
ЭДМ өңдеу қазіргі заманғы өнеркәсіпте қолданылатын ең маңызды дәлдік өндіріс технологияларының бірі болып табылады, себебі ол дәстүрлі кесу әдістерімен жиі жасалатын өте қатты өткізгіш материалдарды және күрделі геометрияларды өңдей алады. Әртүрлі дәлдік өндіріс қолданбалары үшін сым ЭДМ, батырғыш ЭДМ және шағын тесікті ЭДМ сияқты ЭДМ өңдеудің әртүрлі түрлері қолданылады. Фрезерлеуден немесе токарлық өңдеуден айырмашылығы, ЭДМ материалды тікелей кесу күші арқылы емес, электр разряды арқылы жояды.
Бұл нұсқаулықта сіз EDM өңдеу дегеніміз не, ол қалай жұмыс істейтінін, сым EDM, раковина EDM және шағын тесікті EDM арасындағы айырмашылықтарды, қандай материалдарды өңдеуге болатынын, EDM артықшылықтары мен шектеулерін білесіз.
Не EDM өңдеу ме?
Электрлік разрядты өңдеу немесе ұшқын эрозиясын өңдеу деп те аталатын EDM өңдеуі - жоғары жиілікті электр ұшқындары арқылы өткізгіш материалды кетіретін жанаспайтын өндіріс процесі. Бұл процесс электрод пен дайындама арасында қайталанатын импульстік разрядты тудырады, бұл металлдың кішкене бөліктерін бірден ерітетін немесе буландыратын өте жоғары жергілікті температураны тудырады.
Көптеген аэроғарыштық және медициналық өндіріс жобаларында EDM көбінесе CNC дөрекі өңдеуден кейін ең күрделі ішкі геометриялар мен ұсақ құрылымдарды аяқтау үшін қолданылады. Өңдеу жылдамдығы дәстүрлі фрезерлеуге қарағанда баяу болғанымен, EDM қатты материалдарда әлдеқайда жақсы өлшемдік тұрақтылық пен беттік консистенцияны қамтамасыз етеді.
Әдеттегі EDM өңдеу мүмкіндігіне мыналар кіреді:
| қабілеттілік | Әдеттегі диапазон |
| Төзімділік дәлдігі | ±0.005–0.01 мм |
| Беткі қаттылық | Ra0.2–0.8 мкм |
| Максималды қаттылық | HRC70+ |
| Терең қуыс тереңдігі | 50 XNUMX мм+ |
| Микро тесік диаметрі | 0.1 XNUMX мм+ |
EDM қалай жұмыс істейді?
EDM процесі өте кішкентай саңылаумен бөлінген екі өткізгіш электрод арасында басқарылатын электр разрядын генерациялау арқылы жұмыс істейді. Импульсті тұрақты ток микросекунд ішінде 8000°C және 12000°C аралығындағы температураға жете алатын плазмалық арнаны жасайды.
Әрбір босату кезінде:
- Плазмалық канал электрод пен дайындама арасында пайда болады
- Металл беті бірден ериді немесе буға айналады
- Диэлектрлік сұйықтық балқытылған бөлшектерді шайып кетеді
- Келесі разряд цикліне дейін саңылау тұрақтанады
Бұл процесс қажетті геометрия алынғанша секундына мыңдаған рет қайталанады.
Фрезерлік кескіштерден немесе бұрғылардан айырмашылығы, EDM құралдары материалды физикалық түрде кеспейді. Осыған байланысты:
- Материалдың қаттылығы өңдеуге минималды әсер етеді
- Өте жұқа құрылымдарды жасауға болады
- Жұқа қабырға деформациясы айтарлықтай төмендейді
- Ішкі қуыстарды жасау оңайырақ болады
Көптеген дәлдік салалары үшін бұл кернеусіз өңдеу мүмкіндігі өңдеу жылдамдығының өзінен маңыздырақ.
Неліктен EDM дәл өндірісте қолданылады?
EDM дәл өндірісте кеңінен қолданылады, себебі ол қатты материалдарды, терең қуыстарды, жұқа қабырғаларды және дәстүрлі кесу құралдары жиі қол жеткізе алмайтын микро элементтерді өңдей алады. Ол материалды кесу күшімен емес, электр разрядымен жоятындықтан, деформацияны азайтуға және өлшемдік тұрақтылықты жақсартуға көмектеседі.
Біріншіден, EDM вольфрам карбиді, шыңдалған құрал болаты, титан қорытпасы және никель негізіндегі суперқорытпалар сияқты өте қатты өткізгіш материалдарды өңдей алады. Бұл материалдар дәстүрлі өңдеуде құралдың қатты тозуын тудырады, бірақ EDM қаттылыққа көп әсер етпейді.
Екіншіден, EDM жоғары өлшемді консистенциясы бар күрделі ішкі геометрияларды жасай алады. Терең тар ойықтарды, өткір ішкі бұрыштарды, микро тесіктерді және терең қуыстарды дәстүрлі кескіш құралдарға қарағанда EDM арқылы жасау оңайырақ.
Үшіншіден, EDM механикалық кесу күшін тудырмайды дерлік. Бұл оны келесі мақсаттарға өте қолайлы етеді:
- Жұқа қабырғалы құрылымдар
- Сынғыш компоненттер
- Жоғары дәлдіктегі құрастыру бөлшектері
- Күрделі зең қуыстары
- Микромасштабты құрылымдар
Мысалы, көптеген инжекциялық қалып жобаларында кәдімгі фрезерлеу қуысты дөрекі өңдеуге мүмкіндік береді, бірақ тек EDM ғана өткір бұрыштар мен терең ішкі бөлшектерді дәл өңдей алады.
EDM үшін қолайлы материалдар
EDM қаттылық деңгейіне қарамастан барлық дерлік электр өткізгіш материалдарды өңдей алады. Ең маңызды талап - материалдың жұмсақтығы емес, электр өткізгіштігі.
Жалпы EDM материалдарына мыналар жатады:
| Материалдың түрі | Жалпы материалдар | Типтік қосымшалар |
| Құрыш болат | H13, D2 | Инъекциялық қалыптар, штамптау қалыптары |
| Карбид | Вольфрамның карбиді | Дәлдік құралдар |
| Титан қорытпасы | Ти-6Ал-4В | Аэроғарыш, медициналық |
| Никель қорытпасы | Инконел | Турбинаның құрамдас бөліктері |
| мыс қорытпаларынан | Бериллий мысы | Қалыпқа салынған қоспалар |
| алюминий қорытпасы | 6061, 7075 | Дәлдік құрылымдары |
| Тот баспайтын болат | SUS304, SUS420 | Медициналық және өнеркәсіптік бөлшектер |
EDM көптеген металдарды тиімді өңдей алса да, керамика мен пластмасса сияқты өткізбейтін материалдарды әдетте стандартты EDM технологиясын пайдаланып өңдеу мүмкін емес.
EDM өңдеудің негізгі түрлері
ЭДМ өңдеудің үш негізгі түрі бар: сым ЭДМ, батырғыш ЭДМ және шағын тесікті ЭДМ. Олардың барлығы өткізгіш материалды кетіру үшін электр разрядын пайдаланғанымен, әрбір процесс әртүрлі құрылымдарға, дәлдік талаптарына және өндірістік қолданбаларға арналған.
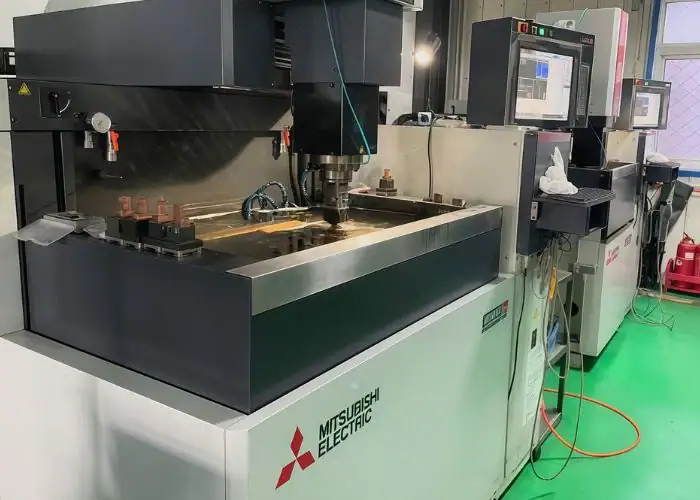
Қазіргі заманғы өндірісте қолданылатын үш негізгі EDM өңдеу әдісі бар:
- Сым EDM
- Тұнғыш EDM
- Шағын саңылау EDM
Материалды алып тастау үшін үш әдістің барлығы электрлік разрядты қолданғанымен, оларды өңдеу принциптері мен қолдану тәсілдері өте әртүрлі.
Сым EDM
Wire EDM өткізгіш материалдарды өте жоғары контур дәлдігімен кесу үшін үздіксіз қозғалатын жұқа сым электродын пайдаланады. Ол әдетте дәл профильдерде, тескіштерде, қалыптарда және жұқа қабырғалы құрылымдарда қолданылады.
Тұнғыш EDM
Sinker EDM терең қуыстар мен күрделі ішкі геометрияларды жасау үшін пішінделген мыс немесе графит электродтарын пайдаланады. Ол инъекциялық қалыптарда, қалыптау қалыптарында және дәлдіктегі құрал-саймандарда кеңінен қолданылады.
Шағын саңылау EDM
Кішкентай тесікті EDM жоғары арақатынастары бар терең микротесіктерді алу үшін айналмалы қуыс электродтарды пайдаланады. Бұл әсіресе аэроғарыштық салқындату жүйелерінде және медициналық дәлдік құрылымдарында маңызды.
Әрбір EDM әдісі әртүрлі өндіріс мақсаттары мен бөлшектердің геометриясына оңтайландырылған.
Wire EDM: ол қалай жұмыс істейді және қашан пайдалану керек
Сымды EDM - контурдың тамаша дәлдігі мен өлшемдік тұрақтылығына байланысты ең кең таралған EDM процестерінің бірі. Қалып өндірісінде және аэроғарыштық дәлдікпен өңдеуде сым EDM көбінесе шыңдалған материалдар мен тар профильді кесу үшін қолайлы процесс болып саналады.
Сым EDM жұмыс принципі
Wire EDM үздіксіз қозғалатын жезден немесе мырышпен қапталған сым электродын пайдаланады, әдетте диаметрі 0.1-ден 0.25 мм-ге дейін. Өңдеу кезінде сым бағдарламаланған CNC кесу жолымен жүреді, ал сым мен дайындама беті арасында секунд сайын мыңдаған электр разрядтары пайда болады.
Кесу аймағын салқындату және балқытылған қоқыс бөлшектерін кетіру үшін диэлектрлік сұйықтық ретінде деионизацияланған су қолданылады.
Сым материалға ешқашан физикалық түрде тимейтіндіктен, өңдеу кезінде механикалық кернеу болмайды дерлік. Бұл сым EDM-ге өте қатты материалдарды кесуге мүмкіндік береді, сонымен қатар тамаша өлшемдік консистенцияны сақтайды.
Wire EDM негізгі ерекшеліктері
Сымды EDM-нің ең үлкен артықшылықтарының бірі - күрделі контурлар мен тар құрылымдарда тұрақты дәлдікті сақтау мүмкіндігі.
Әдеттегі сым EDM мүмкіндігіне мыналар кіреді:
| параметр | Әдеттегі мән |
| төзімділік | ± 0.005 мм |
| Surface Аяқтау | Ra0.4 мкм |
| Сым диаметрі | 0.1 - 0.25 мм |
| Кесу жылдамдығы | 80–180 мм²/мин |
Wire EDM сонымен қатар келесі жағдайларда жақсы жұмыс істейді:
- Жұқа қабырғалар
- Өткір контурлар
- Дәлдік ұялар
- Бекіттенген болат
- Карбид құрылымдары
Дегенмен, сымдық EDM-нің де шектеулері бар. Сым разряд саңылауын қажет ететіндіктен, мінсіз өткір ішкі бұрыштар мүмкін емес. Кішкентай радиустарды жобалау кезінде әдетте өтеу қажет.
Сонымен қатар, сым шығыны ұзақ өндіріс циклдері кезінде өңдеу құнына айтарлықтай үлес қосады.
Сым EDM-нің типтік қолданылуы
Сым EDM кеңінен қолданылады:
- Штамптау өледі
- Тескіш құралдармен жұмыс істеу
- Қалыпқа салынған қоспалар
- Аэроғарыштық контурлық бөлшектер
- Медициналық дәлдік компоненттері
- Қатты қорытпа профилін кесу
Жоғары дәлдіктегі контурлық өңдеу үшін сымдық EDM дәстүрлі фрезерлеуге қарағанда әлдеқайда жақсы өлшемдік консистенцияны қамтамасыз етеді.
Sinker EDM: ол қалай жұмыс істейді және қашан қолдану керек
Sinker EDM, сондай-ақ RAM EDM немесе қалыптастырушы EDM деп аталады, негізінен кәдімгі кескіш құралдар оңай жете алмайтын күрделі қуыстар мен жасырын ішкі ерекшеліктерді жасау үшін қолданылады. Көптеген инъекциялық қалыптар мен қалыптарды құю жобаларында синкерлік EDM ең маңызды әрлеу процестерінің бірі болып саналады.
Sinker EDM жұмыс принципі
Sinker EDM алдымен соңғы қуыстың кері геометриясы сияқты пішінделген мыс немесе графит электродын жасауды талап етеді.
Электрод диэлектрлік майдың ішінде дайындамаға бірнеше рет разряд береді. Әрбір электрлік импульс қуыс біртіндеп пайда болғанша аз мөлшерде металлды кетіреді.
Сым EDM-нен айырмашылығы, раковина EDM жабық қуыстар мен күрделі 3D геометрияларға жарамды.
Sinker EDM негізгі ерекшеліктері
Sinker EDM ең үлкен артықшылығы - оның өңдеу мүмкіндігі:
- Терең қуыстар
- Соқыр құрылымдар
- Ішкі бөлшектердің өткірлігі
- Күрделі қалып беттері
- Нәзік текстуралық ерекшеліктер
Әдеттегі раковинаның EDM мүмкіндігіне мыналар кіреді:
| параметр | Әдеттегі мән |
| төзімділік | ± 0.01 мм |
| Surface Аяқтау | Ra0.4–1.2 мкм |
| Терең қуыс тереңдігі | 50 XNUMX мм+ |
| Электрод материалы | Мыс немесе графит |
Раковиналық EDM тамаша геометриялық мүмкіндіктерді қамтамасыз еткенімен, электрод өндірісі өндіріс уақытын және құнын арттырады. Көптеген күрделі қалыптарда электрод өндірісі жалпы өндіріс циклінің үлкен пайызын құрауы мүмкін.
Sinker EDM-нің типтік қолданылуы
Sinker EDM әдетте келесі мақсаттарда қолданылады:
- Инъекциялық қалып қуыстары
- Құю қалыптары
- Соғу өлі
- Аэроғарыштық құралдар
- Медициналық қалып құрылымдары
- Күрделі қуысты өңдеу
Көптеген қалыптау жобаларында CNC фрезерлеу жүйесі өрескел өңдеуді орындайды, ал раковиналық EDM жүйесі соңғы егжей-тегжейлі геометрияны аяқтайды.
Кішкентай тесікті EDM: ол қалай жұмыс істейді және қашан қолдану керек
Шағын тесікті EDM - өткізгіш материалдарда терең микротесіктерді өңдеуге арналған мамандандырылған EDM процесі. Аэроғарыштық, медициналық жабдықтарда және дәл қалып өндірісінде бұл көбінесе жоғары арақатынасты микротесіктер үшін жалғыз практикалық шешім болып табылады.
Шағын тесікті EDM жұмыс принципі
Бұл процесс айналмалы қуыс электрод түтігін пайдаланады, ал диэлектрлік сұйықтық электродтың ортасынан ағып өтеді.
Механикалық өңдеу кезінде:
- Электрод жоғары жылдамдықпен айналады
- Импульстік разряд материалды біртіндеп эрозияға ұшыратады
- Диэлектрлік сұйықтық қоқысты кетіреді және өңдеу аймағын салқындатады
Бұл процесс кесу күшін іс жүзінде тудырмайтындықтан, айтарлықтай деформациясыз өте терең және тар тесіктерді бұрғылай алады.
Шағын тесікті EDM негізгі ерекшеліктері
Кішкентай тесікті EDM әсіресе мыналарға жарамды:
- Терең салқындату тесіктері
- Дәл желдеткіш тесіктері
- Отын бүрку тесіктері
- Микро форсунка құрылымдары
Типтік мүмкіндік мыналарды қамтиды:
| параметр | Әдеттегі мән |
| Тесік диаметрі | 0.1 - 3 мм |
| төзімділік | ± 0.02 мм |
| Surface Аяқтау | Ra0.8 мкм |
| Арақатынасы | 20: 1+ |
Бұл процесс кәдімгі бұрғылауға қарағанда баяуырақ болса да, қатты материалдар мен микроқұрылымдарда әлдеқайда жақсы консистенцияны қамтамасыз етеді.
Шағын тесікті EDM-нің типтік қолданылуы
Кішкентай тесікті EDM келесі мақсаттарда жиі қолданылады:
- Турбиналық қалақтарды салқындату саңылаулары
- Қалып шығару тесіктері
- Дәлдік саптамалары
- Медициналық микро тесіктер
- Аэроғарыштық салқындату арналары
Турбина қалақтарын өндіруде шағын тесікті EDM көмегімен бір компонентте ондаған салқындату тесіктерін өңдеуге болады.
Арнайы EDM әдістері
Стандартты EDM процестерінен басқа, аса жоғары дәлдіктегі және арнайы өндірістік қолданбалар үшін бірнеше озық EDM технологиялары қолданылады. Бұл әдістер беттің сапасын жақсартуға, термиялық зақымдануды азайтуға немесе дәстүрлі EDM тиімді түрде қол жеткізе алмайтын микроскопиялық құрылымдарды жасауға арналған.
Ұнтақ аралас EDM
Ұнтақ араласқан EDM диэлектрлік сұйықтыққа графит немесе кремний сияқты өткізгіш ұнтақты қосады. Ұнтақ разряд энергиясын өңдеу аймағында біркелкі таратуға көмектеседі, бетінің сапасын жақсартады және жергілікті жылу концентрациясын азайтады.
Стандартты EDM-мен салыстырғанда, ұнтақ аралас EDM келесі мүмкіндіктерді ұсынады:
- Жақсырақ разряд тұрақтылығы
- Төменгі беткі кедір-бұдырлық
- Электрод тозуының төмендеуі
- Беттің біркелкілігі жақсарды
Көптеген айна тәрізді қалыптау қолданбаларында ұнтақ аралас EDM бетінің кедір-бұдырлығын Ra0.2 мкм-ден төмен төмендете алады, бұл қолмен жылтырату операцияларын азайтады немесе тіпті жояды.
Бұл әдіс әсіресе мыналарға жарамды:
- Оптикалық қалыптар
- Дәлме-дәл инъекциялық қалыптар
- Медициналық қуыс құрылымдары
- Жылтыр беттерді қолдану
Құрғақ EDM
Құрғақ EDM кәдімгі диэлектрлік сұйықтықты ауа немесе азот сияқты сығылған газбен алмастырады. Бұл процесс мұнайдың ластануы мен сұйықтықты жою мәселелерін жоятындықтан, таза және экологиялық таза.
Құрғақ EDM-нің негізгі артықшылықтарының бірі - оның жылу әсер ету аймағының азаюы. Май негізіндегі EDM-мен салыстырғанда:
- Беттік қатайту қабаттары жұқарады
- Термиялық жарықтар азаяды
- Беттік тотығу төмендейді
Құрғақ ЭДМ көбінесе келесі мақсаттарда қолданылады:
- Электрондық микрокомпоненттер
- Дәлдік ұялар
- Жұқа қабырғалы құрылымдар
- Жартылай өткізгіштерді қолдану
Құрғақ ЭДМ дәстүрлі ЭДМ-ге қарағанда баяуырақ болса да, ластануға сезімтал салалар үшін айтарлықтай артықшылықтар ұсынады.
Микро ЭДМ
Micro EDM стандартты өңдеу процестерін қолдану арқылы өндіру мүмкін емес өте кішкентай құрылымдар мен микроскопиялық тесіктерге арналған.
Бұл процесс өте кішкентай, кейде диаметрі 0.05 мм-ден аз электродтарды пайдаланады, олар мыналарды жасайды:
- Микро тесіктер
- Микро ұяшықтар
- MEMS құрылымдары
- Медициналық микро ерекшеліктері
Әдеттегі микро EDM мүмкіндігіне мыналар кіреді:
| қабілеттілік | Әдеттегі диапазон |
| Тесік диаметрі | 0.02 - 0.1 мм |
| төзімділік | ± 0.005 мм |
| Арақатынасы | 40:1 |
| Surface Аяқтау | Ra0.1–0.3 мкм |
МикроЭДМ келесі салаларда кеңінен қолданылады:
- Медициналық құрылғылар
- Жартылай өткізгішті аспаптар
- Дәлдік қосқыштары
- Аэроғарыштық сенсорлар
Өңдеу жылдамдығы баяу болғанымен, микро EDM дәстүрлі өңдеу әдістері үшін мүмкін емес геометриялық мүмкіндіктерді қамтамасыз етеді.
EDM арқылы қандай материалдарды өңдеуге болады?
EDM-нің ең үлкен артықшылықтарының бірі - материалдың қаттылығының өңдеуге өте аз әсер етуі. Материал электр өткізгіш болғанша, EDM оны әдетте тиімді өңдей алады.
Карбид және құрал болаты
Вольфрам карбиді және шыңдалған құрал болаты ең көп таралған EDM материалдарының қатарына жатады, себебі олар дәстүрлі кесу кезінде құралдың қатты тозуын тудырады.
EDM келесі мақсаттарда кеңінен қолданылады:
- Пунш-драйвтар
- Зең қуыстары
- Карбидті құралдар
- Тозуға төзімді компоненттер
H13, D2 және карбидті болат сияқты материалдар әдетте сымдық EDM және раковиналық EDM арқылы өңделеді.
Титан және жоғары температуралы қорытпалар
Титан қорытпасы мен никель негізіндегі суперқорытпаларды жылу концентрациясы мен құралдың тез тозуына байланысты дәстүрлі түрде өңдеу қиын.
EDM бұл материалдардың бірнеше артықшылықтарын ұсынады:
- Төменгі термиялық кернеу
- Кесу күші жоқ
- Тұрақты микрофункционалды өңдеу
- Терең қуыстың жақсырақ қабілеті
Жалпы қолданбаларға мыналар жатады:
- Турбиналық қалақтар
- Аэроғарыш қозғалтқышының құрамдас бөліктері
- Медициналық имплантаттар
- Ыстыққа төзімді құрылымдар
Мыс және алюминий қорытпалары
EDM көбінесе қатты материалдармен байланысты болғанымен, мыс және алюминий қорытпаларын да тиімді өңдеуге болады.
Қолданбалар:
- Дәл электронды бөлшектер
- Қалыпқа салынған қоспалар
- Аэроғарыш корпустары
- Жоғары дәлдіктегі өткізгіш құрылымдар
Дегенмен, алюминий жоғары жылу өткізгіштікке ие болғандықтан, разряд тиімділігі шыңдалған болатпен немесе карбидпен салыстырғанда өзгеше болуы мүмкін.
EDM өңдеудің артықшылықтары мен кемшіліктері
EDM дәлдік өнеркәсібінде маңызды ететін бірнеше бірегей өндірістік артықшылықтарды ұсынады. Дегенмен, оның процесті таңдау кезінде ескерілуі тиіс практикалық шектеулері де бар.
EDM өңдеудің артықшылықтары
EDM-нің ең үлкен артықшылығы - кесу кернеуін тудырмай, қатты өткізгіш материалдарды және күрделі геометрияларды өңдеу мүмкіндігі.
EDM-нің негізгі артықшылықтарына мыналар жатады:
- Механикалық кесу күші жоқ
- Тамаша өлшемдік дәлдік
- Жоғары бет сапасы
- Терең қуыс қабілеті
- Микрофункционалды өңдеу
- Қатайтылған қорытпалардағы тұрақты өнімділік
Көптеген дәлдікпен қалыптау жобаларында EDM өткір бұрыштар, тар ойықтар және терең ішкі құрылымдар үшін жалғыз практикалық шешім болып табылады.
EDM сонымен қатар жоғары көлемді дәлдіктегі құралдарды қолдану үшін тамаша қайталануды қамтамасыз етеді.
EDM өңдеудің шектеулері
Дәлдік артықшылықтарына қарамастан, EDM әдеттегі өңдеуге қарағанда баяуырақ.
EDM негізгі кемшіліктеріне мыналар жатады:
- Материалды алып тастаудың төмен деңгейі
- Ұзақ өндірістік циклдар
- Жоғары қуат тұтыну
- Электродтың тозуы
- Қосымша электрод өндірісінің құны
- Тек өткізгіш материалдар
Мысалы, қалып қуысын ірі фрезерлеу бірнеше сағатты ғана алуы мүмкін, ал раковиналық EDM әрлеуі қуыстың тереңдігі мен бетінің сапасына қойылатын талаптарға байланысты айтарлықтай ұзағырақ уақыт алуы мүмкін.
Осыған байланысты, EDM көбінесе оны толығымен ауыстырудың орнына CNC фрезерлеуімен біріктіріледі .
EDM жақсы таңдау болған кезде
EDM әдетте келесі жағдайларда өндірісте ең жақсы таңдау болып табылады:
- Материалдың қаттылығы дәстүрлі өңдеу мүмкіндігінен асып түседі
- Жұқа қабырғалар деформация қаупін тудырады
- Терең тар қуыстар қажет
- Микротесіктер қажет
- Беткі өңдеу талаптары өте қатаң
- Ішкі геометрияларға қол жеткізу қиын
Аэроғарыш және медицина салаларында EDM көбінесе жылдамырақ болғандықтан емес, күрделі құрылымдар үшін жоғары сенімділік пен өлшемдік тұрақтылықты қамтамасыз ететіндіктен таңдалады.
Салалар бойынша EDM қолданулары
EDM өңдеу жоғары дәлдікті, күрделі геометрияны және өңдеу қиын материалдарды қажет ететін салаларда кеңінен қолданылады. Ол өткізгіш металдарды тамаша өлшемдік тұрақтылықпен және минималды кесу кернеуімен өңдей алатындықтан, EDM әсіресе аэроғарыш, медициналық, қалып өндірісінде, автомобиль және электроника қолданбаларында маңызды.
Аэроғарыштық құрамдас бөліктер
Аэроғарыштық өндіріс келесі мақсаттарда EDM-ге қатты тәуелді:
- Турбиналық қалақтарды салқындату саңылаулары
- Жоғары температуралы қорытпамен өңдеу
- Қозғалтқыш бөлшектері
- Дәл аэроғарыштық құралдар
Көптеген турбина салқындату арналары дәстүрлі бұрғылау арқылы қол жеткізе алмайтын пропорциялар мен беттік консистенцияны талап етеді.
Медициналық құрылғылардың бөлшектері
Медициналық өндірісте EDM келесі мақсаттарда қолданылады:
- Хирургиялық құралдар
- Имплантациялық құралдар
- Стент қалыптары
- Дәл қуыс құрылымдары
Микроэлектродты монтаждау (Micro EDM) өте жоғары өлшемді консистенцияны қажет ететін миниатюралық медициналық компоненттер үшін өте маңызды.
Қалып пен қалып өндірісі
Қалып өндірісі EDM салаларының ішіндегі ең ірілерінің бірі болып қала береді.
Типтік қосымшалар мыналарды қамтиды:
- Инъекциялық қалыптар
- Құю қалыптары
- Штамптау өледі
- Дәлме-дәл қалып кірістірулері
Sinker EDM терең қуыс құрылымдары мен ұсақ ішкі бөлшектер үшін әсіресе құнды.
Автокөліктің дәл бөлшектері
Автокөлік қолданбаларына мыналар кіреді:
- Дәлдікпен өлшенеді
- Жанармай бүрку жүйелері
- Трансмиссия компоненттері
- Шыңдалған аспаптық құрылымдар
Сымдық EDM автомобиль өндірісінде жоғары дәлдіктегі контурлық құралдарды жасау үшін жиі қолданылады.
Электроника және микрокомпоненттер
Микро ЭДМ және сым ЭДМ электроника өндірісінде кеңінен қолданылады:
- Қосқыш құрылымдар
- Жартылай өткізгішті аспаптар
- Өткізгіш микро компоненттер
- Ұсақ ойықтарды өңдеу
Электрондық өнімдер кішірейе берген сайын, EDM микрофункционалды өндірісте маңызды рөл атқарады.
Жиі қойылатын сұрақтар
EDM машиналарының қанша түрі бар?
EDM машиналарының үш негізгі түрі бар: сым EDM, раковиналық EDM және ұсақ тесікті EDM. Ұнтақ аралас EDM, құрғақ EDM және микро EDM сияқты кеңейтілген нұсқалар арнайы беткі өңдеу, таза өңдеу немесе микрофункционалды қолданбалар үшін де қолданылады.
Сым EDM және Sinker EDM арасындағы айырмашылық неде?
Сымдық ЭДМ профильдерді, ойықтарды және контурларды кесу үшін қозғалмалы сым электродын пайдаланады. Шөгінді ЭДМ терең қуыстар мен соқыр ішкі ерекшеліктерді қалыптастыру үшін пішінделген мыс немесе графит электродын пайдаланады. Сымдық ЭДМ контурларды кесу үшін жақсырақ, ал шөгінді ЭДМ қалып қуыстары мен жабық пішіндер үшін жақсырақ.
Шағын тесікті EDM не үшін қолданылады?
Кішкентай тесікті EDM қатты өткізгіш материалдардағы терең микротесіктерді өңдеу үшін қолданылады. Ол турбина қалақшаларын салқындату тесіктерінде, қалып желдеткіш тесіктерінде, отын инжекторларында, форсункаларда және медициналық микро бөлшектерде жиі кездеседі.
EDM өткізбейтін материалдарды өңдей ала ма?
Стандартты EDM электр разрядына негізделгендіктен өткізбейтін материалдарды өңдей алмайды. Ол негізінен аспаптық болат, карбид, титан, тот баспайтын болат, мыс қорытпалары және алюминий қорытпалары сияқты өткізгіш металдар үшін қолданылады.
EDM CNC фрезерлеуден жақсы ма?
EDM қатты материалдар, терең қуыстар, жұқа қабырғалар, микротесіктер және күрделі ішкі ерекшеліктер үшін жақсырақ. CNC фрезерлеу материалды тезірек алу, жалпы өңдеу, төмен баға және үлкен сыртқы беттер үшін жақсырақ. Көптеген жобаларда екі процесс бірге қолданылады.
қорытынды
EDM өңдеуі қатты материалдар, терең қуыстар және микроқұрылымдар үшін ең маңызды дәлдіктегі өндіріс технологияларының бірі болып табылады. Сымды EDM, шөгінді EDM және шағын тесікті EDM әрқайсысы бөлшектің геометриясына, төзімділік талаптарына және қолдану ортасына байланысты бірегей артықшылықтар береді.
TiRapid компаниясында біз тапсырыс бойынша жасалған металл компоненттеріне арналған дәлдіктегі EDM өңдеу және CNC өндірісі қызметтерін ұсынамыз. Сіздің жобаңыз қатты материалдарды өңдеуді, терең қуыстарды, микротесіктерді немесе күрделі контурларды қажет етсе де, біздің команда сіздің жобалау қажеттіліктеріңізге негізделген жеке өндірістік шешім ұсына алады.
















