
CNC пластикалық өңдеуде төзімділік «неғұрлым кішірек болса, соғұрлым жақсы» емес, керісінше «өндірістік, құрастыру және тұрақты жаппай өндірісті қамтамасыз ете отырып, ақылға қонымды диапазонда бақыланады». Металлдардан айырмашылығы, пластикалық материалдар температураның, кернеудің, кесу құралдарының, қысу әдістерінің және ылғал сіңірудің әсеріне көбірек ұшырайды. Сондықтан, тұрақты төзімділікті қамтамасыз ету үшін тек станок дәлдігіне ғана сену жеткіліксіз; дизайн, процестер, материалдар және тексерудің барлығы үйлестірілуі керек.
CNC пластикалық өңдеуге төзімділік дегеніміз не?
Төзімділіктің рөлі
Төзімділік - өлшем қателіктерінің рұқсат етілген диапазоны. Мысалы, 20.00 ± 0.05 мм көрсетілетін сызба бөлшектің нақты өлшемі 19.95 және 20.05 мм аралығында болған жағдайда қолайлы екенін білдіреді. Пластикалық бөлшектер көбінесе корпустарда, оқшаулағыш компоненттерде, құрылымдық бөлшектерде және медициналық керек-жарақтарда қолданылады. Бұл бөлшектердің өлшемдерінің тұрақсыздығы құрастыруға, тығыздауға, орналастыруға және сыртқы түріне әсер етеді.
Неліктен пластикті металдарға қарағанда бақылау қиынырақ?
Пластмассалар қыздырылған кезде кеңейеді, кернеу әсерінен деформацияланады және ылғалды сіңіргеннен кейін олардың өлшемдері өзгеруі мүмкін. Кесу құралы шығаратын жылу, бекіткіштің қысу күші және өңдеу кезінде материалдың ішкі кернеуі соңғы өлшемдердің сызбадан ауытқуына әкеледі. Сондықтан, пластикалық өңдеудегі төзімділікті бақылау негізінен «материалдық күйдің» және «өңдеу күйінің» тұрақтылығын бақылауға бағытталған.
Төзімділік параметрлері қолданбаға сәйкес келуі керек
Функционалды тесіктер, құрастыру беттері және түйісу ұяшықтары әдетте қатаң төзімділікті талап етеді; маңызды емес пішіндер мен сәндік беттерді тиісті түрде босатуға болады. Төзімділікті ақылға қонымды бөлу өңдеу қиындықтары мен құнын азайта отырып, өнімділікті қамтамасыз ете алады. Кәсіпорындар үшін бұл қадам жеткізу уақыты мен өнімділікті бақылаудың негізі болып табылады.
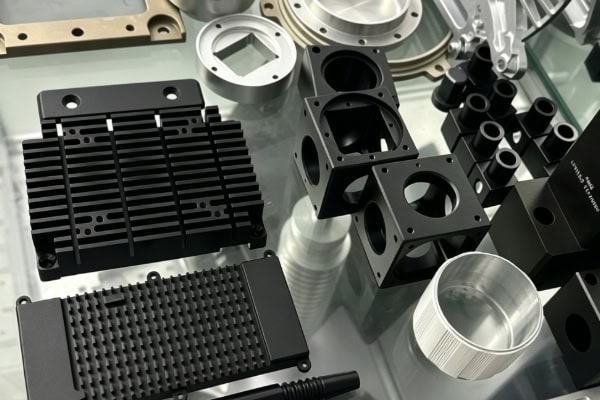
Төзімділікті кезең-кезеңімен қалай тұрақтандыруға болады?
Жобалау кезеңінде ережелерді анықтаңыз
Сызба жасамас бұрын, қандай өлшемдерді қатаң бақылау керек және қандай өлшемдерді жеңілдетуге болатынын нақтылау қажет. Әрбір қосымша қатаң төзімділік нүктесі өңдеу мен тексерудің қиындығын арттыратындықтан, тым көп мағынасыз жоғары дәлдік талаптарынан аулақ болыңыз. Өлшем тізбегінің шатасуын болдырмау және кейінгі түзетулерді азайту үшін сызбалар мүмкіндігінше анық болуы керек.
Содан кейін процесті бөліп көрсетіңіз
Әртүрлі өңдеу операцияларын бөлек қарастырған жөн. Мысалы, жазық фрезерлеу, тесікпен өңдеу, бұрандамен өңдеу және контурлық өңдеу әртүрлі құралдар мен параметрлерді қажет етуі мүмкін. Алдымен, дөрекі өңдеу артық материалдың көп бөлігін алып тастайды, содан кейін өңдеу соңғы өлшемдерді басқарады. Бұл әдіс бір реттік қалыптауға қарағанда тұрақтылықты оңайырақ қамтамасыз етеді.
Өңдеуден кейінгі тексеру өте маңызды
Бірінші бөлшек тексеруден өткеннен кейін тоқтамаңыз. Маңызды өлшемдерді растау және партиялық сынама алуды тексеру механизмін орнату үшін суппорттарды, микрометрлерді, штепсельдік өлшегіштерді, координаталық өлшеу машиналарын және т.б. пайдаланыңыз. Тесіктер, құрастыру беттері және қабырға қалыңдығы сияқты сезімтал орындар үшін ауытқу үрдістерін оңай анықтау үшін бекітілген тексеру нүктелерін орнатып, деректерді ұзақ мерзімді жазып алған дұрыс.
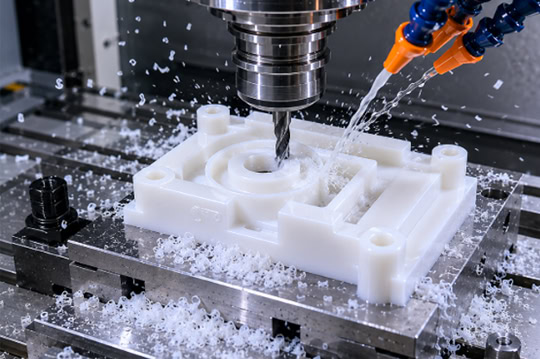
Ақауларды қалай азайтуға болады?
Құрал мен параметрді реттеу
Пластикалық өңдеу әдетте өткір құралдарды, тиісті жылдамдық пен берілісті қажет етеді және құралдың шамадан тыс қызып кетуіне жол бермейді. Түтіккен құралдар сызаттарға, экструзиялық деформацияға және өлшемдік ауытқуға бейім. Шамадан тыс кесу көлемі материалдың кернеу салдарынан кері секіруіне әкелуі мүмкін, бұл «өлшеу біліктілігінің болмауына, құрастыру сәйкессіздігіне» әкелуі мүмкін.
Қысқыш мүмкіндігінше жұмсақ болуы керек
Пластикалық бөлшектер қысқыштан деформацияға өте сезімтал. Тым қатты қысу өңдеу кезінде тұрақты болып көрінуі мүмкін, бірақ босатылғаннан кейін өлшемдері қайта көтерілуі мүмкін. Жергілікті кернеуді азайту үшін жұмсақ жақтарды, вакуумды сорғышты немесе арнайы бекіткіштерді пайдаланыңыз. Жұқа қабырғалы бөлшектер үшін ұзақ уақыт бойы жоғары қысымнан аулақ болу керек, әйтпесе өңдеуден кейін майысу пайда болуы мүмкін.
Температураны бақылау және стрессті жеңілдету
Цех температурасының өзгеруі пластикалық бөлшектердің өлшемдеріне тікелей әсер етеді. Жоғары дәлдікті қажет ететін бөлшектер үшін өңдеу алдында материал мен қоршаған ортаның температураға бейімделуіне мүмкіндік берген дұрыс. Ішкі кернеуі жоғары материалдар үшін кейінгі деформация қаупін азайту үшін күйдіру немесе қартаюды өңдеу қажет болуы мүмкін. Бұл қосымша қадам қосқанымен, тұрақтылықты айтарлықтай жақсартады.
Ақылға қонымды жәрдемақы және өтемақы
Өңдеуден кейін өңдеуге аз мөлшерде уақыт бөлуді сақтау кесу қызуы мен деформациясын азайтуға мүмкіндік береді. Шөгуге бейім материалдар үшін соңғы өнімнің тым кішкентай немесе тым үлкен болуына жол бермеу үшін бағдарламалау кезінде өлшемдік өтемақыны қосуға болады. Тәжірибелі технологиялық инженерлер әдетте параметрлерді партияға, ауа райына және материалдың жағдайына негіздеп дәл баптайды, бұл да тұрақты дәлдіктің кілті болып табылады.
Дұрыс материалды қалай таңдауға болады?
Cматериалдық тұрақтылықты ескеру
Әртүрлі пластмассалардың өлшемдік тұрақтылығы айтарлықтай өзгереді. Мысалы, POM, PC, PEEK, ABS және нейлон әртүрлі сипаттамаларға ие. Кейбір материалдар жақсы өңделеді және минималды деформацияға ие, бұл оларды жоғары дәлдіктегі бөлшектерге қолайлы етеді; басқалары жоғары гигроскопиялық және берік, бұл жақсы өнімділік береді, бірақ төзімділікті бақылауды қиындатады.
Қолданылуына негізделген материалды таңдау
Құрастыру, орналастыру бөлшектері және дәлдік кронштейндері үшін өлшемдік тұрақтылық пен өңдеудің үйлесімділігі әдетте маңызды; тозуға төзімді, жоғары температураға төзімді және оқшаулағыш бөлшектер үшін беріктік, ыстыққа төзімділік және химиялық төзімділік бір уақытта ескерілуі керек. Өңдеуден кейінгі нақты өнімділікті елемей, тек бір көрсеткішті ғана қудалауға болмайды.
Топтық үйлесімділік бірдей маңызды
Тіпті бірдей материалмен де, әртүрлі партиялар тығыздықта, ылғалдылықта және қаттылықта айырмашылықтар көрсетуі мүмкін. Партия ауытқуы неғұрлым үлкен болса, төзімділікті тұрақтандыру соғұрлым қиын болады. Сондықтан, CNC пластикалық өңдеудегі төзімділікті бақылау үшін сенімді жеткізу тізбегін басқару және кіріс материалын тексеру өте маңызды.
Жалпы сұрақтар
«Сызбаларда рұқсат етілген шектерді көрсеткеніме қарамастан, өңдеуден кейін неге әлі де аздаған ауытқулар бар?»
Бұл шын мәнінде қалыпты жағдай. Пластмассалар металдар сияқты тұрақты емес; сызбалардағы төзімділік тек мақсатты диапазондар ғана. Оларға үнемі қол жеткізу мүмкін бе, жоқ па, ол материалдың, құрылымның, процестің және қоршаған ортаның үйлесімділігіне байланысты. Жұқа қабырғалы, ұзын немесе жоғары құрастыру талаптары бар бөлшектер үшін соңғы төзімділік стандарттарын анықтамас бұрын прототиптеу кезеңінде процесті тексеру ұсынылады. Бұл тәсіл сенімдірек және үнемді.
Қорытындылай келе, CNC пластикалық өңдеудегі төзімділікті тиімді басқару үшін тек станоктың дәлдігін ғана емес, сонымен қатар дизайнын, процестерін, жабдықтарын, арматураларын, тексерулерін және материалдарын басқару өте маңызды. Қарапайым тілмен айтқанда, алдымен сызба талаптарын нақты анықтаңыз, содан кейін дұрыс материалдар мен өңдеу әдістерін таңдаңыз. Келесі кезекте, тиісті құрал параметрлері, қысу әдістері және температураны бақылау арқылы деформация мен қателіктерді азайтыңыз. Соңында, тұрақты тексеру процесін қолдана отырып, нәтижелерді растаңыз. Осылайша өндірілген бөлшектер тек өлшемдік жағынан ғана емес, сонымен қатар «партиялар бойынша сәйкес, сенімді және біркелкі» болады.
















