
Жұқа қабырғалы жеңдерді CNC өңдеу дәлдік өндірісінде кең таралған өңдеу міндеті болып табылады, оны автоматтандыру жабдықтарында, автомобиль компоненттерінде, гидравликалық жүйелерде, медициналық құрылғыларда және дәлдік беру механизмдерінде қолдануға болады. Дәстүрлі қалың қабырғалы жеңдермен салыстырғанда, жұқа қабырғалы компоненттердің радиалды қаттылығы төмен және патронды қысу, кесу, жылу жиналуы және дайындаманы алып тастау кезінде деформацияға бейім. Бұл әсерлер дөңгелектіктің, цилиндрліктің, ішкі және сыртқы диаметр өлшемдерінің өзгеруіне әкелуі мүмкін. Тіпті бөлшек машинада қысылған кезде сызба сипаттамаларына сәйкес келсе де, ол сопақша болуы, жергілікті түрде кішіреюі немесе қысқышты шешкеннен кейін біркелкі емес жұптасу саңылаулары пайда болуы мүмкін. Жеңдер, втулкалар және дәлдік біліктерінің жағалары үшін дәл жинауды, дұрыс процесті жоспарлауды, қысу күшін басқаруды және сенімді тексеру процедурасын қажет етеді.
Неліктен жұқа қабырғалы жеңдерді CNC токарлау кезінде дөңгелектік қателіктер жиі кездеседі?
Жұқа қабырғалы жеңдерді өңдеудегі негізгі қиындық - құрылымдық қаттылықтың жеткіліксіздігі. Тоқтау кезінде патронның қысу күші, кесу күші және термиялық деформация дайындаманың нақты пішінін өзгертуі мүмкін. Қабырға жұқа, компонент салыстырмалы түрде ұзын немесе материал жоғары серпімді болған кезде, тіпті шағын сыртқы күштер де айтарлықтай деформацияны тудыруы мүмкін. Машинистер дәстүрлі білікті өңдеу параметрлерін жұқа қабырғалы құрылымдарға тікелей қолданбау үшін қабырға қалыңдығын, диаметрін, ұзындығын, материалдың жағдайын және жұмысты ұстау әдісін ескеруі керек.
Чак қысқыш күші сопақша деформациясын тудыруы мүмкін
Дәстүрлі үш жақтық патрондар дайындамаларды бірнеше қысқыш нүктелер арқылы бекітеді және берік ұстау қаттылығын қамтамасыз етеді. Дегенмен, шамадан тыс қысқыш күш жұқа қабырғалы жеңнің көлденең қимасын деформациялауы мүмкін. Қысылған кезде дөңгелек болып көрінетін дайындама қысқышты шешкеннен кейін де сол пішінін сақтап қалмайды. Патрон босатылған кезде, серпімді қалпына келтіру қысқыш күшпен қысылған аймақтардың өлшемдерін өзгертуі мүмкін, бұл дөңгелектік қателіктерге әкеледі.
- Жұқа қабырғалы бөліктерге шамадан тыс радиалды жүктемені болдырмау үшін патрон қысымын тиісті түрде азайтыңыз.
- Дайындаманың диаметрі мен қабырға қалыңдығына сәйкес жұмсақ жақтарды, арнайы қапсырмаларды немесе басқа да деформациясы төмен бекіткіштерді таңдаңыз.
- Жергілікті кернеу концентрациясын азайту үшін қысқыш ұзындығын және жанасу аймағын оңтайландырыңыз.
- Жоғары дәлдіктегі жұқа қабырғалы жеңдер үшін қысқыштың біркелкілігін жақсарту үшін арнайы кеңейтілетін майлықтарды немесе гидравликалық бекіткіштерді қарастырыңыз.
- Операторлар арасындағы ауытқуларды азайту үшін сериялық өндіріс үшін біркелкі қысу параметрлерін орнатыңыз.
Қысқыш күш дайындаманың тұрақтылығы мен кесу қауіпсіздігін теңестіруі керек. Қысымды азайту арқылы барлық деформация мәселелерін шешуге болмайды. Айтарлықтай кесу жүктемелерімен байланысты операциялар үшін өңдеу тұрақтылығын жақсарту үшін тірек құрылымдары мен құрал параметрлерін де оңтайландыру қажет.
Кесу күштері және өңдеу дірілінің дөңгелектікке әсері
Жұқа қабырғалы жеңдер токарлық өңдеу кезінде радиалды кесу күштеріне сезімтал. Бұл әсіресе ішкі тесіктерді, жұқа қабырғалы сыртқы диаметрлерді және ұзын асып түсетін құрылымдарды өңдеу кезінде маңызды. Кесу құралы дайындаманың үстінен өткен кезде жергілікті діріл немесе серпімді ауытқу пайда болуы мүмкін. Құрал алыстағаннан кейін, материал серпімді түрде қалпына келуі мүмкін, бұл нақты кесу диаметрі мен бағдарламаланған өлшем арасында айырмашылықтар тудырады. Өңдеу сонымен қатар мерзімді құрал іздеріне, жергілікті толқындылыққа және дөңгелектік ауытқуларға әкелуі мүмкін.
- Құралдың қажетсіз ілініп тұруын азайтыңыз.
- Дайындама материалына сәйкес келетін өткір кескіштерді таңдаңыз.
- Бөлшектің қаттылығына сәйкес беру жылдамдығын және кесу тереңдігін реттеңіз.
- Кесу жиектерінің күңгірт болуынан туындаған кесу күшінің жоғарылауынан аулақ болыңыз.
- Қажет болған жағдайда сатылы өңдеуді және қосалқы тіректі пайдаланыңыз.
Радиалды кесу күштерін және өңдеу дірілін азайту кесу тұрақтылығын жақсартып, дөңгелектеу қателіктері мен беткі ақауларды азайта алады.
Температураның өзгеруі және кернеудің бөлінуі өлшемдік ауытқуларды тудырады
Тот баспайтын болат, алюминий қорытпалары және қорытпалы болаттардың жылу өткізгіштік сипаттамалары мен қалдық кернеу жағдайлары әртүрлі. Кесу кезінде жылу жергілікті жерлерде жиналады, дайындаманың температурасы көтеріледі және өлшемдік өзгерістерге әкеледі. Дайындама бөлме температурасына дейін салқындаған сайын оның өлшемдері кішіреюі мүмкін. Жұқа қабырғалы жеңдер үшін жылу өзгерістері қысу кернеуімен және қалдық кернеудің босатылуымен өзара әрекеттесіп, дөңгелектіктің, ішкі және сыртқы диаметрлердің өзгеруіне әкелуі мүмкін.
Өңдеу алдында өндірушілер материалдың жағдайын және шикізат сапасын растауы керек. Кедір-бұдыр өңдеу, жартылай өңдеу және әрлеу жұмыстары қажетті дәлдікке сәйкес, маңызды кезеңдерде тиісті салқындату және өлшемдік тексеру арқылы ұйымдастырылуы керек. Өлшемдік тұрақтылық талаптары қатаң компоненттер үшін, бөлшек ыстық кезде алынған өлшеулердің соңғы қабылдау нәтижелері ретінде пайдаланылуын болдырмау үшін тексеру температурасын да бақылау керек.
Дәл жұқа қабырғалы жеңдер үшін CNC токарлық процесін қалай жобалау керек?
Жұқа қабырғалы жеңдерді өңдеу процесі компонент геометриясына, материалдың қасиеттеріне және сызу төзімділігіне сәйкес әзірленуі керек. Жақсы жоспарланған процесс кесу деформациясын азайтады, қайталанатын жұмысты азайтады және кейінгі өлшемдік түзетуді шектейді. Дәл ішкі тесіктерді, сыртқы диаметрлерді, ұштарының беттерін және концентрлік түйісу ерекшеліктерін қажет ететін жеңдер үшін маңызды беттер операциялар арасындағы тұрақты позициялау қатынастарын сақтау үшін мүмкіндігінше біркелкі өңдеу деректерін пайдалануы керек.
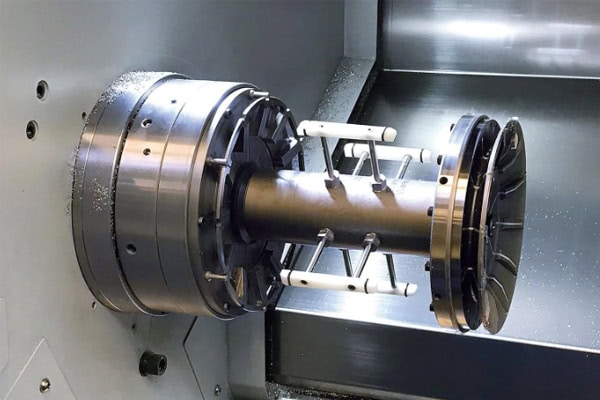
Өңдеу, жартылай өңдеу және әрлеу тізбегін оңтайландырыңыз
Кедір-бұдыр өңдеу негізінен артық материалды тиімді түрде кетіру үшін қолданылады, бірақ жұқа қабырғалы құрылым жеткілікті тірекке ие болмайынша, артық материалды бір операциямен кетіруге болмайды. Жартылай өңдеу біркелкі өңдеу рұқсатын қалдыра отырып, профиль мен өлшемдерді түзетеді. Өңдеу дөңгелектікті, өлшемдерді және беттің сапасын бақылауға бағытталған.
- Кедір-бұдыр өңдеу: Тиісті өңдеу рұқсатын сақтаңыз және жергілікті қабырға қалыңдығын тым ерте азайтудан аулақ болыңыз.
- Жартылай өңдеу: Ішкі және сыртқы профильдерді түзетіп, қабырға қалыңдығының біркелкілігін және жұмысты сақтау жағдайларын тексеріңіз.
- Өңдеу: Соңғы өлшемдерді басқару үшін тұрақты құралдарды, кесу параметрлерін және қысу әдістерін қолданыңыз.
- Маңызды операциялар арасында: компонент геометриясына сәйкес қысқышты ашу, өлшемді қайта тексеру немесе кернеуді азайту процедураларын ұйымдастырыңыз.
- Сериялық өндіріс кезінде: өңдеу тізбегі мен параметрлерін бірінші бұйымды тексеру арқылы тексеріңіз.
Өңдеу рұқсат етілген сомалары материалға, құрал-саймандарға және машинаның қаттылығына байланысты анықталуы керек. Тым аз рұқсат етілген сома үйкеліс тудыруы мүмкін, ал шамадан тыс шикізат кесу күшін арттыруы мүмкін. Жақсы жоспарланған өңдеу тізбегі деформацияны бақылауға көмектеседі және соңғы өлшемдік түзетулер қажеттілігін азайтады.
Жұқа қабырғалы жеңнің жұмысын жақсарту үшін арнайы бекіткіштерді пайдаланыңыз
Арнайы бекіткіштер жұқа қабырғалы жеңдердің дөңгелектігін бақылаудың маңызды әдісі болып табылады. Кәдімгі патрондар стандартты айналмалы компоненттерге жарамды, бірақ жоғары дәлдіктегі жұқа қабырғалы құрылымдар үшін қысқыш позициясы мен күш таралуы өңдеу сапасына әсер ететін маңызды факторларға айналуы мүмкін. Жұмсақ жақ сүйектері, серпімді қысқыштар, кеңейетін оқтаулар немесе арнайы орналастыру бекіткіштері қысқыш жүктемелерін біркелкі таратып, локализацияланған деформацияны азайта алады.
Ішкі және сыртқы диаметрлерді дәл сәйкестендіруді қажет ететін жеңдер үшін жұмысты ұстап тұру стратегиясын өңдеу операциясына сәйкес таңдауға болады, ішкі тесікті немесе сыртқы диаметрді орналастыру нүктесі ретінде пайдалануға болады. Бекіткіштің дизайны сенімді орналастыруды және біркелкі қысуды қамтамасыз етуі керек, сонымен қатар партиялық өндіріс кезінде ыңғайлы тиеу-түсіруді және қайталанатын орналастыруды қамтамасыз етуі керек. Ұзындығы мен диаметрінің арақатынасы жоғары жұқа қабырғалы жеңдер үшін осьтік тірек пен өңдеу дірілін де бағалау қажет. Қысу күшін арттырудың өзі әрбір тұрақтылық мәселесіне тиісті шешім емес.
Материалға сәйкес кесу параметрлері мен құралдарын таңдаңыз
Әр түрлі материалдардың кесуге төзімділігі, жылу өткізгіштігі және серпімді қалпына келтіру сипаттамалары әртүрлі. Жұқа қабырғалы жеңдерді материалына қарамастан бірдей құрал-саймандар мен параметрлерді пайдаланып өңдеуге болмайды. Алюминий қорытпалары әдетте жақсы өңдеу мүмкіндігін ұсынады, бірақ жұқа қабырғалы құрылымдар қысқыш деформациясын және жылулық кеңеюді бақылауды қажет етеді. Тот баспайтын болат жұмыстың қатаюына бейім, бұл құралдың өткірлігін, кесу қызуын және жаңқаның эвакуациясын маңызды етеді. Легирленген болаттар үшін кесу шарттары қаттылыққа, термиялық өңдеу жағдайына және құрал материалына сәйкес анықталуы керек.
| материал | Өңдеу сипаттамалары | Негізгі процестерді ескеретін жайттар |
| Алюминий қорытпалары | Салыстырмалы түрде төмен кесу кедергісі және айтарлықтай термиялық кеңею | Қысу күшін, кесу температурасын және өлшемді қалпына келтіруді басқарыңыз |
| Тот баспайтын болат | Жұмыстың айтарлықтай беріктендіруі және шоғырланған кесу жылуы | Тиісті құрал-саймандарды таңдаңыз және үздіксіз кесуді және тиімді үгінділерді эвакуациялауды қамтамасыз етіңіз |
| Легирленген болат | Беріктік пен қаттылық материалдың жағдайына байланысты өзгереді | Құрал-саймандар мен кесу параметрлерін термиялық өңдеу жағдайына сәйкестендіріңіз |
| жез | Дәл айналмалы компоненттерге жақсы өңдеу мүмкіндігі және жарамдылығы | Өңдеу белгілерін, өлшемдік дәлдікті және қылшықтардың пайда болуын бақылау |
Нақты параметрлер материалдың сыныбын, машинаның қуатын, құралдың сипаттамаларын, қабырға қалыңдығын және сызу талаптарын ескере отырып анықталуы керек. Жоғары дәлдіктегі жеңдер үшін валидацияланған процесті сериялық өндіріске қолданар алдында сынақ өңдеу және бірінші бұйымды тексеру ұсынылады.
Жұқа қабырғалы жеңдердің дөңгелектігі, цилиндрлігі және өлшемдік дәлдігі қалай тексеріледі?
Жұқа қабырғалы жеңдердің сапасын тексеру тек сыртқы немесе ішкі диаметрді бір жерде өлшеуге ғана негізделмеуі керек. Дөңгелектік, цилиндрлік, қабырға қалыңдығының біркелкілігі және өлшемдік төзімділік әртүрлі геометриялық сипаттамаларды сипаттайды және сызба сипаттамаларына негізделген тиісті тексеру әдістерін қажет етеді. Жұқа қабырғалы компоненттер үшін тексеру қысқыш күшінің өзі өлшеу нәтижесіне әсер етуі мүмкін, сондықтан өлшеу құрылғыларынан туындаған деформациядан аулақ болу керек.
Дөңгелектік және координаталық өлшеу құралдарын пайдаланып, маңызды геометриялық ерекшеліктерді тексеріңіз
Дөңгелектік өлшеу құралы белгілі бір көлденең қималардағы дөңгелектік қателіктерді бағалауға және сопақшалық және үш бөлікті профильдер сияқты ауытқуларды анықтауға жарамды. Координаталық өлшеу машинасы (КӨМ) тексеру жоспарына сәйкес маңызды өлшемдерді, позициялық қатынастарды және таңдалған геометриялық төзімділіктерді бағалай алады. Оның нақты мүмкіндігі зондқа, өлшеу стратегиясына және компонент геометриясына байланысты.
- Дөңгелектік тексеру: Сызбада көрсетілген көлденең қима орындарындағы дөңгелектік қателіктерді өлшеңіз.
- Цилиндрлік тексеру: Цилиндрлік беттің жалпы пішін ауытқуын бағалаңыз.
- Ішкі және сыртқы диаметрлерді тексеру: Тиісті диапазондары мен дәлдігі бар өлшеу құралдарын пайдаланыңыз.
- Қабырға қалыңдығын тексеру: Әр түрлі шеңберлік позициялардағы қабырға қалыңдығының ауытқуларын тексеріңіз.
- Жинауды тексеру: Жұптастырылатын компоненттер үшін нақты жиынтықты немесе арнайы өлшеуіштерді пайдаланып функционалдық сәйкестікті растаңыз.
Жұқа қабырғалы жеңдер үшін өлшеу әдістері қосымша қысу күштерін азайтуы керек. Қажет болған жағдайда, серпімді деформацияның нәтижелерге әсер етуіне жол бермеу үшін төмен күшті зондтарды, арнайы тіректер немесе жанаспайтын өлшеу жабдықтарын пайдалануға болады.
Бірінші өнім инспекциясын және сериялық процесті бақылауды орнату
Бірінші бұйымды толық тексеру партия бойынша тұрақты сапаны қамтамасыз ету үшін жеткіліксіз. Құралдардың тозуы, машинаның термиялық жағдайлары, арматураның тозуы және материал партиясының ауытқулары кейінгі компоненттердің мақсатты өлшемдерден біртіндеп ауытқуына әкелуі мүмкін. Маңызды жұқа қабырғалы жеңдер үшін өндіріс көлеміне, сапа тәуекелдеріне және тұтынушылардың талаптарына сәйкес тиісті сынама алу жиілігі белгіленуі керек.
- Бірінші бұйымды тексеру: Өңдеу тізбегінің, арматураны орнатудың және маңызды өлшемдердің сызба талаптарына сәйкес келетінін растаңыз.
- Өндіріс барысындағы сынама алу: Ішкі және сыртқы диаметрлердегі, дөңгелектенудегі және маңызды жұптасу өлшемдеріндегі өзгерістерді бақылау.
- Құралдарды басқару: Тозу жағдайларына және тексеру нәтижелеріне сәйкес кескіш құралдарды реттеңіз немесе ауыстырыңыз.
- Партия жазбалары: Материал туралы ақпаратты, өңдеу параметрлерін және тексеру нәтижелерін сақтау.
- Қорытынды тексеру: Тұтынушының талаптарына сәйкес толық сапаны тексеру және тиісті есептер.
Тұрақты сапа менеджменті жүйесі өңдеудегі ауытқуларды ерте анықтауға көмектеседі, партиялық қайта өңдеу мен қалдықтардың қаупін азайтады және қайталанатын тапсырыстар үшін сенімді технологиялық сілтемелерді қамтамасыз етеді.
Жұқа қабырғалы жеңдер үшін дәл CNC токарлық өндірушісін қалай таңдауға болады?
Дәл жұқа қабырғалы жеңдерді таңдаған кезде жеткізушіге дәстүрлі CNC токарлық өңдеу мүмкіндігінен көбірек нәрсе қажет. Төмен қаттылықтағы дайындамалармен, дәл ішкі тесіктермен және қатаң төзімділік талаптарымен жұмыс істеу тәжірибесі де маңызды. Сатып алушылар машина конфигурацияларын, арматураны жобалау мүмкіндіктерін, тексеру құралдарын, материалды алу арналарын және үлгіні тексеру процедураларын бағалауы керек. Ұзақ мерзімді жеткізу жобалары үшін процестің тұрақтылығы мен партияның тұрақтылығы да алуды бағалауға енгізілуі керек.
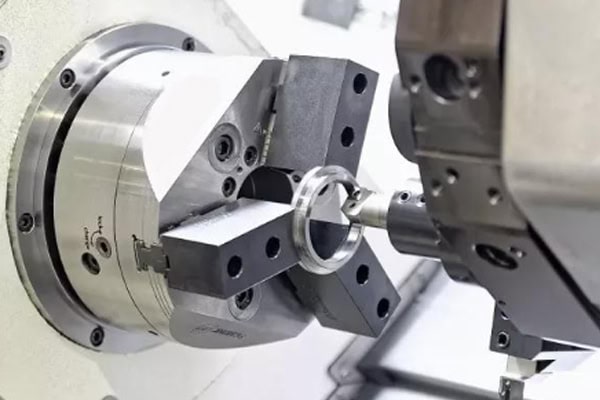
Баға сұрамас бұрын толық инженерлік сызбалар мен техникалық талаптарды дайындаңыз
Анық инженерлік құжаттама өңдеу жеткізушілеріне бөлшектердің геометриясын, өңдеудегі қиындықтарды және өндіріс шығындарын дәл бағалауға көмектеседі. Жұқа қабырғалы жең жобалары үшін қабырға қалыңдығына, ішкі және сыртқы диаметр өлшемдеріне, ұзындығына, дөңгелектігіне, цилиндрлігіне, бетінің кедір-бұдырлығына және материалдың сапасына ерекше назар аудару керек. Маңызды қабылдау талаптарынсыз тек сыртқы өлшемдерді ұсыну толық емес баға ұсыныстарына немесе жарамсыз өңдеу ұсыныстарына әкелуі мүмкін.
- 2D инженерлік сызбалар және 3D CAD модельдері
- Материалдың дәрежесі және термиялық өңдеу жағдайы
- Ішкі және сыртқы диаметрлер мен қабырға қалыңдығының рұқсат етілген мәндері
- Дөңгелектік, цилиндрлік және концентрлік жұптасу талаптары
- Беттің кедір-бұдырлығы және әрлеу талаптары
- Прототип саны және сериялық өндіріс талаптары
- Тексеру есептері және жеткізу талаптары
Құжаттама неғұрлым толық болса, инженерлік топқа процестің орындылығын, арматура талаптарын және тексеру әдістерін бағалау соғұрлым оңай болады. Толық техникалық ақпарат сонымен қатар дәлірек баға ұсыныстары мен жеткізу мерзімін бағалауды қолдайды.
Үлгілер арқылы өңдеу мүмкіндігін және партияның үйлесімділігін тексеру
Дәл жұқа қабырғалы жеңдер үшін үлгіні тексеру сатып алушыларға нақты өңдеу нәтижелерінің сызба талаптарына сәйкес келетінін растауға мүмкіндік береді. Үлгіні тексеру кезінде қысқышты шешкеннен кейінгі дөңгелектікке, ішкі және сыртқы диаметр өлшемдеріне, қабырға қалыңдығының біркелкілігіне және маңызды түйісу жағдайларына ерекше назар аудару керек. Дайындама машинада қысылған күйінде қалған кезде ғана жүргізілген өлшемдер соңғы сапаның жеткілікті дәлелі ретінде қарастырылмауы керек.
TiRapid CNC токарлық және дәл CNC өңдеу қызметтерін ұсынады және өңдеу шешімдерін бөлшек сызбаларына, материалдарға, өлшемдік төзімділіктерге және өндіріс көлеміне сәйкес бағалай алады. Компания прототипті әзірлеуден бастап сериялық өндіріске дейінгі жобаларды қолдайды. Сатып алушылар баға белгілеу кезеңінде толық CAD құжаттамасын және сапа талаптарын ұсына алады, бұл инженерлік топқа жұмыс көлемін, өңдеу тізбегін, тексеру әдістерін және өндірістің орындылығын бағалауға мүмкіндік береді.
Дәл жұқа қабырғалы жеңдердің дөңгелектігін бақылау материалды таңдауды, бекіткішті жобалауды, кесу параметрлерін, өңдеу тізбегін және тексеру процедураларын үйлесімді басқаруды талап етеді. Үлгіні тексеру және партия сапасын үздіксіз бақылау арқылы өндірушілер жұқа қабырғалы деформация қаупін азайта алады, өлшемдік консистенцияны жақсарта алады және сатып алушыларға дәлдік компоненттерін сенімдірек жеткізу процесін орнатуға көмектесе алады.















