
CNC машина бөлшектерінің атауын түсіну заманауи өңдеу жабдықтарымен жұмыс істейтін кез келген адам үшін өте маңызды. Шпиндельден басқару жүйесіне дейінгі әрбір компонент дәлдікте, жылдамдықта және сенімділікте маңызды рөл атқарады. Бұл нұсқаулық сізді әрбір негізгі CNC бөлшегін егжей-тегжейлі сипаттайды, осылайша сіз ақылды жұмыс істей аласыз және қымбат қателіктерден аулақ бола аласыз.
CNC машинасы дегеніміз не
CNC машинасы - материалдарды дәл кесуді, бұрғылауды, фрезерлеуді және пішіндеуді орындайтын компьютермен басқарылатын өндіріс жүйесі. Цифрлық нұсқауларды түсіндіру арқылы CNC технологиясы заманауи инженерлік және өндірістік процестерде теңдесі жоқ дәлдікті, қайталанымдылықты және тиімділікті қамтамасыз етеді.
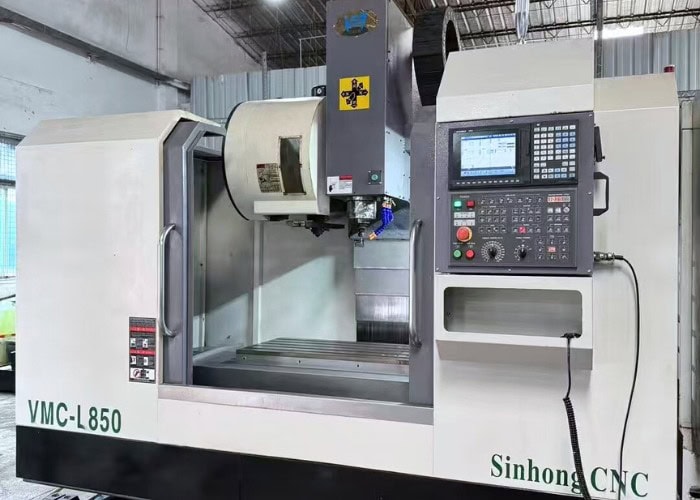
CNC (Компьютерлік сандық басқару) машинасы - G-кодын пайдаланып өңдеу тапсырмаларын автоматтандыратын бағдарламаланатын өндіріс құралы. CNC машиналары қолмен басқаруға сүйенудің орнына шпиндельді, құралдарды және жұмыс үстелін өте дәл жылжыту үшін сандық нұсқауларды орындайды - көбінесе ±0.01 мм төзімділікке қол жеткізеді.
Менің өңдеу тәжірибемде, CNC машиналары 3D CAD конструкцияларын басқарылатын құралдар жолдары арқылы физикалық компоненттерге айналдырады. Бұл машиналар әдетте мыналарды қамтиды:
- Қозғалысты басқару жүйесі: серво немесе қадамдық қозғалтқыштарды пайдаланып X, Y, Z (және қосымша) осьтерін үйлестіреді.
- Шпиндель және құрал жүйесі: кескіш құралдарды материалға байланысты 6,000–30,000 айн/мин жылдамдықпен айналдырады.
- Контроллер (MCU): G-кодты түсіндіреді, жылдамдықты, берілістерді және құралды ауыстыруды басқарады.
- Кері байланыс сенсорлары: Энкодерлер мен шарлы бұрандалар арқылы нақты уақыт режиміндегі позиция дәлдігін қамтамасыз етеді.
CNC станоктары кең ауқымды операцияларды қолдайды — фрезерлеу, токарлық өңдеу, бұрғылау, қағу, гравировкалау — және металдармен, пластмассалармен, композиттік материалдармен және ағашпен жұмыс істей алады. Оларды автоматтандыру адами қателіктерді азайтады, тұрақтылықты арттырады және өндірісті жеделдетеді, бұл CNC технологиясын аэроғарыш, автомобиль, медициналық, робототехника және прототиптеу салаларында маңызды етеді.
CNC машиналарының кең таралған түрлері
Қазіргі заманғы CNC станоктары контроллер, шпиндель, қозғалтқыштар, құрал-сайман жүйесі, салқындатқыш сұйықтықты жеткізу, патрон және датчиктерді қоса алғанда, негізгі компоненттердің дәл үйлестірілуі арқылы жұмыс істейді. Әрбір бөлшектің қалай жұмыс істейтінін түсіну инженерлерге дәлдікті арттыруға, машинаның сенімділігін сақтауға және өндіріс тиімділігін оңтайландыруға мүмкіндік береді.
Қазіргі заманғы өндірісте кең таралған CNC станоктары қайталануы тамаша жоғары дәлдіктегі бөлшектерді өндіру үшін кеңінен қолданылады. Өңдеу әдістері мен қолданылуына негізделген ең көп таралған түрлері:
• CNC фрезерлік станоктары
CNC фрезерлеу станоктары құрал және/немесе дайындама бірнеше осьтер (X, Y, Z және кейде 4-ші немесе 5-ші осьтер) бойымен қозғалған кезде материалды алып тастау үшін айналмалы кесу құралын пайдаланады. Олар қалталар, ойықтар, контурлар және 3D беттер сияқты күрделі геометрияларды өңдеу үшін өте қолайлы. CNC фрезерлеу әдетте тығыз төзімділік пен ұсақ беттерді өңдеуді қажет ететін призмалық бөлшектер, қалыптар, аэроғарыштық компоненттер және дәл корпустар үшін қолданылады.
• CNC токарлық станоктары
CNC токарлық станоктары токарлық операцияларға арналған, мұнда дайындама орталық ось айналасында айналады, ал қозғалмайтын кескіш құралдар сыртқы немесе ішкі беттерді қалыптастырады. Бұл станоктар біліктер, втулкалар, жеңдер, бұрандалар және фланецтер сияқты цилиндрлік және айналмалы бөлшектерді өндіру үшін өте тиімді. CNC токарлық станоктары тамаша концентрлік, дөңгелектік және қайталанымдылық береді, бұл оларды прототиптеу және көп көлемді өндіріс үшін жарамды етеді.
• Мамандандырылған CNC станоктары
Арнайы CNC станоктары стандартты фрезерлеу немесе токарлық станоктар тиімді орындай алмайтын нақты өңдеу тапсырмаларына арналған. Оларға жоғары жылдамдықты тесіктер жасауға арналған CNC бұрғылау станоктары, өте жұқа беттік өңдеу және тығыз төзімділік үшін CNC тегістеу станоктары, күрделі бөлшектері бар қатты немесе күрделі материалдарды өңдеуге арналған EDM станоктары және ағашты, пластмассаны және композиттік материалдарды жоғары жылдамдықта кесуге арналған CNC фрезерлеу станоктары жатады. Бұл станоктар CNC өндірістік мүмкіндіктерін кеңейтеді және мамандандырылған өнеркәсіптік қолданбаларды қолдайды.
CNC фрезерлік станоктың бөлшектері
CNC фрезерлік станогы материалды айналмалы кесу құралын пайдаланып және дәл көп осьті қозғалыспен біріктіріп алып тастайды. CNC фрезерлік станогының бөлшектерін түсіну инженерлер мен сатып алушыларға өңдеу дәлдігін, өндіріс тиімділігін және күрделі геометриялардың орындылығын бағалауға көмектеседі.

CNC фрезерлеу - бұл субтрактивті өндіріс процесі және оның жалпы өнімділігі келесі негізгі компоненттердің қалай бірге жұмыс істейтініне байланысты:
1. Шпиндель және қозғалтқыш
Шпиндель кескіш құралды басқарады және кесу тұрақтылығын анықтайды. Шпиндельдің әдеттегі жылдамдығы 6,000-нан 24,000 айн/мин-ге дейін. Шпиндельдің қаттылығы мен мойынтірек сапасы беткі өңдеуге, кесу дәлдігіне және құралдың қызмет ету мерзіміне тікелей әсер етеді.
2. Құрал ұстағыш және кескіш құралдар
BT, HSK және ER сияқты құрал ұстағыштары шпиндель мен кескіш құрал арасындағы концентрлікті қамтамасыз етеді. Тіпті 0.01 мм тесік құралдың қызмет ету мерзімін 10–20%-ға қысқартып, бетінің сапасына кері әсер етуі мүмкін.
3. Автоматты құралды ауыстырғыш (ATC)
ATC бір қондырғыда бірнеше құралды пайдалануға мүмкіндік береді, бұл қолмен араласпай күрделі өңдеу операцияларын жүргізуге мүмкіндік береді. Бұл өңдеудің біркелкілігін жақсартады, орнату уақытын қысқартады және жеткізу уақытын қысқартады.
4. Жұмыс үстелі
Жұмыс үстелі әдетте шойыннан жасалады және бекіткіштерді бекітуге арналған Т-тәрізді ойықтармен жабдықталған. Үстелге дұрыс бекіту өлшемдік дәлдікті сақтау және кесу кезінде бөлшектердің қозғалуын болдырмау үшін өте маңызды.
5. Баған және негіз
Баған мен негіз машинаның құрылымдық негізін құрайды. Олар қаттылық пен дірілді басуды қамтамасыз етеді, көбінесе эпоксидті гранитпен күшейтіледі, бұл тұрақты өңдеу және бөлшектердің сапасын сақтау үшін маңызды.
6. X/Y/Z осьтері, шарлы бұрандалар және серво жетектері
Бұл қозғалыс жүйелері құралды және дайындаманы орналастыруды басқарады. Тұрақты жағдайларда олар әдетте ±0.01 мм немесе одан да жоғары орналастыру дәлдігін қолдайды, бұл өлшемдік дәлдікке тікелей әсер етеді.
7. Салқындату сұйықтығы мен чиптерді кетіру жүйесі
Тиімді салқындату және жоңқаларды эвакуациялау кесу қызуын басқарады, құралдың істен шығуына жол бермейді және қылшықтардың пайда болуын азайтады, әсіресе жоғары жылдамдықты немесе ауыр кесу жұмыстарында.
8. CNC контроллері және басқару панелі
CNC контроллері G-кодты орындайды және ось қозғалысын, шпиндель жылдамдығын және құралдың өзгеруін синхрондайды. Тұрақты басқару жүйесі оператордың қателігін азайтады және қайталанатын өңдеу нәтижелерін қамтамасыз етеді.
CNC токарь станоктарының бөлшектері
CNC токарлық станоктары біліктерді және басқа да айналмалы бөлшектерді тиімді өңдеу үшін дәл үйлестірілген компоненттерге сүйенеді. CNC токарлық станок бөлшектерін түсіну инженерлер мен сатып алу топтарына өңдеу мүмкіндігін, тұрақтылығын және соңғы бөлшек сапасын бағалауға көмектеседі.
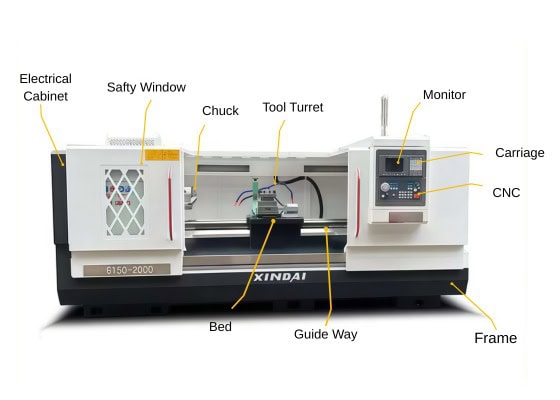
CNC токарлық станогы біліктер, втулкалар, фланецтер және бұрандалы бөлшектер сияқты айналмалы компоненттерді өндіруге оңтайландырылған. Оның өнімділігі келесі компоненттердің өзара әрекеттесуіне байланысты:
1. Бас басы және шпиндель
Бас бөлігінде тұрақты айналу мен моменттің болуын қамтамасыз ететін шпиндель орналасқан. Шпиндельдің әдеттегі жылдамдығы 3,000-нан 6,000 айн/мин-ге дейін. Шпиндельдің тұрақтылығы дөңгелектікке, ығысуына және бетінің өңделуіне тікелей әсер етеді. Ұзақ өндірістік циклдар кезіндегі жылу дрейфі біртіндеп өлшемдік өзгерістерге әкелуі мүмкін.
2. Чак / Коллет
Патрон немесе цанга дайындаманы бекітеді. Қысқыш әдісі және қайталануы концентрлілікке және бөліктің бұрмалануына үлкен әсер етеді. Жұқа қабырғалы немесе жоғары дәлдіктегі бөлшектер үшін жұмсақ жақтарды немесе цангаларды жиі қолдануға болады.
3. Төсек және бағыттаушы жолдар
Токарлық станоктың төсегі әдетте қаттылық пен дірілге төзімділікті қамтамасыз ету үшін шойыннан жасалады. Бағыттаушы жолдардың түрлері (сызықтық бағыттаушылар немесе қораптық жолдар) кесу тұрақтылығына, жүк көтергіштігіне және ұзақ мерзімді өңдеудің біркелкілігіне әсер етеді.
4. Құрал мұнарасы
Құрал мұнаралары әдетте 8-12 құралды ұстайды және өңдеу кезінде автоматты индекстеуді қамтамасыз етеді. Мұнараны орналастырудың жоғары қайталанымдылығы қалдықтардың шығу жылдамдығын азайтады және партиядан партияға сәйкестікті жақсартады.
5. X/Z осьтері, шарлы бұрандалар және серво жүйелері
Бұл қозғалыс компоненттері құралдың бойлық және көлденең бағыттар бойынша орналасуын басқарады. Машинаның жағдайы мен процестері тұрақты болған кезде, олар әдетте ±0.01 мм шамасындағы өндірістік төзімділікті қолдайды.
6. Құйрық бағы және орталығы
Артқы бөлігі ұзын немесе жіңішке дайындамаларға қосымша тірек береді. Ол бұрау операциялары кезінде ауытқудың, дірілдеудің және нашар дөңгелектенудің алдын алуға көмектеседі.
7. Салқындатқыш, майлау және чиптерді бақылау
Тиісті салқындату және майлау құралдың тозуын және қызып кетуін азайтады. Жапырақтарды дұрыс басқармау қылшықтардың пайда болуына, бетінің кедір-бұдыр болуына және өлшемдердің ауытқуына әкелуі мүмкін.
8. CNC контроллері
CNC контроллері G-код нұсқауларына негізделген тегістеу және бұрандамен ою сияқты токарлық циклдарды орындайды. Бұл қайталануды жақсартады, операторға тәуелділікті азайтады және жалпы өңдеу тиімділігін арттырады.
CNC фрезерлік станок бөлшектері және CNC токарлық станок бөлшектері
Әр түрлі CNC машиналарының нақты өңдеу тапсырмаларын қалай орындайтынын жақсырақ түсіну үшін төмендегі кестеде CNC фрезерлік станоктарында және CNC токарлық станоктарында қолданылатын негізгі CNC машина бөлшектері салыстырылады. Бұл салыстыру инженерлер мен сатып алушыларға машинаның мүмкіндіктерін, қолдануға жарамдылығын және өндіріс тиімділігін тез бағалауға көмектеседі.
| CNC машина бөлігі | CNC фрезерлік станок | CNC токарлық станок | Өңдеуге әсері |
| Бастапқы қозғалыс принципі | Құрал айналады, дайындама X/Y/Z осьтері бойымен қозғалады | Дайындама айналады, құрал X/Z осьтері бойымен қозғалады | Бөлшектердің геометриясын және өңдеу стратегиясын анықтайды |
| Шпиндель | Жоғары жылдамдықты шпиндель (6,000–24,000 айн/мин, 30,000 айн/мин дейін) | Орташа жылдамдықты, жоғары айналу моментін қолданатын шпиндель (3,000–6,000 айн/мин) | Беткі өңдеуге, кесу тұрақтылығына және құралдың қызмет ету мерзіміне әсер етеді |
| Құралдарды ұстау жүйесі | BT / HSK / ER құрал ұстағыштары | Айналдырғыш құралдары бар құрал мұнарасы | Құралдың қаттылығына және орнату икемділігіне әсер етеді |
| Автоматты құрал ауыстырғыш (ATC) | Жалпы; бір орнатуда көп операциялық фрезерлеуді қолдайды | Құрал мұнарасын индекстеу арқылы интеграцияланған | Тиімділікке және цикл уақытына тікелей әсер етеді |
| Жұмыс жүргізу әдісі | Т-тәрізді ұялы үстелдегі бекіткіштер, қысқыштар, қысқыштар | Чак, тырнақ, жұмсақ жақ | Концентрлілікке, деформацияға және қайталанымдылыққа әсер етеді |
| Машина құрылымы | Жылжымалы үстел немесе гантри бар баған және негіз | Бас және құйрық бөлігі бар қатты төсек | Дірілге төзімділік пен ұзақ мерзімді тұрақтылықты анықтайды |
| Сызықтық осьтер | X / Y / Z (қосымша 4-ші / 5-ші ось) | X / Z (бұру орталықтарындағы қосымша Y осі) | Геометрияның күрделілігі мен төзімділік қабілетін басқарады |
| Шарлы бұрандалар және серво жетектері | Жоғары жылдамдықты позициялау, ±0.01 мм немесе одан жоғары | Өндірісте әдеттегідей ±0.01 мм жоғары қаттылық | Орналастыру дәлдігін және қайталануын анықтайды |
| Артқы баған / тірек жүйесі | Әдетте талап етілмейді | Ұзын біліктер мен жіңішке бөлшектер үшін маңызды | Шабуыл мен дірілдің алдын алады |
| Салқындатқыш сұйықтық пен чиптерді басқару | Жоғары көлемді салқындатқыш сұйықтық пен чиптерді эвакуациялау | Шоғырланған салқындатқыш сұйықтық ағыны және чип конвейері | Ыстықты, сызаттарды және құралдың тозуын азайтады |
| CNC контроллері | Көп осьті фрезерлеу құралдарының жолдарын орындайды | Токарлық, бұрандамен ою және дөрекілеу циклдарын орындайды | Қозғалысты, жылдамдықты және дәлдікті синхрондайды |
| Типтік қосымшалар | Күрделі геометриялар, қалталар, 3D беттер | Біліктер, втулкалар, бұрандалар, айналмалы бөлшектер | Жұмысқа дұрыс машинаны таңдауға көмектеседі |
CNC компоненттерін жобалаудың негізгі аспектілері қандай?
CNC компоненттерін жобалау материалдың мінез-құлқын, геометриясын, төзімділігін және өндіріске жарамдылығын теңестіруді талап етеді. Осы факторларды ерте түсіну арқылы инженерлер өңдеу ақауларынан аулақ бола алады, құнын төмендетеді және сенімді, жоғары дәлдіктегі өнімділікті қамтамасыз ете алады.
| Дизайн факторы | негізгі Points | Ұсынылған мәндер / Ескертпелер |
| Материалды таңдау | Материал беріктікке, термиялық тұрақтылыққа, өңдеуге жарамдылыққа және беткі өңдеуге әсер етеді. 304SS-тен 303SS-ке ауысу өңдеуге жарамдылықты 18%-ға жақсартты. | Металдар: 6061-T6, 7075. Пластмассалар: POM, PEEK. Бағасы мен өнімділігіне қарай таңдаңыз. |
| Геометрия және дизайн | Терең қалталар, жұқа қабырғалар және астыңғы ойықтар құралдың ауытқуын және діріл қаупін арттырады. Қабырға қалыңдығының тұрақтылығы өлшемдік тұрақтылықты жақсартады. | Металдар: 0.8–1.5 мм; Пластмассалар: 1.5–2.5 мм. Ішкі радиустарды ≥ құрал радиусына қосыңыз. |
| Төзімділіктер және өлшемдік бақылау | Тығыз төзімділік өңдеу уақытын және құнын арттырады. Тек маңызды аймақтарға ±0.01–0.02 мм жағыңыз. | Шығындарды 10–25%-ға азайту үшін маңызды емес төзімділіктерді жеңілдетіңіз. |
| Құралдарға қол жеткізу және бекіту | Бөлшектер құралды ұзақ созбай таза қол жеткізуге мүмкіндік беруі керек. Тұрақты бекіту дірілді азайтады және бетінің өңін жақсартады. | Күрделі пішіндер арнайы жұмсақ жақтарды және ұзағырақ уақытты қажет етуі мүмкін. |
| Беткі өңдеу және кейінгі өңдеу | Анодтау/қаптау сияқты жабындар қалыңдық қосады. Дизайн өсу мен косметикалық күтулерді ескеруі керек. | II типті анодтау: +5–25 мкм (½ енеді, ½ сыртқа қарай жиналады). |
| Шығындар және өндіріс тиімділігі | Қажетсіз күрделілікті жою цикл уақытын және бағдарламалау құнын төмендетеді. Стандартты құрал өлшемдерімен үйлесетін мүмкіндіктер орнатуды азайтады. | Өңдеу қадамдарын азайту үшін мүмкіндігінше геометрияны жеңілдетіңіз. |
CNC машинасының бөлшектерін қалай жаңартуға болады
CNC станок бөлшектерін жаңарту дәлдікті жақсартудың, машинаның қызмет ету мерзімін ұзартудың және тез дамып келе жатқан өндіріс технологияларына ілесудің ең тиімді тәсілдерінің бірі болып табылады. Жаңартудан бұрын инженерлер өлшенетін жақсартуларды қамтамасыз ету үшін жүйенің өнімділігін, үйлесімділігін және шығын-пайдасын бағалауы керек.
CNC жаңартулары әдетте дәлдікті, жылдамдықты және машинаның жауап беру қабілетін жақсартуға бағытталған. Менің тәжірибем бойынша, ең әсерлі жаңартуларға жоғары дәлдіктегі серво қозғалтқыштарға ауысу, кері соққыны азайту үшін шарлы бұрандаларды жаңарту және қозғалысты тегіс басқару үшін озық контроллерлерді орнату жатады. Бағдарламалық жасақтаманы жаңарту, мысалы, жақсартылған CAM пост-процессорлары, беттің сапасын жақсартуға және цикл уақытын қысқартуға ықпал етеді.
Сызықтық бағыттаушылар, шпиндельдер және салқындатқыш жүйелер сияқты механикалық компоненттерді тұрақтылықты және жылуды басқаруды жақсарту үшін жаңартуға болады. Дегенмен, кескіш құралдар, қысқыштар және тозған мойынтіректер сияқты тұтынылатын бөлшектерді жаңартудың орнына әрқашан ауыстыру керек, себебі олар өңдеу сенімділігіне тікелей әсер етеді.
Жаңарту мен ауыстыруды таңдау құнына, машинаның ағымдағы жағдайына және күтілетін өнімділік көрсеткіштеріне байланысты. Дұрыс жоспарлау арқылы жаңартулар өңдеу тиімділігін 10-30%-ға оңай арттыра алады.
Жиі қойылатын сұрақтар
CNC VMC және HMC дегеніміз не?
Менің инженерлік тәжірибем бойынша, CNC VMC (тік өңдеу орталығы) тік шпиндельді пайдаланады, бұл оны дәл фрезерлеу, контурлау және қуысты өңдеу үшін өте қолайлы етеді. HMC (көлденең өңдеу орталығы) көлденең шпиндельді пайдаланады, бұл жоңқаларды тезірек эвакуациялауды және ауыр кесулер үшін өнімділікті 20-40%-ға жоғарылатады. Мен әдетте алюминий үшін VMC, ал болат немесе жаппай өндіріс бөлшектері үшін HMC пайдаланамын.
CNC-те G-код дегеніміз не?
G-код - CNC машинасына қалай қозғалу керектігін айтатын негізгі бағдарламалау тілі. Мен құрал жолдарын, шпиндель жылдамдығын, салқындатқыш сұйықтықты және беру жылдамдығын басқару үшін G-кодты пайдаланамын. G00 (жылдам), G01 (сызықтық) және G02/G03 (доғалар) сияқты кодтар әрбір қозғалысты анықтайды. Дәл G-кодты бағдарламалау CNC өндірісіндегі дәлдікке, тиімділікке және бет сапасына тікелей әсер етеді.
CNC станоктарында қандай құрал түрі бар?
Менің CNC жұмысымда құрал түрлеріне ұштық фрезалар, бұрғылар, крандар, реймерлер, беттік фрезалар, шар тәрізді кескіштер және бұрандалы фрезалар жатады. Әрбір құрал белгілі бір мақсатқа қызмет етеді — материалды алып тастау, ойықтарды кесу, бетті өңдеу немесе бұранданы кесу. Құралды таңдау геометрияға, материалдың қаттылығына, қажетті төзімділікке және бетті өңдеуге байланысты, көбінесе ±0.01 мм дәлдікке қол жеткізеді.
CNC немесе PLC қайсысы жақсы?
CNC дәл өңдеу үшін жақсырақ, себебі ол көп осьті қозғалысты микрометрлік деңгейдегі дәлдікпен басқарады, фрезерлеу, токарлық өңдеу және бұрғылау үшін өте қолайлы. PLC конвейерлер немесе роботтық ұяшықтар сияқты автоматтандыру тапсырмалары үшін жақсырақ. Менің жобаларымда CNC ±0.01 мм төзімділікті қамтамасыз етеді, ал PLC күрделі құрал жолдарын емес, логикалық басқаруды басқарады - сондықтан «жақсырақ» қолдану саласына байланысты.
7 осьті CNC дегеніміз не?
7 осьті CNC станок дәстүрлі XYZ қозғалысына айналмалы осьтерді қосады, бұл қайта өңдеусіз кез келген бұрыштан өңдеуге мүмкіндік береді. Осьтерге әдетте X, Y, Z, A, B, C, сондай-ақ қосымша сызықтық немесе айналмалы ось кіреді. Мен аэроғарыш, медициналық имплантаттар және күрделі органикалық пішіндер үшін 7 осьті жүйелерді қолданамын, мұнда бір реттік өңдеу дәлдікті жақсартады және цикл уақытын қысқартады.
қорытынды
CNC станоктары жоғары дәлдіктегі өндіріске қол жеткізу үшін құрылымдық компоненттердің, қозғалысты басқарудың, құрал-саймандардың, сенсорлардың және бағдарламалық жасақтаманың үйлесімді жүйесіне сүйенеді. Шпиндель мен контроллерден бастап қозғалтқыштарға, арматураларға және тексеру жүйелеріне дейін осы бөлшектердің қалай жұмыс істейтінін түсіну арқылы инженерлер дәлдікті жақсарта алады, қателіктерді азайта алады және өндірісті оңтайландыра алады. Дұрыс орнату, тұрақты машина құрылымы, сапаны бақылау және ақылды жаңартулар өнімділікті жақсартуға, машинаның қызмет ету мерзімін ұзартуға және бөлшектердің сенімділігін арттыруға ықпал етеді.
















