
白色プラスチック部品は、CNC加工、フライス加工、旋削加工、または穴あけ加工後に、黄変、局所的な黄変、または加工部分と元の材料との色の差異が生じる場合があります。白色の外観を持つ部品、精密プラスチック部品、および元の色を維持する必要のある製品の場合、黄変は外観に影響を与えるだけでなく、材料が劣化している、加工温度が高すぎる、または不適切な原材料が使用されていると顧客に誤解させる可能性があります。製造中、材料の耐熱性、加工中に発生する熱、工具の状態、加工時間、切削パラメータ、およびその後の洗浄方法はすべて、白色プラスチックの黄変に影響を与える可能性があります。異なるプラスチック材料は、黄変特性も異なります。ABS、PC、PA、POM、PEEK、PMMAなどの材料は、化学構造と耐熱性が異なるため、高温、紫外線、酸化、および加工摩擦にさらされた後の色の変化は、まったく同じではありません。一部の材料は通常のCNC切削条件下では比較的安定した色を維持しますが、他の材料は、局所的な温度が高くなりすぎると、わずかに黄色、黄褐色、または焦げた跡が生じる場合があります。
白いプラスチック部品が黄色に変色するのはなぜですか?
過度に高い加工温度
CNC加工でプラスチックを加工する際、工具と被加工物の間に摩擦熱と切削熱が発生します。熱が速やかに放散されない場合、局所的な温度上昇が続き、一部のプラスチックでは熱劣化や変色を引き起こす可能性があります。白色材料は、このような変化に対して比較的敏感です。加工温度が高すぎると、工具が連続的に切削する部分、深い溝の底、穴の開口部周辺、薄肉の縁などで黄変が発生しやすくなります。加工中に以下の状態が発生した場合は、過熱の可能性を確認してください。
- 機械加工面に黄色または薄茶色の跡が現れる
- プラスチックチップに異常な接着や変色が見られる
- その部分に焦げ臭い匂いがする
- 機械加工されたエッジに沿って、明らかなバリや軟化が見られる。
工具の摩耗により摩擦が増加する
工具の状態は、白色プラスチックの色に顕著な影響を与えます。工具が鋭利な状態であれば、比較的スムーズに材料を除去できます。しかし、工具が摩耗すると、切削刃とプラスチック間の圧縮と摩擦が増加します。摩擦によって発生する熱は狭い範囲に集中し、局所的な温度上昇を引き起こす可能性があります。目に見えて摩耗した工具を白色プラスチック部品の加工に使い続けると、黄変だけでなく、バリ、糸引き、表面粗さの増加にもつながる可能性があります。
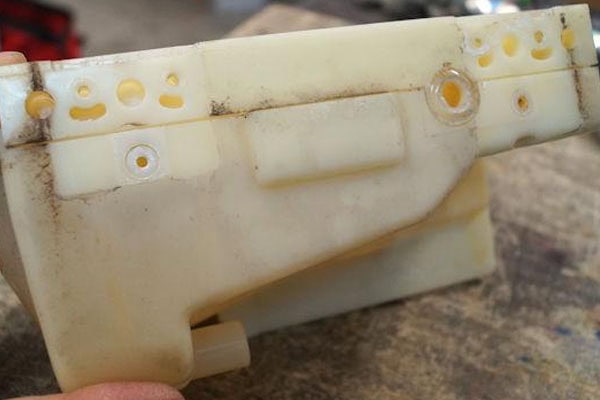
白色プラスチックの黄変を引き起こす可能性のある加工条件は何ですか?
白色プラスチックを機械加工した後の色の変化は、材料自体だけでなく、CNC加工条件にも関係します。同じ材料を使用した場合でも、工具、主軸回転速度、送り速度、または加工方法が変わると、最終的な表面の色は異なる場合があります。
不適切な切断パラメータ
主軸回転数を高くしても、必ずしもプラスチック加工の結果が良くなるわけではありません。送り速度と切削量が適切に一致していない状態で主軸回転数が高すぎると、工具と材料の間で過剰な摩擦熱が発生する可能性があります。比較的薄いプラスチック部品の場合、工具が同じ場所に長時間留まると、局所的な温度が上昇し続けることがあります。特に、半径が小さい部分、狭い溝、および密閉された領域を加工する際には、熱の放散が困難になります。したがって、白色プラスチック加工の切削パラメータは、金属材料に使用される加工パラメータをそのまま適用するのではなく、材料グレード、工具サイズ、および部品構造に応じて調整する必要があります。
切削屑の除去が不十分
プラスチック切削屑自体には一定の断熱効果があります。工具周辺に大量の切削屑が蓄積すると、加工領域からの熱除去が困難になります。これは、深い溝、深い穴、止まり穴の加工時に特に顕著です。切削屑を速やかに除去できない場合、工具は既に発生した切削屑を繰り返し切削し、摩擦と発熱をさらに増加させる可能性があります。圧縮空気の使用、適切な工具経路の配置、切削屑排出条件の改善により、加工領域における切削屑の蓄積時間を短縮できます。
加工時間が長すぎる
同じ領域を長時間連続して加工すると、局所的な熱蓄積が生じる可能性があります。白いプラスチック部品の小さな穴、狭い溝、または複雑な曲面の場合、局所的な領域での工具の繰り返し移動により、継続的な加熱によって材料表面に色むらが生じる可能性があります。加工プログラムは、不要な高速移動と繰り返し切削を最小限に抑えつつ、切りくずがスムーズに排出されるように設計する必要があります。
素材自体も黄変の程度に影響を与える
プラスチックの種類によって耐熱性が異なる
白色プラスチックは単一の材料ではなく、様々な配合や着色処理を施した異なるプラスチックから生じる外観色を指します。そのため、すべての白色プラスチックが同じ耐黄変性を持つわけではありません。例えば、POMは一般的に寸法安定性と加工性に優れていますが、加工条件が不適切な場合、局所的な熱痕が生じる可能性があります。ABSやPCなどの材料も、加工温度の影響を受ける場合があります。PAは比較的水分に敏感で、材料の状態が変化すると加工性能が変わることがあります。特定の材料については、サプライヤーが提供する加工温度範囲、耐熱性、推奨加工条件などを確認してください。
原材料の経年劣化も色の変化を引き起こす可能性があります。
白色プラスチックの中には、CNC加工に入る前に既に若干の経年劣化が生じているものがあるかもしれません。材料が高温、紫外線、または高湿度環境に長期間さらされた場合、加工条件が正常であっても、加工後に顕著な色の違いが生じる可能性があります。したがって、同一ロットの材料の一部のみに黄変が見られる場合は、CNC装置のみを検査するのではなく、原材料のロット、保管期間、および包装状態を確認する必要があります。
よくある質問
Q:CNC加工後に白いプラスチックが黄色に変色した場合、それは確実に焼損したことを意味しますか?
必ずしもそうとは限りません。わずかな黄変は、局所的な加工温度、工具の摩擦、または材料本来の色安定性に関連している可能性があります。茶色や焦げたような黄色の変色が焦げ臭とともに現れた場合は、加工箇所を注意深く点検し、過熱がないか確認する必要があります。
Q:工具を交換することで、白いプラスチック部品の黄ばみを解消できますか?
黄ばみの主な原因が工具の摩耗であれば、切れ味の良い工具に交換することで加工面を大幅に改善できる可能性があります。しかし、問題の原因が主軸回転速度、送り速度、切削深さ、材料の経年劣化、あるいは原材料そのものにある場合は、単に工具を交換するだけでは問題を完全に解決することはできません。
Q:白いプラスチックは黄ばんだ後、元の色に戻ることができますか?
これは黄ばみの程度によります。変色が表面に付着した欠け、油、またはわずかな機械加工痕のみによるものであれば、洗浄または軽い表面処理で外観が改善される可能性があります。しかし、材料が熱劣化や明らかな焼けを起こしている場合は、洗浄だけでは元の色を回復することは一般的にできません。
I結論
加工後の白いプラスチック部品の黄変は、通常、局所的な熱蓄積、工具摩耗、切削条件、切りくず排出条件、および材料自体の特性に関連しています。外観に対する要求が高いプラスチック部品の場合、原材料の保管からCNC加工の完了まで、全工程を通して適切な管理を維持する必要があります。原材料は、高温、強い光、または不適切な保管環境に長時間さらされないように保管し、加工前に材料のグレードと色を確認する必要があります。CNC加工中は、プラスチック材料に適した鋭利な工具を選択し、材料の硬度、部品構造、および工具サイズに応じて、適切な主軸回転速度、送り速度、および切削深さを設定する必要があります。深い溝、狭い溝、深い穴など、切りくずが蓄積しやすい部分では、繰り返しの切削と摩擦熱を防ぐために、プラスチックの切りくずを速やかに除去する必要があります。製造中に加工面にわずかな黄変がすでに観察された場合は、元の条件で生産を続けるのではなく、工具の状態、加工条件、および切りくず排出を速やかに確認する必要があります。
黄変が局所的にのみ発生する場合は、工具がその領域に長時間留まっていたか、切削負荷が過大であったか、またはそこに切りくずが蓄積したかに注意を払う必要があります。部品全体の色が変化する場合は、原材料の保管条件、材料のロット、加工前後の環境条件も確認する必要があります。一貫した白色の外観が求められる製品の場合は、正式な量産前に初回品検査を実施して、実際のサンプルの色、表面品質、寸法が要求を満たしているかどうかを確認することもできます。したがって、白色プラスチック部品のCNC加工後の黄変は、単なる外観の問題ではありません。多くの場合、加工中の熱、工具の状態、または材料の状態の変化を反映しています。鋭利な工具、適切な切削パラメータ、スムーズな切りくず排出、安定した材料保管条件を維持することで、加工領域の黄変の可能性を効果的に低減し、白色プラスチック部品の色をより均一にし、表面品質を安定させることができます。
















