
アルミニウムは、軽量、耐腐食性、そして優れた切削性から高く評価され、広く使用されているエンジニアリング材料です。現代の製造業において、特に高度なCNC加工と組み合わせることで、アルミニウムは不可欠な役割を果たしています。この記事では、アルミニウムとは何か、なぜ重要なのか、そして加工と仕上げによってどのように高性能部品が生み出されるのかを探ります。また、一般的な合金、主要な用途、そして費用対効果の高い設計戦略についても解説します。
この試験は Isアルミニウム
アルミニウムは軽量な銀白色の金属で、密度は約2.7g/cm³と、鋼鉄の約XNUMX分のXNUMXです。優れた耐食性、熱伝導性、電気伝導性、そして優れたリサイクル性といった特性から、性能を維持しながら軽量化を目指す産業にとって理想的な素材です。私の仕事では、軽量化、耐食性、あるいは熱管理が優先されるプロジェクトでは、アルミニウムが第一候補となることがよくあります。
Pローパーティーズ Of Aアルミニウム
| プロパティ | 詳細説明 | アルミニウムの典型的なパラメータ |
| 軽量の利点 | 高い強度対重量比により、耐久性がありながら軽量な部品を実現 | 密度:2.7g /cm³ |
| 耐食性 | 自然に保護酸化物層を形成し、湿気の多い海洋環境に適しています。 | 腐食速度(海水中): 約0.05 mm/年 |
| 熱伝導率と電気伝導率 | 優れた熱伝導性と電気伝導性 | 熱伝導率: 205 W/m·K 電気伝導率: 61% IACS |
| リサイクル性 | 特性を失うことなく無期限にリサイクル可能で、これまでに生産されたアルミニウムの約75%が現在も使用されています。 | リサイクル率: 約75%が循環している |
| 強度(引張) | 構造および荷重支持用途に重要な機械的特性 | 引張強さ (6061-T6): ~310 MPa |
| 降伏強さ | 永久的な形状変化前の塑性変形に対する抵抗 | 降伏強度 (6061-T6): ~276 MPa |
| 硬度 | へこみや表面摩耗に対する耐性 | ブリネル硬度(6061-T6):約95 HB |
| 被削性 | 製造時の切断や成形の容易さ | 被削性評価(6061):約50%(快削鋼に対して100%) |
| 融点 | アルミニウムが固体から液体に変化する温度 | ~660°C (1220°F) |
| 弾性率 | 剛性の尺度、応力とひずみの比 | 約69GPa(10,000ksi) |
この試験は Are The P伐採 T用語集 Of Aアルミニウム
CNC加工は、複雑な形状、厳しい公差、そして優れた表面仕上げを備えた精密アルミニウム部品を提供します。一般的な加工工程には、フライス加工、旋削加工、穴あけ加工、タッピング加工などがあり、高度な5軸加工、高速加工、微細加工技術によって支えられています。これらの技術は、航空宇宙、自動車、医療業界において±0.01mmの精度と高品質な表面仕上げを実現します。
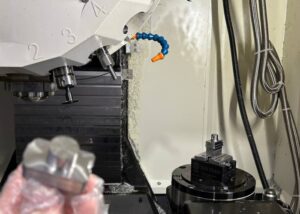
CNCフライス
適用範囲
フライス加工はアルミニウムの主要工程であり、特にハウジング、ヒートシンク、複雑な形状と高精度が求められる構造部品に用いられます。
ツールの選択
耐久性と鋭い切れ味を実現するには、超硬ソリッドエンドミルを使用してください。
切削屑の排出性を向上させ、アルミニウムの延性によって生じる構成刃先(BUE)の形成を最小限に抑えるためには、高ヘリックス角(40°~55°)が望ましい。
切削パラメータ
主軸回転速度:カッター径および合金グレード(例:6061-T6、7075-T6)に応じて、10,000~20,000 RPM。
最適な切りくず排出と工具寿命を実現するには、 1歯あたりの送り量(切りくず負荷)を0.05~0.15mm/歯に設定してください。
切削深さ:生産性と振動抑制のバランスを取るため、通常は工具径の0.5~1.5倍。
冷却剤:熱を抑制し、切粉の付着を防ぐため、水ベースのフラッド冷却または最小量潤滑(MQL)を使用する。
CNC旋盤
適用範囲
CNC旋削は、シャフト、ブッシング、油圧コネクタ、ねじ込みファスナーなどの円筒形部品の製造に適した方法です。この加工方法では、ワークピースを回転させながら連続的に材料を削り取ることができるため、均一な同心度と滑らかな表面仕上げが得られます。
ツールの選択
アルミニウム加工用に設計された研磨済みチップブレーカーを備えた超硬インサート工具を使用することで、構成刃先(BUE)を最小限に抑え、表面品質を向上させることができます。
高精度仕上げの場合、優れた表面平滑性を実現するためにワイパー形状のインサートが選択されます。
切削パラメータ
切断速度: 250~700m/分(アルミニウムのグレードによって異なります。例:6061-T6と7075-T6)。
送り速度: 0.05~0.3 mm/回転。表面粗さの要件に基づいて調整する。
切削深さ:荒加工時は0.2~3mm、仕上げ加工時は0.05~0.2mm。
冷却剤:水溶性切削油またはMQL(最小量潤滑)を使用し、温度を制御して工具寿命を延ばします。
CNC ドリリングとタッピング
適用範囲
ドリル加工とタッピングは、エンジンハウジング、電子機器筐体、航空宇宙用ブラケットなどのアセンブリで広く使用されているアルミニウム部品に精密な穴やねじ山を作成するために不可欠な作業です。正確な穴位置とねじ山の完全性は、互換性と信頼性の高い締結性能を確保する上で不可欠です。
ツールとテクニック
穴あけ加工:切りくずの排出性を高め、目詰まりを防ぐために、超硬ツイストドリルまたはパラボリックフルートドリルを使用してください。
ドリル先端の形状:アルミニウムの場合、推力を低減し、バリの発生を最小限に抑えるため、130°~140°の挟角が推奨されます。
タッピング:切りくずの流れを最適化するために、止まり穴にはスパイラルフルートタップを、貫通穴にはスパイラルポイントタップを使用してください。
コーティングされたタップ (TiN または TiCN) は、特に大量生産時に摩擦を減らし、工具寿命を延ばします。
切削パラメータ
穴あけ速度: 80~200m/分(合金の種類によって異なります。例:6061と7075)。
送り速度:穴あけ加工時は0.1~0.3mm/回転、ねじ切り加工時は0.05~0.2mm/回転。
穴の公差:直径±0.02mm、深さ0.05mm/100mm以内の垂直度。
冷却剤:アルコール系冷却剤または最小量潤滑(MQL)は、切りくずの付着を防ぎ、表面仕上げを向上させ、寸法精度を維持します。
高度な加工技術
5軸加工
機能: 5軸加工により、工具を5軸に沿って同時に移動させることが可能になり、複合角度や自由曲面などの複雑な形状を精密に加工できます。
精度と効率:複数のセットアップを不要にすることで精度が向上し、累積誤差が低減されるため、航空宇宙用ブラケット、インペラ、整形外科用インプラントなどに最適です。
性能指標:標準的な位置決め精度は±0.005~0.01mmに達し、複雑な形状も1回の段取りで加工できるため、従来の3軸加工と比較してリードタイムを30~50%短縮できます。
高速加工(HSM)
機能:高速な材料除去と優れた表面品質を実現するために設計されたHSMは、最適化されたツールパスと高速スピンドル回転数を使用します。
典型的なパラメータ:切削速度は600m/分を超えることが多く、主軸回転速度は20,000RPMを超え、送り速度はカッターサイズと材料の厚さに応じて5~30m/分の範囲です。
用途:薄肉の航空宇宙部品、金型、軽量構造部品などに一般的に使用され、Ra 0.4~0.8μmという滑らかな表面仕上げを実現し、歪みのリスクを最小限に抑えます。
微細加工
能力: 1ミクロン単位の精度が求められる、小型で高精度な部品の製造に不可欠。
公差と寸法:直径0.2mm未満の工具を使用することで、±2~5μmの公差で50~100μmという微細な形状を実現できます。
用途:精度と繊細なエッジ品質が極めて重要な医療機器部品、マイクロ流体システム、小型電子機器筐体などに頻繁に用いられます。
補助プロセス
放電加工(EDM)
特長:放電加工(EDM)は、電気放電(火花)を利用して材料を除去するため、従来の工具では加工できないような、手の届きにくい空洞、鋭利な内角、複雑な形状の加工に最適です。
精度と表面仕上げ:電極材料と電力設定に応じて、±0.005~0.01 mmの寸法公差と、Ra 0.2~0.4 μmという微細な表面仕上げを実現します。
用途:金型キャビティ、ダイインサート、航空宇宙用冷却チャネル、および厳密な寸法精度と最小限の機械的応力が求められる形状に一般的に使用されます。
レーザー切断とウォータージェット切断
レーザー切断:集束レーザービームを用いて金属を高精度かつ熱影響部を最小限に抑えて切断します。一般的な切断精度は±0.05mm、切断面の粗さはRa 3.2~6.3μm程度です。
ウォータージェット切断:高圧水ジェット(最大400MPa)を使用し、研磨粒子を混合することで、熱による歪みのない冷間切断を実現します。寸法精度は通常±0.1mmに達します。
用途:速度、エッジ品質、材料の完全性が不可欠な板金部品、アルミニウム板、筐体、装飾パネルなどに最適です。
溝入れと穴あけ
機能:溝加工は精密な溝や逃げ面を作り出し、ボーリング加工は事前に開けられた穴を厳しい公差に合わせて拡大します。
精度:達成可能な公差は±0.01~0.02 mmで、表面仕上げはRa 1.6 μmという微細なレベルまで対応可能であり、ベアリングハウジング、シール溝、油圧継手にとって重要な同心度と寸法精度を保証します。
用途:精密な嵌合と漏れのないシール面が求められる部品、特に自動車、油圧機器、航空宇宙機器の組立に使用されます。
メイン Pオスト-P伐採 Pプロセス For Aアルミニウム
仕上げ加工は、美観、耐摩耗性、防食性を向上させ、組み立てや後処理のための表面準備を行う上で非常に重要です。後処理によって、アルミニウム部品は航空宇宙、自動車、医療、消費財業界で求められる機能面と外観面の両方の要件を満たすことができます。
サンドブラスト
目的:均一なマットな質感を作り出し、表面の小さな欠陥を取り除き、後工程のコーティングに最適な表面形状を提供する。
技術的パラメータ:一般的な研磨材としては、酸化アルミニウム(50~120グリット)またはガラスビーズが用いられ、空気圧は0.4~0.6MPa(60~90psi)の範囲です。表面粗さは通常Ra 2.5~3.5μmまで改善され、コーティングや陽極酸化処理における密着性が向上します。
陽極酸化
タイプII陽極酸化処理:装飾的な仕上げと腐食防止効果を提供し、一般的に様々な色(黒、透明、青、赤など)が用意されています。標準的なコーティング厚さは5~25μmで、塩水噴霧試験(ASTM B117)で500時間以上の耐食性を実現します。
タイプIII硬質アルマイト処理:耐摩耗性用途に使用され、25~125μmの膜厚と最大HV400~500の硬度を実現します。この処理により、耐摩耗性と電気絶縁性が大幅に向上するため、航空宇宙構造部品や防衛部品に最適です。
電気めっき
目的:機能要件に応じて、ニッケル、クロム、亜鉛などの導電性または耐腐食性コーティングを提供する。
性能:例えば、ニッケルめっきを施すと、表面硬度がHV 500~700に向上し、塩水噴霧試験における耐食性は96時間以上になります。
粉体塗装
目的:幅広い色と質感を持つ、耐久性のある装飾的なポリマー層を塗布します。
技術仕様:標準的なコーティング厚さは50~150μmで、耐衝撃性は最大160インチポンド、密着性は5B(ASTM D3359)です。このプロセスは優れた耐候性を備えており、一般消費者向け製品や屋外用途に広く使用されています。
熱処理
熱処理により、構造用アルミニウム部品の強度と寸法安定性が向上します。
固溶化熱処理(SHT): 530~550℃で1~2時間処理した後、急速冷却することで合金元素を固溶体中に固定する。
時効処理(T6焼戻し):通常160~180℃で6~18時間処理することで、6061鋼の硬度を約60HBから約95HBに、引張強度を約310MPaに向上させます。
用途:高い強度対重量比と安定した寸法が求められる航空宇宙構造物、自動車フレーム、油圧部品。
一般的なアルミニウム合金 Aとその特性
アルミニウム合金の選択は、性能と機械加工性に影響します。6061 は強度と耐腐食性のバランスが取れており、7075 は高い重量比強度を提供し、2024 は耐疲労性に優れ、5052/5754/5083 は優れた耐腐食性を提供し、MIC-6 は安定性を確保し、6082 は要求の厳しい用途に対応する構造強度を提供します。
| 合金 | 主な特性と利点 | 引張強さ(MPa) | 降伏強さ(MPa) | 硬度(HB) | 密度(g /cm³) |
| 6061-T6 | バランスの取れた強度、耐腐食性、優れた加工性 | 〜310 | 〜276 | 〜95 | 2.70 |
| 7075-T6 | 非常に高い強度対重量比、機械加工性が低い | 〜572 | 〜503 | 〜150 | 2.81 |
| 2024-T3 | 優れた耐疲労性、良好な強度 | 〜470 | 〜325 | 〜120 | 2.78 |
| 5052-H32 | 優れた耐腐食性(海洋/化学環境) | 〜228 | 〜193 | 〜60 | 2.68 |
| 5754-H111 | 優れた耐腐食性、適度な強度 | 〜220 | 〜130 | 〜65 | 2.67 |
| 5083-H116 | 高い耐腐食性、良好な溶接性 | 〜317 | 〜228 | 〜75 | 2.66 |
| MIC-6 | 優れた寸法安定性、応力緩和 | 〜172 | 〜103 | 〜65 | 2.70 |
| 6082-T6 | 優れた耐食性を備えた強力な構造用合金 | 〜340 | 〜280 | 〜89 | 2.70 |
優位性 Aと課題 Oアルミニウムの加工
アルミニウム加工は、速度、精度、持続可能性に優れており、航空宇宙や自動車用途に最適です。しかし、薄肉変形、工具摩耗、冷却要件といった課題も存在します。本稿では、アルミニウムの利点を最大限に活かしつつ、加工上の難しさを克服する方法を探ります。
優位性 Oアルミニウムの加工
高い強度重量比
6061-T6や7075-T6などのアルミニウム合金は、310~570MPaの引張強度を持ちながら、約2.7g/cm³という低い密度を維持しているため、同等の強度レベルの鋼鉄の6分のXNUMXの重量を実現しています。この特性は、航空宇宙、自動車、ロボット工学といった用途において極めて重要であり、輸送システムにおいては、XNUMXkgの軽量化が燃料消費量を最大XNUMX%削減できます。
優れた加工性と熱伝導性
アルミニウムは比較的低い硬度(例:95-T6061の場合6HB)と延性を有しており、鋼材と比較して最大3~4倍の切削速度を実現し、サイクルタイムの短縮と生産コストの削減を実現します。熱伝導率(通常205W/m·K)は効果的な放熱を実現し、加工中の熱変形を最小限に抑え、熱交換器、ハウジング、電子機器筐体において信頼性の高い性能を実現します。
耐腐食性とリサイクル性
アルミニウムは自然に酸化保護層を形成し、腐食に耐性があるため、海洋環境や化学環境下でも部品の寿命を延ばします。さらに、アルミニウムは機械的特性を損なうことなく100%リサイクル可能であり、これまでに生産されたアルミニウムの75%以上が現在も使用されており、持続可能性への取り組みを支援し、バージン材生産と比較して環境への影響を軽減しています。
チャレンジ Oアルミニウムの加工
加工中の変形
アルミニウム合金の弾性係数は比較的低く(約69GPa、鋼鉄は約210GPa)、薄肉部品は切削力によってたわみや反りが生じやすくなります。肉厚が1.5mm未満の部品の場合、不適切なクランプや過剰なステップダウン深さは、±0.05mmを超える寸法偏差につながる可能性があります。これを軽減するために、機械工は真空治具、ソフトジョー、インクリメンタルパスなどを用いて応力を低減し、寸法安定性を向上させることがよくあります。
工具摩耗と構成刃先(BUE)
アルミニウムの延性と粘着性は、切削片が工具刃先に溶着するBUE(Billing-Up-Earth-UE)の形成を引き起こす可能性があります。これにより、表面仕上げが劣化し、切削抵抗が増加します。高速フライス加工(10,000 RPM以上)では、コーティングされていない工具は、わずか30~40分の連続加工で刃先の鋭利さを失う可能性があります。TiB₂またはDLCコーティングを施した鋭利な超硬工具を、適切な送り(0.05~0.15 mm/刃)とハイヘリックス設計と組み合わせることで、工具寿命を20~30%延長し、表面仕上げ品質(最大Ra 0.8 μm)を維持できます。
冷却と潤滑の要件
アルミニウムは熱伝導率が高い(約205 W/m·K)ため、熱は速やかに放散されますが、不適切な冷却は熱膨張や表面粗さの原因となる可能性があります。切削片の付着を防ぎ、公差を±0.01~0.02 mm以内に維持するためには、フラッドクーラントや最小量潤滑(MQL)が必要となることがよくあります。高速加工や微細加工用途では、ミスト冷却とアルコール系潤滑剤を組み合わせることで、切削片の溶着を低減し、表面品質を15~25%向上させることが示されています。
主なアプリケーション Of アルミニウム
アルミニウムは、その軽量性、強度、耐腐食性により、航空宇宙、自動車、電子機器、医療機器、建築など、幅広い分野で使用されています。航空機用ブラケットからエンジン部品、ヒートシンク、医療用ハウジング、カーテンウォールに至るまで、アルミニウムはあらゆる業界において性能、効率性、そして設計の多様性を向上させます。
| 業種 | 主な用途と利点 |
| 航空宇宙 | 軽量化と燃費向上を実現するブラケット、燃料システム部品、構造部品。 |
| 自動車 | 強度、熱伝導性、耐腐食性を活かしたエンジン部品、トランスミッションハウジング、ボディ構造。 |
| エレクトロニクス&電気 | 優れた電気的特性と熱的特性を活用したエンクロージャ、ヒートシンク、コネクタ。 |
| 医療機器 | 医療環境において清潔さ、耐腐食性、信頼性を実現する精密ハウジングと取り付けブラケット。 |
| 建築と装飾 | 美的多様性と耐候性を備えたカーテンウォール、窓枠、装飾部品。 |
設計 Aおよびコスト最適化のヒント
アルミニウム加工における設計とコストの最適化は、不要な重量の削減、ツールパスの改善によるサイクルタイムの短縮、そしてバキュームフィクスチャーやソフトジョーなどの適切なクランプ方法を用いた変形防止に重点を置いています。適切な合金と表面仕上げを選択することで、過剰な仕様を避け、必要な性能と品質を維持しながらコストを削減できます。
効果的な設計とプロセス計画は、製造コストを削減し、効率を向上させる鍵となります。
減量
構造最適化と有限要素解析(FEA)は、強度と剛性を維持しながら、重要でない材料を除去するために用いられます。ある航空宇宙用ブラケットプロジェクトでは、このアプローチにより15%の軽量化と12%の加工時間短縮が達成され、燃費向上に直接的な効果をもたらしました。
ツールパスの最適化
綿密にプログラムされたツールパスにより、エアカットと急速な動きを最小限に抑えます。高効率フライス加工(HEM)戦略と最適化されたステップオーバー値により、Ra 10~20μmの表面仕上げを維持しながら、サイクルタイムを0.8~1.6%短縮できます。これは特に大量生産において大きなメリットとなります。
クランプと変形制御
アルミニウムは弾性率が比較的低い(約69GPa)ため、薄肉部品は反りが発生しやすくなります。真空治具、ソフトジョー、ステップダウン加工によりクランプ応力を効果的に低減し、壁厚0.02mm未満のハウジングで±1.5mmの平面度を実現します。
材質と表面仕上げの選択
機能的なニーズに基づいて合金と仕上げを選択することで、過剰な仕様を回避できます。例えば、重要度の低い構造部品において7075-T6を6061-T6に置き換えることで、材料コストを20%削減できました。また、非摩耗部品において硬質アルマイト処理ではなく標準アルマイト処理を使用することで、仕上げコストを30%削減できました。
これらの戦略により、パフォーマンスと予算の要件を満たしながら、より軽量で高速、かつコスト効率の高いコンポーネントを生産できるようになります。
よくあるご質問
Is Aアルミニウム Eアッシー To M痛い?
はい。アルミニウムは硬度が低く(60~150HB)、切削片形成が良好なため、鋼の3~4倍の切削速度が可能です。私は鋭利な超硬カッターとクーラントを使用し、構成刃先(BUE)を防ぎながら、10,000rpm以上でフライス加工を行うことが多く、Ra 0.8~1.6μm程度の面粗度を実現しています。
この試験は Is The MOST C一般的なCNC Aルミナム?
最も一般的なCNCアルミニウムは6061-T6です。これは、強度(引張強度約310MPa)、耐食性、そして約90%の切削性のバランスが取れているためです。±0.01mmという厳しい公差に対応し、コスト効率も優れているため、航空宇宙用ブラケット、自動車部品、一般産業用部品によく選ばれています。
この試験は Is The Mメカニカル Sアーマーフェイス P再治療 Of Alウミナム?
機械的な表面処理には、アルミニウムをコーティングや陽極酸化処理する前に、研磨、研磨、またはサンドブラスト処理を施して酸化物、傷、汚染物質を除去することが含まれます。私は通常、均一な粗さ(Ra 80~120µm)を実現するために、0.8~1.6番の微細研磨ブラスト処理を使用します。これにより、陽極酸化処理や塗装などの後工程での密着性が向上します。
CNC 加工にアルミニウム素材を選択する理由
CNC加工にアルミニウムを選ぶ理由は、その高い強度対重量比(密度約2.7 g/cm³、最大引張強度570 MPa)、優れた加工性、そして熱伝導率(約205 W/m·K)にあります。アルミニウムは高速切削に対応し、鏡面仕上げを実現し、チタンやステンレス鋼に比べてコスト削減が可能でありながら、航空宇宙、自動車、医療分野の基準を満たしています。
アルミニウムを切断するのに最適なビットは何ですか?
40°~55°の高ねじれ角超硬エンドミルが最適です。穴あけには、研磨されたパラボリックフルートドリルを使用します。TiB₂またはDLCコーティングを施し、送りを0.05~0.15mm/刃にすることで、スピンドル回転数は10,000rpmを超えることが多く、きれいな切削片と厳しい公差を実現します。
結論
アルミニウムは、軽量でありながら強度、耐腐食性、そして設計の柔軟性を兼ね備えたユニークな素材であり、CNC加工において最も価値のある素材の一つです。適切な合金の選択、加工戦略の最適化、そして適切な仕上げを施すことで、厳しい公差、滑らかな表面、そしてコスト効率を実現できます。アルミニウム部品の加工経験は?どのような加工方法や設計上のヒントが最も効果的でしたか?ご経験や加工上の課題について、ぜひメッセージをお寄せください。















