
SMT装置には、高速動作や頻繁な移動時にも安定した嵌合状態を維持する必要のある、多数の位置決め、伝送、ガイド、接続部品が含まれています。装置メーカーにとって、部品の加工品質は、組立効率、動作応答、および長期的な動作条件に影響を与える可能性があります。CNC加工部品を購入する際には、寸法公差に加えて、全体的なプロセス要件を理解することも重要です。各部品の具体的な用途に応じて加工プロセスを計画することで、組立時や試運転時の調整を減らすことができます。
精密CNC加工に適したSMT機器コンポーネントはどれですか?
SMT装置の機械構造は高度にカスタマイズされており、位置決め部品、可動部品、機能部品はすべて、技術図面に基づいてCNC加工によって製造することができる。
位置決めおよび取り付け部品
位置決め構造は、異なるモジュール間の接続と位置決めを可能にする。機械加工では、基準面と取り付け穴周辺の正確な寸法関係を確立する必要がある。
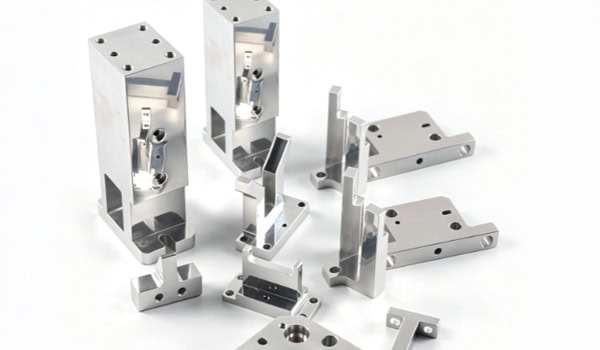
- 位置決めブロックおよびベース:主に位置決め穴、取付溝、基準面の加工に使用され、穴の位置と重要な表面寸法を制御します。
- ガイドレール取り付けベース:取り付け面の平面度と平行度、および固定穴の位置精度に重点を置いてください。
- 機器取付プレート:通常、複数の穴パターン、段差、取付領域があり、構造に基づいた適切な固定方法が必要となります。
一貫した加工基準を用いることで、組み立て時の累積的な位置誤差を低減できる。
高速動作および伝達部品
配置装置の運動機構は、頻繁に加速、減速、方向転換を行う。関連する構成部品は、質量分布、構造剛性、慣性モーメントの変化を考慮する必要がある。
- 精密軸および連結軸:外径、真円度、同心度、肩部寸法の精密な管理が必要です。高速回転構造物の場合、回転速度と形状に応じて動的バランスも評価する必要があります。
- スライダーとモーションブラケット:十分な剛性を維持しながら重量を制御するためには、壁の厚さと補強構造を適切に設計する必要があります。
- 高速運動構造部品:往復運動する質量を低減するために、空洞や軽量化構造を用いることができるが、振動リスクを評価する際には、運転条件を考慮する必要がある。
高速可動部品は、軽量化のみを目的として設計すべきではない。質量、剛性、慣性、振動特性を総合的に考慮する必要がある。
ノズル、治具、および小型機能部品
ノズルコネクタ、治具ベース、およびインターフェース部品は通常小型ですが、複数の穴、段差、および嵌合部を備えているため、精密CNC加工に適しています。小型構造物の場合、完成部品が組立要件を満たすように、工具のアクセス性、治具の安定性、および加工時の変形を事前に評価する必要があります。
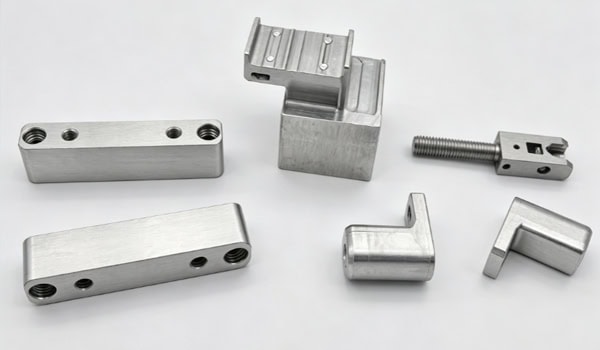
SMT精密部品加工において、長期的な精度をどのように制御できるのか?
SMT装置の動作精度は、加工誤差、組立関係、動作条件、温度変化などの影響を受ける可能性があります。そのため、部品検査は実際の動作条件に合わせて計画する必要があります。
加工前にDFMとデータム解析を実施する
正式な生産を開始する前に、2D図面と3Dモデルに基づいて部品構造を見直し、加工の優先順位と組み立て要件を特定する必要があります。
- 重要な寸法を確認する:穴の直径、穴の間隔、厚さ、段差の高さ、および嵌合公差に注目する。
- 加工基準点の計画:最終的な組立関係に基づいて、位置決め面と固定基準点を決定します。
- 複雑な領域を評価する:深い溝、薄い壁、狭い空洞、内側の角などについて、機械加工のアクセス性を確認します。
製造条件を早期に明確にすることで、その後の工程変更を減らすことができる。
構造に合わせて加工方法を選択する
平面、穴パターン、標準的な空洞は3軸CNC加工で加工できますが、多面体部品や複雑な曲面は、実際の形状に応じて4軸または5軸加工を使用できます。シャフトやスリーブはCNC旋削加工に適しています。複数の方向から加工が必要な部品の場合、セットアップ回数を適切に減らすことで、基準点の変更による誤差を最小限に抑えることができます。
連続運転中の熱変形を制御する
装置の稼働状況や作業場の温度変化は、寸法のばらつきを引き起こす可能性があります。アルミニウム合金は熱膨張係数が比較的高いため、位置決めベースや基準板などの重要な部品は、実際の動作温度に応じて熱安定性を評価する必要があります。高精度構造では、以下の対策により温度変化の影響を軽減できます。
- 材料選定:使用環境に応じて材料の熱安定性を評価する。
- 構造設計:局所的な熱変形を低減するために、壁の厚さや補強構造を適切に配置する。
- 加工環境:加工中の温度変化を制御する。
- 検査温度:重要な寸法検査条件が実際の要件に適していることを確認してください。
- 運転補正:高精度機器の場合、実際の運転条件に応じて温度補正を計画することができます。
加工計画に熱的要因を組み込むことで、運転条件下での寸法安定性を向上させることができる。
精密検査プロセスを確立する
機械加工後、寸法測定やCMMなどの適切な検査方法を用いて、主要寸法、幾何公差、複雑な形状などを確認し、品質管理および量産のために検査記録を保管する。
| SMT部品タイプ | 代表的な材質 | 主な加工対象 | 主な検査項目 |
| 位置決めブロックとベース | アルミニウム合金、ステンレス鋼 | 基準面、位置決め穴、取り付け部 | 平面度、穴の位置、寸法精度 |
| ガイドレール取り付けベース | アルミニウム合金、スチール | 取付面および固定穴の加工 | 平面度、平行度、位置精度 |
| モーションブラケットとスライダー | アルミニウム合金、エンジニアリングプラスチック | 軽量構造、剛性、可動インターフェース | 寸法、剛性関連機能、適合性 |
| 精密シャフトおよび接続シャフト | ステンレス鋼、合金鋼、アルミニウム合金 | 回転、同心円状の輪郭、肩 | 直径、真円度、同心度、必要に応じて動的バランス |
| 機器取り付けプレート | アルミニウム合金、ステンレス鋼 | 多孔パターン、段差、基準面 | 平面度、穴間隔、位置公差 |
| 治具および小型機能部品 | アルミニウム合金、ステンレス鋼、エンジニアリングプラスチック | 小さな穴、スロット、嵌合面 | 重要な寸法、表面仕上げ、組み立て適合性 |
この表は、一般的なSMT部品と適切な材料、加工要件、検査項目を素早く照合するための参考資料です。
SMT精密部品の材料および表面処理はどのように選定すべきか?
材料選定においては、部品の重量、負荷条件、動作特性、および動作環境を考慮する必要があります。表面処理においては、耐摩耗性、腐食防止、寸法変化、および静圧制御も考慮しなければなりません。
軽量構造物向けアルミニウム合金
アルミニウム合金は比較的軽量で加工性に優れているため、特定の取付板、ブラケット、ハウジング、および動作構造に適しています。
- 一般的な構造材料:取付ベース、ブラケット、機器筐体の加工に適しています。
- 高強度アルミニウム合金:より高い剛性と耐荷重能力が求められる構造物に使用できます。
アルミニウム合金を高速可動部品に使用する場合、設計基準として軽量化のみを用いるのではなく、構造剛性や振動特性も評価する必要がある。
使用条件に応じて、耐摩耗性領域の表面処理を選択してください。
滑りや摩擦を受けるアルミニウム部品については、荷重、速度、接触条件に応じて、硬質アルマイト処理などの処理を検討することができます。硬質アルマイト処理は表面硬度と耐摩耗性を向上させますが、コーティングによって寸法が変化するため、重要な嵌合部には事前に加工代を設ける必要があります。摩擦を低減する必要のある可動部については、実際の使用条件に応じて適切な摩擦低減表面処理を選択することもできます。具体的な処理方法は、部品の機能と嵌合要件に合致している必要があります。
表面処理はESD要件を考慮する必要がある
SMT装置はプリント基板と電子部品を扱うため、全体的な静電制御システムに金属構造を組み込む必要があります。陽極酸化層は絶縁性です。部品が接地または導電性接続を提供する場合は、信頼性の高い導電性接触領域を確保する必要があります。具体的なアプローチとしては、以下が挙げられます。
- 未処理の区域:接地ポイントとして利用できる金属接触面を確保してください。
- 確保された接地面:コンポーネントと機器の接地構造との間の確実な接続を維持する。
- 互換性のある導電性設計:機器全体の静電気制御要件に応じて処理方法を選択してください。
表面処理を決定した後、それが組み立て寸法や接触関係に及ぼす影響も確認する必要がある。
SMT精密部品サプライヤーはどのような能力を備えているべきか?
精密部品は通常、開発図面から最終的な機器組立まで複数の段階を経るため、サプライヤーの技術サポート能力はプロジェクトの実行効率に影響を与える可能性がある。
図面レビューからプロトタイプ検証まで
2D図面と3Dモデルを受け取った後、サプライヤーは材料、公差、構造、および固定方法を確認し、試作品を通して実際の加工結果を検証する必要があります。
- 図面レビュー:過度に厳しい公差、薄肉部、深い空洞、および特殊な嵌合構造を特定する。
- 試作品加工:重要な寸法、組み立て関係、および表面品質を検証する。
- 問題点に関するフィードバック:検査結果に基づいて加工プロセスを調整してください。
試作品段階で製造上の問題を解決することで、量産開始後の修正コストを削減できる。
さまざまな生産量に対応
SMT装置部品は、個々のサンプルから小ロットテスト、そして安定生産へと段階的に開発が進められます。サプライヤーは、工具の摩耗、装置の状態、寸法変化を継続的に監視しながら、一貫したプロセス条件を維持する必要があります。安定した生産プロセスは、バッチ間の寸法差を低減するのに役立ちます。
出荷前に完全な品質確認を実施
精密部品の機械加工後には、寸法、ねじ山、バリ、表面処理、数量などを検査する必要があります。また、部品は構造に応じて分類し、保護する必要があります。具体的な対策としては、以下のものが挙げられます。
- 品質確認:寸法、ねじ山、バリ、表面処理、数量を確認します。
- 分類:部品番号と組み立て関係に基づいて部品を分類する。
- 保護包装:精密な接合面には、耐衝撃性および耐傷性保護材を使用してください。
- 出荷確認:数量、仕様、梱包情報が注文要件を満たしていることを確認します。
適切な配送準備を行うことで、輸送中や組み立て中の追加損失を減らすことができます。
SMT装置の精密部品製造では、部品構造、動作条件、材料特性、および動作環境に応じて加工工程を計画する必要があります。調達チームは、サプライヤーの図面レビュー、CNC加工、精密検査、およびバッチ生産能力に注力できます。TiRapidは、試作品製造からバッチ生産まで、SMT装置メーカーをサポートするカスタマイズされた加工サービスを提供しています。
















