
CNC旋削加工は機械製造において中心的な役割を担っています。高精度加工と単品コスト管理のバランスを取ることは、あらゆる業界のエンジニアや調達担当者にとって最重要課題です。技術パラメータのわずかな調整が、部品の最終的な表面粗さ、寸法公差、および生産サイクル時間に直接影響を与えます。
CNC旋削加工の精度に影響を与える要因
CNC旋盤の実際の加工精度は、機械のハードウェア、工具の物理的特性、および切削環境によって制約されます。累積誤差を排除することで、部品の一貫性を大幅に向上させることができます。
機械の幾何学的誤差と熱変形
機械ガイドレールの平行度、主軸振れ、送りねじのバックラッシュは、寸法誤差の根本的な原因です。長時間にわたる高速切削加工では、主軸台と送り機構間の摩擦によって熱が発生し、構造部品のミクロンレベルの熱膨張を引き起こします。
- スピンドルのラジアル振れ:スピンドル回転中の軸方向およびラジアル方向のオフセットは、ワークピースに直接伝達され、真円度の低下を引き起こします。これに対処するには、高精度な予圧ベアリングの使用と、定期的な検査およびアライメント調整が必要です。
- 熱バランス制御:機械の連続運転に伴う温度上昇は、工具先端の実際の座標を変化させます。定温冷却システムを用いて切削液の温度を管理することで、構造的な熱変形が軸方向寸法に及ぼす影響を軽減できます。
- 繰り返し位置決め精度:サーボ駆動系の累積誤差は使用時間とともに増加します。リニアスケールとサーボフィードバックシステムを定期的に校正することで、バックラッシュを補正し、正確な送り位置決めを確保できます。
幾何学的誤差と熱ドリフトを制御することは、寸法安定性を確保するための主要な手段であり、その後の高精度な加工のための強固な基盤を築く。
工具摩耗と形状選定
切削工具は、加工中に激しい機械的摩擦と高温にさらされます。工具先端部の半径摩耗は実際の切削経路を変化させ、意図しない寸法ずれを引き起こします。
- すくい角と逃げ角の最適化:適切な工具形状を選択することで、切削特性が大幅に向上します。すくい角を大きくすると切削抵抗が低減し、薄肉部の変形を最小限に抑えることができます。また、適切な逃げ角を設定することで、工具側面と被削材間の摩擦を軽減できます。
- 工具先端半径補正(G41/G42):円弧やテーパーを旋削加工する場合、切削過多や切削不足を防ぎ、複雑な形状寸法が図面仕様を満たすように、工具先端半径の正確な補正を指定する必要があります。
- コーティング材料のマッチング:ステンレス鋼にはTiAlNコーティング、アルミニウム合金には無コーティングまたはダイヤモンドコーティングされたインサートなど、基材材料に基づいて特殊な工具コーティングを選択することで、構成刃先の形成を最小限に抑え、工具寿命を延ばすことができます。
工具形状パラメータを正確に選択し、体系的な摩耗補正を実施することで、工具劣化による不良率を大幅に低減できます。

CNC旋削加工における切削パラメータ最適化戦略
適切な切削条件を設定することは、加工効率と表面品質に直接影響します。表面速度、送り速度、切削深さのバランスの取れた組み合わせが、最適な加工条件をもたらします。
切削速度と送り速度の関係
切削速度(VC)と送り速度(F)は、表面仕上げに決定的な影響を与える。理論上の表面粗さは、送り速度の二乗に比例し、工具先端半径に反比例する。
| 材料タイプ | 推奨切断速度(m/分) | 最終送り速度(mm/回転) | 一般的な挿入グレード
|
| アルミニウム合金(6061/7075) | 300 – 800 | 0.05 – 0.15 | 超硬合金/PCD |
| 炭素鋼(45# / 1045) | 150 – 280 | 0.08 – 0.20 | コーティングカーバイド |
| ステンレス鋼 (304/316) | 100 – 180 | 0.06 – 0.12 | サーメット/CBN |
| チタン合金(TC4 / Gr5) | 40 – 80 | 0.05 – 0.10 | 微細粒超硬合金 |
冷却液の選定と配送場所
切削液は、熱を放散するだけでなく、切りくずを排出し、潤滑する役割も果たします。切削液の供給が不正確だと、切削インサートに熱による亀裂が生じる原因となります。
- 高圧クーラント技術:従来の低圧クーラントでは、切削領域に形成される蒸気バリアを透過するのが困難です。70バールを超える高圧クーラントは、長い切りくずを粉砕し、深穴旋削加工時の工具寿命を延ばします。
- エマルジョン液と合成液:加工強度に応じて適切なクーラント媒体を選択することは非常に重要です。重切削には極圧添加剤入りのエマルジョン液が適していますが、仕上げ旋削には放熱性に優れた合成液が適しています。
- 切削ゾーンの最適化:流体の流れ方向が放熱効率を左右します。クーラントを工具と切りくずの接触面に正確に送り込むことで、ドライ切削やインサートの急速な摩耗を防ぎます。
堅牢な冷却液ろ過システムと的確な供給機構を確立することは、加工物の表面品質と工具コストを調和させるための効果的な戦略となる。
複雑な薄肉旋削加工部品における歪みの制御
薄肉部品は、締め付け力、切削力、残留応力の複合的な影響により、弾性変形および塑性変形を起こしやすい。これらの影響を抑制するには、特殊な加工技術が必要となる。
クランプ方法の改良と専用治具
標準的な3爪チャックでは、薄肉円筒形ワークピースに容易に三角形の歪みが生じます。接触面積を大きくして力を分散させることで、効果的な解決策が得られます。
- パイ型ソフトジョー:全面クランプにより、集中したクランプ点が広い範囲に分散され、点荷重が均一な表面接触に変換されるため、真円度の低下を防ぎます。
- 油圧式拡張マンドレル:薄肉スリーブ部品は、外径加工時に不均一な荷重がかかると亀裂が発生しやすい。拡張マンドレルを用いて内径から位置決めすることで、均一な半径方向の拡張を実現し、内径と外径の同心度を確保できる。
- 油圧クランプの過負荷制御:過剰なクランプ力は、部品解放後に反発変形を引き起こします。油圧を下げることと内部支持リングを組み合わせることで、ワークピースの剛性が向上し、クランプによる歪みを根本から抑制します。
治具の形状を再構成し、クランプ力の分布を最適化することで、製造業者は部品のセットアップ時に発生する初期の物理的ストレスを排除することができる。
プロセス経路の分割とストレス軽減
粗加工では、内部に大量の残留応力が解放されます。応力除去を行わずに仕上げ旋削を行うと、部品のクランプを解除した際に寸法ずれが生じます。
- 粗加工と仕上げ加工の厳密な分離:単一パス加工を強制すると、内部応力が過剰に解放され、歪みが生じます。粗加工後に0.5mmの余裕を持たせ、部品を24時間以上自然時効させるか、応力除去のための焼きなまし処理を行うことで、寸法を安定させることができます。
- 対称切削戦略:片側からの力の加えは曲げを誘発します。対称形状の薄肉部品の場合、交互に切削を行うことで残留応力を相殺し、正確な幾何学的形状を確保します。
- 高速軽切削:切削深さが大きいと、切削力が急激に増加します。高速スピンドル回転、浅い切削深さ、小さな送り速度を用いることで、繊細な薄肉構造物にかかる機械的力を低減できます。
製造工程を体系的に計画し、応力除去方法と組み合わせることで、精密部品の長期的な寸法安定性を確保するための重要な解決策が提供される。
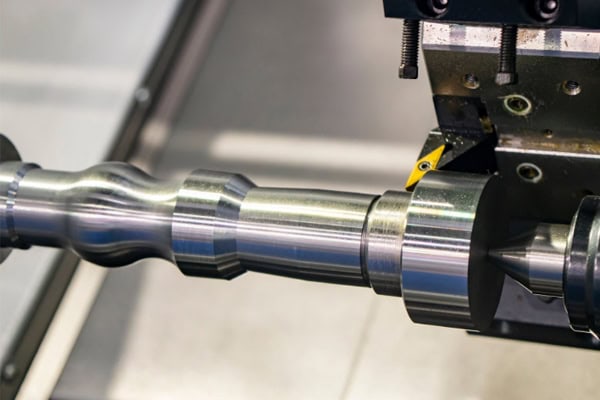
CNC旋削加工における部品当たりのコスト削減への道筋
コスト削減は品質を犠牲にすることを意味するものではなく、むしろ自動化レベルの向上、ツールパスの最適化、工具寿命の延長によって非生産的なサイクルタイムを最小限に抑えることに基づいている。
自動積載・荷降ろしおよび無人製造
切削以外の補助時間(段取り、工具設定、測定など)は、生産サイクル全体のかなりの割合を占めています。自動化を導入することで、機械の稼働率を大幅に向上させることができます。
- バープーラーとバーフィーダー:手動による材料の投入は労力を消費し、生産リズムを乱します。バーフィーダーを旋盤と組み合わせることで、バーの自動連続加工が可能になり、オペレーターの介入なしに無人夜間作業をサポートします。
- ガントリーロボットによる積載:手動による積載では、サイクルにばらつきが生じ、安全上のリスクも高まります。単一のディスクやシャフト部品の場合、ガントリーロボットを使用することで、1秒未満の積載時間を実現し、生産タクトタイムの一貫性を高く維持しながら、負傷リスクを軽減できます。
- 機械内工具プリセットと加工中検査:工具設定や機械外測定のために機械を停止させると、貴重な主軸切削時間が無駄になります。自動工具設定装置とタッチプローブを機械に装備することで、セットアップのダウンタイムを最小限に抑え、工具摩耗を自動的に補正できます。
自動化された機器や高度な計測システムを導入して手作業を置き換えることは、コスト削減と効率向上を実現する主要な要因となる。
プログラム最適化とツールパス削減
効率的なNCコードを作成することで、アイドル動作時間をなくし、切削効率全体を向上させることができます。
- 非切断リトラクト経路の最適化:直角遷移は不要な減速遅延を引き起こします。直角ではなく円弧ベースのリードインおよびリードアウト動作を使用することで、軸方向の加速/減速時間を短縮し、部品ごとの総サイクル時間を累積的に短縮できます。
- 固定サイクルの適用:ツールパスを1行ずつプログラミングすると、コードが長くなり、制御処理速度に過負荷がかかる可能性があります。G71、G72、G73などの固定サイクルを適用することで、プログラム構造が簡素化され、コントローラの実行速度が向上します。
- 同時多工具加工:単一タレットによる逐次切削では、多軸加工機の能力を十分に活用できません。ツインスピンドル・ツインタレット旋盤は、部品の両端を同時に加工することで、生産量を倍増させ、設備減価償却費を削減します。
NCプログラム内の時間的な冗長性を排除し、多軸同期を活用することで、製造サイクル時間全体を極めて細かく短縮できます。
















