アルミニウム6082と6061は、熱処理可能な6000系合金で、CNC加工部品、機器フレーム、輸送構造物、自動化システム、電子機器筐体、溶接組立品などに広く使用されています。どちらも強度、軽量性、耐食性、加工性、表面仕上げ性といった実用的な特性を兼ね備えています。しかし、合金の化学組成、機械的強度、在庫状況、加工特性、地域的な供給状況の違いによって、どちらの材料がより低い製造リスクをもたらすかが変わってきます。
このガイドでは、アルミニウム合金6082と6061の主な違いについて、組成、熱処理、機械的性能、CNC加工性、溶接性、成形性、耐食性、陽極酸化処理、素材形状、コスト、およびエンジニアリング用途の観点から解説します。また、合金の評判だけに頼るのではなく、負荷、形状、公差、生産量、表面仕上げ、サプライチェーンの要件に基づいて適切な合金を選択する方法も示します。
アルミニウム6082と6061:簡単な比較
アルミニウム合金6082と6061は同じ合金シリーズに属し、多くの製造特性を共有しています。最も明確な違いは、6082は一般的に同等のT6処理条件でより高い強度を提供するのに対し、6061は入手しやすさ、確立された加工性能、汎用的なCNC加工性といった点で選ばれることが多いという点です。
| 選択要素 | アルミ6082 | アルミ6061 |
| 合金シリーズ | 6000シリーズ | 6000シリーズ |
| 主な強化要素 | マグネシウム、ケイ素、マンガン | マグネシウム、ケイ素、銅、クロム |
| 熱処理可能 | はい | はい |
| 典型的なT6の強度 | 一般に高い | 中から高 |
| CNC加工性 | グッド | 良好で広く確立されている |
| 溶接性 | グッド | とても良い |
| T6における成形性 | 限定的 | 限定的 |
| 耐食性 | グッド | グッド |
| 陽極酸化処理能力 | グッド | グッド |
| 地域での一般的な使用 | ヨーロッパでより一般的 | 北米でより一般的 |
| 一般的な選択優先順位 | 構造強度の向上 | 多用途性と可用性 |
| 一般的なアプリケーション | 構造部材および耐荷重部材 | ハウジング、フレーム、固定具、ブラケット、および溶接アセンブリ |
これら2種類の合金は多くの用途で重複する可能性がありますが、自動的に代替品として扱うべきではありません。一方の合金から他方の合金に変更する前に、焼き戻し、形状、厚み、熱処理、機械加工代、溶接要件、および最終表面処理を検討する必要があります。
アルミニウム6082とは何ですか?
アルミニウム6082は、熱処理可能なアルミニウム・マグネシウム・シリコン合金で、6061よりもマンガン含有量が高い。構造部品や精密機械加工部品向けに、板材、棒材、丸棒、管材、押出材などの形状で一般的に供給される。
材料特性
6082合金に含まれるマグネシウムとシリコンは、析出硬化反応の基礎となる成分である。固溶化熱処理、焼入れ、人工時効処理により、T6および関連する熱処理状態は、比較的高い引張強度と降伏強度を発揮する。
マンガンは、6082と6061の重要な違いの一つです。マンガンは結晶粒の制御を助け、特に荷重がかかる用途を目的とした押出成形品や圧延品において、合金の構造性能に貢献します。
この材料は、いくつかの熱処理状態(T4)で入手可能です。T4は成形性に優れ、T6は強度を重視し、T651やT6511などの応力除去処理を施した状態では、広範囲な機械加工時に寸法精度が向上します。
6082の一般的な用途
アルミニウム6082は、機械構造物、ガントリー、輸送用フレーム、構造ブラケット、支持板、橋梁、足場、自動化機器、高負荷機械部品などに頻繁に使用されます。
また、一般的な6000系合金では得られない強度を必要とするCNC加工部品にも適しています。例えば、構造用取付板、ロボットベース、ベアリングサポート、重量物用ブラケット、耐荷重治具などが挙げられます。
その適合性は、製造工程全体によって異なります。溶接された部品、深削り加工された板材、曲げ加工された形状の部品、あるいは外観が重要な陽極酸化処理された部品などでは、引張強度の単純な比較だけでは不十分な場合があります。
アルミニウム6061とは何ですか?
アルミニウム6061は、熱処理可能なアルミニウム・マグネシウム・シリコン合金であり、強度、機械加工性、溶接性、耐食性、入手しやすさ、表面仕上げ性能のバランスに優れていることで知られています。
材料特性
6061は析出硬化によって強度を発現する。T6は構造部品や機械加工部品によく用いられる一方、T651およびT6511は応力除去処理が施されており、材料除去時の安定性を向上させることができる。
この合金は、銅とクロムを制御された量で添加している。これらの元素は、実用的な耐食性と加工性能を維持しながら、機械的特性と熱処理反応性を向上させる。
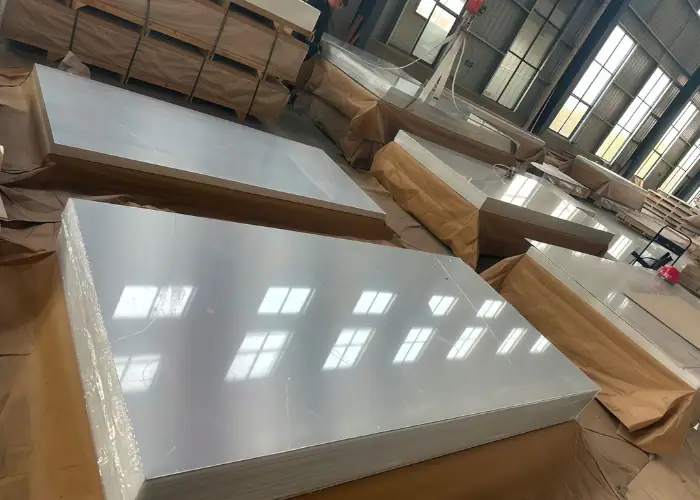
6061の最大の利点の1つは、製造工程における馴染みやすさです。板材、棒材、丸棒、管材、パイプ、押出成形品など、幅広い形状で入手可能であり、同一のアセンブリ内の複数の部品を、一貫した合金ファミリーから製造することができます。
6061の一般的な用途
代表的な用途としては、CNC加工されたハウジング、ブラケット、スペーサー、ヒートシンク、フレーム、治具、機械部品、電子機器筐体、船舶用ハードウェア、自転車部品、輸送機器などが挙げられる。
6061は、機械加工と溶接を組み合わせたプロジェクトに特に適しています。一般的なエンジニアリング用途において十分な強度を発揮すると同時に、確立された切断、接合、陽極酸化処理、塗装、検査プロセスにも対応します。
この合金は、標準サイズの在庫品が入手しやすいため、試作品や少量生産にも適しています。これにより、リードタイムの短縮、材料の無駄の削減、特大サイズのブランク材を購入する必要性の低減につながります。
アルミニウム6082と6061の化学組成
どちらの合金もマグネシウムとシリコンを含んでいるが、二次合金元素の種類が異なる。これらの組成の違いは、強度、熱処理反応、結晶粒構造、加工性、そして最終的な材料性能に影響を与える。
| 素子 | アルミ6082 | アルミ6061 | 主な工学的影響 |
| シリコン | 約0.7~1.3% | 約0.4~0.8% | 析出硬化をサポートする |
| マグネシウム | 約0.6~1.2% | 約0.8~1.2% | 強度と熱処理反応 |
| マンガン | 約0.4~1.0% | 一般的に0.15%未満 | 6082の構造性能をサポートします |
| 銅 | 一般的に0.10%未満 | 約0.15~0.40% | 6061の強度に貢献する |
| Chromium | 一般的に0.25%未満 | 約0.04~0.35% | 結晶粒および微細構造の制御 |
| アルミ | 残り | 残り | 基材 |
これらの値は、製品ごとの購入限度ではなく、一般的な仕様範囲を表しています。最終的な材料の受入は、該当する規格およびミル証明書に従って行う必要があります。
なぜ6082はマンガンを多く含んでいるのか?
マンガン含有量が高いことが、6082が同等のT6押出成形品において6061よりも高い強度を発揮できる理由の一つである。マンガン含有量は微細構造に影響を与え、この合金を構造部材に用いることを可能にする。
しかし、化学組成だけでは完成部品の強度は決まりません。製品の厚さ、焼入れ速度、時効サイクル、結晶粒の方向、押出成形形状、材料規格なども認証値に影響を与えます。
厚みのある6082鋼板と薄い6082押出材では、機械的特性が必ずしも同一とは限りません。したがって、工学的計算には、実際の製品形状と焼き戻し状態に関するデータを使用する必要があります。
6061が依然として広く使用されている理由とは?
6061は、合金の化学組成と製造特性において非常に実用的な組み合わせを実現しています。銅とクロムの添加により強度を高めると同時に、良好な溶接性、機械加工性、耐食性を維持しています。
この合金の普及により、成熟したサプライチェーンも構築された。標準的な棒材、板材、管材、形材は広く入手可能であり、さまざまな生産環境において加工条件が確立されている。
多くのプロジェクトにおいて、特に部品が構造上の限界に近い状態で動作していない場合、このような製造上の予測可能性は、材料強度のわずかな向上よりも価値がある。
6082と6061の機械的特性
機械的性能を比較する際は、同一の調質、製品形状、厚さ範囲、および試験方向を使用する必要があります。関連性のない板材、棒材、または押出材から得られた値を用いると、不正確な選定につながる可能性があります。
代表的なT6比較
以下の数値は、選定されたT6押出成形製品間の一般的な比較例を示しています。これらは、普遍的な設計限界値として使用すべきではありません。
| プロパティ | アルミ6082-T6 | アルミ6061-T6 |
| 代表的な引張強度 | 約310MPa | 約260MPa |
| 代表的な降伏強度 | 約260MPa | 約240MPa |
| 弾性率 | 約69GPa | 約69GPa |
| 密度 | 約2.70g/cm³ | 約2.70g/cm³ |
| 相対的な構造強度 | より高い | 中〜高 |
| 相対剛性 | 類似画像 | 類似画像 |
最も重要な点は、6082の方が降伏強度と引張強度が高いものの、両合金の密度と弾性率はほぼ同じであるということだ。
強度と剛性はイコールではない
6061から6082に変更すると許容応力は増加する可能性があるが、剛性がそれに比例して向上するわけではない。弾性率はほとんどのアルミニウム合金でほぼ同じである。
ブラケットやプレートのたわみが過度な場合、合金の種類を変更するだけでは問題が解決しない可能性があります。断面の厚みを増したり、リブを追加したり、支持されていないスパンを短くしたり、荷重経路を変更したりする方が、はるかに大きな効果が得られる場合があります。
この区別は、機械フレーム、ロボットリンク、治具プレート、ガントリー、および自動化構造物など、位置精度が材料の永久的な破損ではなくたわみによって制御される可能性がある場合に重要となる。
焼き戻しと厚みの影響
T6材は強度が高い反面、成形性は劣ります。T4材は曲げ加工や成形が容易ですが、経年劣化するまでは最終的な強度が低くなります。
製品の厚みが増すと、機械的特性が低下する場合もあります。厚い部分では焼入れの均一性が低下し、大きな板材の中心部と表面では反応が異なる可能性があります。
設計図面には、6082-T6、6082-T651、6061-T6、または6061-T651など、合金の種類と熱処理状態を明記する必要があります。合金番号のみを記載すると、強度要件が不完全になります。
疲労と周期的負荷
どちらの合金にも、すべての部品に適用できる単純な疲労限度はありません。疲労寿命は、応力範囲、サイクル数、表面状態、形状、穴、ねじ山、溶接部、腐食、残留応力などによって異なります。
静的強度が高いからといって、必ずしも疲労寿命が長くなるわけではありません。鋭利な内角を持つ設計の悪い6082部品は、荷重の移行が滑らかな適切に設計された6061部品よりも性能が劣る可能性があります。
疲労破壊が懸念される部品には、適切な半径、制御された表面仕上げ、安定した加工プロセス、および適切な接合設計を採用する必要があります。また、工具痕、ねじの振れ、傷、および取り扱いによる損傷も最小限に抑える必要があります。
アルミニウム6082と6061のCNC加工
どちらのアルミニウム合金も、フライス加工、旋削加工、穴あけ加工、ボーリング加工、ねじ切り加工、リーマ加工を効果的に行うことができます。実際の加工性能は、焼き戻し、素材形状、残留応力、工具形状、潤滑、部品設計によって左右されます。
アルミニウム6082の機械加工
6082-T6は優れた機械加工性能を備えており、鋭利な工具と適切な切削条件を使用すれば、きれいな切断面、正確な穴、安定した仕上がり面を実現できます。
強度が高いため、軟質アルミニウムよりも切削力が若干大きくなる可能性があります。しっかりとしたワーク保持、研磨されたアルミニウム切削工具、十分な切削負荷、そして効果的なクーラントを使用することで、構成刃先の発生や表面品質の低下を防ぐことができます。
穴あけ加工や旋削加工では、連続的な切りくずが発生する可能性があります。断続穴あけ、適切な切りくずブレーカー形状、および確実なクーラント供給により、切りくずの詰まり、工具の摩擦、および深穴の損傷のリスクを低減できます。
アルミニウム6061の機械加工
6061-T6およびT651は、精密CNC加工に広く使用されています。これらの合金は、高速フライス加工、効率的な穴あけ、ねじ切り、旋削、ポケット加工、仕上げ加工に対応しています。
その最大の利点は、予測可能な生産挙動です。工具メーカーや加工サプライヤーは6061に関する豊富なパラメータ経験を有しており、試作品、リピート注文、複雑な多工程部品の製作に実用的です。
工具やセットアップが不適切な場合、6061合金でも長い切りくず、構成刃先、バリ、寸法ずれなどが発生する可能性があります。合金の特性を熟知しているからといって、適切なプロセス制御が不要になるわけではありません。
残留応力と部品の歪み
残留応力は、2つの合金間のわずかな被削性の違いよりも重要な意味を持つ場合がある。圧延、押出、焼入れ、延伸、矯正といった加工工程によって、材料内部に応力が残る可能性がある。
深い空洞を作ったり、大量の材料を除去したりすると、内部応力バランスが変化します。そのため、治具から外した後に部品が曲がったり、ねじれたり、動いたりすることがあります。
大型フレーム、薄板、開口部のある筐体、非対称部品などは、バランスの取れた荒加工、対向面からの材料除去、中間的な安定化、および別途の仕上げ加工が必要となる場合があります。
応力除去処理を施したT651またはT6511材は、精密部品によく用いられるが、歪みが全くないことを保証するものではない。部品の形状と加工順序は依然として重要である。
公差と表面仕上げ
どちらの合金も、適切な形状であれば、CNC加工における高い精度に対応できます。実際の加工能力は、形状サイズ、肉厚、非支持形状、工具到達距離、材料の状態、温度、および検査方法によって異なります。
ベアリング座、位置決め穴、シール面、組立基準面などの機能的な接合部には、厳しい公差を適用する必要があります。すべての面に同じ公差を適用すると、加工および検査コストが不必要に増加します。
表面品質は、工具の切れ味、刃当たりの送り量、主軸の安定性、クーラント、切りくず排出、仕上げ代によって左右されます。最終寸法を計算する際には、選択した陽極酸化処理またはコーティング処理も考慮に入れる必要があります。
溶接と成形の違い
6082と6061はどちらも溶接可能ですが、溶接によって接合部付近の析出硬化組織が変化します。したがって、完成したアセンブリは、母材のT6値ではなく、溶接状態の特性に基づいて設計する必要があります。
溶接性能
6061は、溶接フレーム、チューブ、ブラケット、船舶機器、構造アセンブリなどに頻繁に使用されます。その優れた加工特性により、溶接が生産工程の主要部分を占める場合に実用的な選択肢となります。
6082は溶接性にも優れており、構造部材に広く用いられている。しかしながら、溶接前の母材の高い強度は、熱影響部では完全には維持されない。
接合部の形状が設計を左右する場合、母材強度が高いという理由だけで6082を選択すると、期待されるほどの効果が得られない可能性があります。接合部の形状、溶加材の選択、溶接サイズ、検査、疲労荷重などを総合的に評価する必要があります。
熱影響部強度
溶接による熱は、溶接部付近のT6熱処理を部分的に変化させる。これにより強度の低い領域が生じ、それがアセンブリの限界部分となる可能性がある。
T6鋼本来の強度を溶接部に直接適用すべきではありません。溶接後の時効処理によってある程度の強度は回復する可能性がありますが、元の状態が自動的に回復するわけではありません。
高荷重を受ける溶接構造物の場合、工学的計算には、熱影響部、溶加材、溶接品質、接合効率、歪み、および想定される荷重方向を含める必要があります。
曲げ加工
T6材は、O材やT4材に比べて成形性が限られています。厚いT6板や押出材を急角度に曲げようとすると、表面に亀裂が生じる可能性があります。
大幅な成形が必要な場合、部品を比較的軟らかい状態で曲げ加工した後、熱処理を行うことがある。ただし、熱処理によって歪みや寸法変化が生じる可能性があるため、この方法は工程が複雑になる。
生産前に、成形試験を通して、曲げ半径、材料の厚さ、結晶粒の方向、工具の状態、刃先の品質、および焼き戻し状態を確認する必要がある。
耐食性と表面仕上げ
どちらの材料も自然に酸化皮膜を形成し、多くの産業環境、屋外環境、輸送環境において優れた耐性を発揮します。ただし、どちらの合金も完全に腐食しないわけではありません。
一般的な耐食性
6061および6082は、通常の気候条件下で優れた性能を発揮します。また、接合部の設計、排水性、洗浄性、表面保護が適切であれば、多くの海洋および産業用途にも使用できます。
局所的な腐食は、閉じ込められた水分、塩分沈着物、強力な洗浄剤、隙間、または異種金属との接触の周囲で発生する可能性があります。
ステンレス鋼製のファスナー、炭素鋼製のフレーム、銅製の部品、および導電性流体は、ガルバニック腐食のリスクを高める可能性があります。絶縁ワッシャー、コーティング、シーラント、および排水機能が必要となる場合があります。
陽極酸化
どちらの合金も、透明、着色、または硬質アルマイト処理を施すことができます。アルマイト処理により、表面硬度、耐摩耗性、外観、および環境保護性能が向上します。
最終的な外観は、合金のバッチ、熱処理、素材の形状、加工方向、表面処理、ブラスト処理、エッチング、陽極酸化処理の厚さ、および染色条件によって異なります。
異なる合金で作られた2つの部品は、陽極酸化処理後に完全に一致しない場合があります。外観が重要な部品については、実際の材料、加工プロセス、および仕上げ仕様に基づいて作成された量産サンプルを使用する必要があります。
陽極酸化処理は寸法変化も伴います。精密な穴、ねじ山、シール溝、電気接点面、および密着接合部には、マスキングや加工代が必要になる場合があります。
ビーズブラストとコーティング
ビーズブラスト処理は均一なマットな質感を生み出し、軽微な機械加工痕を目立たなくする効果があります。陽極酸化処理やコーティング処理の前に行われることが多い処理です。
この工程では、エッジがわずかに丸みを帯びたり、微細な部分の表面状態が変化したりする可能性があります。ベアリングシート、シール面、ねじ山、精密穴などは、必要に応じて保護する必要があります。
表面処理が適切であれば、塗装および粉体塗装はどちらの合金にも適しています。最終的な公差計画においては、塗膜厚と硬化温度を考慮する必要があります。
アルミニウム6082および6061の各種産業における応用例
アルミニウム合金6082と6061は、多くの同じ産業で使用されていますが、アセンブリ内では異なる役割を担うことがよくあります。アルミニウム合金6082は、荷重を支える構造物や機械的強度が要求される部品によく選ばれる一方、6061は、精密な筐体、ブラケット、治具、溶接フレーム、および柔軟な在庫供給が求められる部品に広く使用されています。
自動車および産業機器
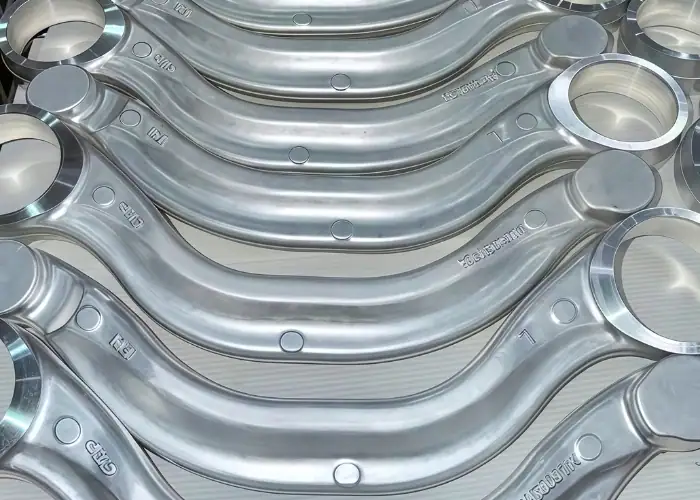
自動車部品は、強度、重量、耐振動性、耐腐食性、製造コストのバランスを取る必要があります。アルミニウム6082は、構造支持部材、フレーム部材、サスペンション関連ブラケット、取付プレート、および耐荷重部品に適しており、T6処理による高い強度が部品の永久変形に対する耐性を高めます。
アルミニウム6061は、機械加工されたハウジング、スペーサー、センサーマウント、冷却システム部品、溶接フレーム、および一般的な車両用ブラケットなどに広く使用されています。板材、棒材、管材、押出材など、様々な形状で入手できるため、複数の異なる形状の部品を含むアセンブリにも実用的です。
産業機器においては、6082は機械ベース、重量治具、構造プロファイル、ガントリー、支持板などに広く用いられます。一方、6061アルミニウムは、ガード、カバー、機器筐体、位置決めブロック、ツーリングプレート、溶接構造物など、強度よりも加工の柔軟性が重視される用途に一般的に好まれます。
医療と航空宇宙
医療機器部品には、安定した寸法、清浄な表面、軽量性、そして選択された洗浄または表面仕上げプロセスとの適合性が求められます。アルミニウム6061は、機器筐体、実験室用治具、機器フレーム、位置決め部品、および非埋め込み型機械アセンブリに頻繁に使用されています。
アルミニウム6082は、医療機器の支持部材、構造基盤、昇降機構、および耐荷重機械部品などに使用できます。その高い強度は、断面サイズを大幅に増やすことなく、機器の重量や繰り返しの機械的負荷を支える必要がある設計において、大きな利点となります。
航空宇宙用途においては、両合金とも一般的に、関連する材料および設計要件で承認された部品に限定して使用されます。アルミニウム6082は特定の構造支持部材や地上設備に適していますが、6061は治具、工具、ブラケット、筐体、試験装置、および重要度の低い航空機関連部品に広く使用されています。
自動化、電子機器、ロボット工学
自動化機器では、直線運動支持部、アクチュエータマウント、機械フレーム、センサブラケット、治具プレート、検査システム構造などにアルミニウムが使用されます。アルミニウム6082は、ガントリー、構造梁、ベースプレート、高荷重支持部など、降伏強度が高く永久変形に対する耐性が向上する用途に適しています。
アルミニウム6061は、センサーハウジング、アクチュエータ部品、治具、位置決めブロック、電気筐体、機械加工された取付ブラケットなどに広く用いられています。その予測可能な加工特性により、複雑なポケット形状、ねじ山、コネクタ開口部、精密なインターフェースなど、試作品から量産品まで、あらゆる規模の製品に対応可能です。
ロボットシステムでは、多くの場合、両方の合金が組み合わされます。アルミニウム6082は、荷重を支えるリンク、ベース、構造プレート、および支持フレームに使用され、一方、6061は、ジョイントハウジング、電子機器カバー、エンドエフェクタ固定具、カメラマウント、ケーブル管理部品、および交換可能な機械加工部品に適しています。
消費財および航空宇宙・防衛
消費者向け製品には、外観、軽量性、製造性、そして手頃な価格という要素が求められます。アルミニウム6061は、カメラ部品、スポーツ用品、自転車アクセサリー、オーディオ機器の筐体、ハンドル、フレーム、そしてビーズブラスト加工、陽極酸化処理、塗装、装飾加工を必要とする製品などに広く使用されています。
アルミニウム6082は、構造的な負荷がより重要な消費者向け製品、例えば頑丈な機器フレーム、スポーツ構造物、機械支持部材、高負荷取り付け部品などに使用できます。ただし、6061の代替品として採用する前に、入手可能性、表面状態、および必要な形状を確認する必要があります。
航空宇宙および防衛用途では、材料のトレーサビリティ、認証された特性、管理された製造工程、および顧客の承認が求められます。どちらの合金も、認定された工具、治具、筐体、支持部材、および地上設備に使用できますが、合金の一般的な性能は、用途に応じたエンジニアリング検証に代わるものではありません。
パワースポーツと石油・ガス
パワースポーツ用部品は、振動、衝撃、温度変化、汚染、および繰り返しの機械的負荷にさらされます。アルミニウム6082は、フレーム、構造支持部材、取り付けプレート、および高負荷ブラケットに適しており、一方、6061は、ハウジング、スペーサー、カバー、クランプ、および溶接アセンブリに一般的に使用されます。
最終的な選択においては、疲労、締結具の負荷、陽極酸化処理、石の衝撃、腐食への曝露、および補修の必要性も考慮する必要があります。振動、形状不良、鋭利な角、または不適切な接合部設計によって破損が生じる場合、静的強度を高めるだけでは耐用年数の向上にはつながらない可能性があります。
石油・ガス機器においては、6082は構造支持部材や特定の荷重支持機械部品に使用できる一方、6061は計器ハウジング、治具、バルブ関連部品、ブラケット、機器フレームなどに適しています。いずれの合金も、使用前に流体適合性、圧力、温度、耐火性、および業界標準を確認する必要があります。
アルミニウム 6082 と 6061 のどちらを選ぶべきでしょうか?
最適な選択は、部品にどのような制約があるかによって異なります。強度に制約のあるブラケット、剛性に制約のあるフレーム、溶接構造、外観上の制約のある筐体などでは、それぞれ異なる優先順位が必要となる場合があります。
アルミニウム6082を選ぶ場合
より高いT6引張強度と降伏強度が重要であり、必要な形状の鋼材が容易に入手できる場合は、6082を選択してください。
構造用プロファイル、機械フレーム、輸送構造物、耐荷重ブラケット、自動化ガントリー、ロボットベース、および高荷重を受ける取り付けプレートに最適です。
既存のヨーロッパの設計、顧客仕様、または承認済みの組立品で既にこの合金が使用されている場合、6082は論理的な選択肢となります。
承認前に、焼き戻し状態、厚さに依存する特性、溶接要件、在庫状況、加工時の歪み、および表面仕上げに関する期待値を確認してください。
アルミニウム6061を選ぶ場合
プロジェクトにおいて、幅広い在庫状況、予測可能なCNC加工性、実績のある溶接性能、そして柔軟な表面仕上げオプションを備えた汎用性の高いアルミニウム合金が必要な場合は、6061を選択してください。
特に、筐体、固定具、ブラケット、フレーム、ヒートシンク、電子機器筐体、船舶用部品、試作品、および混合材料組立品に適しています。
6061は、複数の板材、棒材、管材、押出成形部品を同じ合金ファミリー内で迅速に調達する必要がある場合にも実用的です。
6082と比較して代表強度が低いという点は、実際の荷重、安全率、疲労要件、および断面形状と照らし合わせて確認する必要がある。
合金を変更する前に再設計する
合金を変更することが常に最善の解決策とは限りません。部品の破損がたわみ、局所的な応力集中、不十分な支持、または不適切な溶接によるものである場合、形状変更の方がより大きな改善をもたらす可能性があります。
リブを追加したり、断面の深さを増やしたり、荷重経路を変更したり、内部半径を大きくしたり、高応力がかかる端部から穴の位置をずらしたりすることで、材料を変更せずに性能を向上させることができる場合があります。
材料選定、形状設計、機械加工、接合、仕上げは、一つのエンジニアリングシステムとして扱うべきである。
よくあるご質問
アルミニウム6082は、6061の代替品として直接使用できますか?
自動的にはそうはなりません。これらの合金は密度や一般的な製造特性は似ていますが、強度、化学組成、在庫状況、調質オプション、溶接性、認証などが異なる場合があります。代替品を選ぶ際には、荷重、図面、表面処理、材料規格などを確認する必要があります。
どちらの合金がCNC加工しやすいですか?
両合金とも、T6処理および応力除去処理後の加工性は良好です。6061は広く使用されており、確立された加工パラメータによって裏付けられているため、より予測しやすい材料とみなされることが多いです。残留応力、材料の品質、形状、ワーク保持方法、工具の状態などは、通常、両合金のわずかな違いよりも大きな影響を与えます。
陽極酸化処理に適した合金はどれですか?
6082と6061はどちらも陽極酸化処理が可能です。最終的な色と光沢は、合金のロット、形状、表面処理、加工方向、ブラスト処理、エッチング処理、および陽極酸化処理条件によって異なります。外観が重要な部品は、代表的な量産サンプルを用いて承認する必要があります。
溶接構造部品には6082の方が適していますか?
6082は多くのT6製品において母材強度が高いものの、溶接によって熱影響部の強度が低下する。そのため、溶接前の引張強度値だけを比較するのではなく、完成した接合部を評価する必要がある。接合部の形状や加工要件によっては、6061の方がより実用的な解決策となる場合もある。
結論
アルミニウム合金6082と6061は、密度、耐食性、熱処理性、加工性において類似性を示しますが、それぞれ優先するエンジニアリングニーズが異なります。T6処理後の強度と構造性能が重視される場合は、通常6082が選択されます。一方、6061は、幅広い在庫状況、予測可能なCNC加工、溶接、汎用的な加工に適しています。最終的な選定においては、必ず熱処理状態、製品形状、形状、荷重、仕上げ、供給要件を考慮する必要があります。
TiRapidでは、カスタムアルミニウム部品向けの高精度CNC加工および製造サービスを提供しており、お客様が合金の選定、材料の状態、加工の安定性、寸法精度、表面仕上げ、および要求の厳しいエンジニアリング用途における機能性能を評価できるよう支援しています。