
עיבוד שבבי CNC של חלקי פלסטיק נמצא בשימוש נרחב בייצור ציוד תעשייתי, מוצרים אלקטרוניים, רכיבי רכב, מעטפות למכשור רפואי, מכונות אוטומציה ורכיבים מבניים מדויקים. במהלך הייצור, חלקי פלסטיק רבים דורשים חורי הרכבה, חורי מיקום, חורי הברגה, חורים עוברים, חורים עיוורים וחורים בצורת לא סדירה. מבני חורים אלה לא רק קובעים את אופן חיבור החלקים אלא גם משפיעים על דיוק ההרכבה, חוזק המבני ויציבות הפעולה של הציוד. מבין תהליכי עיבוד שבבי CNC נפוצים, גם קידוח CNC וגם כרסום CNC יכולים ליצור חורים, אך שתי השיטות נבדלות באופן משמעותי בתנועת הכלים, שיטות הסרת החומר, יעילות העיבוד ובקרת המימדים.
לפלסטיק מאפייני עיבוד שונים מאלה של מתכות. חומרים כמו ABS, POM, ניילון, PC ו-PEEK נבדלים בקשיות, קשיחות, מוליכות תרמית וגמישות התאוששות. חלק מהפלסטיק נוטה להיווצרות קוצים, הצטברות שבבים ועיוות תרמי מקומי במהלך החיתוך. חלקים בעלי דופן דקה עשויים להיות מושפעים גם מלחץ הידוק וכוחות חיתוך. לכן, הבחירה בין קידוח לכרסום לא צריכה להיות תלויה אך ורק בקוטר החור. יש להעריך גם את שרטוט החלק, צורת החור, סבילות המימד, עומק העיבוד ודרישות ההרכבה שלאחר מכן.
מהם ההבדלים בין עקרונות קידוח CNC לכרסום?
ההבדל הבולט ביותר בין קידוח CNC לכרסום טמון בתנועת כלי החיתוך. קידוח מסתמך בעיקר על מקדח מסתובב המוזן לאורך ציר החור, ומסיר בהדרגה חומר ליצירת חור. כרסום משתמש בדרך כלל בכלים מסתובבים כמו טחינות קצה כדי להסיר חומר באמצעות תנועה יחסית בין הכלי לחומר העבודה לאורך נתיב מוגדר מראש. ניתן לבצע את שתי השיטות במרכזי עיבוד שבבי CNC, אך צורות החור המתאימים להן ונתיבי העיבוד השונים שונים זה מזה.
קידוח CNC מתאים לחורים עגולים רגילים
קידוח CNC משתמש בדרך כלל במקדחי סיבוב או במקדחים ייעודיים המיועדים לעיבוד שבבי פלסטיק. תוכנית העיבוד שולטת במהירות הציר, קצב ההזנה ועומק הקידוח בהתאם לדרישות השרטוט, ומאפשרת לכלי להיכנס לחומר העבודה לאורך ציר קבוע מראש עד להשגת המידות שצוינו. עבור חלקים מפלסטיק בעלי קוטר חורים קבוע ומבנים פשוטים, קידוח בדרך כלל אינו דורש נתיבי כלים מורכבים, והגדרת התוכנית פשוטה יחסית. יישומים נפוצים כוללים חורי ברגים בסוגריים מפלסטיק, חורי הרכבה במארזי ציוד, חורי מיקום ברכיבים מכניים וחורי פיילוט לחיבורי ברגים. בעת עיבוד שבבי של מארזים לציוד אלקטרוני ולוחות פלסטיק תעשייתיים, קידוח CNC יכול לייצר חורים ברציפות בהתאם לקואורדינטות מוגדרות מראש אם למספר חורים יש קוטר זהה ומיקומם מצוין בבירור בשרטוט.
המאפיינים העיקריים של קידוח כוללים:
נתיבי עיבוד פשוטים: הכלי נע בעיקר לאורך ציר החור, מה שהופך את התכנות לפשוט יחסית ומתאים לעיבוד חוזר של חורים עגולים בעלי אותם מפרטים.
יעילות ייצור גבוהה: עבור חלקים בעלי קוטר חורים אחיד וכמויות גדולות של חורים, קידוח יכול בדרך כלל להפחית את זמן העיבוד הנדרש עבור כל חור.
בחירת כלים פשוטה: ניתן לבחור מקדחים מתאימים בהתאם לקוטר החור, לעומק ולחומר הפלסטי, מה שמקל על קביעת תהליכי עיבוד שבבי סטנדרטיים.
פינוי שבבים דורש תשומת לב: אם מצטברים שבבי פלסטיק בתוך החור, החיכוך בין הכלי לדופן החור עלול לגדול, ולגרום לחימום מקומי, נזק לדופן החור או סטיות ממדיות.
עבור חורים עמוקים, חלקי פלסטיק בעלי דופן דקה ורכיבים עם דרישות מחמירות ליציאות מהחור, יש לשלוט בקפידה גם על שיטות ההזנה ופינוי השבבים. במידת הצורך, שיטות כגון הזנה מדורגת ומשיכת כלים לסירוגין יכולות לסייע במניעת חסימת שבבים. עבור פלסטיק הנוטה להיווצרות קוצים או פריצה ביציאת החור, יש להתאים גם את גיאומטריית הקידוח ואת פרמטרי העיבוד בהתאם למאפייני החומר.
כרסום CNC יוצר חורים דרך נתיבי כלים
כרסום CNC משתמש בדרך כלל בכלים מסתובבים כמו כרסומי קצה כדי לעבד חורים באמצעות אינטרפולציה מעגלית, אינטרפולציה סלילית או חיתוך שכבתי. שלא כמו מקדח שמזין בעיקר לאורך הכיוון הצירי, חותך כרסום יכול לנוע לאורך נתיבים מתוכנתים בתוך מישור חומר העבודה. זה מאפשר לו לעבד חורים עגולים בקטרים שונים, כמו גם חריצים מוארכים, פתחים בעלי פרופיל מרובע וחורים אחרים בעלי צורה לא סדירה. לדוגמה, חלק מפאנלי הציוד הפלסטי דורשים חורי הרכבה לא סטנדרטיים כדי להתאים למחברים או מרווחי הרכבה ספציפיים. מקדח בקוטר קבוע עשוי לא לייצר את הצורה הנדרשת, בעוד שכרסום CNC יכול ליצור בהדרגה את הפרופיל שצוין בשרטוט על ידי שליטה בתנועת הכלי דרך נתיב מתוכנת.
המאפיינים העיקריים של טחינה כוללים:
יכולת הסתגלות חזקה לצורות חורים: ניתן לעבד חורים עגולים סטנדרטיים, חריצים מוארכים, חורים בעלי צורה לא סדירה ופתחים עם פרופילים פנימיים ספציפיים.
כוונון קוטר גמיש: במסגרת גבולות מהלך הכלי והמכונה, ניתן לכוונן את קוטר החור היעד על ידי שינוי נתיב העיבוד, ובכך להפחית את התלות במקדחים ייעודיים בקטרים שונים.
מתאים לעיבוד שבבי מדורג: ניתן לבצע תחילה עיבוד גס, ולאחר מכן מעברי גימור כדי לשלוט בקוטר החור ובפרופיל ולעמוד בדרישות מידות מחמירות יותר.
פרמטרי עיבוד שבבי דורשים תיאום נכון: נתיבי כרסום, קוטר הכלי, עומק החיתוך וקצב ההזנה - כולם משפיעים על איכות דופן החור, זמן העיבוד והמידות הסופיות.
כרסום CNC אינו בהכרח מספק דיוק עיבוד שבבי גבוה יותר מקידוח. הדיוק בפועל תלוי גם בקשיחות המכונה, מרחק הכלי, יציבות המתקן, כוחות החיתוך ועיוות החומר. עבור חורים עגולים פשוטים וסטנדרטיים, קידוח הוא לרוב פשוט יותר. עבור צורות חורים מורכבות או מבנים הדורשים גימור מדויק, כרסום מציע בדרך כלל יתרונות גדולים יותר.
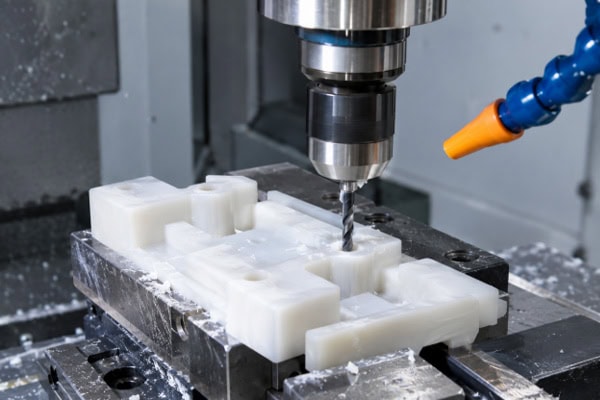
מהם ההבדלים העיקריים בין קידוח CNC לכרסום עבור חלקים מפלסטיק?
בעת הערכת שני תהליכי עיבוד שבבי אלו, יש לקחת בחשבון את צורת החור, בקרת המימדים, יעילות העיבוד ואיכות פני השטח. אותה דרישת קוטר חור עשויה לדרוש שיטות עיבוד שונות בהתאם לחומר, עובי החלק ודרישות הסבילות.
צורת חור וגמישות ממדית
קידוח CNC משמש בעיקר לייצור חורים עגולים רגילים. כאשר חלקים מפלסטיק דורשים חורי הרכבה, חורי מיקום או חורי ברגים, קידוח הוא בדרך כלל אפשרות פשוטה אם קוטר החור קבוע ואין צורך בפרופיל מורכב. כרסום CNC מתאים יותר למבני חורים מורכבים. לדוגמה, רכיבי תמיכה מפלסטיק בציוד אוטומציה עשויים לדרוש חריצים מוארכים כדי לאפשר כוונון מיקומי ברגים במהלך ההרכבה. בתי מכשירים עשויים להזדקק לקוטר חורים לא סטנדרטי כדי להתאים למחברים מיוחדים, בעוד שרכיבים מבניים מסוימים עשויים לדרוש פרופילים פנימיים ספציפיים. ניתן לייצר מבנים אלה על ידי שליטה בנתיב כלי הכרסום, מה שמציע גמישות עיצובית גדולה יותר.
ניתן לסכם את ההבדלים העיקריים כדלקמן:
חורים עגולים סטנדרטיים: קידוח בדרך כלל מקל על התכנות ומתאים לחלקים בעלי קוטר חורים אחיד.
חריצים מוארכים או חורים בעלי צורה לא סדירה: כרסום יכול לשלוט במידות הפרופיל ובצורות הקצה, מה שהופך אותו מתאים לחומרי עבודה עם דרישות מבניות מיוחדות.
חורים בקוטר גדול: ניתן לבחור קידוח או כרסום בהתאם לחומר, ליכולות המכונה ותנאי הכלי. ניתן גם לשלב עיבוד גס וגימור.
מבנים הדורשים התאמות קוטר: כרסום מאפשר שינויים ממדיים על ידי שינוי נתיב הכלי, אך עדיין יש להעריך את בלאי הכלי, יציבות העיבוד והסבולות בפועל.
הבדלים ביעילות עיבוד שבבי ועלויות ייצור
בייצור המוני, יעילות העיבוד השבבי משפיעה ישירות על עלות היחידה. קידוח כרוך בדרך כלל בנתיבי כלים קצרים יחסית ובהגדרת תוכנית פשוטה. עבור חלקים מפלסטיק בעלי קוטר חורים זהה ומיקומי חורים מוגדרים בבירור, קידוח יכול להפחית חישובי נתיב מורכבים וזמן עיבוד שבבי. לכן הוא משמש לעתים קרובות עבור חורי הרכבה ומיקום קונבנציונליים. כרסום מציע גמישות רבה יותר בנתיבי כלים, אך חלק ממבני החורים דורשים מהכלי לנוע לאורך פרופילים מעגליים או מורכבים, מה שעלול להגדיל את מרחק החיתוך וזמן העיבוד השבבי. אם חלק דורש חורים במספר קטרים שונים או שיש לו צורות חורים מורכבות, כרסום יכול להפחית את הצורך בהכנת כלים מיוחדים ולהקל על עיבוד שבבי של מפרטים שונים באמצעות התאמות תוכנית.
הבדלים באיכות דופן החור ובקרת דיוק ממדית
המוליכות התרמית של פלסטיק נמוכה בדרך כלל מזו של מתכות רבות, כך שחום הנוצר במהלך החיתוך יכול להתרכז סביב אזור המגע בין הכלי לחומר העבודה. חלק מהפלסטיקים מתרככים בחימום, בעוד שאחרים עשויים לעבור התאוששות אלסטית לאחר שחרור כוחות ההידוק. לכן, גם קידוח וגם כרסום דורשים תשומת לב לחדות הכלי, פרמטרי חיתוך, פינוי שבבים ושיטות אחיזה. בקידוח, קוטר החור ואיכות הדופן עשויים להיות מושפעים מריקון שבבים, בלאי של הכלי, פינוי שבבים לקוי וקפיציות חומר. עבור חורים עמוקים, יש לקחת בחשבון גם את היושר ואת שלמות קצוות הכניסה והיציאה. פינוי שבבים לא מספק עלול לגרום לשריטות או נזק תרמי מקומי על דפנות החור. כרסום יכול לתקן קוטר חורים על ידי התאמת נתיב העיבוד ומרווח הגימור, אך ריצת הכלי, רעידות המכונה ושינויים בכוחות החיתוך יכולים גם לגרום לשגיאות ממדיות. עבור חלקים בעלי דופן דקה, לחץ הידוק מוגזם או כוחות חיתוך לא אחידים עלולים להוביל לעיוות מקומי. לכן, עיבוד שבבי פלסטיק מדויק דורש שיטות מדידה המתאימות לדרישות השרטוט, כולל בדיקות של קוטר החור, העגלגלות, מרווח החורים ודיוק המיקום. עבור חורים עם התאמות הרכבה תובעניות, יש לאמת את המידות גם מול רכיבי החיבור בפועל. דופן חור חלקה לבדה אינה מוכיחה שהושגה דיוק המימדים הנדרש.
כיצד יש לבחור קידוח או כרסום בהתאם לחומרי הפלסטיק ודרישות החלקים?
בעת קביעת תהליך העיבוד, יש לבחון תחילה את קוטר החור, העומק, הסבולות, הצורה ודרישות ההרכבה המפורטות בשרטוט החלק. לאחר מכן יש לקחת בחשבון את מאפייני החיתוך של החומר הפלסטי ואת כמות הייצור בעת פיתוח תוכנית עיבוד. עבור חלקי פלסטיק בהתאמה אישית, הגדרת מידות קריטיות מראש מסייעת לספקי עיבוד שבבי לבחור כלים מתאימים, נתיבי עיבוד ושיטות בדיקה, ובכך להפחית שינויים חוזרים בתוכנית ועיבוד חוזר.
בחירת התהליך בהתאם למבנה החור ועובי החלק
צורת החור ומבנה החלק הם גורמים חשובים בבחירת תהליך עיבוד שבבי. בדרך כלל ניתן לקדוח חורים עגולים קונבנציונליים, בעוד שחורים בעלי צורה לא סדירה, חריצים מוארכים וחורים הדורשים התאמות פרופיל מדויקות מתאימים יותר לכרסום. עבור חורים בקוטר גדול, חורים עמוקים או חורים הממוקמים באזורים בעלי דופן דקה, יש צורך בהערכה נוספת של כוחות הכלי, פינוי שבבים ותמיכה בחומר העבודה.
חורים עגולים סטנדרטיים: אם קוטר החור קבוע, המבנה פשוט ודרישות הסבילות מתונות, ניתן לשקול קידוח CNC תחילה.
חורים בקוטר גדול או בדיוק גבוה: ניתן לבחור קידוח, חיתוך או כרסום בהתאם ליכולות המכונה, תכונות החומר ודרישות הסבילות. ניתן לשלב חיתוך גס וגימור כאשר נדרשת שליטה ממדית קפדנית.
חריצים מוארכים וחורים בעלי צורה לא סדירה: כרסום CNC מתאים בדרך כלל מכיוון שנתיב הכלי המתוכנת יכול לשלוט באורך החור, רוחבו, רדיוסי הקצה ופרופילו הפנימי.
חורים בחלקי פלסטיק בעלי דופן דקה: יש לארגן בקפידה את מיקומי ההידוק ורצפי החיתוך כדי למנוע סדקים סביב החור, עיוות חומר העבודה ופריצת חורים ביציאה.
מבני חורים עמוקים: פינוי שבבים, קשיחות הכלי וישור החורים דורשים תשומת לב מיוחדת. עיבוד שבבי מדורג ובדיקה תוך כדי תהליך עשויים להיות נחוצים.
אם קצוות החורים חייבים להתאים באופן הדוק לרכיבים אחרים, השרטוט צריך לפרט גם דרישות של שיפוע, הסרת שבבים ואיכות הקצה. עבור חלקים מפלסטיק המיועדים להכיל אטמים, תותבים או מחברים מדויקים, מידות גיאומטריות מעבר לקוטר החור עשויות גם הן להשפיע ישירות על ביצועי ההרכבה.
התאמת פרמטרי עיבוד שבבי לפי חומר פלסטי
סוגי פלסטיק שונים מתנהגים בצורה שונה במהלך חיתוך, לכן אין להחיל את אותם פרמטרי עיבוד ישירות על כל חומר.
POM (פוליאוקסימתילן): POM מציע בדרך כלל יציבות ממדית טובה ויכולת עיבוד, מה שהופך אותו מתאים לרכיבים מבניים מדויקים שונים. במהלך הקידוח, הכלי צריך להישאר חד ויש לפנות שבבים ביעילות כדי למנוע הצטברות בתוך החור.
ניילון (PA): ניילון מציע קשיחות טובה, אך ספיגת הלחות שלו עלולה לגרום לשינויים ממדיים בהתאם ללחות ולמצב החומר. עבור חלקי ניילון עם סבילות מידות מחמירות, יש לקחת בחשבון את מצב החומר ואת יציבות הממדים לאחר העיבוד כדי למנוע טעות בשינויים ממדיים סביבתיים כשגיאות עיבוד בלבד.
ABS: ABS משמש בדרך כלל עבור בתי ציוד ורכיבים תעשייתיים כלליים. יש לשלוט בחום החיתוך ובמצב הכלי כראוי כדי להפחית קוצים בשולי החורים, התכה מקומית ונזקים קוסמטיים.
PC (פוליקרבונט): PC מציע קשיחות גבוהה ומידה מסוימת של עמידות בפני פגיעות. עם זאת, עדיין יש לקחת בחשבון את חדות הכלים, חום מקומי וריכוז מאמץ, במיוחד עבור חלקים בעלי דופן דקה וחורים הממוקמים ליד הקצוות.
PEEK: PEEK הוא פלסטיק הנדסי בעל ביצועים גבוהים המשמש ביישומים תעשייתיים תובעניים. יש לפתח את פרמטרי העיבוד בהתאם לדרגה הספציפית, מבנה החלק ודרישות הממדים. יש להשתמש בעיבוד ניסיוני כדי לאמת את קוטר החור ואת איכות פני השטח במידת הצורך.
מהירות הציר, קצב ההזנה, עומק החיתוך וגיאומטריית הכלי חייבים לעבוד יחד. מהירויות ציר גבוהות מדי או קצבי הזנה לא מתאימים עלולים לגרום להצטברות חום, קוצים או נזק לפני השטח. קצבי הזנה מוגזמים עלולים להגביר את כוחות החיתוך ולעוות חומרי עבודה בעלי דופן דקה. בחירת הכלי צריכה להתחשב גם בצורת שבבי הפלסטיק כדי להבטיח פינוי יעיל ולמנוע חיתוך חוזר שיפגע בדפנות החור.
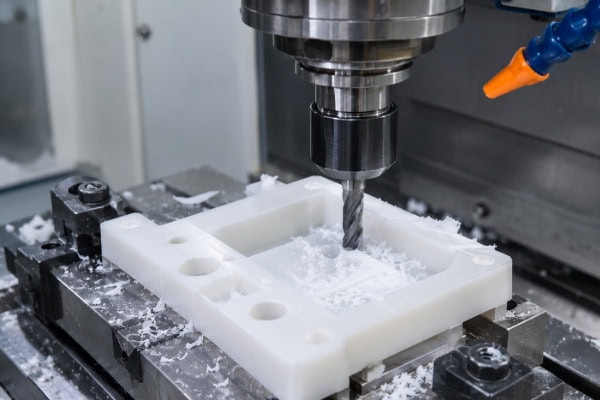
תכנון פעולות עיבוד שבבי בהתאם לסבולות, נפח ייצור ודרישות הרכבה
עבור חלקי פלסטיק כלליים, קוטר החורים עשוי לעמוד רק בדרישות ההתקנה הבסיסיות. עבור סוגריים מדויקים, רכיבי תמסורת ומבני מיקום, קוטר החורים, העגלגלות, הסבילות למיקום ומרווח החורים עשויים להיות בעלי דרישות מחמירות בהרבה. תהליך העיבוד חייב להיות עקבי עם מפרטים אלה. עבור חלקים מותאמים אישית בנפח נמוך, כרסום יכול להתאים לקוטר חורים ופרופילים שונים באמצעות התאמות תוכנית, מה שמפחית את הצורך בהכנת כלים מיוחדים. עבור מוצרים המיוצרים בכמויות גדולות לאורך תקופה ממושכת, ניתן להעריך את יעילות הקידוח ואת היתרונות הפוטנציאליים של מתקני התקנה ייעודיים כאשר קוטר החורים והמבנים נשארים קבועים. כאשר חלק מכיל גם חורים סטנדרטיים וגם חורים מיוחדים, ניתן להשתמש בגישת עיבוד משולבת. עבור חורים עם דרישות מחמירות, ניתן לשמור תוספת גימור מתאימה, ולאחר מכן בדיקה ממדית לאחר העיבוד. במהלך הצעת מחיר ודיונים טכניים, מומלץ לספק קבצי CAD מלאים או שרטוטים הנדסיים המפרטים את דרגת החומר, עובי החלק, קוטר החור, הסבילות, עומק החור, איכות פני השטח וכמות ההזמנה המשוערת. עבור חורים שנועדו להתאים לברגים, תותבים, פינים או רכיבים אחרים, יש לספק גם את שיטת ההרכבה ודרישות ההתאמה.
שאלות נפוצות
שאלה 1: האם קידוח CNC תמיד פחות מדויק מכרסום עבור חלקים מפלסטיק?
לא. קידוח מתאים לחורים עגולים סטנדרטיים רבים ויכול להשיג דיוק מימדי טוב כאשר דיוק המכונה, מצב הכלי ופרמטרי העיבוד מתאימים. כרסום יכול להתאים קוטר חורים ופרופילים דרך נתיבי הכלי, אך הוא מושפע גם מקשיחות המכונה, יציאת הכלי, כוחות חיתוך ועיוות פלסטי. אם חלק דורש רק חורי הרכבה קונבנציונליים, הקידוח עשוי כבר לעמוד בדרישות, מה שמייצר את הצורך לעבור לכרסום אך ורק כדי לשפר את הדיוק. עבור חורים עם סבולות קוטר מחמירות או צורות לא סדירות, יש לבחור את התהליך בהתאם ליכולות המכונה ולתוצאות הבדיקה בפועל במקום להניח ששיטה אחת תמיד מדויקת יותר.
שאלה 2: מדוע משתמשים לעתים קרובות בטחינה עבור חורים גדולים בחלקי פלסטיק?
חורים בקוטר גדול עשויים לכלול דרישות הקשורות לגודל הכלי, ליכולות המכונה, לעומק העיבוד ואיכות דופן החור. כרסום יכול להסיר בהדרגה חומר לאורך נתיב כלי מתוכנת ולשלוט בקוטר החור הסופי על ידי התאמת מסלול העיבוד. עבור מבנים מסוימים, ניתן להשתמש בשיטת קידוח מתאימה לעיבוד גס תחילה, ולאחר מכן כרסום כדי לחדד את המידות. עם זאת, לא כל החורים הגדולים דורשים כרסום. עבור חלקים בעלי עובי חומר, קוטר חור ותנאי מכונה מתאימים, מקדח בקוטר גדול עשוי גם הוא לספק יעילות גבוהה. יש לקבוע את השיטה הסופית תוך התחשבות בחומר הפלסטי, בסבולות החור, בתנאי הכלי ובכמות הייצור.
שאלה 3: מדוע חלקי פלסטיק מפתחים לעתים קרובות קוצים לאחר קידוח CNC?
היווצרות קוצים עשויה להיות קשורה לקשיחות פלסטית, חדות הכלי, גיאומטריית המקדח, פרמטרי ההזנה ותמיכה בחומר העבודה. כאשר מקדח פורץ דרך חומר העבודה, החומר ביציאה עלול להיקרע מכיוון שהוא חסר תמיכה מספקת, וליצור קוצים בקצה. אם חום החיתוך מוגזם, חומרים מסוימים עלולים גם להתרכך ולסבול מנזק לפני השטח. אמצעי שיפור כוללים שימוש במקדחים המתאימים לפלסטיק, שמירה על חדות הכלי, התאמת קצב ההזנה, שיפור התמיכה ביציאת החור וסידור פעולת הסרת הקוצים בהתאם למבנה החלק. עבור חלקים מפלסטיק עם סטנדרטים קוסמטיים גבוהים או דרישות הרכבה מדויקות, יש לבדוק גם את קצוות החור לאיתור פריצות, סדקים ועיוותים גלויים.
שאלה 4: האם כרסום CNC מתאים לכל חומרי הפלסטיק?
ניתן להשתמש בכרסום CNC עבור פלסטיק הנדסי ופלסטיק כללי ורחב, אך יש להתאים את פרמטרי העיבוד בהתאם לתכונות החומר. פלסטיקים שונים נבדלים בקשיחות, נוקשות, עמידות בחום ובהתאוששות אלסטית. שימוש באותם כלים ופרמטרי חיתוך על כל חומר עלול לגרום לאי עקביות באיכות דופן החור או לסטיות ממדיות. לפני העיבוד, יש לאשר את דרגת החומר ומבנה החלק, ויש לבחור כלים בהתאם לצורת החור, לסבולות ולדרישות פני השטח. עבור פלסטיק הנדסי בעל ביצועים גבוהים, מבנים בעלי דופן דקה וחלקים מדויקים, ייתכן שיהיה צורך בעיבוד ניסיוני כדי לוודא שקוטר החור המוגמר ואיכות פני השטח עומדים בדרישות לפני תחילת הייצור ההמוני.
סיכום
ההבדל העיקרי בין קידוח CNC לכרסום עבור חלקים מפלסטיק הוא שקידוח משתמש במקדח המוזן לאורך הכיוון הצירי כדי ליצור חורים עגולים, בעוד שכרסום שולט בהסרת החומר דרך נתיבי הכלים ויכול לייצר מבנים כגון חורים עגולים, חריצים מוארכים וחורים בצורת לא סדירה. קידוח מציע בדרך כלל נתיבי כלים פשוטים, תכנות פשוט והתאמה לעיבוד חוזר. כרסום מספק יתרונות בגמישות צורת החור, התאמת קוטר ובקרת פרופיל. בחירת התהליך צריכה לקחת בחשבון את החומר הפלסטי, קוטר החור, עומק החור, סבילות המימד, עובי החלק, כמות הייצור ודרישות ההרכבה. ניתן לשקול קידוח תחילה עבור חורים עגולים פשוטים וסטנדרטיים, בעוד שכרסום או תהליך משולב של קידוח וכרסום עשויים להתאים יותר לפרופילים מורכבים, חורים בקוטר גדול או מבנים הדורשים גימור מדויק.
ללא קשר לשיטה שנבחרה, יש לשלוט כראוי במצב הכלי, פרמטרי החיתוך, פינוי השבבים ולחץ ההידוק. יש לבצע גם בדיקות מידות נחוצות כדי לאמת את איכות העיבוד השבבי. בעת בקשת חלקים מפלסטיק בהתאמה אישית המעובדים במכונה CNC, מומלץ לספק את שרטוטי החלקים, דרגת החומר, מידות ומבני החורים, דרישות הסבילות וכמות ההזמנה. ספק עיבוד שבבי מקצועי יכול להשתמש במידע זה כדי להעריך אפשרויות כלים, נתיבי עיבוד שבבי, רצפי פעולות ודרישות בדיקת איכות, ובכך לסייע בקביעת תהליך העונה על צרכי היישום בפועל תוך שליטה בעלויות הייצור.
















