
עיבוד אלומיניום פירושו שימוש במכונות כרסום וכלי חיתוך כדי להסיר חומר מחומר עבודה מאלומיניום וליצור את הגיאומטריה, המידות ותכונות פני השטח הנדרשות. זוהי אחת משיטות העיבוד הנפוצות ביותר עבור חלקי אלומיניום מכיוון שהיא מציעה דיוק, גמישות ויעילות טובים עבור עיצובים פשוטים ומורכבים כאחד.
במדריך זה, תלמדו מהי טחינת אלומיניום, מדוע אלומיניום מתאים במיוחד לטחינה, אילו מכונות וכלים נפוצים, וכיצד תהליך הטחינה עובד שלב אחר שלב.
מה is טחינת אלומיניום?
עיבוד שבבי של אלומיניום פירושו עיבוד שבבי של חומר עבודה מאלומיניום באמצעות כלי חיתוך מסתובב להסרת חומר בצורה מבוקרת. הוא משמש בדרך כלל ליצירת משטחים שטוחים, כיסים, חריצים, קווי מתאר, חורים, מאפייני הרכבה ופרטים מדויקים אחרים הדרושים בחלקים פונקציונליים או מבניים.
- סבולות אופייניות של ±0.01 מ"מ עד ±0.05 מ"מ
- גימור פני שטח נפוץ של Ra 0.8–3.2 מיקרומטר
- טווח מהירות CNC טיפוסי של 8,000–24,000 סל"ד
- מתאים לאלומיניום 6061, 6063 ו-7075
- עבודות עבור אבות טיפוס וייצור בנפח בינוני
- תומך בכיסים, חריצים, חורים וקווי מתאר
למה אלומיניום מתאים לכרסום?
אלומיניום מתאים לכרסום מכיוון שהוא קל יחסית לחיתוך, תומך ביעילות עיבוד טובה, וניתן להשתמש בו בתעשיות רבות בהן משקל, מראה, מוליכות או התנהגות קורוזיה חשובים. יתרונות העיבוד שלו הופכים אותו לחומר נפוץ לבחירה ראשונה עבור חלקים בהתאמה אישית של CNC.
משקל קל ויכולת עיבוד טובה
אחד היתרונות הגדולים ביותר של אלומיניום הוא שהוא קל בהרבה מפלדה ועדיין מציע ביצועים מכניים שימושיים. זה הופך אותו לאטרקטיבי עבור מוצרים שבהם הפחתת המסה משפרת את הפונקציונליות, הטיפול, יעילות ההובלה או גמישות העיצוב הכוללת.
יכולת העיבוד שלו היא גם יתרון משמעותי. סוגי אלומיניום רבים מייצרים יצירת שבבים טובה וניתנים לעיבוד במהירויות גבוהות יחסית. זה מסייע בשיפור הפרודוקטיביות, במיוחד בייצור אבות טיפוס ובנפח בינוני.
יחס חוזק-משקל טוב
אלומיניום משמש בחלקים מהונדסים רבים משום שהוא מספק יחס חוזק-משקל נוח. למרות שהוא אינו מחליף פלדה בכל יישום מבני, הוא מתפקד היטב במגוון של מעטפות, מסגרות, סוגריים, מארזים, חלקי הרכבה, מבני תמיכה ורכיבי מכונות קלים.
עבור מעצבים רבים, איזון זה הוא מה שהופך את האלומיניום לאטרקטיבי. הוא חזק מספיק עבור שימושים פונקציונליים רבים, אך עדיין קל מספיק כדי לסייע בהפחתת משקל המערכת.
שימוש נרחב בחלקים תעשייתיים
כרסום אלומיניום משמש במגוון רחב של חלקים תעשייתיים, כולל:
- בתים
- בסוגריים
- לוחות בסיס
- כיסויי מכונה
- קירורי קירור
- מסגרות מבניות
- רכיבי רובוט
- מארזי אלקטרוניקה
- אביזרים לחלל
- חלקי תמיכה לרכב
שימוש נרחב זה הוא אחת הסיבות לכך שכרסום אלומיניום נותר שירות ליבה בייצור עיבוד שבבי CNC בהתאמה אישית.
אילו מכונות וכלים משמשים לכרסום אלומיניום?
המכונות והכלים המשמשים לכרסום אלומיניום כוללים בדרך כלל מכונות כרסום CNC, צירים במהירות גבוהה, כלי חיתוך קרביד, כלי קידוח, כרסומי פנים ומערכות קיבוע יציבות. שילוב המכונה-כלי הנכון משפיע הן על הפרודוקטיביות והן על איכות החלק.
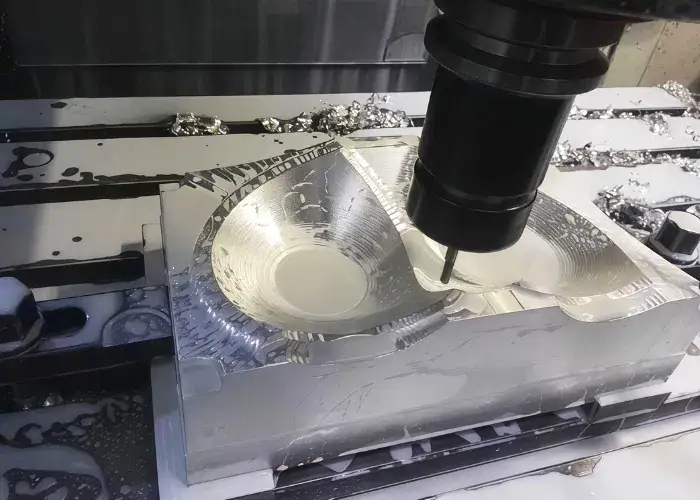
מכונות כרסום CNC
מכונות כרסום CNC הן הציוד הסטנדרטי המשמש לכרסום אלומיניום בייצור מודרני. הן עדיפות משום שהן יכולות לקיים תנועה מתוכנתת במדויק ולייצר תוצאות חוזרות ונשנות על פני אבות טיפוס, מנות קטנות וריצות ייצור.
סוגי מכונות נפוצים כוללים:
- מכונות כרסום CNC 3 צירים
- מכונות כרסום CNC 4 צירים
- מכונות כרסום CNC 5 צירים
- מרכזי עיבוד אנכיים
- מרכזי עיבוד שבבי אופקיים
עבור חלקים פשוטים מאלומיניום, מכונות 3 צירים לרוב מספיקות. עבור חלקים מורכבים יותר עם מאפיינים מרובי פאות או משטחים בזווית, עיבוד שבבי 4 צירים או 5 צירים עשוי להפחית את זמן ההקמה ולשפר את הדיוק.
כלי חיתוך נפוצים לאלומיניום
כלי חיתוך לאלומיניום נבחרים בדרך כלל בשל חדותם, יכולת פינוי שבבים וביצועי חיתוך יציבים. אלומיניום אינו קשה לחיתוך באותו אופן כמו פלדה מוקשה, אך הוא רגיש לריתוך שבבים ולצבירת קצה, ולכן גיאומטריית הכלי חשובה.
כלים המשמשים לייצור אלומיניום כוללים לרוב:
- קצוות חיתוך חדים
- חלילים מלוטשים
- גיאומטריה המתאימה לחומרים לא ברזליים
- מבנה קרביד לעמידות טובה יותר בפני שחיקה
- ציפויים מועילים לזרימת שבבים או בקרת חום
בחירה גרועה של כלי עבודה עלולה לגרום להידבקות, גימור לקוי, רטוט או היווצרות קוצים גם כאשר החומר עצמו קל לעיבוד.
מקדחות, מקדחות קצה ומקדחות פנים
כלים שונים מיועדים למשימות עיבוד שונות, ובחירת הכלים הנכונים מסייעת לשפר את הדיוק, איכות פני השטח ויעילות הייצור. בין הכלים הנפוצים ביותר עבור חלקי אלומיניום נמנים מקדחות, כרסומי קצה וכרסומי פנים.
- מקדחות משמשות לחורים עוברים, חורי פיילוט ומאפיינים מוכנים להברגה או לחיזוק.
- טחינות קצה הן הכלים הנפוצים ביותר לטחינת אלומיניום מכיוון שהן יכולות לחתוך חריצים, קווי מתאר, כיסים, מדרגות ופרופילים כלליים.
- כרסומי פנים משמשים בעת חיתוך יעיל של שטחים שטוחים גדולים. הם שימושיים במיוחד להכנת פני שטח או לעיבוד שבבי של משטחי ייחוס רחבים.
בפרויקטים אמיתיים רבים, חלק אלומיניום אחד עשוי להשתמש בכל שלוש הקטגוריות במחזור עיבוד יחיד.
כלי אחיזה וקיבוע
אחיזת עבודה היא אחד החלקים החשובים ביותר בטחינת אלומיניום מכיוון שהידוק לקוי עלול לגרום לתנועה, עיוות או רעידות. חלקי אלומיניום, במיוחד חלקים בעלי דופן דקה או קשיחות נמוכה, עלולים להתעוות בקלות רבה יותר מאשר בלוקי פלדה עבים אם ההידוק אינו מבוקר כראוי.
שיטות נפוצות לאחיזה של חומרי עבודה כוללות:
- מלחציים למכונה
- לסתות רכות
- לוחות מתקן
- גופי ואקום
- מלחציים מודולריים
- ג'יגים בהתאמה אישית לייצור חוזר
קיבוע טוב משפר את העקביות הממדית, מפחית רעידות ועוזר לשמור על יציבות החלק במהלך עיבוד גס וגימור.
איך מטחנים אלומיניום שלב אחר שלב?
כרסום אלומיניום שלב אחר שלב כרוך בדרך כלל בתכנון החלק, הכנת חומר הגלם, הידוק חומר העבודה, בחירת כלים, קביעת פרמטרי חיתוך, הסרת חומר באמצעות חיתוך גס וגימור, ולאחר מכן בדיקה וניקוי החלק הסופי. כל שלב תורם לאיכות העיבוד השבבי.
תכנון חלקים ותכנון תהליכים
הצעד הראשון הוא הבנת תכנון החלק. מהנדסים סוקרים את השרטוט או מודל ה-CAD כדי לזהות מאפיינים עיקריים, דרישות סבילות, ציפיות גימור פני השטח, עובי דופן, עומק חורים, תנאי פינות ונגישות עיבוד שבבי.
תכנון טוב מפחית סיכונים. הוא עוזר לקבוע האם יש לעבד את החלק מפלטה, בלוק, שיחול או יציקה, והוא גם משפיע על בחירת הכלים, תכנון המתקן וסדר העיבוד.
הכנת חומר
הכנת החומר כוללת בחירת סגסוגת האלומיניום המתאימה ואישור גודל המלאי. ניתן לחתוך את חומר הגלם לחלקים ריקים לפני תחילת העיבוד השבבי. בשלב זה, ניתן גם לבדוק את מצב פני השטח, את השטיחות ואת גודל המלאי בהתאם לדרישות החלק.
אם משתמשים בדרגה שגויה, התנהגות העיבוד והביצועים של החלק הסופי עלולים להיפגע. זו הסיבה שאישור חומרים הוא חלק מבקרת הייצור האמיתית.
הידוק חלקי עבודה
לאחר מכן, חומר העבודה מהודק באופן שמחזיק אותו בצורה בטוחה תוך מזעור עיוות. זה חשוב מכיוון שהידוק רופף יכול לגרום לתזוזת החלק, בעוד שהידוק מוגזם יכול לכופף מאפייני אלומיניום דקים יותר.
ההתקנה חייבת גם לאפשר גישה מספקת לכלי עבודה. בחלקים רבים, תכנון המתקן חשוב לא פחות ממסלול הכלים עצמו.
בחירת כלי והגדרה
לאחר שהחומר עובד היטב, הכלים נבחרים בהתאם לסוגי המאפיינים ולשלב העיבוד. ניתן להשתמש בכלים גדולים יותר לחיתוך גס, בעוד שכלים קטנים או חדים יותר משמשים לגימור פרטים עדינים.
התקנת הכלים כוללת:
- טעינת הכלים הנכונים
- בדיקת אורכי כלים
- אישור קיזוזים של קוטר הכלי
- וידוא שספיקת הכלים מבוקרת
הגדרת פרמטר
פרמטרי חיתוך נקבעים לאחר מכן בהתבסס על סוג האלומיניום, סוג הכלי, גיאומטריית החלק ויעד האיכות. הגדרות אלה כוללות מהירות ציר, קצב הזנה, עומק חיתוך צירי, חיבור רדיאלי, שימוש בנוזל קירור ואסטרטגיית נתיב הכלי.
שלב זה משפיע ישירות על בקרת שבבים, יצירת חום, חיי הכלי, זמן מחזור העבודה וגימור פני השטח הסופי.
כרסום גס וכרסום גימור
כרסום גס מסיר את רוב החומר במהירות. המטרה היא לעצב את החלק ביעילות תוך השארת חומר מספיק לגימור סופי. לאחר מכן, כרסום גימור מביא את החלק למידות הסופיות ומשפר את מצב פני השטח.
טעות נפוצה היא ניסיון גימור אגרסיבי מדי. בעיבוד שבבי מאלומיניום, איכות גימור טובה יותר מגיעה בדרך כלל ממעבר גימור יציב, קל ומבוקר יותר ולא פשוט מהגדלת כוח החיתוך.
בדיקה וניקיון
לאחר עיבוד שבבי, החלק נבדק ומנוקה. הבדיקה עשויה לכלול מדידת מידות, בדיקה ויזואלית, סקירת סדקים, אימות חורים ובדיקת פני השטח. ניקוי מסיר שבבים, שאריות נוזל קירור ופסולת רופפת שעלולים להשפיע על מצב ההרכבה או המסירה המאוחרים יותר.
אילו פרמטרי חיתוך חשובים בעת כרסום אלומיניום?
פרמטרי החיתוך החשובים ביותר בעת כרסום אלומיניום הם מהירות חיתוך, קצב הזנה, עומק חיתוך ותנאי פינוי שבבים. גורמים אלה משפיעים מאוד על יעילות העיבוד השבבי, אורך חיי הכלי, בקרת הקוצים וגימור פני השטח.
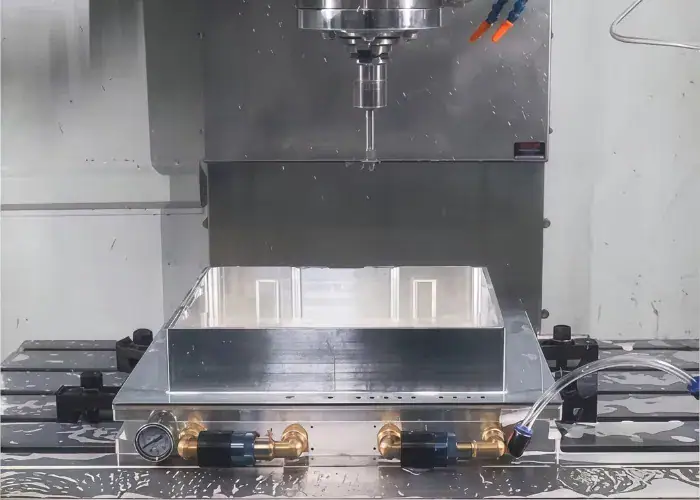
מהירות חיתוך
מהירות החיתוך חשובה מכיוון שבדרך כלל ניתן לעבד אלומיניום במהירויות גבוהות יותר מאשר פלדות רבות, אך מהירות גבוהה מדי ללא שליטה עדיין עלולה ליצור חום וחיתוך לא יציב. הערך הנכון תלוי בסגסוגת, בקוטר החותך, בחומר החותך, ביכולת ציר המכונה, ובשאלה האם החיתוך הוא חיתוך גס או גימור.
קצב עדכון
קצב ההזנה משפיע על האופן שבו החותך נוגע בחומר. אם קצב ההזנה נמוך מדי, הכלי עלול לשפשף במקום לחתוך בצורה נקייה, מה שיגביר את החום והצטברות הלהב. אם קצב ההזנה גבוה מדי, גימור פני השטח עלול להחמיר ולהתגבר היווצרות הקוצים.
עומס שבבים יציב חשוב בדרך כלל יותר מאשר שימוש בהזנה הגבוהה ביותר האפשרית.
עומק החיתוך
עומק החיתוך משפיע הן על הפרודוקטיביות והן על יציבות החלק. חיתוכים כבדים יותר יכולים לשפר את יעילות החיתוך המחוספס, אך הם גם מעלים את כוח החיתוך ואת הסיכון לרעידות. חיתוכים קלים יותר עדיפים לעתים קרובות ליד קירות דקים, קצוות צרים או משטחים מדויקים.
הסרת נוזל קירור ושבבים
הסרת שבבים חשובה במיוחד בטחינת אלומיניום מכיוון ששבבים יכולים להיצמד לחותך או להיחתך מחדש לתוך המשטח. מערכות קירור, אדים או התזת אוויר מסייעות להרחיק שבבים מאזור החיתוך ולהפחית בעיות הידבקות.
פינוי שבבים טוב משפיע לעיתים קרובות ישירות על:
- משטח איכותי
- ניקיון הכלים
- איכות קצה
- יציבות עיבוד שבבי
כיצד ניתן להשיג תוצאות טובות יותר בעת כרסום אלומיניום?
תוצאות טובות יותר בטחינת אלומיניום מגיעות משילוב של הכלים, הפרמטרים, הקיבוע ובקרת התהליך הנכונים. למרות שאלומיניום הוא חומר הניתן לעיבוד שבבי, עדיין עלולות להתרחש בעיות איכות אם ההתקנה אינה ממוטבת.
השתמש בכלים חדים לאלומיניום
כלים חדים עוזרים לחתוך אלומיניום בצורה נקייה במקום למרוח אותו. זה מפחית היווצרות קוצים, קריעה על פני השטח והצטברות חום. כלים שתוכננו במיוחד לאלומיניום לרוב מתפקדים טוב יותר מכיוון שהגיאומטריה שלהם עוזרת לשחרור השבב בצורה חלקה יותר.
צמצום קצה בנוי
להב חיתוך מובנה הוא אחת הבעיות הנפוצות ביותר בעיבוד שבבי של אלומיניום. זה קורה כאשר חומר נדבק ללהב החיתוך ומשנה את אופן החיתוך של הכלי.
דרכים להפחית הצטברות של קצה כוללות:
- שימוש בכלים חדים יותר
- שיפור נוזל קירור או סיכה
- כוונון מהירות ואיזון הזנה
- שיפור פינוי שבבים
- החלפת חותכים שחוקים בזמן
מניעת עיוות חלקים
חלקי אלומיניום דקים עלולים להתעוות במהלך עיבוד שבבי בגלל כוח הידוק, מאמץ פנימי או עומס חיתוך. תכנון תהליך טוב יותר לעיתים קרובות מסייע בהפחתת בעיה זו.
גישות נפוצות כוללות:
- שימוש בהידוק מאוזן
- עיבוד שבבי של שני הצדדים ברצף מתוכנן
- השארת מלאי מתאים לגימור
- שימוש במעברי גימור קלים יותר
- הפחתת כוח ליד תכונות דקות
שפר את גימור פני השטח
גימור פני השטח חשוב לחלקים גלויים, משטחי איטום, מגעים הזזה ומכלולים מחוברים. גימור טוב יותר מגיע בדרך כלל מאחיזת עבודה יציבה, מצב טוב של הכלי, מעברי גימור מעודנים ובקרת שבבים נכונה.
שליטה ברטט ובפטפוט
רעידות הן בעיה נפוצה בטחינת אלומיניום כאשר ההתקנה חסרה קשיחות או שהכלי נמתח רחוק מדי. הן יכולות להשאיר סימנים גלויים, לקצר את חיי הכלי ולפגוע בדיוק.
לעתים קרובות זה משתפר על ידי:
- קיצור כלי חריגה
- שיפור קשיחות ההידוק
- כוונון מהירות הציר
- חידוד ערכי מעבר ועומק
- שיפור יציבות הגדרת המכונה
אילו בעיות קורות בדרך כלל בעת כרסום אלומיניום?
הבעיות הנפוצות ביותר בעת כרסום אלומיניום הן הידבקות חומר לכלי, חספוס פני השטח ירוד, קוצים, סימני רטוט וחוסר דיוק ממדי. אלו אינן בעיות יוצאות דופן. הן חלק מבקרת עיבוד אמיתית ויש לנהל אותן באמצעות תכנון תהליך.
אלומיניום שנדבק לכלי
אלומיניום נדבק לכלי הוא דבר נפוץ מכיוון שאלומיניום יכול להידבק לקצה החיתוך תחת חום וחיכוך. כאשר זה קורה, החיתוך הופך לבלתי יציב והמשטח המעובד עלול להתבלות במהירות.
חספוס פני השטח ירוד
חספוס נמוך יכול לנבוע מכלים עמומים, רעידות בכלי, הזנה לא יציבה, אספקת נוזל קירור לקויה או חיתוך חוזר של שבבים. לעתים קרובות זה הופך גלוי יותר על חלקים קוסמטיים או משטחים חשופים שטוחים.
היווצרות בר
קוצים נפוצים בקצוות אלומיניום, יציאות חורים וחלקים דקים. הם אולי נראים קטנים, אך הם יכולים להשפיע על ההרכבה, הבטיחות ומראה החלק. בקרת קוצים היא לעתים קרובות חלק מתוכנית הגימור.
פטפוט מרקס
סימני רטוט מצביעים על חוסר יציבות בחיתוך. סימנים אלה מופיעים בדרך כלל כדוגמאות חוזרות או גליות על פני השטח המעובדים. הם נפוצים כאשר ההתקנה חסרה נוקשות או כאשר שילוב הכלי אינו מאוזן היטב.
אי דיוק ממדי
שגיאות ממדיות עשויות לנבוע מתזוזת מתקן, סטייה של הכלי, שינויים תרמיים, בעיות כיול של המכונה או היסטים שגויים של הכלי. בחלקי אלומיניום מדויקים, גורמים אלה חשובים מכיוון שאפילו סטיות קטנות יכולות להשפיע על ההתאמה והתפקוד.
אילו סוגי אלומיניום נפוצים בשימוש בטחינה?
סוגי האלומיניום הנפוצים ביותר כטחינה כוללים 6061, 6063 ו-7075. כל סוג מציע איזון שונה של יכולת עיבוד, חוזק, מראה והתאמת יישום.
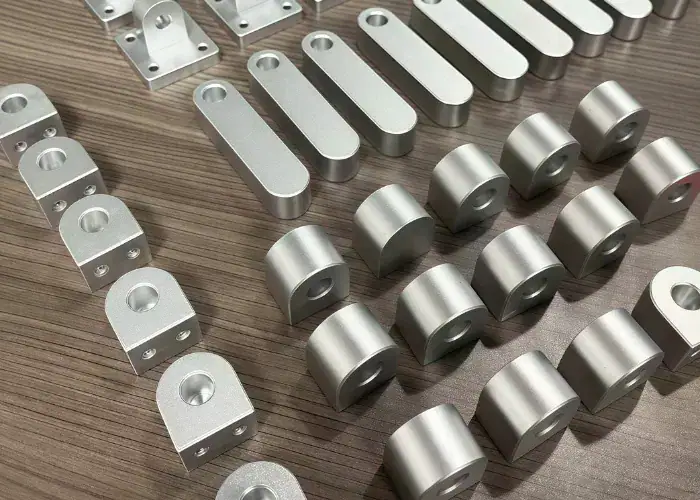
6061 אלומיניום
6061 היא אחת מסגסוגות האלומיניום הנפוצות ביותר לשימוש כללי בעיבוד שבבי CNC. היא מציעה יכולת עיבוד טובה, חוזק שימושי, זמינות רחבה וביצועים אמינים בחלקים מבניים ותעשייתיים רבים.
הוא משמש לעתים קרובות עבור:
- בסוגריים
- בתים
- לוחות בסיס
- מסגרות
- רכיבי מכונה
6063 אלומיניום
6063 משמש בדרך כלל בעיבוד שבבי CNC כאשר מראה, חלקות פני השטח ועמידות טובה בפני קורוזיה חשובים. הוא מקושר לעתים קרובות עם שיחול ומתאים ליישומים מבניים ודקורטיביים קלים יותר, ובמקביל פרקטי לרכיבים המעובדים בהתאמה אישית.
הוא משמש לעתים קרובות עבור:
- מארזים
- מסגרות
- לוחות כיסוי
- רכיבים אדריכליים
- חלקים מבניים קלים
7075 אלומיניום
7075 נמצא בשימוש נרחב בעיבוד שבבי CNC כאשר נדרשים חוזק גבוה יותר וביצועים מכניים טובים יותר. הוא נבחר לעתים קרובות עבור יישומים בתחום התעופה והחלל, עומס גבוה ורגישים למשקל. למרות שהוא בדרך כלל יקר יותר מ-6061, הוא מספק חוזק מצוין עבור חלקים תובעניים.
הוא משמש לעתים קרובות עבור:
- אביזרים לחלל
- רכיבי רובוט
- מסגרות מבניות
- סוגריים לעומס גבוה
- חלקים מכניים מדויקים
כיצד כיתה חומר משפיעה על ביצועי הטחינה
דירוג החומר משפיע על ביצועי העיבוד השבבי באמצעות:
- רמת חוזק
- התנהגות השבב
- נטיית ברר
- תגובת פני השטח
- כוח חיתוך
- התאמת שימוש סופי
זו הסיבה שבחירת סגסוגת לא צריכה להתבסס על יכולת עיבוד בלבד. היא צריכה גם להתאים לדרישות הביצועים בפועל של החלק.
מתי כדאי לעבד אלומיניום במקום להשתמש בתהליכים אחרים?
יש לעבד אלומיניום כאשר החלק זקוק לגמישות גיאומטרית, בקרת עיבוד הדוקה יותר, שינויי עיצוב מהירים או מאפיינים מותאמים אישית שאינם יעילים לייצור בתהליכי עיצוב בלבד. עיבוד שבבי שימושי במיוחד עבור אבות טיפוס, חלקי פיתוח וייצור בנפח נמוך עד בינוני.
בהשוואה לסיבוב
חריטה היא הטובה ביותר עבור חלקים מסתובבים כגון צירים, תותבים וטבעות. כרסום היא הבחירה הטובה יותר כאשר לחלק יש פאות שטוחות, חריצים, כיסים, קווי מתאר חיצוניים מורכבים או מאפיינים מרובי פאות.
בהשוואה להטבעה
הטבעה טובה יותר עבור חלקי מתכת בנפח גבוה עם גיאומטריה יציבה וכלים ייעודיים. כרסום מתאים יותר כאשר החלק עבה יותר, בעל מבנה גבוה יותר, מותאם אישית יותר, או עדיין בפיתוח.
בהשוואה ליציקה
יציקה שימושית כאשר ייצור צורה כמעט סופי ויעילות נפח חשובים, אך כרסום בדרך כלל עדיף לקבלת סבילות צמודות יותר, תכונות מדויקות יותר ושינויי עיצוב מהירים יותר.
בהשוואה לעיבוד שחול פלוס עיבוד משני
שחול עובד היטב עבור חלקים ארוכים עם חתכים קבועים, אך חלקי אלומיניום רבים שחולצו עדיין דורשים כרסום לאחר מכן עבור חורים, מאפייני קצה, חריצים, פרטי הרכבה או משטחים מדויקים מקומיים.
שאלות נפוצות
מהו סוג האלומיניום הטוב ביותר לכרסום CNC?
6061-T6 הוא סוג האלומיניום הנפוץ ביותר לכרסום CNC מכיוון שהוא מציע יכולת עיבוד, חוזק ועמידות בפני קורוזיה טובים. חוזק המתיחה שלו הוא כ-290 מגה פסקל. עבור חלקים בעלי חוזק גבוה יותר, משתמשים לעתים קרובות ב-7075-T6, עם חוזק של כ-510 מגה פסקל.
איך מונעים מאלומיניום להידבק לכלי חיתוך?
ניתן להפחית הידבקות אלומיניום באמצעות שימוש בכלי קרביד חדים, חריצים מלוטשים ונוזל קירור מתאים. כלים עם 2 או 3 חריצים בדרך כלל משפרים את פינוי השבבים. עומס שבבים נכון ותנאי חיתוך יציבים גם עוזרים למנוע הצטברות של להב.
אילו מהירויות ציר וקצבי הזנה מתאימים לכרסום אלומיניום?
אלומיניום נטחן בדרך כלל במהירויות גבוהות יותר מאשר פלדה. עבור כלי קרביד, מהירויות החיתוך נעות לרוב בין 300 ל-1,000 מטר/דקה. כרסם קצה בקוטר 6 מ"מ עשוי לפעול במהירות של 12,000 עד 18,000 סל"ד עם קצבי הזנה של כ-1,000 עד 3,000 מ"מ/דקה.
איזה גימור משטח ניתן להשיג בעת כרסום אלומיניום?
כרסום CNC סטנדרטי על אלומיניום מייצר לעיתים קרובות גימור פני שטח של כ-Ra 1.6 עד 3.2 מיקרומטר. עם מעברי גימור ותנאי עיבוד יציבים, פני השטח יכולים להשתפר לכ-Ra 0.8 עד 1.6 מיקרומטר.
האם ניתן לבצע אנודייזציה של חלקי אלומיניום מלוטשים לאחר עיבוד שבבי?
כן, ניתן לאנודייז חלקי אלומיניום מלוטשים לאחר עיבוד שבבי. סגסוגות כמו 6061 נפוצות מכיוון שהן מגיבות היטב לאנודייז. שכבות אנודייז סטנדרטיות הן בדרך כלל בעובי של 5 עד 25 מיקרומטר, תלוי ביישום.
סיכום
עיבוד אלומיניום חשוב משום שהוא מספק ליצרנים דרך מעשית לייצר חלקים קלים, מדויקים ורב-תכליתיים במגוון רחב של תעשיות. כאשר בחירת כלים, פרמטרי חיתוך, קיבוע, בקרת שבבים ואסטרטגיית גימור מנוהלים היטב, עיבוד אלומיניום יכול לספק עקביות ממדית חזקה, איכות פני שטח טובה וביצועי ייצור יעילים.
ב- TiRapid , אנו תומכים ביצרנים עם עיבוד שבבי CNC מדויק עבור חלקי אלומיניום בהתאמה אישית בתוכניות ייצור ואב טיפוס. העלו את השרטוט שלכם כדי לדון בדרישות העיבוד שלכם ולקבל פתרון מותאם אישית לפרויקט הבא שלכם.
















