
חיתוך לוחות אלומיניום פירושו שימוש בכלי חיתוך ומכונות מתאימים כדי להפריד, לחתוך או לעצב יריעת או לוחית אלומיניום לגודל, לפרופיל ולצורת הקצה הנדרשים. זהו אחד מתהליכי הייצור הנפוצים ביותר עבור חלקי אלומיניום מכיוון שאלומיניום נמצא בשימוש נרחב ביישומים מבניים, תעשייתיים ומותאמים אישית.
במדריך זה, תלמדו מה המשמעות של חיתוך לוחות אלומיניום, מדוע אלומיניום דורש שיטות חיתוך נכונות, אילו כלים ומכונות נפוצים בשימוש, וכיצד תהליך החיתוך עובד שלב אחר שלב.
מה זה אלומיניום Pמאוחר Cאמירה
בניסיוני רב השנים בעיבוד, יריעת אלומיניום היא ללא ספק אחד מחומרי המתכת הנפוצים והמאתגרים ביותר. היא נמצאת בשימוש נרחב במגוון תעשיות כגון חלקי מבנה לתעופה, חלקי תחבורה רכבתית, פאנלים דקורטיביים אדריכליים, מעטפות ציוד רפואי, לוחות בסיס של מוצרי אלקטרוניקה צרכנית ועוד. יריעת אלומיניום היא לא רק קלה וחזקה, אלא גם בעלת עמידות מצוינת בפני קורוזיה ומוליכות תרמית. זהו חומר המשלב ביצועים גבוהים ויכולת עיבוד שבבי.
עם זאת, דווקא מאפיינים אלה הם שהופכים חיתוך לוחות אלומיניום לתהליך הדורש בקרה מקצועית ביותר. לדוגמה, בשל מוליכות תרמית גבוהה (כ-235 W/m·K), הוא מתחמם בקלות במהלך תהליך החיתוך, מה שגורם לעיוות תרמי. לדוגמה, אלומיניום רך וקל להידבק לסכין, הסכין נשחקת במהירות, וייווצרו קוצים או אפילו סדקים בקצה החיתוך, מה שיפגע קשות בדיוק ההרכבה או יביא לבזבוז חומרים.
בפרויקטים בפועל, אני בדרך כלל בוחר את כלי החיתוך והתהליכים המתאימים בהתבסס על העובי, הקשיות (כגון 6061-T6 או 7075), הדיוק הצפוי ושיטות העיבוד במורד הזרם של לוח האלומיניום. עבור לוחות אלומיניום בעובי של פחות מ-3 מ"מ, אתן עדיפות לציוד חיתוך או גזירה בלייזר, בעוד שעבור לוחות אלומיניום בעובי של יותר מ-10 מ"מ, אני מעדיף להשתמש בציוד כרסום CNC או חיתוך פלזמה כדי להבטיח אנכיות ויציבות ממדית.
בפרויקט דיור רפואי, היינו צריכים לחתוך לוח אלומיניום בעובי 15 מ"מ לחלק מתאר חיצוני מורכב בדיוק של ±0.05 מ"מ. לבסוף, באמצעות עיבוד שבבי CNC בעל 3 צירים + נתיב כלים עדין + אסטרטגיית קירור ושימון ערפל, נשלטו ביעילות התפשטות והתכווצות תרמית ובלאי כלים, חספוס פני השטח הגיע ל-Ra0.8, ולא נדרש עיבוד חוזר לצורך אנודייזציה לאחר מכן.
בסופו של דבר, חיתוך לוחות אלומיניום אינו "חיתוך" פשוט, אלא פרויקט מקיף המכסה את הבנת תכונות החומר, התאמת הציוד, בחירת כלים, אסטרטגיית בקרה תרמית ובדיקת איכות. בתוכן הבא, אפרט באופן שיטתי כלים שונים המתאימים לחיתוך לוחות אלומיניום, שיטות עיבוד בעוביים שונים, טכניקות הימנעות מבעיות נפוצות, וכיצד לאזן בין יעילות ודיוק ביישומים מעשיים. אני מקווה לספק מסגרת ייחוס מעשית לכל מתמחה.
מאפיינים And Cאיסור Of Aלומיניום Mעורקים
לפני חיתוך כל לוח אלומיניום, אני תמיד מתעקש להתחיל מהחומר עצמו. הבנת המאפיינים והסיווג של אלומיניום היא המפתח להבטחת יעילות חיתוך, דיוק ובקרת עלויות. לסוגים שונים של אלומיניום יש לא רק הבדלים משמעותיים בעובי ובקשיות, אלא גם משקפים משתנים מורכבים בשיטות עיבוד, תגובה תרמית והתאמת כלים.
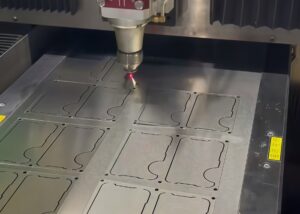
בדרך כלל, אנו מכנים חומרים בעובי של פחות מ-0.2 מ"מ נייר אלומיניום, יריעת אלומיניום של 0.2-6 מ"מ, ופלטות אלומיניום בעובי של 6 מ"מ ומעלה. בעיבוד בפועל, הייתי מחשיב 1-3 מ"מ כעובי בינוני, מתאים לטכנולוגיית לייזר או גזירה, ועבור לוחות אלומיניום בעובי של יותר מ-10 מ"מ, אני מעדיף כרסום CNC או חיתוך בהזרקת מים כדי להבטיח אנכיות ודיוק.
סוג סגסוגת האלומיניום קובע ישירות גם את קושי החיתוך. לדוגמה, סגסוגת אלומיניום 5052 נמצאת בשימוש נרחב בתעשיות יריעות מתכת והטבעה בשל משיכותה הטובה וחוזקה הבינוני. יש לה יכולת עיבוד טובה והיא סוג חיזוק שאינו דורש טיפול בחום. למרות שלסגסוגת אלומיניום 6061 יש חוזק וקשיחות גבוהים יותר (קשיות ברינל של כ-95HB), יש לה דרישות גבוהות יותר לבלאי כלים, במיוחד במצב טיפול בחום T6, עמידות החיתוך עולה משמעותית.
בפרויקט שלי, הקדשתי תשומת לב מיוחדת למוליכות תרמית גבוהה (מוליכות תרמית יכולה להגיע ל-235 W/m·K) ולגמישות של אלומיניום. למרות ששתי תכונות אלו הופכות את האלומיניום לעיצוב טוב, הן עלולות גם לגרום לבעיות כגון עיוות תרמי והידבקות חומר לסכין במהלך החיתוך. כאשר עיבדתי לוח אלומיניום 6061-T6 בעובי 12 מ"מ, הוא התעוות חלקית עקב קירור בטרם עת. לבסוף, כיוונתי את נתיב החיתוך והשתמשתי במערכת קירור ערפל כדי לשלוט בשגיאת הסבולת בטווח של ±0.03 מ"מ.
בנוסף, לסגסוגות אלומיניום מסוימות יש זיקה שונה לכלים מצופים. לדוגמה, עם אלומיניום 7075, אני בדרך כלל מעדיף כלים מצופים DLC (פחמן דמוי יהלום) או ZrN כדי להפחית הידבקות שבבים ולהאריך את חיי הכלי.
לסיכום, סיווג האלומיניום לא רק קובע את שיטות העיבוד האופציונליות, אלא גם משפיע על הגדרות פרמטרי החיתוך, שיטות הקירור ואיכות המוצר הסופי. הבנת החומר היא נקודת המוצא לכל חיתוך מוצלח.
Common Tאולס For Cאמירה Aלומיניום SHEETs
בחיתוך לוחות אלומיניום, בחירת הכלי הנכון חשובה יותר מכל דבר אחר. כלים ידניים כמו מספריים ומסורים למתכת מתאימים למנות קטנות ולצורות פשוטות, בעוד שלמשימות בנפח גדול ובדיוק גבוה, אני מעדיף להשתמש בחיתוך לייזר, פלזמה או סילון מים ב-CNC. לכל כלי יתרונות משלו מבחינת יעילות, עלות, איכות פני השטח ובקרת אזורים מושפעי חום. רק על ידי הבנת ההבדלים הללו נוכל למצוא את הפתרון האופטימלי בייצור בפועל.
כלים ידניים
עבור עיבוד יריעות אלומיניום קטנות או יריעות בעובי נמוך, אני בדרך כלל מעדיף כלים ידניים. הם אינם תלויים בחשמל או בציוד מורכב, גמישים לתפעול ועלותם נמוכה, מה שהופך אותם לאידיאליים לחיתוך זמני או לפרויקטים של "עשה זאת בעצמך".
מספריים למתכת הן אחד הכלים בהם אני משתמש הכי הרבה כשאני עובד עם יריעות אלומיניום בעובי שבין 0.5 מ"מ ל-3 מ"מ. הן יכולות לחתוך במהירות קווים ישרים או קווי מתאר פשוטים, עם חיתוכים נקיים ועיוות מינימלי. עם זאת, אם העובי עולה על 3 מ"מ, כוח הגזירה יהיה לא מספיק משמעותית, מה שעלול בקלות לגרום לקריעת החומר או נזק לכלי.
כשמדובר ביריעות אלומיניום דקות וקטנות יותר (בדרך כלל פחות מ-2 מ"מ), הייתי בוחר במסור ידני. עם להב מסור לחיתוך מתכת, הוא יחסית איטי בפעולה, אך ניתן לשלוט בחיתוך בצורה עדינה מאוד, מה שמתאים לחיתוך חלקים עדינים. אבל אני חייב גם להזכיר לכם ששיטה זו דורשת רמה גבוהה של יציבות ידנית מהמפעיל, אינה יעילה ואינה מתאימה לייצור בכמויות בינוניות או גדולות.
באופן כללי, כלים ידניים מתאימים יותר לייצור דגימות, פיתוח אבות טיפוס או תרחישי תיקון. למרות שהיעילות אינה גבוהה, זוהי עדיין שיטת חיתוך שאין לה תחליף מבחינת עלות נמוכה וגמישות.
כלי חשמל
בעיבוד היומיומי, אם הלקוח דורש יעילות גבוהה יותר, לוחות עבים יותר (3 מ"מ ~ 10 מ"מ) או חיתוך קונטור מורכב, אני בדרך כלל נותן עדיפות לכלי עבודה חשמליים, המספקים איזון טוב בין מהירות לאיכות חיתוך. בהשוואה לכלים ידניים, חיתוך חשמלי יכול לשפר מאוד את היעילות, במיוחד בייצור בכמויות קטנות או בבנייה באתר.
לדוגמה, מסור עגול עם להב מסור קרביד ייעודי הוא הבחירה הקבועה שלי כשאני מתמודד עם לוחות אלומיניום בעובי של יותר מ-6 מ"מ. יש לו מהירות חיתוך גבוהה וחתך רוחב מסודר, מתאים במיוחד לחיתוך בקו ישר. בהתאם למספר השיניים במותגים שונים של להבי מסור מטונגסטן קרביד, אני יכול לשלוט על האזור המושפע מחום לפחות מ-1 מ"מ כדי למנוע שינוי צבע או התכה של קצה האלומיניום.
כשמדובר בטיפול בקווי מתאר מורכבים, פאזל גמיש יותר. עם להב מסור ספציפי למתכת (TPI ≥ 18), הוא יכול להשלים בקלות צורות לא ישרות כמו קשתות ופינות. זה שימושי במיוחד בעת ייצור פאנלים דקורטיביים, שוליים אדריכליים או קונכיות בהתאמה אישית. עם זאת, אני גם שולט במהירות הזנת החיתוך בין 5 ל-8 ס"מ לדקה כדי למנוע הצטברות שבבי אלומיניום או הידבקות להב המסור.
בנוסף, בעת חיתוך אלומיניום בעזרת כלי עבודה חשמליים, אני בדרך כלל משתמש בחומר סיכה (כמו WD-40) או בתרסיס אלכוהול כדי למנוע מהכלי להידבק, להאריך את חיי להב המסור ולשפר את איכות החיתוך.
בקיצור, כלי עבודה חשמליים הם פתרון יעיל בין ידני ל-CNC, מתאים לפרויקטים במורכבות בינונית ונמוכה, ומהווים בחירה מעשית להרכבה באתר, בנייה הנדסית ועיבוד בהתאמה אישית.
גיליון Metal Fאורמינג Eעצירה
כאשר יריעת אלומיניום של לקוח צריכה לעבור לא רק חיתוך אלא גם חוזק מבני או זווית מסוימת, אשתמש בציוד לעיצוב יריעות לעיבוד נוסף. במיוחד בעת ייצור מסגרות, קופסאות או מבני מעטפת, תהליך הכיפוף הוא חלק הכרחי.
הציוד בו אני משתמש לרוב הוא בלם פרסה ידני או הידראולי (הנקרא גם בלם מתכת), שיכול להשיג כיפוף מדויק של קצוות יריעות אלומיניום. עבור יריעות אלומיניום בעובי שבין 0.8 מ"מ ל-3.0 מ"מ, רדיוס הכיפוף נשלט בדרך כלל בין פי 1.5 ל-2 מעובי היריעה, מה שיכול לשמור על חוזק תוך הימנעות מסדיקת מאמץ. חומרים גמישים במיוחד כמו סגסוגת אלומיניום 5052 מתאימים במיוחד לכיפוף.
במהלך העיבוד, אשים לב במיוחד לפרמטרים הבאים:
בקרת זווית כיפוף : מערכת המיקום הדיגיטלית יכולה לשלוט בשגיאה בתוך ±0.5°.
כוונון עומק הקמטים : מניעת שקעים על פני השטח, במיוחד עבור יריעות אנודייז או מרוססות.
איכות קצה העיצוב : היעדר סדקים או עיוותים בפינות הם קריטריונים חשובים עבורי לשיפוט איכות הכיפוף.
לעיתים, לקוחות זקוקים למבנים בצורת U או Z. עבור כיפופים מרובי חלקים אלה, יש להשתמש במכונת כיפוף מדויקת עם מד אחורי ולהב מתכוונן כדי להבטיח עקביות. עבור הזמנות גדולות יותר, אני משתמש גם במרכז כיפוף CNC כדי לשפר את היעילות ואת יכולת החזרה.
באופן כללי, ציוד לעיצוב יריעות מתכת לא רק מעניק ליריעות אלומיניום מבנה תלת-ממדי, אלא גם מרחיב את תהליך החיתוך לערך פונקציונלי יותר. זהו כלי מפתח שאין לו תחליף עבורי בייצור מוצרים לא מישוריים.
Cnc Eעצירה
כשאני מתמודד עם משימות חיתוך לוחות אלומיניום בדיוק גבוה, בנפח גדול או בצורות מורכבות, אני בדרך כלל נותן עדיפות לשימוש בציוד עיבוד CNC. בהשוואה לכלים מסורתיים, לציוד CNC יש יתרונות רבים יותר בדיוק, יציבות, יעילות ועקביות. הוא יכול לעמוד בדרישות סובלנות של ±0.01 מ"מ או אפילו ±0.005 מ"מ, והוא חוליה מרכזית שאין לה תחליף בייצור מתקדם.
עבור לוחות אלומיניום דקים-בינוניים בעובי שבין 1-10 מ"מ, במיוחד עבור פרויקטים הדורשים קווי מתאר מורכבים וגרפיקה עדינה, הייתי משתמש במכונת חריטה CNC. חותכים סיבוביים במהירות גבוהה יכולים להשיג חיתוך מדויק, ועם מתקני ספיחה בוואקום, זה יכול גם לשפר את היעילות וגם להפחית רעידות. זה מתאים לפרויקטים בהתאמה אישית כגון שלטים, לוחות מכשירים ופתחי מארז.
מכונת כרסום CNC
כאשר לקוחות דורשים מידות מדויקות ביותר, קצוות ופינות ברורים ומשטחים חלקים, מכונות כרסום CNC בעלות שלושה צירים או חמישה צירים הן הבחירה הראשונה שלי. הן יכולות להשיג עיבוד בדיוק של ±0.01 מ"מ או אפילו גבוה יותר ונמצאות בשימוש נרחב בציוד רפואי, חלקי מבנה לתעופה, תבניות מדויקות ותחומים אחרים. הן יכולות להשלים תהליכים מרובים כגון חריצים, שיוף, קידוח וכו' בו זמנית, מה שמשפר מאוד את יעילות העיבוד והאיכות.
מכונות חיתוך בלייזר CNC
יש לו יתרונות של חוסר מגע, מהירות גבוהה ודיוק גבוה. החיתוך חלק, אין צורך בעיבוד לאחר מכן, והשגיאה קטנה מ-±0.1 מ"מ. אני משתמש בו לעתים קרובות לעיבוד מארזים אלקטרוניים, פאנלים דקורטיביים, חלקי לוגו יוקרתיים וכו', במיוחד עבור פרויקטים עם דרישות גבוהות למראה.
סילון
חיתוך. מאפייני העיבוד הקר שלו יכולים למנוע עיוות חומר ואבלציה של הקצה, ותפר החיתוך נקי ללא חיתוך נוסף. הוא מתאים מאוד ליישומים כגון סגסוגות אלומיניום בעלות חוזק גבוה, חלקי תעופה ובסיסי ציוד מיוחד.
מכונת חיתוך פלזמה CNC היא
משמש לעיבוד פלטות בעובי בינוני ועובי של 6-25 מ"מ. אם ללקוח אין דרישות גבוהות לגבי פני השטח, אשתמש בחיתוך פלזמה. יש לו מהירות גבוהה ויעילות חיתוך גבוהה, והוא מתאים לסצנות כמו חלקים מבניים, סוגריים ותבניות בנייה. למרות שיש מעט סיגים בקצה, ביצועי העלות הכוללים מצוינים מאוד.
Cnc
מכונת ניקוב היא פרקטית מאוד בפרויקטים אצווה הדורשים מספר רב של ניקובים או חריצים. על ידי החלפת התבנית, היא יכולה לבצע עיבוד מהיר וחוזר של סוגי חורים שונים. היא מתאימה לחלקים סטנדרטיים כגון ארונות חשמל, ציוד מטבח, מעטפות מתכת וכו'. עם יעילות גבוהה ועלות נמוכה, זהו כלי אידיאלי לעיבוד אצווה.
באופן כללי, בחירת ציוד CNC היא החלק הקריטי ביותר כשאני מפתח תוכנית חיתוך. ציוד שונה מתאים לעובי פלטות שונות, סבילות, מורכבות גרפית ודרישות אצווה. באמצעות שילוב סביר, אני יכול לספק ללקוחות פתרונות חיתוך פלטות אלומיניום יעילים, מדויקים ובעלות נמוכה כדי להבטיח שכל פרויקט ישיג את התוצאות הטובות ביותר.
מה הם The Sטפס For Cאמירה Aלומיניום Pמאוחר
בניסיוני רב השנים בעיבוד לוחות אלומיניום, בין אם מדובר בהוכחת אב טיפוס, הנדסת חלקים מבניים או חלקים בכמות אצווה, תהליך חיתוך סטנדרטי הוא תמיד המפתח להבטחת הדיוק והעקביות של המוצר המוגמר . למרות שאלומיניום קל וקל לעיבוד, תהליך החיתוך מורכב הרבה יותר ממה שדמיינו. החל מקיבוע החומר, הגדרת הפרמטרים ועד לשימון וקירור, ועיבוד לאחר מכן, כל שלב משפיע על האיכות הסופית.
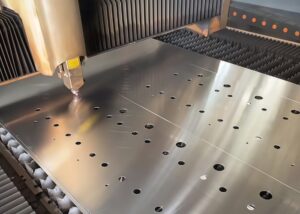
שלב 1: סמן Tהוא חותך את קו החיתוך
אני בדרך כלל משתמש בשילוב של סרט דביק עצמי ועט סטיילוס כדי לצייר במדויק את נתיב החיתוך על משטח האלומיניום. עבור פרויקטים רגילים, סרגל פלדה יכול להשלים את הסימון, אבל כשמדובר בגיאומטריות מורכבות או חיתוך לרוחב רב-חתכי, אני מעדיף להשתמש במקרן או במערכת מיקום CNC כדי לכייל את הקואורדינטות. במיוחד בייצור המוני, אפילו היסט של 1 מ"מ עלול להגדיל את השגיאה בשלב ההרכבה.
שלב 2: תיקון The Material
קיבוע החומר קשור ישירות ליציבות החיתוך. אבחר כלי הידוק שונים בהתאם לגודל, לצורה ולשיטת החיתוך של הפלטה. פלטות דקות (<2 מ"מ) נוטות יותר להדהד או להתעוות, ויש לקבע אותן באמצעות ספיחה בוואקום + רצועות קצה. עבור פלטות עבות (>10 מ"מ), אני משתמש במלחציים או מלחציים הידראוליים להידוק. קיבוע לא בטוח לא רק יגרום לסטייה במסלול, אלא גם עלול לגרום לשבירה של הכלי, מה שיגדיל את סיכוני הבטיחות.
שלב 3: הגדר PArameters
הגדרת הכלי והפרמטרים הנכונים לחיתוך היא המפתח להבטחת איכות החיתוך. ראשית אתייחס לנתוני העיבוד הידניים ואבצע התאמות עדינות בהתאם לדרישות הפרויקט. להלן מספר דוגמאות לתצורות פרמטרים בהן אני משתמש לעתים קרובות:
| ציון חומר | עובי (מ"מ) | קוטר הכלי | סוג כלי | מהירות ציר (סל"ד) | מהירות הזנה (מ"מ/דקה) |
| 5052-H32 | 3 | Φ6 | חותך כרסום דו-קצוות לאלומיניום | 12000 | 800 |
| 6061-T6 | 6 | Φ8 | סכין 4-פיפיות מצופה טיטניום | 10000 | 500 |
| 7075-T6 | 10 | Φ10 | חותך כרסום גס | 8000 | 400 |
אני גם אגדיר את עומק החיתוך ל-0.5-1 מ"מ בכל פעם, ואחתוך מספר פעמים כדי לוודא שמשטח החיתוך שטוח וללא סימני מדרגות.
שלב 4: שימון
אלומיניום נוטה להידבקות שבבים, במיוחד בחיתוך במהירות גבוהה. כדי להבטיח חיתוך חלק וללא סינטור של הכלי, אני מרסס WD-40, אלכוהול איזופרופילי או נוזל חיתוך מיוחד לאלומיניום לפני החיתוך, ומתקין מערכת ערפל שמן קירור או ראש קירור בטפטוף בתנאי עומס גבוה. שמירה על טמפרטורת הכלי מתחת ל-50 מעלות צלזיוס היא קריטריון חשוב עבורי לשליטה בעיוות תרמי.
שלב 5: התחל Cאמירה
כשאני חותך, אני שומר על חיתוך אחיד ובמהירות עקבית, לא מהיר מדי ולא איטי מדי, כדי למנוע שקצה לוח האלומיניום יישבר עקב דחף לא יציב. בעת שימוש בעיבוד שבבי CNC, אני משתמש בתוכנת סימולציה (כגון Fusion360 או Mastercam) כדי לדמות את נתיב החיתוך מראש כדי למנוע התנגשות מקרית או חפיפה של הנתיב. עבור קווי מתאר מורכבים, אשתמש תחילה בסכין גדולה כדי לחספס את הקצוות, ולאחר מכן אשתמש בסכין קטנה כדי לחדד את הקצוות, תוך התקדמות שכבה אחר שכבה. בפועל, גיליתי ששיטת חיתוך רב-שלבית זו יציבה יותר משיטת חיתוך חד-פעמית, ומשטח החיתוך חלק יותר.
שלב 6: הסרת שבבים Aניקוי
השלב האחרון לרוב מתעלמים ממנו, אך הוא משפיע ישירות על איכות החלקים. אני בדרך כלל משתמש בפצירות ידניות, נייר זכוכית ומכונות פנאומטיות להסרת שבבים כדי לעבד בעדינות לאורך הקצוות ולוודא שאין קצוות חדים. בחלקי עבודה חשובים, אוסיף גם שפשופים כדי לשלוט בין 0.2 ל-0.5 מ"מ כדי לשפר את החלקות של ההרכבה. לאחר הניקוי, אבדוק שוב את המידות, באמצעות קליפר ורניה או מכונת מדידה בעלת שלוש קואורדינטות לבדיקות נקודתיות כדי לוודא שכל המידות המרכזיות עומדות בסבולות השרטוט.
סיכום:
תהליך חיתוך סטנדרטי של לוחות אלומיניום אינו רק השתקפות של בקרה טכנית, אלא גם של גישתי האחראית כלפי הלקוחות. בין אם מדובר בעיבוד אצווה או בחלקים מותאמים אישית, כל עוד כל שלב מבוצע בקפדנות ומשתמשים בציוד ופרמטרים סבירים, אני יכול להשיג "חיתוכים מדויקים, ללא קוצים, דיוק איכותי וזמן אספקה יציב" עבור כל לוח אלומיניום. זוהי ההבטחה שלי לכל לקוח.
טיפים To Iלשפר Cאמירה QUality
בעיבוד בפועל, איכות חיתוך לוחות האלומיניום מושפעת לא רק מהכלי עצמו, אלא גם מפרטי ההפעלה. גם אם משתמשים באותו ציוד, אפקט החיתוך עשוי להיות שונה מאוד בין אם בקרת התהליך מתבצעת היטב ובין אם לא. על מנת להבטיח שכל חיתוך יהיה מדויק וחלק, סיכמתי את הטיפים המעשיים הבאים שיעזרו לי לשלוט בשגיאה של ±0.01 מ"מ בפרויקטים של לקוחות ולהפחית משמעותית את שיעור הגרוטאות.
קָטָן Dאמטר Tכלים: להפחית Fפיצול And Hלאכול
כשאני חותך דק לוחות אלומיניום, אני מעדיף כלים בקטרים שבין 3 ל-6 מ"מ. לכלים קטנים יש מהירויות סיבוב גבוהות וכוחות חיתוך מרוכזים, מה שיכול להפחית משמעותית את הצטברות החום במהלך החיתוך, במיוחד עבור לוחות בעובי של פחות מ-4 מ"מ. מצאתי במדידות בפועל שבהשוואה לכלי Φ10, כלי Φ6 שיפרו את גימור החיתוך בכ-25% בעת חיתוך באותו מסלול.
שמור Yשלנו Kניווס Sנֶבֶל: Aלבטל את Aלומיניום Cירך Aהצטברות And Tאוו Cקריסה
לאלומיניום יש את המאפיין של "אכילת סכינים", והשבבים קלים מאוד להידבק לקצה הלהב, ויוצרים "קצה בנוי" עם הזמן. אני תמיד בודק את שלמות קצה הכלי לפני העיבוד, מנקה ובודק ויזואלית כל 10 מטרים של עיבוד, ומחליף את הכלי החדש ישירות בעת הצורך. שמירה על חדות הכלי לא רק משפרת את איכות פני השטח, אלא גם מונעת את כל חתיכת הפסולת עקב שבירת סכין.
התקררות Cשליטה: Timely Sצריף Or Sלהתפלל Cooling
בעת חיתוך אלומיניום, הטמפרטורה עולה מהר מאוד, במיוחד בתנאי הזנה במהירות גבוהה וחיתוך רציף. כאשר הטמפרטורה עולה על 60 מעלות צלזיוס, משטח החיתוך נוטה להשחיר או אפילו להתעוות. אני בדרך כלל משתמש בשילוב של קירור בהתזה וחיתוך לסירוגין - כלומר, עצירה קצרה לאחר החיתוך למשך מספר דקות כדי לאפשר ללוח האלומיניום להתקרר, וריסוס חומר סיכה אטומי בו זמנית. לאחר טיפול זה, ניתן לשמור על שיעור מעבר חיתוך CNC מעל 98%.
מדויק Mמדידה: אישור The Mארקינג LIne Mאולטרה-פי Tאימאס Before Cאמירה
אני מאמין בתוקף בעיקרון של "מדוד שלוש פעמים, חתוך פעם אחת". לפני חיתוך רשמי, אשתמש בקליבר ורניר, כיכר ויישור לייזר כדי לבדוק את הסימונים, במיוחד את הזווית והישרות, עם סובלנות של ±0.2 מ"מ. אפילו כשאני חותך ידנית, לעולם לא אחתוך על סמך הרגשות שלי, כי ברגע שמתרחשת סטייה, יהיה קשה לפצות עליה בכיפוף או בהרכבה הבאים.
משפט Cאמירה And Pקִירוּי: Wאסטה Mעורקים Can Be Uצמא For Trial Cאמירה And Aהתאמה Before Batch Pההפרעה
בכל פעם שאני מקבל חומר חדש, משנה אצווה חדשה או תבנית מורכבת, אני משתמש תחילה בגרוטאות אלומיניום כדי לחתוך 1-2 חלקים כדי לוודא שההגדרות של התוכנית, מהירות ההזנה ואפקט הקירור אידיאליים. רק לאחר שאוודא שהכל תקין, אתחיל בחיתוך הרשמי. פעולה פשוטה זו עוזרת לי להפחית את הסיכון הפוטנציאלי לגרוטאות ביותר מ-30% בכל שנה.
סיכום:
חיתוך לוחות אלומיניום אינו פשוט "סכין למעלה ולמטה", אלא מערכת הנדסית קפדנית. רק על ידי שליטה מדוקדקת בכל חוליה נוכל להשיג באמת "גודל מדויק, קצוות נקיים, עלות נמוכה ואספקה יציבה". מיומנויות אלו אולי נראות טריוויאליות, אך הן לעתים קרובות קובעות אם תיצרו מוצר מוגמר או פיסת פסולת.
בְּטִיחוּת Pמשחות During Cאמירה
בין אם מדובר בחיתוך ידני או בשימוש בציוד CNC, בטיחות תמיד קודמת לכל. על פי שנות הניסיון הרבות שלי בסדנה, יותר מ-80% מתאונות העיבוד נגרמות עקב התעלמות ממפרטי הפעלה. במיוחד בתנאי חיתוך במהירות גבוהה, בטמפרטורה גבוהה ובמהירות גבוהה של לוחות אלומיניום, אם לא תיזהרו, לא רק שהציוד יינזק, אלא גם המפעיל עצמו עלול להיתקל בסכנה. לכן, אני תמיד מתעקש ליישם כל אמצעי בטיחות, גם אם מדובר בחיתוך של חתיכת אלומיניום קטנה, לעולם לא אקח זאת בקלות ראש.
ללבוש Gמשקפי מגן, Cאאוט-Resistant Gאוהב, And Nאוז-Pאטמי אוזניים לגג
אני אף פעם לא מרשה לעובדים להתקרב לאזור הכלי המסתובב בידיים חשופות. שבבי אלומיניום יכולים לעוף במהירויות של עשרות מטרים לשנייה, מה שעלול בקלות לפגוע בעיניים ובעור חשוף. משקפי מגן הם ציוד בסיסי, וכפפות עמידות לחיתוך חשובות במיוחד בעת טיפול ידני או הסרת שבבים. הרעש שנוצר במהלך החיתוך מגיע לעתים קרובות ל-90-110 דציבלים, ולכן גם אטמי אוזניים אטומים לרעש חיוניים, במיוחד בעת עבודה רציפה בסדנה סגורה.
לתחזק Vאנטלציה Dבמהלך CNC Cאמירה To Pלהתמרמר Sעשן Aהצטברות
בעת חיתוך לוחות אלומיניום באמצעות לייזר, פלזמה או סילון מים, מתכת תייצר עשן ואבק בטמפרטורות גבוהות, שחלקם מכילים תחמוצת אלומיניום, אשר מגרה את מערכת הנשימה. אני בדרך כלל מתקין מערכת פליטה באזור העבודה של CNC ומגדיר מסנן HEPA יעיל במיוחד כדי להבטיח שקצב חילופי האוויר לא יפחת מ-15 פעמים בשעה כדי לשמור על ניקיון האוויר בסדנה בטווח מקובל.
השמיים Power Sלמעלה Mהעליון Be Cut Off Wתרנגולת Cתְלִיָה The Tool.
הנקודה החשובה ביותר שאני מדגיש בהדרכת הסדנה היא: "אל תשתמש בכלי ללא כיבוי". גם אם אתם רק מכוונים בורג או מחליפים להב קטן, עליכם תחילה לכבות את אספקת החשמל הראשית ולחכות שהציר יעצור. ראיתי תאונות בהן מפעילים היו מעורבים בציר עקב נגיעה מקרית בכפתור ההפעלה ללא כיבוי. השיעור הזה גרם לי לבסס לחלוטין את הסטנדרט הכפול של "החלפת כלי = כיבוי + ניתוק".
שמור Aדרך FROM TOOL Mשיפוץ Aאזורים Wתרנגולת High Tטמפרטורות, Sהתזות Or Hאיכס-Pמשאב Wאטר Are Iמעורב
בעת שימוש במכונת חיתוך סילון מים בלחץ גבוה או בפלזמה, טמפרטורת אזור החיתוך יכולה להגיע לאלפי מעלות צלזיוס ברגע, והמתכת בחיתוך מתנזלת ונפלטת במהירות גבוהה. אני דורש מכל המפעילים להישאר במרחק של יותר מ-0.5 מטרים מראש החיתוך לאחר תחילת החיתוך, ולא להכניס את גופם לאזור החיתוך. ניטור, כוונון או תצפית ניתנים לביצוע רק דרך מסך מרוחק או חלון תצפית סגור.
סיכום:
למרות שחיתוך לוחות אלומיניום הוא "תהליך קר", סיכוני הבטיחות הנסתרים מעולם לא שככו. פעולה סטנדרטית לא רק מגנה על אנשים, אלא גם מגנה על המשכיות הציוד והפרויקטים. זכרו - כל מעשה של התעלמות מהבטיחות הוא הטלת מוקש לתאונות. לכן, אני מעדיף להשקיע 5 דקות נוספות בבדיקה מאשר לקחת את הסיכון של השבתה אפשרית של 5 ימים.
מוּמלָץ Cאמירה Mשיטות For Dpostte Pפרויקטים
לפרויקטים שונים של חיתוך לוחות אלומיניום יש דרישות שונות באופן משמעותי לבחירת כלים ולתהליך. כמהנדס העוסק בעיבוד שבבי מדויק, אני תמיד דבק בעיקרון של "בחירת הכלי הנכון תשיג תוצאה כפולה בחצי מהמאמץ". בין אם מדובר ב"עשה זאת בעצמך" ביתי, הגהה תעשייתית הכוללת סבילות של ±0.01 מ"מ, או הזמנות בנפח גדול עבור תעשיות הבנייה והייצור, התאמה נכונה של שיטת החיתוך היא המפתח להבטחת יעילות ואיכות.
להלן שיטות החיתוך המומלצות שסיכמתי בהתבסס על תרחישי פרויקט נפוצים. אני מקווה שזה יוכל לספק לכם התייחסות ברורה לפעולה בפועל:
| סוג הפרויקט | כלי חיתוך מומלצים | תכונות והמלצות |
| פריטים קטנים לעיצוב הבית | מספריים מתכת או פאזל | הוא מתאים ללוחות אלומיניום דקים בעובי של 1-3 מ"מ. הוא פשוט לתפעול ועלותו נמוכה, מה שהופך אותו מתאים למשתמשים בודדים או לייצור בכמויות קטנות. |
| הגהה מדויקת | מכונת כרסום CNC / מכונת חיתוך לייזר CNC | הדיוק יכול להגיע ל-±0.01 מ"מ, המתאים לייצור יחידה בודדת או דגימות בתחומי הרפואה, התעופה ותחומים אחרים עם דרישות גבוהות ביותר לגבי קו מתאר וגודל. |
| ייצור המוני | מכונת ניקוב CNC / מכונת חיתוך פלזמה CNC | הוא מתאים לחיתוך מהיר של גרפיקה חוזרת, עם יעילות גבוהה ועלות יחידה נמוכה, ומתאים להזמנות בנפח גדול, כגון עיבוד אצווה של קירות מסך בבניינים או צלעות קירור. |
| חלקים מעוקלים | מכונת חריטה CNC / מכונת חיתוך סילון מים CNC | הוא מתאים לקווי מתאר מורכבים, חלולים פנימיים או חיתוך קשת, עם קצוות חיתוך חלקים וללא אזור מושפע חום. הוא מתאים במיוחד לחלקים דקורטיביים ולחלקים מותאמים אישית לתעשייה. |
שאלות נפוצות
מהי הדרך הקלה ביותר לחתוך לוחות אלומיניום?
מניסיוני, הדרך הקלה ביותר לחתוך לוחות אלומיניום מתחת ל-3 מ"מ היא באמצעות מספריים למתכת או פאזל עם להב עדין. כלים אלה מציעים שליטה מספקת והקמה מינימלית, במיוחד עבור עבודות קטנות. עבור לוחות בעובי של יותר מ-6 מ"מ, אני ממליץ להשתמש במסור עגול עם להב בעל חוד קרביד ליעילות ואיכות חיתוך טובות יותר.
מהו הכלי הטוב ביותר לחיתוך אלומיניום?
לדיוק ומהירות, חותך לייזר CNC הוא הכלי הטוב ביותר. הוא מספק קצוות נקיים ודיוק של ±0.05 מ"מ. לפעולות ידניות, מסור עגול עם להב קרביד 60-80 שיניים מספק תוצאות אמינות על יריעות בעובי של עד 10 מ"מ. בחירת הכלי תלויה בעובי, בגימור ובנפח.
מהו החלק הטוב ביותר לחיתוך אלומיניום?
אני תמיד משתמש במקדחת קצה מפלדת מהירות גבוהה (HSS) או קרביד מלא המיועדת למתכות לא ברזליות. מקדחת קצה שטוחה בעלת 2 חריצים, גימור מלוטש וסליל של 45° מתפקדת בצורה הטובה ביותר. לדוגמה, מקדחת קרביד בעלת 2 חריצים בקוטר 6 מ"מ עם ציפוי TiAlN מבטיחה חיתוך חלק ומפחיתה הצטברות של קצה על אלומיניום.
איזה מסור הכי טוב לחיתוך לוחות אלומיניום?
מסור עגול עם להב בעל חוד קרביד לא ברזלי (כגון 80T או 100T) הוא אידיאלי. אני בדרך כלל משתמש באחד שפועל במהירות של 3,000-6,000 סל"ד עם קוטר להב מסור של 7-10 אינץ'. הוא מאזן מהירות ושליטה, ועובד היטב עבור לוחות בעובי של עד 12 מ"מ עם הידוק ושימון נאותים.
האם צריך מסור מיוחד לחיתוך אלומיניום?
כן. אני ממליץ להשתמש במסורים שתוכננו במיוחד למתכות לא ברזליות. מסורים אלה כוללים קצב הזנה איטי יותר, מרווח שיניים צר יותר (למשל, 80T+), ולעתים קרובות מגיעים עם מערכות סיכה מובנות. להבי עץ סטנדרטיים גורמים להיווצרות סדקים, התחממות יתר או כשל להב בעת שימוש על אלומיניום.
האם חותכים אלומיניום מהר או לאט?
אני חותך אלומיניום בקצבי הזנה בינוניים עד גבוהים עם מהירויות ציר נמוכות יותר. לדוגמה, בנתבים CNC, אני מגדיר את קצב ההזנה ל-800-1,200 מ"מ/דקה עם סל"ד בין 10,000-14,000. חיתוך איטי מדי מגביר את החיכוך והסתבכות, חיתוך מהיר מדי מסכן התכה או שחיקה של הכלי. איזון הוא המפתח.
איך לחתוך פרופיל אלומיניום בבית?
בבית, אני משתמש במסור זווית עם להב בעל חוד קרביד ומהדקים לבטיחות. עבור פרופילים כמו 6063-T5, להב בעל 60-80 שיניים הפועל ב-3,500 סל"ד עובד היטב. הוספת שמן קל (כמו WD-40) משפרת את החיתוך. יש ללבוש תמיד ציוד בטיחות ולחתוך בצורה יציבה כדי למנוע רעידות או רטטות.
















