
רכיבי גל ארוך נמצאים בשימוש נרחב ברובוטים תעשייתיים, קווי ייצור אוטומטיים, מערכות תמסורת לרכב, ציוד הידראולי ומנגנוני סיבוב מדויקים. ככל שדרישות הציוד לדיוק סיבובי, יציבות תפעולית וביצועי הרכבה ממשיכות לעלות, חריטה CNC של גלים ארוכים דורשת יותר מאשר עמידה במידות הקוטר והאורך שצוינו בשרטוטים הנדסיים. יש לשלוט גם על סיבוב רדיאלי, עגלגלות, ישרות ויחסי מיקום בין יומני גל שונים. עבור גלים דקים, גלים הנעה, גלים מנחים מדויקים ורכיבים סיבוביים ארוכים, הגדלת אורך החלק עלולה להפוך את הכיפוף, הרטט והעיוות התרמי לבולטים יותר, מה שעלול לגרום לסטיות ממדיות, סימני רטטות פני השטח ובעיות הרכבה. תכנון נכון של תהליך חריטה CNC, תמיכה מתאימה לחומר עבודה והליך בדיקה מדויק יעיל יכולים לשפר את יציבות עיבוד שבבי של גל ארוך ולהפחית את סיכוני האיכות במהלך ייצור אצווה. הבנת אתגרי העיבוד השבבי, שיטות הבקרה המדויקות ודרישות הערכת הספקים עוזרת ליצרנים למצוא רכיבי גל בהתאמה אישית העומדים במפרטים הטכניים שלהם.
מדוע חריטת CNC של פירים ארוכים גורמת בקלות לריצה וסטיות מידיות?
לרכיבי פיר ארוך יש בדרך כלל יחס אורך-קוטר גבוה, מה שהופך אותם לרגישים יותר לכוחות חיתוך רדיאליים ולהשפעות משקלם שלהם במהלך החריטה. בהשוואה לפירים קצרים או רכיבים סיבוביים קשיחים מאוד, לפירים דקים יש קשיחות כיפוף נמוכה יותר. מיקומי אחיזת חומר, מרווחי תמיכה וכוחות חיתוך יכולים כולם להשפיע על דיוק העיבוד השבבי. כאשר פיר דורש מספר ציר, מדרגות, חריצים וחלקי הברגה, שגיאות מיקום בין פעולות שונות יכולות להצטבר ולגרום לריצה מוגזמת או סטיות מיקום בין חלקי הפיר. תהליך מתאים חייב להתחשב בקשיחות חומר העבודה, בכוחות החיתוך ובתנאי המכונה.
קשיחות לא מספקת של חומר העבודה עלולה לגרום לכיפוף פיר
במהלך חריטה, צירים דקים עלולים להתכופף באופן אלסטי תחת כוחות חיתוך רדיאליים. אם האורך הלא נתמך מוגזם או שנקודת התמיכה רחוקה מדי מאזור החיתוך, כוחות חיתוך עלולים לגרום לעיוות משמעותי. לאחר עיבוד שבבי ופריקה, התאוששות אלסטית עלולה להוביל לשינויים בקוטר החיצוני, כיפוף ציר הציר וסיבוב רדיאלי מוגבר. זה חשוב במיוחד עבור צירי תיבת הילוכים ארוכים, צירי הנחיה מדויקים ורכיבי צירים בקוטר קטן.
- בקרת תלייה של חומר העבודה: סדרו את מיקום ההידוק בהתאם לקוטר הציר, קשיחות החומר ואורך העיבוד כדי למזער תלייה מיותרת ולהפחית כיפוף במהלך החיתוך.
- בחרו שיטת תמיכה מתאימה: בהתאם לאורך החלק, לקוטר ולשלב העיבוד, השתמשו במוט מרכזי זנב, במנוחה יציבה או במנוחה עוקבת כדי לשפר את קשיחות הציר הדק.
- מיטוב כיוון החיתוך: תכננו את פעולות העיבוד השבבי בהתאם לתנאי אחיזת העבודה והתמיכה כדי להפחית עומסים רדיאליים מוגזמים במקטעים חלשים יותר.
- שליטה במרווח עיבוד שבבי: הסרת חומר בשלבים במקום הפעלת עומסי חיתוך מוגזמים בפעולה אחת, מה שמפחית את הסיכון לכיפוף וסטיות ממדיות מקומיות.
שיפור תמיכת חומר העבודה ושליטה בעומסי חיתוך מסייעים בהפחתת כיפוף במהלך עיבוד שבבי של פיר ארוך ומשפרים את יציבות מידות הגה ומיקום ציר הפיר.
רעידות חיתוך עלולות לגרום לסימני רטוט ולפריחה רדיאלית
במהלך חריטה של ציר ארוך, חומר העבודה, המתקן, כלי החיתוך וציר המכונה יוצרים מערכת דינמית שיכולה להשפיע זה על זה. כאשר קשיחות המערכת אינה מספקת או שפרמטרי החיתוך אינם תואמים כראוי, עלולים להתרחש רעידות ורעידות. רעידות יכולות להשאיר סימנים תקופתיים על פני הציר ולגרום לתנודות בעומק החיתוך בפועל, וכתוצאה מכך לשינויים בקוטר החיצוני, חספוס פני השטח מוגבר ועקביות ממדית מופחתת. עבור צירים מסתובבים במהירות גבוהה, צירי תיבת הילוכים מדויקים ורכיבים בעלי התאמה למסבים, שליטה באיכות פני השטח ובמהירות הסיבוב חשובה במיוחד.
- מיטוב מהירות הציר: בחר טווח מהירויות יציב בהתאם לאורך חומר העבודה, קוטרו, תנאי התמיכה ומצב הכלי כדי למנוע מהירויות חיתוך לא יציבות.
- שיפור קשיחות מערכת הכלים: בחר מידות מתאימות של מחזיק הכלי, תליית הכלי וגיאומטריה חיתוך כדי להפחית רעידות הנגרמות כתוצאה מהארכת כלים מוגזמת.
- בקרת בלאי של הכלי: בדקו את קצוות המחדד באופן קבוע והימנעו מכוחות חיתוך מוגברים הנגרמים עקב קהות, סדקים או הצטברות חומר.
- שיפור תמיכת חומר העבודה: התאם את תנאי המנוחה היציבה או המנוחה העוקבת בהתאם למיקום החיתוך בפועל כדי להפחית רעידות וסטייה מקומית.
בקרת רעידות יעילה מייצרת דפוסי פני שטח אחידים יותר, מפחיתה תנודות ממדיות ומשפרת את יציבות הסיבוב ואת אמינות ההרכבה של רכיבי פיר ארוכים.
פעולות מרובות של אחיזת עבודה עלולות לגרום לשגיאות במיקום היומן
צירים ארוכים מכילים לעתים קרובות מספר חלקים מדורגים, מושבי מיסבים, אזורי חריצים, חלקים הברגה ויורסות מדויקות. אם חלקי ציר שונים דורשים פעולות אחיזה חוזרות ונשנות, כל מיקום מחדש עלול לגרום להזזת נתון, מה שיגרום לקווי המרכז של יורסות שונות לסטות זה מזה. עבור צירי תיבת הילוכים הנתמכים על ידי מספר מיסבים או המשמשים בסיבוב במהירות גבוהה, יציאה רדיאלית ודיוק מיקום בין יורסות משפיעים ישירות על ביצועי התפעול. נתון עיבוד שבבי לא מתאים יכול גם לגרום לכך שמידות בודדות יהיו מקובלות בעוד שדיוק הסיבוב הכולל נשאר מחוץ לטווח הנדרש.
- השתמש בנתוני עיבוד עקביים: קבע נתוני מיקום ציריים ורדיאליים יציבים על סמך השרטוט והדרישות הפונקציונליות כדי להפחית שינויים בנתונים בין פעולות.
- מזעור אחיזת עבודה חוזרת ונשנית: כאשר יכולות המכונה מאפשרות זאת, השלימו מספר יומנים וחתכים מדורגים בהקמה אחת כדי להפחית שגיאות מיקום חוזרות ונשנות.
- בקרת איכות חור המרכז: עבור פירים המעובדים בין מרכזים, יש לוודא שמיקום חור המרכז, הגיאומטריה ותנאי המגע עומדים בדרישות התהליך.
- בדיקת יחסים בין מקטעי פיר קריטיים: מדוד מספר יורנים בהתאם לנתוני השרטוט במקום לשפוט את הפיר כולו על סמך מדידות קוטר חיצוני בודדות בלבד.
בחירת נתוני עבודה נכונים ותכנון אחיזת עבודה מסייעים בהפחתת שגיאות מיקום בין מקטעי פיר ומשפרים את דיוק העיבוד הכולל של פירים ארוכים.
כיצד תהליכי חריטה מדויקים של CNC יכולים לשפר את יציבות העיבוד השבבי בעל הציר הארוך?
עיבוד שבבי מדויק של פיר ארוך דורש בקרה מתואמת של אחיזת עבודה, כלי עבודה, פרמטרי חיתוך ורצף פעולות. חומרים וגיאומטריות שונות דורשים אסטרטגיות תהליך שונות. פירים ארוכים מאלומיניום דורשים תשומת לב להתפשטות תרמית וקשיחות, בעוד שפירים מפלדת אל-חלד וסגסוגת פלדה דורשים ניהול זהיר של כוחות חיתוך, שחיקת כלים והקשחת עבודה. עבור פירי תמסורת, פירי הנחיה ורכיבים מסתובבים מדויקים, נתיב תהליך מתאים יכול להפחית עיוות עיבוד שבבי, לשפר את איכות פני השטח ולספק בסיס אמין לפעולות השחזה, טיפול בחום או הרכבה לאחר מכן.
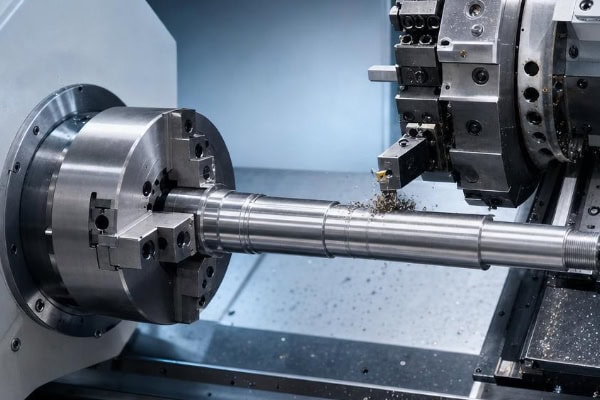
השתמשו במשענות יציבות ובמשענות עוקבות כדי לשפר את התמיכה בציר הארוך
תמיכה עזר היא שיטת תהליך נפוצה לחריטת CNC של פירים דקים. מרכז זנב מספק תמיכה בקצה החופשי של חומר העבודה, משענת יציבה תומכת בפיר במיקום מוגדר, ומשענת עוקב מספקת תמיכה קרוב לאזור החיתוך כדי להפחית את סטיית חומר העבודה הנגרמת מכוחות חיתוך. שיטות תמיכה שונות מתאימות לגיאומטריות שונות ויש לבחור אותן בהתאם לאורך העיבוד, קוטר הפיר, מיקום החיתוך ודרישות המשטח.
- תמיכה מרכזית של זנב המוט: מתאימה לצירים ארוכים עם חורים מרכזיים, משפרת את יציבות אחיזת העבודה ומפחיתה רעידות בקצה החופשי.
- תמיכה יציבה: מתאים לרכיבים ארוכים שבהם נדרשת תמיכה ביניים כדי להפחית כיפוף במקטעים ארוכים שאינם נתמכים.
- תמיכה למשענת עוקב: מתאימה ליישומי חריטה חיצונית מסוימים עם פיר דק, שבהם תמיכה קרוב לכלי החיתוך מסייעת להפחית עיוות מקומי.
- מיטוב עמדות תמיכה: עמדות תמיכה צריכות לספק קשיחות מספקת תוך שמירה על גישה לכלי והגנה על פני חומר העבודה.
תמיכה רבה יותר אינה בהכרח טובה יותר. יש להתאים את כוח התמיכה ומיקוםה בהתאם לתנאי חומר העבודה בפועל. תמיכה נכונה משפרת את יציבות העיבוד תוך מניעת שגיאות ממד חדשות הנגרמות מתמיכה מוגזמת או ממוקמת בצורה גרועה.
אופטימיזציה של פעולות גסות, חצי-גימור וגימור
עיבוד שבבי של פיר ארוך דורש בדרך כלל מספר שלבים להסרת חומר ובקרת מימדים. עיבוד גס מסיר את רוב החומר העודף, עיבוד חצי-גימור מתקן את הפרופיל ויוצר מרווח גימור עקבי, בעוד שעיבוד גימור מייצר את המידות הסופיות ואיכות פני השטח. עבור רכיבים המושפעים מטיפול בחום או ממאמץ שיורי, ייתכן שיהיה צורך להעריך תהליכי ייצוב או ביניים מתאימים בהתאם למצב החומר ולדרישות השרטוט. רצף נכון מפחית את השפעת שינויי המאמץ בהסרת החומר על יישור הפיר והריצה.
- חיתוך גס: הסרת רוב החומר כאשר לחומר העבודה עדיין יש קשיחות גבוהה יחסית, שליטה בכוחות החיתוך והימנעות מהסרת חומר מקומית מוגזמת.
- גימור למחצה: תקן פרופילי פיר, קביעת מרווחי גימור עקביים ובדיקת חומר העבודה לאיתור כיפוף משמעותי או שינויים ממדיים.
- גימור: חיבור ציר קריטי מלא, מקטעי חיבור ופאות קצה תחת תנאי אחיזה ותמיכה יציבים, עם שליטה צמודה על מידות ואיכות פני השטח.
- בדיקה במהלך התהליך: בדיקת קטרים חיצוניים, דרישות ישרות רלוונטיות ומגמות ריצה במהלך שלבי עיבוד קריטיים כדי למנוע הצטברות של פגמים בפעולה הסופית.
עיבוד שבבי מדורג מפחית את עומס החיתוך בפעולות בודדות, ומאפשר לפירים ארוכים להגיע בהדרגה למידותיהם הסופיות תוך שיפור העקביות בין מקטעי פיר שונים.
בחירת פרמטרי חיתוך בהתאם לחומר ולגיאומטריה של החלק
פרמטרי חיתוך של פיר ארוך צריכים להתחשב בדרגת החומר, קוטר חומר העבודה, אורך, שיטת התמיכה, ביצועי הכלי וקשיחות המכונה. מהירות חיתוך מוגזמת עלולה להגביר את הרטט והשינויים התרמיים, בעוד שקצבי הזנה מוגזמים יכולים להגביר את עומסי החיתוך הרדיאליים. עומק חיתוך לא תקין עלול גם לגרום לעיוות מקומי. עבור פירים ארוכים מדויקים, אופטימיזציית הפרמטרים לא צריכה להתמקד אך ורק בהפחתת זמן העיבוד. שמירה על תנאי חיתוך יציבים ותוצאות עיבוד חוזרות חשובות באותה מידה.
| חוֹמֶר | אתגרי עיבוד שבבי נפוצים | שיקולי תהליך מרכזיים |
| סגסוגת אלומיניום | התפשטות תרמית, קשיחות נמוכה, הידבקות שבבים | כלים חדים, תמיכה מתאימה, בקרת עיוות תרמי |
| פלדה אל חלד | התקשות עבודה, חום חיתוך מרוכז, שחיקה של כלים | חיתוך יציב, קירור יעיל, ניהול חיי הכלי |
| סגסוגת פלדה | עומסי חיתוך גבוהים יותר, השפעת טיפול בחום | כלי עבודה מתאימים, בקרת עומס חיתוך, הערכת טיפול בחום |
| פליז | עמידות נמוכה לחיתוך, אך מבנים דקים עדיין יכולים להתכופף | בקרת כוח הידוק, מיקום תמיכה, תוספת גימור |
יש לאמת את מהירות החיתוך, קצב ההזנה ועומק החיתוך בפועל בהתאם לדרגת החומר הספציפית, המלצות יצרן הכלי, יכולות המכונה וגיאומטריית חומר העבודה. עבור צירים ארוכים בדיוק גבוה, יצירת חלון תהליך יציב היא בדרך כלל בעלת ערך רב יותר מאשר פשוט הגברת מהירות החיתוך.
כיצד בודקים את היציאה הרדיאלית ואת הדיוק המימדי בגירים ארוכים מחורטים ב-CNC?
בדיקת איכות עבור צירים ארוכים צריכה לעקוב אחר הנתונים, הסבולות הגיאומטריות והדרישות הפונקציונליות המפורטות בשרטוט ההנדסי. סיבוב רדיאלי, עגלגלות, ישרות, קוטר חיצוני ויחסי מיקום בין צינורות הציר יכולים להשפיע על ביצועי ההרכבה במיסבים, צימודים ומנגנונים מסתובבים אחרים. מכיוון שגירים ארוכים עשויים לשנות צורה לאחר שחרור אחיזת העבודה או כאשר הטמפרטורה משתנה, נהלי הבדיקה צריכים להגדיר בבירור את מצב התמיכה של חומר העבודה, מיקומי המדידה ושיטות המדידה כך שהתוצאות ייצגו במדויק את הרכיב המסופק.
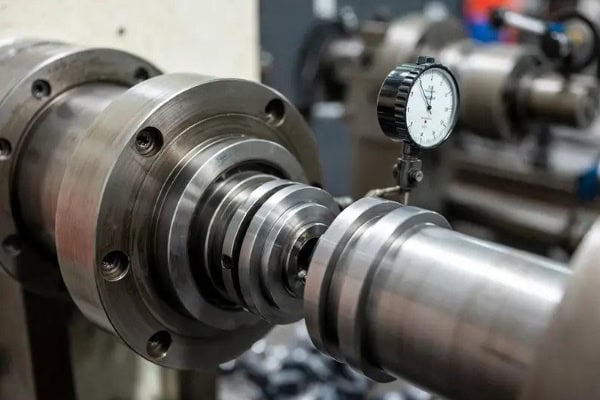
השתמש במחוון חוגה כדי לבדוק את הריצה הרדיאלית
ניתן להשתמש במחוון חוגה או במכשיר מדידה מתאים כדי לבדוק את הסטייה הרדיאלית ביחס לנתון מוגדר. במהלך הבדיקה, יש לקבוע את נתון השרטוט הנדרש ולהרכיב את חומר העבודה על תמיכה או מתקן בדיקה מתאים. לאחר מכן, הציר מסובב באיטיות תוך רישום קריאות המחוון המקסימליות והמינימליות. עבור פירים ארוכים עם מספר ציר, יש לבדוק מקטעים קריטיים בהתאם לדרישות השרטוט.
- אשר את נתון המדידה: בחר את יומן הנתון, את החור המרכזי או נתון אחר שצוין בהתאם לשרטוט כדי למנוע מסקנות שגויות הנגרמות מתנאי ייחוס לא עקביים.
- הגדרת מיקומי מדידה: בדיקת צירונים קריטיים, מושבי מיסבים ומקטעי חיבור, הוספת מיקומי מדידה במידת הצורך.
- תנאי תמיכה לבקרה: השתמשו במרכזים מתאימים, בלוקי V או במתקני בדיקה ייעודיים כדי למזער את השפעת משקל חומר העבודה וכוחות ההידוק.
- רישום נתוני מדידה: שמרו על מיקומי מדידה, קריאות מקסימליות ומינימליות וערכי ריצה בפועל להשוואה עם סבולות השרטוט.
בדיקת ריצה רדיאלית מסייעת בזיהוי שגיאות מיקום ביורן וסטיות סיבוב מקומיות, אך היא אינה מחליפה בדיקות עגלגלות, ישרות או בדיקות דיוק גיאומטרי אחרות. תוכנית הבדיקה בפועל צריכה להתבסס על שרטוט הנדסי.
בדיקת קוטר הפיר, יישורו ואיכות פני השטח
ייתכן שלציר ארוך יהיו קוטרי ציר בודדים בטווח הסבילות, ועדיין לא יעמדו בדרישות ההרכבה עקב כיפוף כולל או תזוזת ציר. לכן, צירים דקים, צירי הנחיה מדויקים וצירי תמסורת דורשים מדידה ממדית בשילוב עם הערכת הגיאומטריה הכוללת. המדידה צריכה להתחשב באורך החלק, תנאי התמיכה והטמפרטורה כדי למנוע ממשקל חומר העבודה או הידוק לא מתאים להשפיע על התוצאות.
- בדיקת קוטר חיצוני: השתמשו במיקרומטרים חיצוניים או במכשירים מתאימים אחרים כדי לבדוק ציר קריטי בחתכים שצוינו.
- בדיקת ישרות: השתמשו במערכת מדידה מתאימה בהתאם לאורך הציר ודיוק הדרישות כדי להעריך את ישרות ציר הציר או את ישרות פני השטח.
- בדיקת חספוס פני השטח: השתמשו בבודק חספוס פני השטח כדי לוודא התאמת מיסבים, משטחי איטום ואזורי מגע הזזה כנגד הדרישות שצוינו.
- בדיקה ויזואלית: ודא כי פני השטח של הציר נקיים משריטות, שקעים, קוצים, סימני רטיבות ופגמים אחרים משמעותיים שעלולים להשפיע על ההרכבה.
שילוב של בדיקות ממדיות, גיאומטריות ואיכות פני השטח מספק הערכה מלאה יותר של האם פיר ארוך עומד בדרישות התכנון והתפקוד שלו.
כיצד לבחור יצרן של חריצות CNC מדויקות עבור פירים ארוכים?
בעת רכישת רכיבים בעלי גל ארוך, יכולות הציוד, הניסיון בתהליך ויכולות הבדיקה של הספק משפיעות ישירות על ביצועי האספקה. עיבוד שבבי בעל גל ארוך עשוי לכלול יותר מחריטה חיצונית סטנדרטית. הוא עשוי לדרוש תמיכות עזר, אחיזות עבודה מיוחדות, עיבוד שבבי מדויק של מספר ציר ותיאום עם השחזה או טיפול בחום לאחר מכן. עבור חברות הדורשות אספקה לטווח ארוך, בחירת יצרן חריטה CNC המסוגל להבין את דרישות השרטוט, להעריך סיכוני עיבוד ולספק רישומי איכות יציבים יכולה להפחית את סיכוני הרכש ולשפר את אמינות שרשרת האספקה.
הערכת יכולות עיבוד שבבי על סמך גיאומטריית פיר
רכיבי גל ארוך משתנים באופן משמעותי באורך הכולל, בקוטר המרבי, ביחס אורך-קוטר, בחומר ובתכונות העיבוד השבבי. על הקונים לאשר האם מגוון המכונות של הספק, תצורת הזנב ותמיכת העזר, מערכת הכלים ויכולות הבדיקה מתאימים להזמנה בפועל. עבור רכיבים המכילים מספר ציר מדורגים, קדח עמוק, הברגות, חריצים או מקטעי חיבור מדויקים, על הקונים לאשר גם שהציוד ורצף התהליך יכולים לעמוד בדרישות השרטוט.
- אישור קיבולת המכונה: ודאו את אורך העיבוד המרבי, טווח הקוטר, תנאי אחיזת העבודה ויכולות התמיכה הנלוות כדי למנוע חוסר מרחב מהלך המכונה או שטח אחיזת העבודה.
- סקירת ניסיון בתהליך: אשר ניסיון עם צירים דקים, צירי תיבת הילוכים מדויקים, צירי הנחיה ורכיבי צירים מרובי שלבים.
- הערכת יכולות בדיקה: בדיקה האם לספק יש ציוד מתאים למדידת ריצה רדיאלית, קוטר חיצוני, ישרות וחספוס פני השטח.
- אימות יכולות ייצור באצווה: אימות ניהול כלים יציב, תיעוד תהליכים ונהלי מעקב אחר איכות באצווה.
ספק עם ציוד ויכולות תהליך מתאימות יכול לזהות סיכונים בתחום הכיפוף, החזקת העבודה ובקרת הדיוק לפני הייצור ולהמליץ על אסטרטגיית עיבוד שבבי מתאימה.
ספקו שרטוטים הנדסיים מלאים להצעות מחיר מדויקות לחריטת CNC
הצעות מחיר לחריטת CNC מדויקת עם מוט ארוך מושפעות מעלויות החומר, ממדי החלק, אורך העיבוד, דרישות אחיזת העבודה, תמיכה נלווית, צריכת כלים, דרישות בדיקה ונפח הזמנות. תיעוד הנדסי מלא מאפשר לספקים להעריך את קושי העיבוד, לפתח מסלול תהליך מתאים ולהפחית את התקשורת במהלך הצעת המחיר והייצור.
- ספקו שרטוטים הנדסיים בפורמט PDF וקבצים דו-ממדיים או תלת-ממדיים מתאימים כגון STEP או STP.
- ציין את דרגת החומר, מידות הריק, תנאי הטיפול בחום ודרישות טיפול פני השטח.
- זהה בבירור את קוטר הפיר, האורך הכולל, מיקומי ציר קריטיים, ריצה רדיאלית, ישרות וסבולות גיאומטריות רלוונטיות.
- ציין כמות אב טיפוס, נפח הזמנת אצווה, הזמנות חוזרות צפויות ולוח זמנים יעד לאספקה.
- אשר את בדיקת הפריט הראשונה, דוחות הבדיקה הסופיים, האריזה, המשלוח וכל תיעוד איכות מיוחד.
עבור פירים ארוכים עם יחסי אורך-קוטר גבוהים, סבולות צמודות או מבנים מורכבים, מומלץ לאמת דגימות לפני רכישת אצווה. לאחר מכן ניתן להשתמש בתוצאות המדידה בפועל כדי לאשר את תהליך העיבוד השבבי ואת קריטריוני הקבלה.
TiRapid מספקת שירותי חריטה CNC ועיבוד שבבי מדויק בהתאמה אישית עבור מגוון מתכות ופלסטיק הנדסי. יש להעריך את אורך העיבוד בפועל, טווח הקוטר, הסבולות הניתנות לביצוע, שיטת התמיכה העזרה ולוח הזמנים של האספקה עבור רכיבי פיר ארוך בהתאם לשרטוט ההנדסי, החומר, הגיאומטריה ודרישות הבדיקה. צוותי רכש יכולים להגיש שרטוטים מלאים וכמויות הזמנה צפויות כדי לקבל המלצות והצעות מחיר לעיבוד שבבי ספציפיות לפרויקט.
















