
עיבוד שבבי של פליז מוערך מאוד בזכות יכולת העיבוד המצוינת שלו, עמידותו בפני קורוזיה ומראהו האטרקטיבי. הוא משמש בדרך כלל לייצור חלקים מדויקים ביישומים של רכב, תעופה וחלל, רפואה וחשמל. מאמר זה מדגיש שיקולים מרכזיים בעיבוד שבבי של פליז, כולל טכניקות עיבוד שבבי, פרמטרים חיוניים, גימורי פני שטח ואתגרים אופייניים.
מה זה פליז
פליז היא סגסוגת נחושת-אבץ הנמצאת בשימוש נרחב בעיבוד שבבי CNC הודות ליכולת העיבוד המצוינת שלה, יציבותה ותכונותיה החשמליות. עם עמידות נמוכה לחיתוך ויכולת דיוק גבוהה, היא אידיאלית לייצור רכיבים בתעשיות האלקטרוניקה, הרכב, הרפואה והעיצוב.
התאמה פליז Fאו עיבוד שבבי CNC
פליז היא אחת המתכות הידידותיות ביותר לעיבוד CNC בזכות משיכותה, מקדם החיכוך הנמוך והמיקרו-מבנה היציב שלה. דירוג יכולת העיבוד שלה הוא 100% מהבסיס (C360), גבוה משמעותית מאלומיניום (~70%) או נירוסטה (~50%).
נקודות עיקריות של התאמה:
ביצועי חיתוך מעולים: התנגדות חיתוך נמוכה מאפשרת הזנות במהירות גבוהה (400-600 רגל מרובע למ"מ), מה שמפחית את זמן המחזור תוך שמירה על סבולות צפופות.
יציבות ממדית: עיוות מינימלי במהלך העיבוד הופך את הפליז למתאים לחלקים מורכבים ובעלי דופן דקה. פעם אחת עבדתי על בית פליז בעובי 0.8 מ"מ ב-12,000 סל"ד עם יציבות מצוינת.
מוליכות חשמלית גבוהה: אידיאלית עבור טרמינלים, מחברים ומארזי חיישנים.
עמידות מעולה בפני קורוזיה: מתאים לרכיבי אינסטלציה, שסתומים וחומרה חיצונית.
יתרונות Oפליז Iעיבוד שבבי CNC
יכולת עיבוד מצוינת
כוח חיתוך נמוך מגדיל את חיי הכלי ב-30-50%.
גימורי משטח ניתנים להשגה נעים בין Ra 0.4 ל-1.6 מיקרון עם כלים מתאימים.
קצב הסרת המתכת עבור פליז C360 גבוה פי 2-3 מאשר עבור פלדת אל-חלד.
מחזורי עיבוד מהירים יותר
מאפשר הזנות ומהירויות גבוהות יותר:
מהירות חיתוך: 400–600 רגל מרובע (SFM)
קצב הזנה: 0.005–0.015 IPR
באצווה אחת של ייצור, החלפת אלומיניום בפליז הפחיתה את זמן המחזור ב-22%.
איכות משטח מעולה
פליז מייצר באופן טבעי גימורים חלקים, חלקים רבים אינם דורשים ליטוש משני.
יציבות ממדית
מוליכות תרמית גבוהה מפחיתה הצטברות חום וממזערת עיוות.
אידיאלי עבור חלקים מדויקים כמו ליבות שסתומים, מסופים, מיקרו-גלגלי שיניים ובתי מחברים.
עלות תועלת
עיבוד שבבי מהיר יותר + חיי כלי ארוכים = עלות ייצור נמוכה יותר ב-15-30%.
חסכוני יותר מפלדת אל-חלד ומתכות קשות אחרות.
פרויקטים Oפליז Fאו עיבוד שבבי CNC
עיבוד שבבי של פליז נהנה מהמוליכות החשמלית והתרמית המעולה של החומר, מה שהופך אותו לאידיאלי עבור חלקי פיזור חום ומחברים חשמליים. אבץ משפר את עמידות בפני קורוזיה בסביבות לחות או מלח, בעוד שגמישות גבוהה תומכת בגיאומטריות מורכבות. למרות שאינו חזק כמו פלדה, פליז מציע פרופיל חוזק-קשיות מאוזן המתאים ליישומים כלליים רבים.
| קטגוריית נכסים | פרמטר מפתח | ערכים אופייניים | מיקוד אפליקציה |
| מוליכות חשמלית | מוליכות חשמלית (IACS %) | 25–28% IACS | מחברים חשמליים, מסופים, מגעים |
| מוליכות תרמית | מוליכות תרמית (W/m·K) | 105–125 W/m·K | גופי קירור, רכיבי העברה תרמית |
| עמידות בפני קורוזיה | דרגת קורוזיה | גבוה (מתאים לסביבות לחות או ימיות) | אביזרי אינסטלציה, שסתומים, חומרה ימית |
| גמישות / משיכות | התארכות (%) | % 25-45 | חלקים משוכים עמוק, רכיבים כפופים, צורות מעוצבות |
| כוח | חוזק מתיחה (MPa) | 250–500 MPa | חלקים מבניים, רכיבים נושאי עומס |
| קשיות | קשיות (HRB) | 60–90 HRB | רכיבי שחיקה, חלקים מושחלים, התאמות מדויקות |
מה הם סגסוגות פליז נפוצות המשמשות בעיבוד שבבי CNC
סגסוגות פליז שונות מציעות יתרונות ייחודיים מבחינת יכולת עיבוד שבבי, חוזק, עמידות בפני קורוזיה ועלות. הבנת ההבדלים הללו עוזרת למהנדסים לבחור את החומר הטוב ביותר עבור היישום שלהם, לשפר את יעילות העיבוד השבבי, להפחית עלויות ולהבטיח ביצועים אופטימליים של חלקים המעובדים במכונה CNC.
C360 – פליז חיתוך חופשי
C360 מכיל כ-3% עופרת, מה שמעניק לו יכולת עיבוד יוצאת דופן והופך אותו לסגסוגת הפליז הנפוצה ביותר לחריטה CNC.
מאפייני מפתח:
~60% נחושת, ~35% אבץ
2.5–3% Pb לעיבוד מעולה
חוזק מתיחה: ~350 מגה פסקל
עיבוד שבבי מהיר יותר ב-25-40% בהשוואה ל-C260
היישומים הטובים ביותר:
ברגים, שסתומים, מחברים חשמליים, חלקים מחוררים בנפח גבוה.
בפרויקט אחד שכלל יותר מ-10,000 חלקים מעובדים, אופטימיזציה של מהירות החיתוך הפחיתה את זמן העיבוד הכולל ב-38%.
C260 – פליז (פליז מחסנית)
פליז C260, המכונה פליז 70/30, מציע גמישות יוצאת דופן, מה שהופך אותו לאידיאלי לעיצוב קר וכיפוף.
מאפייני מפתח:
~70% נחושת, ~30% אבץ
חוזק מתיחה: ~310 מגה פסקל
התארכות: ≥ 30%
ללא עופרת וידידותי יותר לסביבה
היישומים הטובים ביותר:
מעטפות חשמליות, קליפסים, חומרה, חלקים דקורטיביים.
לעיתים קרובות אנו ממליצים על C260 עבור רכיבים מוטבעים מכיוון שיכולת העיצוב שלו עדיפה על C360.
C464 – פליז ימי
C464 מכיל כ-1% בדיל, מה שמשפר משמעותית את עמידות הקורוזיה במי ים.
מאפייני מפתח:
~60% נחושת, ~39% אבץ, 1% סנו
חוזק מתיחה: ~450 מגה פסקל
עמידות מצוינת בפני דה-צינציפיקציה וקורוזיה במים מלוחים
היישומים הטובים ביותר:
מדחפים ימיים, שסתומים, מיסבים, מחליפי חום.
בפרויקטים של משאבות ימיות בהם תמכנו, C464 הכפיל את חיי השירות בהשוואה לפליז סטנדרטי.
C220 – ברונזה מסחרית
C220 מכיל מעל 90% נחושת, מה שמעניק לו גוון אדמדם ועמידות מעולה בפני קורוזיה וחוזק טוב.
מאפייני מפתח:
~90% נחושת, ~10% אבץ
חוזק מתיחה: ~275 מגה פסקל
ביצועי כיפוף וריתוך מעולים
היישומים הטובים ביותר:
חומרה דקורטיבית, רכיבים אדריכליים, פאנלים מובלטים, חלקי כלי נגינה.
צבעו העשיר יותר הופך את C220 לבחירה פופולרית עבור מוצרים אסתטיים יוקרתיים.
אילו שלבי עיבוד מקדים נדרשים לפני עיבוד CNC של פליז
הכנה נכונה חיונית לפני תחילת עיבוד שבבי בפליז, מכיוון שסגסוגות פליז שונות (C360, C260, C464, C220) נבדלות ביכולת העיבוד, בקשיותן וגמישותן. עיבוד מקדים יעיל מפחית את שחיקת הכלים, מונע עיוות החלק, משפר את היציבות ומבטיח תוצאות באיכות גבוהה. להלן רשימת תיוג מקצועית ומעשית לשלבי עיבוד מקדים חיוניים.
זיהוי והסמכה של סגסוגות
דרגות פליז שונות מתנהגות בצורה שונה בעיבוד שבבי.
שלבים מרכזיים:
אשר פליז חיתוך חופשי C360 (יכולת העיבוד הטובה ביותר, 2.5-3% עופרת).
אשר פליז C260 (גמישות גבוהה אך יכולת עיבוד נמוכה יותר).
אשר פליז ימי C464 (עמידות בפני קורוזיה משופרת בפח, קשה יותר לחיתוך).
בקשו אישורי בדיקת חומרים ובצעו אימות הרכב.
חישול הקלה במתח
מאמץ שיורי כתוצאה משיבוש או משיכה עלול לגרום לעיוות במהלך העיבוד השבבי.
תנאים אופייניים:
טמפרטורה: 250-300 מעלות צלזיוס
זמן המתנה: שעה-שעתיים
אידיאלי עבור פירים ארוכים ודקים דקים ורכיבי פליז מדויקים.
ניקוי והסרת שומנים
ניקוי החומר משפר את יציבות המקבע ומפחית הצטברות של קצה.
שיטות:
מגבון אלכוהול או אתנול
ניקוי אלקלי עדין
ניקוי אולטרסאונד לחלקים מדויקים
חיתוך מקדים ותכנון גובה
גודל נכון של חומר גלם מפחית בזבוז וזמן עיבוד שבבי.
קצבאות מומלצות:
מרווח פנים: 0.3–0.5 מ"מ
קו מתאר חיצוני: 0.5–1.0 מ"מ
C360 דורש פחות, C260/C464 דורשים יותר אפשרויות יציבות.
בדיקת קשיות ואחידות חומר
שינויי קשיות משפיעים על היווצרות שבבים וגימור פני השטח.
קשיות אופיינית:
C360: ~78 HRB
C260: ~70 HRB
C464: 80–90 HRB
הכנת מתקן
פליז הוא חומר רך ונוטה לעיוות.
המלצות:
השתמשו בלסתות רכות או במשטחי הגנה
השתמשו במכשירי ואקום לקירות דקים
השתמש בתמיכה לזנב עבור חלקים ארוכים
הגדרת נוזל קירור ושימון
מכונות פליז מהירות אך עדיין נהנות מקירור.
נוזלים מומלצים:
נוזל קירור מסיס במים
שמן חיתוך קל לגימור מעולה
חיתוך יבש מקובל עבור C360 תחת עומס נמוך
סימולציית CAM ואופטימיזציית נתיבי כלים
פליז מאפשר סיבובי סל"ד גבוהים, לכן יש לבצע אופטימיזציה של התכנות.
רשימת פעולות לביצוע:
השתמש ב-HSM / נתיבי כלים אדפטיביים
הגדלת מהירות חיתוך והזנה עבור C360
הפחתת כוחות צדדיים עבור חלקי פליז בעלי דופן דקה
פרמטרים מרכזיים שיש לקחת בחשבון בעת עיבוד שבבי CNC של פליז
בעיבוד שבבי של פליז, אופטימיזציה של מהירות החיתוך, קצב ההזנה, בחירת הכלי ועומק החיתוך משפיעה ישירות על איכות הגימור, הדיוק, אורך חיי הכלי ויציבות העיבוד. מכיוון שסגסוגות כמו C360, C260 ו-C464 נבדלות בקשיות, משיכות ותכולת עופרת, כוונון עדין של פרמטרים אלה חיוני.
מהירות חיתוך
מהירות חיתוך היא גורם עיקרי המשפיע על יעילות העיבוד השבבי ועל שלמות פני השטח.
מהירויות חיתוך מומלצות:
C360: 350–600 רגל מרובע (106–183 מטר/דקה)
C260: 250–450 רגל מרובע (76–137 מטר/דקה)
עקרון הנדסי:
פליז מאפשר מהירויות חיתוך גבוהות בשל חיכוך נמוך ויצירת שבבים טובה, אך חום מוגזם עלול להאיץ את שחיקת הכלים.
דוגמה אמיתית:
הגברת מהירות החיתוך מ-300 ל-500 SFM במהלך עיבוד שבבי של מחברים C360 הפחיתה את זמן המחזור ב-22% ושיפרה את גימור פני השטח מ-Ra 1.2 מיקרון ל-0.6 מיקרון.
אופטימיזציה של קצב הזנה
קצב ההזנה משפיע על שבירת שבב, היווצרות קוצים וחזרה ממדית.
קצבי הזנה מומלצים:
גימור: 0.03–0.08 מ"מ/סיבוב
חיתוך גס: 0.08–0.20 מ"מ/סל"ד
עִקָרוֹן:
הזנה נמוכה מדי גורמת לשפשוף ולקוצים, הזנה גבוהה מדי מייצרת סימני כלי ניכרים.
טיפ הנדסי:
עבור כיסים עמוקים, יש לשמור על הזנה יציבה כדי למנוע רעידות של הכלי ועיגול קצוות.
עיבוד שבבי עדין ובחירת כלים
גיאומטריית הכלי הנכונה קובעת את הדיוק ואת בהירות פני השטח.
אפשרויות הכלים הטובות ביותר:
חומר: קרביד ללא ציפוי
גיאומטריה: זווית שיפוע של 10–20°, קצוות חדים, חריצים מלוטשים
מקדחות קצה: 2-3 חריצים עם זווית סליל של 40°
מדוע זה עובד:
פליז מעדיף כלים חדים ולא מצופים, ציפויים עלולים ליצור חיכוך נוסף.
דוגמה לתוצאה:
מקדחת קצה קרביד ללא ציפוי בעלת 3 חריצים הפחיתה את חספוס החלק של C260 מ-Ra 1.6 מיקרומטר ל-0.4 מיקרומטר.
עומק חיתוך ובקרת צעדים
עומק החיתוך והמעבר חייבים להיות מדויקים כדי למנוע רעידות ולהשיג גימורים עדינים.
עומק חיתוך מומלץ (DOC):
חיתוך גס: 0.5–1.5 מ"מ
גימור: 0.1–0.4 מ"מ
מומלץ לעבור שלב אחר שלב:
גימור: 10–30% מקוטר הכלי
עִקָרוֹן:
מדרגות קטנות יותר משפרות את גימור המשטח ומפחיתות סימני צדפות.
דוגמה מעשית:
שימוש ב-15% סטייה מעל חלקים דקורטיביים מדגם C360 יצר גימור כמעט דומה לגימור "כפי שיוצר במכונה" ללא ליטוש.
אפשרויות גימור פני השטח Fאו פליז מכוון CNC
גימור פני השטח חיוני בעיבוד שבבי של פליז מכיוון שהוא משפיע ישירות על המראה, עמידות בפני קורוזיה, ביצועי שחיקה ועמידות לטווח ארוך. הגימור הנכון משפר את האסתטיקה, משפר את ההגנה וממטב את הביצועים הפונקציונליים לאחר עיבוד CNC.
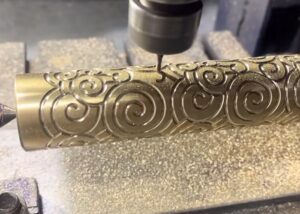
מֵרוּט
ליטוש הוא אחת משיטות הגימור הנפוצות ביותר לפליז, המשמשות להשגת מראה חלק, בהיר ודמוי מראה.
נקודות מרכזיות:
חספוס בר השגה : Ra 0.2–1.2 מיקרומטר
יישומים : חומרה יוקרתית, רכיבי תאורה, חלקים דקורטיביים
איך זה עובד : חומרי שוחקים מסירים פגמים זעירים כדי לשפר את ההשתקפות
יתרונות : משפר את המראה ומשפר מעט את עמידות בפני קורוזיה
דוגמא:
עבור רכיבי פליז דקורטיביים יוקרתיים C360, ליטוש רב-שלבי יכול להפחית את חספוס פני השטח מ-32 Ra לכ-8 Ra.
ציפוי אבקה ואלקטרוליטי
ציפויים וציפוי מוסיפים הגנה נוספת ומשפרים את המראה עבור יישומים מכווני ביצועים.
מתכות ציפוי נפוצות:
ניקל - קשיות גבוהה ועמידות בפני שחיקה
כרום - גימור דמוי מראה, עמידות חזקה בפני קורוזיה
זהב/כסף - אלקטרוניקה או שימוש דקורטיבי פרימיום
יתרונות ציפוי אבקה:
עמידות גבוהה יותר בפני קורוזיה פי 3-5
צבעים הניתנים להתאמה אישית
יישומים:
אלקטרוניקה, חומרה ימית, מכשירים רפואיים, חלקים קריטיים לקורוזיה
השחזה וליטוש
השחזה מספקת מיקרו-מרקמים מבוקרים לביצועים פונקציונליים משופרים.
מאפייני המפתח:
מייצר דפוס צולב
חספוס אופייני : Ra 0.4–0.8 מיקרומטר
משפר את הסיכה ואת העקביות הממדית
שימוש במקרים:
חלקים הידראוליים, מנגנוני הזזה, גופי שסתומים, קידוחים מדויקים
התזת חול
התזת חול יוצרת משטח נקי ומט או משפרת את הידבקות הציפוי.
פרטים:
אפשרויות מדיה : חרוזי זכוכית, גארנט
טווח חספוס : Ra 1.5–4.0 מיקרומטר
מסיר סימני עיבוד ומבטיח מרקם אחיד
יישומים:
גימורים דקורטיביים מאט, טיפול מקדים לפני ציפוי, הסרת שבבים קלה
אתגרים נפוצים Iעיבוד שבבי של פליז Zואיך To לפתור אותם
למרות שפליז ידוע ביכולת העיבוד המצוינת שלו, שינויים בין סגסוגות כגון C360, C260 ו-C464 יכולים ליצור אתגרים במהלך עיבוד שבבי CNC. בעיות כמו בלאי מואץ של כלים, הצטברות חום ופגמים במשטח יכולים להשפיע לרעה על הדיוק, איכות הגימור ואורך חיי הכלי.
אתגרי בלאי כלים
סקירת בעיה
עיבוד שבבי במהירות גבוהה של סגסוגות עופרת (למשל, C360) עדיין יכול לגרום לשחיקה הדרגתית של הצד והפנימה.
סוגי פליז קשים יותר כמו C260 ו-C464 מאיצים את שחיקת הכלים, במיוחד בחיתוכים עמוקים או חריטה רציפה.
זמינה לכם כאן בישראל
השתמשו בכלי קרביד בעלי קשיות ועמידות גבוהה בפני שחיקה.
הגדל את זווית הגרירה ושמור על קצוות חיתוך חדים כדי למזער הידבקות וחיכוך.
הפעל מהירויות חיתוך גבוהות יותר עם קצבי הזנה מתונים, תוך הפחתת היווצרות קצה.
יש למרוח MQL או נוזל קירור בתרסיס כדי להפחית את הטמפרטורה והחיכוך מבלי לגרום לקירור יתר.
בעיות ייצור חום וקירור
סקירת בעיה
פליז מוליך חום היטב, אך עדיין נוצרות נקודות חמות מקומיות במהלך עיבוד שבבי במהירות גבוהה או בחיתוך עמוק.
חום מוגזם גורם לסחיפת ממד, ריכוך הכלי או סדקים מיקרוסקופיים של קצה החיתוך.
זמינה לכם כאן בישראל
שמרו על נתיבי כלים רציפים כדי למנוע קפיצות חום חוזרות ונשנות של חיבור מחדש.
הפחתת עומק החיתוך (DOC) והמעבר לאורך הכביש לפיזור חום יציב.
השתמשו בנוזל קירור בלחץ גבוה או MQL כדי לקרר ישירות את אזור החיתוך.
אופטימיזציה של נתיבי כלים באמצעות HEM (עיבוד שבבי יעילות גבוהה) כדי להפחית עומס וריכוז חום.
בקרת פגמים במשטח
סקירת בעיה
פגמים נפוצים במשטח כוללים:
בורס
קורע
סימני פטפוט
בעיות אלו נגרמות בדרך כלל מכלים עמומים, הזנה נמוכה, רעידות במכונה או פרמטרי חיתוך לא תקינים.
זמינה לכם כאן בישראל
הגבר את קצב ההזנה כדי למנוע קריעה של החומר עקב שפשוף.
השתמשו בחותכים חדים והחליפו את המשטחים באופן קבוע כדי למזער היווצרות קוצים.
הפחתת רעידות על ידי חיזוק האביזרים ומזעור תליית הכלי.
הוסיפו שפשופים קלים כדי להפחית את הזמן המושקע בהסרת שבבים משנית.
מה יישומים האם מתאים Fאו חלקי פליז במכונה CNC
חלקי פליז המעובדים במכונה CNC נמצאים בשימוש נרחב בזכות יכולת העיבוד המצוינת שלהם, עמידותם בפני קורוזיה ואסתטיקה. ביישומים לרכב וחשמל, פליז מספק חוזק ומוליכות גבוהה לרכיבים כמו ליבות רדיאטור ומחברים. הוא מוערך גם בתחומי התעופה והחלל והרפואה בזכות דיוקם וביצועיהם האנטי-מיקרוביאליים.
| בקשה | השתמש מקרה | תכונות מפתח |
| רכב וחשמל | פליז משמש ברכיבי רכב כמו ליבות רדיאטור ומחברים חשמליים. | חוזק, עמידות בפני קורוזיה, מוליכות |
| תעופה וחלל ורפואה | פליז משמש בתחום התעופה והחלל עבור חלקים מדויקים וברפואה עבור מכשירים כירורגיים אנטי-מיקרוביאליים. | דיוק, חוזק, תכונות אנטי-מיקרוביאליות |
| דקורטיבי ואדריכלי | פליז משמש באלמנטים דקורטיביים ואדריכליים כגון ידיות לדלתות וגופי תאורה. | מראה אסתטי |
| אינסטלציה וחימום | פליז נמצא בשימוש נרחב עבור רכיבי אינסטלציה כמו ברזים, שסתומים ואביזרים בשל עמידותו בפני קורוזיה ועמידותו. | עמידות בפני קורוזיה, עמידות |
| כלי נגינה | פליז משמש לייצור כלי נגינה כמו חצוצרות, סקסופונים וטרומבונים בשל תכונותיו האקוסטיות. | תכונות אקוסטיות, גמישות |
| התעשייה הימית | פליז משמש ברכיבים ימיים כמו מדחפים, תותבים ואביזרים בגלל עמידותו בפני קורוזיה של מי מלח. | עמידות בפני קורוזיה, חוזק |
| תעשייתי והידראולי | פליז משמש לאביזרים ושסתומים הידראוליים בשל עמידותו ויכולתו לעיבוד בסביבות לחץ גבוה. | עמידות, יכולת עיבוד גבוהה |
| מוצרי חשמל | פליז משמש במחברים, מתגים וטרמינלים במוצרי אלקטרוניקה צרכניים בשל המוליכות המעולה שלו. | מוליכות חשמלית, יכולת עיבוד שבבי |
| תעשיית אנרגיה | פליז משמש במערכות אנרגיה כמו רכיבי הולכת וחלוקת חשמל בשל חוזקו ומוליכותו. | חוזק, מוליכות, עמידות |
| תכשיטים ואופנה | פליז משמש בתכשיטים ואביזרי אופנה בשל ערכו האסתטי וקלות עיצובו. | מראה אסתטי, יכולת עיצוב |
שאלות נפוצות
האם פליז Gעוד Fאו עיבוד שבבי?
כן, פליז הוא חומר מצוין לעיבוד שבבי בשל יכולת העיבוד הגבוהה שלו, החיכוך הנמוך וקלות החיתוך שלו. עם דירוג יכולת עיבוד שבבי של 100 (תוך שימוש בפליז C360 כסטנדרט), פליז מאפשר הסרת חומר מהירה ובלאי מינימלי של כלים. גמישותו, עמידותו בפני קורוזיה ויכולתו להיווצר לצורות מורכבות הופכות אותו לאידיאלי לעיבוד שבבי CNC, במיוחד עבור חלקים הדורשים דיוק גבוה ועיצובים מורכבים בתעשיות כמו אלקטרוניקה, רכב ואינסטלציה.
מה Is The Mמכאיב Tסובלנות Fאו פליז?
סבילות העיבוד האופיינית לחלקי פליז נעה בין ±0.001 אינץ' (0.025 מ"מ) ל-±0.005 אינץ' (0.127 מ"מ), בהתאם למורכבות וליישום. עבור יישומים מדויקים, כגון מחברים חשמליים או רכיבי תעופה וחלל, ניתן להשיג סבילות צפופות יותר של ±0.0005 אינץ' (0.0127 מ"מ). הסבילות תלויה בגורמים כמו סגסוגת הפליז שבה נעשה שימוש, שיטת העיבוד, מצב הכלי וגיאומטריית החלק. בדיקות איכות תקופתיות ופרמטרי עיבוד אופטימליים יכולים להבטיח את הסבילות הטובה ביותר האפשרית לחלקי פליז.
למה Is Bראס Mבצר Mניתן להחלמה Tהוא Bרונזה?
פליז גמיש יותר מברונזה בעיקר בשל הרכבו. פליז מורכב מנחושת ואבץ, כאשר תכולת האבץ הופכת את הסגסוגת לרכה וקלה יותר לעיבוד. זה מאפשר לעצב את הפליז בקלות מבלי להיסדק. מצד שני, ברונזה היא סגסוגת נחושת ובדיל, כאשר תכולת הבדיל מגבירה את קשיותה וחוזקה, מה שמביא לגמישות מופחתת. כתוצאה מכך, פליז מתאים יותר ליישומים הדורשים עיצוב מורכב, בעוד שברונזה טובה יותר מבחינת חוזק ועמידות.
למה Is Bראס Hלשרוף Tהוא Eאחר Of Its Cרכיבים?
פליז קשה יותר מהמרכיבים הבודדים שלו, נחושת ואבץ, עקב תהליך הסגסוגת, היוצרת תמיסה מוצקה המחזקת את החומר. תכולת האבץ בפליז יוצרת מבנה גבישי המשפר את הקשיות הכוללת בהשוואה לנחושת טהורה. בנוסף, נוכחות האבץ מפחיתה את גמישות הנחושת, מה שהופך את הסגסוגת לקשיחה ועמידה יותר בפני עיוות. קשיות הפליז יכולה להיות מושפעת גם מהיחס הספציפי בין נחושת לאבץ, כאשר תכולת אבץ גבוהה יותר בדרך כלל מגבירה את הקשיות תוך הפחתה קלה של הגמישות.
מה Are Sשתי Tשב"ס For Mמכאיב Bראס Cרכיבים?
בעת עיבוד שבבי של רכיבי פליז, חשוב להשתמש בכלי קרביד חדים לעמידות משופרת ולגימור פני שטח טוב יותר. יש לשמור על מהירויות חיתוך אופטימליות, הנעות בדרך כלל בין 80 ל-150 רגל שטח לדקה (SFM), בהתאם לסגסוגת הפליז. יש להשתמש בקצבי הזנה מתונים כדי למנוע בלאי של הכלים ופגמים במשטח. יש ליישם שיטות קירור מתאימות, כגון אוויר או נוזלי חיתוך, כדי לנהל את יצירת החום ולהפחית עיוות החומר. יש לנטר באופן קבוע את מצב הכלי ולהתאים את פרמטרי העיבוד השבבי כדי לשמור על איכות ויעילות החלק.
סיכום
עיבוד שבבי CNC של פליז מציע יתרונות כמו קלות עיבוד שבבי, עמידות בפני קורוזיה ומראה אסתטי, מה שהופך אותו לאידיאלי עבור תעשיות שונות. על ידי הבנת תכונות הפליז ובחירת הסגסוגות, הכלים והגימורים הנכונים, תוכלו להבטיח תוצאות באיכות גבוהה. בין אם ביישומים בתחום הרכב, התעופה והחלל או הדקורטיבי, עיבוד שבבי CNC מספק פתרון אמין וחסכוני לרכיבים מדויקים. בצע אופטימיזציה של פרמטרי העיבוד השבבי שלך ופעל לפי שיטות עבודה מומלצות כדי להשיג יעילות, עמידות ודיוק. מוכנים למקסם את יכולות עיבוד השבבי של פליז? בואו נדבר על איך אנחנו יכולים לעזור!
















