
שירות עיבוד שבבי CNC מאלומיניום לחלקים בהתאמה אישית
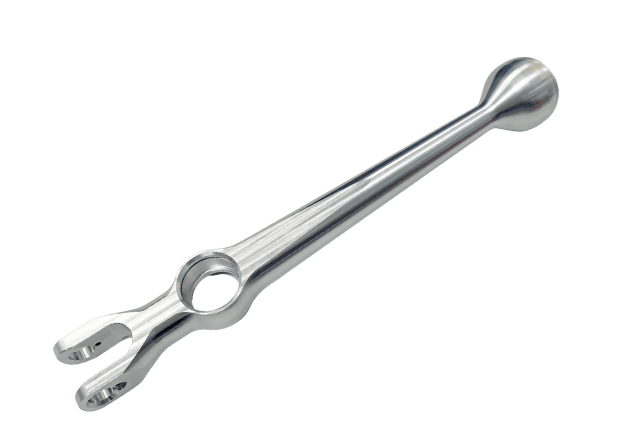
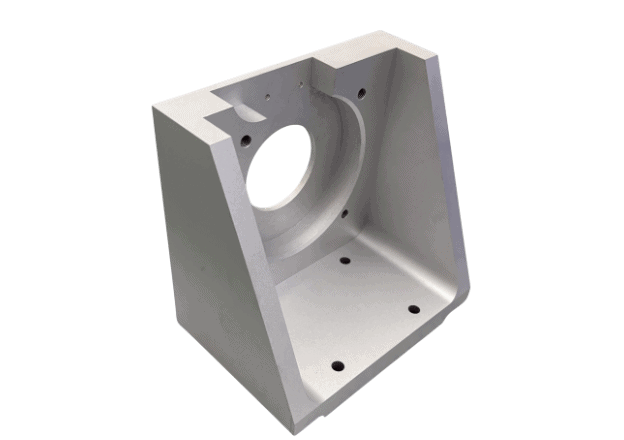
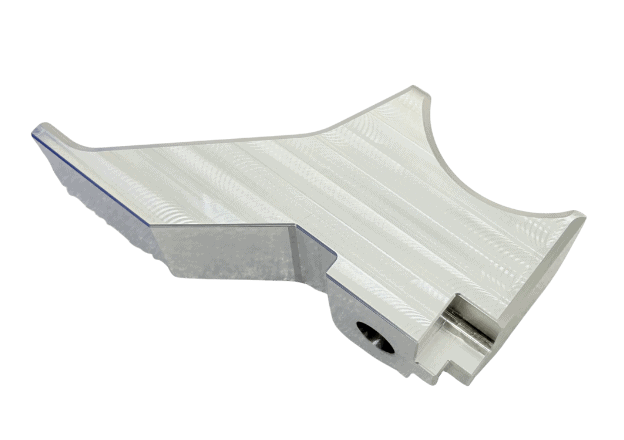
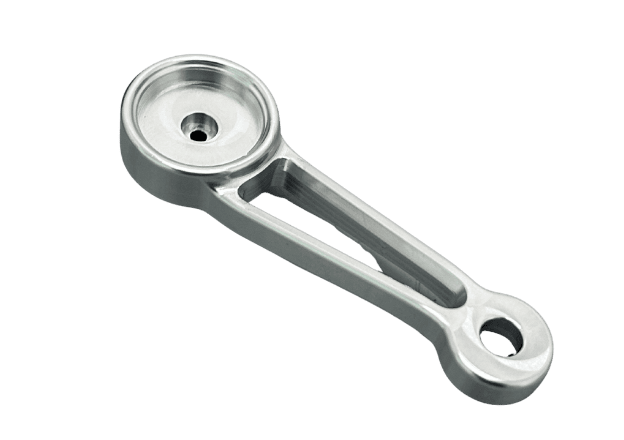
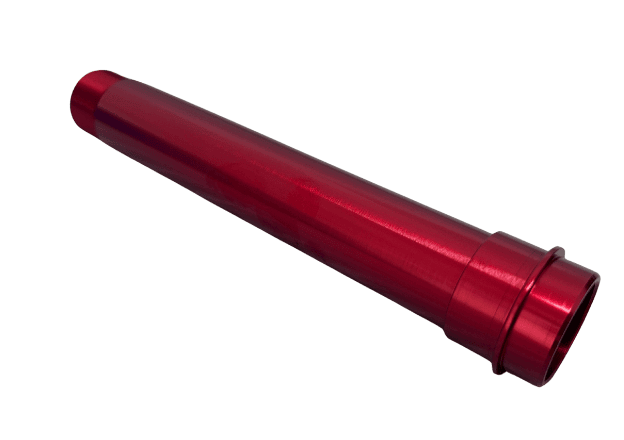
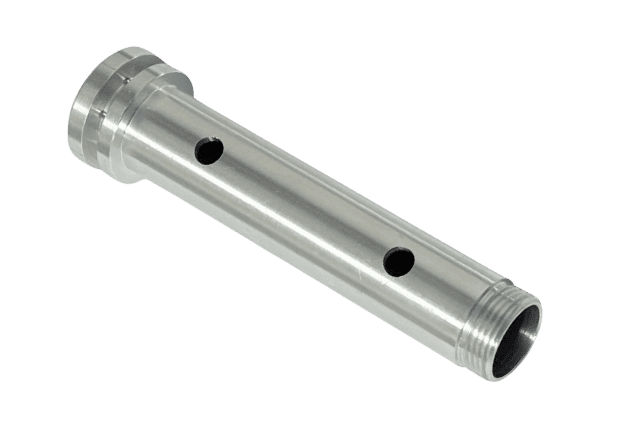
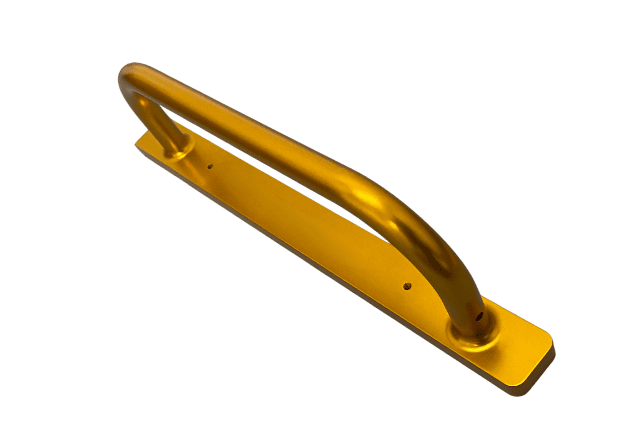
אנו מציעים שירותי עיבוד שבבי CNC מקיפים לאלומיניום, החל מתכנון ועד לבניית אב טיפוס, ומבטיחים תמיכה מלאה לייצור בנפחים קטנים.
עיבוד CNC אלומיניום
אלומיניום ידוע בחוזקו, במשקלו הקל, במוליכותו התרמית והחשמלית המעולה ובעמידותו בפני קורוזיה - מה שהופך אותו לחומר האידיאלי לעיבוד שבבי CNC. ב-TiRapid, אנו עובדים עם מגוון סגסוגות אלומיניום, כולל 6061, 7075 ו-2024, מה שמבטיח שילוב מושלם של ביצועים וחסכון. אנו מציעים עיבוד שבבי מדויק, תהליכי אספקה מהירים ואיכות יוצאת דופן עבור תעשיות כמו תעופה וחלל, רפואה ורכב.
- עמידות בפני קורוזיה מצוינת
- יכולת עיבוד מעולה
- פתרון חסכוני
- מיחזור ידידותי לסביבה
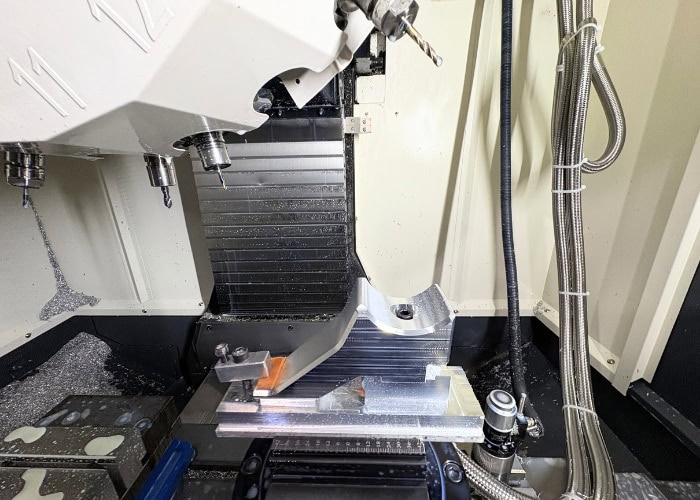
יכולות אלומיניום מעובדות
מחיר | $$ $$$ |
זמן אספקה | 3 ~ ימי 10 |
עובי קיר | 0.2 מ"מ (0.0079 ″) |
סובלנות | ±0.005 מ"מ (±0.00019 אינץ') |
גודל חלק מיני | 1x1x1mm (0.039×0.039×0.039″) |
גודל חלק מקסימלי | 130×63.5×63.5cm (511x255x255″) |
אפשרויות עיבוד שבבי | כרסום CNC (3 צירים | 4 צירים | 5 צירים) | חריטה CNC | EDM | EDM תיל | חיתוך בהזרקת מים | השחזה | קידוח | גימור משטח |
אפשרויות גימור פני השטח | סטנדרטי (כפי שנבחר) | התזת חרוזים | עיבוד גולגול | אנודייז (סוג II או סוג III) | אנודייז טיטניום | אנודייז קשיח ספוג PTFE | שכבה כימית (ציפוי המרה כרומטית) | פסיבציה | ציפוי אבקה | ליטוש אלקטרופוליש | ליטוש | הברשה | ציפוי ניקל אלקטרולס | ציפוי כסף | ציפוי זהב | ציפוי אבץ |
אפשרויות חומר אלומיניום
| דרגות אלומיניום | חוזק מתיחה (MPa) | חוזק תפוקה (MPa) | חוזק עייפות (MPa) | התארכות בהפסקה (%) | קשיות (HRC) | קשיות (HRB) | צפיפות (g/cm^3) |
| אלומיניום 6060 | AlMgSi | 3.3206 | 210-240 | 170-210 | 80-100 | 12-14 | 30-40 | 80-90 | 2.7 |
| אלומיניום 6063 | AlMg0.7Si | 62400 | EN AW-6063 | 210-240 | 170-210 | 80-100 | 12-14 | 25-35 | 60-80 | 2.7 |
| אלומיניום 5052-H32 | AlMg2.5 | 3.3523 | EN AW-5052 | 230-250 | 195-210 | 110-120 | 12-15 | 25-35 | 60-70 | 2.7 |
| אלומיניום 6061-T651 | AlMg1SiCu | 3.3211 | 65028 | 310-350 | 250-310 | 150-180 | 12-16 | 35-45 | 70-90 | 2.7 |
| אלומיניום 5083-H111 | AlMg4.5Mn0.7 | 3.3547 | 54300 | 315-380 | 260-300 | 160-200 | 12-15 | 35-45 | 75-85 | 2.7 |
| אלומיניום 5086 | AlMg4.5Mn0.7 | 315-450 | 270-330 | 160-200 | 12-15 | 35-45 | 70-80 | 2.7 |
| אלומיניום 6082-T651 | Alsi1MgMn | 3.2315 | 64430 | 330-420 | 270-330 | 180-220 | 12-16 | 40-50 | 80-90 | 2.7 |
| אלומיניום MIC-6 | EN AW-MIC-6 | 345-400 | 310-360 | 180-200 | 12-14 | 25-40 | 60-80 | 2.7 |
| אלומיניום 2017A | AlCu4MgSi | 3.1325 | 24530 | 470-520 | 350-400 | 140-180 | 10-12 | 40-50 | 85-95 | 2.81 |
| אלומיניום 2024-T351 | AlCu4Mg1 | 3.1355 | 24530 | 470-520 | 420-470 | 150-180 | 12-14 | 50-60 | 90-100 | 2.78 |
| אלומיניום 7075-T651 | AlZn5.5MgCu | 3.4365 | 76528 | 570-600 | 510-530 | 300-350 | 10-12 | 60-70 | 90-100 | 2.81 |
| אלומיניום 7050 | AlZn6CuMgZr | 3.4144 | EN AW-7050 | 570-600 | 480-520 | 290-330 | 12-14 | 50-60 | 85-95 | 2.82 |
טיפים לחיסכון בעלויות עבור תכנון אלומיניום CNC
1. הוסף רדיוס לקצוות אנכיים פנימיים
הוספת רדיוס לקצוות אנכיים פנימיים, במיוחד בפינות, מסייעת בשיפור יעילות העיבוד על ידי הפחתת שחיקת הכלים ומזעור הסיכון לנזק. שינוי פשוט זה מבטיח חיתוך חלק יותר, ומונע קצוות חדים שעלולים לגרום נזק לכלי ולהאט את תהליך העיבוד. לקבלת ביצועים אופטימליים, מומלץ שרדיוס הפינה יהיה לפחות שליש מעומק החלל.
2. הגבלת עומק החללים
הגבלת עומק החללים יכולה להפחית משמעותית את עלויות העיבוד השבבי. ככל שהחלל עמוק יותר, כך ייקח זמן רב יותר לעיבוד השבבי, וייתכן שיידרשו כלים מיוחדים או מערכות מרובות צירים. כלל כללי הוא לשמור על עומק החלל לא יותר מפי ארבעה מרוחבו כדי למזער פעולות גוזלות זמן ויקרות.
3. הגדלת עובי הקירות הדקים
הגדלת עובי הדפנות הדקות מסייעת בשיפור היציבות הממדית ומפחיתה את הפוטנציאל לעיוות במהלך העיבוד השבבי. דפנות דקות נוטות לעיתים קרובות לרעידות, מה שמקשה על עיבוד מדויק שלהן. דפנות עבות יותר מבטיחות הסרת חומר עקבית יותר ומפחיתות את זמן העיבוד השבבי.
4. השתמשו בגדלי חורים סטנדרטיים
גדלי חורים סטנדרטיים לא רק מפחיתים את הצורך בשלבי עיבוד נוספים, אלא גם מורידים את עלויות הייצור והבדיקה. שימוש בגדלי מקדחים סטנדרטיים מאיץ את הייצור, מכיוון שנדרשים פחות החלפות והתאמות כלים. זה גם עוזר לשמור על עלויות עיבוד נמוכות ויציבות.
5. ציין סבולות רק בעת הצורך
הגדרת סבולות צר מגדילה את עלויות העיבוד השבבי שלא לצורך. יש לציין את הסבולות הצר ביותר רק כאשר הן קריטיות לתפקוד החלק. עבור רוב התכונות שאינן קריטיות, סבולות סטנדרטיות מספיקות, מה שמפחית הן את זמן העיבוד השבבי והן את העלות.
6. קחו בחשבון את יכולת העיבוד של החומר
יכולת העיבוד של חומרים משפיעה ישירות על עלויות ומהירות עיבוד שבבי CNC. חומרים שקל יותר לעיבוד שבבי, כגון אלומיניום, מפחיתים את זמן העיבוד ואת בלאי הכלים. בעת תכנון חלקים, יש לשקול חומרים בעלי יכולת עיבוד שבבי גבוהה יותר כדי לייעל את הביצועים ואת העלות-תועלת.
שאלות נפוצות
למה לבחור חומר אלומיניום עבור חלקי עיבוד שבבי CNC?
אלומיניום הוא בחירה פופולרית לעיבוד שבבי CNC בשל יכולת העיבוד המצוינת שלו, יחס חוזק-משקל גבוה, עמידות בפני קורוזיה ועלותו הנמוכה. הוא רב-תכליתי מאוד, מתאים למגוון רחב של תעשיות, וניתן להתאים אותו בקלות לצורות וגדלים שונים.
כמה עולה לבצע עיבוד CNC של אלומיניום?
עלות עיבוד שבבי CNC של אלומיניום תלויה בגורמים שונים, כולל סוג החומר, מורכבות העיצוב, סבולות, כמות וגימור פני השטח הנדרש. בממוצע, עלויות עיבוד שבבי של אלומיניום נמוכות יחסית בהשוואה למתכות אחרות, במיוחד עבור כיתות נפוצות כמו 6061 ו-7075. התאמה אישית, כלים מיוחדים וסבולות הדוקות יותר עשויים להגדיל את העלות, אך יכולת העיבוד והיעילות העלותית של אלומיניום הופכות אותו לעתים קרובות לבחירה מועדפת הן עבור אב טיפוס והן עבור סדרות ייצור.
מהו עיבוד שבבי CNC מאלומיניום?
עיבוד שבבי CNC של אלומיניום הוא תהליך ייצור מדויק המשתמש במכונות מבוקרות מחשב לחיתוך, עיצוב ועיצוב חלקי אלומיניום על סמך דרישות עיצוב ספציפיות. תהליך זה כולל טכניקות שונות כגון כרסום CNC, חריטה CNC וקידוח, המאפשרות יצירת חלקים מדויקים, מורכבים ומותאמים אישית. סגסוגות אלומיניום כמו 6061, 7075 ו-2024 משמשות בדרך כלל לעיבוד שבבי בשל האיזון האידיאלי שלהן בין חוזק, יכולת עיבוד שבבי ועלות.
אילו תעשיות משתמשות בעיבוד שבבי CNC מאלומיניום?
עיבוד שבבי CNC של אלומיניום נמצא בשימוש נרחב במגוון תעשיות, כולל תעופה וחלל, רכב, רפואה, אלקטרוניקה ורובוטיקה. בתחום התעופה והחלל, חלקי אלומיניום משמשים בשל תכונותיהם הקלות והחוזק. תעשיית הרכב נהנית מיחס החוזק-משקל של האלומיניום, מה שמפחית את משקל הרכב ליעילות דלק טובה יותר. במכשירים רפואיים, אלומיניום מספק עמידות ועמידות בפני קורוזיה, בעוד שבאלקטרוניקה ורובוטיקה הוא משמש בשל תכונותיו הדיוק והקלות.
מהן הסבולות לחלקי אלומיניום המעובדים במכונה CNC?
הסבולות לחלקי אלומיניום המעובדים במכונה CNC יכולות לנוע בין ±0.05 מ"מ לחלקים סטנדרטיים ל-±0.005 מ"מ לרכיבים מדויקים. הסבולת המדויקת תלויה במורכבות החלק, בדרגת החומר וביכולות ציוד ה-CNC. בדרך כלל, סבולות של ±0.1 מ"מ עד ±0.02 מ"מ ניתנות להשגה עבור יישומים כלליים, בעוד שסבולות צפופות יותר נדרשות בדרך כלל עבור תעשיות תעופה וחלל, רפואה ותעשיות בעלות ביצועים גבוהים.