La lavorazione degli alberi è la produzione di precisione di componenti cilindrici che trasmettono coppia, supportano elementi rotanti o forniscono un movimento controllato all'interno di sistemi meccanici. Sebbene un albero possa sembrare semplice, le sue prestazioni dipendono spesso dalla relazione tra diverse caratteristiche critiche, tra cui diametri, sedi dei cuscinetti, spalle, filettature, scanalature per chiavette, eccentricità, rettilineità e finitura superficiale. La tornitura CNC crea in genere la geometria principale, mentre la fresatura, la foratura, la rettifica e la finitura completano le aree funzionali e di alta precisione.
Questa guida illustra il funzionamento della lavorazione degli alberi, i principali processi CNC coinvolti, i tipi e i materiali più comuni e le tolleranze più importanti negli assemblaggi reali. Tratta inoltre le problematiche relative alla lavorazione di alberi lunghi, il trattamento termico, la finitura superficiale, l'ispezione, le applicazioni, i fattori di costo e le decisioni progettuali pratiche per la produzione di alberi precisi e affidabili.
Che cosa è la lavorazione degli alberi?
La lavorazione degli alberi trasforma barre, forgiati o altri semilavorati in componenti meccanici cilindrici con geometria controllata e caratteristiche funzionali. Poiché la maggior parte delle geometrie degli alberi è rotazionale, la tornitura CNC è solitamente il processo principale, mentre altri metodi di lavorazione vengono aggiunti laddove il progetto richieda scanalature, sedi per chiavette, fori, filettature o dimensioni finali più precise.
La distinzione fondamentale è che un albero finito non è semplicemente un componente cilindrico. Le sue dimensioni e caratteristiche devono funzionare in sinergia attorno a un asse di rotazione comune, in modo che cuscinetti, ingranaggi, guarnizioni, giunti e altri componenti operino come previsto.
Qual è la funzione di un albero meccanico?
Un albero meccanico trasferisce tipicamente il moto rotatorio e la coppia da un componente all'altro. Alberi motore, alberi di trasmissione, alberi di pompe e alberi di riduttori svolgono tutti questa funzione di base in modi diversi. Gli alberi possono anche supportare ingranaggi, cuscinetti, pulegge, giranti, rulli o altri componenti rotanti, sopportando al contempo carichi di flessione e ciclici.
Questa combinazione di rotazione e carico rende importante la geometria dell'albero. Il diametro determina più della semplice dimensione complessiva: può influenzare la rigidità, l'accoppiamento dei cuscinetti, la capacità di coppia e il modo in cui l'albero reagisce alla flessione. Le spalle posizionano i componenti assialmente, mentre le chiavette, le scanalature o altre caratteristiche trasferiscono la coppia tra l'albero e le parti collegate.
Con l'aumentare della velocità di rotazione e del carico, anche i piccoli errori geometrici assumono maggiore importanza. Un disallineamento che può sembrare trascurabile su un componente fisso può generare vibrazioni, usura irregolare o rumore una volta che l'albero inizia a ruotare.
Perché la precisione è importante nella lavorazione degli alberi
Un albero può avere il diametro nominale e comunque rompersi durante l'esercizio. L'eccentricità, l'allineamento coassiale, la rettilineità e le condizioni superficiali possono essere altrettanto importanti quanto le dimensioni di base, poiché determinano il modo in cui l'albero ruota e il modo in cui i componenti accoppiati entrano in contatto con le sue superfici.
Una sede del cuscinetto sovradimensionata può creare interferenze eccessive e sollecitazioni di montaggio, mentre una sede sottodimensionata può consentire il movimento tra l'albero e il cuscinetto. Problemi simili possono verificarsi quando diametri a gradini diversi non rimangono allineati attorno allo stesso asse.
Anche la finitura superficiale è importante nelle zone di appoggio di cuscinetti e guarnizioni. Una superficie ruvida può aumentare l'attrito o accelerare l'usura, mentre una superficie di tenuta inadeguata può danneggiare l'elemento di tenuta e ridurne la durata. La precisione dell'albero deve quindi essere considerata come una combinazione di dimensioni, geometria, allineamento e condizioni superficiali, piuttosto che come un singolo valore di tolleranza.
Tipi comuni di alberi lavorati
Gli alberi possono essere classificati in molti modi, ma dal punto di vista della lavorazione, la loro geometria è spesso più utile del loro nome. Un semplice albero dritto e un albero scanalato a diametri multipli possono svolgere funzioni di rotazione simili, eppure i requisiti di produzione possono essere molto diversi.
Comprendere le principali forme geometriche aiuta a determinare quali operazioni saranno probabilmente necessarie.
Alberi dritti e a gradini
Un albero rettilineo mantiene un diametro sostanzialmente costante lungo la sua lunghezza di lavoro. È relativamente semplice da tornire e può essere adatto per rulli, guide, supporti e sistemi di trasmissione semplici.
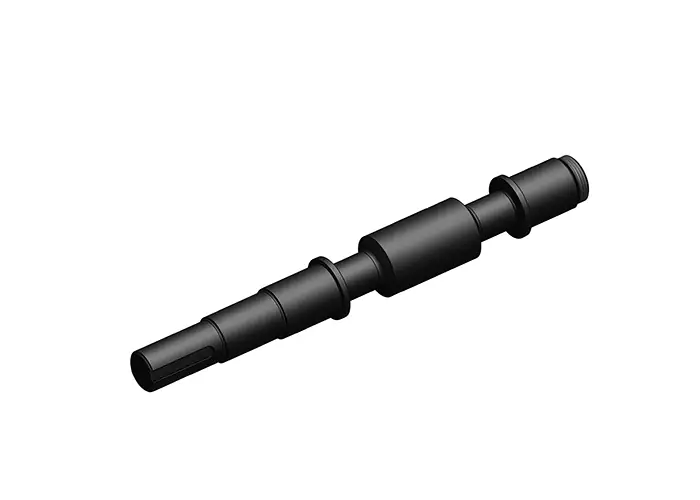
Gli alberi a gradini presentano diametri multipli separati da spallamenti. Questi gradini forniscono posizioni definite per cuscinetti, ingranaggi, guarnizioni, distanziali e giunti. Poiché diversi diametri possono dover condividere lo stesso asse di rotazione, negli alberi a gradini è fondamentale prestare maggiore attenzione all'eccentricità e all'allineamento tra i vari componenti.
La tornitura CNC è particolarmente efficace per gli alberi a gradini perché spesso è possibile lavorare più diametri concentrici, spallamenti, scanalature e caratteristiche terminali mantenendo un riferimento di rotazione costante.
Alberi scanalati e con chiavetta
Gli alberi con chiavetta e scanalatura sono comunemente utilizzati quando è necessario trasferire una coppia tra un albero e un componente montato.
Una scanalatura per chiavetta fornisce un collegamento meccanico relativamente semplice tra l'albero e un ingranaggio, una puleggia o un giunto. Le scanalature distribuiscono la coppia su più denti e sono spesso utilizzate quando è richiesta una maggiore capacità di coppia, un montaggio ripetuto o un posizionamento angolare controllato.
Queste caratteristiche aumentano la complessità della lavorazione perché la loro posizione deve rimanere correttamente rispetto all'asse dell'albero. Possono anche introdurre concentrazioni di sollecitazioni locali, quindi la geometria dell'albero e il carico devono essere considerati congiuntamente, anziché trattare la caratteristica come una scanalatura isolata.
Alberi cavi, conici e filettati
Gli alberi cavi riducono la massa e possono offrire un efficiente rapporto rigidità-peso in applicazioni in cui una sezione trasversale piena non è necessaria. La loro difficoltà di fabbricazione dipende dalla profondità del foro, dallo spessore della parete, dalla rettilineità e dalla necessità che i diametri interno ed esterno rimangano strettamente allineati.
Gli alberi conici sono utili laddove è richiesto l'autocentratura o un contatto di accoppiamento controllato. L'angolo di conicità e la condizione superficiale devono essere appropriati per il componente di accoppiamento, poiché anche una piccola discrepanza può compromettere l'allineamento o il contatto.
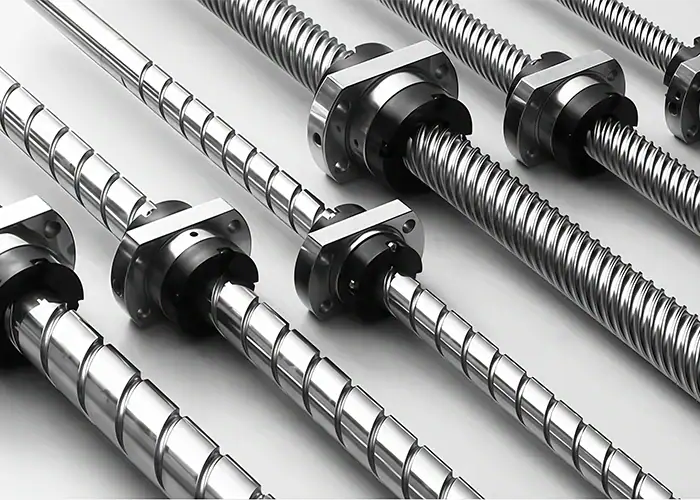
Le filettature vengono comunemente aggiunte alle estremità degli alberi o alle sezioni intermedie per il fissaggio assiale, la regolazione o l'assemblaggio. Queste caratteristiche vengono in genere realizzate mediante tornitura o attraverso un'operazione di filettatura separata, a seconda delle dimensioni e delle specifiche.
Come funziona il processo di lavorazione dell'albero?
Non esiste un'unica sequenza di produzione per ogni albero. Un semplice albero non temprato può passare direttamente dalla tornitura al controllo qualità, mentre un albero di precisione con sedi per cuscinetti, trattamento termico e requisiti geometrici stringenti può richiedere diverse fasi di sgrossatura e finitura.
Un tipico processo produttivo segue la logica di preparazione del materiale → sgrossatura → lavorazione di precisione → trattamento termico (se necessario) → finitura o rettifica → finitura → ispezione.
Materie prime e lavorazione grezza
La produzione di alberi inizia spesso con barre tonde, ma per componenti più grandi o sottoposti a carichi maggiori si possono utilizzare anche pezzi forgiati o altri semilavorati di forma quasi definitiva.
La fase iniziale di lavorazione rimuove il materiale in eccesso e definisce la forma cilindrica di base. In questa fase, l'obiettivo solitamente non è raggiungere la precisione finale. Sulle superfici critiche può essere lasciato materiale sufficiente per consentire successive operazioni di finitura, correzione delle deformazioni dovute al trattamento termico o rettifica.
Anche le condizioni del materiale sono importanti in questa fase. Rettilineità, tensioni residue, durezza e qualità del materiale grezzo possono influenzare il comportamento dell'albero durante la rimozione del materiale.
Tornitura CNC e lavorazione di elementi
La tornitura CNC produce la maggior parte della geometria di rotazione dell'albero, inclusi diametri esterni, gradini, spallamenti, scanalature, conicità e numerose forme di filettatura. Il pezzo in lavorazione ruota attorno al proprio asse mentre l'utensile da taglio controlla il diametro e il profilo assiale.
Le caratteristiche non rotazionali vengono generalmente realizzate con operazioni complementari. La fresatura può creare scanalature per chiavette, superfici piane, fessure o forme di scanalatura selezionate, mentre la foratura aggiunge fori assiali o trasversali.
Le moderne macchine multiasse e le fresatrici-tornitrici possono talvolta completare diverse di queste operazioni in un'unica configurazione. Ridurre i riposizionamenti non necessari può essere vantaggioso quando è necessario che più elementi rimangano accuratamente rapportati all'asse centrale dell'albero.
Rettifica e ispezione finale
La tornitura può produrre geometrie dell'albero precise, ma alcune sedi dei cuscinetti, aree di tenuta o superfici rotanti ad alta velocità richiedono un controllo dimensionale più rigoroso o una finitura più liscia di quanto la sola tornitura possa garantire in modo costante.
La rettifica cilindrica rimuove una piccola quantità di materiale per avvicinare i diametri critici alle dimensioni finali, migliorando al contempo la rotondità e la qualità della superficie. Può essere utile anche dopo un trattamento termico, quando è necessario correggere le distorsioni.
Una volta completata la lavorazione, l'ispezione verifica che l'albero corrisponda al disegno, e non si limiti ad avere un aspetto corretto. Diametro, eccentricità, rettilineità, allineamento tra i diametri funzionali e rugosità superficiale sono alcune delle caratteristiche che potrebbero richiedere una verifica.
Metodi di lavorazione dell'albero principale
I diversi processi di lavorazione risolvono problemi diversi. La tornitura crea la forma rotazionale di base, la fresatura e la foratura aggiungono dettagli locali, mentre la rettifica è in genere riservata a dimensioni o superfici che richiedono un maggiore controllo finale.
Utilizzare la giusta combinazione di processi è generalmente più efficace che cercare di forzare ogni funzionalità in un'unica operazione.
tornitura CNC
La tornitura CNC è alla base della maggior parte delle lavorazioni di alberi perché il processo si adatta naturalmente alla geometria cilindrica. Mentre l'albero ruota, l'utensile da taglio può generare in modo efficiente diametri, spallamenti, scanalature, conicità e altre caratteristiche concentriche.
Uno dei maggiori vantaggi della tornitura è la possibilità di mantenere le caratteristiche di rotazione correlate a partire da un'unica configurazione. Ciò è particolarmente utile per gli alberi a gradini, dove diversi diametri devono rimanere allineati.
La tornitura offre inoltre un'ottima ripetibilità per i lotti di produzione. Una volta impostati il programma, il sistema di fissaggio del pezzo e la strategia di lavorazione, la stessa geometria può essere riprodotta in modo coerente senza dover ricorrere a ripetute regolazioni manuali.
Fresatura e foratura CNC
La fresatura e la foratura completano le lavorazioni che la tornitura non è in grado di realizzare in modo efficiente. Esempi tipici sono le scanalature per chiavette, le superfici piane, le fessure, i fori trasversali, gli elementi di fissaggio e i contorni selezionati.
La principale sfida ingegneristica è rappresentata dalle relazioni posizionali. Una scanalatura per chiavetta può essere dimensionalmente corretta, ma causare comunque problemi di assemblaggio se la sua posizione angolare o assiale non è corretta rispetto ad altri elementi.
Per gli alberi con numerose lavorazioni di tornitura e fresatura, ridurre al minimo le operazioni di impostazione non necessarie e mantenere punti di riferimento affidabili contribuisce a preservare l'allineamento durante l'intero processo produttivo.
Rettifica cilindrica e senza centri
La rettifica è generalmente un processo di finitura piuttosto che il metodo principale per la creazione della geometria dell'albero. Viene utilizzata quando un diametro critico richiede una maggiore rotondità, precisione dimensionale o finitura superficiale rispetto a quanto la precedente operazione di tornitura può garantire in modo affidabile.
La rettifica cilindrica è particolarmente adatta per alberi in cui è necessario controllare con precisione il rapporto tra diverse caratteristiche. È utile anche per alberi a gradini o più complessi, poiché consente di ottenere diametri specifici.
La rettifica senza centri è spesso più adatta a componenti cilindrici relativamente semplici e a volumi di produzione elevati, poiché il processo consente una rettifica continua o ripetitiva efficiente. La scelta corretta dipende dalla geometria, dalla precisione, dal volume di produzione e dal modo in cui le singole superfici interagiscono tra loro.
Tolleranze e requisiti di precisione per la lavorazione degli alberi
Gli alberi di precisione sono definiti da ben più di una semplice tolleranza dimensionale ±. Accoppiamenti dei cuscinetti, eccentricità, rettilineità, rugosità superficiale e la relazione tra i diversi diametri possono influenzare il comportamento dell'albero finito durante la rotazione.
Per questo motivo, il disegno dovrebbe distinguere gli elementi realmente critici dalle dimensioni che non necessitano dello stesso livello di controllo.
Tolleranza del diametro e compatibilità dei cuscinetti
Le sedi dei cuscinetti sono tra i componenti più sensibili alle tolleranze su molti alberi. Le loro dimensioni determinano se il cuscinetto si monta correttamente e se viene mantenuta la relazione prevista tra l'anello interno e l'albero.
Le classi di tolleranza ISO per gli alberi, come h6 o g6, possono comparire nei disegni tecnici, ma la corretta compatibilità dipende dalla disposizione dei cuscinetti, dalla direzione del carico, dalla rotazione, dalla temperatura, dal metodo di assemblaggio e dalle raccomandazioni del fornitore dei cuscinetti. Una singola classe di tolleranza non dovrebbe essere applicata universalmente a tutti gli alberi.
Il principio fondamentale è il controllo funzionale. Il diametro dell'albero deve essere sufficientemente stretto da garantire l'accoppiamento richiesto, ma specificare tolleranze eccessivamente ristrette su zone non correlate non fa altro che aumentare i costi di lavorazione e collaudo.
Eccentricità, concentricità e rettilineità
La concentricità misura la variazione di una superficie durante la rotazione dell'albero rispetto a un asse di riferimento. È particolarmente utile per le sedi dei cuscinetti, le posizioni delle guarnizioni e altre superfici rotanti in cui il comportamento rotazionale effettivo è importante.
Il termine concentricità viene spesso utilizzato informalmente nelle discussioni sulla lavorazione meccanica per descrivere se più diametri condividono un asse centrale comune. Nei disegni controllati, i progettisti possono invece utilizzare controlli GD&T appropriati, come l'eccentricità o la posizione, a seconda dei requisiti funzionali.
La rettilineità diventa sempre più importante con l'aumentare della lunghezza dell'albero. Un albero può avere diametri individuali precisi, ma le sue prestazioni possono comunque essere scadenti se l'asse complessivo si flette a sufficienza da generare vibrazioni, contatti irregolari o problemi di allineamento.
Questi requisiti geometrici dovrebbero quindi essere selezionati in base al modo in cui l'albero ruoterà e si assemblerà, anziché essere aggiunti semplicemente perché il componente è descritto come "di precisione".
Finitura superficiale per le aree di cuscinetti e guarnizioni
La rugosità superficiale influisce sull'attrito, sulla lubrificazione, sull'usura, sul comportamento di tenuta e, talvolta, sulle prestazioni in termini di resistenza alla fatica.
In genere, una sede per cuscinetto beneficia di una finitura controllata che garantisce un contatto e un assemblaggio stabili, senza rugosità superflue. Alcune linee guida di lavorazione pubblicate indicano valori di Ra compresi tra 0.4 e 1.6 µm per determinate superfici di cuscinetti, ma il valore corretto dovrebbe in definitiva dipendere dalle specifiche del cuscinetto, della guarnizione, del materiale, del carico e dell'applicazione, piuttosto che essere considerato un obiettivo universale.
Le superfici di tenuta possono avere requisiti specifici, poiché una rugosità o una geometria superficiale non idonee possono accelerare l'usura o causare perdite. Pertanto, quando una superficie ha una chiara funzione tribologica o di tenuta, la sua finitura deve essere specificata indipendentemente dalle normali aree non a contatto.
Materiali utilizzati per la lavorazione degli alberi
La scelta del materiale ha un effetto diretto sulla resistenza dell'albero, sulla resistenza alla fatica, sul peso, sul comportamento alla corrosione, sulla lavorabilità, sul trattamento termico e sul costo finale. Un materiale facile da lavorare non è necessariamente la scelta migliore per un componente rotante sottoposto a carichi elevati.
La scelta più pratica inizia considerando il carico e l'ambiente di lavoro, per poi valutare i requisiti di produzione.
| Materiale | Vantaggio principale | Utilizzo tipico dell'albero |
| Acciaio al carbonio | Costo e fattibilità pratica | Alberi meccanici generali |
| Acciaio legato | Resistenza, resistenza alla fatica e all'usura | Alberi di trasmissione ad alto carico |
| Acciaio inossidabile | Resistenza alla corrosione | attrezzature alimentari, mediche e marittime |
| Alluminio | Peso ridotto e buona lavorabilità | Componenti rotanti leggeri |
| Titanio | Elevato rapporto resistenza-peso | Componenti aerospaziali e ad alte prestazioni |
| Lega di nichel | Resistenza al calore e alla corrosione | Apparecchiature per temperature estreme |
Acciaio al carbonio, acciaio legato, acciaio inossidabile, alluminio, titanio, leghe di nichel, ottone e altri materiali ingegneristici vengono tutti impiegati nella produzione di alberi, e la scelta corretta dipende dai requisiti funzionali.
Alberi in acciaio al carbonio e legato
Gli acciai al carbonio sono ampiamente utilizzati per alberi di impiego generale perché offrono un buon equilibrio tra resistenza, disponibilità, lavorabilità e costo. Le leghe a medio tenore di carbonio, come il 1045, sono esempi comuni in applicazioni che richiedono carichi moderati e resistenza all'usura.
Gli acciai legati vengono generalmente presi in considerazione quando l'albero è soggetto a coppie elevate, carichi ciclici, usura o condizioni di fatica più gravose. Materiali come il 4140 o acciai al cromo-molibdeno comparabili possono anche rispondere bene al trattamento termico.
Il compromesso sta nella difficoltà di produzione. Una maggiore durezza e resistenza possono aumentare le forze di taglio, l'usura degli utensili e i requisiti di finitura, quindi le prestazioni del materiale e i costi di produzione devono essere considerati congiuntamente.
Alberi in acciaio inossidabile
Gli alberi in acciaio inossidabile vengono scelti principalmente quando la resistenza alla corrosione è un fattore importante. Esempi comuni includono apparecchiature per l'industria alimentare, sistemi navali, apparecchiature mediche, ambienti chimici e macchinari esposti.
La specifica tipologia di acciaio inossidabile è fondamentale. Gli acciai inossidabili austenitici, martensitici e a indurimento per precipitazione offrono diverse combinazioni di resistenza alla corrosione, resistenza meccanica, durezza, risposta al trattamento termico e lavorabilità.
Rispetto a molti acciai al carbonio, alcune leghe di acciaio inossidabile sono più soggette all'incrudimento e possono risultare meno tolleranti durante la lavorazione. Ciò può influenzare la scelta degli utensili, i tempi di ciclo e la finitura superficiale ottenibile.
Alberi in alluminio, titanio e leghe speciali
L'alluminio è un materiale interessante quando è importante ridurre la massa rotante e i carichi sono sufficientemente moderati dalla sua minore rigidità. La sua buona lavorabilità lo rende inoltre pratico per molti prototipi leggeri, strumenti, componenti per l'automazione e alcuni sistemi ad alta velocità.
Il titanio offre un rapporto resistenza-peso molto più elevato e una forte resistenza alla corrosione, il che lo rende utile per il settore aerospaziale e per applicazioni ad alte prestazioni. Questi vantaggi comportano tuttavia una lavorazione più complessa e un costo del materiale più elevato.
Le leghe a base di nichel vengono utilizzate laddove le condizioni di calore e corrosione superano le capacità dei materiali per alberi più convenzionali. Possono offrire prestazioni eccellenti, ma la difficoltà di lavorazione e l'usura degli utensili le rendono solitamente una scelta specialistica piuttosto che predefinita.
Trattamento termico e finitura superficiale per alberi
Le proprietà di un albero non sono determinate solo dal materiale di base. Il trattamento termico può modificarne la durezza e le prestazioni a fatica, mentre il trattamento superficiale può migliorarne la resistenza alla corrosione, all'usura, l'aspetto o il comportamento all'attrito.
Questi processi secondari devono essere pianificati insieme alle dimensioni finali, poiché alcuni trattamenti possono alterare l'albero dopo la lavorazione iniziale.
Trattamento termico e indurimento superficiale
Su alberi in acciaio che necessitano di maggiore resistenza o resistenza all'usura, si possono utilizzare la tempra e il rinvenimento, mentre la tempra a induzione consente di indurire selettivamente le superfici funzionali senza trattare l'intera sezione trasversale allo stesso modo. I trattamenti di distensione possono essere impiegati anche laddove la presenza di tensioni residue rappresenti un problema.
Un aspetto fondamentale da considerare nella produzione è la distorsione. Il trattamento termico può alterare la rettilineità, la rotondità o il diametro finale, motivo per cui gli alberi di alta precisione vengono spesso sgrossati prima e poi rifiniti o rettificati dopo il trattamento termico.
Questa sequenza consente di stabilire le proprietà del materiale prima che le superfici finali più critiche vengano dimensionate.
Finiture superficiali comuni dell'albero
Il trattamento superficiale dipende fortemente dal materiale dell'albero e dall'ambiente operativo. Gli alberi in acciaio inossidabile possono essere passivati laddove siano richiesti una migliore pulizia superficiale e una maggiore resistenza alla corrosione, mentre i componenti in alluminio possono essere anodizzati per la protezione dalla corrosione e dalla corrosione superficiale.
La placcatura può essere utilizzata su alberi in acciaio o altri metalli selezionati quando sono necessarie resistenza all'usura, alla corrosione o particolari proprietà superficiali. La lucidatura e la rettifica, invece, sono principalmente metodi di finitura meccanica utilizzati per migliorare la levigatezza e il controllo dimensionale.
La finitura deve sempre essere abbinata alla superficie funzionale. Un trattamento decorativo su un'area non a contatto e una superficie di cuscinetto o di tenuta di precisione possono richiedere specifiche completamente diverse.
Sfide nella lavorazione di precisione degli alberi
La lavorazione degli alberi diventa più complessa all'aumentare della lunghezza, della durezza dei materiali o della necessità di mantenere allineati molteplici elementi di precisione. Queste sfide non riguardano tanto la produzione di una forma cilindrica, quanto piuttosto il mantenimento della stabilità durante l'intera sequenza di lavorazione.
Comprendere dove si sviluppano gli errori facilita l'assegnazione realistica delle tolleranze e la pianificazione delle corrette operazioni di finitura.
Deformazione e vibrazione dell'albero lungo
Gli alberi lunghi e sottili si comportano meno come barre rigide e più come travi flessibili sotto l'azione delle forze di taglio. All'aumentare del rapporto lunghezza-diametro, la flessione, le vibrazioni e l'instabilità dimensionale diventano fattori sempre più importanti.
La flessione può produrre variazioni di diametro o conicità poiché il pezzo si allontana dall'utensile di taglio. Le vibrazioni possono lasciare segni di vibrazione, ridurre la qualità della superficie e rendere meno prevedibile il controllo dimensionale.
Contropunte, supporti fissi, forze di taglio controllate e fasi di sgrossatura e finitura possono migliorare la stabilità. L'obiettivo è impedire la flessione dell'albero durante la lavorazione, piuttosto che affidarsi all'ispezione finale per scoprire l'errore a posteriori.
Mantenimento dell'allineamento tra più elementi
Un albero complesso può contenere diversi diametri, filettature, spallamenti, fori e sedi per chiavette, realizzati con operazioni differenti. Ogni nuova configurazione crea un'ulteriore possibilità di errore di allineamento.
Quando possibile, la lavorazione di elementi rotanti correlati a partire da un riferimento comune può ridurre l'accumulo di tolleranze. Quando il pezzo deve essere riposizionato, l'utilizzo di riferimenti coerenti e di dispositivi di fissaggio controllati contribuisce a preservare la relazione tra gli elementi precedenti e quelli successivi.
Ciò è particolarmente importante per gli alberi a gradini e i componenti ad alta velocità. Le singole dimensioni possono superare l'ispezione, ma l'albero nel suo complesso può comunque presentare un'eccessiva eccentricità se i suoi assi non sono correlati correttamente.
Lavorazione di materiali temprati e difficili
Gli acciai legati duri, gli acciai inossidabili, il titanio e le leghe di nichel pongono maggiori esigenze in termini di utensili e stabilità del processo rispetto all'acciaio dolce o all'alluminio, che sono facilmente lavorabili.
Forze di taglio più elevate e usura dell'utensile possono influenzare la consistenza del diametro e la finitura superficiale all'interno di un lotto di produzione. Alcuni materiali, inoltre, generano o trattengono più calore durante il taglio, il che può contribuire al movimento termico o al degrado dell'utensile.
Il materiale più appropriato per l'albero non è quindi semplicemente l'opzione più resistente disponibile. Dovrebbe garantire le prestazioni di esercizio richieste senza introdurre difficoltà di produzione che non apportino alcun vantaggio funzionale.
Controllo qualità della lavorazione degli alberi
L'ispezione chiude il cerchio tra il disegno tecnico e il componente rotante reale. Poiché le prestazioni dell'albero dipendono da diverse dimensioni e superfici correlate, il controllo di un solo diametro esterno è raramente sufficiente per applicazioni di precisione.
Il piano di ispezione dovrebbe concentrarsi sulle caratteristiche che influiscono direttamente su adattamento, rotazione, tenuta e trasferimento del carico.
Ispezione dimensionale e geometrica
I micrometri sono comunemente utilizzati per verificare i diametri degli alberi e le sedi dei cuscinetti perché forniscono misurazioni dimensionali dirette e ad alta risoluzione.
La concentricità può essere verificata ruotando l'albero contro un indicatore o con apparecchiature di misura più specializzate. La rettilineità, le relazioni assiali e le geometrie più complesse possono richiedere dispositivi di fissaggio dedicati, apparecchiature per la verifica della rotondità o ispezioni con macchine di misura a coordinate (CMM), a seconda dei requisiti del disegno. La rettifica di precisione e l'ispezione controllata vengono comunemente utilizzate insieme quando sono richieste tolleranze ristrette dell'albero.
Il metodo di misurazione deve rispecchiare le specifiche. Una caratteristica controllata per l'eccentricità, ad esempio, dovrebbe essere ispezionata in modo da valutare la variazione di rotazione anziché limitarsi a controllarne il diametro.
Verifica della superficie e del materiale
La misurazione della rugosità superficiale diventa importante nelle aree di cuscinetti, guarnizioni o scorrimento, dove la texture influisce sul funzionamento effettivo.
Quando gli alberi vengono sottoposti a trattamento termico, può essere necessario eseguire anche prove di durezza per confermare il raggiungimento delle condizioni del materiale specificate. I certificati dei materiali o altre verifiche possono essere importanti quando l'identità e la tracciabilità della lega sono parte integrante dei requisiti del progetto.
L'insieme dei controlli dimensionali, geometrici, superficiali e dei materiali fornisce un'indicazione molto più significativa della qualità dell'albero rispetto alla sola ispezione dimensionale di base.
Applicazioni degli alberi lavorati
Gli alberi lavorati vengono utilizzati ovunque sia richiesta una rotazione controllata, la trasmissione di coppia o una guida lineare. La geometria di base può essere simile in diversi settori, ma le priorità possono variare sostanzialmente a seconda dei requisiti di velocità, carico, corrosione, pulizia e affidabilità.
Un albero di trasmissione efficiente deve quindi essere progettato per il suo effettivo ambiente operativo, piuttosto che basarsi unicamente su un'etichetta industriale.
Automotive
Gli alberi di trasmissione per autoveicoli includono componenti di trasmissione, motori e altri elementi rotanti per la generazione di energia. In queste applicazioni, la capacità di coppia, la resistenza alla fatica, l'usura, l'equilibrio e la stabilità dimensionale a lungo termine sono spesso fattori cruciali.
Un albero di trasmissione rotante è soggetto a carichi ciclici anziché a un singolo carico statico, il che rende la scelta del materiale e la concentrazione delle sollecitazioni particolarmente importanti.
Anche i sistemi di azionamento elettrico possono imporre requisiti stringenti agli alberi motore, dove l'eccentricità e l'equilibrio influenzano il comportamento rotazionale ad alta velocità.
Equipaggiamento industriale
Pompe, riduttori, motori elettrici, nastri trasportatori, compressori, rulli e apparecchiature di processo si basano tutti su alberi lavorati meccanicamente.
Il corretto accoppiamento e allineamento dei cuscinetti è particolarmente importante perché queste macchine possono funzionare ininterrottamente per lunghi periodi. Un errore che può sembrare insignificante durante l'assemblaggio può trasformarsi in vibrazioni continue, usura, rumore o guasti alle guarnizioni nel corso di migliaia di ore di funzionamento.
Nella progettazione degli alberi industriali, pertanto, spesso si privilegiano la durata e la manutenibilità, oltre alla precisione dimensionale di base.
Medicale
Le apparecchiature mediche possono utilizzare alberi di precisione nei sistemi di controllo del movimento, nelle pompe, negli strumenti, nelle apparecchiature di laboratorio e in altri assemblaggi meccanici.
I requisiti relativi ai materiali possono porre l'accento sulla resistenza alla corrosione e sulla facilità di pulizia, mentre i requisiti dimensionali dipendono dal movimento e dall'assemblaggio coinvolti.
Non tutti gli alberi in acciaio inossidabile o di precisione sono automaticamente adatti all'uso medicale. Materiali specifici, condizioni superficiali, requisiti normativi e ambienti di pulizia o sterilizzazione devono essere valutati per ogni singolo prodotto.
Aerospaziale e automazione
Nelle applicazioni aerospaziali, la priorità è spesso data alla resistenza alla fatica, alla riduzione del peso, all'affidabilità e alla tracciabilità dei materiali. A seconda del carico e dell'ambiente di lavoro, possono essere selezionati titanio, acciaio legato, acciaio inossidabile o altri materiali speciali.
L'automazione e la robotica possono coinvolgere alberi motore, alberi lineari, rulli, componenti attuatori e altre parti mobili. In questo contesto, rettilineità, eccentricità, allineamento e ripetibilità possono influenzare direttamente la precisione di posizionamento e la fluidità del movimento.
Entrambi i settori dimostrano perché le prestazioni di un albero dipendono da ben più che dalle dimensioni nominali: il componente deve mantenere la sua precisione anche quando si muove sotto carichi reali.
Quali fattori influenzano il costo della lavorazione degli alberi?
Il costo della lavorazione degli alberi dipende dall'insieme dei requisiti di produzione, non solo dalla lunghezza e dal diametro dell'albero stesso. Materiale, geometria, tolleranze, trattamento termico, rettifica, ispezione e volume di produzione possono influenzare la quantità di lavoro necessaria.
Il disegno dell'albero più economico non è quindi quello con il minor numero di dimensioni, bensì quello che distingue chiaramente gli elementi critici dalla geometria ordinaria.
Materiale e dimensioni dell'albero
Il materiale influisce sia sul prezzo della materia prima che sui tempi di lavorazione. Un albero in acciaio al carbonio relativamente lavorabile può richiedere meno tempo di lavorazione e di utensili rispetto a una lega temprata o a un materiale a base di nichel della stessa forma.
Anche il diametro e la lunghezza sono importanti. Gli alberi più grandi richiedono più materiale e quindi una maggiore asportazione di materiale, mentre i componenti lunghi e sottili potrebbero necessitare di un supporto aggiuntivo, di forze di taglio ridotte e di maggiore attenzione alla rettilineità.
Questi fattori diventano particolarmente importanti quando un albero dall'aspetto semplice è sufficientemente grande o flessibile da richiedere un sistema di fissaggio specializzato.
Tolleranza e finitura superficiale
Tolleranze più ristrette richiedono generalmente una finitura più controllata e maggiori ispezioni. Quando la sola tornitura non è in grado di soddisfare in modo affidabile i requisiti, la rettifica cilindrica può aggiungere un'ulteriore fase di lavorazione.
Lo stesso vale per la finitura superficiale. Una superficie tornita generica e una sede di cuscinetto di precisione non devono automaticamente essere soggette agli stessi requisiti.
Limitare le tolleranze a quelle molto ristrette per le sedi dei cuscinetti, le guarnizioni, i diametri di accoppiamento o altre caratteristiche funzionali può ridurre i costi di produzione non necessari senza compromettere le prestazioni del prodotto.
Geometria e volume di produzione
Un albero dritto di base è relativamente facile da lavorare. La presenza di chiavette, scanalature, fori trasversali, filettature multiple, scanalature profonde e passaggi di lavorazione rigorosi aumentano i tempi di lavorazione e di impostazione.
Anche il volume di produzione incide sull'aspetto economico. La programmazione, gli utensili, i sistemi di fissaggio e i costi di allestimento rappresentano una quota maggiore del prezzo per un singolo prototipo rispetto a una produzione in serie.
Per gli alberi di produzione, la stabilità e la ripetibilità del progetto consentono di ottimizzare il processo produttivo su un maggior numero di pezzi, migliorando l'efficienza complessiva.
Come progettare un albero per la lavorazione CNC
Una buona progettazione dell'albero inizia dalla funzionalità meccanica, ma la producibilità determina con quale efficienza tale funzionalità può essere raggiunta. Un progetto non deve essere semplificato fino a smettere di funzionare, ma deve evitare la complessità che non apporta alcuna prestazione utile.
Tre aspetti meritano particolare attenzione: materiale e diametro, concentrazione delle sollecitazioni e allocazione delle tolleranze.
Abbinare diametro e materiale al carico
Il diametro e il materiale dell'albero devono essere selezionati in base ai requisiti di coppia, flessione, velocità, fatica, ambiente e rigidità.
L'aumento della resistenza attraverso la selezione dei materiali può talvolta ridurre le dimensioni della sezione necessaria, ma le proprietà dei materiali non dovrebbero essere considerate indipendentemente dalla rigidità o dal comportamento durante il processo produttivo. Ad esempio, la sostituzione dell'acciaio con l'alluminio può ridurre il peso, ma modifica anche significativamente la rigidità elastica.
Un progetto corretto bilancia geometria e materiale, anziché aspettarsi che una singola proprietà risolva ogni esigenza.
Evitate inutili concentrazioni di stress.
Spalle, scanalature, filettature, sedi per chiavette e fori trasversali interrompono una sezione dell'albero altrimenti continua e possono aumentare le sollecitazioni locali.
Transizioni graduali e raccordi appropriati possono ridurre la concentrazione di sollecitazioni attorno ai diametri a gradini, soprattutto su alberi soggetti a flessione o torsione ciclica. Il raggio esatto deve comunque rimanere compatibile con i componenti di accoppiamento, come cuscinetti o spallamenti.
Anche le scanalature per chiavette e altri elementi di trasferimento della coppia dovrebbero essere dimensionati e posizionati tenendo conto sia del carico che della lavorabilità, anziché essere semplicemente aggiunti dopo che il diametro dell'albero è stato definito.
Applicare tolleranze ristrette solo dove necessario.
La precisione ha un costo quando richiede lavorazioni aggiuntive, rettifica, dispositivi di fissaggio controllati o ispezioni. Non tutte le superfici di un albero necessitano della stessa tolleranza.
Le sedi dei cuscinetti critiche, le superfici di tenuta, i riferimenti e le caratteristiche di accoppiamento possono giustificare un controllo rigoroso, mentre le zone di gioco e i diametri non funzionali possono spesso accettare limiti più ampi.
Questo approccio semplifica la produzione e l'ispezione del disegno, concentrando al contempo le capacità di processo laddove influiscono direttamente sulle prestazioni dell'albero.
Come scegliere il metodo di lavorazione dell'albero più adatto
La strategia di lavorazione più efficiente segue solitamente la gerarchia funzionale dell'albero. Prima si crea la geometria rotazionale, poi si aggiungono le caratteristiche non rotazionali e infine si applica la finitura di alta precisione solo dove apporta un valore misurabile.
In termini pratici, la decisione può spesso essere riassunta come tornitura per la geometria, fresatura o foratura per le caratteristiche e rettifica per la precisione.
Utilizzare la tornitura per la geometria dell'albero principale
La tornitura CNC è generalmente adatta per la lavorazione di diametri primari, spalle, conicità, scanalature e elementi rotazionali, in quanto offre un metodo efficiente e stabile per generare geometrie concentriche.
Per alberi semplici con tolleranze e requisiti di superficie moderati, la tornitura può produrre la maggior parte del pezzo finito senza richiedere la rettifica.
Aggiungi fresatura o foratura per funzionalità aggiuntive
La fresatura o la foratura si rendono necessarie quando l'albero presenta scanalature per chiavette, superfici piane, fori trasversali, fessure o altre geometrie che non seguono il profilo di rotazione.
Queste operazioni devono essere pianificate tenendo conto dei riferimenti dell'albero e degli elementi torniti critici, in modo che la loro posizione rimanga coerente con l'assemblaggio finale.
Con attrezzature adeguate, combinare tornitura e fresatura in un minor numero di passaggi può migliorare il flusso di lavoro e ridurre i riposizionamenti non necessari.
Utilizzare la rettifica per accoppiamenti e finiture critiche.
La rettifica dovrebbe essere aggiunta laddove il requisito funzionale lo giustifichi, non semplicemente perché il componente viene definito albero di precisione.
Tra le applicazioni più comuni si annoverano le sedi dei cuscinetti, i diametri delle guarnizioni, le aree rotanti ad alta velocità, le superfici temprate e i componenti che richiedono una migliore rotondità o rettilineità.
Questo approccio mirato evita di aggiungere una costosa fase di finitura a superfici che già soddisfano i requisiti dopo la tornitura, fornendo al contempo il controllo aggiuntivo necessario sulle aree veramente critiche.
DOMANDE FREQUENTI
Qual è il materiale migliore per gli alberi?
Non esiste un unico materiale migliore per gli alberi. L'acciaio al carbonio 1045 è una scelta pratica per alberi di uso generale perché offre un buon equilibrio tra resistenza, lavorabilità e costo. L'acciaio legato 4140 è più adatto a carichi elevati, fatica e usura, mentre l'acciaio inossidabile è preferibile per la sua resistenza alla corrosione. Alluminio o titanio possono essere scelti quando la riduzione del peso è un fattore più importante.
Come si lavora una scanalatura per chiavetta su un albero?
La sede per la chiavetta di un albero viene generalmente realizzata mediante fresatura CNC utilizzando una fresa a candela o una fresa per sedi di chiavetta. L'albero viene posizionato a partire da un riferimento controllato e la scanalatura viene lavorata con la larghezza, la profondità e la posizione specificate. Dopo la lavorazione, la sede della chiavetta deve essere sbavata e ispezionata, poiché il suo accoppiamento e la sua posizione influiscono direttamente sulla trasmissione della coppia e sull'assemblaggio.
Come realizzare scanalature su un albero mediante lavorazione meccanica?
Le scanalature esterne dell'albero possono essere prodotte mediante fresatura, sagomatura o rullatura, a seconda della geometria della scanalatura, del materiale, della precisione richiesta e del volume di produzione. Per le scanalature temprate o di alta precisione, dopo il trattamento termico può essere aggiunta la rettifica per migliorare la precisione dei denti e la finitura superficiale. Il processo selezionato deve essere compatibile con la capacità di coppia e l'accoppiamento richiesti.
Conclusione
La lavorazione affidabile degli alberi dipende dal coordinamento di materiale, tornitura CNC, lavorazione di precisione, rettifica, tolleranze, eccentricità, rettilineità e finitura superficiale con le effettive condizioni operative dell'albero. Un albero di successo non è semplicemente un albero che corrisponde al suo diametro nominale; le sue superfici critiche devono rimanere correttamente allineate e rifinite in modo che cuscinetti, guarnizioni, ingranaggi e altri componenti di accoppiamento possano funzionare senza intoppi sotto carichi di rotazione reali.
Noi di TiRapid offriamo servizi di lavorazione e produzione CNC di precisione per alberi personalizzati e altri componenti rotanti. Le nostre competenze comprendono tornitura CNC, lavorazione di elementi complessi, selezione dei materiali, controllo dimensionale e finiture di precisione per prototipi e produzioni a basso volume.