
Durante lo sviluppo di apparecchiature automatizzate, i team di ricerca e sviluppo devono verificare rapidamente i progetti dei componenti, tenendo conto al contempo della stabilità della produzione nelle fasi successive. La velocità di consegna dei prototipi, la precisione di lavorazione, la continuità del processo e la coerenza dei lotti possono influire sulla tempistica di sviluppo. Una corretta pianificazione del processo di lavorazione CNC consente ai componenti di passare agevolmente dalla verifica del progetto alle prove ingegneristiche e alla produzione di massa, riducendo i costi in termini di tempo causati da modifiche ripetute e cambi di fornitore.
Quali componenti di apparecchiature automatizzate sono adatti alla prototipazione rapida?
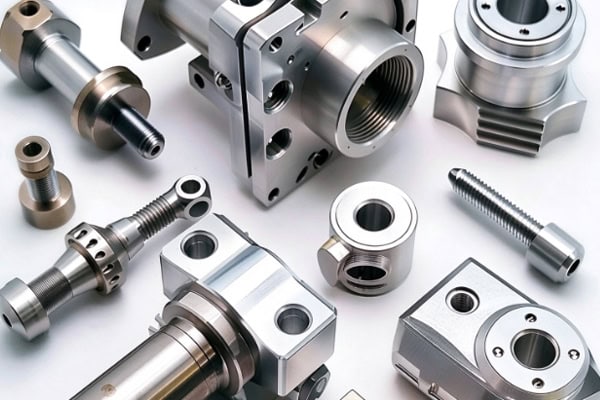
Le apparecchiature automatizzate contengono numerosi componenti strutturali non standard e parti funzionali di precisione. La lavorazione CNC consente di produrre rapidamente prototipi con diversi materiali e strutture a partire da disegni 3D.
Componenti strutturali e di montaggio dell'attrezzatura
Le piastre di base, i telai di supporto, le piastre di montaggio e le basi di collegamento delle apparecchiature influiscono direttamente sulle relazioni di assemblaggio complessive. Durante la fase di prototipazione, è necessario verificare attentamente le dimensioni e le posizioni di montaggio.
- Montaggio di piastre e basi: verificare la posizione dei fori, i gradini, le superfici di riferimento e le interfacce delle apparecchiature.
- Strutture di supporto: Verificare lo spazio di installazione, la rigidità e le relazioni di assemblaggio complessive.
- Collegamento delle basi e delle parti di fissaggio: Verificare il posizionamento e le modalità di collegamento tra i diversi moduli.
Effettuare tempestivamente la verifica fisica delle parti strutturali può aiutare a identificare eventuali discrepanze tra i disegni e l'assemblaggio effettivo.
Meccanismi di movimento e parti funzionali
I cursori, le boccole, gli adattatori, i dispositivi di fissaggio e i componenti di trasmissione nelle apparecchiature automatizzate spesso presentano rigorosi requisiti dimensionali e di accoppiamento, il che rende la lavorazione CNC adatta alla verifica funzionale dei prototipi.
- Alberi e manicotti: concentrarsi sulla verifica del diametro, della concentricità e del gioco di accoppiamento.
- Dispositivi di fissaggio e posizionamento dei componenti: verificare la precisione del posizionamento, lo spazio di serraggio e la facilità d'uso.
- Parti scorrevoli e di trasmissione: prestare attenzione all'accoppiamento del movimento, alla posizione di montaggio e alla qualità della superficie.
Una volta che questi componenti vengono rapidamente trasformati in prototipi fisici, le loro prestazioni di movimento e di assemblaggio possono essere verificate in modo più intuitivo.
In che modo la prototipazione rapida automatizzata delle apparecchiature può accorciare il ciclo di sviluppo?
La chiave per la prototipazione rapida è ridurre i tempi di attesa e le rilavorazioni durante la produzione, consentendo di identificare e correggere i problemi di progettazione il prima possibile.
Revisione completa del processo DFM prima della lavorazione
Prima di procedere alla lavorazione vera e propria, la struttura deve essere esaminata confrontandola con il modello 3D e i disegni tecnici per determinarne l'idoneità alla produzione tramite macchine a controllo numerico (CNC).
- Verifica dell'accessibilità alla lavorazione: analizza le condizioni di accesso dell'utensile per cavità profonde, fessure strette, fori piccoli e superfici complesse.
- Ottimizza il metodo di serraggio: riserva superfici di posizionamento e aree di serraggio adeguate per ridurre la difficoltà di ripetute operazioni di impostazione.
- Individuare le dimensioni critiche: evitare di applicare tolleranze eccessivamente ristrette a ogni dimensione e concentrarsi sulle caratteristiche che influiscono effettivamente sull'assemblaggio.
Risolvere in anticipo le difficoltà di produzione può ridurre le modifiche ripetute ai programmi e ai disegni durante la lavorazione.
Abbina il metodo di lavorazione alla struttura del pezzo
Piastre e staffe semplici possono essere lavorate con macchine CNC a 3 assi, mentre per strutture complesse si possono utilizzare macchine a 4 o 5 assi. I componenti ad albero possono essere realizzati tramite tornitura CNC. La scelta dell'attrezzatura di lavorazione più adatta può ridurre il numero di attrezzaggi e migliorare la precisione di posizionamento tra elementi complessi.
Definire un processo di ispezione del prototipo che corrisponda ai requisiti di tolleranza.
Una volta completato il prototipo, le dimensioni critiche e le tolleranze geometriche devono essere verificate in base ai requisiti generali di assemblaggio, utilizzando strumenti di misura appropriati. Per le dimensioni lineari ed esterne, in base ai disegni, si possono utilizzare calibri e micrometri, mentre le caratteristiche geometriche critiche, come posizione, perpendicolarità, concentricità e profili complessi, possono essere verificate con macchine di misura a coordinate o apparecchiature specializzate. I risultati ottenuti possono quindi essere utilizzati per apportare tempestivamente le modifiche necessarie al progetto.
Controllo della deformazione del prototipo causata dalle sollecitazioni di lavorazione
Per componenti come piastre di montaggio, basi e guide in alluminio che richiedono una notevole asportazione di materiale, è necessario tenere conto delle tensioni residue e delle deformazioni dovute alla lavorazione già in fase di prototipazione.
- Distribuire correttamente i sovrametalli di lavorazione: evitare di rimuovere grandi quantità di materiale in un'unica operazione, poiché ciò può causare un significativo rilascio di tensioni.
- Organizzazione della sgrossatura e della finitura: per pezzi a parete sottile, di grandi dimensioni o di elevata precisione, la deformazione può essere controllata separando la sgrossatura dalla finitura.
- Applicazione del trattamento di distensione in base alle condizioni del materiale: per specifiche leghe e strutture di alluminio, i processi di invecchiamento o altri trattamenti di distensione possono essere valutati in base alle condizioni del materiale, al volume di materiale asportato e ai requisiti di precisione.
Un controllo adeguato delle sollecitazioni di lavorazione può ridurre la deformazione dopo la rimozione del pezzo dal dispositivo di fissaggio e le variazioni dimensionali durante il successivo assemblaggio.

Come si può passare agevolmente dalla prototipazione rapida alla produzione di massa?
Una volta completata la verifica del prototipo, il progetto validato deve essere convertito in una soluzione di produzione stabile, prestando particolare attenzione agli utensili, agli strumenti di taglio, ai programmi e ai metodi di ispezione.
Standardizzare il processo di lavorazione convalidato
Dopo la fase di test del prototipo, la soluzione di lavorazione verificata dovrebbe essere integrata in un processo produttivo stabile.
- Correggi la versione del programma: mantieni i programmi CNC e i parametri di lavorazione convalidati.
- Definizione dei riferimenti di lavorazione: Determinare i riferimenti di bloccaggio di produzione in base ai risultati della verifica del prototipo.
- Registra i parametri chiave: organizza gli utensili da taglio, i parametri di taglio e le sequenze di lavorazione per una produzione ripetibile.
Una documentazione completa del processo può ridurre il tempo impiegato in ripetuti tentativi ed errori durante la produzione di massa.
Introduzione degli utensili durante la produzione di prova in piccoli lotti
Non è necessario attendere la produzione di massa per disporre di attrezzature specifiche. Per i pezzi che richiedono un'elevata ripetibilità nel posizionamento, le soluzioni di attrezzaggio possono essere verificate in anticipo durante le prove ingegneristiche o la produzione di piccoli lotti.
| Fase di sviluppo | Obiettivo della fase | Attenzione al cliente | Attività di lavorazione CNC |
| Prototipazione del primo articolo | Verificare la struttura e le funzioni di base | Dimensioni, assemblaggio, spazio | Lavorazione rapida a 3, 4 e 5 assi. |
| Validazione ingegneristica EVT | Confermare la fattibilità del progetto ingegneristico | Funzione, dimensioni critiche, relazioni di assemblaggio | Lavorazione del prototipo e modifiche di progettazione. |
| Validazione del progetto DVT | Verifica la maturità del progetto | Tolleranze, affidabilità, ottimizzazione dei processi | Lavorazione di piccoli lotti e perfezionamento dei processi |
| Validazione della produzione PVT | Verificare il processo di produzione | Attrezzatura, ispezione, resa, tempo di ciclo | Lavorazione di prova in condizioni di produzione |
| Produzione di massa | Mantenere la consegna continua | Coerenza, costo, tempi di consegna, qualità | Produzione in serie CNC standardizzata |
EVT, DVT e PVT sono fasi comunemente utilizzate nello sviluppo del prodotto e nella validazione della produzione, sebbene le loro definizioni specifiche possano variare a seconda dell'approccio di gestione del progetto. L'integrazione preventiva di attrezzature, ispezioni e documentazione di produzione nelle fasi di prova e validazione può contribuire a ridurre i rischi di processo dopo l'avvio della produzione di massa.
Stabilire un piano di ispezione che corrisponda alla produzione in lotti
La produzione di massa non può basarsi esclusivamente sull'ispezione del primo campione. L'ispezione in corso di produzione e l'ispezione finale devono essere stabilite in base alle dimensioni critiche, al volume di produzione e ai rischi per la qualità. Per le dimensioni che influenzano l'assemblaggio, la frequenza di ispezione può essere aumentata per identificare le derive dimensionali causate dall'usura degli utensili o da variazioni nelle condizioni di serraggio.
Quali capacità vanno considerate nella scelta di un fornitore di macchine CNC per apparecchiature automatizzate?
Per i produttori di apparecchiature automatizzate, la capacità di un fornitore di supportare in modo continuativo le diverse fasi di sviluppo influisce direttamente sulla successiva gestione degli acquisti e della produzione.
Supporto per materiali multipli e strutture complesse
I componenti delle apparecchiature automatizzate sono realizzati con diversi materiali, pertanto è necessario che gli utensili e i processi di taglio siano adatti alle caratteristiche del materiale.
- Tipi di materiali comuni: le apparecchiature automatizzate utilizzano comunemente leghe di alluminio, acciaio inossidabile, acciaio al carbonio e materie plastiche tecniche.
- Abbinamento tra materiali e processi: materiali diversi richiedono utensili da taglio e parametri di lavorazione differenti.
- Adattamento flessibile dei processi: i fornitori devono adattare i processi in base alla struttura dei componenti, anziché applicare una soluzione fissa a ogni ordine.
Un'adeguata combinazione di materiali e processi è un prerequisito fondamentale per mantenere la qualità e l'efficienza dei componenti delle apparecchiature automatizzate.
Mantenere capacità di controllo qualità stabili
I componenti prodotti in serie devono mantenere uniformità in termini di dimensioni, trattamento superficiale e accoppiamento durante l'assemblaggio.
- Ispezione delle dimensioni critiche: concentrarsi sulle dimensioni che influenzano l'assemblaggio e il movimento delle apparecchiature.
- Controllo qualità in corso di produzione: monitorare fattori quali l'usura degli utensili e le variazioni delle condizioni di serraggio durante la produzione.
- Ispezione finale: Eseguire l'ispezione finale in conformità ai disegni e ai requisiti dell'ordine e conservare la relativa documentazione.
Un controllo di qualità stabile può ridurre le variazioni dimensionali tra i pezzi prodotti in lotti e minimizzare le rilavorazioni durante l'assemblaggio finale delle apparecchiature.
Rispondere in modo flessibile ai cambiamenti di progettazione
Durante la fase di ricerca e sviluppo, le apparecchiature automatizzate spesso subiscono regolazioni della posizione dei fori, ottimizzazioni strutturali e modifiche dei materiali. I fornitori necessitano della capacità di modificare rapidamente le soluzioni di lavorazione. Per i componenti non ancora completamente definiti, si può ricorrere inizialmente alla lavorazione di piccoli lotti per la verifica, seguita da un graduale aumento del volume di produzione una volta che il progetto è stato finalizzato. Questo approccio può ridurre il rischio di investimenti iniziali eccessivi.
Dallo sviluppo del prototipo alla produzione di massa, i componenti per apparecchiature automatizzate devono soddisfare i requisiti di continuità del processo, controllo dimensionale e stabilità produttiva. TiRapid offre servizi di fresatura CNC, tornitura e lavorazione di precisione da 3 a 5 assi, basati sui disegni del cliente, facilitando la transizione dei componenti per apparecchiature automatizzate dalla prototipazione rapida alle prove ingegneristiche, alla produzione di piccoli lotti e alla produzione di massa.
















