
Nella tornitura, la scelta degli utensili da taglio influisce direttamente sull'efficienza della lavorazione, sulla precisione del pezzo e sulla durata dell'utensile. Se l'utensile da taglio e il materiale del pezzo non sono compatibili, è probabile che si verifichino problemi come scheggiature, usura rapida e una superficie ruvida del pezzo, con conseguente aumento dei costi di produzione e dei tempi di fermo macchina. Tuttavia, selezionando utensili di tornitura appropriati in base al materiale del pezzo, al metodo di lavorazione e ai requisiti di precisione, è possibile migliorare efficacemente la stabilità del taglio e rendere il processo di lavorazione più efficiente.
Classificazione di base degli utensili per tornitura
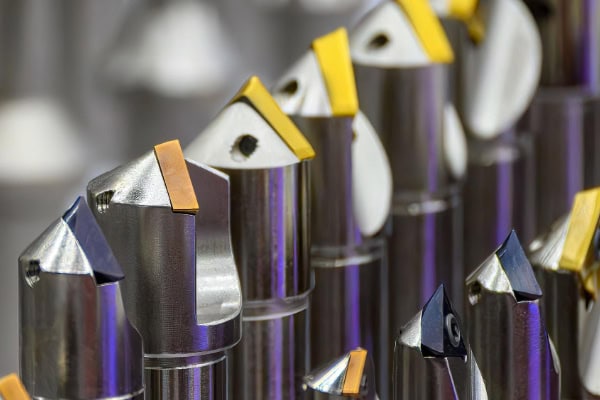
Esistono molti tipi di utensili per tornitura, con strutture e materiali diversi adatti a differenti ambienti di lavorazione. I tipi più comuni includono utensili per tornitura esterna, utensili per alesatura, utensili per troncatura e utensili per filettatura. I materiali principali degli utensili sono acciaio rapido, carburo cementato, ceramica e nitruro di boro cubico (CBN). Nella scelta degli utensili, è necessario considerare fattori quali la durezza del pezzo, la velocità di taglio e la precisione di lavorazione. Anche selezionando utensili ad alte prestazioni, è difficile ottenere risultati di lavorazione ottimali se l'ambiente di lavorazione è instabile.
Tipi comuni di utensili per tornitura
A utensili diversi corrispondono esigenze di lavorazione differenti. Una corretta classificazione migliora l'efficienza della lavorazione e riduce l'usura superflua degli utensili.
- Gli utensili di tornitura esterna sono adatti per la lavorazione cilindrica
- Gli utensili di alesatura vengono utilizzati per la finitura dei fori interni.
- Gli utensili da taglio sono adatti alla separazione dei materiali
- Gli utensili per la filettatura vengono utilizzati per la lavorazione di precisione delle filettature.
- Gli strumenti di formatura sono adatti a contorni complessi
- Gli strumenti di finitura si concentrano maggiormente sulla qualità della superficie.
- Gli utensili di sgrossatura pongono l'accento sull'efficienza di taglio.
Una corretta classificazione degli utensili di tornitura migliora la stabilità della lavorazione e riduce gli errori di lavorazione non necessari.
Differenze tra i materiali degli utensili
I diversi materiali degli utensili presentano caratteristiche di resistenza al calore e all'usura differenti, il che li rende adatti a diversi ambienti di taglio. Una scelta errata del materiale dell'utensile può accelerare significativamente l'usura.
- Gli utensili in acciaio rapido hanno una buona tenacità
- Gli utensili in carburo sono adatti per il taglio ad alta velocità
- Gli utensili in ceramica offrono un'elevata resistenza al calore.
- Gli utensili in CBN sono adatti per materiali duri
- Gli utensili diamantati sono ideali per i metalli non ferrosi.
- Gli utensili rivestiti offrono una maggiore resistenza all'usura.
- Materiali diversi influiscono in modo diverso sulla durata del taglio.
I materiali degli utensili devono essere compatibili con la durezza del pezzo in lavorazione e con le condizioni di taglio per garantire prestazioni di lavorazione stabili.
Scelta degli utensili in base al materiale del pezzo
Materiali metallici diversi generano forze di taglio, calore e attrito differenti durante la lavorazione, pertanto la scelta degli utensili non può seguire un unico standard.
Selezione degli utensili per la lavorazione dell'acciaio inossidabile
La lavorazione dell'acciaio inossidabile crea facilmente un tagliente di riporto concentrando il calore di taglio, pertanto gli utensili devono possedere un'elevata resistenza al calore e proprietà antiaderenti. Vengono comunemente utilizzati utensili in carburo con rivestimenti resistenti al calore.
- Seleziona utensili con elevata resistenza al calore
- Utilizzare inserti con rivestimento antiadesivo
- Evitare angoli della punta dell'utensile eccessivamente piccoli
- Controllo dell'accumulo di calore durante il taglio
- Migliorare la copertura del liquido di raffreddamento
- Ridurre i tagli continui eccessivamente lunghi
- Mantenere una velocità di taglio stabile
La lavorazione dell'acciaio inossidabile si concentra in larga misura sulla resistenza al calore e sulle prestazioni antiaderenti per ridurre l'usura degli utensili.
Selezione degli utensili per la lavorazione delle leghe di alluminio
Le leghe di alluminio sono più morbide ma tendono ad aderire al materiale, il che rende l'affilatura degli utensili e l'evacuazione dei trucioli estremamente importanti. Gli utensili affilati contribuiscono a ridurre le bave e i graffi superficiali.
- Utilizzare utensili da taglio estremamente affilati
- Migliorare le prestazioni di evacuazione dei chip
- Selezionare superfici di inserto lucidate
- Controllare le condizioni di lubrificazione
- Ridurre l'adesione del materiale durante il taglio
- Migliorare la qualità della finitura superficiale
- Prevenire l'usura degli utensili
La lavorazione delle leghe di alluminio richiede sia affilatura che un'efficiente evacuazione dei trucioli per mantenere una qualità superficiale stabile.
Scelta degli utensili in base ai metodi di lavorazione
I diversi processi di lavorazione richiedono diverse strutture e rigidità degli utensili. La sgrossatura si concentra maggiormente sull'efficienza di taglio, mentre la finitura si concentra maggiormente sulla precisione dimensionale e sulla qualità della superficie.
Selezione degli utensili per la lavorazione di sgrossatura
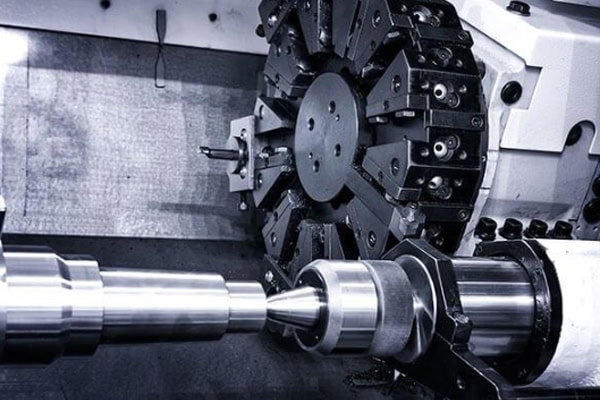
La lavorazione di sgrossatura rimuove rapidamente il materiale, quindi gli utensili devono offrire elevata resistenza e resistenza agli urti.
- È necessaria una maggiore rigidità
- La resistenza all'impatto dell'inserto è importante
- Adatto per grandi profondità di taglio
- L'efficienza del taglio è prioritaria
- È necessario uno spazio maggiore per i chip
- Ridurre il rischio di scheggiatura degli utensili
- Migliorare la capacità di taglio continuo
Gli utensili per la sgrossatura si concentrano maggiormente su resistenza e robustezza per migliorare l'efficienza di asportazione del materiale.
Selezione degli utensili di finitura
Le operazioni di finitura richiedono dimensioni stabili e una qualità superficiale uniforme, pertanto l'affilatura e la stabilità degli utensili diventano ancora più importanti.
- Il raggio del naso influisce sulla rugosità della superficie
- Le vibrazioni dell'utensile devono essere controllate
- Utilizzare inserti di alta precisione
- Migliorare la qualità della finitura superficiale
- Ridurre gli errori dimensionali
- Controllo degli effetti della deformazione termica
- Mantenere una velocità di alimentazione stabile
Gli utensili di finitura pongono maggiore enfasi sulla stabilità e sulla precisione della lavorazione.
Influenza degli angoli e della struttura dell'utensile sulla lavorazione
L'angolo dell'utensile influisce direttamente sulla resistenza al taglio, sull'evacuazione dei trucioli e sulla temperatura di lavorazione. Angoli non corretti possono aumentare la forza di taglio e accelerare l'usura anomala.
Selezione dell'angolo di inclinazione e dell'angolo di scarico
L'angolo di spoglia influisce sulla fluidità del taglio, mentre l'angolo di scarico influisce sull'attrito tra l'utensile e il pezzo in lavorazione. Materiali diversi richiedono combinazioni di angoli diverse.
- Angoli di spoglia elevati riducono la resistenza al taglio
- Angoli di spoglia ridotti migliorano la resistenza del bordo
- Gli angoli di scarico influenzano le condizioni di attrito
- Materiali diversi richiedono angoli diversi
- I materiali duri necessitano di lame più robuste
- Le leghe di alluminio traggono vantaggio da angoli di inclinazione maggiori
- Angoli non corretti aumentano la generazione di calore
Angoli di taglio corretti riducono il carico di taglio e migliorano la stabilità della lavorazione.
Selezione della struttura del frantumatore di trucioli
La struttura dei rompitrucioli influisce sulla direzione del flusso dei trucioli e sulla distribuzione del calore. Una scarsa evacuazione dei trucioli può causare accumulo di trucioli e danni all'utensile.
- I dispositivi di rottura del chip influenzano la forma del chip.
- Le scanalature profonde sono adatte al taglio pesante
- Le piccole scanalature si adattano alla finitura
- Una scarsa evacuazione dei chip aumenta il calore
- L'intreccio dei chip compromette la sicurezza
- La struttura del chip influisce sulla qualità della superficie
- Il taglio ad alta velocità richiede un flusso di trucioli stabile
Una buona struttura del rompitruciolo riduce l'accumulo di calore e migliora l'efficienza della lavorazione.
Controllo della durata e dei costi degli utensili
La durata degli utensili influisce direttamente sui costi di lavorazione e sull'efficienza della macchina. Un'usura eccessiva aumenta i tempi di sostituzione degli utensili e riduce la uniformità del prodotto.
Metodi per prolungare la durata degli utensili
Un uso corretto degli utensili riduce i costi di produzione e minimizza i problemi di lavorazione.
- Controllare parametri di taglio ragionevoli
- Evitare lavorazioni con sovraccarico prolungato
- Mantenere condizioni di raffreddamento stabili
- Controllare regolarmente l'usura degli utensili
- Sostituire tempestivamente gli inserti danneggiati
- Ridurre le vibrazioni anomale
- Ottimizza i percorsi di lavorazione
Condizioni di lavorazione stabili prolungano efficacemente la durata degli utensili e riducono i costi di produzione.
Ruolo dei sistemi di cambio utensile automatico
Le moderne macchine CNC sono spesso dotate di sistemi automatici di cambio utensile per migliorare l'efficienza della lavorazione continua e ridurre l'intervento manuale.
- Migliorare la continuità della lavorazione
- Ridurre i tempi di cambio manuale degli utensili.
- Stabilizzare il ritmo di produzione
- Identificazione automatica delle condizioni degli utensili
- Ridurre gli errori umani nelle operazioni
- Migliorare l'efficienza della produzione in lotti
- Supporto per la gestione intelligente degli strumenti
I sistemi automatici di cambio utensile migliorano l'efficienza produttiva e riducono i tempi di inattività.
















