
Gli strumenti endoscopici devono solitamente eseguire operazioni di osservazione, posizionamento, presa, taglio, trasporto e altre azioni all'interno di uno spazio relativamente ristretto. Pertanto, le dimensioni, le relazioni di accoppiamento e le condizioni superficiali dei componenti interni devono rimanere stabili. Rispetto ai componenti meccanici generici, le parti chirurgiche per strumenti endoscopici presentano spesso dimensioni ridotte, strutture fini, fori multipli e spessori di parete relativamente sottili. Alcune parti devono inoltre essere assemblate con lenti, cateteri, componenti di presa o altri componenti di precisione. La lavorazione CNC consente di eseguire tagli precisi di metalli o tecnopolimeri secondo disegni 3D e requisiti di progettazione, e di completare la produzione di parti personalizzate attraverso tornitura, fresatura, foratura, maschiatura, microlavorazione e altri processi.
Quali sono le caratteristiche di lavorazione dei componenti chirurgici endoscopici?
Lo spazio interno degli strumenti endoscopici è limitato, pertanto i componenti devono generalmente essere miniaturizzati pur mantenendo sufficiente resistenza e stabilità. Un componente di piccole dimensioni può contenere contemporaneamente fori, scanalature, filettature, gradini e superfici di accoppiamento. Di conseguenza, la sequenza di lavorazione deve essere pianificata in anticipo per ridurre le variazioni dimensionali causate dai ripetuti serraggi.
Lavorazione stabile di strutture di piccole dimensioni
Le strutture comuni dei componenti chirurgici endoscopici includono connettori, manicotti, componenti di posizionamento, componenti di presa, strutture di montaggio per lenti, componenti di guida e varie piccole parti metalliche non standard. Alcuni componenti presentano un piccolo diametro esterno pur richiedendo fori o gradini interni. Per i metodi di lavorazione convenzionali può essere difficile bilanciare la precisione dimensionale e la qualità superficiale. La tornitura CNC è adatta per componenti ad albero, a manicotto e cilindrici e può completare in modo continuo strutture come diametri esterni, fori interni, superfici terminali, scanalature e filettature. Per componenti con superfici piane, contorni irregolari e fori multidirezionali, è possibile combinare la fresatura CNC o la lavorazione multiasse per completare il processo.
Controllo delle forze di lavorazione per pareti sottili, scanalature fini e microfori
Alcuni componenti endoscopici utilizzano spessori di parete ridotti per contenere le dimensioni complessive. Se la forza di taglio è eccessiva durante la lavorazione, il componente potrebbe subire una leggera deformazione, che a sua volta potrebbe compromettere l'assemblaggio. Pertanto, prima della produzione, è necessario selezionare un metodo di bloccaggio e una sequenza di lavorazione adeguati in base alla struttura del componente. Ad esempio, le superfici di posizionamento principali possono essere lavorate per prime, seguite dalle strutture più fini; per le aree a parete sottile, è possibile ridurre la quantità di materiale asportato per passata, eseguendo un controllo dimensionale durante le fasi successive. Per scanalature sottili, microfori e altre caratteristiche, è opportuno utilizzare utensili di piccole dimensioni e controllare attentamente le condizioni di taglio.
Dimensioni di montaggio
I componenti chirurgici endoscopici raramente vengono utilizzati in modo indipendente. Un manicotto deve collegarsi a un altro componente, un elemento di posizionamento deve entrare con precisione nella sua posizione di installazione e una struttura di presa deve garantire un movimento fluido. Pertanto, i diametri dei fori, i diametri degli alberi, i giochi, le relazioni coassiali e le dimensioni di posizionamento indicate nei disegni possono influenzare l'assemblaggio finale. L'identificazione di queste dimensioni critiche prima della lavorazione può rendere il processo produttivo più stabile.
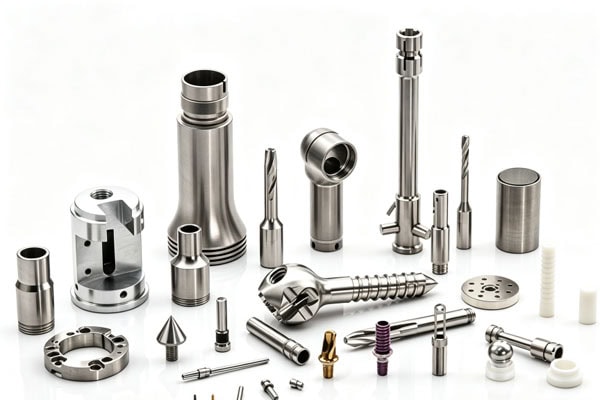
Come sviluppare una soluzione di lavorazione CNC per componenti endoscopici
Gli ingegneri devono innanzitutto confermare le caratteristiche strutturali, il materiale, le tolleranze, il trattamento superficiale e i requisiti di assemblaggio del componente, per poi determinare se siano appropriate le lavorazioni di tornitura, fresatura, foratura, maschiatura o lavorazione multiasse. I componenti endoscopici hanno solitamente una struttura relativamente compatta. Se la sequenza di lavorazione non è pianificata correttamente, può aumentare il consumo di utensili, il numero di operazioni di serraggio e le successive lavorazioni di finitura. Può anche causare deformazioni nelle aree a parete sottile, deviazioni nella posizione dei fori o una qualità superficiale instabile. Pertanto, sviluppare in anticipo un percorso di lavorazione razionale può contribuire a migliorare l'efficienza produttiva, ridurre le rilavorazioni e garantire che i componenti soddisfino i successivi requisiti di assemblaggio e applicazione.
Confermare i disegni e le dimensioni critiche
Dopo aver ricevuto file 3D come STEP, STP e IGES, nonché disegni tecnici come PDF, DWG e DXF, è possibile verificare innanzitutto la struttura, il materiale, le dimensioni, le tolleranze, i requisiti di superficie e le marcature speciali del componente. Particolare attenzione deve essere prestata alle posizioni di assemblaggio e alle dimensioni critiche. Per le dimensioni esterne generali, la produzione può procedere secondo i disegni; per fori, scanalature, filettature e superfici di posizionamento che influiscono sull'assemblaggio, questi devono essere contrassegnati separatamente nel piano di produzione, con i relativi metodi di controllo.
Selezionare il metodo di lavorazione in base alla struttura
Diversi componenti sono adatti a diverse macchine utensili. I pezzi cilindrici si prestano generalmente alla tornitura CNC; i pezzi con superfici piane complesse e contorni spaziali possono essere lavorati con la fresatura CNC; se la struttura presenta caratteristiche complesse in più direzioni, è possibile utilizzare la lavorazione CNC a 5 assi per ridurre il numero di operazioni di bloccaggio. Il sito web di TiRapid offre servizi di fresatura CNC, tornitura CNC, lavorazione CNC a 5 assi e microlavorazione, consentendo di selezionare il processo di lavorazione in base alla struttura del pezzo.
| Metodi di lavorazione comuni per le strutture dei componenti e i comandi principali | ||
| Manici, parti dell'albero | tornitura CNC | Diametro esterno, foro interno, concentricità |
| Piccole abitazioni | Fresatura CNC | Posizione dei fori, superfici piane, spessore della parete |
| Connettori irregolari | Fresatura a 3 assi/5 assi | Contorno, dimensioni posizionali |
| Parti con scanalature e fori fini | Microlavorazione CNC | Larghezza della scanalatura, diametro del foro, bave |
| Componenti di collegamento filettati | Tornitura/Fresatura/Maschiatura | Dimensioni della filettatura, prestazioni di accoppiamento |
Integrare l'ispezione nel processo di lavorazione
I componenti endoscopici non sono adatti per essere ispezionati solo dopo il completamento di tutte le lavorazioni. Le dimensioni critiche possono essere verificate durante la fase di semilavorazione per identificare tempestivamente eventuali deviazioni dimensionali ed evitare sprechi di materiale e tempo dovuti alla prosecuzione del processo di lavorazione. Le ispezioni più comuni possono includere la misurazione dimensionale, il controllo del diametro dei fori, il controllo delle filettature, l'ispezione visiva e l'ispezione con CMM. Il sito web di TiRapid descrive le sue capacità di ispezione con CMM e il loro utilizzo nel controllo qualità di componenti CNC di precisione. Per progetti con requisiti più elevati, è possibile fornire anche i relativi report di ispezione dimensionale in base ai disegni del cliente, facilitando così ai team di ingegneria e approvvigionamento la verifica della conformità dei componenti ai requisiti di disegno.
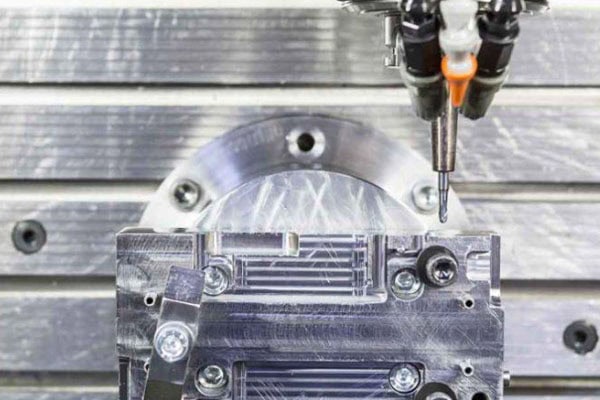
Come selezionare materiali e trattamenti superficiali per componenti chirurgici endoscopici
La scelta del materiale influisce direttamente sulla difficoltà di lavorazione, sulla resistenza del componente, sulla resistenza alla corrosione e sui successivi metodi di lavorazione. La scelta effettiva del materiale deve essere determinata in base all'applicazione del componente, all'ambiente di contatto, ai requisiti di assemblaggio e alle specifiche tecniche fornite dal cliente. La selezione non dovrebbe basarsi esclusivamente sul prezzo. Per i componenti chirurgici endoscopici, è necessario considerare anche la biocompatibilità del materiale, la resistenza alle alte temperature, la resistenza alla pulizia e alla sterilizzazione e la stabilità dimensionale durante l'uso a lungo termine. Materiali diversi hanno requisiti diversi in termini di velocità di taglio, usura dell'utensile, rugosità superficiale e controllo della deformazione, pertanto è necessario valutarli preventivamente in fase di progettazione. Una corretta selezione del materiale non solo migliora l'efficienza di lavorazione, ma riduce anche i problemi durante le successive fasi di assemblaggio, trattamento superficiale e controllo qualità.
L'acciaio inossidabile è adatto per componenti strutturali di precisione.
Gli acciai inossidabili come il 316L sono comunemente utilizzati per i componenti dei dispositivi medici e offrono una buona resistenza alla corrosione e proprietà meccaniche. L'acciaio inossidabile può essere preso in considerazione per manicotti, connettori, componenti di presa, supporti strutturali e altre parti a seconda del progetto specifico. Tuttavia, l'acciaio inossidabile ha generalmente una durezza maggiore e una maggiore difficoltà di lavorazione rispetto all'alluminio comune. Pertanto, è necessario controllare l'usura dell'utensile, il calore di taglio e la deformazione durante la lavorazione.
Leghe di titanio e tecnopolimeri per strutture speciali
Le leghe di titanio offrono elevata resistenza e peso relativamente contenuto, trovando applicazione in determinate strutture di dispositivi medici. Le materie plastiche tecniche, come il PEEK, offrono proprietà quali resistenza al calore e agli agenti chimici e possono essere utilizzate per specifici componenti isolanti, di supporto o strutturali. È importante sottolineare che il solo nome del materiale non indica che un componente possa essere utilizzato in ambito clinico. Il grado di materiale finale, il trattamento superficiale, i requisiti di pulizia e l'ambiente di applicazione devono essere definiti in base ai requisiti di progettazione e normativi del dispositivo medico.
La qualità della superficie deve essere determinata in base all'applicazione.
Dopo la lavorazione, i componenti possono richiedere sbavatura, lucidatura, passivazione, elettrolucidatura o altri trattamenti specifici. Per i componenti chirurgici endoscopici, le bave residue sui bordi possono compromettere l'assemblaggio e l'utilizzo, pertanto la rimozione degli spigoli vivi deve generalmente essere inclusa nei requisiti di lavorazione. Anche il trattamento superficiale può influire sulle dimensioni. Se le dimensioni di un foro o di una superficie di accoppiamento cambiano dopo la post-lavorazione, anche il gioco di assemblaggio potrebbe variare. Pertanto, i requisiti di trattamento superficiale devono essere confermati prima della produzione e le relative variazioni dimensionali devono essere incluse nel controllo dimensionale.
Processo di produzione di componenti endoscopici personalizzati TiRapid
La produzione personalizzata di componenti chirurgici endoscopici può iniziare con un file di progettazione e proseguire attraverso la valutazione del processo, la lavorazione del prototipo, l'ispezione e la produzione in serie. Il team di ingegneri analizza innanzitutto il modello 3D, i disegni 2D, il materiale, le tolleranze e i requisiti di trattamento superficiale per determinare se il componente è adatto alla lavorazione e identificare potenziali problemi causati da pareti sottili, fori profondi, scanalature sottili o strutture di assemblaggio complesse. Successivamente, viene eseguita la lavorazione del prototipo per verificare dimensioni, aspetto e prestazioni di assemblaggio. In base ai risultati dell'ispezione, i parametri di lavorazione possono essere ottimizzati prima di avviare la produzione in piccoli lotti o in serie. Questo processo può ridurre il rischio di rilavorazioni e consentire ai clienti di confermare le prestazioni del componente e i risultati applicativi prima della produzione di massa vera e propria.
Valutazione dei disegni e raccomandazioni DFM
Dopo che i clienti hanno inviato i file CAD e i disegni tecnici, TiRapid può eseguire verifiche DFM (Design for Manufacturing) in base alla struttura del pezzo, incluse la posizione dei fori, lo spessore delle pareti, l'accessibilità degli utensili, la sequenza di lavorazione e la selezione dei materiali. Se una determinata caratteristica può aumentare la difficoltà di lavorazione, è possibile fornire suggerimenti di modifica prima della produzione, anziché attendere il completamento della lavorazione. Per i progetti di dispositivi medici che richiedono uno sviluppo rapido, questa comunicazione precoce può ridurre la necessità di prototipi ripetuti.
Lavorazione del prototipo e verifica dimensionale
Una volta confermato il processo, il progetto entra nella fase di lavorazione del prototipo. Lo scopo dei prototipi non è solo quello di verificarne l'aspetto, ma anche di controllarne l'assemblaggio, il movimento, le dimensioni e le prestazioni progettuali. Ad esempio, dopo la lavorazione di un connettore per un sistema di presa endoscopica, è necessario assemblarlo con la struttura corrispondente per verificare la precisione della posizione dei fori, la fluidità delle filettature e l'assenza di interferenze tra i componenti in movimento. Dopo l'approvazione del prototipo, i parametri di produzione possono essere regolati in base al feedback effettivo.
Produzione in piccoli lotti e controllo qualità
Dopo che i prototipi hanno superato l'ispezione, è possibile organizzare la produzione in piccoli lotti in base alle esigenze del progetto. L'obiettivo principale durante la fase di produzione in piccoli lotti è mantenere la coerenza dimensionale di ogni componente, piuttosto che limitarsi ad aumentare la velocità di lavorazione. Per i pezzi dello stesso lotto, è possibile eseguire un'ispezione a campione o un'ispezione al 100% in base alle specifiche del disegno, prestando particolare attenzione ai diametri dei fori, ai diametri esterni, alle filettature, alle dimensioni di posizionamento critiche e alle condizioni superficiali. Per i componenti strutturalmente complessi, è possibile utilizzare anche strumenti come le macchine di misura a coordinate (CMM) per agevolare la verifica dimensionale.
Imballaggio e supporto alla successiva produzione
I piccoli componenti di precisione possono essere soggetti a urti, graffi o a scambi di materiale durante il trasporto, pertanto anche l'imballaggio deve essere incluso nel piano di produzione. Dopo l'ispezione, i componenti possono essere classificati e imballati in base al codice articolo, alla quantità e alle esigenze del cliente. TiRapid offre non solo lavorazioni CNC, ma anche servizi di lavorazione della lamiera e stampa 3D, supportando la produzione da prototipi e piccoli lotti fino alla produzione su larga scala. Il sito web descrive anche i servizi a valore aggiunto, tra cui il supporto per file CAD, l'assemblaggio, l'approvvigionamento e la progettazione dell'imballaggio, che possono ridurre le comunicazioni ripetute tra clienti e diversi fornitori.
Domande frequenti
È possibile produrre in piccole quantità componenti per strumenti chirurgici endoscopici?
Sì. Per lo sviluppo di nuovi prodotti, è possibile eseguire inizialmente la lavorazione di prototipi singoli o in piccoli lotti per verificare le dimensioni e le prestazioni di assemblaggio prima di procedere alla successiva produzione in serie. Ciò può ridurre ingenti investimenti prima che il progetto sia stato completamente confermato.
Le macchine CNC sono in grado di lavorare componenti endoscopici di dimensioni molto ridotte?
Il disegno specifico può essere valutato per determinarne la fattibilità. Le dimensioni del pezzo, il diametro del foro, la larghezza della scanalatura, lo spessore della parete, il materiale e le tolleranze possono influenzare il metodo di lavorazione. Per componenti di dimensioni relativamente ridotte, è necessaria una valutazione ingegneristica prima di formulare un preventivo per determinare gli utensili, le attrezzature e le soluzioni di lavorazione più adatti.
Quali informazioni sono generalmente richieste per i componenti endoscopici?
In genere si raccomanda di fornire file 3D come STEP e STP, insieme ai disegni tecnici contenenti requisiti dimensionali e di tolleranza. Se sono presenti anche certificati dei materiali, requisiti di trattamento superficiale, rapporti di ispezione o requisiti di imballaggio, è possibile fornirli insieme. Informazioni più complete consentono in genere una valutazione tecnica e un preventivo più accurati.
È possibile realizzare prototipi prima della lavorazione in serie?
Sì. La verifica del prototipo è un metodo di produzione comune durante lo sviluppo di componenti per dispositivi medici. I prototipi possono aiutare a identificare in anticipo problemi dimensionali, di assemblaggio o strutturali prima di passare alla produzione in piccoli lotti, contribuendo a ridurre le rilavorazioni dopo la lavorazione in serie.
Il vantaggio della lavorazione CNC è la possibilità di produrre componenti non standard secondo disegni specifici, senza che i clienti debbano modificare i propri progetti per adattarli ai prodotti esistenti. Per i prodotti ancora in fase di sviluppo iniziale, è possibile realizzare inizialmente un piccolo numero di prototipi per verificare la corretta installazione dei componenti prima di aumentare la quantità. Per i progetti già in produzione, è possibile organizzare lavorazioni in piccoli lotti o in serie, in base alle esigenze specifiche. Se disponete già di file di progettazione in formato STEP, STP, PDF o altri formati per componenti endoscopici, potete inviarli direttamente a TiRapid. I nostri ingegneri potranno esaminare la struttura del componente e i requisiti di lavorazione, fornendo poi raccomandazioni di produzione adeguate e un preventivo. Questo rende più chiaro il processo, dai disegni al prodotto finito, e facilita l'individuazione preventiva di potenziali problemi di lavorazione. Per i progetti di strumenti endoscopici che richiedono componenti di precisione lavorati a CNC, la scelta di un produttore in grado di gestire la comunicazione con l'ufficio tecnico, la lavorazione, il collaudo e la successiva consegna può ridurre i passaggi intermedi e rendere più efficiente l'esecuzione del progetto.
E-mail: progetti@tirapid.com
Telefono: + 86 760 8999 8536
















