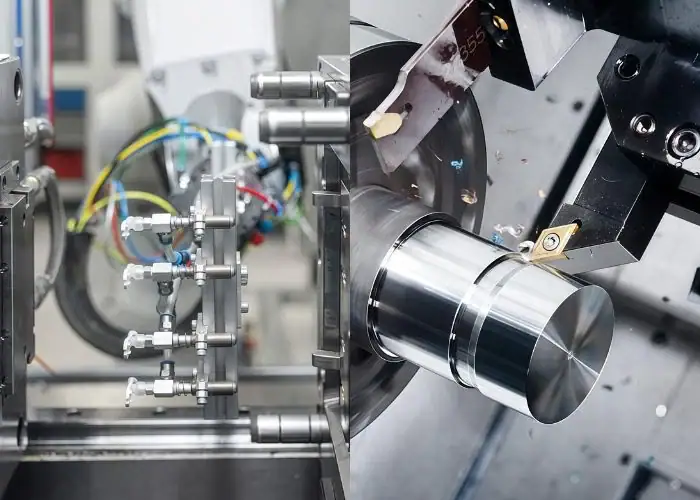
Il confronto tra lavorazione CNC e stampaggio a iniezione mette a confronto due metodi di produzione di componenti fondamentalmente diversi. La lavorazione CNC rimuove materiale da un blocco solido mediante utensili da taglio controllati da computer, mentre lo stampaggio a iniezione fonde la plastica e la inietta in una cavità dello stampo. La lavorazione CNC è generalmente più adatta per prototipi, produzioni a basso volume, tolleranze ristrette, rapide modifiche di progettazione e un'ampia scelta di materiali; lo stampaggio a iniezione diventa invece più conveniente quando un progetto in plastica definitivo deve essere prodotto in grandi quantità a un basso costo unitario.
Questa guida illustra la differenza tra lavorazione CNC e stampaggio a iniezione, dalla prototipazione alla produzione, e mostra quando è più conveniente continuare con la lavorazione meccanica o investire in uno stampo.
Che cos'è la lavorazione CNC?
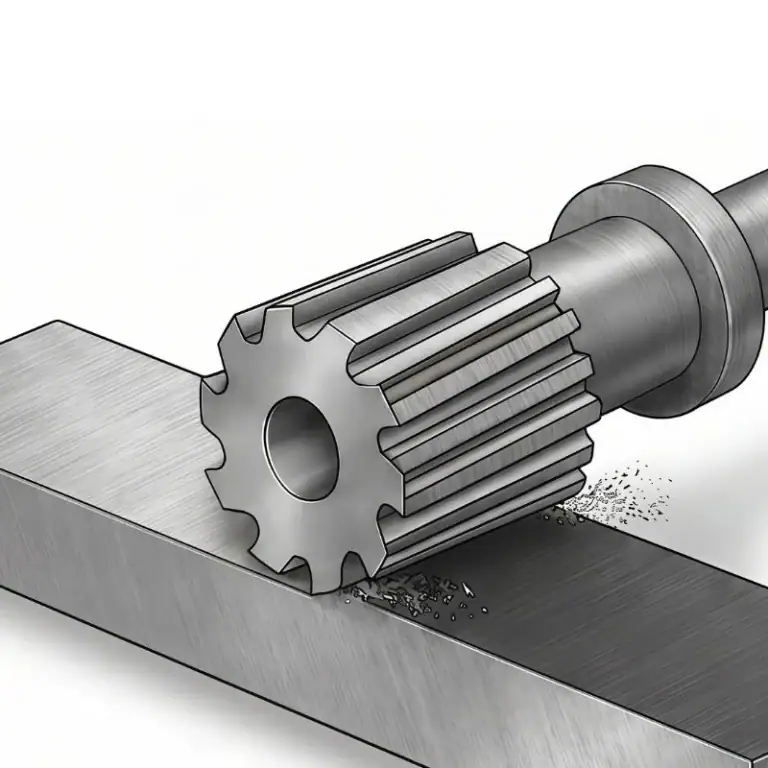
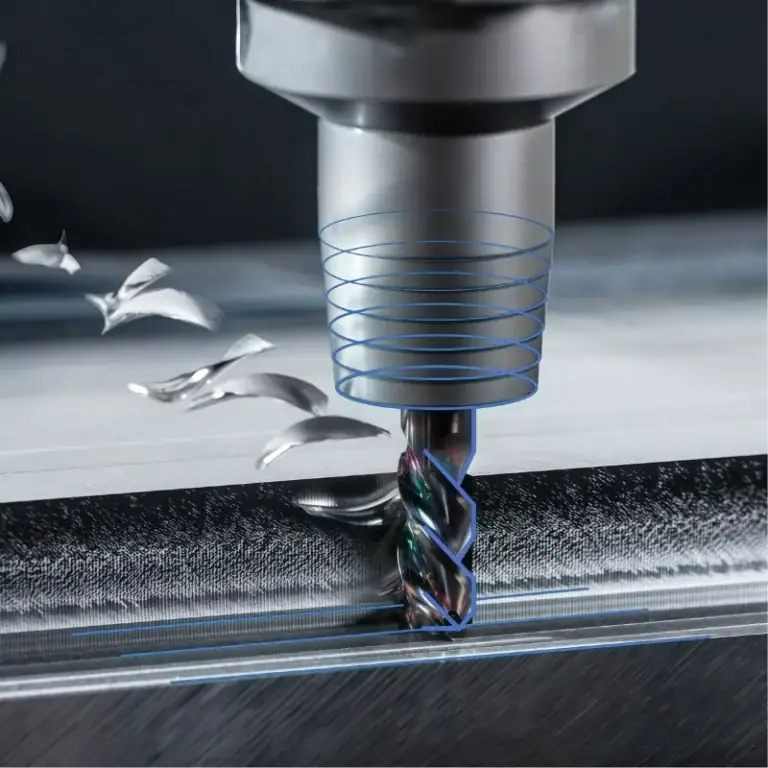
La lavorazione CNC è un processo di produzione sottrattiva che utilizza utensili da taglio controllati da computer per rimuovere materiale da un pezzo solido fino a ottenere la geometria desiderata. Può lavorare metalli, tecnopolimeri, materiali compositi e altri materiali lavorabili senza la necessità di uno stampo di produzione dedicato.
Il processo inizia in genere con un modello CAD, seguito dalla programmazione CAM, dalla configurazione del sistema di fissaggio del pezzo, dalla selezione dell'utensile da taglio, dalla lavorazione, dalla sbavatura, dal controllo qualità e da qualsiasi finitura superficiale necessaria. Esempi di lavorazioni CNC includono alloggiamenti, alberi, staffe, dispositivi di fissaggio, collettori, componenti medicali, componenti aerospaziali, prototipi e componenti in plastica di precisione.
Questo spiega in termini pratici di produzione cos'è il processo di lavorazione CNC: il materiale viene rimosso fisicamente con percorsi utensile controllati, anziché essere rimodellato all'interno di uno stampo.
Come funziona la lavorazione CNC?
La lavorazione CNC funziona convertendo un progetto digitale di un pezzo in movimenti di taglio programmati che controllano gli assi della macchina, la velocità del mandrino, la velocità di avanzamento, gli utensili di taglio e i percorsi utensile.
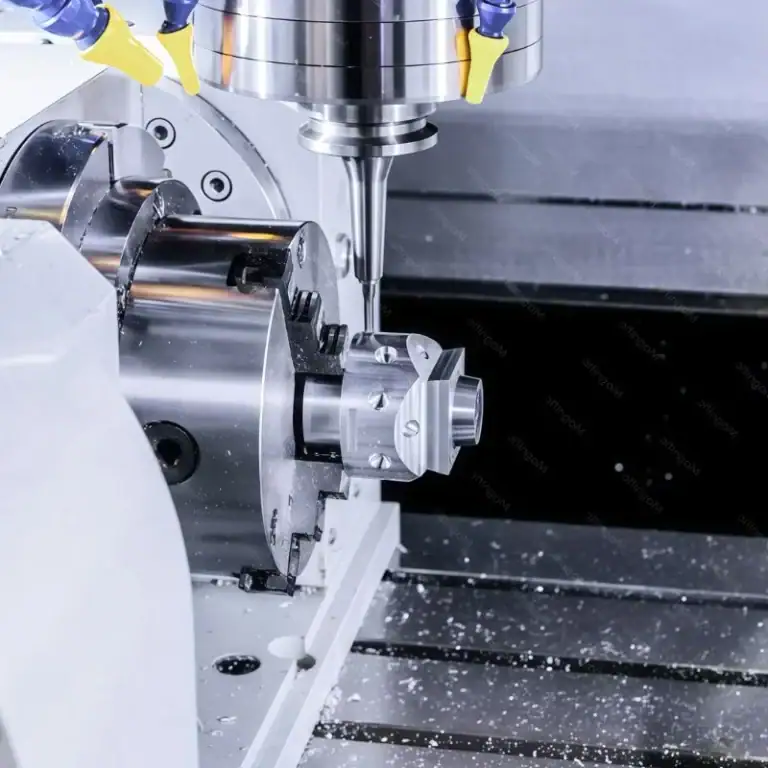
La fresatura CNC è comunemente utilizzata per realizzare tasche, scanalature, fori, superfici piane e geometrie 3D complesse. La tornitura CNC produce alberi, anelli, boccole, filettature e componenti cilindrici. La lavorazione CNC a cinque assi consente di raggiungere molteplici orientamenti con un minor numero di attrezzaggi quando il pezzo presenta facce angolate o superfici con contorni complessi.
Poiché non esiste uno stampo dedicato, spesso è possibile introdurre un modello CAD rivisto modificando il programma di lavorazione, il percorso utensile o il dispositivo di fissaggio, anziché realizzare utensili completamente nuovi.
Principali vantaggi della lavorazione CNC
La lavorazione CNC offre i suoi maggiori vantaggi in termini di precisione, bassi investimenti in utensili, flessibilità dei materiali e rapidità di iterazione del progetto.
I principali vantaggi includono:
- Non è necessario uno stampo a iniezione dedicato.
- Adatto per prototipi e produzioni a basso volume
- Sia i metalli che le materie plastiche possono essere lavorati
- Le modifiche al progetto possono essere implementate in tempi relativamente brevi.
- È possibile ottenere tolleranze ristrette.
- Ottimo controllo dimensionale
- Buona finitura superficiale allo stato grezzo di lavorazione.
- Adatto a materiali altamente ingegnerizzati
- La produzione può iniziare senza attendere la costruzione dello stampo.
Xometry indica che le capacità CNC tipiche si aggirano intorno a ±0.001 pollici per i pezzi idonei, sebbene la tolleranza effettivamente raggiungibile dipenda dalla geometria, dal materiale, dalle dimensioni delle caratteristiche, dalle capacità della macchina, dal metodo di ispezione e dai requisiti del disegno.
Principali limitazioni della lavorazione CNC
La lavorazione CNC diventa meno economica quando è necessario produrre grandi quantità di pezzi identici, poiché ogni singolo pezzo richiede comunque tempo di lavorazione.
La rimozione del materiale genera anche trucioli e scarti, e i pezzi complessi possono richiedere più utensili, impostazioni o lavorazioni a cinque assi. L'usura degli utensili da taglio, l'utilizzo della macchina, il tempo dell'operatore, l'ispezione e le materie prime rimangono tutti parte del costo unitario.
Per migliaia o decine di migliaia di pezzi in plastica identici, lo stampaggio a iniezione può, una volta ammortizzato l'investimento nello stampo, consentire di ottenere tempi di ciclo molto più rapidi e un costo unitario inferiore.
Che cos'è lo stampaggio ad iniezione?
Lo stampaggio a iniezione è un processo di produzione che fonde un materiale polimerico e lo inietta sotto pressione in una cavità di stampo di precisione, dove il materiale si raffredda e si solidifica assumendo la forma desiderata. È particolarmente utile per la produzione ripetuta di grandi quantità di componenti in plastica una volta completato lo stampo.
Un sistema di stampaggio a iniezione comprende in genere un'unità di iniezione, un sistema di chiusura e uno stampo. I granuli di plastica vengono fusi, iniettati nello stampo, mantenuti sotto pressione, raffreddati e infine espulsi.
A differenza della lavorazione CNC, lo stampo contiene la geometria negativa del pezzo finito. Ciò comporta costi iniziali di attrezzaggio significativi, ma lo stesso stampo può produrre un gran numero di pezzi in serie.
Come funziona lo stampaggio ad iniezione?
Lo stampaggio a iniezione funziona riscaldando granuli di materiale termoplastico fino a farli fluire, iniettando il polimero fuso in uno stampo chiuso, raffreddando il pezzo, aprendo lo stampo ed espellendo il componente finito.
Un ciclo tipico comprende:
- Chiusura dello stampo
- Iniezione plastica
- Imballaggio e conservazione
- Raffreddamento
- Apertura stampo
- Espulsione parziale
- Ripetizione del ciclo
Una volta che si dispone di uno stampo e di un processo di stampaggio stabili, i cicli possono ripetersi rapidamente e gli stampi multicavità possono produrre più pezzi contemporaneamente. Ecco perché lo stampaggio a iniezione è estremamente efficiente per la produzione di massa.
Principali vantaggi dello stampaggio a iniezione
Lo stampaggio a iniezione offre i suoi maggiori vantaggi in termini di elevata produzione, ripetibilità, basso costo unitario su larga scala ed efficiente produzione di geometrie in plastica stampabile.
Una volta validato lo stampo, è possibile produrre centinaia, migliaia o quantità molto maggiori senza dover lavorare ogni singolo elemento singolarmente. Gli utensili multicavità aumentano ulteriormente la produttività per ciclo.
Un altro vantaggio è l'utilizzo del materiale. I canali di colata e gli scarti di lavorazione possono talvolta essere riutilizzati a seconda del polimero, dei requisiti di qualità e delle limitazioni del processo, mentre la lavorazione CNC rimuove intrinsecamente parte del materiale originale sotto forma di trucioli.
Principali limitazioni dello stampaggio a iniezione
Lo stampaggio a iniezione presenta elevati costi iniziali per gli stampi, tempi di pre-produzione più lunghi e minore flessibilità una volta definita la geometria dello stampo.
Le modifiche di progettazione che coinvolgono pareti, nervature, fori, sottosquadri, linee di separazione, punti di iniezione o la geometria complessiva possono richiedere la modifica o la sostituzione dello stampo. Gli stampi complessi a cavità multiple possono costare da migliaia di euro a cifre ben più elevate, a seconda delle dimensioni, del materiale, della complessità, dell'automazione e dei requisiti di produzione.
Nella progettazione dei pezzi stampati è necessario tenere conto anche di ritiro, deformazione, sformo, posizione del punto di iniezione, comportamento al raffreddamento, spessore delle pareti, linee di saldatura e design dell'estrattore. Questi fattori possono rendere lo stampaggio a iniezione meno conveniente nelle prime fasi di sviluppo del prodotto.
Lavorazione CNC vs. stampaggio a iniezione: le principali differenze in sintesi
La principale differenza tra lavorazione CNC e stampaggio a iniezione risiede nel fatto che la lavorazione CNC offre un minore impegno in termini di attrezzature e una maggiore flessibilità produttiva, mentre lo stampaggio a iniezione consente una produzione ripetitiva molto più rapida ed economica una volta completato lo stampo. La lavorazione CNC è generalmente più vantaggiosa nelle fasi di prototipazione e produzione di piccoli volumi, mentre lo stampaggio a iniezione prevale quando i volumi di produzione diventano sufficientemente elevati da giustificare la realizzazione di attrezzature.
| Confronto | Lavorazione CNC | Stampaggio a iniezione |
| Processo | Sottrattivo | modanatura |
| Stampo dedicato | Nodo | Si |
| Costo iniziale degli utensili | Basso | Alto |
| Economia a basso volume | Ottimo | Solitamente povero |
| Economia ad alto volume | Limitato | Ottimo |
| Tempi di consegna del prototipo | Corti | Più lunga |
| Tempo di ciclo per parte | Da minuti a ore | Spesso da secondi a minuti |
| Capacità di precisione tipica | Più elevato | Bene, ma il restringimento influisce sulle dimensioni |
| Selezione del materiale | Metalli, plastiche, compositi | Principalmente polimeri modellabili |
| Modifiche al design | Relativamente facile | Potrebbe essere necessaria la modifica dell'utensile |
| Finitura superficiale | Controllato tramite processo di taglio | Controllato in gran parte dalla superficie dello stampo |
| Rifiuti materiali | Altre patatine/scarti | Generalmente inferiore per pezzo finito |
| Coerenza della produzione | Alto | Validazione post-processo estremamente elevata |
| Migliore utilizzo | Prototipo/basso volume/precisione | Componenti in plastica prodotti in grandi volumi e in serie |
Xometry fornisce tolleranze rappresentative di circa ±0.001 pollici per la lavorazione CNC e di circa ±0.005 pollici per lo stampaggio a iniezione di plastica, sottolineando tuttavia che le capacità effettive dipendono dal design e dal processo specifici.
Costo della lavorazione CNC rispetto allo stampaggio a iniezione
La lavorazione CNC presenta generalmente costi iniziali inferiori, mentre lo stampaggio a iniezione raggiunge normalmente il costo unitario più basso a volumi di produzione sufficientemente elevati. Il punto di pareggio dipende dal prezzo dello stampo, dal tempo di ciclo CNC, dal materiale, dal numero di cavità, dalla domanda annua, dai controlli, dalle operazioni secondarie e dalla durata prevista del prodotto.
Un modello di costo utile non è semplicemente "la lavorazione CNC è costosa" o "lo stampaggio è economico". Il confronto corretto è:
Costo totale CNC = Programmazione + Impostazione + Materiale + Lavorazione + Finitura + Ispezione
Sinonimo:
Costo totale dello stampaggio a iniezione = Sviluppo stampo + Validazione + Materiale + Cicli di stampaggio + Finitura + Ispezione
Costo iniziale degli utensili
La lavorazione CNC presenta costi di attrezzaggio dedicati molto inferiori perché la produzione utilizza normalmente utensili da taglio standard e dispositivi di fissaggio riutilizzabili anziché uno stampo completo specifico per il prodotto.
Lo stampaggio a iniezione richiede la lavorazione dello stampo prima dell'inizio della produzione. A seconda del pezzo, ciò può includere servizi di fresatura CNC , elettroerosione, lavorazione con elettrodi, rettifica, lucidatura, inserti, canali di raffreddamento, cursori, estrattori, espulsori e adattamento dello stampo.
L'investimento nello stampo è il motivo per cui la lavorazione CNC è interessante quando il progetto è ancora in fase di sviluppo o quando è richiesta solo una piccola quantità.
Costo unitario
Lo stampaggio a iniezione generalmente offre un costo unitario inferiore una volta che il volume di produzione è sufficientemente elevato, poiché ogni ciclo di stampaggio può produrre uno o più pezzi molto rapidamente.
Il costo unitario della lavorazione CNC rimane legato al tempo macchina. Anche dopo aver ripartito i costi di programmazione e impostazione sull'intero lotto, ogni componente occupa comunque tempo del mandrino e consuma la durata dell'utensile da taglio.
Ciò significa che lo stampaggio a iniezione può, a lungo termine, risultare più vantaggioso dal punto di vista economico per la produzione di grandi volumi, nonostante l'investimento iniziale sia decisamente più elevato.
Costo a bassi, medi e alti volumi di produzione
La lavorazione CNC solitamente offre una soluzione economicamente più vantaggiosa per bassi volumi di produzione, mentre lo stampaggio a iniezione diventa progressivamente più conveniente all'aumentare dei volumi.
| Fase di produzione | Scelta migliore | Motivo principale |
| 1–10 prototipi | Lavorazione CNC | Nessuno stampo di produzione |
| Da decine a centinaia | Spesso lavorazione CNC | Basso impegno in termini di attrezzature |
| Da centinaia a migliaia | Dipendente dal progetto | È necessaria un'analisi del punto di pareggio. |
| Da migliaia a decine di migliaia+ | Spesso stampaggio a iniezione | Attrezzatura ammortizzata in base al volume |
Questi intervalli sono solo linee guida decisionali, non regole fisse. Un semplice componente stampato può giustificare la realizzazione dello stampo in anticipo, mentre uno stampo complesso, del costo di decine di migliaia di dollari, potrebbe richiedere una domanda di produzione molto maggiore nel corso della sua vita utile prima che lo stampaggio diventi economicamente vantaggioso.
Quando lo stampaggio a iniezione diventa più conveniente
Lo stampaggio a iniezione diventa più conveniente quando il risparmio sui costi unitari di produzione supera l'investimento nello stampo, considerando la quantità prevista.
Ad esempio, se la lavorazione CNC costa 30 dollari a pezzo, lo stampaggio costa 3 dollari a pezzo dopo l'attrezzatura e lo stampo costa 27,000 dollari, la quantità di pareggio semplificata sarebbe di circa 1,000 pezzi:
(27,000 $ ÷ (30 $ − 3 $)) ≈ 1,000 parti.
I preventivi realistici devono includere anche l'ispezione, la manutenzione degli stampi, l'imballaggio, gli scarti, le modifiche di progettazione, le operazioni secondarie e il rischio finanziario.
Velocità di lavorazione CNC vs. stampaggio a iniezione
La lavorazione CNC è generalmente più veloce per ottenere i primi pezzi funzionali, mentre lo stampaggio a iniezione è nettamente più rapido per la produzione in serie una volta che lo stampo è pronto.
Questa distinzione è importante perché "velocità" può significare sia il tempo di consegna del primo componente, sia il tempo di ciclo durante la produzione di massa.
Tempo di consegna del prototipo
La lavorazione CNC offre in genere la soluzione più rapida per la prototipazione, poiché i dati CAD possono essere trasferiti direttamente alla programmazione, all'impostazione, alla lavorazione e al collaudo, senza dover attendere la realizzazione dello stampo di produzione.
Ciò rende la lavorazione CNC adatta alla convalida del design, ai test di assemblaggio, ai prototipi funzionali, allo sviluppo di componenti medicali, ai componenti aerospaziali, alle attrezzature e ai campioni ingegneristici a basso volume.
Per i prodotti in fase iniziale di sviluppo, risparmiare settimane di tempo di attrezzaggio può essere più prezioso che ottenere il prezzo unitario più basso possibile.
Tempo del ciclo di produzione
Lo stampaggio a iniezione ha cicli di produzione molto più brevi una volta completati gli stampi.
Una pressa per stampaggio può produrre pezzi finiti in pochi secondi o minuti, a seconda delle dimensioni, dello spessore delle pareti, del polimero, del tempo di raffreddamento e della configurazione dello stampo. Gli stampi multicavità possono ulteriormente moltiplicare la produzione.
La lavorazione di componenti CNC spesso richiede minuti o ore, poiché ogni elemento di taglio deve essere lavorato con precisione.
Tempo necessario per la realizzazione degli utensili
Lo stampaggio a iniezione richiede una preparazione degli stampi notevolmente maggiore, poiché lo stampo stesso è un progetto di produzione di precisione complesso.
La lavorazione degli stampi può includere fresatura CNC di cavità e anime, elettroerosione, foratura di canali di raffreddamento, assemblaggio di precisione, lucidatura, texturizzazione e stampaggio di prova.
La produzione CNC elimina gran parte di questa fase di attrezzaggio specifico del prodotto, facilitando l'avvio rapido della produzione.
Velocità dalla modifica del progetto al pezzo finito
La lavorazione CNC è più rapida quando un progetto cambia, perché il modello CAD, il programma CAM, la strategia di taglio o l'attrezzatura possono spesso essere aggiornati senza dover ricostruire l'intero stampo.
Le modifiche agli stampi a iniezione possono richiedere saldatura, inserimento, rilavorazione, elettroerosione, adattamento dello stampo, lucidatura o persino un nuovo utensile.
Per questo motivo, la lavorazione CNC riduce il rischio prima che il progetto sia completamente definito.
Volume di produzione della lavorazione CNC rispetto allo stampaggio a iniezione
La lavorazione CNC è generalmente più adatta per prototipi e produzioni a basso volume, mentre lo stampaggio a iniezione è più indicato per produzioni ripetitive ad alto volume. I progetti a medio volume richiedono un'analisi dei costi e del ciclo di vita, poiché entrambi i processi possono risultare economicamente vantaggiosi.
Prototipi e produzione a basso volume
La lavorazione CNC è solitamente la soluzione migliore per prototipi e piccole serie, poiché non è necessario ammortizzare il costo dello stampo.
È utile anche quando i clienti necessitano di un comportamento del materiale simile a quello del prodotto finale. Un prototipo realizzato in PEEK, Delrin, nylon, ABS, PC, alluminio o acciaio inossidabile può fornire test meccanici più realistici rispetto a un processo di prototipazione a bassa fedeltà.
Le modifiche al progetto rimangono più semplici perché il componente può essere riprogrammato anziché riattrezzato.
Produzione di medio volume
La produzione di medio volume richiede un'analisi del punto di pareggio piuttosto che una scelta automatica del processo.
La lavorazione CNC può rimanere economicamente vantaggiosa se il pezzo è costoso, richiede un'elevata precisione, viene modificato frequentemente, prodotto in modo intermittente o necessita di materiali non adatti allo stampaggio a iniezione.
Lo stampaggio a iniezione può risultare conveniente prima se la geometria è semplice, il costo dello stampo è moderato, la domanda annua è stabile e la riduzione del costo unitario è sostanziale.
Produzione ad alto volume
Lo stampaggio a iniezione è generalmente la scelta migliore per la produzione di grandi volumi di componenti in plastica con design stabili.
Lo stampo può ripetere la stessa geometria per molti cicli e gli stampi a cavità multiple possono produrre diversi componenti in ogni iniezione. Xometry osserva che gli stampi a iniezione possono variare da modelli a cavità singola a stampi con molte cavità, offrendo una produttività in ore macchina molto più elevata rispetto alla lavorazione CNC sequenziale.
Tra gli esempi figurano prodotti di consumo, dispositivi medici monouso, involucri per componenti elettronici, clip per autoveicoli, tappi, connettori, imballaggi e componenti in plastica riutilizzati.
Tolleranze e precisione nella lavorazione CNC rispetto allo stampaggio a iniezione.
La lavorazione CNC generalmente offre tolleranze più strette e un controllo dimensionale più diretto rispetto allo stampaggio a iniezione, mentre lo stampaggio garantisce un'eccellente ripetibilità una volta stabilizzati il ritiro, il raffreddamento, la progettazione dello stampo e le condizioni di processo.
Capacità di tolleranza della lavorazione CNC
La lavorazione CNC consente di mantenere tolleranze ristrette perché le dimensioni vengono create direttamente dal movimento controllato della macchina e dai percorsi dell'utensile di taglio.
Xometry indica una tolleranza di ±0.001 pollici come capacità CNC rappresentativa per applicazioni idonee. Tali tolleranze non dovrebbero essere applicate automaticamente a ogni elemento, poiché fori più profondi, pareti sottili, pezzi molto grandi, materiali difficili e configurazioni complesse possono aumentare la difficoltà e i costi di produzione.
Nella pianificazione di precisione, è necessario individuare solo le caratteristiche che richiedono effettivamente tolleranze ristrette.
Variazione dimensionale dello stampaggio a iniezione
Le dimensioni dello stampaggio a iniezione sono influenzate sia dalla geometria dello stampo che dal comportamento del polimero durante il riempimento e il raffreddamento.
Xometry indica una tolleranza di stampaggio rappresentativa di circa ±0.005 pollici, ma il tipo di polimero, lo spessore della parete, le dimensioni del pezzo, la posizione del punto di iniezione, la temperatura dello stampo, il raffreddamento e il ritiro influiscono sul valore effettivo.
Lo stampaggio a iniezione altamente controllato può comunque produrre componenti precisi, ma la progettazione dimensionale deve tenere conto del comportamento del materiale stampato.
Ritiro, deformazione e usura degli utensili
Il restringimento e la deformazione si verificano perché i polimeri stampati si contraggono durante il raffreddamento e possono raffreddarsi in modo non uniforme su pareti di diverso spessore.
La geometria, le nervature, i rinforzi, la posizione del punto di iniezione, l'orientamento del materiale, il rinforzo in fibra, i canali di raffreddamento e la temperatura dello stampo possono influenzare le dimensioni finali.
L'usura degli stampi può inoltre influire gradualmente sulla qualità della produzione; per questo motivo, la manutenzione degli utensili e il monitoraggio del processo sono importanti durante cicli di produzione prolungati.
Quale processo è più indicato per tolleranze ristrette?
La lavorazione CNC è generalmente più indicata quando le singole caratteristiche richiedono tolleranze molto strette o relazioni precise tra fori, superfici, alesaggi e punti di riferimento.
Lo stampaggio a iniezione è preferibile quando si richiedono grandi quantità di pezzi e una geometria di stampaggio uniforme entro un intervallo di tolleranza pratico.
Alcuni componenti prodotti in grandi volumi utilizzano entrambi i processi: lo stampaggio a iniezione crea il pezzo quasi definitivo, mentre la lavorazione CNC rifinisce i fori critici, le superfici di tenuta, le sedi dei cuscinetti o le interfacce di precisione.
Materiali per lavorazione CNC vs stampaggio a iniezione
La lavorazione CNC offre una gamma più ampia di materiali perché può lavorare metalli, plastica e molti materiali compositi, mentre lo stampaggio a iniezione utilizza principalmente polimeri modellabili e composti di stampaggio appositamente formulati.
Materie plastiche adatte a entrambi i processi
Sono disponibili diverse materie plastiche tecniche sia in forma di materiale lavorabile che in qualità adatte allo stampaggio.
Gli esempi includono:
- ABS
- Nylon
- POM/Acetale
- PEEK
- policarbonato
- polipropilene
- Polietilene
- PPS
- PEI
Tuttavia, la stessa famiglia di polimeri può comportarsi in modo diverso a seconda del grado, del riempitivo, della struttura molecolare, del metodo di produzione della materia prima e delle condizioni di stampaggio.
Materiali più adatti alla lavorazione CNC
La lavorazione CNC è più indicata quando un progetto richiede la lavorazione di metalli o materiali rigidi ad alte prestazioni.
I materiali comunemente utilizzati nelle macchine CNC includono alluminio, acciaio inossidabile, titanio, ottone, rame, acciaio per utensili, PEEK, Delrin, PTFE e lastre o barre di plastica tecnica.
Questa ampia selezione è importante per i settori aerospaziale, medico, delle apparecchiature industriali, della robotica e dei prototipi ad alte prestazioni.
Materiali più adatti allo stampaggio a iniezione
Lo stampaggio a iniezione è più indicato per i materiali termoplastici che devono essere prodotti in serie come pezzi complessi, soprattutto polimeri flessibili o a parete sottile che possono essere difficili da lavorare in modo efficiente.
Lo stampaggio a iniezione consente inoltre di incorporare fibre di vetro, cariche minerali, coloranti, additivi ignifughi e altre formulazioni direttamente nella resina di produzione.
I materiali elastomerici molto morbidi sono generalmente più pratici da stampare che da lavorare con macchine a controllo numerico (CNC).
In che modo la scelta dei materiali influisce su costi e prestazioni?
La scelta dei materiali influisce sia sui costi di produzione che sulle prestazioni finali, poiché ogni processo utilizza i materiali in modo diverso.
Il costo della lavorazione CNC è fortemente influenzato dal prezzo delle materie prime, dagli scarti di lavorazione, dalla velocità di taglio, dall'usura degli utensili e dalla lavorabilità del materiale. Il costo dello stampaggio a iniezione è influenzato dal prezzo della resina, dall'essiccazione, dalla temperatura di fusione, dal ritiro, dal tempo di ciclo, dall'usura dello stampo e dagli scarti.
Il confronto corretto dovrebbe quindi utilizzare lo stesso obiettivo di prestazione funzionale, anziché limitarsi a confrontare i prezzi delle materie prime.
Geometria e complessità del progetto
La lavorazione CNC offre maggiore libertà per le modifiche di progettazione e la possibilità di accedere a caratteristiche di precisione, mentre lo stampaggio a iniezione consente di creare in modo efficiente forme stampate molto complesse, a condizione che la geometria rispetti le regole di progettazione dello stampo.
Sottosquadri, angoli di sformo e spessore della parete
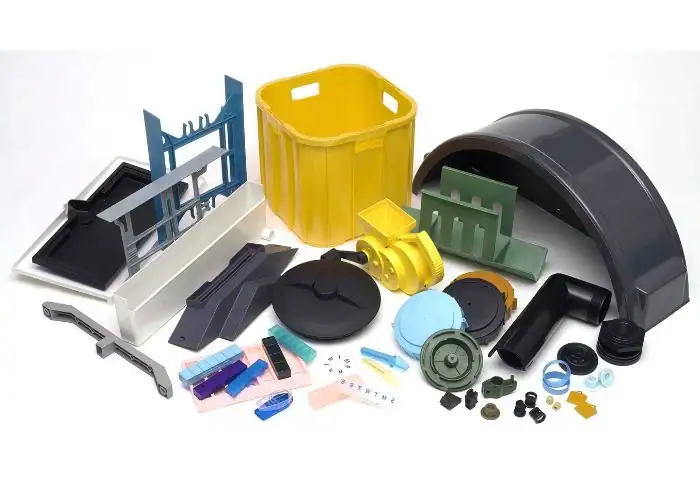
I pezzi stampati a iniezione solitamente necessitano di angoli di sformo per consentire un'estrazione pulita dallo stampo, mentre i pezzi lavorati a CNC generalmente non richiedono angoli di sformo specifici per la produzione.
Lo stampaggio a iniezione beneficia anche di uno spessore delle pareti controllato e relativamente uniforme, poiché ampie transizioni di spessore possono causare cedimenti, restringimenti e problemi di raffreddamento.
Le sottosquadre possono richiedere cursori, sollevatori, anime collassabili o altre azioni complesse dello stampo, aumentando i costi di attrezzaggio.
Caratteristiche profonde e geometria interna
Le cavità profonde e le caratteristiche interne delle macchine CNC sono limitate dalla portata dell'utensile, dal diametro dell'utensile, dalla rigidità, dall'evacuazione dei trucioli e dalla direzione di accesso.
Lo stampaggio a iniezione può creare geometrie profonde o integrate direttamente attraverso i nuclei dello stampo, ma ogni geometria deve comunque consentire lo stampaggio, il riempimento, il raffreddamento e l'estrazione.
Nessuno dei due processi è universalmente superiore in termini di complessità interna; la producibilità dipende dall'accessibilità e dalla modellabilità delle caratteristiche.
Forme 3D complesse
Entrambi i processi possono creare forme 3D complesse, ma lo fanno in modo diverso.
La lavorazione CNC a cinque assi è utile per superfici scolpite, elementi multi-angolo, cavità profonde, componenti medicali, componenti aerospaziali e geometrie che devono essere prodotte da materiale pieno.
Lo stampaggio a iniezione è particolarmente efficace per nervature, sporgenze, clip, incastri a scatto, texture e elementi in plastica integrati che richiederebbero complesse lavorazioni meccaniche se tagliati singolarmente.
Libertà di progettazione e limiti di produzione
La lavorazione CNC offre maggiore libertà in fase di sviluppo poiché i vincoli di progettazione sono principalmente legati all'accesso all'utensile, alla geometria della fresa, al fissaggio del pezzo, alla rigidità e alla corsa della macchina.
La progettazione dello stampaggio a iniezione è strettamente legata a fattori quali sformo, spessore delle pareti, linee di separazione, punti di iniezione, estrattori, raffreddamento, sottosquadri e costruzione dello stampo.
Pertanto, la DFM (Design for Manufacturing) dovrebbe essere completata prima di selezionare uno dei due processi.
Modifiche di progettazione e flessibilità
La lavorazione CNC offre maggiore flessibilità per le modifiche di progettazione, poiché le dimensioni e la geometria possono spesso essere modificate digitalmente, mentre lo stampaggio a iniezione può richiedere la modifica fisica dello stampo.
Perché la lavorazione CNC è più facile da modificare
La lavorazione CNC è più facile da modificare perché la modifica di un modello CAD può spesso essere seguita da un aggiornamento della programmazione CAM e da nuove istruzioni di lavorazione.
Piccole modifiche alla posizione dei fori, regolazioni delle cavità, modifiche delle pareti e revisioni dimensionali potrebbero non richiedere nuovi utensili permanenti.
Ciò rende il CNC particolarmente adatto durante lo sviluppo ingegneristico iterativo.
Modifiche agli stampi e rilavorazione degli utensili
Le modifiche allo stampaggio a iniezione diventano più difficili dopo che l'acciaio o l'alluminio sono stati rimossi dallo stampo.
Alcune correzioni agli stampi possono essere effettuate mediante saldatura, inserimento, lavorazione meccanica, elettroerosione o sostituzione dei componenti dello stampo, ma modifiche sostanziali al progetto possono risultare costose.
Le modifiche al prodotto in fase avanzata aumentano quindi il rischio finanziario dopo il rilascio degli stampi.
Il processo migliore per lo sviluppo del prodotto
La lavorazione CNC è generalmente il processo migliore nelle prime fasi di sviluppo del prodotto, perché consente di effettuare test funzionali prima di procedere alla realizzazione degli stampi di produzione.
Un flusso di lavoro pratico è il seguente:
Progettazione CAD → Prototipo CNC → Test → Revisione del progetto → Produzione CNC a basso volume → Blocco del progetto → Lavorazione dello stampo → Stampaggio a iniezione
Questa sequenza contribuisce a ridurre il rischio di investire in uno stampo costoso prima che il prodotto sia stato completamente validato.
Finitura superficiale e qualità del pezzo finale
La lavorazione CNC in genere fornisce superfici di alta precisione direttamente da operazioni di taglio controllate, mentre lo stampaggio a iniezione riproduce la texture e la qualità della superficie dello stampo in ogni ciclo di produzione.
Finitura superficiale lavorata a CNC
La finitura superficiale CNC dipende dalla geometria dell'utensile, dalla velocità di avanzamento, dalla velocità del mandrino, dal passo di lavorazione, dalle condizioni dell'utensile, dalla rigidità e dal materiale.
RapidDirect fornisce un intervallo rappresentativo di rugosità superficiale dopo la lavorazione compreso tra circa Ra0.8 e 3.2 μm, sebbene i valori effettivi dipendano fortemente dal processo e dai requisiti del pezzo.
Se necessario, è possibile aggiungere ulteriori finiture secondarie come levigatura, lucidatura, sabbiatura, anodizzazione, placcatura e altre.
Finitura superficiale stampata a iniezione
La qualità superficiale dei pezzi stampati a iniezione è controllata principalmente dalle condizioni dello stampo, dalla sua struttura, dal flusso del polimero, dalla temperatura, dalla ventilazione e dalla stabilità del processo.
Uno stampo lucidato può riprodurre ripetutamente una superficie lucida, mentre gli utensili incisi o texturizzati possono creare finiture opache o decorate in modo controllato.
Difetti quali segni di flusso, ritiri, linee di saldatura, segni di bruciatura, bave o residui di canale di colata possono comparire se la progettazione del pezzo o del processo non è ottimizzata.
Ripetibilità e coerenza tra i pezzi
Lo stampaggio a iniezione garantisce un'eccellente uniformità tra i pezzi, una volta che il processo è stato validato, poiché ogni ciclo utilizza la stessa cavità dello stampo.
Le macchine CNC offrono inoltre un'elevata ripetibilità, in particolare grazie a utensili stabili, sistemi di misurazione, automazione, sistemi di pallettizzazione e ispezione controllata.
La differenza sta nella produttività: lo stampaggio a iniezione permette di ripetere la produzione di pezzi su larga scala molto più velocemente.
Requisiti di finitura secondaria
Entrambi i processi possono richiedere una finitura secondaria a seconda del disegno.
I componenti lavorati a CNC potrebbero necessitare di sbavatura, anodizzazione, cromatura, verniciatura, rettifica, lucidatura, trattamento termico o passivazione.
Le parti stampate potrebbero richiedere rifilatura del canale di colata, verniciatura, placcatura, saldatura a ultrasuoni, termosaldatura, stampa, assemblaggio o finitura CNC delle dimensioni critiche.
Resistenza e prestazioni dei pezzi finiti
La resistenza del pezzo finito dipende più dal materiale, dalla geometria, dalla storia del processo, dalla temperatura, dall'orientamento delle fibre e dalla direzione di carico che dal solo nome del processo. La lavorazione CNC preserva le proprietà del materiale solido, mentre lo stampaggio a iniezione introduce l'orientamento del flusso, le linee di saldatura, il ritiro e le tensioni interne.
Prestazioni del materiale grezzo lavorato
I pezzi lavorati a CNC vengono ricavati da lastre, barre, profilati, billette o pezzi stampati preesistenti.
Ciò consente di ottenere proprietà dei materiali prevedibili in base alle specifiche di fabbrica e rende la lavorazione CNC interessante per i test prestazionali in cui è necessario un materiale di qualità ingegneristica.
Tuttavia, le tensioni residue nella plastica possono ancora causare movimenti anche dopo la rimozione di materiale pesante.
Prestazioni dei materiali stampati
Le prestazioni degli stampi a iniezione dipendono dal tipo di resina e dalle condizioni di lavorazione.
La temperatura di fusione, la temperatura dello stampo, la pressione di compattazione, il raffreddamento, l'umidità, il contenuto di fibre e la posizione della linea di saldatura possono influenzare la resistenza e la stabilità dimensionale.
Per questo motivo, i valori riportati nelle schede tecniche dei materiali stampati non devono essere considerati valori garantiti per ogni geometria finale.
Orientamento delle fibre, sollecitazione e resistenza del componente
Le materie plastiche stampate a iniezione e rinforzate con fibre possono diventare dipendenti dall'orientamento, poiché le fibre tendono ad allinearsi con il flusso del materiale fuso.
Ciò può comportare prestazioni molto elevate in una direzione, ma contrazione e resistenza diverse in un'altra.
Per i componenti strutturali stampati, la simulazione, la posizione del punto di iniezione, la progettazione delle pareti e i test possono quindi essere importanti quanto la resistenza nominale del materiale.
Efficienza dei materiali e sprechi
Lo stampaggio a iniezione generalmente utilizza il materiale in modo più efficiente per ogni pezzo finito, mentre la lavorazione CNC genera una maggiore quantità di scarti fisici perché la geometria richiesta viene ricavata da un blocco di materiale più grande.
Rimozione di materiale e scarti tramite macchine CNC
La lavorazione CNC genera trucioli, scarti, materiale forato e residui di materiale grezzo.
Metalli come l'alluminio e l'acciaio possono spesso essere riciclati efficacemente, ma il materiale deve comunque essere acquistato, tagliato, maneggiato e smaltito prima del riciclo.
La selezione di stock prossimi al limite di svalutazione e l'ottimizzazione del nesting possono ridurre gli sprechi.
Efficienza dei materiali nello stampaggio a iniezione
Lo stampaggio a iniezione trasforma la resina direttamente in una geometria quasi definitiva e in genere genera meno scarti di lavorazione.
I sistemi di canali di alimentazione, gli sprue, il materiale di avviamento, i pezzi scartati e le operazioni di spurgo generano ancora rifiuti, sebbene i sistemi a canale caldo possano ridurne la quantità.
Ciò conferisce allo stampaggio un notevole vantaggio in termini di efficienza dei materiali per volumi elevati.
Considerazioni sul riciclo e sul riutilizzo
Alcuni scarti di stampaggio possono essere macinati e riutilizzati, ma il riutilizzo dipende dal tipo di polimero, dalla presenza di contaminanti, dalla storia termica, dal colore, dalla certificazione e dalle esigenze del cliente.
I componenti per il settore medico, aerospaziale, ottico o per applicazioni critiche per la sicurezza possono essere soggetti a limiti più severi per quanto riguarda il materiale riciclato utilizzato nel processo di produzione.
La sostenibilità dovrebbe quindi essere valutata a livello dell'intero processo, anziché presumere che tutti gli scarti possano essere automaticamente reimmessi in produzione.
Durata e manutenzione degli utensili
La lavorazione CNC si basa su utensili da taglio sostituibili e attrezzature riutilizzabili, mentre lo stampaggio a iniezione dipende da uno stampo dedicato che può produrre grandi quantità ma richiede ispezione, pulizia, riparazione e manutenzione durante tutto il suo ciclo di vita.
Usura degli utensili da taglio CNC
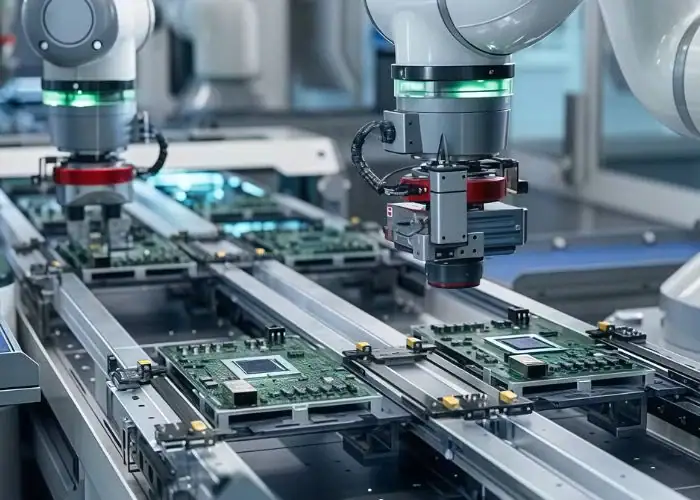
Gli utensili CNC si usurano a causa del contatto con il pezzo in lavorazione, del calore, dell'abrasione, delle interruzioni di taglio e del carico di trucioli.
La durata di un utensile dipende fortemente dal materiale del pezzo in lavorazione. L'alluminio può essere relativamente facile da lavorare, mentre l'acciaio inossidabile, il titanio, le plastiche rinforzate con fibra di vetro e i materiali compositi abrasivi possono accelerare l'usura dell'utensile.
Il monitoraggio degli utensili e la loro sostituzione programmata contribuiscono a mantenere la coerenza dimensionale.
Durata dello stampo a iniezione
La durata degli stampi a iniezione può variare da quella di prototipi relativamente brevi a quella di grandi quantità di produzione, a seconda del materiale dello stampo, della geometria del pezzo, dell'abrasività della resina, della pressione, della manutenzione e del design.
Gli stampi di produzione induriti hanno un costo iniziale maggiore, ma possono garantire una durata di servizio molto più lunga rispetto agli stampi per prototipi morbidi.
Le specifiche corrette dello stampo dovrebbero quindi rispecchiare la domanda prevista durante l'intero ciclo di vita del prodotto.
Costi di manutenzione e sostituzione
La lavorazione CNC distribuisce la manutenzione degli utensili tra frese, portautensili, sonde, dispositivi di fissaggio e macchine, mentre lo stampaggio a iniezione concentra un valore sostanziale nello stampo.
La manutenzione degli stampi a iniezione può includere lucidatura, sostituzione dei perni di espulsione, riparazione dei punti di iniezione, manutenzione delle slitte, pulizia degli sfiati, ripristino delle superfici e controllo dei sistemi di raffreddamento.
Il costo del ciclo di vita dello stampo dovrebbe essere incluso nei preventivi a lungo termine.
Considerazioni ambientali ed energetiche
Né la lavorazione CNC né lo stampaggio a iniezione sono automaticamente più sostenibili; l'impatto ambientale dipende dal materiale, dal consumo energetico, dal recupero degli scarti, dagli utensili, dal volume di produzione, dalla durata dei pezzi, dal trasporto e dal riciclaggio.
Uso di energia
Le macchine CNC consumano energia durante il funzionamento del mandrino, il movimento degli assi, la circolazione del liquido di raffreddamento, l'aria compressa, la movimentazione dei trucioli e i sistemi ausiliari.
Lo stampaggio a iniezione richiede una notevole quantità di energia per riscaldare la plastica, fissare lo stampo, iniettare il materiale, raffreddare lo stampo e azionare i sistemi di automazione.
Il consumo energetico per singolo pezzo finito può favorire lo stampaggio durante la produzione ottimizzata ad alto volume, poiché molti pezzi vengono prodotti rapidamente.
Rifiuti materiali
Le macchine CNC generano più scarti di lavorazione diretti perché il materiale solido viene rimosso per creare la geometria.
Lo stampaggio a iniezione genera meno scarti sottrattivi, ma può comunque produrre materiale di ricircolo, scarti, materiale di spurgo e residui di avviamento.
La possibilità di riciclaggio dipende dal materiale e dai requisiti di qualità.
Impatto sugli utensili e sul ciclo di vita
Lo stampaggio a iniezione richiede notevoli quantità di materiale ed energia per la produzione dello stampo, pertanto l'investimento ambientale risulta più sensato quando lo stampo produce un numero sufficiente di pezzi.
La lavorazione CNC richiede meno utensili dedicati, ma continua a consumare tempo macchina per ogni componente.
La quantità del ciclo di vita è quindi importante sia nei confronti ambientali che in quelli finanziari.
Considerazioni sulla sicurezza
Entrambi i processi richiedono controlli di sicurezza industriale, ma i loro principali rischi differiscono: la lavorazione CNC prevede l'utilizzo di utensili da taglio rotanti, trucioli, sistemi di fissaggio del pezzo, liquido refrigerante e movimento della macchina, mentre lo stampaggio a iniezione coinvolge polimeri fusi, alta pressione, apparecchiature riscaldate e forze di serraggio.
Rischi per la sicurezza nella lavorazione CNC
I rischi della lavorazione CNC includono mandrini rotanti, utensili da taglio, trucioli caldi, spigoli vivi, rottura degli utensili, refrigerante ad alta pressione, assi automatici e pezzi in lavorazione fissati in modo improprio.
Le moderne macchine CNC utilizzano protezioni, interblocchi, sonde, monitoraggio degli utensili e zone di lavorazione chiuse, ma le procedure di impostazione e funzionamento, eseguite da personale qualificato, rimangono essenziali.
L'automazione riduce l'esposizione ad alcune attività, ma non elimina i requisiti di configurazione, manutenzione, ispezione o controllo del processo.
Rischi per la sicurezza nello stampaggio a iniezione
I rischi dello stampaggio a iniezione includono polimeri caldi, cilindri riscaldati, alta pressione di iniezione, potenti sistemi di chiusura dello stampo, espulsori mobili, robot e operazioni di spurgo.
Gli operatori devono inoltre tenere conto dei fumi dei polimeri, della gestione del cambio stampo, dei sistemi idraulici e delle superfici ad alta temperatura.
Le procedure di blocco e la corretta protezione delle macchine sono essenziali durante la manutenzione e la sostituzione degli stampi.
Quali sono le similitudini tra la lavorazione CNC e lo stampaggio a iniezione?
La lavorazione CNC e lo stampaggio a iniezione sono simili perché entrambi consentono di produrre componenti funzionali precisi, supportano geometrie complesse, richiedono la selezione ingegneristica dei materiali e la progettazione per la producibilità (DFM), e svolgono un ruolo importante nello sviluppo e nella produzione del prodotto.
Entrambi sono in grado di produrre componenti in plastica di precisione
Sia la lavorazione CNC che lo stampaggio a iniezione possono essere utilizzati per produrre componenti funzionali in plastica per applicazioni tecniche.
La lavorazione CNC viene generalmente scelta quando sono importanti le tolleranze, le basse quantità, i cambi rapidi o le proprietà del materiale di base. Lo stampaggio a iniezione viene scelto quando l'efficienza della produzione ripetibile è più rilevante.
Alcuni prodotti utilizzano prototipi lavorati meccanicamente prima di passare ai componenti di produzione stampati.
Entrambi supportano geometrie complesse
Entrambi i processi possono creare componenti complessi, sebbene le loro regole di progettazione differiscano.
La complessità della lavorazione CNC dipende dall'accesso agli utensili, dal movimento degli assi, dalla geometria della fresa, dalla configurazione e dal fissaggio del pezzo. La complessità dello stampaggio dipende dalle azioni dello stampo, dallo sformo, dalle linee di separazione, dal flusso, dal raffreddamento e dall'espulsione.
Una geometria che risulta complessa per un processo può essere semplice per un altro.
Entrambi richiedono la progettazione per la producibilità (DFM) e la selezione dei materiali.
Entrambi i processi richiedono la progettazione per la producibilità (DFM) perché la producibilità influisce su costi, qualità, tempi di consegna e rischio di guasti.
Il DFM CNC analizza l'accesso all'utensile, la profondità delle tasche, i raggi, le tolleranze, lo spessore delle pareti, le filettature e le impostazioni.
L'analisi DFM (Design for Manufacturing) per lo stampaggio a iniezione esamina sformo, spessore della parete, nervature, sporgenze, sottosquadri, punti di iniezione, raffreddamento, ritiro e posizione dell'estrattore.
Entrambi sono importanti nello sviluppo del prodotto
Entrambi i processi vengono spesso utilizzati in momenti diversi del ciclo di vita dello stesso prodotto.
La lavorazione CNC è ideale per prototipi e produzioni iniziali a basso volume. Lo stampaggio a iniezione permette la produzione su larga scala dopo la validazione del progetto.
Questo rende i due processi complementari anziché in diretta concorrenza in molti progetti.
Applicazioni comuni della lavorazione CNC e dello stampaggio a iniezione
La lavorazione CNC è comunemente utilizzata per prototipi di precisione, componenti a basso volume, parti metalliche, attrezzature e materie plastiche tecniche, mentre lo stampaggio a iniezione è comunemente utilizzato per la produzione ripetuta di involucri in plastica, clip, dispositivi medici, componenti automobilistici, componenti elettronici e prodotti di consumo.
Applicazioni di lavorazione CNC
Le applicazioni della lavorazione CNC includono staffe aerospaziali, componenti medicali, parti robotiche, dispositivi di fissaggio per semiconduttori, alloggiamenti in alluminio, alberi, collettori, prototipi, inserti per stampi, maschere e componenti in plastica tecnica.
Il processo è particolarmente prezioso quando la quantità è limitata ma la tolleranza, le prestazioni del materiale, la geometria o la flessibilità ingegneristica sono importanti.
Anche la lavorazione degli stampi è un'importante applicazione delle macchine a controllo numerico (CNC), poiché anime, cavità, inserti, piastre ed elettrodi per stampi a iniezione richiedono una produzione di precisione prima dell'inizio del processo di stampaggio.
Applicazioni di stampaggio ad iniezione
Le applicazioni dello stampaggio a iniezione includono alloggiamenti per componenti elettronici, connettori, parti interne per autoveicoli, dispositivi medici monouso, imballaggi, tappi, interruttori, utensili da cucina, giocattoli, componenti per elettrodomestici e altri prodotti in plastica realizzati in serie.
Il processo risulta più interessante quando la domanda è stabile e la quantità prodotta è sufficientemente elevata da giustificare la realizzazione degli stampi.
Spesso è possibile stampare direttamente in ogni ciclo nervature complesse, clip, sporgenze, texture e elementi di assemblaggio.
Quando entrambi i processi vengono utilizzati nello stesso prodotto
Entrambi i processi vengono utilizzati insieme quando la lavorazione CNC supporta prototipi, stampi, attrezzature o caratteristiche secondarie di precisione, mentre lo stampaggio a iniezione produce il corpo finale in grandi volumi.
Un percorso di produzione comune è il seguente:
Prototipo CNC → Test del prodotto → Lavorazione dello stampo → Stampaggio a iniezione → Lavorazione secondaria CNC → Ispezione
Questo approccio consente ai produttori di sfruttare la flessibilità delle macchine a controllo numerico (CNC) e la scalabilità dello stampaggio a iniezione nello stesso progetto.
Come scegliere tra lavorazione CNC e stampaggio a iniezione?
Scegli la lavorazione CNC quando hai bisogno di prototipi, bassi volumi, flessibilità di progettazione, tolleranze ristrette o un'ampia gamma di materiali; scegli lo stampaggio a iniezione quando il design della plastica è stabile e il volume di produzione è sufficientemente elevato da giustificare l'investimento nello stampo.
Scegli la lavorazione CNC per prototipi e piccoli volumi
Scegli la lavorazione CNC quando le quantità sono basse o il progetto è ancora in fase di sviluppo, perché evitare di investire in stampi riduce sia i costi che il rischio del progetto.
È particolarmente adatto per prototipi funzionali, produzione di ponti, componenti personalizzati, ricambi, test ingegneristici e produzione di precisione a basso volume.
La tecnologia CNC consente inoltre agli ingegneri di valutare un prodotto prima di procedere alla realizzazione degli stampi per la produzione.
Scegli lo stampaggio a iniezione per volumi elevati
Scegli lo stampaggio a iniezione quando sono necessarie migliaia o più unità dello stesso componente in plastica e il progetto è stato validato.
Una volta ripartito il costo dello stampo su un numero sufficiente di pezzi, il costo unitario può risultare sostanzialmente inferiore rispetto alla lavorazione meccanica.
I componenti in plastica prodotti in grandi volumi nei settori dei beni di consumo, dell'automotive, del medicale e dell'elettronica seguono comunemente questo percorso.
Scegliere in base alla tolleranza
Scegli la lavorazione CNC quando il progetto presenta dimensioni critiche molto ristrette o relazioni di posizionamento precise.
Lo stampaggio a iniezione può garantire un'eccellente ripetibilità, ma il ritiro del polimero e il suo comportamento durante il raffreddamento creano ulteriori variabili dimensionali.
Una soluzione ibrida può utilizzare lo stampaggio per la geometria principale e la lavorazione CNC per alcune caratteristiche critiche.
Scegliere in base al materiale
Scegli la lavorazione CNC quando il pezzo richiede alluminio, acciaio inossidabile, titanio, rame, ottone, PEEK, PTFE o un altro materiale non adatto allo stampaggio a iniezione convenzionale.
Si opta per lo stampaggio a iniezione quando una resina termoplastica idonea può soddisfare gli obiettivi di prestazione e la quantità di produzione consente la realizzazione degli stampi.
Prima di modificare il metodo di produzione, è sempre necessario verificare la certificazione dei materiali e le effettive condizioni operative.
Scegli in base alla geometria
Scegliete la lavorazione CNC quando la geometria è accessibile agli utensili da taglio e non giustifica la costruzione di stampi complessi.
Scegli lo stampaggio a iniezione quando caratteristiche come nervature, sporgenze, incastri, texture, pareti sottili e dettagli in plastica integrati possono essere stampati in modo efficiente in ogni singolo pezzo.
Durante la fase di progettazione per la producibilità (DFM) è necessario esaminare sottosquadri, cavità profonde, angoli interni, spessore delle pareti e accessibilità degli utensili.
Scegli in base al costo e ai tempi di consegna.
La scelta deve basarsi sul costo totale del progetto e sul ciclo di vita del prodotto, piuttosto che sul solo prezzo unitario.
Per un nuovo prodotto, la lavorazione CNC può risultare più economica anche a un prezzo unitario più elevato, poiché evita i rischi legati agli stampi e consente modifiche al design. Una volta che la domanda diventa prevedibile, lo stampaggio a iniezione può offrire un costo unitario a lungo termine decisamente inferiore.
Un percorso decisionale pratico è il seguente:
Prototipo → Lavorazione CNC → Validazione → Produzione a basso volume → Blocco del progetto → Investimento stampo → Stampaggio a iniezione
DOMANDE FREQUENTI
La lavorazione CNC è migliore della fusione?
La lavorazione CNC è preferibile alla fusione quando il progetto richiede bassi volumi, tolleranze ristrette, rapide modifiche di progettazione e l'assenza di attrezzature di fusione. La lavorazione CNC può raggiungere tolleranze rappresentative di circa ±0.001 pollici su pezzi idonei, mentre la fusione solitamente crea una forma quasi definitiva che potrebbe comunque richiedere lavorazioni meccaniche. La fusione diventa più economica per quantità o geometrie maggiori, dove la rimozione di grandi quantità di materiale tramite lavorazione meccanica risulterebbe inefficiente. La scelta migliore dipende dalla lega, dalla quantità, dalla geometria, dalle tolleranze, dal costo delle attrezzature e dai requisiti di finitura superficiale finale.
La lavorazione CNC è la stessa cosa della lavorazione meccanica?
La lavorazione CNC è un tipo di lavorazione meccanica, ma la lavorazione meccanica in generale rappresenta una categoria più ampia. La lavorazione meccanica comprende fresatura CNC, tornitura CNC, foratura, alesatura, rettifica, segatura e altri processi di asportazione di materiale che possono essere manuali, convenzionali o controllati da computer. CNC sta per Computer Numerical Control (Controllo Numerico Computerizzato) e automatizza il movimento della macchina tramite istruzioni programmate. I moderni sistemi CNC possono controllare macchine a 3, 4 o 5 assi e produrre componenti di precisione ripetibili con un posizionamento manuale degli utensili molto inferiore rispetto alla lavorazione convenzionale.
L'intelligenza artificiale sostituirà le macchine a controllo numerico?
È improbabile che l'intelligenza artificiale sostituisca completamente le macchine a controllo numerico (CNC); è più probabile che automatizzi la programmazione, il monitoraggio, l'ottimizzazione, l'ispezione, la manutenzione e le decisioni di processo relative alla produzione CNC. L'attuale lavoro del NIST sull'IA nel settore manifatturiero si concentra specificamente sulla collaborazione affidabile tra uomo e IA, piuttosto che sulla produzione completamente automatizzata. Anche l'Ufficio di Statistica del Lavoro degli Stati Uniti afferma che, nonostante l'automazione aumenti la produttività, sarà comunque necessario l'intervento di operatori specializzati per impostare, monitorare e manutenere i sistemi CNC.
La lavorazione CNC è molto richiesta?
La lavorazione CNC rimane importante nel settore manifatturiero, sebbene la domanda di manodopera si stia spostando verso figure professionali più specializzate come la programmazione, l'impostazione, l'automazione e il controllo di processo. I dati del BLS statunitense indicano circa 299,500 macchinisti nel 2024, con una previsione di circa 299,600 occupati nel 2034 e circa 29,500 posti di lavoro vacanti all'anno per sostituzione del personale. Il BLS rileva inoltre che la domanda di programmatori di utensili CNC dovrebbe rimanere elevata, man mano che le fabbriche adottano un numero maggiore di macchine CNC e sistemi di automazione.
Conclusione
La lavorazione CNC e lo stampaggio a iniezione si adattano a fasi e obiettivi di produzione diversi, anziché competere come metodi di produzione universalmente migliori. La lavorazione CNC è generalmente la scelta migliore per prototipi, piccoli volumi di produzione, tolleranze ristrette, ampia gamma di materiali e frequenti modifiche di progettazione. Lo stampaggio a iniezione diventa più economico quando il progetto in plastica è stabile e il volume di produzione è sufficientemente elevato da ammortizzare l'investimento nello stampo. Prima di scegliere il processo, è necessario valutare attentamente costi, tolleranze, attrezzature, tempi di consegna, geometria, materiale e quantità prevista durante l'intero ciclo di vita del prodotto.
Noi di TiRapid offriamo servizi di lavorazione e produzione CNC di precisione per componenti personalizzati in metallo e plastica, tra cui fresatura CNC, tornitura CNC, lavorazione CNC a 5 assi, produzione di prototipi, produzione di piccoli lotti e lavorazione di stampi. Il nostro team può fornire supporto per l'analisi DFM, la selezione dei materiali, la pianificazione delle tolleranze, la finitura superficiale e il controllo qualità, per aiutarvi a determinare se la lavorazione CNC è la soluzione più adatta prima che il vostro progetto passi alla produzione di volumi maggiori.