
La vera sfida nella progettazione di una valvola industriale spesso si cela dove non è visibile. I condotti interni devono essere lisci, i nuclei e le sedi delle valvole devono adattarsi perfettamente e le connessioni filettate devono avere dimensioni precise. Un piccolo errore di lavorazione in una qualsiasi di queste aree può creare problemi durante l'assemblaggio o il funzionamento. Anche le apparecchiature industriali utilizzate negli impianti petrolchimici, nei sistemi energetici, nel trattamento delle acque e nel controllo dei fluidi pongono elevate esigenze ai componenti delle valvole, poiché questi devono resistere a pressione, attrito e funzionamento a lungo termine. Grazie al controllo dimensionale stabile, alla programmazione flessibile e al supporto per la produzione personalizzata, la lavorazione CNC è diventata una soluzione importante per la produzione di componenti per valvole industriali.
Quali sono le difficoltà nella lavorazione CNC dei componenti delle valvole industriali?
I componenti delle valvole industriali non sono considerati finiti solo perché le loro dimensioni esterne sono corrette. Durante il funzionamento, il fluido scorre continuamente attraverso i condotti interni mentre i componenti della valvola si aprono, si chiudono o si muovono ripetutamente l'uno contro l'altro. Un piccolo difetto di lavorazione può quindi emergere in seguito, durante l'assemblaggio, il collaudo in pressione o il funzionamento.
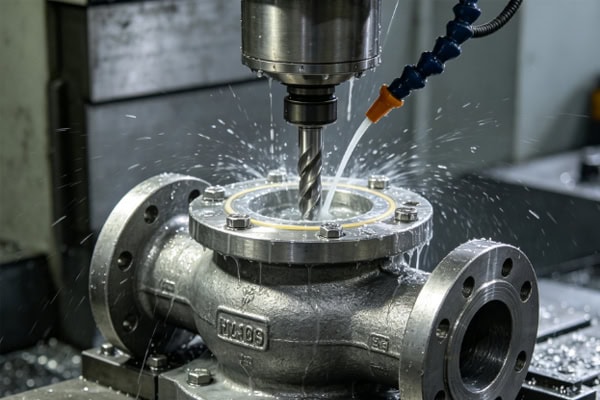
I passaggi di flusso interni possono essere difficili da lavorare
I corpi valvola spesso contengono fori rettilinei, alesaggi a gradini, fori intersecanti e passaggi interni complessi. Alcune aree sono difficili da raggiungere direttamente con gli utensili da taglio. La lavorazione meccanica deve mantenere la precisione dimensionale gestendo al contempo l'evacuazione dei trucioli, la portata dell'utensile e la sequenza di lavorazione.
- Le dimensioni dei fori profondi devono rimanere stabili senza deviazioni significative.
- I fori intersecanti devono mantenere precise relazioni di posizione.
- I condotti interni devono presentare una quantità minima di bave e residui di lavorazione.
Per queste strutture, gli ingegneri possono pianificare in anticipo i percorsi di ingresso degli utensili per rendere più agevole il processo di lavorazione e ridurre le regolazioni non necessarie.
I nuclei e le sedi delle valvole richiedono un accoppiamento preciso.
I nuclei e le sedi delle valvole sono componenti di accoppiamento critici. Il loro rapporto dimensionale influisce direttamente sul movimento della valvola e sulle prestazioni di tenuta. Un'interferenza eccessiva può rendere difficile il funzionamento, mentre un gioco eccessivo può aumentare il rischio di perdite.
La lavorazione meccanica richiede il controllo del diametro esterno, del diametro interno, della rotondità e delle superfici di contatto. Durante la fase di finitura, la velocità di produzione non dovrebbe essere l'unica priorità. Dimensioni e condizioni superficiali stabili sono altrettanto importanti.
I filettature e le interfacce di connessione devono essere accurati
Le valvole industriali sono spesso collegate a tubazioni, attuatori e altre apparecchiature. Filettature, fori flangiati e superfici di montaggio sono tutte caratteristiche meccaniche importanti.
| Ubicazione della lavorazione | Parti tipiche | Requisiti principali |
| passaggio di flusso interno | Corpo valvola | Diametro del foro, profondità, qualità del passaggio |
| Zona di sigillatura | Nucleo della valvola, sede della valvola | Dimensioni di accoppiamento, condizioni della superficie |
| Interfaccia threaded | Corpo valvola, stelo valvola | Precisione della filettatura, profilo completo |
| Collegamento a flangia | Corpo valvola, coperchio | Posizione del foro, planarità, dimensioni di montaggio |
Come si dovrebbe progettare una soluzione di lavorazione CNC per un componente di una valvola industriale?
Una soluzione di produzione efficace inizia al ricevimento del disegno, non all'avvio della lavorazione. I componenti delle valvole presentano spesso strutture compatte e numerose caratteristiche di lavorazione correlate. La revisione preventiva di riferimenti, percorsi utensile, sequenze di lavorazione e punti di controllo può rendere la produzione molto più fluida.
Determinare il percorso di lavorazione a partire dalla struttura della valvola.
Componenti diversi richiedono metodi di produzione differenti. I corpi valvola solitamente necessitano di maggiore attenzione ai condotti di flusso e alle superfici di montaggio, mentre gli steli valvola presentano più elementi legati alla tornitura. I nuclei valvola possono richiedere sia lavorazioni rotazionali che superfici di accoppiamento di precisione.
- I corpi valvola si concentrano sui passaggi interni, sulle superfici flangiate e sui fori di montaggio.
- Gli steli delle valvole richiedono il controllo del diametro, della filettatura e della concentricità.
- I nuclei delle valvole si concentrano sulle dimensioni del profilo e sulle aree di accoppiamento.
- I piccoli componenti di collegamento possono essere prodotti in modo efficiente tramite lavorazione CNC.
Separare tempestivamente queste caratteristiche critiche facilita la pianificazione della sequenza di lavorazione e l'individuazione dei punti di ispezione più importanti.
Operazioni di sgrossatura e finitura separate
Nella fase iniziale, la lavorazione dei corpi valvola e dei nuclei può richiedere una notevole asportazione di materiale. Cercare di raggiungere le dimensioni finali troppo rapidamente può aumentare i carichi di taglio e compromettere la precisione nelle fasi successive. Una sequenza di lavorazione più controllata consente di rifinire le aree critiche in condizioni più stabili.
La sgrossatura rimuove la maggior parte del materiale in eccesso, mentre la finitura si occupa delle superfici di tenuta, dei fori e delle zone di accoppiamento. Per i pezzi di alta precisione, è possibile lasciare una quantità adeguata di materiale per l'operazione finale al fine di completare le dimensioni critiche.
Selezionare gli strumenti e i parametri per l'applicazione effettiva
Le valvole industriali sono realizzate con diversi materiali, tra cui acciaio inossidabile, acciaio legato, leghe di alluminio e tecnopolimeri. Le loro caratteristiche di taglio possono variare notevolmente.
Durante la produzione, è necessario monitorare l'usura dell'utensile, il calore di taglio e l'evacuazione dei trucioli. Per fori profondi e scanalature strette, è inoltre opportuno controllare la sporgenza dell'utensile per ridurre le vibrazioni e preservare la qualità dimensionale e superficiale.
Quali componenti per valvole industriali sono adatti alla lavorazione CNC?
Le valvole industriali includono valvole a sfera, valvole a farfalla, valvole a globo, valvole di controllo e molti altri tipi. Le loro strutture interne possono variare considerevolmente. La lavorazione CNC è particolarmente utile per specifiche personalizzate, sviluppo di prototipi e produzione di volumi medio-piccoli, poiché i programmi di lavorazione possono essere regolati in modo efficiente.
I corpi valvola rappresentano un'area di lavorazione fondamentale
I corpi valvola gestiscono il flusso dei fluidi e forniscono i punti di fissaggio per i componenti interni. Sono spesso tra le parti di valvola strutturalmente più complesse.
- I passaggi interni richiedono dimensioni precise.
- Le flange e i fori di montaggio devono soddisfare i requisiti di assemblaggio.
- Le aree da sigillare necessitano di condizioni superficiali stabili.
Per i corpi valvola con design particolari, la lavorazione CNC può convertire i modelli 3D in programmi di lavorazione, riducendo la necessità di attrezzature dedicate e rendendo la produzione personalizzata più flessibile.
Gli steli delle valvole sono particolarmente adatti alla tornitura di precisione
Sebbene gli steli delle valvole possano sembrare relativamente semplici, possono presentare diametri esterni, gradini, filettature e punti di connessione. Il rapporto dimensionale tra queste aree influisce direttamente sull'assemblaggio.
La tornitura di precisione consente di ottenere le dimensioni principali prima di rifinire le aree critiche. Durante la produzione in serie, è necessario monitorare costantemente le condizioni dell'utensile per prevenire variazioni dimensionali dovute all'usura.
I nuclei e le sedi delle valvole dipendono fortemente dalla precisione dell'accoppiamento.
Durante il funzionamento, i nuclei e le sedi delle valvole rimangono a contatto o in movimento relativo e pertanto richiedono un controllo dimensionale e superficiale accurato. Se l'area di contatto non è uniforme, l'usura può aumentare dopo un utilizzo prolungato.
| Parte | Funzione principale | Focus sulla lavorazione CNC |
| Corpo valvola | Passaggio del fluido e montaggio dei componenti | Passaggi di flusso, fori, superfici di tenuta |
| Stelo della valvola | Comandi di apertura e chiusura | Diametro, filettature, concentricità |
| Nucleo della valvola | Controlla il flusso del fluido | Profilo, dimensioni, superfici di accoppiamento |
| Sede valvola | Fornisce accoppiamento e sigillatura | Superficie di contatto, rotondità, qualità della superficie |
Come si possono controllare i componenti delle valvole lavorati a CNC prima della consegna?
La lavorazione meccanica non è la fase finale per i componenti delle valvole industriali. Prima della consegna, è necessario completare la verifica dimensionale, l'ispezione visiva e, ove richiesto, i controlli funzionali. Per i team acquisti, la vera preoccupazione è che i componenti possano essere installati, accoppiati e utilizzati correttamente una volta giunti in stabilimento di produzione.
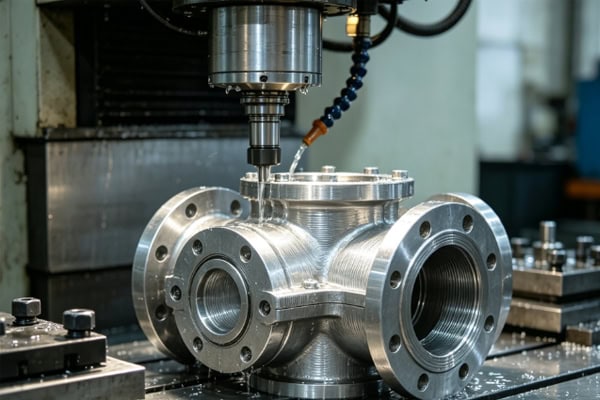
Le dimensioni critiche necessitano di verifica individuale
Le diverse tipologie di valvole richiedono priorità di ispezione differenti. Le sole misurazioni di lunghezza e diametro potrebbero non essere sufficienti. Dimensioni del foro, filettature, superfici di tenuta e posizioni di montaggio possono influire sull'assemblaggio finale.
- Le dimensioni critiche del foro devono essere misurate con precisione.
- Le dimensioni e i profili delle filettature necessitano di verifica.
- Le aree di contatto della guarnizione devono essere controllate per individuare eventuali difetti superficiali.
Il trattamento e la pulizia delle superfici non vanno trascurati.
I componenti delle valvole lavorati meccanicamente possono contenere piccoli trucioli, residui di olio e bave dopo la produzione. Se questi contaminanti penetrano nelle apparecchiature, possono interferire con il movimento delle valvole o contaminare i condotti interni.
Prima della consegna, è importante eseguire operazioni di sbavatura, pulizia e asciugatura. Per le apparecchiature industriali con requisiti di pulizia più rigorosi, è necessario pianificare anche l'imballaggio in modo da ridurre la contaminazione e i danni da impatto durante il trasporto.
L'assemblaggio di prova e i registri di qualità aggiungono valore pratico
Per i componenti complessi con requisiti di accoppiamento stringenti, l'assemblaggio di prova può aiutare a identificare problemi relativi a filettature, posizioni dei fori o superfici di contatto prima della spedizione.
È possibile conservare anche i dati di produzione, come i risultati delle ispezioni dimensionali, le informazioni sui materiali e i numeri di lotto. Ciò semplifica il controllo degli ordini ripetuti e consente di individuare rapidamente eventuali problemi.
La lavorazione CNC di componenti per valvole industriali va ben oltre un semplice processo di taglio dei metalli. Condotti interni, nuclei e sedi delle valvole, interfacce filettate e aree di tenuta hanno tutti un impatto diretto sulle prestazioni di assemblaggio e di funzionamento. Per i produttori di apparecchiature industriali, una soluzione affidabile deve bilanciare precisione dimensionale, caratteristiche del materiale, efficienza produttiva e tempi di consegna. TIRAPID è specializzata in servizi di lavorazione CNC, fornendo supporto per la produzione di precisione su misura di componenti per valvole industriali, realizzati con diversi materiali, strutture e requisiti di tolleranza.
















