
Stimplun er mikið notuð framleiðsluaðferð til að framleiða málmhluta á skilvirkan og stóran hátt. Að skilja hvað stimplun er hjálpar verkfræðingum og kaupendum að ákveða hvenær það er rétta valið með tilliti til kostnaðar, nákvæmni og framleiðslumagns. Með því að nota form og stýrðan kraft er hægt að skera, beygja og móta málmplötur með mikilli endurtekningarnákvæmni og lágmarksúrgangi.
Í þessari handbók útskýri ég hvernig stimplun virkar, hvaða efni eru algeng og hvenær stimplun er áhrifaríkasta framleiðslulausnin.
Hvað er stimplun?
Stimplun er framleiðsluferli sem notað er til að móta málmhluta með því að beita stýrðum krafti í gegnum form og pressur. Frá verkfræðilegu sjónarmiði er stimplun hönnuð til að auka hraða, samræmi og sveigjanleika í fjöldaframleiðslu.
Stimplun, einnig þekkt sem málmstimplun eða pressuformun, er málmmótunarferli þar sem málmplötur eru þvingaðar inn í mót með vélrænum, vökva- eða servópressum. Ólíkt CNC-vinnslu, sem fjarlægir efni, byggir stimplun á plastaflögun, sem gerir kleift að móta hluta fljótt með lágmarks efnissóun.
Í reyndri framleiðslu er stimplun yfirleitt notuð með plötum sem eru á bilinu 0.3 mm til 6 mm þykkar, þar á meðal kolefnisstáli, ryðfríu stáli, áli, kopar og messingi. Eftir því hvaða verkfæri eru notuð getur ein stimplunaraðgerð falið í sér eyðublöð, götun, beygju, upphleypingu eða grunnteikningu, oft sameinuð í framsæknum deyjaformi.
Að mínu mati verður stimplun sérstaklega verðmæt þegar framleiðslumagn er mikið. Þegar verkfærasmíði er lokið geta pressur framleitt hundruð hluta á mínútu og skilað afar samræmdum víddum í stórum framleiðslulotum. Þetta endurtekningarstig er erfitt að ná með skurðarferlum á sama kostnaði.
Ég sé oft stimplun notaða eftir að hönnun hefur verið staðfest með CNC-vinnslu eða leysiskurði. Þegar rúmfræði og vikmörk hafa verið staðfest, gerir það framleiðendum kleift að lækka einingarkostnað verulega með því að skipta yfir í stimplun og bæta stöðugleika framleiðslu. Þess vegna er stimplun mikið notuð í bílahlutum, rafmagnstengjum, heimilistækjahúsum og iðnaðarfestingum.
Hvað er málmstimplun?
Málmstimplun er framleiðsluferli þar sem málmplötur eru mótaðar með pressum og dönsum. Frá verkfræðilegu sjónarmiði er það hannað með hraða, samræmi og hagkvæmni í framleiðslu í miklu magni að leiðarljósi.
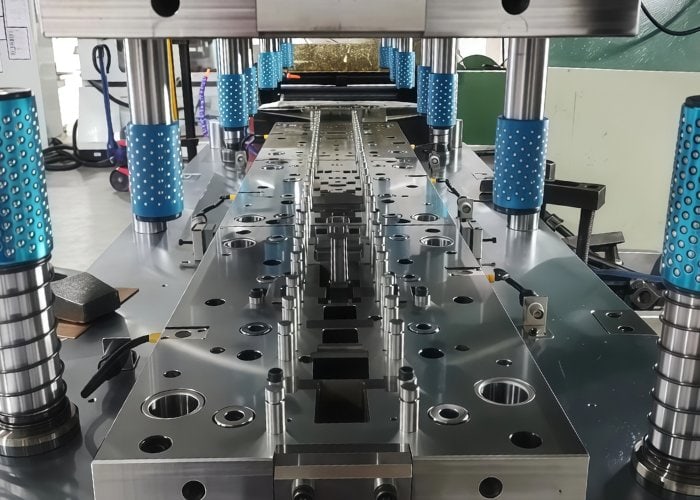
Málmstimplun , einnig þekkt sem málmpressun, er ferli þar sem málmplötur eru mótaðar með því að beita stýrðum krafti frekar en að fjarlægja efni. Ferlið byggir á plastaflögun, sem gerir kleift að breyta flötum málmplötum í virka hluta með lágmarksúrgangi.
Í verklegri framleiðslu er málmpressun yfirleitt notuð með efnum eins og kolefnisstáli, ryðfríu stáli, áli, kopar og messingi, oftast í þykkt frá 0.3 mm til 6 mm. Eftir hönnun deyjanna er hægt að framkvæma margar aðgerðir - þar á meðal eyðublöðun, götun, beygju, upphleypingu og grunnteikningu - oft innan einnar pressuhringrásar.
Að mínu mati verður stimplun málma sérstaklega verðmæt þegar hönnun vöru er stöðug og eftirspurn er fyrirsjáanleg. Eftir að verkfæraframleiðsla er lokið geta pressur framleitt hundruð hluta á mínútu og skilað framúrskarandi víddarsamræmi í stórum framleiðslulotum. Þetta gerir stimplun að ákjósanlegri lausn fyrir bílahluti, rafmagnstengi, heimilistækjahús og iðnaðarfestingar.
Hins vegar er stimplun ekki ætluð fyrir hraðar hönnunarbreytingar eða framleiðslu í litlu magni. Styrkur hennar liggur í endurtekinni, langtíma framleiðslu, þar sem hægt er að afskrifa fjárfestingu í verkfærum yfir stórt magn til að ná mjög lágum einingarkostnaði.
Hver er stimplunarferlið? Yfirlit skref fyrir skref
Stimplunarferlið fylgir skipulögðu ferli sem umbreytir flatri málmplötu í fullunna hluti á miklum hraða. Að skilja hvert skref hjálpar verkfræðingum að meta hagkvæmni, kostnaðarhagkvæmni og sveigjanleika framleiðslu.
Skref 1: Efnisval og undirbúningur
Stimplunarferlið hefst með því að velja viðeigandi plötuefni, oftast kolefnisstál, ryðfrítt stál, ál, kopar eða messing. Þykktin er venjulega á bilinu 0.3 mm til 6 mm, allt eftir styrk hlutarins og mótunarmörkum. Plöturnar geta verið fáanlegar sem spólur eða eyður og eru oft forsmurðar til að draga úr núningi og sliti á verkfærum.
Skref 2: Efnið sett í pressuna
Plötunni er matað inn í pressuna annaðhvort handvirkt (fyrir smærri framleiðslu) eða sjálfvirkt með spólufóðrurum og réttingarvélum. Í stórum framleiðslum tryggir sjálfvirk fóðrun nákvæma staðsetningu og styður hringrásarhraða yfir 100 högg á mínútu.
Skref 3: Gatunar- og mótunaraðgerðir
Þegar pressan er komin á sinn stað beitir hún krafti með kýli og þrýstir efninu inn í holrýmið. Á þessu stigi geta margar aðgerðir átt sér stað, þar á meðal:
- Eyða(skera út ytra formið)
- Piercing(að búa til holur)
- Að beygja(mynda horn eða flansa)
- Embossing (bæta við eiginleikum eða merkingum)
- Grunn teikning(bætir við dýpt)
Í framsæknum deyjarásum eiga þessar aðgerðir sér stað á mörgum stöðvum í einni pressuhringrás.
Skref 4: Útkast og aðskilnaður hluta
Eftir mótun er pressaða hlutinn kastað úr forminu, en úrgangsefni er aðskilið sjálfkrafa. Í framsæknum kerfum fara fullunnin hlutar stöðugt út úr forminu eftir því sem ræman færist áfram með hverju höggi.
Skref 5: Aukavinnsla og skoðun
Eftir því sem þörf krefur geta stimplaðir hlutar gengist undir afgrátun, yfirborðsmeðhöndlun, hitameðhöndlun eða húðun. Víddarskoðun og gæðaeftirlit tryggja samræmi, sérstaklega fyrir íhluti með þröng vikmörk eða öryggismál.
Að mínu mati, þegar þetta vinnuflæði er orðið stöðugt, skilar stimplun óviðjafnanlegri endurtekningarnákvæmni. Ég sé oft viðskiptavini skipta yfir í þetta ferli eftir CNC frumgerðasmíði, sem nær bæði kostnaðarlækkun og framleiðsluáreiðanleika í stórum stíl.
Hvað er stimplunarpressa og hvernig virkar hún?
Stimplunarvél er kjarnavélin sem knýr málmstimplunarferlið áfram með því að beita stýrðum krafti til að móta málmplötur. Að skilja hvernig stimplunarvél virkar hjálpar verkfræðingum að velja rétta gerð pressu, magn og hraða fyrir framleiðslu.
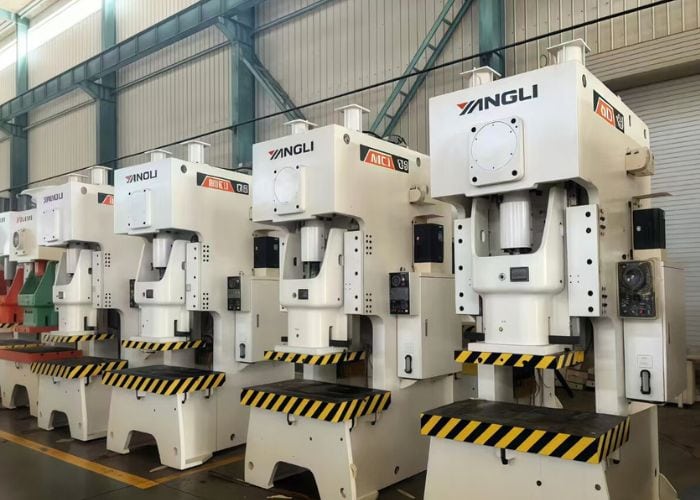
Stimplunarpressa er vélrænt kerfi sem er hannað til að skila nákvæmri krafti, hraða og höggstýringu til að móta málmplötur með mótum. Í kjarna sínum breytir pressan orku í lóðrétta hreyfingu og knýr þannig kýli í mótið til að afmynda málm plastískt.
Í hagnýtri framleiðslu samanstendur stimplunarvél af nokkrum lykilþáttum:
- Frame– Veitir stífleika í burðarvirki og dregur í sig mótunarálag
- Hrútur (rennibraut)- Færist lóðrétt til að beita krafti
- Deyjasett– Inniheldur gatið fyrir kýlið og mótið
- Drifkerfi– Vélrænt, vökva- eða servó-byggt
- Control System- Stýrir höggi, hraða og krafti
Stimplunarpressur eru yfirleitt flokkaðar í vélrænar pressur, vökvapressur og servópressur. Vélrænar pressur eru framúrskarandi í háhraða framleiðslu og starfa oft á 100–600 höggum á mínútu, sem gerir þær tilvaldar fyrir framsæknar steypuform. Vökvapressur veita stillanlegan kraft allan slaginn og eru æskilegar fyrir djúpteikningu eða flókna mótun. Servópressur bjóða upp á forritanlegar hreyfiprófíla, sem sameinar sveigjanleika og nákvæmni fyrir flókin forrit.
Algengar gerðir af málmstimplunarferlum
Stimplun málma felur í sér nokkrar mótunar- og skurðaraðferðir, sem hver um sig hentar tilteknum rúmfræði, efnum og framleiðslumarkmiðum. Að skilja þessar algengu gerðir stimplunar hjálpar verkfræðingum að velja skilvirkustu og hagkvæmustu framleiðsluaðferðina.
Eyða
Blending er ferlið við að skera flatt form úr málmplötu, þar sem útskorna hlutinn verður lokahlutinn. Þetta er oft fyrsta aðgerðin í stimplun og er mikið notuð fyrir sviga, þvottavélar og plötur. Að minni reynslu býður lending upp á mikla víddarstöðugleika og styður afar hraða hringrásartíma í framsæknum formum.
Piercing
Með því að nota gata og deyja býrðu til göt eða raufar í málmplötur. Ólíkt borun framleiðir gata hrein göt á miklum hraða án þess að flísar myndist. Ég sé oft gata notaða fyrir rafmagnstengi og festingar, sérstaklega þegar þröngt bil á milli gata og brúna er krafist.
Að beygja
Beygja myndar horn, flansa eða rásir með því að afmynda málminn plastískt eftir beinum ás. Þetta ferli er nauðsynlegt fyrir burðarþol og samsetningarpassun. Í framleiðslu er beygja oft samþætt klippingu og götun til að lágmarka aukaaðgerðir.
Embossing
Upphleyping bætir við upphleyptum eða innfelldum eiginleikum, svo sem merkjum, rifjum eða auðkennismerkjum. Frá hagnýtu sjónarmiði eykur upphleyping stífleika án þess að auka þykkt efnisins. Ég mæli oft með upphleypingu þegar hlutar þurfa styrkingu eða rekjanleika.
Teikning (Grunn teikning)
Teikning breytir sléttum málmplötum í grunn, bollalaga form með því að draga efni inn í holrými mótsins. Þetta ferli er algengt í hylkjum, lokum og umgjörðum. Þó að dýpri teikning krefjist nákvæmrar efnisstjórnunar er grunnteikning mjög skilvirk í stimplunarframleiðslu.
Stigvaxandi stimplun
Stimplun með framsækinni stimplun sameinar margar aðgerðir — þykkingu, gatun, beygju og mótun — í eitt pressusett. Með hverju pressuslagi færist efnið á næstu stöð. Í verkefnum mínum eru framsæknir pressur burðarásinn í framleiðslu á miklu magni og ná fram hundruðum fullunninna hluta á mínútu með framúrskarandi endurtekningarnákvæmni.
Hvaða efni eru almennt notuð í málmstimplun?
Efnisval gegnir lykilhlutverki í afköstum, kostnaði og áreiðanleika hluta við stimplun málma. Frá verkfræðilegu sjónarmiði er rétta efnið að finna jafnvægi milli mótunleika, styrks, tæringarþols og framleiðsluhagkvæmni.
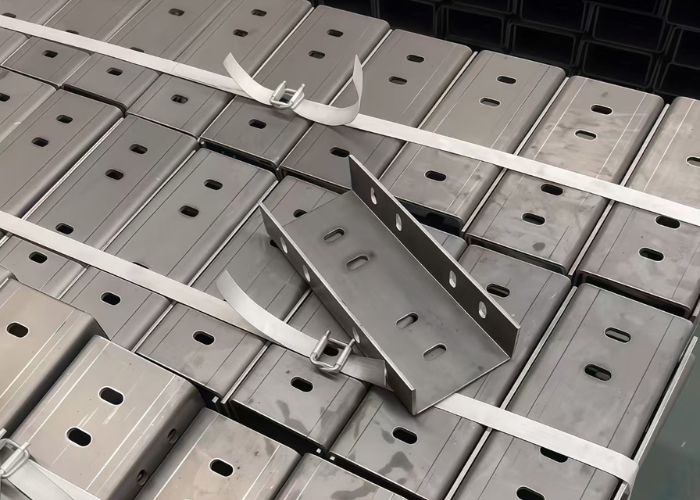
Carbon Steel
Kolefnisstál er mest notaða efnið til stimplunar vegna framúrskarandi mótunarhæfni, styrks og hagkvæmni . Lágkolefnisstál eru auðveld í mótun og henta vel fyrir sviga, spjöld og burðarvirki. Í verkefnum mínum er kolefnisstál oft valið þegar styrkur er nauðsynlegur án þess að efniskostnaðurinn sé óhóflegur.
Ryðfrítt stál
Ryðfrítt stál býður upp á framúrskarandi tæringarþol og endingu , sem gerir það tilvalið fyrir lækningatæki, matvælabúnað og notkun utandyra. Þótt það sé erfiðara að móta en kolefnisstál, þá virkar það vel í stimplun þegar hönnun og smurning á formum er hámarks. Ég mæli oft með ryðfríu stáli þegar langtíma umhverfisþol er mikilvægt.
Álleirar
Ál er metið mikils fyrir léttleika sinn og tæringarþol . Það er vel stimplað í þynnri þykkt og er almennt notað í bílaiðnaði, rafeindatækni og flug- og geimferðatengdum íhlutum. Mín reynsla sýnir að stimplun á ál dregur verulega úr þyngd hluta en viðheldur nægilegum styrk fyrir girðingar og sviga.
Kopar og koparblöndur (messing, brons)
Kopar og málmblöndur hans eru mikið notaðar til raf- og varmaleiðni . Messing og brons bjóða upp á betri styrk og slitþol samanborið við hreinan kopar. Ég sé þessi efni oft notuð í rafmagnstengi, tengjum og snertihlutum þar sem leiðni og nákvæmni eru nauðsynleg.
Hástyrktar og sérhæfðar málmblöndur
Fyrir krefjandi notkun má nota hástyrkt stál og sérblöndur. Þessi efni veita betri þreytuþol en krefjast nákvæmrar ferlisstýringar. Í slíkum tilfellum hefur efnisval bein áhrif á endingartíma deyja og kröfur um pressumeðal.
Frá framleiðslusjónarmiði eru flestir stimplaðir hlutar á bilinu 0.3 mm–6 mm þykkt , þar sem mótun og víddarsamræmi eru best.
Hvað er stimplað málmur? Algengir hlutar og notkun
Stimplað málmur vísar til plötuhluta sem eru myndaðir með stimplunarferlum með því að nota dýnur og pressur. Frá verkfræðilegu sjónarmiði er stimplað málmur skilgreindur út frá endurtekningarhæfni hans, kostnaðarhagkvæmni og hentugleika til framleiðslu í miklu magni.
Burðarfestingar og festingarplötur
Stimplaðir sviga eru meðal algengustu stimpluðu málmhlutanna. Þeir eru mikið notaðir í bílarömmum, iðnaðarbúnaði og heimilistækjum til að veita burðarvirki og nákvæma festingar. Í verkefnum mínum koma þessir hlutar oft í stað vélrænna íhluta þegar framleiðslumagn fer yfir 10,000 einingar, sem lækkar einingarkostnað verulega.
Rafmagnstengi og tengi
Stimplað málmur er nauðsynlegur í rafmagns- og rafeindabúnaði, sérstaklega fyrir tengiklemma, tengiliði og jarðtengingar. Stimplaðir hlutar úr kopar og messingi veita framúrskarandi leiðni en viðhalda þröngum víddarvikmörkum. Ég sé oft stigvaxandi stimplun notaða til að framleiða þúsundir eins tengiklemma á klukkustund.
Hylki, hlífar og skjöldur
Margir stimplaðir málmhlutar þjóna sem hylki, lok eða rafsegulhlífar. Þessir íhlutir njóta góðs af getu stimplunarinnar til að mynda þunna veggi og samræmda rúmfræði. Í neytendatækni og iðnaðarstýringum hjálpa stimplaðir hylki til við að draga úr þyngd og bæta skilvirkni samsetningar.
Klemmur, fjaðrir og festingar
Stimplaðar klemmur og fjöðraeiningar eru mikið notaðar til festingar, staðsetningar og titringsstýringar. Frá verkfræðilegu sjónarmiði gerir stimplun þessum hlutum kleift að viðhalda teygjanleika og ná nákvæmri lögun. Ég rekst oft á þessa hluti í bílainnréttingum og vélrænum samsetningum.
Spjöld og styrkingarhlutir
Stórar pressaðar spjöld og styrktarhlutar eru algengir í bíla- og heimilistækjaframleiðslu. Upphleyptum eiginleikum er oft bætt við til að auka stífleika án þess að auka þykkt efnisins, sem bætir styrkleikahlutfallið.
Almennt eru stimplaðir málmhlutar áhrifaríkastir þegar hönnun er stöðug og framleiðslumagn mikið, sem gerir þá tilvalda fyrir atvinnugreinar eins og bílaiðnað, rafeindatækni, heimilistæki og iðnaðarbúnað.
Lykilatriði í hönnun málmstimplunar
Árangursrík málmstimplun er jafnmikið háð hönnun og verkfærum. Frá verkfræðilegu sjónarmiði dregur rétt hönnunarsjónarmið úr áhættu vegna verkfæra, bætir gæði hluta og lækkar framleiðslukostnað verulega.
Efnisval og þykkt
Efnisval hefur bein áhrif á mótun, endingu mótsins og pressumagn. Í flestum verkefnum sem ég tek að mér er kjörþykktin á bilinu 0.3 mm til 6 mm. Mýkri efni (lágkolefnisstál, ál) leyfa þrengri radíus, en ryðfrítt stál krefst íhaldssamari hönnunar til að forðast sprungur.
Beygjuradíus og brúnafjarlægð
Skarpar beygjur auka spennuþéttni og hætta á sliti. Algeng regla sem ég nota er að lágmarks innri beygjuradíus sé ≥ efnisþykkt fyrir flesta málma. Göt og eiginleikar ættu að vera staðsettir að minnsta kosti 1–1.5 sinnum efnisþykkt frá beygjulínum og brúnum til að viðhalda víddarstöðugleika.
Þol og endurtekningarhæfni
Stimplun er áberandi hvað varðar endurtekningarhæfni, ekki einstaka vikmörk. Ég ráðlegg viðskiptavinum venjulega að hanna með virknivikmörkum, sem gerir ferlinu kleift að virka skilvirkt í stórum framleiðslulotum. Of þröng vikmörk auka oft flækjustig verkfæra án þess að það hafi hagnýtan ávinning.
Hlutarúmfræði og flækjustig eiginleika
Stimplaðir hlutar virka best með 2D eða grunnri 3D rúmfræði. Djúpar toganir, undirskurðir eða snöggar þykktarbreytingar auka verkfærakostnað og hættu á göllum. Þegar flækjustig eykst mæli ég oft með að skipta eiginleikum eða sameina stimplun með aukaaðgerðum.
Kornaátt og efnisflæði
Stefna plötumálms hefur áhrif á beygjuþol og þreytuþol. Í öryggismikilvægum hlutum fer ég alltaf yfir stefnu plötumálmsins miðað við beygjulínur til að draga úr sprungum og bæta samræmi.
Verkfæri og framleiðslumagnssamræming
Hönnunarákvarðanir verða að vera í samræmi við áætlað magn. Fyrir framleiðslu yfir 10,000–20,000 einingar er skynsamlegt að fjárfesta í framsæknum stansmótum. Fyrir minni framleiðslu eða síbreytilegar hönnunarbreytingar draga einfaldari verkfæri eða CNC frumgerðir úr áhættu.
Kostir og takmarkanir stimplunar í framleiðslu
Málmstimplun býður upp á óviðjafnanlega skilvirkni fyrir framleiðslu í miklu magni, en hún er ekki alhliða lausn. Frá verkfræðilegu sjónarmiði er mikilvægt að skilja bæði kosti og takmarkanir hennar til að velja rétta framleiðsluferlið á réttu stigi.
Kostir málmstimplunar
Að mínu mati er stærsti kosturinn við stimplun sveigjanleiki. Þegar verkfærasmíði er lokið getur stimplun framleitt tugþúsundir til milljóna eins hluta með lágmarks breytingum. Í stigvaxandi deyjasamsetningum getur hringrásartíminn náð 100–600 höggum á mínútu, sem dregur verulega úr einingarkostnaði.
Annar lykilkostur er kostnaðarhagkvæmni í stórum stíl. Þó að fjárfesting í verkfæraframleiðslu sé mikil, lækkar kostnaður á hlut oft um 50–80% samanborið við CNC-vinnslu þegar magn fer yfir 10,000–20,000 einingar. Þetta gerir stimplun tilvalna fyrir langtíma framleiðsluáætlanir.
Stimplun veitir einnig framúrskarandi endurtekningarhæfni og samræmi. Þar sem mótunarferlið er stjórnað með hertu stálformi eru víddarbreytingar milli framleiðslulota afar litlar. Ég sé þennan kost oft nýttan í bílafestingum, rafmagnstengjum og heimilistækjahúsum þar sem skiptinleiki er mikilvægur.
Að auki hentar stimplun vel fyrir þunnar málmplötur eins og kolefnisstál, ryðfrítt stál, ál, kopar og messing. Ferlið varðveitir samfellu efnisins, sem getur leitt til betri þreytuþols samanborið við suðu- eða vélrænar samsetningar.
Takmarkanir á málmstimplun
Þrátt fyrir kosti sína hefur stimplun greinilegar takmarkanir. Helstu eru hár upphafskostnaður verkfæra og langur afhendingartími. Flókin form geta tekið 4–8 vikur eða meira að hanna, framleiða og sannreyna, sem gerir stimplun óhentuga fyrir brýn verkefni.
Stimplun skortir einnig sveigjanleika í hönnun. Allar stórar breytingar á hönnun krefjast venjulega breytinga á forminu eða algjörrar endurnýjunar á verkfærum, sem getur verið kostnaðarsamt og tímafrekt. Í verkefnum með tíðum endurskoðunum mæli ég venjulega með CNC-vinnslu eða leysiskurði þar til hönnunin hefur náð stöðugleika.
Flækjustig rúmfræðinnar er önnur takmörkun. Stimplun virkar best fyrir tvívíddar eða grunn þrívíddarform. Djúp holrými, undirskurðir eða þykk þversnið fara oft fram úr raunhæfum stimplunarmörkum og krefjast annarra ferla.
Að lokum er stimplun sjaldan hagkvæm fyrir framleiðslu í litlu magni. Fyrir litlar framleiðslulotur er ekki hægt að réttlæta verkfærakostnaðinn, óháð hagkvæmni á hvern hluta.
Hvenær ættir þú að nota stimplun í stað annarra ferla?
Íhuga ætti málmpressingu þegar lögun hluta er stöðug, framleiðslumagn er hátt og einingarkostnaður verður að vera stranglega stjórnaður. Frá verkfræðilegu sjónarmiði verður prressing skilvirkasta kosturinn þegar hönnun færist frá staðfestingu yfir í fjöldaframleiðslu.
Að mínu mati er stimplun greinilega betri en aðrar framleiðsluaðferðir þegar ársframleiðslan fer yfir 10,000–20,000 einingar. Í þessum mælikvarða er upphafskostnaðurinn fyrir verkfæri fljótt greiddur upp, sem lækkar einingarkostnað um 50–80% samanborið við CNC-vinnslu fyrir sambærilega plötumálmhluta.
Stimplun er sérstaklega áhrifarík þegar hlutar eru gerðir úr þunnum málmplötum, oftast stáli, ryðfríu stáli, áli, kopar eða messingi, með þykkt frá 0.3 mm til 6 mm. Mótunarreglan byggir á stýrðri plastaflögun frekar en efnisfjarlægingu, sem gerir kleift að framkvæma afar hraðar mótunarlotur - oft hundruð hluta á mínútu í framsæknum deyjasamsetningum.
Ég mæli oft með stimplun þegar:
- Hönnun hlutarins er víddarstöðug og ólíkleg til að breytast
- Rúmfræðin er að mestu leyti tvívíð eða grunn þrívíð
- Þolmörk eru endurtekningarhæf frekar en afar þröng
- Samræmi í snyrtivörum skiptir máli í stórum framleiðslulotum
Í raunverulegum verkefnum sé ég oft viðskiptavini smíða frumgerðir af festingum eða hylkjum með CNC-vinnslu eða leysiskurði. Þegar hönnunin er kláruð og eftirspurn eykst, þá lækkar kostnaðurinn verulega þegar skipt er yfir í stimplun og samræmi batnar. Þessi umskipti eru algeng í bílahlutum, rafmagnstengjum, heimilistækjahúsum og iðnaðarhlutum.
Hins vegar er stimplun ekki tilvalin fyrir hönnun í litlu magni, mjög flóknar eða oft endurskoðaðar. Í slíkum tilfellum er CNC-vinnsla eða leysiskurður betri kostur þar til framleiðsla hefur náð jafnvægi.
Atvinnugreinar sem nota oft málmstimplun
Málmstimplun er mest notuð í atvinnugreinum sem krefjast stigstærðrar framleiðslu, stöðugrar gæða hluta og stýrðs einingarkostnaðar. Frá verkfræðilegu sjónarmiði verður stimplun ákjósanlegasta lausnin þegar vöruhönnun hefur verið staðfest og framleiðslumagn eykst.
Að mínu mati er bílaiðnaðurinn enn stærsti neytandinn af stimpluðum málmi og stendur fyrir um 35–40% af heimsvísu eftirspurn eftir stimpluðum málmi. Undirvagnar ökutækja reiða sig mjög á stimplaða sviga, styrkingarplötur, yfirbyggingarplötur og festingarhluti vegna þess að stimplun veitir einsleitan styrk, fyrirsjáanlegar vikmörk og samhæfni við sjálfvirkar samsetningarlínur. Þegar verkfæragerð er komin á er hægt að framleiða milljónir eins hluta með lágmarks breytingum.
Rafmagns- og rafiðnaðurinn er annar stór notandi, sérstaklega fyrir tengiklemma, hlífðarlok, snertifjaðrir og nákvæmnisramma. Ég sé oft kopar, messing og þunnt stál pressað á miklum hraða til að styðja við samþjappaða hönnun og mikla rafleiðni. Í samanburði við CNC-vinnslu gerir pressun kleift að fá þynnri veggi og þrengra bil á mun lægri einingarkostnaði fyrir stór magn.
Í iðnaðarbúnaði og vélum er málmpressun mikið notuð á burðarvirkisfestingar, hylki, mótoríhluti og festingarplötur. Þessar atvinnugreinar meta pressun mikils vegna endurtekningarhæfni hennar og vélræns áreiðanleika, sérstaklega í langtíma framleiðsluáætlunum. Ég vinn oft með viðskiptavinum sem smíða frumgerðir af slíkum hlutum með CNC-vinnslu og skipta síðan yfir í pressun þegar árleg eftirspurn fer yfir 10,000–20,000 einingar.
Tækja- , hitunar-, loftræsti- og kælikerfis- og orkugeirinn treystir einnig á stimplun fyrir spjöld, ramma, klemmur og festingarkerfi. Í þessum tilgangi styður stimplun bæði burðarþol og kostnaðarhagkvæmni og tryggir að íhlutir séu áfram skiptanlegir milli kynslóða.
Stimplun vs. CNC vinnsla: Hvor hentar verkefninu þínu?
Þegar valið er á milli stimplunar og CNC-vinnslu fer ákvörðunin aðallega eftir framleiðslumagni, kostnaði og sveigjanleika í hönnun. Mín reynsla sýnir að stimplun hentar best fyrir stórar, stöðugar hönnunar með lágum einingarkostnaði, en CNC-vinnsla hentar best fyrir frumgerðir, flóknar rúmfræðir og lítið til meðalstórt magn. Taflan hér að neðan sýnir fram á helstu muninn til að hjálpa verkfræðingum og kaupendum að velja rétta ferlið fyrir framleiðsluþarfir sínar.
| Samanburðarþáttur | Stimplun | CNC Machining |
| Framleiðsluregla | Mótar málmplötur með mótum og pressukrafti | Fjarlægir efni með skurðarverkfærum |
| Besta framleiðslumagn | Stórt magn (10,000+ hlutar) | Lítið til meðalstórt magn (1–5,000 hlutar) |
| Verkfærakostnaður | Hár kostnaður við deyja fyrirfram | Lágur verkfærakostnaður |
| Einingaverð | Mjög lágt eftir afskriftir verkfæra | Hærra á hvern hluta |
| Hönnun sveigjanleiki | Lágt þegar verkfærið er lagað | Mjög hátt, auðvelt að breyta |
| Lead Time | Langur uppsetning, hraður framleiðsla | Hraðvirk uppsetning, hægari hringrás fyrir hvern hluta |
| Efnisþykktarsvið | Þunn málmplata (venjulega ≤6 mm) | Breitt úrval, þar á meðal þykkir blokkir |
| Geómetrísk flókið | Best fyrir 2D eða grunn 3D form | Tilvalið fyrir flóknar þrívíddarrúmfræðir |
| Víddar nákvæmni | Mikil samræmi í stórum lotum | Mikil nákvæmni á hvern einstakan hluta |
| Surface Finish | Fer eftir verkfærum og eftirvinnslu | Frábærar, stjórnanlegar frágangar |
| Dæmigert Umsóknir | Festingar, girðingar, klemmur, spjöld | Frumgerðir, hylki, nákvæmnisíhlutir |
| Kostnaður við hönnunarbreytingar | Mjög hátt (endurhönnun verkfæra) | Lágt (breyting á forriti) |
| Tilvalið notkunarmál | Stöðug hönnun, fjöldaframleiðsla | Frumgerðasmíði, sérsmíði, lítils magns hlutar |
SPURNINGAR
Til hvers er stimplað málmur venjulega notaður?
Stimplað málmur er almennt notaður í sviga, girðingar, tengi, klemmur og burðarvirki. Ég sé oft stimplaða hluti notaða í bílaiðnaði, neytendarafeindabúnaði og iðnaðarbúnaði. Þessir hlutar þurfa oft samræmda lögun og mikið framleiðslumagn. Í mörgum tilfellum styður stimplun við eftirvinnslu eins og suðu, húðun eða samsetningu án viðbótarvinnslu.
Til hvers er stimplunarpressa notuð?
Stimplunarpressa er notuð til að mynda kraftinn sem þarf til að móta málm við stimplunaraðgerðir. Mín reynsla sýnir að vélrænar pressur eru æskilegri fyrir hraða framleiðslu, en vökvapressur bjóða upp á betri stjórn fyrir djúpdrátt. Pressuafköst geta verið á bilinu undir 20 tonnum upp í yfir 1,000 tonn, allt eftir þykkt efnis, lögun hlutarins og nauðsynlegum mótunarkrafti.
Hver er hugmyndin um stimplun?
Hugmyndin um stimplun byggist á því að nota stýrðan kraft og nákvæm verkfæri til að móta málmplötur í skilgreindar rúmfræðir. Að mínu mati byggir stimplun á götum og formum til að framkvæma skurð-, beygju- eða mótunaraðgerðir í einni eða endurtekinni pressu. Þessi hugmynd gerir framleiðendum kleift að ná fram víddarsamræmi í þúsundum eða milljónum hluta. Með því að staðla mótunarferlið lágmarkar stimplun frávik, dregur úr efnissóun og tryggir fyrirsjáanlega vélræna frammistöðu í fjöldaframleiðslu.
Af hverju er stimplun nauðsynleg?
Stimplun er nauðsynleg þegar framleiðsla í miklu magni, hagkvæmni og endurtekningarhæfni eru mikilvæg. Frá mínu sjónarhorni gerir stimplun framleiðendum kleift að lækka einingarkostnað um meira en 50% samanborið við vélræna vinnslu þegar verkfæri eru afskrifuð. Það gerir einnig kleift að stytta framleiðslutíma, oft framleiða einn fullunninn hlut í hverju pressuslagi á innan við einni sekúndu. Fyrir atvinnugreinar eins og bílaiðnað og rafeindatækni er stimplun nauðsynleg til að mæta eftirspurn og viðhalda jafnri gæðum og þröngum vikmörkum.
Niðurstaða
Málmstimplun hentar best fyrir framleiðslu á plötum í miklu magni þar sem hönnunarstöðugleiki, hagkvæmni og endurtekningarhæfni eru mikilvæg. Með því að skilja hvernig stimplun virkar, efnis- og hönnunarkröfur hennar og hvenær hún skilar betri árangri en önnur framleiðsluferli geta verkfræðingar tekið upplýstar ákvarðanir snemma í líftíma vörunnar.
Hjá TiRapid styðjum við málmstimplunarverkefni með verkfræðiaðferð sem er í fyrirrúmi — allt frá hönnunarmati og efnisvali til verkfæraþróunar og stöðugrar fjöldaframleiðslu — og hjálpum viðskiptavinum að færa sig frá frumgerðasmíði yfir í stigstærðar framleiðslu með öryggi.
















