
CNC-vinnsla hefur gjörbreytt nútíma framleiðslu með því að sameina sjálfvirkni og nákvæma vinnslu . Með því að nota tölvustýrð verkfæri gerir CNC-vinnsla kleift að framleiða flókna málm- og plasthluta á skilvirkan hátt með þröngum vikmörkum og stöðugum gæðum. Í þessari handbók útskýri ég hvernig CNC-vinnsla virkar, helstu kosti hennar og hvar hún er best notuð.
Hvað er CNC vinnsla?
CNC-vélavinnsla er ein áreiðanlegasta framleiðsluaðferðin til að framleiða hágæða hluti. Með því að nota tölvustýrðar vélar er hægt að ná nákvæmni, endurtekningarhæfni og sveigjanleika í málmum og plasti – sem gerir hana nauðsynlega fyrir nútíma verkfræði og framleiðslu.
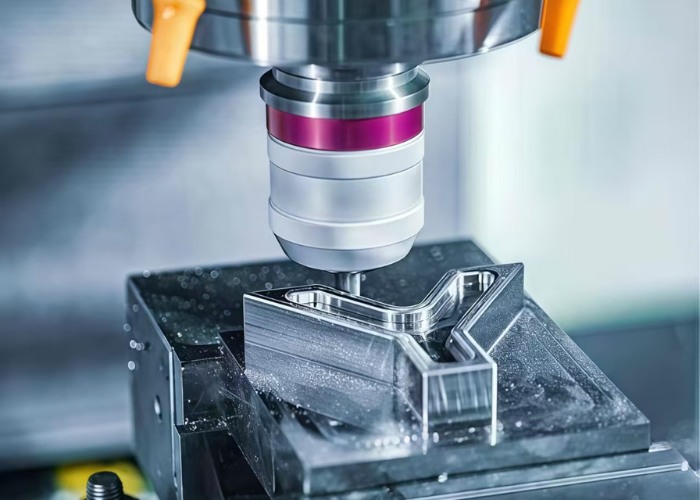
CNC-vinnsla , skammstöfun fyrir tölvustýrða tölustýrða vinnslu, er frádráttarframleiðsluferli þar sem efni er fjarlægt úr föstu vinnustykki með tölvugerðum leiðbeiningum. Þessar leiðbeiningar - almennt þekktar sem G-kóði og M-kóði - eru búnar til úr CAD-hönnun í gegnum CAM-hugbúnað og stjórna nákvæmlega hreyfingu verkfæris, snúningshraða, fóðrunarhraða og kælivökvaflæði.
Ólíkt handvirkri vinnslu útrýmir CNC-vinnsla breytileika sem er háður notanda. Vélar framkvæma forritaðar hreyfingar með endurtekningarnákvæmni, ná yfirleitt vikmörkum upp á ±0.01 mm og jafnvel þrengri fyrir nákvæmnihluta. Dæmigerðar CNC-aðgerðir eru fræsun, beygja, borun og fjölása vinnslu, sem gerir kleift að framleiða bæði einfaldar og mjög flóknar rúmfræðir í einni uppsetningu.
Hvernig CNC vinnsla virkar: Skref fyrir skref ferli
Að skilja hvernig CNC-vélavinnsla virkar hjálpar verkfræðingum og kaupendum að stjórna kostnaði, nákvæmni og afhendingartíma. Frá stafrænni hönnun til lokaskoðunar gegnir hvert skref lykilhlutverki í að skila samræmdum, mjög nákvæmum hlutum.
Skref 1: CAD hönnun og DFM endurskoðun
CNC-vinnsluferlið hefst með því að búa til 2D eða 3D CAD líkan með hugbúnaði eins og SolidWorks eða Fusion 360. Á þessu stigi er hönnun fyrir framleiðslu (DFM) afar mikilvægt. Þolmörk, veggþykkt, afskurðir, þræðir og aðgang að verkfærum verður að meta snemma til að forðast kostnaðarsamar endurskoðanir síðar. Að mínu mati stafa yfir 70% af vinnsluvandamálum frá hönnun sem hunsa DFM meginreglur.
Skref 2: CAM forritun og kóðagerð
Þegar hönnunin er kláruð breytir CAM hugbúnaður CAD líkaninu í CNC-lesanlegar leiðbeiningar — aðallega G-kóða og M-kóða. Þessir kóðar skilgreina verkfæraslóðir, snúningshraða, fóðrunarhraða, skurðardýpt og verkfæraskipti. Vel fínstilltar verkfæraslóðir stytta verkfæratíma, bæta yfirborðsáferð og lengja endingartíma verkfæra.
Skref 3: Uppsetning vélarinnar og vinnustykki
Vélvirkinn velur viðeigandi CNC vél (3 ása, 4 ása eða 5 ása), setur upp skurðarverkfæri og festir hráefnið örugglega. Rétt uppsetning hefur bein áhrif á nákvæmni og endurtekningarhæfni. Jafnvel með sjálfvirkni getur léleg vinnufesting valdið víddarvillum sem fara yfir ±0.05 mm.
Skref 4: Vélræn framkvæmsla
CNC-vélin framkvæmir forritaðar leiðbeiningar og fjarlægir efni lag fyrir lag. Nútímaleg CNC-kerfi lágmarka mannlega íhlutun og tryggja samræmdar niðurstöður í einstökum frumgerðum eða stórum framleiðslulotum. Algeng vikmörk vinnslu eru á bilinu ±0.01 mm til ±0.005 mm eftir efni og ferli.
Skref 5: Skoðun og frágangur
Eftir vinnslu eru hlutar víddarskoðaðir með því að nota mælikvörð, snúningsmælingar (CMM) eða sjónmælingarkerfi. Hægt er að framkvæma viðbótarfrágang, svo sem afskurð, fægingu eða yfirborðsmeðhöndlun, til að uppfylla kröfur um virkni eða fagurfræði.
Tegundir CNC vinnsluaðgerða
CNC-vinnsla felur í sér margar aðgerðir, hver hönnuð fyrir ákveðnar rúmfræði, vikmörk og efni. Skilningur á þessum kjarna CNC-vinnsluaðgerða hjálpar verkfræðingum og kaupendum að velja skilvirkasta ferlið með tilliti til nákvæmni, kostnaðarstýringar og framleiðsluhraða.
CNC Milling
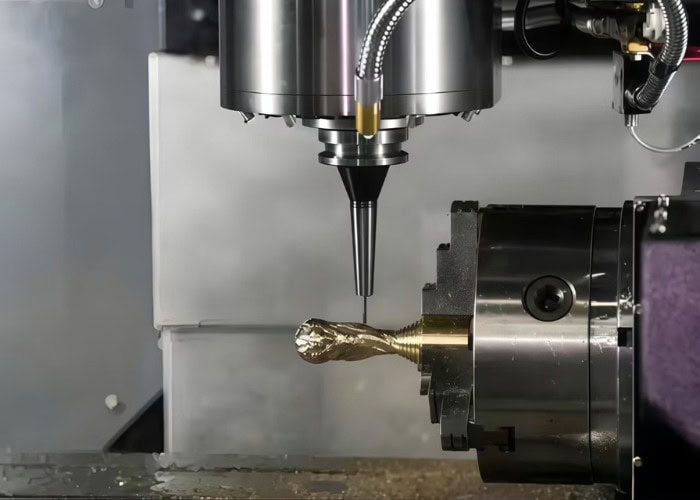
CNC-fræsun er fjölhæfasta vinnsluaðgerðin. Snúningsverkfæri með mörgum punktum fjarlægir efni eftir X-, Y- og Z-ásunum — og allt að 5 ásum í háþróuðum kerfum. Fræsing er framúrskarandi við að framleiða flata fleti, raufar, vasa, útlínur og flóknar þrívíddarrúmfræðir. Að mínu mati getur 5-ása fræsun dregið úr uppsetningum um meira en 50% fyrir flókna hluti og náð vikmörkum upp á ±0.005–0.01 mm.
CNC beygja
CNC-beyging mótar hluti með því að snúa vinnustykkinu á móti kyrrstæðu skurðarverkfæri. Þessi aðgerð er tilvalin fyrir sívalningslaga eða snúnings-samhverfa hluti eins og ása, pinna, hylsun og skrúfganga. Beygja býður upp á mikla efnisfjarlægingargetu og framúrskarandi sammiðju, sem gerir hana hagkvæma fyrir meðalstóra til stóra framleiðslu með stöngfóðruðum rennibekkjum.
CNC boranir
CNC-borun býr til nákvæm sívalningslaga göt með því að nota snúningsbor sem hreyfist eftir Z-ásnum. Þetta er ein af hraðvirkustu og ódýrustu CNC-aðgerðunum, sem oft er notuð fyrir festingargöt og samsetningar. Borun er oft sameinuð fræsingu eða rúmun þegar nákvæmari staðsetningarnákvæmni eða yfirborðsáferð er krafist.
CNC mala
CNC-slípun notar slípihjól til að ná fram afar þröngum vikmörkum og framúrskarandi yfirborðsáferð. Hún er almennt notuð á hertu stálhlutum þar sem vikmörk geta náð ±0.002 mm. Slípun er yfirleitt notuð sem frágangsaðgerð frekar en til að fjarlægja lausaefni.
CNC leið
CNC-fræsun er svipuð fræsun en fínstillt fyrir mýkri efni eins og tré, plast, froðu og samsett efni. Fræsarar vinna við hærri snúningshraða og eru mikið notaðir í skilti, girðingar og léttum burðarhlutum.
EDM (rafmagnslosunarvinnsla)
EDM fjarlægir efni með stýrðum rafneistum frekar en skurðkrafti. Það er tilvalið fyrir hörð efni, flókin innri eiginleika og hvöss horn sem erfitt er að vinna með hefðbundnum hætti. Vírsnúningur er almennt notaður fyrir nákvæmniverkfæri og mót.
CNC leysir- og plasmaskurður
Leysiskurður skilar nákvæmum skurðum með þröngum skurðum fyrir þunnar til meðalstórar plötur, en plasmaskurður er fínstilltur fyrir hraða skurð á þykkari leiðandi málmum. Þessar aðferðir eru mikið notaðar í plötusmíði frekar en vinnslu á heilum hlutum.
Í raunverulegum verkefnum þurfa flóknir hlutar oft samsetningu margra CNC aðgerða til að halda jafnvægi á nákvæmni, kostnaði og afhendingartíma.
Tegundir CNC véla
CNC vélar eru fáanlegar í mörgum gerðum, hver hönnuð fyrir ákveðnar hreyfingar, hlutarúmfræði og framleiðsluþarfir. Að skilja helstu gerðir CNC véla hjálpar verkfræðingum og kaupendum að velja réttan búnað fyrir nákvæmni, skilvirkni og kostnaðarstýringu.
CNC vélar eftir fjölda ása
3-ása CNC vélar
Þriggja ása CNC vélar hreyfast eftir X-, Y- og Z-ásunum og eru mest notaðar í CNC vinnslu. Þær eru tilvaldar fyrir almenna fræsingu, borun og einfalda prismahluta. Að mínu mati er hægt að klára yfir 70% af stöðluðum CNC hlutum á þriggja ása vélum þegar rúmfræðin er ekki mjög flókin.
4-ása CNC vélar
Fjögurra ása vélar bæta við snúningsás (venjulega A-ásnum), sem gerir vinnustykkinu kleift að snúast án þess að þurfa að klemma aftur. Þetta bætir verulega skilvirkni hluta sem krefjast vinnslu á mörgum hliðum, svo sem sviga eða hylkja.
5-ása CNC vélar
5-ása CNC vélar leyfa samtímis hreyfingu eftir þremur línulegum ásum og tveimur snúningsásum. Þetta gerir kleift að fá aðgang að flóknum rúmfræði, djúpum holum og hallandi eiginleikum í einni uppsetningu. Fyrir flug-, læknis- og nákvæmnisíhluti getur 5-ása vinnsla dregið úr uppsetningum um 60% og bætt nákvæmni staðsetningar.
CNC fræsivélar
Lóðrétt vinnslustöðvar (VMC)
VMC-vélar eru með lóðrétta spindil og eru almennt notaðar fyrir flata fleti, raufar og vasa. Þær bjóða upp á góða stífleika, auðvelda uppsetningu og eru hagkvæmar fyrir litla til meðalstóra framleiðslu.
Láréttar vinnslustöðvar (HMC)
HMC-vélar nota lárétta spindilstöðu, sem bætir flísafrásog og gerir kleift að framleiða samfellt. Þær eru tilvaldar fyrir framleiðslu í miklu magni og flókna hluti sem krefjast skilvirkrar vinnslu á mörgum yfirborðum.
CNC snúningsvélar
CNC Rennibekkir
CNC rennibekkir eru hannaðir fyrir beygjuaðgerðir og starfa venjulega á tveimur ásum. Þeir eru framúrskarandi í að framleiða sívalningslaga og snúningshluta með mikilli sammiðju og yfirborðsþol.
CNC snúningsstöðvar
Beygjumiðstöðvar samþætta viðbótarvirkni eins og bein verkfæri, fræsingu, borun og undirspindla. Í raunverulegri framleiðslu eru beygjumiðstöðvar oft notaðar til að klára flókna hluti í einni uppsetningu, sem dregur úr afhendingartíma og bætir nákvæmni.
Sérhæfðar CNC vélar
CNC leiðarar
CNC-fræsar eru fínstilltar fyrir tré, plast og samsett efni og starfa við mikla snúningshraða og eru mikið notaðar fyrir spjöld, girðingar og léttar mannvirki.
CNC mala vélar
Slípivélar nota slípihjól til að ná fram afar þröngum vikmörkum og framúrskarandi yfirborðsáferð, oft með ±0.002 mm áferð. Þær eru yfirleitt notaðar sem fínpússunarvélar.
EDM vélar (vír- og sökkva EDM)
EDM-vélar fjarlægja efni með stýrðum rafútfellingum, sem gerir þær tilvaldar fyrir hörð efni og flókna innri eiginleika sem ekki er hægt að skera vélrænt.
CNC leysir- og plasmaskerar
Laserskurðarar bjóða upp á nákvæma skurði fyrir þunn plötuefni, en plasmaskurðarar eru fínstilltir fyrir hraða skurð á þykkari leiðandi málmum. Báðir eru mikið notaðir í plötusmíði.
CNC hugbúnaður og stafrænt vinnuflæði
Nútíma CNC-vinnsla er knúin áfram af fullkomlega stafrænu vinnuflæði. Frá hönnun til hermunar og vélframkvæmdar tengir CNC-hugbúnaður hvert skref saman, tryggir nákvæmni, endurtekningarhæfni og hraðari framleiðslu, jafnframt því að draga úr villum og kostnaði.
CAD hugbúnaður: Digital Design Foundation
CAD hugbúnaður (tölvustýrð hönnun) er upphafspunktur allra CNC vinnsluverkefna. Hann er notaður til að búa til nákvæmar 2D teikningar og 3D líkön sem skilgreina rúmfræði hluta, mál, vikmörk, þræði og mikilvæga eiginleika.
Mín reynsla sýnir að vel undirbúin CAD-líkan hefur bein áhrif á árangur vinnslu. Skýr hönnunaráform draga úr túlkunarvillum og lágmarka endurvinnslu. Algeng CAD-verkfæri eins og AutoCAD, SolidWorks og Inventor eru mikið notuð í bílaiðnaði, flug- og geimferðaiðnaði og iðnaði til að tryggja nákvæmni hönnunar áður en framleiðsla hefst.
CAM hugbúnaður: Frá hönnun til verkfæraslóðar
CAM (tölvustýrð framleiðsla) hugbúnaður breytir CAD líkönum í véllæsilegar leiðbeiningar, oftast G-kóða og M-kóða. Þessir kóðar stjórna verkfæraleiðum, snúningshraða, fóðrunarhraða, verkfæraskiptum og skurðaröð á CNC vélum.
CAM hugbúnaður gegnir lykilhlutverki í að hámarka skilvirkni. Háþróuð CAM kerfi geta hermt eftir vinnsluaðgerðum, greint árekstra og fínstillt verkfæraleiðir áður en efni er skorið. Í raunverulegum verkefnum dregur þetta oft úr vinnslutíma um 20–30% og dregur verulega úr hættu á úrgangi. Vinsælar CAM kerfi eru meðal annars Fusion 360, SolidWorks CAM og Mastercam.
CAE hugbúnaður: Hermun og verkfræðileg staðfesting
CAE (tölvustýrð verkfræði) hugbúnaður er notaður til að greina og sannreyna afköst hluta fyrir vinnslu. Hann gerir verkfræðingum kleift að herma eftir spennu, aflögun, varmaflutningi og hegðun vökva með því að nota verkfæri eins og endanlega þáttagreiningu (FEA) og tölvustýrða vökvaaflfræði (CFD).
Með því að bera kennsl á veikleika snemma hjálpar CAE til við að forðast kostnaðarsamar hönnunarbreytingar eftir að vinnsla hefst. Í nákvæmnisiðnaði eins og flug- og geimferðaiðnaði og lækningatækjum er CAE-drifin hönnunarbestun nauðsynleg til að ná fram áreiðanleika í virkni og stytta þróunarferla.
Samþætt stafrænt vinnuflæði í CNC vinnslu
Raunverulegur styrkur CNC-vinnslu liggur í samþættingu CAD, CAM og CAE í eitt stafrænt vinnuflæði. Hönnunargögn flæða óaðfinnanlega frá líkönum til hermunar og að lokum til vélrænnar framkvæmdar.
Frá sjónarhóli framleiðslu bætir þessi stafræna samfella nákvæmni víddar, styttir afhendingartíma og tryggir samræmda gæði í öllum framleiðslulotum. Að mínu mati ná verkefni sem nota fullkomlega samþætt stafrænt vinnuflæði hraðari samþykktarferlum og fyrirsjáanlegri kostnaði.
Efni samhæft við CNC vinnslu
Einn helsti styrkleiki CNC-vinnslu er geta hennar til að vinna úr fjölbreyttum efnum. Frá málmum til plasts og samsettra efna hefur val á réttu efni bein áhrif á afköst hluta, kostnað, þol og afhendingartíma.
Málmar: Styrkur, nákvæmni og áreiðanleiki
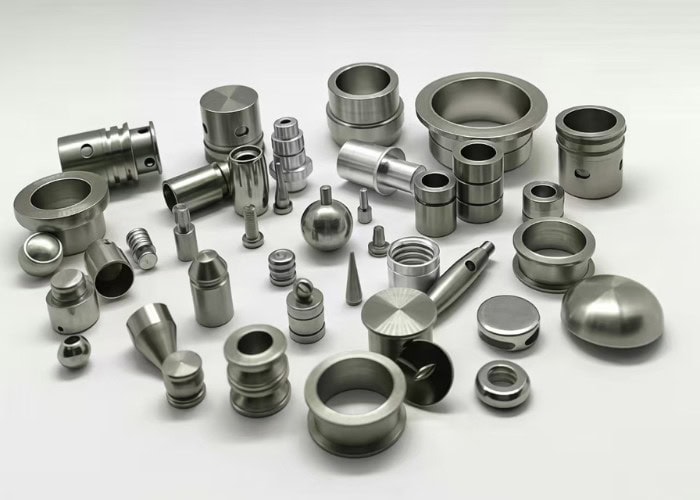
Málmar eru algengustu efnin sem notuð eru til CNC vinnslu vegna vélræns styrks þeirra og víddarstöðugleika.
- Álblöndur (t.d. 6061, 7075) eru léttar, tæringarþolnar og auðveldar í vinnslu. Mín reynsla sýnir að ál nær oft vikmörkum upp á ±0.01 mm á lágu verði, sem gerir það tilvalið fyrir bíla-, rafeinda- og geimferðahús.
- Ryðfrítt stál býður upp á framúrskarandi tæringarþol og endingu en er erfiðara að vinna úr. Slit verkfæra og hiti auka kostnað, en það er samt nauðsynlegt fyrir læknisfræði, matvælaiðnað og iðnað.
- Stál og stálblendi eru metin mikils fyrir styrk og suðuhæfni og eru mikið notuð í burðarvirki og burðarhlutum.
- Messingur og kopar eru mjúklega unnin og halda fínum smáatriðum. Messingur er vinsæll fyrir skrúfað hluta en kopar er framúrskarandi í rafmagns- og hitanotkun.
- Títan býður upp á hæsta styrk-til-þyngdarhlutfallið og lífsamhæfni. Hins vegar krefst það hægari skurðarhraða og sérhæfðra verkfæra, sem eykur vinnslukostnað um 2-3 sinnum samanborið við ál.
Plast: Létt og hagkvæmari valkostir
Plast er mikið notað þegar krafist er rafmagns einangrunar, lágrar þyngdar eða efnaþols.
- Verkfræðiplast eins og PEEK, asetal (POM) og nylon veita framúrskarandi vélrænan og hitastöðugleika. Í hálfleiðara- og læknisfræðilegum verkefnum sem ég hef unnið að koma þessi efni oft í stað málma til að draga úr þyngd og mengunarhættu.
- Hefðbundin plast eins og akrýl, pólýkarbónat, PVC og pólýprópýlen eru auðveld í vinnslu og hagkvæm, en þau þurfa nákvæma hitastýringu til að forðast aflögun eða sprungur.
Plasthlutar úr CNC-vélum leyfa yfirleitt vikmörk upp á ±0.05 mm, sem er nægilegt fyrir girðingar, innréttingar og virkni frumgerða.
Samsett efni og sérhæfð efni
- Kolefnis- og trefjaplasti bjóða upp á mikinn styrk með lágri þyngd, sem gerir þau tilvalin fyrir hluta úr geimferðum og afkastamikilli bílaiðnaði. Vélræn vinnsla krefst sérhæfðra skurðarvéla til að koma í veg fyrir skemmdir.
- Fenól- og epoxy-samsett efni eru almennt notuð til rafmagnseinangrunar og notkunar við háan hita.
- Viður og stíft froða eru sjaldgæfari en gagnleg fyrir frumgerðir, innréttingar og mót þar sem hraði og kostnaður skipta meira máli en ending.
Lykilþættir við val á CNC efni
Frá sjónarhóli framleiðslu ætti við efnisval alltaf að hafa eftirfarandi í huga:
- Hörku og vinnsluhæfni
- Vélrænir og varmaeiginleikar
- Hlutavirkni og kröfur um álag
- Nauðsynleg vikmörk og yfirborðsáferð
- Rekstrarhitastig og umhverfi
- Efnis- og vinnslukostnaður
Í raunverulegum verkefnum lækkar val á réttu efni oft heildarkostnað meira en að hámarka vinnslutíma einn og sér.
Kostir og takmarkanir CNC vinnslu
CNC-vinnsla er víða valin vegna nákvæmni, endurtekningarhæfni og fjölhæfni efnis. Hins vegar, eins og allar framleiðsluaðferðir, hefur hún skýra styrkleika og takmarkanir. Að skilja hvort tveggja hjálpar verkfræðingum og kaupendum að velja CNC-vinnslu á réttu stigi og í réttum mælikvarða.
Kostir CNC vinnslu
Að mínu mati er stærsti kosturinn við CNC-vinnslu nákvæmni og samræmi. Nútímaleg CNC-kerfi ná reglulega frávikum upp á ±0.01 mm eða þrengri, sem er mikilvægt í flug- og geimferðaiðnaði, læknisfræði og nákvæmnisiðnaði. Þegar sama hlutinn hefur verið forritaður er hægt að endurskapa hann þúsund sinnum með nánast sömu nákvæmni.
CNC-vinnsla býður einnig upp á mikla skilvirkni og sveigjanleika. Sjálfvirkar verkfæraslóðir, stöðugur snúningshraði og samfelld rekstur draga verulega úr hringrásartíma og mannlegum mistökum. Í bíla- og rafeindatækniverkefnum sem ég hef tekist á við lækkaði CNC-vinnsla kostnað á hverja einingu verulega þegar framleiðslumagn jókst.
Annar lykilkostur er sveigjanleiki í hönnun og efnisvali. CNC vélar geta unnið úr áli, stáli, títan, plasti og samsettum efnum og framleitt flóknar rúmfræðir, þéttar eiginleika og framúrskarandi yfirborðsáferð. Þetta gerir CNC vinnslu tilvalna fyrir bæði hagnýtar frumgerðir og framleiðsluhluta.
Takmarkanir á CNC vinnslu
Helsta takmörkunin er hærri upphafskostnaður. CNC vélar, verkfæri og festingar krefjast mikillar fjárfestingar, sem er hugsanlega ekki hagkvæmt fyrir mjög lítið magn eða einfalda hluti. Að auki er þörf á hæfum rekstraraðilum og CAM forriturum, sem eykur launakostnað.
CNC-vinnsla er einnig frádráttarferli, sem þýðir að efnissóun er óhjákvæmileg. Í samanburði við aukefnaframleiðslu er hægt að fjarlægja meira hráefni - sérstaklega fyrir flókna hluti sem eru unnar úr heilum stöngum.
Að lokum eru hönnunartakmarkanir enn til staðar. Mjög djúp holrými, ofurþunnir veggir eða óaðgengilegir innri eiginleikar geta aukið kostnað eða krafist annarra ferla. Í reynd eru góðar ákvarðanir um hönnun fyrir framleiðslu (DFM - Design for Manufacturing) nauðsynlegar til að nýta kosti CNC-vinnslu til fulls.
CNC vinnsla samanborið við aðrar framleiðsluferlar
CNC-vinnsla er ekki alltaf „besti“ kosturinn — hún er rétti kosturinn við réttar aðstæður. Að bera saman CNC-vinnslu við þrívíddarprentun, sprautumótun og steypu hjálpar verkfræðingum og kaupendum að velja hagkvæmasta og tæknilega hentugasta ferlið.
| aðferð | Tegund framleiðslu | best Fyrir | Dæmigert umburðarlyndi | Kostnaðaruppbygging | Framleiðslumagn | Mín hagnýta innsýn |
| CNC Machining | Frádráttur | Hágæða málm- og plasthlutar | ±0.01 mm eða þéttara | Miðlungs uppsetning, línulegur einingarkostnaður | Lítil til meðalstór skammtar | Ég nota CNC þegar nákvæmni, efnisstyrkur og raunveruleg afköst skipta máli |
| 3D Prentun | Aukefni | Hraðvirkar frumgerðir og flókin innri form | ±0.1–0.3 mm | Lítil uppsetning, hærri einingarkostnaður | Frumgerðir og mjög lítið magn | Frábært fyrir snemmbúna hönnunarprófun, ekki tilvalið fyrir þröng vikmörk |
| Stungulyf | Mótandi | Massaframleiðsla á plasti | ±0.05 mm (eftir stillingu) | Mikil verkfæranýting, mjög lágur einingarkostnaður | Mikil hljóðstyrkur (10k+) | Best þegar hönnunin er fryst og magn réttlætir kostnað við mót |
| Teninga kast | Mótandi | Massaframleiðsla á áli/sinki | ± 0.05mm | Mikil verkfæranýting, lágur einingarkostnaður | Miðlungs til hátt hljóðstyrkur | Tilvalið fyrir þunnveggja málmhluta með stöðugri rúmfræði |
Notkun CNC vinnslu í öllum atvinnugreinum
CNC-vélavinnsla gegnir lykilhlutverki í nútímaiðnaði þar sem nákvæmni, endurtekningarhæfni og sveigjanleiki efnis eru nauðsynleg. Frá geimferðaiðnaði til lækningatækja gerir CNC framleiðendum kleift að uppfylla ströng vikmörk, draga úr áhættu og stækka framleiðslu á skilvirkan hátt.
Loft- og varnarmál
Í geimferðaverkefnum sem ég hef unnið að er CNC-vinnsla ómissandi vegna mikilla þols og efniskrafna. Burðarfestingar, vélaríhlutir og hylki eru oft unnin úr áli, títan eða hástyrktum málmblöndum, sem oftast hafa þol upp á ±0.01 mm eða meira. Fjölása CNC-vinnsla lágmarkar uppsetningar og bætir víddarsamræmi fyrir flugtengda hluti.
Bílaiðnaður
CNC-vinnsla styður bæði frumgerðasmíði og fjöldaframleiðslu í bílaframleiðslu. Vélarblokkir, gírkassar, öxlar og fjöðrunaríhlutir treysta á CNC-ferla til að viðhalda samræmi í þúsundum hluta. Í reynd gerir CNC-vinnsla OEM-framleiðendum kleift að halda jafnvægi á milli kostnaðarhagkvæmni og nákvæmrar rúmfræðilegrar stjórnunar, sérstaklega fyrir ál- og stálíhluti.
Rafmagns- og neytendavörur
Fyrir rafeindatækni er CNC-vinnsla mikið notuð til að framleiða hylki, kæli, tengi og nákvæma innri íhluti. Mín reynsla sýnir að CNC-vinnsla á hylki veita betri hitauppstreymi og víddarstöðugleika samanborið við mótaðar gerðir - sérstaklega fyrir litla til meðalstóra framleiðslu.
Lækningatæki
CNC-vinnsla í læknisfræði krefst nákvæmni, endurtekningarhæfni og lífsamhæfni. Skurðaðgerðartæki, ígræðslur og greiningaríhlutir eru almennt úr ryðfríu stáli, títaníum eða verkfræðilegu plasti. CNC-vinnsla styður þröng vikmörk, slétt yfirborð og fulla rekjanleika - lykilkröfur í eftirlitsskyldu læknisfræðilegu umhverfi.
Iðnaðarvélar og búnaður
CNC-vinnsla er nauðsynleg fyrir dælur, loka, gíra og vélrænar samsetningar sem notaðar eru í iðnaðarkerfum. Þessir hlutar þurfa oft endingu, slitþol og nákvæma tengifleti. Mín reynsla sýnir að CNC-vinndir íhlutir draga verulega úr samsetningarvillum og lengja líftíma búnaðar.
Frumgerðasmíði, rannsóknir og þróun og verkfærasmíði
CNC-vinnsla er enn vinsæl aðferð fyrir virka frumgerðir, mót og steypumót. Ólíkt aukefnaferlum skilar CNC framleiðsluhæfu efni og raunverulegum afköstum, sem gerir verkfræðingum kleift að sannreyna hönnun áður en hún fer í fjöldaframleiðslu.
Hvernig á að velja rétta CNC vinnsluþjónustu
Að velja rétta CNC vinnsluþjónustu hefur bein áhrif á gæði hluta, kostnað og áhættu við afhendingu. Hæfur birgir gerir meira en að skera málm - hann hjálpar þér að forðast hönnunarvandamál, stjórna vikmörkum og auka framleiðslu á skilvirkan hátt.
Sannuð reynsla í iðnaði
Að mínu mati sjá birgjar með hagnýta reynslu í þinni atvinnugrein (flug- og geimferðaiðnaði, bílaiðnaði, læknisfræði, rafeindatækni) betur fyrir sér hönnunaráhættu. Sterkt verkefnasafn skiptir oft meira máli en fjöldi véla.
Vélageta og tækni
Háþróaðar 3-ása, 4-ása og 5-ása CNC vélar bæta nákvæmni og draga úr uppsetningum. Ég athuga alltaf hvort birgirinn noti nútíma CAM hugbúnað og styðji samþættingu margra ferla (fræsingu + beygju + frágang).
Gæðaeftirlit og vottanir
Áreiðanleg CNC verkstæði fylgja stöðluðum skoðunarferlum. ISO 9001 vottun, CMM skoðun og rekjanleiki efnis draga verulega úr endurvinnslu og áhættu á að uppfylla kröfur - sérstaklega fyrir útflutningsverkefni.
Verkfræðiaðstoð og DFM-geta
Góður samstarfsaðili í CNC-vinnslu gefur ekki bara tilboð – þeir fara yfir hönnunina þína. Í mínum verkefnum spara birgjar sem bjóða upp á endurgjöf um DFM oft 10–30% í kostnaði með því að hámarka vikmörk, eiginleika eða vinnslustefnu.
Afgreiðslutími og sveigjanleiki í framleiðslu
Hraður viðbragðstími skiptir jafn miklu máli og hröð vinnsla. Ég forgangsraða birgjum sem miðla afhendingartíma skýrt, styðja frumgerðir og geta aukið framleiðslu úr sýnishornum yfir í lotuframleiðslu án þess að breyta ferlum.
Gegnsætt verðlagsuppbygging
Lægsta verð er ekki það sama og lægsti kostnaður. Ég leita að ítarlegum tilboðum sem ná yfir vélræna vinnslu, verkfæri, yfirborðsmeðferð, skoðun og sendingu — þetta kemur í veg fyrir falda kostnað síðar meir.
Samskipti og þjónustuver
Skýr samskipti koma í veg fyrir tafir. Fagleg CNC þjónusta bregst hratt við, útskýrir tæknilegar málamiðlanir og merkir áhættu fyrirfram í stað þess að bíða eftir að vandamál komi upp.
SPURNINGAR
Er CNC vinnsla auðveld?
Mín reynsla sýnir að CNC-vinnsla er ekki í eðli sínu „auðveld“ en hún verður viðráðanleg með réttri þekkingu og kerfum. Nútíma CNC-vélar sjálfvirknivæða hreyfingu og verkfærastýringu, sem dregur úr handvirkri færni, en árangurinn veltur samt á nákvæmni hönnunar, CAM-forritun, verkfæravali og ferlaáætlun. Fyrir einfalda hluti getur uppsetning verið einföld. Fyrir flókna íhluti með þröngum vikmörkum (±0.01 mm eða þrengri) krefst CNC-vinnsla verkfræðiþekkingar, skilnings á DFM og reynslu til að ná stöðugt gæðum og skilvirkni.
Hvaða kóði er notaður í CNC?
CNC vélar nota aðallega G-kóða og M-kóða. Mín reynsla sýnir að G-kóði stýrir hreyfitengdum skipunum eins og verkfæraleiðum, fóðrunarhraða og snúningshraða, en M-kóði stýrir vélvirkni eins og verkfæraskiptum, kælivökvastýringu og forritastöðvum. Þessir kóðar eru venjulega búnir til sjálfkrafa af CAM hugbúnaði byggðum á CAD líkani. Rétt myndaður og fínstilltur G- og M-kóði hefur bein áhrif á nákvæmni vinnslu, hringrásartíma og heildaráreiðanleika framleiðslu.
Hvaða forritunarmál notar CNC?
CNC vélar nota staðlað forritunarmál sem almennt er kallað G-kóði, ásamt M-kóða. Í reynd skrifa vélvirkjar sjaldan heil forrit handvirkt lengur. Í staðinn breytir CAM hugbúnaður CAD líkönum í G-kóða leiðbeiningar. Þó að kjarnasetningafræðin sé stöðluð (ISO/RS-274) geta vélasmiðir notað örlítið mismunandi mállýskur. Að skilja hvernig G-kóði virkar hjálpar til við að greina vandamál, hámarka hringrásartíma og tryggja samhæfni milli mismunandi CNC véla.
Hvað er betra en CNC?
Frá mínu sjónarhorni er ekkert ferli alhliða „betra“ en CNC-vinnsla — það fer eftir notkun, magni og hönnunarmarkmiðum. Til dæmis er sprautusteypa hagkvæmari fyrir plasthluta í miklu magni, en þrívíddarprentun er framúrskarandi í hraðri frumgerðasmíði og flóknum innri rúmfræði. Hins vegar er CNC-vinnsla betri en önnur valkostur þegar krafist er þröngra vikmörka, framleiðsluhæfra efna og nákvæmni í víddum. Besta lausnin er að velja rétta ferlið, ekki að skipta út CNC í blindni.
Niðurstaða
CNC-vinnsla er nákvæm framleiðsluferli sem notar tölvustýrðar vélar til að framleiða nákvæma, endurtekningarhæfa hluti úr málmum og plasti. Með fullkomlega stafrænu vinnuflæði og mörgum vinnsluaðgerðum styður það flóknar hönnun, þröng vikmörk og stöðuga gæði í atvinnugreinum eins og flug- og geimferðaiðnaði, bílaiðnaði, læknisfræði og rafeindatækni.
Hjá TiRapid sameinum við háþróaðan CNC búnað, verkfræðiaðstoð innanhúss og strangt ISO gæðaeftirlit til að skila hraðar og áreiðanlegar vinnslulausnir - frá frumgerðum til framleiðslu - sem hjálpar þér að draga úr áhættu, stytta afhendingartíma og koma nákvæmum hlutum á markað með öryggi.
















