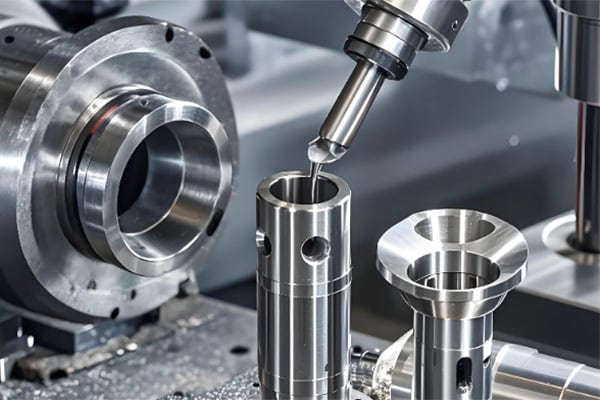
Djúpholunarvinnsla í málmi er mikilvæg aðferð í nákvæmniframleiðslu og er mikið notuð fyrir bílahluti, vökvabúnað, mót, geimferðir, lækningatæki og iðnaðarvélar. Í samanburði við hefðbundna holunarvinnslu hafa djúpholur tiltölulega stórt hlutfall dýptar og þvermáls, sem gerir þær erfiðari í nákvæmri framleiðslu.
Við djúpholuvinnslu geta framleiðendur lent í vandamálum eins og lélegri flísafleiðingu, sveigju verkfæra, miklum hita, hrjúfum holuveggjum, víddarfrávikum og verkfærabrotum. Fyrir málmhluta sem krefjast mikillar nákvæmni, góðrar sammiðju og framúrskarandi yfirborðsgæða er mikilvægt að velja réttu verkfærin og hámarka vinnslubreytur.
fá 20% slökkt
Fyrsta pöntunin þín
Þarftu sérsmíðaða málm- og plasthluta?
Hvað er djúpholu málmvinnsla?
Grunnatriði djúpholuvinnslu
Djúpholunarvinnsla vísar almennt til þess að vinna holur þar sem dýptin er töluvert meiri en þvermál hennar. Þegar holan verður dýpri verður skurðarverkfærið að fara lengra inn í vinnustykkið. Þetta dregur úr stífleika verkfærisins og gerir skurðarsvæðið erfiðara aðgengilegt.
Í hefðbundinni borun geta flísar yfirleitt losnað tiltölulega auðveldlega úr holunni. Við djúpholuvinnslu verða flísar hins vegar að fara í gegnum langa og þrönga leið. Ef flísar safnast fyrir inni í holunni geta þær valdið aukaskurði, skemmt holuvegginn, aukið slit á verkfærum og jafnvel leitt til verkfærabrots.
Algeng efni fyrir djúpholuvinnslu
Hægt er að vinna djúpar holur í álblöndum, kolefnisstáli, ryðfríu stáli, stálblöndu, koparblöndum, títanblöndum og öðrum málmum. Hvert efni hefur mismunandi hörku, seiglu, varmaleiðni og flísmyndunareiginleika, þannig að velja þarf skurðarverkfæri og vinnslubreytur í samræmi við það.
Hverjar eru helstu áskoranirnar við djúpholuvinnslu?
Erfið flísafjarlæging
Flögulosun er ein algengasta áskorunin í djúpholuvinnslu. Þegar holudýpt eykst þurfa flísar að ferðast lengra áður en þær yfirgefa vinnustykkið.
Ef flísar safnast fyrir inni í holunni getur verkfærið skorið þær aftur, sem leiðir til rispa á holuveggnum og hraðari slits á verkfærinu. Efni eins og ryðfrítt stál getur verið sérstaklega krefjandi þar sem þau framleiða oft langar, samfelldar flísar.
Verkfærasveigja
Djúpholuvinnsla krefst tiltölulega langs framlengingar á verkfærinu, sem dregur úr heildarstífleika verkfærisins. Skurðkraftar geta valdið því að verkfærið beygist eða sveigist lítillega, sem hefur áhrif á staðsetningu holunnar, beinu lögun og nákvæmni víddar.
Fyrir djúpar holur með þröngum vikmörkum verða verkfæraleiðsögn, stöðugleiki spindils og stífleiki vélarinnar sérstaklega mikilvæg.
Erfiðleikar við að stjórna hita við vinnslu
Lokað rými inni í djúpu holu gerir það erfitt fyrir skurðarhita að sleppa hratt út. Ef kæling er ófullnægjandi getur hitastig verkfærisins hækkað stöðugt og hraðað sliti verkfærisins.
Of mikill hiti getur einnig haft áhrif á víddarstöðugleika, sem er sérstaklega mikilvægt við vinnslu á nákvæmum djúpum holum.
Léleg gæði holuveggja
Djúpholunarvinnsla krefst stjórnunar á meiru en bara þvermáli holunnar. Rúmleiki, beinnleiki, sammiðja og yfirborðsgrófleiki eru einnig mikilvæg.
Titringur, slit á verkfærum eða óviðeigandi skurðarbreytur geta valdið rispum, nöturförum og burrum á gatveggnum, sem gæti haft áhrif á samsetningu og afköst íhluta.
Algeng vandamál og lausnir við djúpholuvinnslu
Algeng vandamál
Aðalorsök
Tillögur að ferli
Of stór eða lítill þvermál gatsins
Slit á verkfærum eða óviðeigandi stillingar
Athugaðu ástand verkfærisins og fínstilltu skurðarbreytur
Frávik í holustöðu
Ófullnægjandi stífleiki verkfæris eða óstöðug leiðsögn
Minnkaðu yfirhengi verkfæra og bættu leiðsögn verkfæra
Léleg flísafrásun
Flögusöfnun eða ófullnægjandi kælivökvi
Bæta háþrýstikælivökva og flísafjarlægingu
Grófur holuveggur
Titringur eða slit á verkfæri
Notið beitt verkfæri og minnkið titring
Verkfæri brot
Of mikill skurðkraftur eða flísstífla
Minnkaðu skurðarálag og bættu flísafrásina
Of mikill vinnsluhiti
Ófullnægjandi kæling
Hámarka flæði og þrýsting kælivökva
Knífur við holuopið
Slit á verkfærum eða óviðeigandi stillingar
Fínstilltu fóðrunarhraðann og bættu við afskurði ef þörf krefur
Hverjar eru ráðleggingar um ferli fyrir djúpholuvinnslu?
Veldu rétta djúpholuvinnslutækið
Mismunandi þvermál og dýpt hola krefst mismunandi gerða skurðarverkfæra. Fyrir dýpri holur geta sérhæfðir djúpholuborar eða byssuborar veitt betri leiðsögn og stöðugleika við vinnslu.
Efni verkfærisins ætti einnig að passa við efni vinnustykkisins. Þegar unnið er með ryðfrítt stál, hert stál eða aðra erfiða málma ætti að hafa slitþol og hitastöðugleika verkfærisins í huga vandlega.
Fínstilltu skurðarfæribreytur
Hærri skurðhraði leiðir ekki alltaf til betri afkösta í djúpholuvinnslu. Of mikill snúningshraði eða fóðrunarhraði getur aukið skurðhita og álag á verkfæri, en of íhaldssamir færibreytur geta dregið úr framleiðsluhagkvæmni.
Snúningshraða, fóðrunarhraða og skurðardýpt ætti að stilla í samræmi við efni vinnustykkisins, þvermál gatsins, dýpt gatsins, þvermál verkfærisins og getu vélarinnar.
Bæta kælingu og flísafjarlægingu
Góð kæling er mikilvæg fyrir stöðuga djúpholuvinnslu. Réttur kælivökvaþrýstingur og flæði getur lækkað skurðhitastig og hjálpað til við að fjarlægja flísar úr holunni.
Fyrir efni sem framleiða langar flísar er einnig hægt að fínstilla verkfæralögun og skurðarbreytur til að framleiða styttri og meðfærilegri flísar.
Lágmarka verkfæraframhengi
Því lengur sem verkfærið nær frá festingunni, því minni verður stífleiki þess almennt. Of mikið verkfæri getur aukið titring, sveigju og vinnsluvillur.
Fyrir djúpholur með mikilli nákvæmni ætti einnig að hafa nákvæma stjórn á sammiðju spindils vélarinnar, verkfærisins og vinnustykkisins.
Notaðu viðeigandi vinnsluröð
Fyrir djúpholur með mikilli nákvæmni er vinnsla beint að lokavídd í einni aðgerð oft ekki besta aðferðin.
Eftir því hvaða íhlutir eru krafist getur ferlið falið í sér forborun, borun, hálffrágang og frágang. Ef meiri víddarnákvæmni og yfirborðsfrágangur er krafist má nota rúmun, skurð eða brýningu sem síðari ferli.
Hvernig er hægt að bæta nákvæmni djúpholuvinnslu?
Til að bæta nákvæmni djúpholuvinnslu þarf stjórn á hönnun, búnaði, verkfærum og vinnsluferli.
Á hönnunarstigi ætti að skilgreina kröfur um þvermál gats, dýpt, beina lögun, sammiðju og yfirborðsgrófleika skýrt. Á framleiðslutíma ætti nákvæmni vélarinnar að vera stöðug og reglulega ætti að fylgjast með sliti verkfæra.
Fyrir flókna eða nákvæma djúpholuíhluti getur mæling á meðan á vinnslu stendur eða víddarskoðun eftir vinnslu hjálpað til við að greina frávik snemma og koma í veg fyrir gæðavandamál við framleiðslulotu.
Helstu áskoranir við djúpholuvinnslu málma eru meðal annars flísafjarlæging, kæling, stífleiki verkfæra, staðsetning hola, gæði holuveggja og víddarstýring. Þegar holudýpt eykst gætu hefðbundnar boraðferðir ekki verið nægjanlegar til að uppfylla kröfur um nákvæmni.
Með því að velja viðeigandi skurðarverkfæri, hámarka vinnslubreytur, bæta kælingu og flísafrásog, lágmarka yfirhang verkfæra og nota stigvaxandi vinnslustefnu geta framleiðendur á áhrifaríkan hátt dregið úr áhættu við vinnslu.
Fyrir djúpholuíhluti sem notaðir eru í flug- og geimferðaiðnaði, bílaiðnaði, vökvakerfum, mótum og nákvæmnisvélum, getur samstarf við CNC-vélaframleiðanda sem hefur reynslu af djúpholuvinnslu hjálpað til við að ná samræmdari nákvæmni, yfirborðsgæðum og áreiðanleika framleiðslu.
Höfundur
Galen, forstjóri og stofnandi
Við leggjum okkur fram um að veita bestu mögulegu þjónustu í framleiðslugeiranum.
Lofttæmisklefar eru nákvæmnihylki sem eru hönnuð til að skapa og viðhalda stýrðu lágþrýstingsumhverfi fyrir framleiðslu hálfleiðara, rannsóknarbúnað, húðunarkerfi, prófunarpalla og önnur lofttæmisháð ferli. Afköst þeirra eru háð
Vatnskæliblokk úr áli er vökvakælibúnaður sem flytur hita frá rafeindatækjum í kælivökva í blóðrás. Í samanburði við koparvalkosti býður ál upp á lægri þyngd og samkeppnishæfan efniskostnað.
Örrásarkæliplata er nákvæmur vökvakælibúnaður sem fjarlægir hita frá háaflsrafeindum í gegnum þéttbýlar innri vökvarásir. Þessar rásir auka snertiflötinn á milli
Lofttæmisíhlutir í hálfleiðurum eru nákvæmnisíhlutir sem notaðir eru til að búa til, viðhalda, stjórna og einangra lágþrýstingsumhverfi inni í framleiðslubúnaði fyrir hálfleiðara. Lofttæmishólf, flansar, lokar, greinar, klemmur, tengi og hlutar sem meðhöndla skífur.
Hlutur þarf ekki að vera nógu lítill til að passa á fingurgóm til að krefjast örvinnslu. Stærri hluti getur innihaldið lítið gat, þrönga rás eða þunnan vegg.
Þar sem gervigreindartölvur, afkastamiklir netþjónar og gagnaver halda áfram að framleiða meiri hita, er hefðbundin loftkæling að verða minna áhrifarík fyrir búnað með mikla þéttleika. Vökvakæling veitir beinni leið...
Búnaður til framleiðslu á hálfleiðurum treystir á nákvæma álhluta til að styðja við meðhöndlun á skífum, lofttæmiskerfi, hitastýringu og sjálfvirka hreyfingu. Frá stórum festingarplötum og búnaðarhúsum til kæliblokka og ...
Gírar flytja hreyfingu og kraft milli íhluta í búnaði, allt frá litlum stýribúnaði til iðnaðargírkassa. Þótt gír geti litið út eins og einfalt tannhjól, þá er afköst hans háð því...
Vatnskælingarblokk er nákvæmur kælibúnaður sem flytur hita frá örgjörva, skjákorti eða öðrum rafeindabúnaði í vökva í blóðrás. Hann notar venjulega kopar eða ál.
Túrbóhjól eru hraðsnúningsíhlutir sem afköst þeirra eru mjög háð lögun blaðsins, massadreifingu, yfirborðsástandi og tengslum milli hjólnafs og snúningsáss. Lítil vinnsluvillur geta...
Fljótandi köldplata er málmhitaskiptir sem fjarlægir hita frá rafeindabúnaði með kælivökva í hringrás. Hún notar innri rásir eða rör til að flytja hita frá örgjörvum,
Kæliplata rafhlöðu hjálpar til við að flytja hita milli rafhlöðufruma og kælikerfis. Í mörgum rafknúnum ökutækjum rennur vökvi um rásir inni í plötunni og flytur hita frá henni.