
Hámarks togstyrkur er hámarks togspenna sem efni þolir áður en það brotnar undan spennu. Fyrir verkfræðinga, hönnuði og kaupendur er þetta eitt mikilvægasta gildið sem notað er til að meta hvort málmur, plast eða samsett efni geti þolað tog, teygju eða álag án þess að bila.
Þessi handbók útskýrir skilgreiningu á endanlega togstyrk, formúluna fyrir endanlega togstyrk, hvernig hann birtist á spennu-álagsferli og hvernig hann ber sig saman við strekkstyrk.
Hvað er fullkominn togstyrkur?
Hámarks togstyrkur er mesta álagið sem efni þolir áður en það brotnar í togprófun. Það er almennt stytt í UTS og er oft mælt í MPa, Pa eða psi eftir því hvaða verkfræðistaðall er notaður.
Hvað þýðir UTS?
UTS stendur fyrir ultima togstyrkur og er önnur leið til að lýsa hámarks togspennu sem efni þolir áður en það brotnar. Sumar heimildir kalla það einnig togstyrk eða ultima togspennu en tilgangurinn er sá sami: að lýsa brotmörkum undir spennu.
Í verkfræðiteikningum, gagnablöðum og efnisvottorðum getur UTS komið fram við hliðina á sveigjanleika, teygju, hörku og teygjustyrk. Þessi gildi ættu að vera skoðuð saman því efni getur verið sterkt en brothætt, eða teygjanlegt en með minni styrk.
Til dæmis getur hástyrkstál haft mun hærri burðarþolstuðul (UTS) en ál, en ál getur samt verið æskilegra þegar þyngdarlækkun, tæringarþol eða auðveld vinnsla er mikilvægari en hámarksburðargeta.
Hvernig virkar fullkominn togstyrkur?
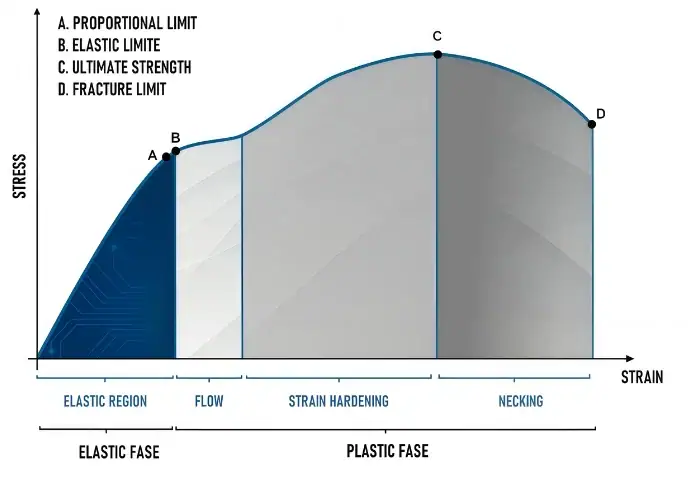
Hámarks togstyrkur virkar með því að mæla hámarksspennu sem efni nær á meðan það er dregið þar til það bilar. Í prófuninni teygist efnið fyrst teygjanlega, getur síðan afmyndast varanlega, nær síðan hámarks togálagi sínu og að lokum brotnar.
Hvernig efni haga sér undir togálagi
Efni hegða sér undir togálagi með því að teygjast í þá átt sem krafturinn beitir. Við lágt spennuástand aflagast margir málmar teygjanlega og snúa aftur til upprunalegrar lögunar eftir að álaginu er fjarlægt.
Þegar álagið eykst getur efnið farið yfir sveigjanleikamörk sín og byrjað að afmyndast í plasti. Þegar þetta gerist mun hlutinn ekki að fullu snúa aftur í upprunalega lögun sína, jafnvel þótt ytri krafturinn sé fjarlægður.
Eftir frekari álagi ná teygjanlegir málmar hámarks togstyrk sínum, síðan hálsi og að lokum brotni. Brothætt efni geta sýnt litla sýnilega aflögun áður en það brotnar, sem gerir efnishegðun mikilvæga fyrir öryggismikilvæga hluti.
Hvernig sveigjanleg efni teygjast áður en þau brotna
Sveigjanleg efni teygjast áður en þau brotna vegna þess að þau geta afmyndast plastískt eftir að sveigjanleiki er náð. Þetta gerir efninu kleift að taka upp orku, dreifa spennu og sýna sýnilega aflögun áður en það brotnar.
Í togprófun sýna teygjanlegir málmar venjulega teygju, álagsherðingu, hálsmyndun og síðan brot. Þessi hegðun er gagnleg í mörgum verkfræðilegum tilgangi þar sem sýnileg aflögun getur virkað sem viðvörun áður en algert bilun hefst.
Mjúkt stál, ál, kopar, messing og margt ryðfrítt stál er almennt sveigjanlegra en brothætt keramik eða glerlík efni. Þetta er ein ástæða þess að þessir málmar eru mikið notaðir í vélræna og burðarvirkjahluta.
Af hverju brothætt efni mistakast á annan hátt
Brothætt efni bregðast öðruvísi vegna þess að þau hafa takmarkaða plastaflögun fyrir brot. Í stað þess að teygjast og hnakkast verulega geta þau sprungið skyndilega þegar spenna fer yfir styrkmörk þeirra.
Þessi hegðun getur verið áhættusöm í notkun þar sem högg, titringur, hvöss horn eða skyndileg togálag verða. Brothætt efni getur haft hátt styrkgildi en samt bilað hratt ef sprunga byrjar við hak, gat, þráðrót eða yfirborðsgalla.
Við hönnun CNC-hluta er hægt að draga úr hættu á brothættum bilunum með því að forðast skarpa innri horn, bæta yfirborðsáferð, stjórna hitameðferð og velja efni með viðeigandi seiglu og styrk.
Formúla og útreikningur á hámarks togstyrk
Formúlan fyrir endanlega togstyrk er hámarkskraftur deilt með upprunalegu þversniðsflatarmáli. Þetta er sama grunnbygging og formúlan fyrir togstyrk, en krafturinn sem notaður er er hámarksálagið sem skráð er fyrir brot.
Formúla:
Hámarks togstyrkur = Hámarksálag ÷ Upprunalegt þversniðsflatarmál
Þessi formúla gerir verkfræðingum kleift að bera saman efni óháð stærð sýnisins. Þykkara sýni getur borið meiri heildarálag, en UTS gildið staðlar þá álag eftir flatarmáli, sem gerir samanburð efnisins marktækari.
Formúla fyrir fullkominn togstyrk
Formúlan fyrir endanlega togstyrk er UTS = Fmax / A0. Í þessari formúlu er Fmax hámarkstogkrafturinn við prófun og A0 er upphaflegt þversniðsflatarmál fyrir aflögun.
Til dæmis, ef málmsýni brotnar eftir að hafa náð hámarksálagi upp á 40,000 N og upphaflegt þversniðsflatarmál þess er 100 mm², þá er UTS 400 N/mm², sem jafngildir 400 MPa.
Þess vegna nota efnisgögn spennueiningar frekar en einungis kraft. Kraftur fer eftir stærð hlutarins, en spenna gefur gildi sem hægt er að bera saman á milli mismunandi efna og sýnastærða.
Hvernig á að reikna út hámarks togstyrk
Til að reikna út hámarkstogstyrk skal mæla upprunalegt þversniðsflatarmál prófunarsýnisins, draga sýnið í togprófunarvél þar til það bilar, skrá hámarksálagið og deila því álagi með upprunalega flatarmálinu.
Prófunarsýnið er oft mótað þannig að bilun á sér stað í stýrðu mælihlutanum. Nútíma togþolsprófunarbúnaður skráir álag og lengingu stöðugt og reiknar síðan sjálfkrafa út togþol (UTS) út frá hámarksálagi og mældum fleti.
Við mat á CNC-efni ætti að bera saman reiknaða UTS-gildið við efnisvottorðið, gæðastaðalinn og væntanlegt álag. Þetta hjálpar til við að forðast að velja efni sem lítur sterkt út í orði en hentar ekki raunverulegri rúmfræði hlutarins.
Einingar fyrir endanlega togstyrk
Einingar fyrir togstyrk eru kraftur á flatarmálseiningu. Algengar einingar eru Pa, MPa, N/mm² og psi. Fyrir málma og verkfræðiplast er MPa almennt notað þar sem gildin eru yfirleitt stór.
Einn MPa jafngildir einum N/mm², sem hentar vel fyrir margar útreikningar á vélrænni hönnun og vinnslu. Á bandaríska markaðnum geta psi eða ksi einnig birst á efnisgögnum.
Þegar þú berð saman birgja skaltu alltaf staðfesta eininguna áður en þú tekur ákvarðanir. Að rugla saman MPa, psi og ksi getur leitt til alvarlegra mistaka við val, sérstaklega fyrir burðarþolna málmhluta.
Dæmi um útreikning á hámarks togstyrk
Dæmi um útreikning á togstyrk sýnir hvernig hámarksálag verður að styrkgildi efnis. Ef kringlótt sýni hefur upphaflegt flatarmál upp á 50 mm² og togþolsprófarinn mælir hámarksálag upp á 25,000 N, þá er togstyrkur = 25,000 ÷ 50 = 500 MPa.
Þessi niðurstaða þýðir að efnið náði hámarks togspennu upp á 500 MPa áður en hálsmyndun og brot myndaðist. Það þýðir ekki að allir fullunnir hlutar úr þessu efni geti borið þá spennu á öruggan hátt í notkun.
Fullunnin hlutar innihalda göt, þræði, raufar, radíusa, yfirborðsmerki, hitaáhrifasvæði og vinnsluálag. Þessar hönnunar- og framleiðsluupplýsingar geta dregið úr raunverulegum styrk, þannig að öryggisþættir og verkfræðileg endurskoðun eru enn nauðsynleg.
Fullkominn togstyrkur vs. álagsstyrkur
Hámarks togstyrkur samanborið við sveigjanleikamörk er að bera saman brotmörk við varanlega aflögunarmörk. Hámarks togstyrkur er hámarksspennan fyrir brot, en sveigjanleiki er spennan þar sem varanleg aflögun hefst.
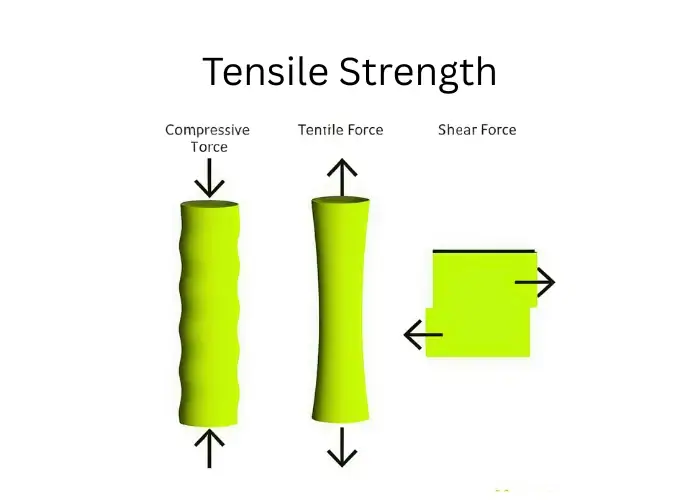
Skilgreiningarmunur
Skilgreiningarmunurinn er einfaldur: strekkstyrkur markar upphaf varanlegrar aflögunar, en endanlegur togstyrkur markar hámarks togspennu fyrir bilun.
Togstyrkur svarar: „Hvenær byrjar hlutinn að afmyndast varanlega?“ UTS svarar: „Hvenær nær efnið hámarks togþoli áður en það brotnar?“
Þessi greinarmunur hjálpar verkfræðingum að forðast að ofhanna eða vanhanna hluti. Efni með hátt UTS en lágt teygjuþol getur samt sem áður afmyndast of auðveldlega fyrir nákvæmar samsetningar.
Hegðun undir álagi
Hegðunin undir álagi er önnur vegna þess að strekkstyrkur kemur fyrr á spennu-álagsferlinum, en strekkstyrkur kemur síðar eftir frekari plastaflögun og álagsherðingu.
Fyrir sveigjanleika er aflögunin að mestu leyti teygjanleg. Eftir sveigjanleika breytir efnið um lögun varanlega. Eftir sveigjanleika hefst hálsmyndun í teygjanlegum efnum og brot verða óhjákvæmileg.
Fyrir CNC íhluti hefur þessi hegðun áhrif á hvort hlutur getur viðhaldið þolmörkum undir álagi. Hlutur þarf ekki að brotna til að bila; hann þarf aðeins að afmyndast nægilega mikið til að missa virkni.
Mikilvægi í verkfræðihönnun
Mikilvægi þess í verkfræðihönnun er að strekkstyrkur setur eðlileg örugg hönnunarmörk, en endanlegur togstyrkur hjálpar til við að meta mikla ofhleðslu og beinbrotahættu.
Lyftibúnaður, festingar, flugfesting eða vélknúinn samskeyti geta þurft bæði mikinn sveigjanleika og háan flutningsþol (UTS). Sveigjanleiki verndar lögun en flutningsþol verndar gegn lokabroti.
Fyrir CNC verkefni í TiRapid-stíl þýðir þetta að efnisval ætti að taka mið af álagsstefnu, veggþykkt, þráðtengingu, vinnslumerkjum og skoðunarkröfum, ekki bara hæsta gagnablaðsnúmerinu.
Hvort gildið er hærra?
Hámarkstogstyrkur er yfirleitt hærri en sveigjanleiki fyrir sveigjanlega málma. Þetta er vegna þess að efnið getur haldið áfram að bera meiri spennu eftir að það hefur sveigst vegna álagsherðingar áður en það nær hámarkstogspennu.
Hins vegar fer bilið á milli sveigjanleika og UTS eftir efnistegund, hitameðferð, vinnsluherðingu og efnisflokki. Sum hástyrksefni geta haft minni teygjanleika og minni mun á sveigjanleika og broti.
Stærri munur getur bent til meiri plastaflögunar áður en bilun hefst. Minni munur getur þýtt að efnið brotni stuttu eftir að það gefur eftir, sem gæti krafist íhaldssamari hönnunaraðferða.
Mismunandi gerðir af efnisstyrk
Mismunandi gerðir efnisstyrks lýsa mismunandi bilunarháttum, álagsáttum og hönnunarmörkum. Hámarks togstyrkur er aðeins eitt styrkgildi, þannig að hann ætti að bera saman við sveigjanleika, brotstyrk, þreytustyrk, klippistyrk og þrýstistyrk eftir þörfum.
Ávöxtunarkrafa
Strekkþol er spennan þar sem varanleg aflögun hefst. Það er mikilvægt fyrir hluti sem verða að viðhalda lögun, röðun, umburðarlyndi, þéttiþrýstingi eða mjúkri hreyfingu undir álagi.
Í burðarvirkjum og nákvæmnisíhlutum skiptir teygjustyrkur oft meira máli en spennuþol við venjulega notkun. Ás sem beygist, festing sem aflagast eða staðsetningarblokk sem færist til getur bilað jafnvel áður en það brotnar.
Þegar þröng þolhlutar eru hannaðir hjálpar sveigjanleiki til við að skilgreina öruggt álagssvið. Hann hjálpar einnig til við að ákvarða veggþykkt, stærð flöts, festingaraðferð og lögun stuðnings.
Fullkominn togstyrkur
Hámarks togstyrkur er hámarks togspenna fyrir brot. Hann er mikilvægur til að meta ofhleðslu, brothættu og lokaöryggismörk.
Þetta gildi er sérstaklega gagnlegt fyrir festingar, kapla, sviga, þrýstingstengda hluti, togstangir, lyftibúnað og alla hluti þar sem togbrot væri hættulegt.
Hins vegar ætti ekki að nota UTS sem eina hönnunarmarkmiðið. Þreyta, tæring, hitastig, yfirborðsáferð og spennuþéttni geta valdið því að hlutar bili undir fræðilegu UTS gildi þeirra.
Brotstyrkur
Brotstyrkur er sú spenna þar sem endanleg aðskilnaður eða raunverulegt brot á sér stað. Í sumum efnum getur hún verið nálægt brotstyrk; í sveigjanlegum efnum getur hún átt sér stað eftir að hálsmyndun hefur minnkað staðbundið þversnið.
Brotstyrkur hjálpar til við að útskýra hvers vegna spennu-álagsferillinn getur lækkað eftir UTS áður en endanlegt brot á sér stað. Efnið þolir ekki lengur aukna verkfræðilega spennu vegna þess að staðbundinn þversnið er að þrengjast.
Í vélrænum hlutum geta sprungur byrjað á veikasta staðnum. Skarpar horn, rispur, innfellingar, svitaholur, suðugallar og verkfæraför geta öll orðið sprungumyndunarstaðir.
Þreytustyrkur og þolmörk
Þreytuþol er það álag sem efni þolir í ákveðinn fjölda endurtekinna álagshringrása. Þolmörk eru það álagsstig sem sum efni geta fræðilega þolað í mjög háum eða óendanlegum hringrásum án þreytubrota.
Þessi gildi eru mikilvæg því margir íhlutir bila vegna endurtekinnar álagi frekar en eins skiptis ofhleðslu. Ásar, gírar, festingar, gormar og vélarhlutar geta orðið fyrir milljónum álagshringrása.
Efni með góðan togstyrk getur samt bilað við þreytu ef hönnunin hefur hvassa horn, lélega yfirborðsáferð, titring eða óviðeigandi hitameðferð.
Hámarks togstyrkur algengra efna
Togstyrkur efna er mjög breytilegur eftir málmblöndu, gerð, hitameðferð, vinnsluaðferð og prófunarskilyrðum. Stál, ál, messing, títan og ryðfrítt stál geta öll haft mjög mismunandi togstyrksbil eftir því hvaða forskriftir eru nákvæmar.
| Efni | Dæmigert UTS svið | Verkfræðiskýringar |
| Milt Stál | Um 350–550 MPa | Góð sveigjanleiki, suðuhæfni og hagkvæmni |
| Kolefnis- / álfelgistál | Um 200–2000 MPa | Mjög breitt úrval eftir málmblöndu og hitameðferð |
| Ryðfrítt stál 304/316 | Um 515–750 MPa | Góð tæringarþol með miðlungs til miklum styrk |
| Álleirar | Um 90–400 MPa | Létt, auðvelt í vinnslu, gott styrk-til-þyngdarhlutfall |
| Brass | Um 200–550 MPa | Góð vinnsluhæfni, leiðni og tæringarþol |
| Kopar | Um 200–250 MPa fyrir margar atvinnugreinar | Frábær leiðni, minni styrkur en mörg stál |
| Titanium | Um 275–1100 MPa | Hátt styrk-til-þyngdarhlutfall og sterk tæringarþol |
Hámarks togstyrkur mjúks stáls
Hámarks togstyrkur mjúks stáls er almennt á bilinu miðlungsstyrks, oft í kringum 350–550 MPa, allt eftir gerð, kolefnisinnihaldi, veltingarskilyrðum og stöðlum. Þetta gerir mjúkt stál gagnlegt fyrir almenna burðarhluta, sviga, ramma, plötur og ódýra vélræna íhluti.
Mjúkt stál er ekki sterkasta stálið, en það býður upp á hagnýtt jafnvægi á milli styrks, teygjanleika, suðuhæfni, vélrænnar vinnsluhæfni og kostnaðar. Fyrir mörg CNC- og smíðaverkefni er þetta jafnvægi mikilvægara en hámarksstyrkur.
Þegar leitarorðið „endanlegur togstyrkur mjúks stáls“ er notað við efnisval skal hafa í huga að „mjúkt stál“ er breiður flokkur. Staðfestið alltaf hvort efnið er A36, 1018, S235, S275, S355 eða önnur gæðaflokkur áður en endanleg hönnun er gerð.
Hámarks togstyrkur stáls
Togstyrkur stáls getur verið á bilinu tiltölulega lágs í mjúku stáli til mjög hárs í blönduðu, hertu eða hitameðhöndluðu stáli. Xometry bendir á að stál getur verið á bilinu 200–2000 MPa eftir samsetningu og meðferð.
Þetta breiða bil skýrir hvers vegna „stál“ eitt og sér er ekki nógu sértækt fyrir verkfræðilegar ákvarðanir. Lágkolefnisstál, ryðfrítt stál, fjaðurstál, verkfærastál og hástyrkt stálblendi haga sér mjög mismunandi undir togálagi.
Fyrir CNC vinnslu ætti við val á stáli að taka tillit til UTS ásamt sveigjanleika, hörku, vinnsluhæfni, hitameðferð, tæringarþol og kröfum um eftirvinnslu.
Fullkominn togstyrkur ryðfríu stáli
Togstyrkur ryðfríu stáli fer eftir gerð, ástandi og formi vörunnar. Algeng ryðfrí stáltegund, 304 og 316, eru oft valin vegna tæringarþols og vélræns styrks.
Ryðfrítt stál er gagnlegt þegar hlutur þarfnast betri tæringarþols en kolefnisstál en samt sem áður sterkra vélrænna eiginleika. Það er algengt í lækningatækjum, matvælabúnaði, skipahlutum, öxlum, sviga, tengihlutum og iðnaðarvélbúnaði.
Það sem skiptir máli er vinnsluhæfni. Mörg ryðfrí stáltegundir harðna auðveldlega, þannig að skurðarverkfæri, fóðrunarhraða, kælivökva og verkfæraleiðarstefnu verður að vera vandlega stjórnað við CNC vinnslu.
Ál fullkominn togstyrkur
Togstyrkur áls er yfirleitt lægri en margra stáltegunda, en ál býður upp á frábært hlutfall styrks og þyngdar, tæringarþol og vinnsluhæfni. Xometry telur togstyrk áls vera um 90–400 MPa eftir málmblöndu.
Þetta gerir ál hentugt fyrir íhluti í geimferðum, vélfærafræði, hylki, sviga, kælibúnað, festingar og léttar CNC-fræstar hlutar. Það er oft valið þegar það er mikilvægara að draga úr þyngd en að hámarka algeran styrk.
Fyrir álhluta úr miklum styrk skipta málmblöndur og herða mjög miklu máli. Ál af gerðunum 6061-T6, 7075-T6, 2024 og steypt ál geta reynst mjög mismunandi hvað varðar togálag og vinnslu.
Hámarks togstyrkur messings, kopars og títans
Togstyrkur messings, kopars og títans er mismunandi þar sem hvert efni gegnir mismunandi verkfræðilegu hlutverki. Messingur er oft notaður fyrir vinnsluhæfni og leiðni, kopar fyrir raf- og varmaleiðni og títan fyrir mikla styrkleika miðað við þyngd.
Messing getur veitt miðlungsstyrk og framúrskarandi CNC-vinnsluhæfni. Xometry telur að messing sé á bilinu 200–550 MPa, allt eftir samsetningu. Títan getur náð mun hærri styrkleikabilum, um 275–1100 MPa, allt eftir gæðaflokki, en býður jafnframt upp á tæringarþol og lífsamhæfni.
Kopar er yfirleitt ekki valinn með hámarks togstyrk í huga. Hann er valinn með tilliti til leiðni, varmaflutnings, tæringarþols og mótunarhæfni, þannig að togstyrkur hans ætti að vera veginn á móti rafmagns- og varmakröfum.
Hvaða þættir hafa áhrif á endanlegan togstyrk?
Þættir sem hafa áhrif á endanlegan togstyrk eru meðal annars efnissamsetning, örbygging, hitameðferð, framleiðsluferli, hitastig, álagshraði, gallar og prófunarskilyrði. Xometry telur upp örbyggingu, samsetningu og prófunarskilyrði sem mikilvæga áhrifaþætti á togstyrk.
Efnasamsetning
Efnissamsetning hefur áhrif á endanlegan togstyrk því málmblöndur breyta innri uppbyggingu og límeiginleikum efnisins. Kolefni, króm, nikkel, mólýbden, kopar, sink, magnesíum og títan geta öll haft áhrif á styrk.
Í stáli geta kolefni og málmblöndur aukið herðingarhæfni og styrk. Í áli framleiða málmblöndukerfi eins og 6xxx og 7xxx seríurnar mjög mismunandi vélræna eiginleika eftir hitameðferð.
Fyrir CNC hluta hefur samsetningin einnig áhrif á vinnsluhæfni, slit verkfæra, flísmyndun, tæringarþol og frágangshegðun. Sterkari málmblanda gæti þurft hægari vinnslu eða stífari festingar.
Hitameðferð og herðing
Hitameðferð hefur áhrif á endanlegan togstyrk með því að breyta örbyggingu, hörku og innri spennu. Herðing, temprun, öldrun, glæðing og lausnarmeðferð geta öll breytt jafnvægi styrks og teygjanleika.
Til dæmis geta hitameðhöndluð stál og úrkomuhert ál málmblöndur náð mun meiri togstyrk en glóðaðar útgáfur. Hins vegar getur aukinn styrkur dregið úr teygjanleika eða aukið erfiðleika við vinnslu.
Þegar pantað er vélræna hluti skiptir röðin máli. Sumir hlutar eru vélrændir fyrir hitameðferð en aðrir þurfa frágang eftir hitameðferð til að viðhalda lokaþoli.
Framleiðsluferlið
Framleiðsluferlið hefur áhrif á endanlegan togstyrk því steypa, smíði, velting, útdráttur, vinnsla, suðu og aukefnaframleiðsla geta skapað mismunandi kornabyggingar, gegndræpi, leifarspennu og anisótrópíu.
Smíðaðir og valsaðir málmar hafa oft sterkari stefnufestingareiginleika en steypt efni. Suðaðar svæði geta haft hitaáhrifasvæði með annan styrk en grunnmálmurinn.
CNC-vinnsla breytir venjulega ekki magni af UTS verulega, en hún getur valdið staðbundnum yfirborðsförum, hvössum hornum eða leifarálagi. Þessi smáatriði hafa áhrif á raunverulega þreytu- og brothegðun.
Stærð og lögun sýnishorns
Stærð og lögun sýnis breyta ekki marktækt mældu UTS efnisins þegar staðlaðar prófunaraðferðir og upprunalegt þversniðsflatarmál eru notuð rétt. Xometry útskýrir að þversniðsflatarmál í útreikningum tekur tillit til stærðarmismunar við staðlaðar prófanir.
Hins vegar getur lögun fullunninna hluta samt sem áður haft áhrif á bilunarhættu. Holur, raufar, þræðir, þunnir veggir og skarpar milliveggir auka spennu og geta valdið bilun fyrr en einfalt prófunarsýni.
Þess vegna ætti verkfræðihönnun ekki einfaldlega að afrita UTS-gildi úr gagnablaði. Geymsla hluta og álagsátt verður að athuga vandlega.
Yfirborðsgalla og innri gallar
Yfirborðsgallar og innri gallar draga úr virkum styrk vegna þess að þeir skapa spennuþenslu og sprungumyndun. Rispur, hak, svitaholur, innfellingar, verkfæraför og örsprungur geta öll dregið úr raunverulegri burðarþoli.
Þetta er sérstaklega mikilvægt fyrir hluti sem verða fyrir þreytuálagi. Jafnvel þótt efnið hafi hátt þreytuþol (UTS), getur endurtekin álag myndað sprungur úr litlum göllum með tímanum.
Fyrir áreiðanlegar CNC-hlutar getur verið krafist eftirlits með yfirborðsáferð, afborun, skoðun, efnisvottun og eyðileggjandi prófunum.
Af hverju er hámarks togstyrkur mikilvægur?
Hámarks togstyrkur er mikilvægur því hann hjálpar verkfræðingum að velja efni sem geta staðist brot undir togálagi. Hann veitir mælanleg styrkmörk til að bera saman málma, plast, samsett efni og önnur efni í burðarþolsforritum.
Efnisval
Hámarks togstyrkur styður við efnisval með því að sýna hvort efni þolir væntanlega togkraft fyrir brot. Það hjálpar til við að bera saman stál, ál, ryðfrítt stál, messing, kopar, títan og verkfræðiplast.
Til dæmis, ef festing þarf að bera mikið togálag, gæti mjúkt stál eða álfelgið verið betra en ál með minni styrk. Ef þyngd skiptir meira máli gætu ál eða títan verið betra.
Besta valið fer eftir styrk, þyngd, tæringarþoli, kostnaði, þolþoli, yfirborðsáferð og erfiðleikum með vinnslu. UTS er mikilvægur þáttur, en það er ekki eini þátturinn.
Hönnun álagsberandi hluta
Hámarks togstyrkur styður hönnun burðarhluta með því að hjálpa verkfræðingum að meta bilunarhættu við hámarks togálag. Þetta er gagnlegt fyrir festingar, ása, stengur, sviga, króka, ramma og burðarvirkjatengi.
Hins vegar ætti hönnun venjulega að halda vinnuálagi langt undir bilunarmörkum. Öryggisþættir eru notaðir til að taka tillit til óvæntra álags, efnisbreytinga, vinnslumerkja og raunverulegra rekstrarskilyrða. Fractory bendir á að öryggisþættir séu oft notaðir til að hjálpa til við að taka tillit til óvænts álags og ófullkomleika.
Vel hönnuð CNC-hluti notar bæði efnisstyrk og rúmfræði. Með því að auka radíus, veggþykkt, þráðtengingu og þversniðsflatarmál er hægt að bæta styrk án þess að skipta stöðugt um efni.
Öryggi og forvarnir gegn bilunum
Hámarks togstyrkur hjálpar til við að koma í veg fyrir bilun með því að bera kennsl á spennustig þar sem líklegt er að efni rofi. Þetta er mikilvægt í flutningum, geimferðum, iðnaðarbúnaði, lækningatækjum og burðarvirkjum.
Ef valið efni hefur lægri UTS en krafist er, getur hlutinn brotnað við ofhleðslu. Ef það hefur hátt UTS en lítið teygjanleika eða lélegt þreytuþol, getur það samt sem áður bilað óvænt.
Öryggi veltur á því að skilja hvernig efnið hagar sér fyrir, á meðan og eftir að það tekur á sig sveigju. Þess vegna ætti að fara yfir sveigjanleika (UTS), sveigjanleika (momentum strength), teygjustyrk (e. elongation), seiglu (e. seigju) og þreytustyrk (e. treytustyrk) saman.
Ákvarðanir um CNC vinnslu og framleiðslu
Hámarks togstyrkur hefur áhrif á ákvarðanir um CNC vinnslu og framleiðslu þar sem sterkari efni þurfa oft mismunandi verkfæri, fóðrun, hraða, festingar og skoðunaraðferðir. Hástyrktar málmblöndur geta aukið skurðkraft, hita, slit á verkfærum og vinnslutíma.
Til dæmis getur hástyrkstál boðið upp á frábæra burðarþol en verið erfiðara að vinna úr en mjúkt stál. Ál getur verið fljótt að vinna úr en veitir ekki sömu burðarþol og stál í þéttum burðarhlutum.
Hagnýt efnisval vegur vel á milli verkfræðilegrar afkasta og framleiðsluhagkvæmni. Sterkasta efnið er ekki alltaf besta efnið fyrir CNC-hluti.
Kostir og takmarkanir mikils togstyrks
Mikill endanleg togstyrkur veitir hlutum betri mótstöðu gegn togbrotum, en hann getur einnig aukið kostnað, erfiðleika við vinnslu, brothættni og flækjustig hönnunar. Styrkur er aðeins verðmætur þegar hann passar við raunverulegt álag og framleiðslukröfur notkunarinnar.
Kostir mikils togstyrks
Kosturinn við mikla togstyrk er að efnið getur þolað meiri togálag áður en það brotnar. Þetta getur aukið öryggi, endingu og burðarþol í krefjandi aðstæðum.
Hátt UTS getur einnig hjálpað til við að draga úr stærð eða þyngd hluta þegar það er notað rétt. Í flug- og geimferðaiðnaði, bílaiðnaði, vélfærafræði og iðnaðarbúnaði geta sterk efni gert kleift að þynna hluta án þess að afköstin haldist.
Fyrir CNC-fræsaða hluti er hátt UTS-stuðull dýrmætur í ásum, burðarfestingum, álagspinnum, festingum, festingarblokkum og hlutum sem verða fyrir spennu eða beygjuálagi.
Ókostir mikillar endanlegrar togstyrks
Ókosturinn við mikla togstyrk er að sterkari efni geta verið erfiðari í vinnslu, dýrari, minna teygjanleg eða viðkvæmari fyrir sprungum. Metal Supermarkets bendir einnig á að mikill togstyrkur geti haft í för með sér ókosti eins og minni sveigjanleika og hærri vinnslukostnað.
Hástyrkt efni gætu þurft karbítverkfæri, hægari skurðarbreytur, spennulosun, hitameðferðarstýringu eða sérhæfða skoðun. Þetta getur aukið framleiðslukostnað og afhendingartíma.
Í sumum tilfellum getur efni með aðeins minni styrk en sveigjanlegra, tæringarþolnara eða vélrænt efni skilað betri heildarafköstum.
Þegar mikill styrkur er ekki besti kosturinn
Mikill styrkur er ekki besti kosturinn þegar notkunin krefst sveigjanleika, höggdeyfingar, auðveldrar vinnslu, tæringarþols, leiðni, lágrar þyngdar eða lágs kostnaðar umfram hámarks togálag.
Til dæmis má velja kopar vegna rafleiðni jafnvel þótt þolþol hans sé lægra en hjá mörgum stáltegundum. Ál má velja fyrir léttar hylki jafnvel þótt stál sé sterkara.
Efnisval ætti alltaf að byrja á raunverulegri virkni hlutarins. Gott verkfræðilegt val er ekki sterkasta efnið, heldur efnið sem uppfyllir kröfur um styrk, þol, kostnað og framleiðslu saman.
Notkun fullkomins togstyrks
Hámarks togstyrkur er notaður í notkun þar sem efni verða að standast tog, teygju, beygju eða álagstengd bilun. Það styður við efnisákvarðanir í bílaiðnaði, flug- og geimferðaiðnaði, byggingariðnaði, læknisfræði, vélfærafræði, iðnaðarbúnaði og CNC-vinnslu.
Bílavarahlutir
Hámarks togstyrkur er mikilvægur í bílahlutum því ökutæki þurfa efni sem geta þolað árekstrarálag, titring, vegálag og endurtekið vélrænt álag. UTS hjálpar til við að meta festingar, undirvagnshluta, fjöðrunarhluta, öxla og öryggistengda íhluti.
Í hönnun bifreiða er oft verið að finna jafnvægi á milli styrks og þyngdar. Hástyrktarstál, álblöndur og stundum títan eru valin eftir álagi hlutarins, staðsetningu og kostnaðarmarkmiði.
Fyrir CNC frumgerðir og framleiðslu í litlu magni hjálpa togstyrksgögn verkfræðingum að velja efni sem passa við lokakröfur um virkni.
Loft- og geimhlutar
Hámarks togstyrkur er mikilvægur í íhlutum í geimferðum því flugvélahlutar verða að sameina mikinn styrk, lága þyngd, áreiðanleika og stýrða bilunarhegðun. UTS styður efnissamanburð fyrir sviga, hylki, burðarvirki, festingar og tengi.
Ál og títan eru algeng vegna þess að þau veita gagnlega styrkleikahlutfall. Hástyrkstál má samt nota þar sem þörf er á þéttri stærð og mjög mikilli burðargetu.
Fyrir CNC-hluta í geimferðaiðnaði eru efnisvottorð, rekjanleiki, yfirborðsáferð, skoðun og ferlaeftirlit jafn mikilvæg og styrkgildið sjálft.
Byggingarstálhlutar
Hámarks togstyrkur er mikilvægur í burðarhlutum úr stáli því bjálkar, plötur, rammar og tengi geta orðið fyrir togkrafti frá álagi, vindi, titringi og samsetningarálagi. Hámarks togstyrkur hjálpar til við að skilgreina brotmörk efnisins.
Hins vegar notar hönnun burðarvirkja oft teygjustyrk og öryggisþætti til að forðast varanlega aflögun. UTS sýnir loka bilunarmörkin, en teygjustyrkur hjálpar til við að stjórna nothæfum þjónustumörkum.
Fyrir vélunna burðarhluta getur staðsetning holna, fjarlægð milli brúna, hringlaga radíus og ástand yfirborðs haft mikil áhrif á afköst undir togálagi.
Festingar og ásar
Hámarks togstyrkur er mikilvægur í festingum og öxlum því þessir hlutar verða oft fyrir tog-, beygju-, snúnings- og þreytuálagi. Festing með ófullnægjandi togstyrk getur teygst, losnað eða brotnað undir álagi.
Fyrir ása ætti að fara yfir UTS ásamt teygjustyrk, þreytustyrk, hörku og yfirborðsáferð. Lyklar, axlir, grópar og þræðir geta orðið álagspunktar.
Gæði CNC-vinnslu skipta máli hér. Mjúkar breytingar, rétt afgrátun, stýrð vikmörk og viðeigandi hitameðferð geta aukið áreiðanleika.
CNC vélrænir málmhlutar
Hámarks togstyrkur er mikilvægur í CNC-fræstum málmhlutum því efnisstyrkur verður að passa við álagsleið hlutarins, lögun, vikmörk og framleiðsluferli. Hámarks togstyrkur hjálpar til við að koma í veg fyrir vanstyrk efnisval við hönnunarendurskoðun.
Fyrir frumgerðir hjálpar UTS verkfræðingum að prófa hvort valinn málmur geti uppfyllt virknikröfur fyrir fjöldaframleiðslu. Fyrir hluti í litlu magni styður það snjallari málamiðlun milli styrks, kostnaðar, vinnsluhæfni og afhendingartíma.
Hjá TiRapid er þessi tegund efnisskoðunar sérstaklega gagnleg fyrir sérsniðnar sviga, hylki, festingar, stokka, vélfærahluta, lækningatæki og iðnaðarbúnað.
FAQs
Hvernig á að reikna út hámarks togstyrk?
Hámarkstogstyrkur er reiknaður með því að deila hámarkstogkrafti með upprunalegu þversniðsflatarmáli prófunarsýnisins. Formúlan er togstyrkur = Fmax ÷ A0, þar sem Fmax er hámarksálag fyrir brot og A0 er upprunalegt flatarmál. Til dæmis, ef sýni nær 40,000 N og flatarmálið er 100 mm², þá er togstyrkur 400 MPa. Þetta gildi sýnir hámarkstogspennu efnisins fyrir brot.
Hvernig á að reikna út hámarks togstyrk út frá afkastastyrk?
Ekki er hægt að reikna út endanlegan togstyrk nákvæmlega út frá strekkstyrk eingöngu þar sem hlutfallið fer eftir efnisgæði, hitameðferð, teygjanleika og togherðingu. Fyrir marga teygjanlega málma getur togstyrkurinn verið um 1.1–1.6 sinnum strekkstyrkurinn, en þetta er aðeins mat. Til dæmis getur stál með 350 MPa strekkstyrk haft togstyrk í kringum 450–600 MPa. Til verkfræðilegra nota skal alltaf athuga efnisblaðið eða togprófunarskýrsluna.
Er togstyrkur það sama og endanlegur styrkur?
Togstyrkur er oft notaður sem stutt heiti yfir endanlegan togstyrk, en tæknilega séð eru þeir ekki alltaf eins. Togstyrkur getur lýst almennri viðnámi efnis gegn togkrafti, en endanlegur togstyrkur vísar sérstaklega til hámarksspennu fyrir brot. Í efnisgögnum þýðir togstyrkur venjulega togstyrkur og er skráður í MPa, N/mm², psi eða ksi. Til að taka nákvæmar verkfræðilegar ákvarðanir skal staðfesta hvort gildið þýðir strekkstyrkur, endanlegan togstyrk eða brotstyrkur.
Hvað er hámarks togstyrkur og afkaststyrkur?
Togstyrkur er hámarkstogspenna sem efni þolir áður en það brotnar, en sveigjanleiki er sú spenna þar sem varanleg aflögun hefst. Sveigjanleiki stýrir því hvenær hlutur byrjar að beygja sig eða teygjast varanlega; togstyrkur (UTS) stýrir því hvenær hann nær endanlegu togbroti. Til dæmis getur stál haft 350 MPa sveigjanleika og 500 MPa togstyrk. Við val á CNC-efni hjálpar sveigjanleiki til við að koma í veg fyrir aflögun, en togstyrkur hjálpar til við að meta ofhleðslu og beinbrotahættu.
Niðurstaða
Togstyrkur er lykileiginleiki efnis sem skilgreinir hámarks togspennu sem efni þolir áður en það brotnar. Hann hjálpar verkfræðingum að bera saman efni, reikna út styrkmörk, skilja spennu-álagshegðun, meta togstyrk samanborið við sveigjanleika og velja málma fyrir örugga og áreiðanlega hluti. Fyrir CNC-fræsaða íhluti er togstyrkur gagnlegastur þegar hann er skoðaður ásamt efnisgæði, hitameðferð, rúmfræði, yfirborðsáferð, vikmörkum og raunverulegu álagi.
Hjá TiRapid bjóðum við upp á nákvæma CNC vinnslu og framleiðsluþjónustu fyrir sérsmíðaða málm- og plastíhluti. Verkfræðiteymi okkar getur aðstoðað við efnisval, endurskoðun á DFM, þoláætlanagerð, CNC fræsingu, CNC beygju, borun, þráðun, skoðun og yfirborðsfrágang til að hjálpa hlutunum þínum að ná réttu jafnvægi milli styrks, vinnsluhæfni, kostnaðar og notkunargetu.
















