
Rúmning er nákvæm holufrágangur sem notar rúmmara til að fínstilla stærð, hringlaga lögun, beina lögun og yfirborðsáferð forboraðs eða boraðs hols. Það fjarlægir aðeins lítið magn af efni úr holuveggnum, sem gerir það hentugt fyrir tappaholur, hylsun, ása, legusæti, þéttiholur og þéttar samsetningar sem krefjast meiri stjórnunar en borun ein og sér getur veitt.
Þessi handbók útskýrir hvernig rúmun virkar, hvernig hún er frábrugðin borun og götun, hvaða gerðir rúmmara eru algengar, hvernig á að velja rétt verkfæri og hvaða ferlisbreytur hafa áhrif á nákvæmni holunnar.
Hvað er reaming?
Rúmning er frágangsaðgerð sem notuð er til að stækka og bæta núverandi holu örlítið eftir borun, skurð eða steypu. Í stað þess að búa til holu úr föstu efni fylgir rúmmarinn núverandi holuleið og fjarlægir þunnt, stýrt lag til að bæta nákvæmni þvermáls, ávölleika og yfirborðsástand.
Í nákvæmnivinnslu er rúmun almennt notuð þegar borað gat er ekki nógu nákvæmt fyrir lokasamsetningu. Hefðbundin borun getur skilið eftir sig verkfæramerki, stærðarbreytingar, lélega hringlaga útlínu eða smávægilega staðsetningarvillu, en rúmun getur fært gatið nær stýrðri passun.
Vel stýrt rúmunarferli getur almennt náð vikmörkum í kringum ±0.005 mm í nákvæmnisvinnu og yfirborðsáferð í kringum Ra 0.2–0.8 µm, allt eftir efni, gæðum verkfæris, stífleika vélarinnar, kælivökva og undirbúningi holu. Þessi gildi gera rúmun gagnlega fyrir hluti sem krefjast mjúkrar rennslu, pressupassunar, nákvæmrar röðunar eða þéttingargetu.
Hver er virkni reaming?
Hlutverk rúmunar er að bæta forvinnsluð gat þannig að það uppfylli kröfur um lokastærð, passun, kringlóttleika og yfirborðsáferð. Það er ekki aðallega notað til að fjarlægja mikið efni, heldur til stýrðrar lokafrágangs.
Bætir víddarnákvæmni
Rúmning bætir nákvæmni víddar með því að fjarlægja lítið, fyrirsjáanlegt magn af efni úr holuveggnum. Í uppsetningum með mikilli nákvæmni geta rúmuð göt oft náð vikmörkum í kringum ±0.005 mm eða þrengri þegar vél, festing, rúmari og ástand forholunnar eru rétt stjórnað.
Þetta gerir rúmun hentuga fyrir H7-passanir, tappaholur, staðsetningarholur, legugöt og þéttpassandi vélrænar samsetningar. Í samanburði við borun veitir rúmun stýrðari lokaþvermál þar sem rúmmarinn hefur margar skurðbrúnir og stýrða skurðargeómetru.
Forholunin verður samt að vera nógu nákvæm til þess að rúmmarinn geti fylgt eftir. Ef boraða eða steypta gatið er mjög rangt, keilulaga eða ekki kringlótt, getur rúmun bætt yfirborð og stærð en getur ekki að fullu leiðrétt staðsetningu gatsins.
Eykur hringleika og sammiðjun
Rúmning eykur áferð og sammiðju með því að nota stýrða, fjölrifna skurðaðgerð. Rúmningin stöðugast inni í núverandi holu og fjarlægir lítið magn af efni jafnt af holuveggnum.
Þetta er mikilvægt fyrir snúningshluta, rennihluta, samræmingarhylki, ásstuðning og íhluti þar sem léleg hringlaga lögun getur valdið titringi, ójöfnu sliti, leka eða samsetningarþoli.
Hins vegar er rúmun eftirfylgniferli. Það fylgir almennt núverandi holuleið frekar en að búa til alveg nýjan ás. Til að leiðrétta stórar holustöðuleiðréttingar er borun venjulega hentugri fyrir lokarúmun.
Hámarkar yfirborðsáferð
Rúmning hámarkar yfirborðsáferð með því að sameina létt skurð og sléttandi áhrif meðfram holuveggnum. Rúmuð hol geta almennt náð Ra 0.2–0.8 µm, allt eftir efni og skurðaraðstæðum.
Fín frágangur er mikilvægur fyrir þéttingarfleti, rennilager, hylsun, ása, vökvagöt, loftþrýstibúnað og lækningahluti. Gróft borað gat getur aukið núning, slit, leka eða samsetningarkraft.
Yfirborðsáferð fer eftir skerpu verkfærisins, hönnun rifflata, skurðhraða, fóðrunarhraða, efnisupphæð, smurningu og flísafrásogi. Slö rúmari eða lélegt kælivökvaflæði getur fljótt breytt frágangsferli í uppsprettu rispa, nöturs eða ofstórra gata.
Tryggir samræmi í framleiðslu
Rúmning tryggir samræmi í framleiðslu þar sem lögun verkfærisins stýrir lokastærð holunnar fyrirsjáanlegri en borun ein og sér. Þegar forholan, verkfærið, haldarinn, kælivökvinn og fóðrunin eru stöðug getur rúmning skilað endurteknum niðurstöðum í mismunandi framleiðslulotum.
Þessi endurtekningarhæfni er gagnleg fyrir bílaiðnað, flug- og geimferðir, læknisfræði, dælur, legur og festingar. Þessar atvinnugreinar krefjast oft sömu gæða gata í mörgum hlutum, ekki bara einu vel heppnuðu sýni.
Í fjöldaframleiðslu ætti að fylgjast með sliti á rúmurum því smám saman slit á brúnum getur breytt stærð gata og yfirborðsáferð. Stjórnun á endingartíma verkfæra, skoðun á tappamælum og reglubundin eftirlit með yfirborðsgrófleika hjálpa til við að viðhalda samræmi í framleiðslulotum.
Hvernig virkar reaming?
Rúmning virkar þannig að þunnt lag af efni er fjarlægt úr núverandi holu með fjöleggjaða skurðarverkfæri sem kallast rúmari. Verkfærið fylgir forboruðu eða rifnu holunni og fínstillir þvermál þess, lögun og yfirborðsáferð.
Lágmarks efnisflutningur
Við rúmun er aðeins fjarlægt lítið magn af efni, venjulega um 0.1–0.5 mm í þvermál, allt eftir stærð gatsins, efni og gerð verkfæris. Þessi litla efnisfjarlæging hjálpar til við að draga úr skurðkrafti og viðhalda víddarstýringu.
Fyrir margar nákvæmnisholur getur dæmigert frávik fyrir efni verið á bilinu 0.15 mm til 0.50 mm í þvermál. Minni holur þurfa venjulega minni frávik, en stærri holur geta þurft meira efni til að tryggja hreina skurð.
Of mikið efni eykur togkraft, hita, slit á verkfærum og líkur á nötri. Of lítið efni getur valdið núningi, lélegri frágangi og ójöfnum gatastærðum.
Leiðbeinandi skurðaðgerð
Rúmning notar stýrða skurðaðgerð því verkfærið fylgir núverandi gati. Rúmningin leiðréttir venjulega ekki stórar staðsetningarvillur fyrir holur, heldur bætir hún gatið sem er þegar til staðar.
Þess vegna er gæði forborunar eða forborunar afar mikilvæg. Fyrirliggjandi hola ætti að vera góð beint, með hæfilegri ávölri lögun og með stýrðri útfellingu áður en rúmun hefst.
Fyrir vinnu með þröngum vikmörkum ætti forholið að vera í takt við spindilinn eins nákvæmlega og mögulegt er. Rangt stillt forhol getur leitt til keilulaga, kúlulaga, lobandi eða ójafns slits á verkfærunum.
Fjölflautuhljóðfæri
Rúmvélar hafa yfirleitt margar rifjur, oft 4 til 8 skurðbrúnir, allt eftir þvermáli og hönnun verkfærisins. Þessar brúnir grípa inn í gatvegginn á sama tíma og dreifa skurðkraftinum um ummálið.
Þessi dreifða skurðaðgerð hjálpar til við að bæta áferð og yfirborðssamkvæmni. Hún dregur einnig úr titringi samanborið við einpunktsfrágang þegar uppsetningin er stöðug.
Rúmfræði raufanna hefur áhrif á flísafrásun og gæði holunnar. Beinar raufar eru einfaldar og stöðugar, en spíralraufar hjálpa til við að stjórna stefnu flísanna í gegnumgötum eða blindgötum.
Skurður og brennandi áhrif
Rúmning bætir holuna með því að bæði skera og slétta yfirborðið létt. Skurðbrúnirnar fjarlægja efni, en skurðfletirnir og verkfæralögunin geta skapað slípunlík áhrif meðfram holuveggnum.
Þetta hjálpar til við að skapa sléttara yfirborð en borun. Það gerir einnig rúmun hentugt fyrir hagnýtar holur sem krefjast stýrðs núnings, stöðugrar passa eða þéttingargetu.
Ekki ætti að rugla sléttunaráhrifunum saman við fægingu. Reaming er enn háð beittum skurðbrúnum og réttri flísmyndun. Ef verkfærið nuddar í stað þess að skera, mun það þjást af yfirborðsáferð og endingu verkfærisins.
Hvað er reamingferlið?
Rúmunarferlið felur í sér klemmu vinnustykkisins, forborun eða skurð, verkfæraval, röðun rúmmara, stýrða skurð, flísafjarlægingu, smurningu og skoðun. Hvert skref hefur áhrif á gæði lokaholunnar.
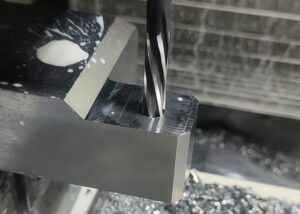
Klemma vinnustykkis
Klemming vinnustykkisins heldur íhlutnum stöðugum við rúmun. Jafnvel lítill titringur getur valdið nötri, keilulaga götum, lélegri hringlaga áferð eða sýnilegum verkfæraförum.
Fyrir göt með þröngum vikmörkum ætti festingin að halda hlutanum stíft án þess að beygja þunna veggi eða skemma virknifleti. Heildar tilgreind hlaup ætti að vera stjórnað eins mikið og mögulegt er, sérstaklega þegar miðað er við vikmörk í kringum ±0.005 mm.
Hægt er að nota mjúka kjálka, vökvaklemma, nákvæmnisskrúfstöng, sérsniðna festingar, afturstokka eða stöðuga hvíld eftir lögun hlutarins. Stöðug vinnufesting er sérstaklega mikilvæg fyrir langa hluti, þunnveggja íhluti og hágæða nákvæmnishluti.
Forborun eða leiðindi
Forborun eða skurður býr til gatið sem rúmmarinn mun klára. Forholið er venjulega fræst örlítið minna en endanleg þvermál sem þarf, sem skilur eftir stýrðan frádrátt fyrir rúmun.
Algengt er að frádráttur sé um 0.15–0.50 mm í þvermál. Til dæmis gæti nákvæmnisgat með Ø10 mm skilið eftir um það bil 0.15–0.25 mm til rúmunar, allt eftir efni og ráðleggingum um verkfæri.
Forholið ætti einnig að vera ásættanlegt beint, ávalt og í réttri stöðu. Ef forholið er mjög rangt, mun rúmun almennt fylgja þeirri villu frekar en að leiðrétta hana alveg.
Val á verkfærum
Val á verkfæri ákvarðar hvort rúmmarinn geti uppfyllt kröfur um holuþol, yfirborðsáferð, endingartíma verkfæris og framleiðslumagn. Efni rúmmarans, lögun flautu, húðun, þvermál og gerð haldara verða að passa við notkunina.
HSS rúmmarar geta hentað fyrir frumgerðir, smíði í litlu magni og mýkri efni. Karbíðrúmmarar veita betri stífleika, slitþol og samræmi í framleiðslu á harðari efnum.
Fyrir slípiefni, samsett efni eða stórar framleiðslur geta húðaðir karbít- eða PCD-rúmvélar veitt lengri endingartíma verkfæra. Besta verkfærið ætti að velja út frá hörku efnisins, gatadýpt, vikmörkum, flíshegðun og framleiðslulotustærð.
Uppsetning og röðun rúmara
Uppsetning og röðun rúmmara er mikilvæg því rúmun fylgir núverandi holuleið. Jafnvel lítill misræmi í spindlinum eða úthlaup verkfærisins getur valdið keilu, ofstórum götum, lélegri hringlaga hönnun eða titringi.
Hægt er að nota nákvæmar spennhylki, krimpfestingar, vökvafestingar eða fljótandi festingar eftir ástandi vélarinnar og vikmörkum. Nákvæmir verkfærafestingar geta hjálpað til við að halda hlaupi undir 0.005 mm í krefjandi notkun.
Fljótandi handföng eru gagnleg þegar minniháttar skekkjur eru á milli spindils og holu. Þau leyfa takmarkaða radíusbætur og geta dregið úr bindingu, sérstaklega í rúmunaraðgerðum þar sem verkfærið verður að fylgja fyrirliggjandi holu.
Reaming aðgerð
Við rúmun ætti að nota lægri skurðhraða en við borun og jafna, stýrða fóðrun. Rúmun virkar venjulega best með stöðugri fóðrun því hik getur skilið eftir sig merki á holuveggnum.
Fyrir rúmmara úr karbíði er dæmigerður skurðhraði á bilinu 40–80 m/mín. eftir efni. Fyrir rúmmara úr HSS er hraðinn oft lægri, oftast í kringum 10–20 m/mín. fyrir mörg almenn efni.
Fóðrunarhraði er almennt á bilinu 0.05–0.20 mm/snúning, þó nákvæm gildi fari eftir þvermáli verkfærisins, efni, hönnun rifflautunnar og gerð gatsins. Of mikill hraði getur aukið slit, en of lítill fóðrun getur valdið núningi og nötri.
Flísafjarlæging og smurning
Fjarlæging og smurning á flísum eru nauðsynleg fyrir stöðuga rúmun því flísar sem festast í holunni geta rispað yfirborðið, skemmt verkfærið eða breytt lokaþvermálinu. Þetta er sérstaklega mikilvægt í blindgötum og djúpum holum.
Fyrir holur dýpri en 2×D eða 3×D gæti verið þörf á kælivökva í gegnum verkfærið, háþrýstikælivökva, skurðarolíu eða skurðarrúmmálun. Í sumum djúpholuforritum getur kælivökvaþrýstingur yfir 20–30 bör bætt flísafrás.
Smurning dregur úr hita og núningi. Hún bætir einnig endingu verkfæra, yfirborðsáferð og víddarsamkvæmni. Léleg smurning getur valdið uppsöfnuðum eggjum, flísun verkfæra, rispum á yfirborði og hraðri sliti á verkfærum.
Skoðun
Skoðun staðfestir hvort rúmað gat uppfyllir nauðsynlega stærð, yfirborðsáferð og virkni. Algeng skoðunarverkfæri eru meðal annars tappamælar, bormælar, loftmælar, míkrómetrar, snúningsmælar (CMM) og yfirborðsgrófleikamælar.
Fyrir framleiðslugöt eru oft notaðir „go/no go“ tappamælir til að staðfesta fljótt hvort borholan passi. Fyrir hluti með mikilli nákvæmni gæti verið nauðsynlegt að mæla borholuna og skoða ójöfnu á yfirborði.
Skoðun ætti að vera í samræmi við kröfur teikningarinnar. Gat sem notað er fyrir lausa festingu gæti aðeins þurft grunnskoðun, en göt sem tengjast flug- og geimferðum, læknisfræði, vökvakerfum eða legum gætu þurft skjalfesta víddar- og yfirborðsstaðfestingu.
Hverjar eru helstu gerðir af rúmurum?
Helstu gerðir rúmmara eru handrúmmara, vélrúmmara, beinrifsrúmmara, spíralrifsrúmmara, fljótandi rúmmara, stillanlegir rúmmara, karbítrúmmara og skelrúmmara. Hver gerð er hönnuð fyrir mismunandi holuaðstæður, efni og framleiðsluþarfir.
Að velja rangan rúmmara getur valdið lélegri frágangi, ofstórum götum, nötri, flísþjöppun eða stuttum endingartíma verkfærisins. Við val á verkfæri ætti að taka mið af holudýpt, holutegund, vikmörkum, efni, stífleika vélarinnar og framleiðslumagni.
Taflan hér að neðan sýnir algengar gerðir af rúmmara og dæmigerða notkun þeirra.
| Reamer Tegund | Umsókn atburðarás | Viðeigandi efni | Helstu kostir |
| Handreyðari | Handvirk frágangur, verkfærasmíði, viðgerðir, frumgerðasmíði | Almennt efni | Lágt verð og sveigjanlegt fyrir notkun í litlu magni |
| Beinflautuvélrúmari | Stífar uppsetningar og efni með stuttum flísum | Steypujárn, messing, brons | Einföld rúmfræði og stöðug stærðarval |
| Spiral-flautu rúmari | Í gegnum holur og djúpholuþjöppun | Stál, ál, sveigjanleg málmar | Betri flísafleiðing og minni nötur |
| Fljótandi rúmari | Minniháttar rangstilling á spindli eða holu | Flestir málmar sem hægt er að vinna úr | Sjálfstillandi stuðningur og aukin samræmi |
| Stillanlegur rúmari | Frágangur og viðgerðir á sérsniðnum þvermálum | Almennir málmar | Stillanleg stærðarbil og endurnýtanleg hönnun |
| Carbide reamer | Langar keyrslur og hörð efni | Hert stál, ryðfrítt stál, títan | Langur endingartími verkfæra, stífleiki og slitþol |
| PCD rúmari | Slípiefni og framleiðsla í miklu magni | Álblöndur, samsett efni, járnlaus efni | Mikil slitþol og stöðug yfirborðsáferð |
| Skeljarrúmari | Frágangur fyrir stórar holur og mátkerfi | Stórir málmhlutar | Skiptanlegt skurðarhaus og hagkvæmni |
Hvernig á að velja rétta rúmara?
Réttur rúmari er valinn út frá efni, þvermáli gats, vikmörkum, efnisupphæð, gerð gats, stefnu flísafrásar, verkfærahaldara og framleiðslumagni. Rúmarinn ætti að passa bæði við rúmfræði gatsins og vinnsluumhverfið.
Efni og gatþvermál
Efni og þvermál gats hafa bein áhrif á efni rúmmara, stífleika verkfærisins og skurðarbreytur. Mýkri málma eins og ál, messing og mjúkt stál er oft hægt að rúma með HSS eða karbítverkfærum eftir því hversu mikið er umfangið.
Meðalhart stál og ryðfrítt stál krefjast yfirleitt betri hitaþols og slitstýringar. Hægt er að velja kóbalt HSS, húðað HSS eða heilkarbíðrúmmara eftir vikmörkum og framleiðslustærð.
Harðmálmblöndur, títan, Inconel, samsett efni og slípiefni krefjast oft karbíðs, húðaðs karbíðs eða PCD verkfæra. Fyrir örgöt undir Ø1 mm gæti fínkorna karbíð og sérhæfð rúmfræði verið nauðsynleg til að viðhalda stífleika verkfærisins og víddarstýringu.
Fjarlæging efnis og endingartími verkfæra
Fjarlæging efnis hefur mikil áhrif á endingartíma verkfæris, yfirborðsáferð og nákvæmni holunnar. Ráðlagður efnishluti ætti að vera nógu stór til að búa til hreina flís en nógu lítill til að forðast mikið skurðarálag.
Algengt rúmunarþvermál er um 0.15–0.50 mm. Fyrir ál getur 0.25–0.35 mm virkað vel í mörgum tilfellum. Fyrir stál er oft notað 0.30–0.50 mm. Fyrir títan og hitaþolnar málmblöndur getur minni stýrð þvermál hjálpað til við að draga úr álagi á verkfæri.
Of mikið efni getur valdið nötri, sveigju, hita og ótímabæru sliti á verkfærum. Of lítið efni getur valdið núningi í stað þess að skera, sem leiðir til lélegrar yfirborðsáferðar og hraðari brúnabrots.
Tegund holu og flautuátt
Tegund holu ákvarðar hvaða stefna rifflatar hentar best. Í gegnumgötum eru yfirleitt spíral- eða helix-rifflar sem hjálpa til við að færa flísar fram og út úr holunni.
Blindhol krefjast nákvæmari flísarstjórnunar þar sem flísar geta ekki komist út um botninn. Hægt er að nota beina eða öfuga helix rúmmara til að draga flísar frá blindendanum og draga úr flísarpakkningu.
Fyrir djúp blindhol gæti verið þörf á rýmingu, háþrýstikælivökva eða kælivökva í gegnum verkfærið. Flöguuppsöfnun neðst í blindholi getur rispað yfirborðið eða brotið verkfærið.
Tegund handhafa og keyrslustýring
Tegund haldara hefur áhrif á stillingu rúmmara, úthlaup og gæði lokaholunnar. Nákvæmar spennhylki, vökvahaldarar, krimpfestingarhaldarar og fljótandi haldarar eru almennt notaðir eftir vél og vikmörkum.
Nákvæmar handföng bjóða upp á mikla sammiðju og eru gagnleg fyrir stöðugar CNC vélar. Í krefjandi rúmunaraðgerðum ætti að lágmarka úthlaup verkfæra því radíusvilla hefur bein áhrif á hringleika og gatastærð.
Fljótandi festingar eru gagnlegar þegar minniháttar skekkjur eru á milli spindils og forholu. Þeir bæta upp fyrir lítil ás- eða radíusvillur og draga úr festingu verkfærisins við frágang.
Hvað eru dæmigerðar notkunarsvið fyrir reaming?
Dæmigert fyrir rúmunarforrit eru meðal annars hús fyrir stýribúnað í geimferðum, fjöðrunarhluti í bílum, lækningaígræðslur, dæluhús, legusæti, vökvalokahús, jiggar, festingar og nákvæmnisstillingargöt. Ferlið er notað þegar gæði gata hafa bein áhrif á samsetningu, hreyfingu, þéttingu eða staðsetningu.
Rúmning er oft valin þegar borun er ekki nógu nákvæm, en brýning eða slípun væri of hæg eða dýr. Það veitir hagnýtt jafnvægi milli nákvæmni, hraða og kostnaðar.
Þolmörkin eru mismunandi eftir notkun. Almennar CNC- vinnsluholur geta notað lausari þolmörk en hlutar í geimferða- eða lækningatækjum geta þurft mun strangari stjórnun.
| Iðnaður | Dæmigert íhlutir | Tilgangur reimingar | Dæmigert þolstig |
| Aerospace | Hlífar túrbína, stýribúnaðarhús, burðarvirki | Nákvæm röðun og mikilvægar samsetningarpassanir | ±0.005 mm eða þéttara |
| Bílar | Fjöðrunararmar, stimplar, gírkassahlutir | Presspassanir, öxulstilling og endurtekningarhæf samsetning | ±0.01 mm til ±0.005 mm |
| Lækningatæki | Bæklunarígræðslur, skurðtæki | Sléttar holur og nákvæmar lífsamhæfar samsetningar | ±0.003 mm til ±0.005 mm |
| Dælur og legur | Dæluhús, legusæti, ásstuðningar | Skaftstilling og minnkað slit | Um það bil ±0.01 mm |
| Vökvakerfi | Ventilhús, greinar, þéttiholur | Mjúk flæði og áreiðanleiki þéttingar | Forritsháð |
| Almenn vinnsla | Jiggar, festingar, deyja, nákvæmnisholur | Endurtakanleg holugæði og röðun | Um það bil ±0.01 mm eða á teikningu |
Hverjir eru kostirnir við að reamja?
Kostir rúmunar eru meðal annars mikil víddarnákvæmni, slétt yfirborðsáferð, góð endurtekningarhæfni, stuttur hringrásartími og skilvirk framleiðsla á nákvæmum holum. Það er oft hraðara og hagkvæmara en brýning eða slípun fyrir mörg iðnaðar holufrágang.
Mikil víddarnákvæmni
Með rúmun er hægt að ná mikilli víddarnákvæmni þar sem verkfærið fjarlægir lítið og stýrt magn af efni. Í nákvæmniforritum eru vikmörk í kringum ±0.005 mm möguleg með viðeigandi vélum, verkfærum og skoðunarstýringu.
Þetta gerir ferlið verðmætt fyrir pinna, hylsun, legusæti, ásgöt og samsetningareiginleika sem krefjast endurtekinnar passa.
Nákvæmni fer eftir uppsetningu í heild sinni. Léleg borun, of mikil hlaup á verkfærunum, óstöðug klemma eða slitnar skurðbrúnir geta komið í veg fyrir að ferlið nái væntanlegum vikmörkum.
Frábær yfirborðsáferð
Rúmning getur framleitt sléttar holur, almennt í kringum Ra 0.2–0.8 µm eftir aðstæðum. Slétt áferð dregur úr núningi, bætir þéttingu og styður við betri renni- eða snúningssnerting.
Þetta er gagnlegt fyrir vökvaíhluti, lækningatæki, leguholur, bílavarahluti og nákvæmnisstillingargöt.
Yfirborðsáferð er háð skerpu verkfærisins, hraða, fóðrun, kælivökva, flísafrásogi og hegðun efnisins. Þegar þessum þáttum er stjórnað getur rúmun oft útrýmt þörfinni fyrir frekari slípun.
Skilvirk framleiðsluhringrás
Rúmning er skilvirk því hún fjarlægir aðeins lítið magn af efni eftir borun eða skurð. Í samanburði við skurð eða brýningu getur hún verið hraðari fyrir margar framleiðsluholur.
Í stöðugri lotuframleiðslu getur ferlið stutt framleiðslutíma og samræmdar niðurstöður. Þetta gerir það hentugt fyrir bílaiðnað, flug- og geimferðaiðnað, almenna vélræna vinnslu og framleiðslu á innréttingum.
Hins vegar ætti ekki að stytta hringrásartímann með því að nota of mikinn hraða eða lélega smurningu. Of ágengar breytur geta stytt endingartíma verkfærisins og dregið úr gæðum holunnar.
Sterk endurtekningarhæfni
Rúmning veitir mikla endurtekningarnákvæmni þar sem rúmfræði rúmarans hjálpar til við að stjórna gatastærð í mörgum hlutum. Þegar ferlið er stöðugt getur sama verkfæraslóð framleitt samræmd göt í allri framleiðslulotu.
Endurtekningarhæfni er mikilvæg fyrir áreiðanleika samsetningar. Ef gat á tappa eða legusæti er of mismunandi milli hluta getur samsetningarkraftur og virkni hlutarins breyst.
Slit á verkfærum ætti samt að fylgjast með. Þegar brún rúmarans slitnar getur gatstærð og yfirborðsáferð breyst, þannig að tíðni skoðunar ætti að vera í samræmi við þoláhættu.
Hverjar eru takmarkanir reaming?
Takmarkanir við rúmun eru meðal annars næmi fyrir gæðum forholu, takmörkuð geta til að leiðrétta staðsetningarvillur, vandamál með flísafrásun í blindholum, slit á verkfærum í slípiefnum og hætta á nötri eða ofstórum holum. Þetta er frágangsferli, ekki þungt leiðréttingarferli.
Takmörkuð leiðréttingargeta
Rúmning hefur takmarkaða leiðréttingargetu þar sem hún fylgir núverandi holuleið. Hún getur bætt stærð og frágang, en hún leiðréttir ekki áreiðanlega stórar villur í holustöðu.
Ef gat er verulega frábrugðið staðsetningu gæti þurft að bora eða leiðrétta það fyrst. Reaming ætti að nota eftir að gatið er þegar komið nálægt þeirri rúmfræði sem krafist er.
Þess vegna skiptir góð vinnubrögð við borun og skurði máli. Gæði loka rúmaðs holu eru mjög háð nákvæmni fyrri aðgerðar.
Slit verkfæra í erfiðum efnum
Slit á verkfærum getur orðið vandamál þegar verið er að rúma slípandi eða hitaþolin efni eins og títan, Inconel, samsett efni, trefjaplast og sum hert stál. Þegar skurðbrúnin slitnar getur yfirborðsáferð og gatstærð rýrnað.
HSS rúmarar geta misst skerpu fljótt í erfiðum efnum. Karbíð, húðað karbíð eða PCD verkfæri eru oft betri kostur fyrir framleiðslu eða slípiefni.
Kælivökvi og skurðarbreytur hafa einnig áhrif á slit. Ófullnægjandi smurning eða of mikill hraði getur stytt endingartíma verkfærisins og valdið hitatengdum göllum.
Flögnun í blindholum
Það er erfitt að losa flísar úr blindgötum þar sem flísar geta ekki komist út um botninn. Ef flísar safnast fyrir við blindenda geta þær rispað yfirborð gatsins, skemmt rúmarann eða valdið verkfærabroti.
Við rúmun blindhola getur þurft verkfæri með öfugum helix, höggferli, kælivökva í gegnum verkfærið, skurðarolíu eða þrýstiloft. Rétt aðferð fer eftir efni, holudýpt og vikmörkum.
Fyrir holur dýpri en 1.5×D til 3×D verður flísarstjórnun sífellt mikilvægari. Léleg losun getur fljótt breytt nákvæmri frágangi í hættu á brot.
Misræmingarnæmni
Rúmning er viðkvæm fyrir rangri stillingu milli spindils, verkfæris og forholu. Jafnvel lítil radíusvilla getur valdið lobingu, keilulaga holum, kúlulaga holum eða ofstórum holum.
Fljótandi festingar geta hjálpað til við að bæta upp fyrir minniháttar skekkjur. Nákvæmar klemmur eða krimpfestingar geta dregið úr hlaupi í stífum, nákvæmum uppsetningum.
Besta aðferðin er að stjórna röðuninni frá upphafi. Rétt borun, stíf festing, skoðun á spindli og val á verkfærahaldara hjálpa til við að stöðuga niðurstöðuna við rúmun.
Hvernig á að hámarka reamingferlið?
Rúmunarferlið er fínstillt með því að stjórna forholuþvermáli, skurðhraða, fóðrunarhraða, verkfæraútgangi, kælivökva, flísafrásogi, verkfæraslit og skoðunartíðni. Fínstilling ætti að bæta endurtekningarnákvæmni frekar en aðeins að stytta hringrásartíma.
Ráðleggingar um hraða og fóðrun
Hraði og fóðrun ætti að velja í samræmi við efni rúmmara, efni vinnustykkis, þvermál gatsins og óskaða frágang. Rúmning er venjulega framkvæmd á lægri hraða en borun en með jöfnum fóðrun.
Fyrir rúmmara úr karbíði getur dæmigerður skurðhraði verið á bilinu 40–80 m/mín., með fóðrun um 0.05–0.15 mm/snúning í mörgum nákvæmnisforritum. Fyrir rúmmara úr HSS getur skurðhraði verið á bilinu 10–20 m/mín., með fóðrun um 0.03–0.10 mm/snúning.
Þessi gildi eru upphafspunktar. Fylgja skal ráðleggingum verkfæraframleiðenda fyrir nákvæmar notkunarmöguleika, sérstaklega fyrir títan, ryðfrítt stál, hertu stál, samsett efni eða framleiðslu í miklu magni.
Smurning og kælivökvi
Smurning og kælivökvi draga úr núningi, hita, sliti á verkfærum og flísskemmdum við rúmun. Þau eru nauðsynleg til að viðhalda gatastærð og yfirborðsáferð.
Kælivökvi í gegnum verkfærið eða háþrýstivökvi er ráðlagður fyrir djúpar holur og erfið efni. Kælivökvaþrýstingur yfir 20–30 bör getur bætt flísafrás í djúpum holum eða blindholum.
Skurðolía getur bætt áferð í sumum stáltegundum og ryðfríu stáli, en blöndur geta bætt kælingu og flíshreinsun. Tegund kælivökvans ætti að passa við efnið og húðun verkfærisins.
Ráðlagðar upprúmunarheimildir
Ráðlagður rúmunartími fer eftir þvermáli gatsins, efni og stífleika verkfærisins. Of mikill rúmunartími eykur skurðkraftinn en of lítill veldur núningi.
| Þvermál gats | Ráðlagt efni til að geyma í rúmun | Skýringar |
| Ø6–10 mm | 0.15–0.25 mm | Hentar fyrir flest efni með HSS eða karbítverkfærum |
| Ø10–20 mm | 0.20–0.35 mm | Gott jafnvægi milli flísmyndunar og stærðarstjórnunar |
| Ø20–50 mm | 0.30–0.50 mm | Krefst stöðugrar uppsetningar og nægilegs stífleika verkfærisins |
| Djúpholur yfir 3×D | Sértækt forrit | Kælivökvaþrýstingur og flísafrásir verða mikilvægar |
| Þröng þolholur | Fylgstu með gögnum um verkfæraframleiðendur | Útfellingin verður að vera jöfn eftir allri dýptinni |
Að forðast algeng mistök við reimingu
Algeng mistök við rúmun eru meðal annars of mikil fóðrun, sljó verkfæri, óstöðug klemma, léleg smurning, rangt millibil og rangstilling verkfæra. Hver villa getur haft bein áhrif á stærð gatsins, ávalleika og yfirborðsáferð.
Of mikil fóðrun getur valdið sveigju, nötri og lélegri hringlaga framleiðni. Sljór rúmari getur valdið hita, brunamerkjum, keilu og hrjúfum yfirborðum. Léleg klemmun getur valdið titringi og ójöfnum þvermáli.
Ófullnægjandi kælivökvi getur valdið flísastíflu, uppsöfnun á brúnum, rispum á yfirborði og sprungumyndun á verkfærum. Í djúpum eða blindum holum ætti að meðhöndla kælivökva og flísafrás sem hluta af ferlishönnuninni, ekki sem aukaatriði.
Reaming vs. borun vs. leiðindi
Rúmning, borun og skurður eru mismunandi holuvinnsluaðgerðir með mismunandi tilgangi. Borun býr til upphafsgatið, borun stækkar eða leiðréttir lögun holunnar og rúmning frágangur holunnar til að bæta stærð og yfirborðsgæði.
| aðferð | Megintilgangur | Dæmigerður styrkur | Aðaltakmörkun |
| Boranir | Býr til upphafsholuna | Hröð efnisþrýsting | Minni nákvæmni og grófari áferð |
| Boring | Stækkar og leiðréttir holulögun | Leiðréttir röðun og stærð | Hægara en borun og rúmun |
| Rímandi | Klárar holustærð og yfirborð | Mikil nákvæmni og slétt áferð | Fylgir núverandi holuleið |
| Hreinsun | Bætir yfirborð og rúmfræði enn frekar | Mjög fín áferð og kringlótt áferð | Hægari og dýrari |
FAQs
Af hverju að nota rúmara í stað borvélar?
Rúmlari er notaður í stað bors þegar gatið þarfnast þrengri þols, betri ávölunar og sléttari yfirborðsáferðar. Borun getur almennt náð um ±0.1 mm með hrjúfara yfirborði, en nákvæm rúmning getur náð um ±0.005 mm og Ra 0.2–0.8 µm við stýrðar aðstæður. Þetta gerir rúmninguna hentuga fyrir pressu-passandi göt, tappa, legusæti og stillingarhylki.
Hver er munurinn á borun og reaming?
Borun er notuð til að stækka og leiðrétta staðsetningu, beinu lögun og rúmfræði holu, en rúmun er notuð til að klára undirbúið holu að lokastærð og yfirborðsgæðum. Borun er sveigjanlegri til að leiðrétta skekkjur, en hún er yfirleitt hægari. Rúmun er hraðari og endurtekningarhæfari til að klára holur sem eru þegar nálægt nauðsynlegum þvermáli og ás.
Hver er formúlan fyrir reaming fóður og snúningshraða?
Fóðrunarhraðinn fyrir rúmun er reiknaður sem fóðrun á hverja snúning margfaldaður með snúningshraða. Algeng formúla er: Fóðrunarhraði = Fóðrun á hverja snúning × snúninga á mínútu. Snúningshraða má reikna sem snúninga á mínútu = (1000 × Vc) / (π × D), þar sem Vc er skurðarhraðinn í m/mín og D er þvermál verkfærisins í mm. Dæmigert fóðrun getur verið á bilinu 0.03–0.15 mm/snúning eftir verkfæri og efni.
Hvað er CNC reaming?
CNC-rúmning er forrituð holufrágangur sem framkvæmdur er á CNC-fræsivél, beygjumiðstöð eða vinnslumiðstöð. Vélin stýrir snúningshraða, fóðrunarhraða, verkfærastöðu og dýpt til að klára forboraðar eða götóttar holur. Hún er almennt notuð fyrir nákvæmar holur í flug- og geimferðaiðnaði, bílaiðnaði, læknisfræði, vökvakerfum og iðnaðaríhlutum þar sem stærðarsamræmi og yfirborðsáferð eru mikilvæg.
Niðurstaða
Rúmning er hagnýt og áreiðanleg frágangsaðferð til að framleiða nákvæmar, kringlóttar og sléttar holur eftir borun eða skurð. Helsta gildi hennar felst í stýrðri efnisfjarlægingu, stöðugri verkfæralögun, fínni yfirborðsáferð og endurtekinni gatastærð. Árangursrík rúmning veltur enn á réttri forholuþvermáli, stífri klemmu, réttri vali á rúmmara, stjórnun á röðun, kælivökvagjöf, flísafrásog og skoðun.
Hjá TiRapid bjóðum við upp á nákvæma CNC vinnslu og framleiðsluþjónustu fyrir sérsmíðaða málm- og plastíhluti. Við getum borað, borað, rúmað, fræst, beygt, víddarskoðað, endurskoðað DFM og yfirborðsfrágang fyrir frumgerðir og framleiðslu í litlu magni sem krefst nákvæmra gata, stýrðra passa, áreiðanlegra samsetningargæða og stöðugrar framleiðslugetu.
















