
Að fræsa ál þýðir að nota fræsvélar og skurðarverkfæri til að fjarlægja efni úr álhluta og búa til nauðsynlega rúmfræði, víddir og yfirborðseiginleika. Þetta er ein algengasta vinnsluaðferðin fyrir álhluta vegna þess að hún býður upp á góða nákvæmni, sveigjanleika og skilvirkni fyrir bæði einfaldar og flóknar hönnun.
Í þessari handbók munt þú læra hvað það þýðir að mala ál, hvers vegna ál hentar vel til fræsingar, hvaða vélar og verkfæri eru almennt notuð og hvernig fræsingarferlið virkar skref fyrir skref.
Hvað is Milla ál?
Að saga ál þýðir að vinna álhluta með því að nota snúningsskurðarverkfæri til að fjarlægja efni á stýrðan hátt. Það er almennt notað til að búa til flata fleti, vasa, raufar, útlínur, göt, festingar og aðrar nákvæmar smáatriði sem þarf í virkum eða burðarhlutum.
- Dæmigert vikmörk frá ±0.01 mm til ±0.05 mm
- Algeng yfirborðsáferð Ra 0.8–3.2 μm
- Dæmigert CNC hraðabil 8,000–24,000 snúningar á mínútu
- Hentar fyrir 6061, 6063 og 7075 ál
- Vinnur fyrir frumgerðir og meðalstóra framleiðslu
- Styður vasa, raufar, göt og útlínur
Af hverju hentar ál til fræsingar?
Ál hentar vel til fræsingar þar sem það er tiltölulega auðvelt að skera, styður við góða vinnsluhagkvæmni og er hægt að nota það í mörgum atvinnugreinum þar sem þyngd, útlit, leiðni eða tæringarhegðun skipta máli. Vinnslukostir þess gera það að algengu efni fyrir sérsniðna CNC hluti.
Létt þyngd og góð vélrænni vinnsluhæfni
Einn helsti kostur áls er að það er mun léttara en stál en býður samt upp á gagnlega vélræna eiginleika. Þetta gerir það aðlaðandi fyrir vörur þar sem minnkun massa bætir virkni, meðhöndlun, flutningshagkvæmni eða sveigjanleika í hönnun.
Vélrænni vinnslugeta þess er einnig mikilvægur kostur. Margar álgerðir framleiða góða flísmyndun og hægt er að vinna þær á tiltölulega miklum hraða. Þetta hjálpar til við að auka framleiðni, sérstaklega í frumgerðaframleiðslu og meðalstórum framleiðslum.
Gott styrk-til-þyngdarhlutfall
Ál er notað í mörgum verkfræðilegum hlutum vegna þess að það býður upp á hagstætt styrk-til-þyngdarhlutfall. Þó að það komi ekki í stað stáls í öllum burðarvirkjum, þá virkar það mjög vel í mörgum hylkjum, römmum, sviga, girðingum, festingarhlutum, stuðningsvirkjum og léttum vélahlutum.
Fyrir marga hönnuði er þetta jafnvægi það sem gerir ál aðlaðandi. Það er nógu sterkt til margra hagnýtra nota en samt nógu létt til að draga úr þyngd kerfisins.
Víðtæk notkun í iðnaðarhlutum
Álfræsun er notuð í fjölbreyttum iðnaðarhlutum, þar á meðal:
- Húsnæði
- Sviga
- Botnplötur
- Vélhlífar
- Hiti vaskur
- Byggingarrammar
- Íhlutir vélmenna
- Raftækjaskápar
- Innréttingar fyrir flugrými
- Stuðningshlutir fyrir bíla
Þessi víðtæka notkun er ein ástæða þess að fræsing á áli er enn kjarnaþjónusta í sérsniðinni CNC vinnslu.
Hvaða vélar og verkfæri eru notuð til að saga ál?
Vélar og verkfæri sem notuð eru til að fræsa ál eru yfirleitt CNC-fræsarar, hraðfræsarar, karbítskurðarverkfæri, borvélar, fræsarar og stöðug festingarkerfi. Rétt samsetning véla og verkfæra hefur áhrif á bæði framleiðni og gæði hluta.
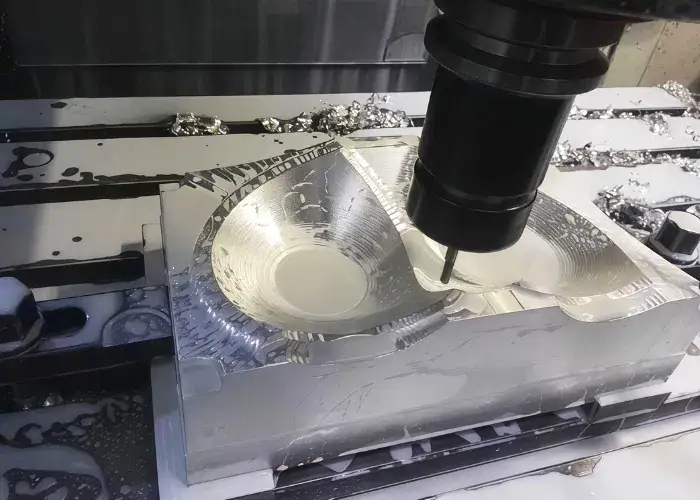
CNC fræsivélar
CNC-fræsarar eru staðalbúnaðurinn sem notaður er til að fræsa ál í nútíma framleiðslu. Þær eru vinsælar vegna þess að þær geta haldið forritaðri hreyfingu nákvæmlega og framleitt endurteknar niðurstöður í frumgerðum, litlum framleiðslulotum og framleiðslulotum.
Algengar vélargerðir eru meðal annars:
- 3-ása CNC fræsarvélar
- 4-ása CNC fræsarvélar
- 5-ása CNC fræsarvélar
- Lóðréttar vinnslustöðvar
- Láréttar vinnslustöðvar
Fyrir einfaldari álhluta duga 3-ása vélar oft. Fyrir flóknari hluti með fjölhliða eiginleika eða skáhalla fleti getur 4-ása eða 5-ása vinnsla dregið úr uppsetningum og bætt nákvæmni.
Algeng skurðarverkfæri fyrir ál
Skurðarverkfæri fyrir ál eru venjulega valin með tilliti til skerpu, flísafrásogunar og stöðugrar skurðargetu. Ál er ekki erfitt að skera á sama hátt og hert stál, en það er viðkvæmt fyrir flísasveiflum og uppsöfnuðum brúnum, þannig að lögun verkfærisins skiptir máli.
Verkfæri sem notuð eru fyrir ál eru oft með eftirfarandi eiginleika:
- Skarpar skurðbrúnir
- Pússaðar flautur
- Rúmfræði sem hentar ekki járnefnum
- Karbíðsmíði fyrir betri slitþol
- Húðun þegar hún er gagnleg fyrir flæði flísar eða hitastýringu
Lélegt verkfæraval getur valdið viðloðun, lélegri frágangi, nötri eða myndun grjóts, jafnvel þegar efnið sjálft er auðvelt í vinnslu.
Borvélar, endafræsar og andlitsfræsar
Mismunandi verkfæri eru hönnuð fyrir mismunandi vinnsluverkefni og að velja rétt verkfæri hjálpar til við að bæta nákvæmni, yfirborðsgæði og framleiðsluhagkvæmni. Meðal algengustu verkfæranna sem notuð eru fyrir álhluta eru borvélar, endfræsar og planfræsar.
- Borar eru notaðir fyrir í gegnumgöt, forgöt og undirbúna eiginleika til að slá inn eða festa.
- Endafræsar eru algengustu verkfærin fyrir álfræsun því þau geta skorið raufar, útlínur, vasa, þrep og almenn snið.
- Flakfræsar eru notaðir þegar yfirborðsvinnsla á stærri sléttum svæðum er skilvirk. Þær eru sérstaklega gagnlegar til að undirbúa yfirborðsfleti eða vinnslu á breiðum viðmiðunarflötum.
Í mörgum raunverulegum verkefnum gæti einn álhluti notað alla þrjá flokkana í einni vinnsluferli.
Verkfæri til að halda vinnu og festa
Vinnuhald er einn mikilvægasti hlutinn í álfræsingu því léleg klemmun getur valdið hreyfingu, aflögun eða titringi. Álhlutar, sérstaklega þunnveggir eða hlutar með litla stífni, geta afmyndast auðveldlegar en þykkir stálblokkir ef klemmun er ekki rétt stjórnað.
Algengar aðferðir við vinnufestingu eru meðal annars:
- Vélskrúfstykki
- Mjúkir kjálkar
- Festingarplötur
- Tómarúmsfestingar
- Mátklemmur
- Sérsniðnar jigs fyrir endurtekna framleiðslu
Góð festing bætir víddarsamkvæmni, dregur úr titringi og hjálpar til við að viðhalda stöðugleika hluta við grófvinnslu og frágang.
Hvernig fræsir þú ál skref fyrir skref?
Að fræsa ál skref fyrir skref felur venjulega í sér að skipuleggja hlutinn, undirbúa hráefnið, klemma vinnustykkið, velja verkfæri, stilla skurðarbreytur, fjarlægja efni með gróffræsingu og frágangi og síðan skoða og þrífa lokahlutinn. Hvert skref stuðlar að gæðum vinnslunnar.
Hlutahönnun og ferlisskipulagning
Fyrsta skrefið er að skilja hönnun hlutarins. Verkfræðingar fara yfir teikningar eða CAD líkan til að bera kennsl á lykilatriði, vikmörk, væntingar um yfirborðsáferð, veggþykkt, holudýpt, hornskilyrði og aðgengi að vinnslu.
Góð skipulagning dregur úr áhættu. Hún hjálpar til við að ákvarða hvort hlutinn skuli vera fræstur úr plötu, blokk, útpressun eða steypu og hefur einnig áhrif á verkfæraval, hönnun festinga og vinnsluröð.
Undirbúningur efnis
Undirbúningur efnis felur í sér að velja rétta álblöndu og staðfesta stærð hlutarins. Hráefnið má skera í eyður áður en vinnsla hefst. Á þessu stigi má einnig athuga ástand yfirborðsins, flatneskju og efnisþarfir eftir því sem þarf.
Ef rangur flokkur er notaður getur það haft áhrif á vinnsluhegðun og afköst lokahluta. Þess vegna er efnisstaðfesting hluti af raunverulegri framleiðslustýringu.
Klemma vinnustykkis
Vinnustykkið er síðan klemmt á þann hátt að það haldist örugglega og lágmarkist aflögun. Þetta skiptir máli því laus klemma getur valdið hreyfingu hlutarins, en of mikil klemma getur beygt þynnri álhluta.
Uppsetningin verður einnig að veita nægan aðgang að verkfærum. Í mörgum hlutum er hönnun festinga jafn mikilvæg og verkfærabrautin sjálf.
Verkfæraval og uppsetning
Þegar vinnustykkið er fest eru verkfærin valin eftir gerð eiginleika og vinnslustigi. Stærri verkfæri má nota til grófvinnslu en minni eða hvassari verkfæri til að klára fínni smáatriði.
Uppsetning verkfæra felur í sér:
- Að hlaða réttu verkfærin
- Athugun á lengd verkfæra
- Staðfesting á þvermáli verkfæris
- Að tryggja að verkfæraútgangur sé stjórnaður
Parameter stilling
Skurðbreytur eru síðan stilltar út frá álflokki, verkfærisgerð, hlutarlögun og gæðamarkmiðum. Þessar stillingar fela í sér snúningshraða, fóðrunarhraða, áslæga skurðardýpt, radíaltengingu, kælivökvanotkun og verkfæraleiðarstefnu.
Þetta skref hefur bein áhrif á flísstjórnun, hitamyndun, endingartíma verkfæris, hringrásartíma og lokaáferð yfirborðs.
Gróffræsun og fráfræsun
Gróffræsing fjarlægir mest af efninu fljótt. Tilgangurinn er að móta hlutinn á skilvirkan hátt og samt sem áður skilja eftir nægilegt efni fyrir lokafrágang. Fínfræsing færir síðan hlutinn í lokastærðir og bætir yfirborðsástand.
Algeng mistök eru að reyna að klára of árásargjarnlega. Í álvinnslu fæst betri frágangsgæði venjulega með stöðugri, léttari og stýrðari frágangsferli frekar en einfaldlega með aukinni skurðkrafti.
Skoðun og þrif
Eftir vinnslu er hlutinn skoðaður og hreinsaður. Skoðun getur falið í sér víddarmælingar, sjónræna skoðun, skoðun á skurðum, staðfestingu á götum og yfirborðsskoðun. Hreinsun fjarlægir flísar, kælivökvaleifar og lausar óhreinindi sem gætu haft áhrif á síðari samsetningu eða afhendingarástand.
Hvaða skurðarbreytur skipta máli þegar þú fræsir ál?
Skurðbreyturnar sem skipta mestu máli við fræsingu á áli eru skurðhraði, fóðrunarhraði, skurðardýpt og flísafrásir. Þessir þættir hafa mikil áhrif á skilvirkni vinnslu, endingartíma verkfæra, stjórnun á skurðum og yfirborðsáferð.
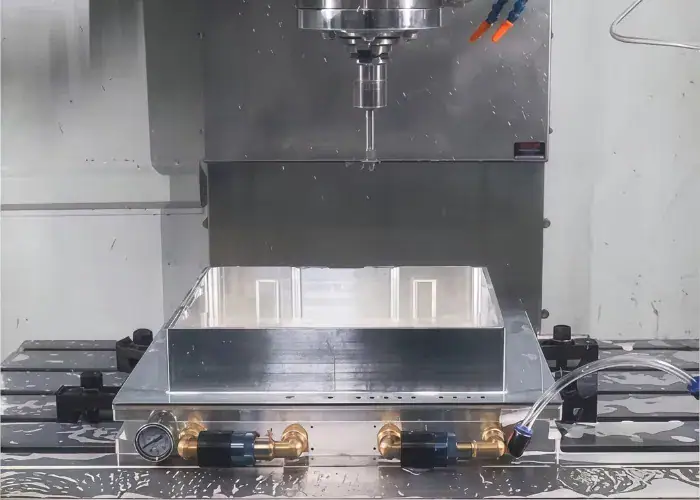
Skurður hraði
Skurðhraði skiptir máli því yfirleitt er hægt að vinna ál á meiri hraða en margt stál, en of mikill hraði án stjórnunar getur samt sem áður valdið hita og óstöðugri skurði. Rétt gildi fer eftir málmblöndunni, þvermáli skurðarins, efni skurðarins, afkastagetu vélarinnar og hvort skurðurinn er gróffræsandi eða fínfræsandi.
Feed Rate
Fóðrunarhraði hefur áhrif á hvernig skurðarvélin grípur efnið. Ef fóðrunin er of lítil getur verkfærið nuddað í stað þess að skera hreint, sem eykur hita og myndun brúna. Ef fóðrunin er of mikil getur yfirborðsáferð versnað og myndun skurðar aukist.
Stöðugt flísálag er almennt mikilvægara en að nota einfaldlega hæstu mögulegu fóður.
Skerðidýpt
Skurðdýpt hefur áhrif á bæði framleiðni og stöðugleika hluta. Þyngri skurðir geta bætt skilvirkni grófvinnslu, en þeir auka einnig skurðkraft og titringshættu. Léttari skurðir eru oft æskilegri nálægt þunnum veggjum, þröngum brúnum eða nákvæmum yfirborðum.
Kælivökva- og flísafjarlæging
Fjarlæging flísar er sérstaklega mikilvæg í álfræsingu þar sem flísar geta fest sig við skurðarvélina eða skorist aftur inn í yfirborðið. Kælivökva-, úða- eða loftblásturskerfi hjálpa til við að færa flísar frá skurðarsvæðinu og draga úr vandamálum með fastri fræsingu.
Góð flísafleiðing hefur oft bein áhrif á:
- Surface gæði
- Hreinlæti verkfæra
- Edge gæði
- Vinnslustöðugleiki
Hvernig er hægt að fá betri niðurstöður þegar þú fræsir ál?
Betri árangur í álfræsingu fæst með því að sameina rétt verkfæri, breytur, festingar og ferlisstýringu. Jafnvel þótt ál sé vinnsluhæft efni geta gæðavandamál samt komið upp ef uppsetningin er ekki fínstillt.
Notið beitt verkfæri fyrir ál
Beitt verkfæri hjálpa til við að skera ál hreint í stað þess að smyrja það. Þetta dregur úr myndun skurðar, yfirborðsrifum og hitauppsöfnun. Verkfæri sem eru sérstaklega hönnuð fyrir ál skila oft betri árangri vegna þess að lögun þeirra hjálpar flísinni að losna mýkri.
Minnka uppbyggða brún
Uppbygging á brúnum er eitt algengasta vandamálið við vinnslu á áli. Það gerist þegar efni festist við skurðbrúnina og breytir því hvernig verkfærið sker.
Leiðir til að draga úr uppsöfnuðum brúnum eru meðal annars:
- Að nota skarpari verkfæri
- Að bæta kælivökva eða smurningu
- Að stilla hraða og fóðurjafnvægi
- Að bæta flísafrásun
- Skipta um slitna skurði í tíma
Koma í veg fyrir aflögun hluta
Þunnir álhlutar geta afmyndast við vinnslu vegna klemmukrafts, innri spennu eða skurðálags. Betri skipulagning ferlisins hjálpar oft til við að draga úr þessu vandamáli.
Algengar aðferðir eru meðal annars:
- Að nota jafnvægisklemmu
- Vélræning á báðum hliðum í fyrirhugaðri röð
- Að skilja eftir rétt lager til frágangs
- Notkun léttari frágangsferla
- Minnkun á krafti nálægt þunnum eiginleikum
Bættu yfirborðsáferð
Yfirborðsáferð skiptir máli fyrir sýnilega hluti, þéttifleti, rennihluta og tengihluta. Betri áferð fæst venjulega með stöðugri vinnufestingu, góðu ástandi verkfæra, fínpússuðum frágangi og réttri flísstjórnun.
Stjórna titringi og suð
Skjálfti er algengt vandamál í álfræsingu þegar uppsetningin er óstöðug eða verkfærið nær of langt. Það getur skilið eftir sig sýnileg merki, dregið úr endingartíma verkfærisins og haft áhrif á nákvæmni.
Það er oft bætt með því að:
- Yfirhang styttingartóls
- Að bæta stífleika klemmu
- Að stilla snúningshraða
- Fínstilla stigbreytingar og dýptargildi
- Að bæta stöðugleika uppsetningar vélarinnar
Hvaða vandamál koma oft upp þegar þú fræsir ál?
Algengustu vandamálin við fræsingu á áli eru efni sem festist við verkfærið, léleg yfirborðsgrófleiki, skurðir, sprungur og ónákvæmni í vídd. Þetta eru ekki óalgeng vandamál. Þau eru hluti af raunverulegri vinnslustýringu og ætti að stjórna með ferlisskipulagningu.
Ál sem festist við verkfærið
Það er algengt að ál festist við verkfærið því það getur fest sig við skurðbrúnina vegna hita og núnings. Þegar þetta gerist verður skurðurinn óstöðugur og fræsta yfirborðið getur hrakað hratt.
Léleg yfirborðsgrófleiki
Léleg ójöfnur geta stafað af sljóum verkfærum, titringi, óstöðugri fóðrun, lélegri kælivökvagjöf eða endurskurði á flísum. Þær verða oft sýnilegri á snyrtivörum eða sléttum, berskjölduðum yfirborðum.
Burr myndun
Kvörn eru algeng á brúnum áls, götum og þunnum hlutum. Þau kunna að virðast lítil en þau geta haft áhrif á samsetningu, öryggi og útlit hluta. Kvörn er oft hluti af frágangsáætluninni.
Chatter Marks
Hristingarmerki gefa til kynna óstöðugleika í skurðinum. Þessi merki birtast venjulega sem endurtekin mynstur eða bylgjur á vélunni. Þau eru algeng þegar uppsetningin skortir stífleika eða þegar verkfæratengingin er ekki vel jafnvægi.
Ónákvæmni í víddum
Víddarvillur geta stafað af hreyfingu festingar, sveigju verkfæra, hitabreytingum, vandamálum með kvörðun vélarinnar eða röngum verkfærafrávikum. Í nákvæmum álhlutum skipta þessir þættir máli því jafnvel lítil frávik geta haft áhrif á passa og virkni.
Hvaða álflokkar eru almennt notaðir í fræsingu?
Algengustu álflokkarnir sem notaðir eru í fræsingu eru 6061, 6063 og 7075. Hver flokkur býður upp á mismunandi jafnvægi á milli vinnsluhæfni, styrks, útlits og notkunarhæfni.
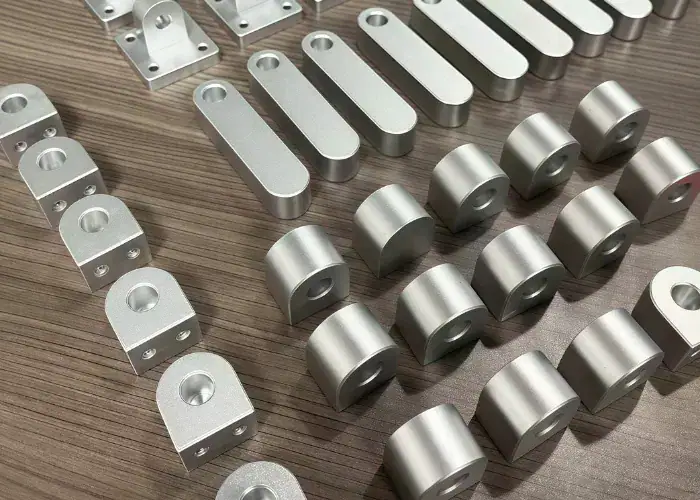
6061 Ál
6061 er ein algengasta álmálmblandan sem notuð er í CNC-vinnslu. Hún býður upp á góða vinnsluhæfni, gagnlegan styrk, víðtæka framboð og áreiðanlega frammistöðu í mörgum byggingar- og iðnaðarhlutum.
Það er oft notað fyrir:
- Sviga
- Húsnæði
- Botnplötur
- rammar
- Vélarhlutar
6063 Ál
6063 er almennt notað í CNC vinnslu þegar útlit, slétt yfirborð og góð tæringarþol eru mikilvæg. Það er oft tengt við útpressun og hentar vel fyrir léttari byggingar- og skreytingarforrit, en er einnig hagnýtt fyrir sérsmíðaða íhluti.
Það er oft notað fyrir:
- Viðhengi
- rammar
- Hlífðarplötur
- Byggingarfræðilegir þættir
- Léttir burðarhlutar
7075 Ál
7075 er mikið notað í CNC vinnslu þegar meiri styrkur og betri vélræn afköst eru nauðsynleg. Það er oft valið fyrir geimferðir, mikið álag og notkun sem krefst þyngdarviðkvæmra hluta. Þótt það sé almennt dýrara en 6061, þá veitir það framúrskarandi styrk fyrir krefjandi hluti.
Það er oft notað fyrir:
- Innréttingar fyrir flugrými
- Íhlutir vélmenna
- Byggingarrammar
- Háþrýstifestingar
- Nákvæmar vélrænir hlutar
Hvernig efnisgæði hafa áhrif á fræsingarframmistöðu
Efnisflokkur hefur áhrif á vinnslugetu með:
- Styrkleikastig
- Hegðun flísar
- Tilhneiging til að brjóta
- Yfirborðssvörun
- Skurðkraftur
- Hentugleiki fyrir lokanotkun
Þess vegna ætti val á málmblöndu ekki að byggjast eingöngu á vinnsluhæfni. Það ætti einnig að passa við raunverulegar afköstkröfur hlutarins.
Hvenær ættir þú að mala ál í stað þess að nota aðrar aðferðir?
Þú ættir að fræsa ál þegar hlutinn þarfnast sveigjanleika í rúmfræði, meiri vinnslustýringar, hraðra hönnunarbreytinga eða sérsniðinna eiginleika sem ekki er hagkvæmt að framleiða með eingöngu mótun. Fræsing er sérstaklega gagnleg fyrir frumgerðir, þróunarhluta og framleiðslu í litlu til meðalstóru magni.
Samanborið við beygju
Beygja er best fyrir snúningshluta eins og ása, hylsun og hringi. Fræsing er betri kostur þegar hlutinn hefur flatar fleti, raufar, vasa, flóknar ytri útlínur eða eiginleika með mörgum fleti.
Samanborið við stimplun
Stimplun hentar betur fyrir stórar málmplötur með stöðugri lögun og sérstökum verkfærum. Fræsing hentar betur þegar hlutinn er þykkari, með meiri uppbyggingu, sérsniðnari eða enn í þróun.
Samanborið við steypu
Steypa er gagnleg þegar framleiðsla á nærri fullri lögun og rúmmálsnýting eru mikilvæg, en fræsing er venjulega betri fyrir þrengri vikmörk, nákvæmari eiginleika og hraðari hönnunarbreytingar.
Samanborið við Extrusion Plus Secondary Machining
Útpressun virkar vel fyrir langa hluti með stöðugum þversniðum, en margir útpressaðir álhlutar þurfa samt sem áður fræsingu á eftir fyrir göt, endaeiginleika, raufar, festingarupplýsingar eða staðbundnar nákvæmnisyfirborð.
SPURNINGAR
Hver er besta álflokkurinn fyrir CNC fræsingu?
6061-T6 er algengasta álflokkurinn fyrir CNC-fræsingu vegna þess að hann býður upp á góða vélræna vinnsluhæfni, styrk og tæringarþol. Togstyrkur þess er um 290 MPa. Fyrir hluta með meiri styrk er 7075-T6 oft notaður, með styrk um 510 MPa.
Hvernig kemurðu í veg fyrir að ál festist við skurðarverkfæri?
Hægt er að draga úr viðloðun áls með því að nota beitt karbítverkfæri, slípuð rif og rétt kælivökva. Verkfæri með 2 eða 3 rifum bæta venjulega flísafrás. Rétt flísálag og stöðugar skurðaraðstæður hjálpa einnig til við að koma í veg fyrir uppsöfnun eggja.
Hvaða snúningshraði og fóðrunarhraði hentar til að fræsa ál?
Ál er venjulega malað á meiri hraða en stál. Fyrir karbítverkfæri er skurðarhraðinn oft á bilinu 300 til 1,000 m/mín. 6 mm endfræsari getur keyrt á 12,000 til 18,000 snúninga á mínútu með fóðrunarhraða á bilinu 1,000 til 3,000 mm/mín.
Hvaða yfirborðsáferð er hægt að ná þegar ál er fræst?
Hefðbundin CNC-fræsun á áli gefur oft yfirborðsáferð á bilinu Ra 1.6 til 3.2 µm. Með frágangsferlum og stöðugum vinnsluskilyrðum getur yfirborðið batnað í um það bil Ra 0.8 til 1.6 µm.
Er hægt að anodisera malaða álhluta eftir vinnslu?
Já, hægt er að anóðgera fræsta álhluta eftir vinnslu. Málmblöndur eins og 6061 eru almennt notaðar vegna þess að þær þola anóðgeringu vel. Staðlað anóðgert lög eru venjulega 5 til 25 µm þykk, allt eftir notkun.
Niðurstaða
Álfræsing skiptir máli því hún gefur framleiðendum hagnýta leið til að framleiða létt, nákvæm og fjölhæf hluta í fjölbreyttum atvinnugreinum. Þegar vel er stjórnað á verkfæravali, skurðarbreytum, festingum, flísarstjórnun og frágangsstefnu getur álfræsing skilað sterkri víddarsamkvæmni, góðum yfirborðsgæðum og skilvirkri framleiðslugetu.
Hjá TiRapid styðjum við framleiðendur með nákvæmri CNC vinnslu á sérsniðnum álhlutum í frumgerðasmíði og framleiðsluáætlunum. Hladdu upp teikningum þínum til að ræða vinnsluþarfir þínar og fáðu sérsniðna lausn fyrir næsta verkefni þitt.















