
Hvað er CNC vinnsluferli
Í minni langtímareynslu í framleiðsluverkefnum er CNC-vinnsla einn mikilvægasti hlekkurinn í nútíma iðnaði. Svokölluð CNC-vinnsluaðferð felst í því að nota tölvustýrðar CNC-vélar til að ná nákvæmri skurði, borun, fræsingu og öðrum aðgerðum á efnum eins og málmum eða plasti. Helstu kostir hennar eru mikil endurtekningarnákvæmni, mikil sjálfvirkni og hæfni til að ná ±0.005 mm eða jafnvel meiri nákvæmni.
Í samanburði við hefðbundna handvirka vinnslu dregur CNC ekki aðeins úr mannlegum mistökum, heldur breytir það einnig sjálfkrafa flóknum CAD hönnunarskrám í G-kóða leiðbeiningar, sem knýr vélina beint til að ljúka öllu vinnsluferlinu. Frá teikningarinntaki, myndun verkfæraleiðar, stillingu skurðarbreyta, klemmustillingu til afhendingar lokaafurðar, er hvert skref staðlað og stafrænt, sem er lykilferlið til að ná fram skilvirkri og fjöldaframleiðslu.
Í dag hefur meira en 90% af háþróaðri framleiðslu í heiminum, svo sem flug- og geimferðaiðnaði, lækningatækjum, nákvæmnismótum o.s.frv., innleitt CNC-vinnslu að fullu. Að skilja þetta ferli er ekki aðeins grunnfærni verkfræðinga, heldur einnig fyrsta skrefið í farsælli framleiðslu.
Hverjar eru helstu gerðir CNC vinnslu
Í daglegum vinnsluverkefnum mun ég velja hentugustu CNC vinnsluaðferðina í samræmi við flækjustig lögunar, nákvæmnikröfur og framleiðsluhagkvæmni hlutanna. Algengar CNC vinnsluaðferðir fela aðallega í sér fræsingu, beygju, borun, rúmun og tappaskurð o.s.frv. Hvert þeirra hefur sína einstöku kosti og viðeigandi aðstæður. Til dæmis hentar fræsun fyrir fjölþætta vinnslu, beygja einbeitir sér að snúningshlutum og borun og tappaskurður eru lykilþættir í skrúfuðum mannvirkjum.
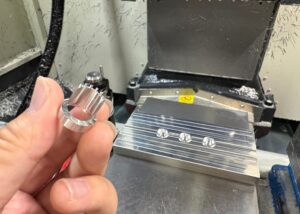
Sérstaklega þegar unnið er með flókin vinnustykki með nákvæmni innan ±0.01 mm er fjölása vinnsla (eins og 5-ása) ómissandi aðferð. Hún getur klárað marghliða skurð í einni klemmu, sem bætir verulega skilvirkni og samræmi. Að ná tökum á eiginleikum og valreglum þessara helstu ferla er grunnurinn að því að takast á við ýmsar vinnsluáskoranir. Að baki hverri vinnsluaðferð býr listin að vega og meta skilvirkni, nákvæmni og kostnað.
milling
Fræsing er ein algengasta vinnsluaðferðin í CNC vinnslu. Efnið er skorið lag fyrir lag með því að færa verkfærið eftir mörgum ásum með miklum snúningi. Ég nota oft fræsingu til að vinna úr flóknum útlínum, holum og marghliða mannvirkjum, svo sem ofnhúsum eða nákvæmum festingum. Almennt getur vinnslunákvæmni fræsingar náð ±0.01 mm og hún er mjög aðlögunarhæf fyrir efni eins og ál, POM og messing. Í raunverulegri notkun hafa þvermál verkfærisins, fóðrunarhraði og kælingaraðferð bein áhrif á gæði og stöðugleika skurðbrúnarinnar. Sérstaklega við mikinn hraða er hætta á uppsöfnun brúna og breyturnar verða að vera nákvæmlega stjórnaðar.
Beygja
Beygjutækni hentar vel til að vinna snúningshluta eins og áshluta, flansa, hringa og skrúfganga. Þegar efnið snýst á miklum hraða á spindlinum sker verkfærið eftir geisla- og ásstefnu, sem er mjög skilvirk framleiðsluaðferð. Ég vel oft beygjutækni í fjöldaframleiðslu, sérstaklega þegar viðskiptavinir hafa miklar kröfur um samása og ytri hringfrágang. Staðlað nákvæmni beygju er almennt ±0.01~0.03 mm. Ef það er sameinað nákvæmu CNC kerfi og sjálfvirkri verkfærabótaaðgerð er hægt að bæta víddarstöðugleika enn frekar.
borun
Borun er lykilatriði í undirbúningsvinnslu holna og hún er nothæf fyrir fjölbreytt málm- og plastefni. Ég nota oft borun til að klára staðsetningargöt, í gegnumgöt eða forborað göt á meðan á sönnunarferlinu stendur. CNC-borun getur sjálfkrafa skipt um borstykki af mismunandi þvermálum, sem bætir skilvirkni til muna. Fyrir djúp göt með dýpi sem er meira en 5 sinnum þvermálið, mun ég nota innri kælivökvaborstykki og draga úr hraðanum til að forðast brot á verkfærunum vegna lélegrar flísafrásogs. Eftirvinnsla eftir borun, svo sem niðursökkun, afskurður eða tappskurður, er einnig mjög mikilvæg.
Frágangsferli (rúmning, tapping o.s.frv.)
Frágangur ákvarðar gæði samsetningar fullunninnar vöru, sérstaklega götin sem notuð eru til skrúfutengingar eða staðsetningar. Í tilfellum þar sem mikil nákvæmni er krafist nota ég rúmara til að auka og fínstilla borþvermálið enn frekar til að tryggja að vikmörkin séu innan ±0.005 mm. Fyrir tappaskurð skal velja viðeigandi tappa í samræmi við efni og forskriftir um þráð. Til dæmis skal nota spíralriftappa við vinnslu ryðfríu stáli og sameina hann við tappasolíu til að draga úr togi og auka endingartíma. Stöðugleiki klemmu verkfærisins við tappaskurð hefur einnig bein áhrif á lóðrétta stöðu þráðarins og ganghraða mælisins.
Fjölása vinnsla (3 ásar og 5 ásar)
Þegar ég fæst við hluti með flóknum uppbyggingum og mörgum eiginleikum í mörgum hornum, vel ég oft fimmása vinnslu. Ólíkt hefðbundinni þriggjaása vinnslu, sem getur aðeins hreyfst í X-, Y- og Z-áttir, getur fimmása vinnsla einnig stjórnað tveimur snúningsáttum, sem gerir verkfærinu kleift að skera í hvaða horni sem er í geimnum. Þessi aðferð dregur ekki aðeins úr fjölda klemmutíma heldur bætir einnig verulega skilvirkni og nákvæmni vinnslunnar. Nákvæmni dæmigerðs fimmása búnaðar er hægt að stjórna stöðugt innan ±0.005 mm og er mikið notuð í háþróaðri framleiðslu eins og lækningatækjum, geimferðahlutum og flóknum mótum.
Kjarnabúnaður og verkfæri
Í CNC vinnsluferlinu hefur val á búnaði og verkfærum áhrif á nákvæmni, skilvirkni og stöðugleika vinnslunnar. Mismunandi uppbygging vinnuhluta, efni og framleiðslulotur krefjast mismunandi gerða búnaðar og skurðarverkfæra. Sem verkfræðingur fínstilli ég oft valstefnuna út frá teikningum viðskiptavina til að tryggja að vinnsluáætlunin sé bæði skilvirk og hagkvæm.
Tegundir CNC véla
Algengur CNC búnaður eru meðal annars lóðréttar vinnslumiðstöðvar, láréttar vinnslumiðstöðvar og beygju- og fræsivélar.
Lóðrétta vinnslumiðstöðin er einn af þeim búnaði sem ég nota oftast. Hún hentar vel til að vinna úr flötum hlutum, álskeljum eða mótum. Hún er auðveld í klemmu og hefur gott sjónsvið.
Láréttar vinnslustöðvar henta betur fyrir lotuhluta eða flóknar kassa. Hægt er að vinna vinnustykkið á mörgum hliðum án þess að snúa því oft við, sem bætir heildarvinnsluhagkvæmni.
Samsettar beygju- og fræsingarvélar samþætta beygju- og fræsingaraðgerðir og henta fyrir nákvæma samþætta vinnslu á samhverfum hlutum og áshlutum. Þær eru oft notaðar í burðarhlutum í flugvélum eða sjálfvirkum hlutum með mikilli nákvæmni.
Algengar gerðir verkfæra og notkun þeirra
Þegar ég vel hníf, mun ég stilla hann upp eftir gerð efnisins, vinnsluhlutanum og nákvæmniskröfum:
Endafræsari: mikið notaður í ýmsum vinnsluhlutum eins og flötum, hliðum, holum o.s.frv., með þvermál á bilinu Φ1mm til Φ20mm.
Bor: Notað til holuvinnslu. Staðlað bordýpt er venjulega 3 til 5 sinnum þvermálið. Fyrir djúp holur þarf innri kælivökvabor í tengslum við lághraða skurð.
Tappa (tappa): notað til að búa til innri þræði. Fyrir mismunandi efni (eins og ryðfrítt stál, ál, plast) eru notaðir beinir grópar, spíralgrópar eða útpressunartappa til að tryggja gæði mótunar.
Kúluendaskeri, affasunarskeri og rúmari: Þeir eru notaðir til að slétta yfirborð, breyta brúnum og hornum og ljúka við opnun með mikilli nákvæmni og eru lykillinn að því að ná fram nákvæmum hlutum.
Festingar- og sjálfvirkt verkfæraskiptikerfi
Til að tryggja stöðugleika við vinnslu nota ég venjulega sérstaka festingar eða mátskrúfstöng til að festa vinnustykkið. Fyrir lotupantanir með mikilli endurtekningu bý ég til mínar eigin staðsetningarfestingar til að draga úr klemmutíma. Sjálfvirka verkfæraskiptakerfið (ATC) bætir verulega getu samfelldrar vinnslu. Til dæmis getur sjálfvirka verkfærablaðið með 24 verkfærum, sem ég stillti upp, skipt óaðfinnanlega á milli grófvinnslu, hálffrágangs og frágangs í einni vinnslu, sem sparar ekki aðeins vinnuafl heldur kemur einnig í veg fyrir villur við verkfæraskipti.
Viðeigandi efnisgreining
Í CNC-vinnslu ákvarða eðliseiginleikar efnisins skurðaraðferð, verkfæraval og vinnsluhagkvæmni. Mismunandi efni virka mjög mismunandi í vinnslu. Til dæmis hafa álmálmblöndur hraða varmaleiðni og góða vinnsluhæfni, en títanmálmblöndur hafa litla varmaleiðni og teygjanlegt frákast, sem veldur miklu sliti á verkfærum. Plast eins og PTFE er mjúkt en auðvelt að afmynda og draga og þarfnast einnig sérstakrar ferlisstýringar.
Eftirfarandi tafla er samanburðargreining á þeim efnum sem ég nota oftast:
| efni Type | Algeng dæmi um efni | Aðstaða | Vinnsluerfiðleikar | Ráðlagðar gerðir verkfæra |
| ál | 6061, 7075, 5052 | Léttleiki, góð sveigjanleiki, mikil varmaleiðni | auðvelt | Háskerpa úr karbíði |
| Ryðfrítt stál | 304, 316, 303 | Hár styrkur, tæringarþol, augljós vinnuherðing | Erfitt | Húðuð karbítverkfæri |
| Títanleir | TC4, 5. bekkur | Mikill styrkur og létt þyngd, hár hitþol, lág varmaleiðni, mikil fráköst | erfiðleikar | Sérstök hornkarbíðverkfæri |
| Brass/kopar | C3604, C110 | Góð leiðni, auðvelt að brjóta flísar, mikil yfirborðsáferð | miðlungs | Skarpt blað, stórt framhornshönnun |
| PEEK | Verkfræði plastefni | Hár hitþol, mikill styrkur, lítil hitauppstreymi | miðlungs | Pólunarverkfæri fyrir karbít |
| PTFE (teflon) | Sveigjanlegt plast | Mjög háll, mikil teygjanleiki, auðvelt að afmynda | auðvelt | Eineggjaður hnífur með beittum skurðbrún |
| Nylon | PA6, PA66, PA12 | Sterk vatnsupptaka, góð sveigjanleiki, skurður og teikning | auðvelt | Eineggjaður hnífur eða spíralhnífur |
Nákvæmni og þolstýring
Í CNC-vinnslu er nákvæmni og vikmörk ekki aðeins grundvöllur gæðatryggingar, heldur einnig í beinu samsetningarframmistöðu og endingartíma hluta. Fyrir mér er nákvæmnisstýring innan ±0.01 mm nú þegar dagleg rútína og til að ná þessu er nauðsynlegt að skilja upptök villunnar ítarlega, skipuleggja ferlisflæðið á sanngjarnan hátt og nota nákvæman prófunarbúnað.
Til dæmis getur slit á verkfærum, hitauppþensla, klemmuaflögun og aðrir þættir, jafnvel þótt einn hlekkur sé úr böndunum, leitt til heildarfráviks. Ég nota venjulega þrívíddarhnitamælitæki (CMM) til að staðfesta lykilvíddir og stilla hraða og kælingu meðan á skurðarferlinu stendur til að tryggja að hitauppstreymi sé í lágmarki. Nákvæmni byggist ekki á „tilfinningu“ heldur á kerfisstjórnun á hverjum hlekk.
Staðlað þolbil og prófunaraðferð
Ég framkvæmi venjulega eftirlit byggt á þolflokki upplýsingatækni á teikningum viðskiptavinarins eða samkvæmt ISO 2768. Til dæmis:
Almenn hlutastærð: ±0.1 mm
Nákvæm samsetning: ±0.01 mm
Mikil nákvæmni: ±0.005 mm eða jafnvel hærri
Hvað varðar greiningaraðferðir nota ég aðallega:
Vernier-skífur og míkrómetrar fyrir fyrstu skoðun
Hnitamælitæki (CMM) fyrir nákvæmnisstaðfestingu
Yfirborðsprófílmælir til að athuga ójöfnur og prófílvillur
Stundum, til að bæta skilvirkni skoðunar, set ég mælipunkta á netinu fyrir lykilvíddir og staðfesti meðan á vinnslu stendur.
Hvernig á að stjórna áhrifum varmaaflögunar og slits á verkfærum á nákvæmni
Eitt stærsta vandamálið í vinnslu er hitaaflögun, sérstaklega við vinnslu á áli eða plasti, efnið hefur háan hitaþenslustuðul og hitastigshækkun um meira en 10°C getur valdið skekkju upp á meira en 0.01 mm.
Aðferðir mínar til að takast á við vandamál eru meðal annars:
Notið lághraða og létt skurð til að draga úr hitamyndun verkfærisins og efnisins.
Haldið stöðugu hitastigi með kælivökva eða olíuúðainnsprautunarkerfi
Stjórnaðu umhverfishita innan ± 1 ℃
Notið slitþolin verkfæri (eins og TiAlN húðun) til að lengja endingartíma verkfæranna og viðhalda stöðugleika í skurði.
Ekki er hægt að hunsa slit á verkfærum. Alltaf þegar ég vinn í meira en 2 klukkustundir stoppa ég og athuga verkfærið, sérstaklega þegar ég vinn með vikmörkum upp á ±0.005 mm, þá geri ég það oftar og strangara.
Algengar villuvaldar í vinnslu
Að mínu mati stafa vinnsluvillur aðallega af eftirfarandi þáttum:
Villur í búnaði: Snúningur á vélbúnaði, slit á stýripinnum og jafnvel léleg smurning geta haft áhrif á nákvæmni.
Frávik í verkfæri: Röng uppsetning verkfæra eða villa í lengdarstillingu eru algengustu vandamálin sem byrjendur valda.
Efnisvandamál: Ójöfn spennulosun inni í hráefninu veldur aflögun eftir skurð.
Klemmuaflögun: Of mikill klemmuþrýstingur og ófullnægjandi stuðningur við vinnustykkið getur valdið aflögun.
Vandamál með stillingu forrits: Slóðarmyndunin er óraunhæf og bakslag og bætur eru ekki teknar til greina.
Til að forðast þessi vandamál mun ég framkvæma CAM hermun, prufuskurð og skoðun fyrir hverja ferlisáætlun til að tryggja stöðugleika og stjórnanleika meðan á lotuvinnslu stendur.
Hjálpartækni í CNC vinnslu
CAM forritun og hermun (eins og Fusion360, Mastercam)
Meðhöndlun skurðarvökva og smurningar
Sjálfvirkni og samþætting snjallra framleiðslukerfa
Algeng umsóknarsvæði
Í langri reynslu minni af CNC-vélavinnslu hef ég uppgötvað mikilvægt mynstur – mismunandi atvinnugreinar hafa mismunandi kröfur um vélræna hluti. Frá miklum styrk og nákvæmni í geimferðaiðnaði til leit að lífsamhæfni og míkronþoli fyrir lækningaígræðslur, til tvíþættra staðla um framleiðslusamræmi og yfirborðsgæði í bílaiðnaðinum, hefur CNC-vélavinnsla orðið kjarninn í framleiðsluaðferð með mikilli nákvæmni, mikilli aðlögunarhæfni og fjölhæfni efnis.
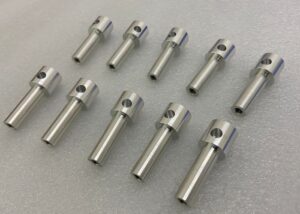
Hér að neðan mun ég skipuleggja kerfisbundið fimm algengustu notkunarsvið CNC -vinnslu eftir atvinnugreinaflokkun til að hjálpa þér að ákvarða fljótt hvaða flokk verkefnið þitt tilheyrir og samsvarandi ferlisfókus:
| Notkunarsvið | Dæmigert hlutar | Vinnslukröfur og einkenni |
| Loft- og varnarmál | Túrbínublöð, burðarvirki, tengi | Efnið er að mestu leyti títanblöndu eða háhitablöndu, sem krefst mikils styrks og ±0.005 mm nákvæmni, og 5-ása vinnslu er nauðsynleg. |
| Lækningatæki og ígræðslur | Beinskrúfur, gervilimir, skurðtæki | Verður að vera í samræmi við ISO 13485, nákvæmni ±0.01 mm, efnin eru yfirleitt ryðfrítt stál og PEEK |
| Bílavarahlutir og sérsmíðaðar mannvirki | Vélarhús, fjöðrunaríhlutir, frumgerðir | Það þarf að vera hitaþolið og tæringarþolið, með mikilli stöðugleika í framleiðslulotum og yfirborðsgrófleika upp á Ra 0.8μm. |
| Rafeinda- og hálfleiðaraíhlutir | Hitadreifingarundirlag, skjöldur, hringrásarfesting | Áhersla á örbyggingu og nákvæmni samsetningar, hentugur fyrir efni eins og ál, kopar og verkfræðiplast |
| Iðnaðarbúnaður og sjálfvirk samsetning | Rekki, teinar, tengieiningar | Burðarhlutar eru stórir að stærð og stjórnun á flatleika og lóðréttu stöðu er mikilvæg, sem krefst oft vinnslu + yfirborðsmeðferðar |
SPURNINGAR
Hver er ferlið við vinnslu
Vélræn vinnsla er frádráttarferli þar sem efni er fjarlægt úr vinnustykki til að ná fram æskilegri lögun og nákvæmni. Ég byrja með CAD hönnun, breyti henni í CAM og forrita síðan CNC vélina. Lykil skref eru uppsetning, grófvinnsla, frágangur og skoðun. Í nákvæmnisverkum held ég vikmörkum innan ±0.01 mm fyrir málmhluta.
Hverjar eru mismunandi gerðir af vinnslu
Ég flokka venjulega vélræna vinnslu í fjórar gerðir: beygju, fræsingu, borun og slípun. Hver þeirra hefur sína sérstöku notkunartilvik - beygja er fyrir sívalningslaga hluti, fræsing fyrir flókin þrívíddarform, borun fyrir göt og slípun fyrir afar fína áferð. Í CNC-vinnslu sameina ég oft þessi ferli til að uppfylla þröng vikmörk og frágangsstaðla.
Hverjar eru 7 grunngerðir vélaverkfæra
Þær 7 grunnvélar sem ég nota eru: rennibekkur, fræsivél, borpressa, kvörn, CNC vinnslumiðstöð, sög og EDM vél. Hvert verkfæri gegnir einstöku hlutverki — eins og að nota rennibekk fyrir samhverfu eða EDM fyrir harða málma. Val á réttu verkfæri fer eftir efni, rúmfræði og nákvæmnikröfum.
Hvert er ferli vélvirkja
Sem vélvirki hefst ferlið mitt með því að lesa verkfræðiteikningar, setja upp vélar, velja verkfæri og forrita slóðir. Ég fylgist með skurðaraðstæðum, athuga mál með þykkt og míkrómetrum og stilli breytur í rauntíma. Fyrir mikilvæga hluti framkvæmi ég gæðaeftirlit til að tryggja ±0.005 mm nákvæmni og slétta áferð.
Caðgerðaleysi
CNC-vinnsla er samþætt ferli sem sameinar hönnun, efnisval og gæðaeftirlit. Með því að skilja mismunandi gerðir vinnslu og nákvæmnisstjórnun get ég tekið upplýstar ákvarðanir fyrir hvert verkefni, hvort sem um er að ræða frumgerðasmíði eða lotuframleiðslu, sem tryggir mikla nákvæmni allt að ±0.005 mm og flóknar rúmfræðir.
Hjá TiRapid fínstillum við ferla til að finna jafnvægi milli virkni, kostnaðar og afhendingartíma. Hladdu inn hönnun þinni til að fá sérsniðna framleiðslulausn sem hentar þínum þörfum.
















