
CNC-beyging er lykiltækni í nútíma framleiðslu, fær um mikla nákvæmni og flókna formvinnslu. Að bæta skilvirkni í CNC-beygingu felur í sér að hámarka ferla, verkfæraval, skurðarbreytur og vélræna notkun. Vel skipulagt vinnuflæði tryggir að hlutar séu framleiddir hraðar, með stöðugum gæðum og lágmarks niðurtíma, sem er mikilvægt fyrir framleiðslu í miklu magni eða miklu verðmæti.
Ferlabestun og vinnslustefna
Að hámarka vinnsluferlið er nauðsynlegt til að bæta skilvirkni CNC-beygju. Þetta felur í sér að skipuleggja verkfæraleiðir, lágmarka biðtíma og samhæfa grófvinnslu, hálffrágang og frágang til að viðhalda jöfnu vinnuflæði. Skilvirkar aðferðir draga úr sliti á verkfærum, lækka orkunotkun og stytta framleiðsluferla.
Skipulagning og röðun verkfæraslóða
Skipulagning verkfæraleiðar ákvarðar áhrifaríkustu leiðina fyrir skurðarverkfærið til að fjarlægja efni. Með því að greina rúmfræði hluta og velja bestu mögulegu röð geta vélar unnið samfellt án óþarfa stöðvunar eða tilfærslu.
- Skilgreina aðal- og aukaskurðarleiðir
- Fínstilltu aðferð og afturköllunarhreyfingar
- Forðastu árekstra og truflanir verkfæra
- Jafnvægi á grófum og frágangsleiðum
- Lágmarka tíma sem ekki þarf að skera
- Tryggið stöðuga yfirborðsvirkni
Árangursrík leiðarskipulagning eykur beint efniseyðingarhraða og styttir hringrásartíma.
Vélræningarstefna fyrir flóknar aðgerðir
Fyrir íhluti með djúpum holum, þunnum veggjum eða fjölþrepa sniðum er rétt aðferðaval afar mikilvægt. Aðlögun skurðarröð og fóðrunarátta hjálpar til við að viðhalda stöðugleika og stytta hringrásartíma.
- Greinið mikilvæga eiginleika sem hafa áhrif á stöðugleika
- Röðskurður til að lágmarka aflögun
- Notið aðlögunarhæfa fóðrunarhraða fyrir flóknar sneiðar
- Jafnvægi álagsdreifingar verkfæra
- Koma í veg fyrir titring við frágang
- Viðhalda víddarsamræmi
Stefnumótandi röðun flókinna eiginleika tryggir áreiðanlega og skilvirka vinnslu.
Samþætting grófvinnslu- og frágangsskrefa
Jafnvægi grófvinnslu og frágangs eykur bæði framleiðni og gæði hluta. Með því að velja viðeigandi skurðardýpt og fóðrun fyrir hvert stig er komið í veg fyrir ofhleðslu á verkfærum og yfirborðsgæðum viðhaldið.
- Ákvarða bestu grófvinnsludýpt
- Setja inn leyfi fyrir frágangi
- Stilltu snúningshraða fyrir hvert stig
- Lágmarka breytingar á verkfærum
- Auka yfirborðs einsleitni
- Viðhalda skilvirkni hringrásarinnar
Samþætt skref draga úr óþarfa hreyfingu verkfæra og auka heildarframleiðsluhagkvæmni.
Skurðarfæribreytur og verkfæraval
Að hámarka skurðarbreytur og velja viðeigandi verkfæri eru grundvallaratriði í skilvirkri CNC beygju. Rétt val dregur úr vinnslutíma en viðheldur nákvæmni hluta og yfirborðsgæðum.
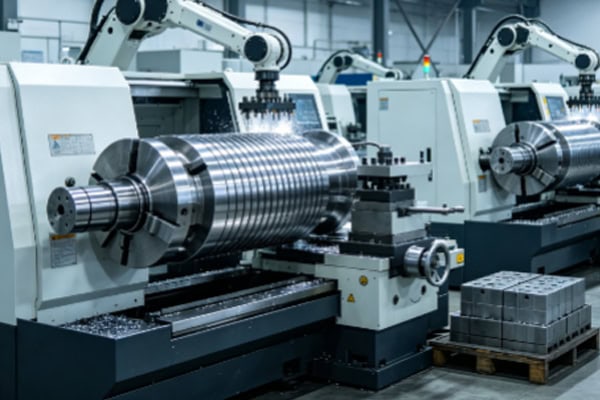
Að velja afkastamikil verkfæri
Notkun réttrar verkfæragæða og rúmfræði bætir skurðarhagkvæmni og lengir endingartíma verkfærisins, sem gerir kleift að ná hærri snúningshraða og fóðrunarhraða.
- Veldu innlegg sem eru sértæk fyrir efnið
- Notið húðaðar eða styrktar skurðbrúnir
- Paraðu lögun verkfærisins við gerð aðgerðar
- Viðhalda réttri skerpu verkfæra
- Minnka titring og suð
- Auka stöðugleika skurðar
Háþróuð verkfæri styðja hraðari skurð án þess að skerða nákvæmni.
Hagræðing skurðarbreytur
Að stilla snúningshraða, fóðrunarhraða og skurðardýpt í samræmi við efniseiginleika og lögun hlutarins hámarkar skilvirkni og lágmarkar slit á verkfærum.
- Stilltu kjörinn snúningshraða fyrir efnið
- Stilltu fóðrun á hverja snúning fyrir mjúka skurð
- Ákvarða bestu skurðardýpt
- Notið kælivökva á áhrifaríkan hátt til að draga úr hita
- Fylgjast með álagi og sliti verkfæra
- Jafnvægi á hraða og stöðugleika
Vel stilltar breytur stytta hringrásartíma og viðhalda stöðugum gæðum.
Samsvörun verkfæra og vinnuhluta
Samrýmanleiki efna hefur áhrif á endingartíma verkfæra og skilvirkni skurðar. Harðari efni geta þurft hægari hraða en mýkri málmblöndur leyfa árásargjarna skurð.
- Greinið hörku og seiglu vinnustykkisins
- Veldu verkfæraefni í samræmi við það
- Aðlaga skurðaraðferðina að hitaáhrifum
- Koma í veg fyrir ótímabæra bilun verkfæra
- Bæta yfirborðsáferð
- Auka heildarvinnslugetu
Rétt efnisval dregur úr niðurtíma og tíðni verkfæraskipta.
Vélviðhald og kerfisstýring
Reglulegt viðhald og nákvæm stjórnun á CNC vélum tryggir stöðugan rekstur og dregur úr óvæntum niðurtíma, sem er mikilvægt til að viðhalda mikilli skilvirkni.
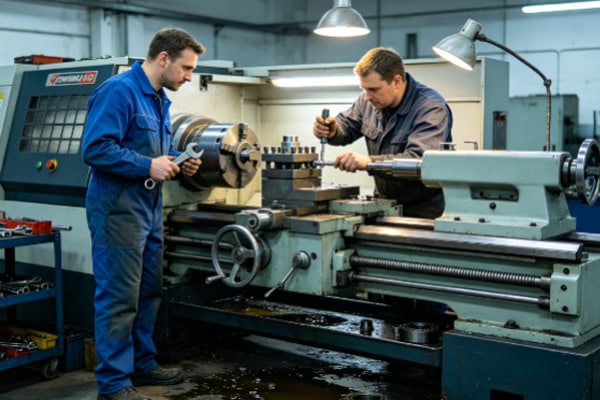
Venjulegt viðhald og skoðun
Að viðhalda ástandi vélarinnar gerir kleift að skera nákvæmlega og lágmarka truflanir á framleiðslutíma.
- Skoðaðu spindil og legur
- Hreinsið og smyrjið leiðarvegi
- Athugaðu virkni kælikerfisins
- Kvörðun mælikerfa
- Skjárstilling og bakslag
- Skiptu um slitna íhluti tafarlaust
Reglulegt viðhald tryggir áreiðanlega afköst og kemur í veg fyrir skilvirknimissi.
Titringsstýring og stöðugleikaaukning
Að stjórna titringi er nauðsynlegt fyrir hraðavinnslu. Stífleiki vélarinnar, rétt klemmu- og dempunaraðferðir draga úr titringi sem getur hægt á vinnslu.
- Festið vinnustykkið með festingum með mikilli stífni
- Stilltu skurðaraðstæður til að draga úr nötri
- Notið titringsdeyfandi verkfæri
- Halda jafnvægi í snúningi snúnings
- Fylgstu með titringsgögnum í rauntíma
- Lágmarka sveigju verkfærisins
Að draga úr titringi bætir yfirborðsgæði og gerir kleift að hraða skurðinum.
Kæling og smurning hagræðing
Áhrifarík kæling viðheldur hitastigi verkfærisins, kemur í veg fyrir hitabreytingar og bætir skurðarhagkvæmni við langvarandi notkun.
- Tryggið stöðugt kælivökvaflæði
- Veldu viðeigandi skurðarvökva
- Fínstilltu stútstefnu og þrýsting
- Fylgjast með hitastigi verkfærisins
- Minnka hitauppþenslu vinnustykkisins
- Bæta endingartíma verkfæra og stöðugleika skurðar
Rétt kælistjórnun styður við hraða og langvarandi vinnslu.
Sjálfvirkni og samþætting vinnuflæðis
Samþætting sjálfvirknikerfa við CNC-aðgerðir dregur úr handvirkri íhlutun, lágmarkar biðtíma og hagræðir framleiðslu.
Sjálfvirk breyting á verkfærum
Sjálfvirkir verkfæraskiptir stytta biðtíma vélarinnar og gera kleift að vinna ótruflað í mörgum þrepum.
- Forritaröð verkfæra
- Tryggið skjót skipti án rangstillingar
- Fylgjast með notkun og sliti verkfæra
- Minnkaðu afskipti rekstraraðila
- Viðhalda samræmi í hringrásinni
- Auka framleiðslugetu
Sjálfvirkni verkfæraskipta viðheldur mikilli nýtingu vélanna.
Rauntíma eftirlit og endurgjöfarkerfi
Að fylgjast með afköstum vélarinnar og skurðaraðstæðum í rauntíma hjálpar til við að koma í veg fyrir niðurtíma og hámarka framleiðni.
- Álag og tog á snúningsásnum
- Fylgjast með skurðhita
- Stilla fóðrunarhraða kraftmikið
- Greina slit á verkfærum snemma
- Skrá framleiðslugögn
- Viðhalda stöðugleika ferlisins
Rauntíma endurgjöf eykur skilvirkni og dregur úr úrgangi.
Verkflæðisáætlun og efnismeðhöndlun
Að samhæfa tímaáætlun véla og meðhöndlun efnis á skilvirkan hátt dregur úr biðtíma milli aðgerða og styður við samfellda framleiðslu.
- Skipuleggja vinnsluröð fyrir marga hluti
- Skipuleggja efnisflæði og geymslu
- Lágmarka hleðslu-/affermingartíma
- Notið færibönd eða vélmennastýrða meðhöndlun
- Samræma rekstur við framleiðslumarkmið
- Hámarka heildarhagkvæmni verksmiðjunnar
Skilvirk vinnuflæðisskipulagning tryggir að vélarnar starfi á fullum afköstum.
















