
Áður en ég breyti hugmyndum í hluti met ég vinnsluhæfni - með því að nota stöðluð verkfæri, rétt vikmörk og lágmarks uppsetningar. Þessi handbók um hönnun fyrir CNC vinnslu býður upp á hagnýtar reglur og ráð um DFM frá hugmynd til afhendingar, sem hjálpar þér að búa til hágæða hluti hraðar, áreiðanlegri og hagkvæmari.
Hvað er CNC vinnsla
CNC-vinnsla (tölvustýring) er frádráttarferli þar sem forrituð verkfæri skera hráefni nákvæmlega í hluta. Hún býður upp á einstaka nákvæmni, endurtekningarhæfni og eindrægni við málma og plast — og brúar CAD-hönnun og raunverulega framleiðslu fyrir hraðari og skilvirkari framleiðslu.
Principles OCNC vinnsla
CNC-vinnsla fjarlægir efni lag fyrir lag úr heilum blokk (vinnustykki). Ólíkt samlagningareðli þrívíddarprentunar er CNC frádráttarvirkni - hver skurður telur með í lokaútkomunni.
Fræsing : Notar snúningsskurðarverkfæri til að skera yfirborð, raufar og holur. Það er tilvalið fyrir prisma eða flókin þrívíddarform. Til dæmis, í daglegu starfi mínu, eru álhús með ±0.01 mm vikmörk fræst með 5-ása miðjum til að ná nákvæmum útlínum og sléttum frágangi.
Beygja : Snýr vinnustykkinu á meðan kyrrstætt verkfæri sker burt efni og framleiðir sívalningslaga eða keilulaga form. Þessi aðferð er fullkomin fyrir ása, hylsun og lokahús þar sem sammiðja er mikilvæg.
Borun : Myndar göt með borbitum, með þvermál sem er yfirleitt á bilinu 0.5 mm til 50 mm. Djúp göt krefjast oft þrepaborunar eða kælivökvaverkfæra til að tryggja nákvæmni og flísafrás.
Í nútíma verksmiðjum sameinast þessar aðgerðir oft sjálfkrafa — fræsing, beygja og borun í einni uppsetningu — sem bætir verulega skilvirkni og nákvæmni.
Algengar tegundir Of CNC vélar
CNC vélar eru mismunandi eftir fjölda hreyfiása:
2–3 ása vélar: Þessar eru algengustu og hagkvæmustu. Þær eru tilvaldar fyrir flata hluti og einföld holrými, þær hreyfast í X-, Y- og Z-átt.
4–5 ása vélar: Bjóða upp á viðbótar snúnings- og hallahreyfingar, sem gerir kleift að vinna margar fleti eða flóknar bogadregnar fleti í einni uppsetningu. Til dæmis þurfa flugvélahlutir eða títanígræðslur oft 5 ása samtímis vinnslu til að tryggja nákvæmni og samræmi.
Blendings- og fjölverkavélar: Sameina fræsingu, beygju og stundum slípun eða leysiskurð í einni einingu, sem lágmarkar uppsetningar og mannleg mistök.
Hjá TiRapid veljum við venjulega búnað út frá lögun hluta og þolkröfum. Fyrir frumgerðir býður 3-ása stilling upp á hraða; fyrir flókna hluti eða framleiðslu tryggir 5-ása stilling víddarsamræmi og kostnaðarsparnað með mörgum innréttingum.
Hvað er að hanna Feða CNC vinnsla
Áður en framleiðsla hefst ákvarðar hönnun framleiðsluhæfni. Hönnun fyrir CNC vinnslu miðar að því að gera hluti hraðari, auðveldari og hagkvæmari í framleiðslu, en jafnframt að uppfylla öll hagnýt og sjónræn markmið. Bjartsýn hönnun dregur úr verkfæraleiðum, uppsetningum og flækjustigi, sem bætir nákvæmni og afhendingarhraða.
Hlutverkið Of Hönnun In TFramleiðsluhringrásin
Hönnun mótar öll stig framleiðsluferlisins:
Skilgreinir verkfæraslóðir og flækjustig: Rúmfræði, veggþykkt og vikmörk hafa áhrif á verkfæraval og hringrásartíma. Snjöll hönnun getur stytt vinnslutíma um meira en 30%.
Minnkar uppsetningar og klemmuaðgerðir: Að taka tillit til aðgengis og staðlaðra festinga við hönnun bætir stöðugleika og skilvirkni.
Eykur nákvæmni og endurtekningarhæfni: Skýrar viðmiðunargildi og samræmd röðun draga úr frávikum. Hjá TiRapid minnkaði stöðlun viðmiðunarhola villur við endurfestingu niður í ±0.01 mm.
Gerir kleift að samþætta stafræna framleiðslu: Nútímaleg CNC vinnuflæði tengja saman hönnunar-, CAM- og skoðunargögn til að viðhalda nákvæmni í gegnum allt ferlið.
Hvernig hönnun hefur áhrif á kostnað Aog afhendingartími
Sérhver vídd sem þú teiknar hefur áhrif á framleiðslukostnað og tímasetningu:
Efni og rúmfræði auka skurðartíma: Djúpir vasar eða þunnir veggir auka slit á verkfærum. Að minnka dýpt um 10% getur lækkað kostnað um það bil 15%.
Þröng vikmörk auka kostnað: Staðlað ±0.05 mm vikmörk eru hröð; ±0.01 mm tvöfaldar vinnslutímann.
Einfölduð hönnun flýtir fyrir afhendingu: DFM endurskoðanir TiRapid styttu meðalafhendingartíma um 2 daga með hönnunarbreytingum eins og afskurði og afskurði.
Staðlun sparar tíma: Notkun staðlaðra þráða, gatastærða og eyður einfaldar tilboðsgerð, innkaup og framleiðslu - sérstaklega fyrir alþjóðlega framleiðslu.
Hvað eru TKostirnir Aog takmarkanir OHönnun Feða CNC vinnsla
Hönnun fyrir CNC vinnslu býður upp á óviðjafnanlega nákvæmni og endurtekningarhæfni, sem gerir kleift að framleiða flóknar rúmfræðir á skilvirkan hátt. Hins vegar setja þættir eins og rúmfræði verkfæra, drægni og vélfærsla takmörk. Að skilja þessi mörk - og hvernig á að hanna í kringum þau - tryggir hágæða og hagkvæma framleiðslu.
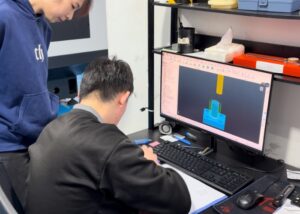
Kostir
Hönnun er undirstaða kostnaðar, hraða og gæða.
Sjálfvirkni og nákvæmni: CNC kerfi ná endurtekningarnákvæmni innan ±0.01 mm, tilvalið fyrir samræmda hluti eins og lokahús eða vélmennatengda liði.
Fjölhæfni efnis: CNC vinnsla meðhöndlar bæði málma og plast með því að stilla fóðrun og hraða.
Styttri frumgerðarferli: Snemmbúin staðfesting á DFM hjálpar til við að spá fyrir um skurðkrafta og verkfæraleiðir; TiRapid stytti afhendingartíma frumgerða um 60%.
Gagnasamþætting: CAD-til-CAM vinnuflæði tryggja að hönnunarmarkmið séu varðveitt í gegnum framleiðslu og skoðun.
Takmarkanir
Jafnvel háþróuð CNC kerfi standa frammi fyrir rúmfræðilegum takmörkunum.
Lögun verkfæris: Hringlaga verkfæri geta ekki skorið skarpa innri horn; hornradíus ≥1.3 × þvermál verkfærisins er nauðsynlegur.
Takmörkun á útdrætti: Djúpir vasar sem eru stærri en 3 × þvermál verkfærisins valda niðrun, sem hækkar yfirborðsgrófleika úr Ra0.8 í Ra3.2.
Vélferð: Of stórir hlutar eða fjölhliða eiginleikar þurfa oft margar uppsetningar, sem eykur hættu á villum.
Lausnir: Aðferðir til að hámarka hönnun
Vasahlutfall: Haldið dýpt og breidd ≤3:1 til að draga úr sveigju verkfærisins.
Hornradíus: Aukið hringlaga radíus (t.d. R1.5→R2.0) til að lengja endingartíma verkfærisins.
Þunnir veggir: Notið ≥0.8 mm fyrir málma, ≥1.5 mm fyrir plast til að koma í veg fyrir titring.
Hönnun holu: Dýpt ≤4 × þvermál; skiljið eftir bil neðst í blindgötum.
Þræðir: Skiljið óþráðaða hluta eftir 1.5× dýpt.
Texti: Notið 20 pt sans-serif letur með grafnum, ekki upphleyptum, texta.
Rif og naglar: Þykkt ≈60% af aðliggjandi vegg til að koma í veg fyrir aflögun.
Skaut og afskurður: Notið almennar athugasemdir um að „brjóta allar brúnir“ til að auka skilvirkni.
Dregghalla: Bætið við 1–2° á lóðréttum veggjum til að draga úr skurðálagi og bæta áferð.
Hvernig To Ákvarða lykilvinnslubreytur við hönnun
Við hönnun fyrir CNC vinnslu skilgreina hönnunarákvarðanir nákvæmni, kostnað og afhendingartíma. Með því að setja vikmörk, frágang, efni og birgðastærðir snemma tryggja verkfræðingar framleiðsluhæfni og skilvirkni - og breyta hönnunaráætlun í áreiðanlega, nákvæma og hagkvæma framleiðslu.
Þolmörk Aog GD&T forrit
Þolmörk eru brúin milli hönnunar og framleiðslu.
Þolmörk knýja áfram kostnað: Ekki þarfnast allir eiginleikar ±0.01 mm nákvæmni. TiRapid sparaði 25% vinnslutíma með því að stilla ±0.02 mm á svæðum sem passa og ±0.1 mm annars staðar.
GD&T bætir skýrleika: Í stað línulegra vikmörka skilgreinir GD&T rúmfræðilega eiginleika eins og samsíða línur, úthlaup og staðsetningu.
Bestu vinnubrögðin:
Notið IT7–IT8 fyrir mikilvægar samsvörun.
Losið niður í IT10–IT11 fyrir svæði sem eru ekki mikilvæg.
Skilgreindu almennar vikmörk í teikningunni til að draga úr misskilningi.
Rétt úthlutun vikmörka getur lækkað heildarkostnað við vinnslu um 10–30%.
Surface Finish Aog fagurfræðilegar kröfur
Að jafna virkni og útlit tryggir betri ánægju viðskiptavina.
Áhrif yfirborðsgrófleika á vinnslutíma: Ra 0.8 µm krefst fínnar frágangsferla, en Ra 3.2 µm er hægt að framkvæma í einni skurði.
Algengar áferðir:
Ál: Anóðisering (tegund II/III) fyrir tæringarþol.
Stál: QPQ eða svart oxíð til ryðvarnar.
Plast: Pólun eða perlublástur til að fá útlit.
Hönnunarráð: Aðskiljið greinilega virknifleti og útlitsfleti í CAD líkaninu til að forðast óþarfa frágang.
Efnisval Aog hitameðferð
Efniviður skilgreinir vinnsluhæfni og afköst verkfæra.
Skurðarhegðun:
Ál (6061, 7075): 500–800 m/mín. Skurðurhraði.
Ryðfrítt stál (304, 316): hægara við 150 m/mín.
Títan (Ti-6Al-4V): krefst stífra verkfæra og kælivökva.
Hitameðferð:
Hert efni (>45 HRC) þurfa húðuð karbítverkfæri.
Losaðu spennu úr glóðuðum hlutum fyrir lokavinnslu.
Með því að velja rétt efni og meðhöndlun getur líftími verkfæra lengst um 2–3 sinnum.
Af hverju staðlaðar birgðastærðir lækka kostnað
Að velja staðlaðar stærðir á lager er ein einfaldasta leiðin til að spara kostnað.
Minni vinnsla = Minni tími: 25 mm þykkur hlutur sparar 20% skurðartíma samanborið við 30 mm.
Auðfáanlegt: Algengar stærðir eins og 100 × 100 × 20 mm álplötur eru víða fáanlegar.
Styttri afgreiðslutími: Að forðast sérsniðnar eyður getur stytt innkaupatímann úr 7 dögum í 1-2 daga.
TiRapid náði 30% hraðari afhendingu og meiri efnisnýtingu með því að staðla birgðastærðir.
Hvernig To Hönnun Feða mismunandi vinnsluferli
Við hönnun fyrir CNC vinnslu þarf hvert ferli - fræsun, beygja og borun - að taka tillit til einstakra hönnunarþátta. Snjallar hönnunir lágmarka álag á verkfæri, draga úr titringi og einfalda uppsetningar, sem bætir nákvæmni og yfirborðsáferð. Hér að neðan eru helstu innsýnir í hönnun frá raunverulegri framleiðslureynslu TiRapid.
Ráðleggingar um hönnun fræsingar
Fræsing er fjölhæf en viðkvæm fyrir stífleika og rúmfræði verkfæra.
Stjórna dýptarhlutfalli á móti breidd: Haltu holrýmisdýpt innan við 4x þvermál verkfærisins. TiRapid bætti yfirborðsgæði um 30% á 7075 áli með því að takmarka hlutfallið við 2.5xD.
Þvermál verkfæris: Styttri verkfæri bjóða upp á betri stífleika. Hönnunin er í kringum staðlaða þvermál (Ø6, Ø8, Ø10 mm) til að forðast kostnaðarsamar sérsniðnar skurðarvélar.
Bestun á hornradíus: Notið innri hornradíus ≥⅓ af holrýmisdýpt (t.d. R4 fyrir 12 mm dýpt). Stærri radíusar draga úr álagi á verkfæri og skriðuförum.
Ráðleggingar um hönnun beygju
Beygja er framúrskarandi við framleiðslu á kringlóttum hlutum en krefst athygli á stöðugleika.
Mjóleikahlutfall: Haldið hlutfalli hlutar á milli lengdar og þvermáls ≤8:1. Fyrir langa skafta notar TiRapid stöðugar hvíldarpunkta eða tvöfalda miðpunkta til stuðnings.
Samhverfa skiptir máli: Samhverf rúmfræði tryggir jafnvægi í skurðkrafti og kemur í veg fyrir sérstöðu.
Titringsstýring: Fyrir hörð efni (t.d. SUS420, HRC50) skal nota lægri snúningshraða og rétt kælivökva.
Hönnunarathugasemd: Bætið við „Miðjustuðningur nauðsynlegur“ á teikningar til að auðvelda skipulagningu ferla.
Ráðleggingar um hönnun boranas
Borun er grundvallaratriði en oft gleymd.
Dýptarhlutfall og þvermál: Haldið holudýpt ≤10× þvermáli. Fyrir dýpri holur skal bora frá báðum hliðum eða nota þrepaborun. TiRapid nær ±0.02 mm nákvæmni með 5×D borum með flísafjarlægingarlotum.
Hornrétt: Borfletir verða að vera flatir og hornréttir til að koma í veg fyrir að borið fari úr stað. Bætið við litlum punktfleti á skásettum fleti.
Forðist hálfgöt: Hálfgöt skemma verkfæri og skilja eftir sig skurði. Ef það er óhjákvæmilegt skal íhuga fræsingu eða EDM í staðinn.
Hvernig To Hönnunarundirskurðir Aog flóknar aðgerðir
Í hönnun fyrir CNC vinnslu eru undirskurðir og innri rúmfræði miklar áskoranir. Þessi falin svæði eru erfitt að ná til með venjulegum verkfærum og geta aukið kostnað eða valdið villum. Snjöll hönnun jafnar virkni og aðgengi að verkfærum. Þessi kafli sýnir hvernig hægt er að einfalda eða skipta hlutum til að spara tíma og kostnað.
Undirskornar víddir, verkfæri og aðgengi
Undirskurðir eru klassískar „falnar rúmfræðir“. Ef þær eru ekki hannaðar rétt geta þær gert hluta óvinnsluhæfan.
Stærðarleiðbeiningar:
Haldið undirskurðardýpt ≤70% af lengd verkfærishálsins og breidd ≤1.5 × þvermál verkfærisins. Hjá TiRapid gerði stilling á undirskurðardýpt ventilhúss úr 8 mm í 5.5 mm kleift að vinna með venjulegri kúlufræsara — sem sparaði 25% framleiðslutíma.
Verkfæri og slóðir:
Notið T-rifafræsara eða kúlufræsara fyrir undirskurð. Í þröngum rýmum skal velja langhálsfræsara eða 5-ása uppsetningar. Gefið alltaf að minnsta kosti 1.5 × þvermál verkfæris Bil fyrir örugga útgöngu úr verkfærum.
Aðgengisathugun:
Herma eftir verkfæraleiðum í CAD/CAM hugbúnaði. Verkfræðingar TiRapid nota Fusion 360 Aðgengiskort fyrir verkfæri til að bera kennsl á blindsvæði fyrir forritun, sem kemur í veg fyrir kostnaðarsamar endurvinnslur.
Hagkvæmir valkostir
Flókin rúmfræði krefst ekki alltaf dýrrar 5-ása vinnslu. Með hönnunarhagræðingu er oft hægt að ná sömu niðurstöðu á skilvirkari hátt.
Endurhanna uppbygginguna:
Ef undirskurður þjónar aðeins sem læsing eða samsetningareiginleiki skal skipta honum út fyrir skásetta eða skrúfaða hönnun. Til dæmis endurhannaði TiRapid álhús með 45° innfelldri passun, skipti úr 5-ása yfir í 3-ása vinnslu og lækkaði hlutakostnað um 40%.
Skipting vinnslu og samsetning:
Skiptið hlutanum í marga hluta til að auðvelda aðgang og tengið hann síðan saman aftur með skrúfum eða suðu. Þessi „einingaaðferð“ er vinsæl í geimferðum og sjálfvirkni.
Kostir: Lægri kostnaður við búnað og auðveldara viðhald.
Ráð: Bætið við tappagötum til að tryggja nákvæma röðun við samsetningu.
Blendingsframleiðsla:
Fyrir afar flókin innri holrými er hægt að sameina 3D prentun til að sannreyna lögun með CNC frágangi á virkum yfirborðum. Þessi blendingsaðferð sameinar hönnunarfrelsi og nákvæmni - tilvalin fyrir mót og lækningatæki.
Hvernig To Stefnumörkun á áætlunarhluta Aog festingar
Í hönnun fyrir CNC vinnslu hefur stefna og festing hluta mikil áhrif á nákvæmni, skilvirkni og kostnað. Góð hönnun gerir ráð fyrir hvernig hlutar eru festir og aðgengilegir. Skýrar dagsetningar og færri uppsetningar auka endurtekningarhæfni, stytta hringrásartíma og tryggja stöðuga vinnslugæði.
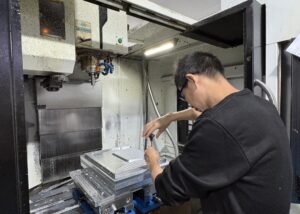
Dagsetningarkerfi Aog staðsetning festingar
Að skilgreina gögn samræmir hönnunaráform við raunveruleikann í vinnslu. Illa valin gögn leiða til tíðra villna í tilfærslu og röðun.
Koma á fót skýru gagnakerfi
Veldu virkniflöt eða samsetningarflöt sem aðalviðmiðunarpunkt. Til dæmis framleiðir TiRapid vélræna samskeytishús með því að nota festingarflötinn sem aðalviðmiðunarpunkt og tvö staðsetningargöt sem aukaviðmiðunarpunkta, og nær þannig <0.02 mm samsetningarfráviki.
Þriggja punkta staðsetningarregla
Notið „3-2-1“ regluna — þrír punktar fyrir plan, tveir fyrir stefnu og einn fyrir snúning. Þetta veitir stöðugleika og heldur endurklemmuvillunni undir ±0.01 mm.
Hönnun og val á innréttingum
Fyrir framleiðslulotur skal nota loft- eða lofttæmisfestingar til að flýta fyrir hlutaskiptum. Fyrir frumgerðir virka hefðbundnir skrúfstykki eða mjúkir kjálkar vel. Í DFM-skýrslum TiRapid er oft lögð áhersla á „truflanasvæði festinga“ til að koma í veg fyrir árekstra milli hönnunareiginleika og klemmusvæða.
Að draga úr uppsetningum Aog verkfærabreytingar
Sérhver uppsetning eða verkfæraskipti valda hugsanlegum villum og auka tíma. Snjöll stefnumörkun og röðun ferla getur útrýmt óhagkvæmni.
Lágmarka uppsetningar
Hönnun þannig að hægt sé að vinna flesta eiginleika (70%+) í einni uppsetningu. Flokkið mikilvæg holur og yfirborð í eitt hnitakerfi til að draga úr breytingum á stefnu. TiRapid minnkaði einu sinni álgrunn úr 3 uppsetningum í 1, sem stytti afhendingartíma um 2 daga.
Fínstilltu stefnu um verkfæraskipti
Flokkaðu saman eiginleika sem krefjast sömu skurðarstærðar eða dýptar. Í 5-ása vinnslu notar TiRapid Ø8 mm fyrir grófvinnslu, síðan Ø4 mm og Ø2 mm fyrir frágang — sem sparar 15% hringrásartíma og lengir endingartíma verkfærisins.
Veldu skilvirka vinnslustefnu
Þegar mögulegt er, skal snúa hlutunum þannig að aðalflöturinn snúi upp til að bæta flísafrás og minnka frávik verkfærisins. Fyrir skáhallar einingar, hallið hlutnum til að leyfa eðlilega skurðarleið, sem bætir yfirborðsáferð og samræmi.
Hvernig To Undirbúa teikningar og skrár fyrir CNC vinnslu
Í hönnun fyrir CNC vinnslu tengja teikningar og þrívíddarskrár hönnun og framleiðslu saman. Skýr, stöðluð skjöl hjálpa vélvirkjum að skilja ásetning sinn strax, lágmarka endurvinnslu og bæta nákvæmni. Í þessum kafla eru lykilatriði teikninga og skráarsnið sýnd fyrir hraða og nákvæma verðtilboðagerð.
Hvað To Innifalið ITeikningar þínar
Vel undirbúin tækniteikning tryggir að hver einasti vélrænn hluti uppfylli hönnunarmarkmið sín.
GD&T (rúmfræðileg víddarmæling og vikmörk)
Notið rúmfræðileg vikmörk eins og staðsetningu, hornréttni og sammiðju til að tjá virknikröfur. Verkfræðingar TiRapid staðfesta öll GD&T tákn fyrir vinnslu til að tryggja að þau passi við getu búnaðarins okkar.
Málsviðvik:
Fylgið algengum stöðlum eins og ISO 2768-mK eða ASME Y14.5. Algengar leiðbeiningar:
Almenn vinnsla: ±0.1 mm
Nákvæmni passar: ±0.02 mm
Götþol: H7 eða H8
Með því að beita þessum stöðlum er hægt að halda jafnvægi á milli kostnaðar og nákvæmni.
Yfirborðsáferð og meðferð:
Tilgreindu alltaf Ra gildi og frágangsgerðir, t.d.:
Ra 3.2 μm fyrir almenna vinnslu
Ra 0.8 μm fyrir fægingu
Svart anóðisering af gerð II eða svart oxíð af gerðinni QPQ til verndar
TiRapid úthlutar sjálfkrafa verkfæra- og ferlisbreytur í samræmi við kröfur yfirborðsins.
Ráðlögð skráarsnið ARáðleggingar um upphleðslu
Að velja rétt snið flýtir fyrir tilvitnun og kemur í veg fyrir þýðingarvillur.
3D líkan snið
STEP (.stp/.step) — alhliða, æskilegt fyrir CNC
IGES (.igs) — fyrir flókin yfirborð
STL (.stl) — fyrir 3D prentun, ekki tilvalið fyrir CNC tilboðsgerð
Parasolid (.x_t) — tilvalið fyrir SolidWorks/NX notendur
2D teikningarsnið
PDF — fyrir athugasemdir, vikmörk, yfirborðsáferð
DWG/DXF — fyrir leysiskurð eða vírsniðsskurð
Gátlisti fyrir upphleðslu
Samræmdar einingar (mm eða tommur)
Fjarlægðu ónotaða líkama eða falda skissur
Einn hluti í hverri skrá
Staðfesta samræmingu milli teikningar og þrívíddarlíkans
Innifalið eru upplýsingar um yfirborðsfrágang og meðferð
Með því að fylgja þessum skráarstöðlum er tryggt að CNC vinnsluverkefnið þitt færist frá hönnun til framleiðslu óaðfinnanlega og nákvæmlega.
Hvernig To Tryggja gæði vinnslu Aog nákvæmni
Í hönnun fyrir CNC-vinnslu nær gæðaeftirlit lengra en lokaskoðun — það nær frá hönnun til afhendingar. Hvert skref, frá verkfæravali til yfirborðsprófunar, hefur áhrif á nákvæmni og samræmi. Þessi hluti sýnir hvernig á að tryggja að CNC-hlutar uppfylli virkni- og sjónrænar kröfur.
Mælingaraðferðir Aog verkfæri
Nákvæm vinnsla er háð áreiðanlegum skoðunaraðferðum sem eru sniðnar að þolkröfum og rúmfræði hluta.
Snertimælingar (CMM)
Hnitamælitæki (CMM) veita nákvæmni á míkrómetrastigi:
Nákvæmni allt að ±2 µm
Tilvalið fyrir flóknar rúmfræði og frjálsar yfirborðsform
Sjálfvirkar 3D samanburðarskýrslur fyrir hraðari staðfestingu
Snertilaus ljósfræðileg mæling
Sjón- og leysiskönnun fangar milljónir yfirborðspunkta á nokkrum sekúndum:
Nákvæmni um ±10 µm
Tilvalið fyrir fagurfræðilega eða sveigjanlega íhluti
Býr fljótt til þrívíddar skýjakort til að staðfesta vídd
Handvirk mæling
Fyrir minni vikmörk (>0.05 mm) veita þykktarmælar og míkrómetrar nægilega nákvæmni.
Dæmi: Mæling á 6061 álhúsi með ±0.05 mm passaþoli með stafrænum Mitutoyo míkrómetra.
Gæði fullunninna hluta Aog útlitsvæntingar
Hágæða CNC hlutar sameina nákvæmni í vídd og fullkomnun yfirborðs.
Staðlar fyrir yfirborðsgrófleika
Ra 3.2 μm: Staðlað slípað yfirborð
Ra 1.6 μm: Fínvinnsla
Ra 0.8 μm: Pússað eða spegilslétt áferð
Sjónræn og snyrtifræðileg skoðun
Athuganir fela í sér rispur, beyglur, skemmdir og mislitun.
Minniháttar litafrávik (ΔE < 2.0) í anodiseruðum áferðum eru ásættanleg samkvæmt ISO-stöðlum.
Víddar- og formnákvæmni
Með því að nota SPC (tölfræðilega ferlastýringu) fylgist TiRapid með sliti verkfæra og leiðréttir frávik í rauntíma, og heldur frávikum innan ±0.005 mm við fjöldaframleiðslu.
Með því að sameina CMM skoðun, SPC greiningu og útlitsmati ná framleiðendur samræmdum, hágæða CNC hlutum með lágmarks endurvinnslu og aukinni ánægju viðskiptavina.
SPURNINGAR
Hvaða hugbúnaður er notaður til að hanna CNC hluta?
Ég nota aðallega CAD hugbúnað eins og SolidWorks, Fusion 360 eða AutoCAD fyrir þrívíddarlíkön og CAM verkfæri eins og Mastercam eða NX CAM fyrir verkfæraslóðagerð. Þessir verkvangar samþætta hönnun og framleiðslu, bæta nákvæmni um allt að 30% og draga úr forritunartíma um 40% með sjálfvirkri G-kóðagerð.
Hver eru viðmiðin fyrir hönnun CNC véla?
Þegar ég hanna CNC-vélar forgangsraða ég stífleika, snúningshraða og hitastöðugleika. Stíf uppbygging tryggir titringsstjórnun innan ±2 µm, en jafnvægi milli hraða og togs eykur skilvirkni vinnslunnar um 25%. Ég tek einnig tillit til burðargetu, tíma til verkfæraskipta og aðgengis að viðhaldi til að tryggja stöðugleika í framleiðslu.
Hvernig get ég fínstillt hönnun mína fyrir CNC vinnslu?
Ég fínstilli hönnun mína með því að samræma rúmfræði við staðlaðar verkfærastærðir og vinnsluhæfar radíusa. Að forðast djúp holrými og lágmarka uppsetningar dregur úr hringrásartíma um allt að 35%. Að nota hönnunarreglur fyrir framleiðsluhæfni (DFM) snemma í CAD tryggir sléttari verkfæraleiðir, betri yfirborðsáferð og færri verkfæraskipti.
Hvernig get ég aukið hagkvæmni hönnunarverkefnis míns fyrir CNC vinnslu?
Til að auka kostnaðarhagkvæmni einfalda ég lögun hluta, staðla gatastærðir og hanna fyrir vinnslu í einni uppsetningu. Efnisnýting og eftirlit með endingartíma verkfæra geta sparað 15–25% í framleiðslukostnaði. Ég flokka einnig svipaðar aðgerðir og nota fjölása uppsetningar til að lækka verulega vinnuafl og festingarkostnað.
Hvernig get ég tryggt þröng vikmörk í CNC-fræsuðum hlutum mínum?
Með því að stjórna skurðhitastigi, nota CMM skoðun og forrita slitbætur á verkfærum er tryggt að vikmörk séu þröng (allt að ±0.005 mm). Nákvæm festing, stöðug efni eins og 6061-T6 ál og staðfesting eftir vinnslu hjálpa til við að viðhalda samræmi í víddum í mörgum framleiðslulotum.
Niðurstaða
Hönnun fyrir CNC vinnslu snýst ekki bara um teikningar og mál - heldur um að finna jafnvægi á milli nákvæmni, skilvirkni og kostnaðar. Með því að taka tillit til aðgengis að verkfærum, vikmörkum, efnum og festingum snemma geta verkfræðingar lágmarkað áhættu, bætt samræmi og náð fram hágæða hlutum á hagkvæmari hátt. Hefur þú einhverjar hugmyndir eða þarfir varðandi hönnun CNC vinnslu? Tengiliðir þínar verða verðmæt reynsla okkar!
















