
Speglunartæki þurfa venjulega að framkvæma athuganir, staðsetningu, grip, skurð, flutning og aðrar aðgerðir innan tiltölulega lítils rýmis. Þess vegna þurfa mál, samspil og yfirborðsástand innri íhluta að vera stöðug. Í samanburði við almenna vélræna hluta eru skurðaðgerðarhlutar fyrir speglunartæki oft með litlar mál, fíngerða uppbyggingu, mörg göt og tiltölulega þunna veggþykkt. Sumir hlutar þurfa einnig að vera settir saman með linsum, leggjum, griphlutum eða öðrum nákvæmnisíhlutum. CNC-vinnsla getur framkvæmt nákvæma skurð á málmum eða verkfræðiplasti samkvæmt 3D teikningum og verkfræðilegum kröfum og lokið framleiðslu á sérsniðnum hlutum með beygju, fræsingu, borun, sláttun, örvinnslu og öðrum ferlum.
Hver eru vinnslueiginleikar speglunarskurðaðgerðahluta?
Innra rými speglunartækja er takmarkað, þannig að almennt þarf að smækka íhluti en viðhalda nægilegum styrk og stöðugleika. Lítill íhlutur getur innihaldið göt, raufar, þræði, þrep og tengifleti á sama tíma. Þess vegna þarf að skipuleggja vinnsluröðina fyrirfram til að draga úr víddarbreytingum af völdum endurtekinnar klemmu.
Stöðug vinnsla á smávíða mannvirkjum
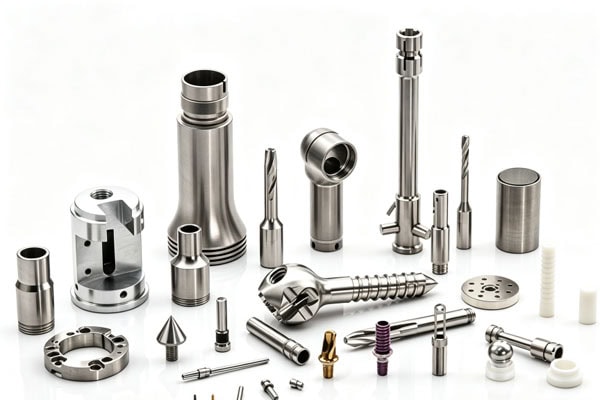
Algengar uppbyggingarhlutar í speglunarskurðaðgerðum eru meðal annars tengi, ermar, staðsetningarhlutir, griphlutir, linsufestingarhlutar, leiðarhlutir og ýmis óstaðlaðir smáir málmhlutar. Sumir íhlutir hafa lítinn ytra þvermál en þurfa samt innri göt eða þrep. Það getur verið erfitt fyrir hefðbundnar vinnsluaðferðir að halda jafnvægi á milli víddarnákvæmni og yfirborðsgæða. CNC-beygja hentar fyrir ás-, erma- og sívalningshluta og getur samfellt lokið uppbyggingu eins og ytra þvermál, innri göt, endafleti, gróp og þræði. Fyrir hluti með slétt yfirborð, óreglulegar útlínur og fjölátta göt er hægt að sameina CNC-fræsingu eða fjölása vinnslu til að ljúka ferlinu.
Að stjórna vinnslukröftum fyrir þunna veggi, fínar gróp og örholur
Sumir speglunaríhlutir nota þynnri veggþykkt til að minnka heildarstærðina. Ef skurðkrafturinn er of mikill við vinnslu getur íhluturinn orðið fyrir lítilsháttar aflögun, sem getur að lokum haft áhrif á samsetningu. Þess vegna þarf að velja viðeigandi klemmuaðferð og vinnsluröð í samræmi við uppbyggingu íhlutsins fyrir framleiðslu. Til dæmis er hægt að vinnslu aðal staðsetningarfleti fyrst, síðan fínar uppbyggingar; fyrir þunnveggja svæði er hægt að minnka skurðmagn í hverri umferð og framkvæma endurskoðun á vídd í síðari ferlum. Fyrir fínar raufar, örgöt og aðra eiginleika ætti einnig að nota viðeigandi stór lítil verkfæri við stjórnun skurðarskilyrða.
Samsetningarvíddir
Skurðaðgerðarhlutar í speglun eru sjaldan notaðir sjálfstæðir. Einn ermi þarf að tengjast öðrum íhlut, einn staðsetningaríhlutur þarf að fara nákvæmlega inn í uppsetningarstöðu sína og einn gripgrind þarf að viðhalda mjúkri hreyfingu. Þess vegna geta gatþvermál, ásþvermál, bil, samása og staðsetningarvíddir sem sýndar eru á teikningunum haft áhrif á lokasamsetningu. Að bera kennsl á þessar mikilvægu víddir fyrir vinnslu getur gert framleiðsluferlið stöðugra.
Hvernig á að þróa CNC vinnslulausn fyrir speglunarhluta
Verkfræðingar þurfa fyrst að staðfesta byggingareiginleika, efni, vikmörk, yfirborðsmeðferð og samsetningarkröfur hlutarins og síðan ákvarða hvort beygja, fræsa, bora, slá eða fjölása vinnsla sé viðeigandi. Speglunarhlutar eru yfirleitt tiltölulega þéttir í uppbyggingu. Ef vinnsluröðin er ekki rétt skipulagð getur það aukið notkun verkfæra, fjölda klemmuaðgerða og síðari frágangsvinnu. Það getur einnig valdið aflögun á þunnveggjasvæðum, frávikum í holustöðu eða óstöðugum yfirborðsgæðum. Þess vegna getur þróun sanngjarnrar vinnsluleiðar fyrirfram hjálpað til við að bæta framleiðsluhagkvæmni, draga úr endurvinnslu og tryggja að hlutar uppfylli síðari samsetningar- og notkunarkröfur.
Staðfesta teikningar og mikilvægar víddir
Eftir að þrívíddarskrár eins og STEP, STP og IGES hafa borist, sem og verkfræðiteikningar eins og PDF, DWG og DXF, er hægt að athuga fyrst uppbyggingu, efni, mál, vikmörk, yfirborðskröfur og sérstakar merkingar hlutarins. Sérstök áhersla skal lögð á samsetningarstöður og mikilvæg mál. Fyrir almennar ytri mál getur framleiðsla farið fram samkvæmt teikningum; fyrir göt, raufar, þræði og staðsetningarfleti sem hafa áhrif á samsetningu ætti að merkja þau sérstaklega í framleiðsluáætluninni, með samsvarandi skoðunaraðferðum.
Veldu vinnsluaðferð samkvæmt uppbyggingu
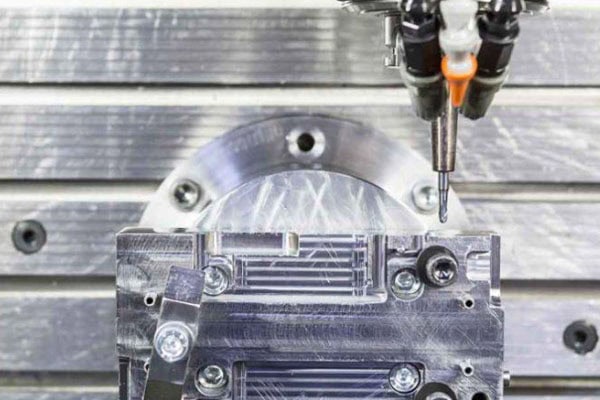
Mismunandi hlutar henta mismunandi vinnslubúnaði. Sívalningslaga hlutar má almennt skoða fyrst fyrir CNC-beygju; hlutar með flóknum sléttum yfirborðum og rúmfræðilegum útlínum er hægt að fræsa með CNC-fræsingu; ef uppbyggingin inniheldur flókna eiginleika í margar áttir er hægt að nota 5-ása CNC-fræsingu til að fækka klemmuaðgerðum. Vefsíða TiRapid býður upp á CNC-fræsingu, CNC-beygju, 5-ása CNC-fræsingu og örfræsingu, sem gerir kleift að velja vinnsluferlið í samræmi við uppbyggingu hlutarins.
| Algengar vinnsluaðferðir fyrir hlutabyggingar og lykilstýringar | ||
| Ermar, skafthlutar | CNC beygja | Ytra þvermál, innra gat, sammiðja |
| Lítil hús | CNC Milling | Staðsetningar gata, flatir fletir, veggþykkt |
| Óregluleg tengi | 3-ása/5-ása fræsun | Útlínur, staðsetningarvíddir |
| Fínir grópar og holur | Ör-CNC vinnsla | Grópbreidd, gatþvermál, kvörn |
| Skrúfaðir tengihlutar | Beygja/fræsa/tappa | Þráðvíddir, pörunargeta |
Samþætta skoðun í vinnsluferlið
Íhlutir í speglun henta ekki til skoðunar fyrr en eftir að allri vinnslu er lokið. Mikilvægar víddir er hægt að athuga á hálfkláruðu stigi til að bera kennsl á víddarfrávik með tímanum og forðast sóun á efni og tíma sem hlýst af því að halda áfram vinnsluferlinu. Algengar skoðanir geta falið í sér víddarmælingar, skoðun á holuþvermáli, skoðun á þráðum, sjónræna skoðun og skoðun á CMM. Vefsíða TiRapid lýsir skoðunarmöguleikum CMM og notkun þeirra í gæðaeftirliti fyrir nákvæma CNC hluti. Fyrir verkefni með hærri kröfur er einnig hægt að útvega samsvarandi víddarskoðunarskýrslur samkvæmt teikningum viðskiptavina, sem auðveldar verkfræði- og innkaupateymum að staðfesta hvort hlutar uppfylla kröfur teikninga.
Hvernig á að velja efni og yfirborðsmeðferð fyrir speglunarskurðaðgerðarhluta
Efnisval hefur bein áhrif á erfiðleika við vinnslu, styrk íhluta, tæringarþol og síðari vinnsluaðferðir. Raunverulegt efnisval þarf að ákvarða út frá notkun íhlutsins, snertingarumhverfi, samsetningarkröfum og verkfræðilegum forskriftum sem viðskiptavinurinn lætur í té. Val ætti ekki að byggjast eingöngu á verði. Fyrir speglunarskurðhluta ætti einnig að taka tillit til lífsamhæfni efnisins, háhitaþols, þrifa- og sótthreinsunarþols og víddarstöðugleika við langtímanotkun. Mismunandi efni hafa mismunandi kröfur um skurðhraða, slit á verkfærum, yfirborðsgrófleika og aflögunarstýringu, þannig að þau þarf að meta fyrirfram á hönnunarstigi. Rétt efnisval getur ekki aðeins bætt vinnsluhagkvæmni heldur einnig dregið úr vandamálum við síðari samsetningu, yfirborðsmeðferð og gæðaeftirlit.
Ryðfrítt stál er hentugt fyrir nákvæma byggingarhluta
Ryðfrítt stál eins og 316L er almennt notað í íhluti lækningatækja og býður upp á góða tæringarþol og vélræna eiginleika. Ryðfrítt stál getur hentað fyrir ermar, tengi, griphluti, burðarvirki og aðra hluti eftir hönnun. Hins vegar hefur ryðfrítt stál almennt meiri hörku og meiri vinnsluerfiðleika en venjulegt ál. Því þarf að hafa stjórn á sliti á verkfærum, skurðarhita og vinnsluaflögun meðan á vinnslu stendur.
Títanmálmblöndur og verkfræðiplast fyrir sérstök mannvirki
Títanmálmblöndur bjóða upp á mikinn styrk og tiltölulega léttan þyngd og hafa notkunargildi í ákveðnum byggingum lækningatækja. Verkfræðiplast eins og PEEK býður upp á eiginleika eins og hitaþol og þol gegn efnafræðilegum miðlum og er hægt að nota þau fyrir tiltekna einangrunar-, stuðnings- eða burðarhluta. Athuga skal að efnisheitið eitt og sér gefur ekki til kynna að íhlutur geti verið notaður klínískt. Lokaefnisgæði, yfirborðsmeðferð, hreinsunarkröfur og notkunarumhverfi ættu að vera staðfest í samræmi við hönnun og reglugerðir lækningatækjaafurðarinnar.
Yfirborðsgæði þarf að ákvarða samkvæmt notkun
Eftir vinnslu geta íhlutir þurft að afgráta, fægja, óvirkja, rafpólera eða nota aðrar tilteknar meðferðir. Fyrir speglunarskurðaðgerðarhluta geta leifar af grófum brúnum haft áhrif á samsetningu og notkun, þannig að fjarlæging á beittum brúnum þarf almennt að vera hluti af vinnslukröfunum. Yfirborðsmeðferð getur einnig haft áhrif á mál. Ef mál gats eða tengiflatar breytast eftir eftirvinnslu getur samsetningarbilið einnig breyst. Þess vegna þarf að staðfesta kröfur um yfirborðsmeðferð fyrir framleiðslu og tengdar víddarbreytingar ættu að vera innifaldar í víddarstýringu.
Framleiðsluferli TiRapid sérsniðinna speglunarhluta
Sérsniðin framleiðsla á skurðaðgerðarhlutum í speglun getur hafist með verkfræðiskrá og síðan haldið áfram í gegnum ferlismat, frumgerðarvinnslu, skoðun og lotuframleiðslu. Verkfræðiteymið greinir fyrst 3D líkanið, 2D teikningar, efni, vikmörk og kröfur um yfirborðsmeðferð til að ákvarða hvort hlutinn henti til vinnslu og greina hugsanleg vandamál sem orsakast af þunnum veggjum, djúpum götum, fínum rásum eða flóknum samsetningarbyggingum. Frumgerðarvinnsla er síðan framkvæmd til að staðfesta mál, útlit og samsetningarframmistöðu. Byggt á niðurstöðum skoðunar er hægt að fínstilla vinnslubreytur áður en farið er í smáframleiðslu eða lotuframleiðslu. Þetta ferli getur dregið úr hættu á endurvinnslu og gert viðskiptavinum kleift að staðfesta frammistöðu íhluta og notkunarniðurstöður áður en formleg fjöldaframleiðsla hefst.
Teikningamat og tillögur um DFM
Eftir að viðskiptavinir hafa sent inn CAD-skrár og verkfræðiteikningar getur TiRapid framkvæmt DFM-prófanir í samræmi við uppbyggingu hlutarins, þar á meðal staðsetningu gata, veggþykkt, aðgengi að verkfærum, vinnsluröð og efnisval. Ef ákveðinn eiginleiki gæti aukið erfiðleika við vinnslu er hægt að veita tillögur að breytingum fyrir framleiðslu í stað þess að bíða þar til vinnslu er lokið. Fyrir lækningatækjaverkefni sem krefjast hraðrar þróunar getur þessi snemmbæra samskipti dregið úr endurtekinni frumgerðargerð.
Frumgerðarvinnsla og víddarstaðfesting
Eftir að ferlið hefur verið staðfest fer verkefnið í vinnslu á frumgerð. Tilgangur frumgerða er ekki aðeins að staðfesta útlit heldur einnig að athuga samsetningu, hreyfingu, mál og hönnunarframmistöðu. Til dæmis, eftir að tengi fyrir speglunargrip er vinnsluframleitt, þarf að setja það saman með samsvarandi uppbyggingu til að staðfesta hvort staðsetning gatanna sé rétt, hvort skrúfgangurinn virki vel og hvort truflun sé á milli hreyfanlegra íhluta. Eftir að frumgerð hefur verið samþykkt er hægt að aðlaga framleiðslubreytur í samræmi við raunverulegar endurgjöf.
Framleiðsla í litlum upplögum og gæðaeftirlit
Eftir að frumgerðirnar hafa staðist skoðun er hægt að skipuleggja framleiðslu í litlum lotum í samræmi við kröfur verkefnisins. Lykilmarkmiðið á litlum lotustigi er að viðhalda samræmi í víddum fyrir hvern íhlut frekar en að auka einfaldlega vinnsluhraða. Fyrir hluti úr sömu lotu er hægt að framkvæma úrtökaskoðun eða 100% skoðun samkvæmt teikningakröfum, með sérstakri áherslu á gatþvermál, ytra þvermál, þræði, mikilvægar staðsetningarvíddir og yfirborðsaðstæður. Fyrir flókna íhluti er einnig hægt að nota búnað eins og CMM til að aðstoða við víddarstaðfestingu.
Umbúðir og síðari framleiðslustuðningur
Nákvæmir smáhlutir geta verið viðkvæmir fyrir höggum, rispum eða blöndun við flutning, þannig að umbúðir þurfa einnig að vera hluti af framleiðsluáætluninni. Eftir skoðun er hægt að flokka og pakka hlutum eftir hlutanúmerum, magni og kröfum viðskiptavina. TiRapid býður ekki aðeins upp á CNC-vinnslu heldur einnig plötusmíði og þrívíddarprentun, sem styður framleiðslu frá frumgerðum og litlum framleiðslulotum til stórframleiðslu. Vefsíðan lýsir einnig virðisaukandi þjónustu, þar á meðal CAD-skráarstuðningi, samsetningu, innkaupum og umbúðahönnun, sem getur dregið úr endurteknum samskiptum milli viðskiptavina og mismunandi birgja.
Algengar spurningar
Er hægt að vinna úr skurðaðgerðarhlutum í litlu magni?
Já. Fyrir þróun nýrra vara er hægt að framkvæma frumgerðarvinnslu í einu lagi eða litlum framleiðslulotum fyrst til að staðfesta mál og samsetningargetu áður en haldið er áfram með síðari framleiðslulotur. Þetta getur dregið úr stórum fjárfestingum áður en hönnunin hefur verið að fullu staðfest.
Getur CNC vinnsla meðhöndlað mjög litla speglunarhluta?
Hægt er að meta teikningu til að ákvarða hagkvæmni. Stærð hluta, gatþvermál, grópbreidd, veggþykkt, efni og vikmörk geta allt haft áhrif á vinnsluaðferðina. Fyrir tiltölulega litla hluti er krafist verkfræðilegs mats áður en tilboð er gefið til að ákvarða viðeigandi verkfæri, búnað og vinnslulausnir.
Hvaða upplýsingar eru venjulega nauðsynlegar fyrir speglunarhluta?
Almennt er mælt með því að leggja fram þrívíddarskrár eins og STEP og STP, ásamt verkfræðiteikningum sem innihalda kröfur um stærðir og vikmörk. Ef einnig eru til efnisvottorð, kröfur um yfirborðsmeðferð, skoðunarskýrslur eða kröfur um umbúðir, er hægt að leggja þær fram saman. Ítarlegri upplýsingar gera almennt kleift að framkvæma nákvæmara verkfræðilegt mat og tilboð.
Er hægt að búa til frumgerðir áður en lotuvinnsla fer fram?
Já. Frumgerðarprófun er algeng framleiðsluaðferð við þróun íhluta lækningatækja. Frumgerðir geta hjálpað til við að bera kennsl á víddar-, samsetningar- eða byggingarvandamál fyrirfram áður en farið er yfir í framleiðslu í litlum upplögum, sem dregur úr endurvinnslu eftir framleiðslulotu.
Kosturinn við CNC-vinnslu er að hægt er að framleiða óstaðlaða hluti samkvæmt sérstökum teikningum án þess að viðskiptavinir þurfi að breyta hönnun sinni til að passa við núverandi vörur. Fyrir vörur sem eru enn á frumstigi þróunar er hægt að framleiða fyrst fáeinar frumgerðir til að staðfesta að hægt sé að setja íhlutina rétt upp áður en magn er aukið. Fyrir verkefni sem þegar eru komin í framleiðslu er hægt að skipuleggja vinnslu í litlum lotum eða lotum eftir raunverulegum kröfum. Ef þú ert þegar með STEP, STP, PDF eða aðrar verkfræðiskrár fyrir speglunaríhluti geturðu sent þær beint til TiRapid. Verkfræðingar geta fyrst farið yfir uppbyggingu hluta og vinnslukröfur og síðan veitt viðeigandi framleiðslutillögur og tilboð. Þetta gerir ferlið frá teikningum til fullunninna vara skýrara og auðveldar einnig að bera kennsl á hugsanleg vandamál við vinnslu fyrirfram. Fyrir speglunartæki sem krefjast nákvæmra CNC-hluta getur val á framleiðanda sem getur séð um verkfræðileg samskipti, vinnslu, skoðun og síðari afhendingu dregið úr milliskrefum og gert framkvæmd verkefnisins skilvirkari.
Tölvupóstur: verkefni@tirapid.com
Sími: + 86 760 8999 8536
















