
Aukin eftirspurn eftir léttum hönnun í bílum hefur leitt til aukinnar notkunar á þunnveggja álhúsum, sviga, tengjum, festingum, varmadreifandi íhlutum og íhlutum í nýjum orkugjöfum. Þunnveggja mannvirki geta dregið úr efnisnotkun og þyngd íhluta og uppfyllt byggingarkröfur innan takmarkaðs uppsetningarrýmis. Hins vegar verður vinnsla erfiðari eftir því sem veggþykkt minnkar. Hefðbundnir hlutar veita almennt góðan stuðning við skurð, en þunnveggja hlutar geta orðið fyrir áhrifum af skurðkrafti, klemmuþrýstingi, vinnsluhita og innri efnisálagi eftir að mikið magn af efni hefur verið fjarlægt. Þetta getur leitt til aflögunar, titrings, víddarbreytinga og óstöðugs yfirborðsgæða. Tæknileg efni í greininni nefna einnig almennt aflögunarstýringu, festingarstuðning, verkfæraleiðir, vinnsluröð og skoðun sem lykilatriði við þunnveggjavinnslu.
Bílavarahlutir krefjast einnig oft krafna um samsetningarvíddir, staðsetningu gata, þéttifleti og tengifleti, þannig að hefðbundin CNC-fræsun ein og sér dugar ekki alltaf. Mat þarf að hefjast með teikningum og þrívíddarlíkönum til að bera kennsl á þunnveggja svæði, djúp holrými, óstuddar mannvirki og nákvæmniskröfur fyrirfram. Klemmu-, grófvinnslu-, hálffrágangs-, frágangs- og skoðunarferlum er síðan hægt að raða í samræmi við raunverulega uppbyggingu hlutarins. Þessi aðferð getur dregið úr vandamálum við vinnslu og hjálpað til við að viðhalda samræmi í víddum við framleiðslulotu.
Af hverju þarf sérstaka vinnslulausn fyrir þunnveggja hluta í bílum
Þunnveggjar mannvirki eru viðkvæm fyrir aflögun
Þunnveggja hlutar í bílum finnast almennt í álhúsum, festingum, tengigrindum og léttum römmum. Þegar mikið magn af efni er fjarlægt, minnka fastu hlutar sem upphaflega veittu stuðning smám saman, sem dregur úr getu þeirra þunnveggja sem eftir eru til að standast skurðkraft. Ef verkfærið sker of djúpt í einni umferð eða viðheldur of miklum snertiþrýstingi á þunnveggjasvæði í langan tíma, getur veggurinn færst lítillega til. Við vinnslu er hlutinn haldinn fastur af festingunni og mál hans geta virst eðlileg. Eftir að festingunni er sleppt getur þunni veggurinn hins vegar sprungið til baka, sem veldur víddarbreytingum á fullunnum hluta.
Titringur hefur bein áhrif á stærð og yfirborðsgæði
Þunnveggjasvæði eru með minni stífleika og eru líklegri til að titra þegar verkfærið fer í gegnum þau. Titringur leiðir ekki endilega til augljóss verkfærabrots. Hann getur í staðinn birst sem óeðlileg vinnslumerki, aukin yfirborðsgrófleiki, smávægilegar brúnir eða víddarbreytingar. Fyrir bílahluti með festingargötum, staðsetningarflötum eða þéttiflötum geta þessi mistök haft frekari áhrif á samsetningu. Langir þunnir veggir, djúpir holaveggir og stórar þunnveggjabyggingar krefjast fyrirfram mats á inngöngustefnu verkfærisins og stuðningsskilyrðum á vinnslusvæðinu.
Efnisfjarlægingarröð hefur áhrif á loka nákvæmni
Þunnveggja hlutar krefjast yfirleitt mikillar efnisfjarlægingar úr stærri vinnustykki. Ef þunnveggjasvæðið er unnið beint í lokastærð og síðari aðgerðir fela enn í sér verulega efnisfjarlægingu, getur það haft áhrif á lokaútkomuna á þunnveggnum vegna síðari vinnsluaðgerða. Halda skal viðeigandi vinnslumátt, fjarlægja efni smám saman og ljúka mikilvægum víddum þegar hlutinn er í stöðugra ástandi. Fyrir bifreiðahluti með meiri nákvæmnikröfum ætti einnig að ákvarða vinnsluröðina í samræmi við efni, stærð og byggingareiginleika.
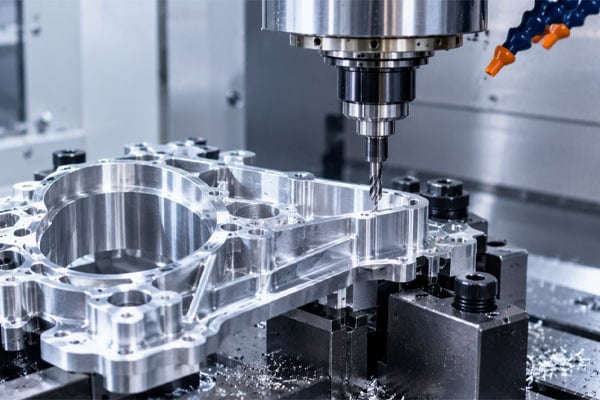
Innihald nákvæmnisvinnslulausnarinnar fyrir CNC-þunnveggjahluta í bílum
Athugaðu teikningar og þrívíddarlíkön áður en þú vinnur með vélræna vinnslu
Vélræn lausn byrjar með vörugögnum. Verkfræðingar einbeita sér að veggþykkt, vegghæð, holadýpt, staðsetningu gata, festingarfleti, heildarvídd og þolkröfum. Ekki eru allir þunnir veggir jafn erfiðir við vinnslu. Þunnir veggir með sömu þykkt geta haft betri stöðugleika við vinnslu þegar hæð þeirra er lág og báðir endar eru studdir. Ef veggurinn er hár, hefur langa spann og er tengdur aðeins á annarri hliðinni er líklegra að hann færist til við vinnslu. Þess vegna getur DFM mat greint svæði sem erfitt er að vinna fyrirfram og veitt tillögur um burðarvirkisleiðréttingar byggðar á raunverulegu notkun. Til dæmis getur það að bæta við staðbundnum stuðningi, aðlaga aflögun eða minnka of djúp og þröng svæði án þess að hafa áhrif á samsetningu eða virkni bætt stöðugleika við vinnslu.
Veldu efni og vinnsluaðferðir í samræmi við uppbyggingu bílahluta
Þunnveggja hlutar í bílum eru almennt úr álblöndum, en einnig má nota ryðfrítt stál, verkfræðiplast og önnur efni. Mismunandi efni haga sér mismunandi við skurð, þannig að ekki er hægt að nota sömu vinnslubreytur á öll efni.
| Algeng efni | Dæmigert Umsóknir | CNC vinnsluatriði |
| ál | Hylki, festingar, festingarsæti | Stjórna hita í skurði og aflögun þunnveggja |
| Ryðfrítt stál | Tengi, byggingarhlutar | Stjórna skurðálagi og vinnuherðingu |
| POM | Léttar mannvirki, einangrandi íhlutir | Gefðu gaum að víddarbreytingum á efni undir álagi |
| PEEK | Háþróaðir bílahlutir | Stjórna hita og leggja áherslu á víddarstöðugleika |
Ef hlutinn inniheldur fjölátta sveigð yfirborð, djúp holrými eða mannvirki sem erfitt er að vinna úr úr einni átt, er hægt að nota fjölása vinnslu til að draga úr endurtekinni klemmu.
Minnkaðu spennu á þunnveggjum með réttri vinnsluröð
Fyrir dæmigerða þunnveggjahluta í bílum er hægt að nota ferli eins og „að koma grunnbyggingunni á stöðugleika – fjarlægja efni smám saman – halda vinnslumátt – ljúka þunnveggjafrágangi“. Við grófvinnslu er áherslan lögð á að fjarlægja mest umframefni fljótt, en ekki ætti að vinna þunnveggi of snemma í lokaástand. Við hálffrágang er farið smám saman yfir mál og stöðugleiki vinnslusvæðisins er bætt. Að lokum eru léttari skurðaraðferðir notaðar til að klára þunnveggi, festingarfleti og mikilvægar holustöður. Þessi fyrirkomulag getur dregið úr áhrifum af völdum óhóflegrar skurðar í einni aðgerð og hjálpað til við að viðhalda lögunarstöðugleika hlutarins á mismunandi vinnslustigum.
TiRapid CNC vinnslustýringarlausn fyrir þunnveggja hluta í bílum
Minnkaðu aflögun þunnveggja með réttri klemmu
Of mikill klemmukraftur getur tímabundið afmyndað þunnan vegg, en ófullnægjandi klemmukraftur getur leyft hlutanum að hreyfast við vinnslu. Þess vegna þarf að hanna viðeigandi staðsetningaraðferð í samræmi við botnbyggingu, staðsetningu þunnveggja og vinnsluátt. Fyrir flókin bílahús er hægt að sameina hjálparstuðninga til að draga úr frjálsri hreyfingu á þunnveggjasvæðum, en klemmustöður ættu að vera staðsettar eins nálægt svæðum með nægilegri stífni og mögulegt er. Fyrir lotuframleiðslu er hægt að fínstilla staðsetningaraðferðina frekar út frá niðurstöðum fyrsta hlutavinnslu til að viðhalda tiltölulega stöðugum vinnsluskilyrðum í mismunandi framleiðslulotum.
Stjórna skurðþrýstingi í gegnum verkfæraleiðir
Þunnveggjafræsing hentar almennt ekki fyrir langvarandi skurð með miklu álagi. Verkfæraleiðir þurfa að vera aðlagaðar í samræmi við vegghæð, veggþykkt, vinnsluþarfir og stærð verkfærisins. Algengar aðferðir eru meðal annars að minnka skurðardýpt í hverri umferð, lækka skurðálagið á þunnveggjasvæðum og viðhalda stöðugum skurðarskilyrðum við frágang. Fyrir mannvirki með djúpum holum þarf einnig að stjórna yfirhengi verkfærisins til að koma í veg fyrir verulega sveigju verkfærisins.
Staðfestu mikilvægar víddir með skoðun eftir vinnslu
Skoðun á þunnveggjum bílahlutum ætti ekki að takmarkast við ytri mál. Við lokaafhendingu ætti einnig að skoða gatþvermál, fjarlægð milli gata, flatneskju, staðsetningartengsl, veggþykkt og mikilvæg samsetningarsvæði samkvæmt teikningakröfum. Fyrir hluti með meiri nákvæmnikröfum er hægt að nota hnitmælabúnað til að sannreyna víddarmál. Opinberar upplýsingar á vefsíðu TiRapid benda til þess að þjónusta þeirra feli í sér CMM skoðunargetu til að sannreyna víddarmál nákvæmnihluta.
Heilt gæðaeftirlitsferli getur falið í sér: víddarprófun fyrsta hluta; skoðun á mikilvægum víddum meðan á vinnslu stendur; víddarskoðun á fullunnum hlut; og skoðun á útliti, rispum og yfirborðsgæðum.
Þetta hjálpar til við að tryggja að vinnsluniðurstöðurnar samræmist ekki aðeins teikningamálum heldur henti einnig til síðari samsetningar bílaíhluta.
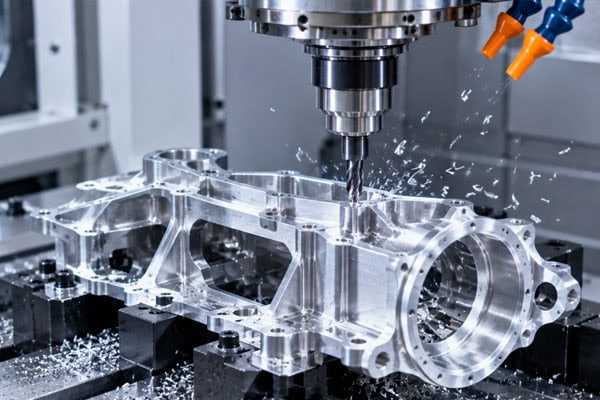
Þjónusta við vinnslu á þunnveggjum bifreiðahluta, allt frá frumgerðum til lotuframleiðslu
Áhersla á framleiðsluhæfni á frumgerðarstigi eins hluta
Áður en bílavarahlutir fara í formlega framleiðslu er venjulega krafist sýnishornsprófunar. Á þessu stigi er hægt að nota CNC-vél til að framleiða fljótt raunverulega hluti til að athuga mál, samsetningu, uppbyggingu og virkni. Ef vandamál eins og aflögun á þunnveggjum, óaðgengilegar verkfæraleiðir eða erfiðar staðsetningar holna koma upp við frumgerðarvinnslu, er hægt að breyta hönnuninni fyrir lotuframleiðslu til að koma í veg fyrir að þessi vandamál komi inn í síðari framleiðslu.
Stjórna víddarsamræmi við framleiðslu í litlum lotum
Þegar magn smáhluta eykst færist áherslan frá því að „framleiða einn hæfan hluta“ yfir í að „framleiða stöðuga hluti“. Klemmuaðferðir, vinnsluforrit, ástand verkfæra og skoðunarstaðlar þurfa að vera stöðugir. TiRapid býður upp á þjónustu frá frumgerðum til smáframleiðslu og stórframleiðslu, svo og CNC-vinnslu, plötusmíði og þrívíddarprentun. Samkvæmt upplýsingum sem birtar eru á vefsíðu þess styður það STP, STEP og aðrar þrívíddar CAD skrár og veitir DFM-ráðleggingar, verðlagningu og upplýsingar um afhendingartíma.
Hafðu í huga skilvirkni afhendingar fyrirfram fyrir lotuframleiðslu
Þegar þunnveggjahlutar í bílum fara í lotuframleiðslu hafa vinnslutími á hlut, efnisnýting, endingartími verkfæra og skoðunarhagkvæmni áhrif á lokakostnaðinn. Fyrir flókna bílahluta er hægt að staðfesta vinnslubreytur, klemmuaðferðir og skoðunarferli á frumgerðastigi áður en staðfest lausn er notuð í síðari lotuframleiðslu. Þetta getur dregið úr endurteknum tilraunum og mistökum og hjálpað til við að viðhalda stöðugri framleiðsluáætlun.
Algengar spurningar
Spurning 1: Hver er lágmarksveggjaþykkt sem hægt er að vinna úr fyrir þunnveggjahluta í bílum?
Það er ekkert eitt gildi fyrir veggþykkt sem á við um alla bílahluti. Raunveruleg veggþykkt sem hægt er að ná fer eftir efni, vegghæð, spanni, burðarvirki, vinnslustefnu, verkfærum og nákvæmniskröfum. Í sumum tilfellum er þunnveggur skilgreindur sem mannvirki undir 2 mm eða mannvirki með tiltölulega stórt hlutfall milli hæðar og þykktar, en þetta getur aðeins þjónað sem upphafsviðmiðun. Lokamat þarf samt að byggjast á tilteknu þrívíddarlíkani.
Spurning 2: Af hverju afmyndast þunnveggja hlutar eftir vinnslu?
Algengar orsakir eru meðal annars innri álag á efni, skurðkraftar, klemmuþrýstingur, vinnsluhiti og röð efnisfjarlægingar. Hluti getur haft eðlilegar stærðir þegar hann er festur í festingunni en breyst eftir að festingunni er losað, sem er einnig mikilvægt skilyrði sem þarf að hafa í huga við þunnveggjavinnslu.
Spurning 3: Er hægt að gefa tilboð strax eftir að þrívíddarteikning hefur verið lögð fram?
Já. TiRapid styður STP, STEP og aðrar 3D CAD skrár og getur framkvæmt DFM mat og tilboð byggt á teikningum, efni, magni og kröfum um yfirborðsfrágang.
Spurning 4: Geturðu aðeins unnið úr fáeinum bílahlutum?
Hægt er að útvega frumgerðir í einu lagi, framleiðslu í litlum upplögum og framleiðslu í stórum lotum samkvæmt kröfum verkefnisins. Hægt er að velja viðeigandi aðferð í samræmi við uppbyggingu hluta, magn, afhendingartíma og nákvæmnikröfur.
Þunnveggjahlutar í bílum geta virst einfaldir vegna þess að veggirnir eru tiltölulega þunnir, en við raunverulega vinnslu geta veggþykkt, mál, stuðningur, klemma og vinnsluröð haft áhrif hvert á annað. Vandamálalaus hönnunarteikning þýðir ekki endilega að hlutinn geti strax farið í CNC-vinnslu og náð stöðugum árangri. Fyrir álfelgur, langar sviga, djúpar holrúm og stóra þunnveggjahluta getur óviðeigandi vinnsluröð auðveldlega valdið aflögun við vinnslu eða breytingum á málmstærð eftir að festingin er fjarlægð.
Ef þú ert nú þegar með 3D teikningar, CAD skrár eða vöruskissur fyrir bílahluti þína, geturðu sent viðeigandi upplýsingar til verkfræðiteymisins hjá TiRapid. Við getum framkvæmt DFM mat byggt á uppbyggingu hlutarins, efni, magni og nákvæmnikröfum og veitt nákvæmnisvinnslulausn með CNC byggða á raunverulegum framleiðsluþörfum. Hvort sem þú þarft frumgerðir í einu lagi, framleiðslu í litlum upplögum eða síðari framleiðslulotu, er hægt að skipuleggja viðeigandi framleiðsluaðferð í samræmi við verkefnisáætlunina. TiRapid býður upp á nákvæmnisvinnslu með CNC, plötusmíði og 3D prentun, sem styður við allt ferlið frá hönnunarmati og frumgerðarvinnslu til framleiðslulotu. Ef þú ert tímabundið óviss um vinnsluaðferðina eða kostnaðinn geturðu einnig sent inn teikningar þínar til samráðs fyrst, sem gerir verkfræðingum kleift að aðstoða við að staðfesta hagkvæmni vinnslu, framleiðslukröfur og tilboðsupplýsingar.
Ef þú ert að leita að framleiðanda CNC-véla fyrir þunnveggja hluta í bílum, vinsamlegast hafðu samband við TiRapid.
Tölvupóstur: verkefni@tirapid.com
Sími: + 86 760 8999 8536
Sendið teikningar ykkar og grunnkröfur til að hefja verkefnismat.
















