
CNC vinnsluþjónusta fyrir sérsniðna hluta úr áli
Við bjóðum upp á alhliða CNC álvinnsluþjónustu, frá hönnun til frumgerðar, og tryggjum fullan stuðning við framleiðslu í litlu magni.
CNC vinnsla úr áli
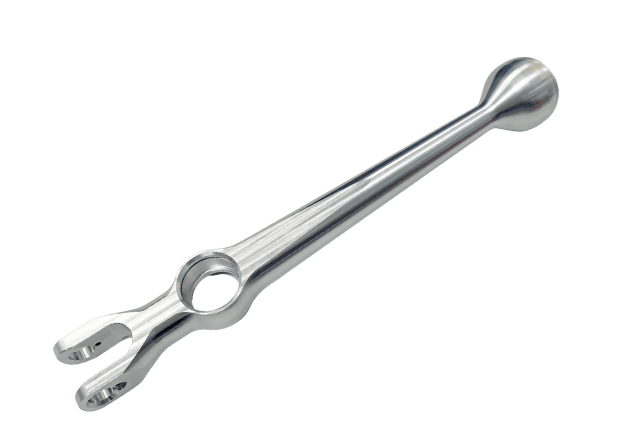
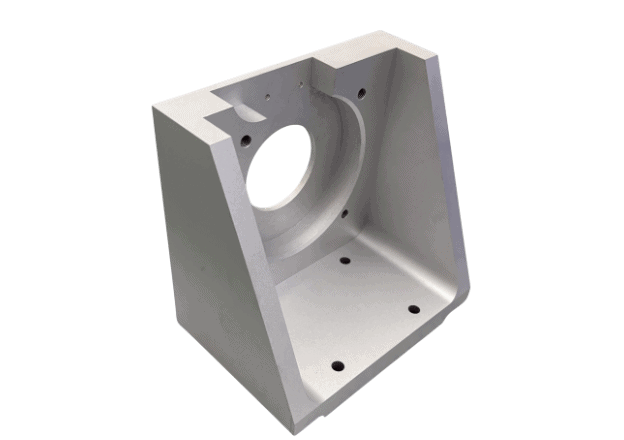
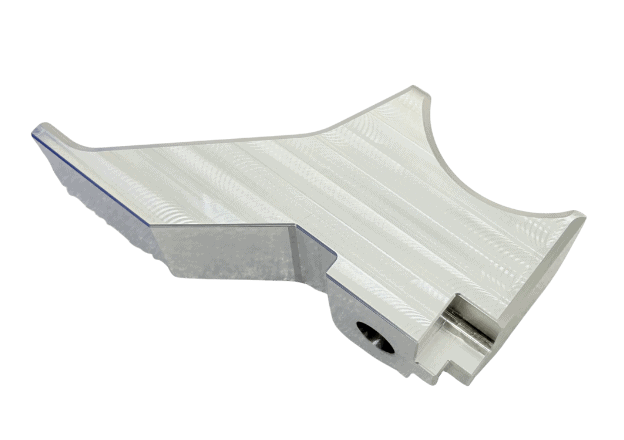
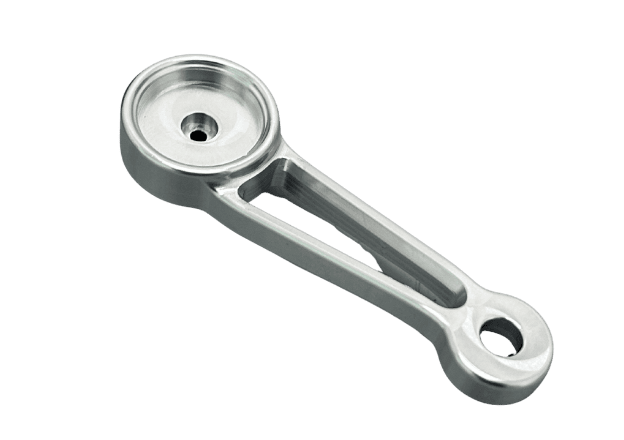
Ál er þekkt fyrir styrk sinn, léttan þunga, framúrskarandi varma- og rafleiðni og tæringarþol — sem gerir það að kjörnu efni fyrir CNC vinnslu. Hjá TiRapid vinnum við með fjölbreytt úrval af álblöndum, þar á meðal 6061, 7075 og 2024, sem tryggir fullkomna blöndu af afköstum og hagkvæmni. Við bjóðum upp á nákvæma vinnslu, hraða afgreiðslutíma og framúrskarandi gæði fyrir atvinnugreinar eins og flug- og geimferðaiðnað, læknisfræði og bílaiðnað.
- Framúrskarandi tæringarþol
- Frábær vélhæfni
- Hagkvæm lausn
- Umhverfisvæn endurvinnsla
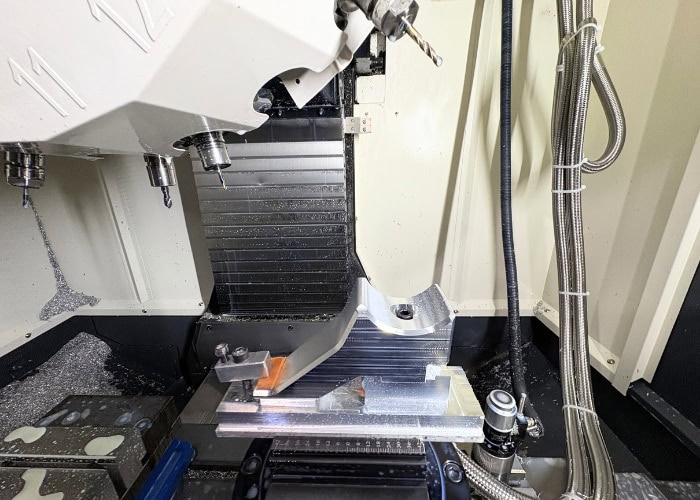
Vélunnið ál
Verð | $$ $$ |
Afhending Time | 3 ~ 10 daga |
Veggþykkt | 0.2mm (0.0079 ″) |
Þolmörk | ±0.005 mm (±0.00019 tommur) |
Stærð lítillar hluta | 1x1x1mm (0.039×0.039×0.039″) |
Hámarks hlutastærð | 130×63.5×63.5cm (511x255x255″) |
Vélarvalkostir | CNC fræsing (3 ásar | 4 ásar | 5 ásar) | CNC beygja | EDM | Vír EDM | Vatnsþrýstiskurður | Slípun | Borun | Yfirborðsfrágangur |
Valkostir fyrir yfirborðsfrágang | Staðlað (fræst) | Perlublástur | Veltingar | Anodiserað (tegund II eða gerð III) | Títan anodiserað | PTFE gegndreypt harða anodiserað | Efnafilma (krómat umbreytingarhúðun) | Óvirkjun | Dufthúðun | Rafpólun | Pólun | Burstun | Raflaus nikkelhúðun | Silfurhúðun | Gullhúðun | Sinkhúðun |
Valkostir á álefni
| Einkunnir úr áli | Togstyrkur (MPa) | Afrakstursstyrkur (MPa) | Þreytastyrkur (MPa) | Lenging við brot (%) | Harka (HRC) | Harka (HRB) | Þéttleiki (g/cm^3) |
| Ál 6060 | AlMgSi | 3.3206 | 210-240 | 170-210 | 80-100 | 12-14 | 30-40 | 80-90 | 2.7 |
| Ál 6063 | AlMg0.7Si | 62400 | EN AW-6063 | 210-240 | 170-210 | 80-100 | 12-14 | 25-35 | 60-80 | 2.7 |
| Ál 5052-H32 | AlMg2.5 | 3.3523 | EN AW-5052 | 230-250 | 195-210 | 110-120 | 12-15 | 25-35 | 60-70 | 2.7 |
| Ál 6061-T651 | AlMg1SiCu | 3.3211 | 65028 | 310-350 | 250-310 | 150-180 | 12-16 | 35-45 | 70-90 | 2.7 |
| Ál 5083-H111 | AlMg4.5Mn0.7 | 3.3547 | 54300 | 315-380 | 260-300 | 160-200 | 12-15 | 35-45 | 75-85 | 2.7 |
| Ál 5086 | AlMg4.5Mn0.7 | 315-450 | 270-330 | 160-200 | 12-15 | 35-45 | 70-80 | 2.7 |
| Ál 6082-T651 | Alsi1MgMn | 3.2315 | 64430 | 330-420 | 270-330 | 180-220 | 12-16 | 40-50 | 80-90 | 2.7 |
| Ál MIC-6 | EN AW-MIC-6 | 345-400 | 310-360 | 180-200 | 12-14 | 25-40 | 60-80 | 2.7 |
| Ál 2017A | AlCu4MgSi | 3.1325 | 24530 | 470-520 | 350-400 | 140-180 | 10-12 | 40-50 | 85-95 | 2.81 |
| Ál 2024-T351 | AlCu4Mg1 | 3.1355 | 24530 | 470-520 | 420-470 | 150-180 | 12-14 | 50-60 | 90-100 | 2.78 |
| Ál 7075-T651 | AlZn5.5MgCu | 3.4365 | 76528 | 570-600 | 510-530 | 300-350 | 10-12 | 60-70 | 90-100 | 2.81 |
| Ál 7050 | AlZn6CuMgZr | 3.4144 | EN AW-7050 | 570-600 | 480-520 | 290-330 | 12-14 | 50-60 | 85-95 | 2.82 |
Ráð til að spara kostnað við CNC álhönnun
1. Bæta við radíus við innri lóðréttar brúnir
Að bæta við radíus við innri lóðréttar brúnir, sérstaklega á hornum, hjálpar til við að bæta skilvirkni vinnslu með því að draga úr sliti á verkfærum og lágmarka hættu á skemmdum. Þessi einfalda breyting tryggir mýkri skurð og kemur í veg fyrir skarpar brúnir sem gætu valdið verkfæraskemmdum og hægt á vinnsluferlinu. Til að ná sem bestum árangri er mælt með því að radíus hornsins sé að minnsta kosti þriðjungur af dýpt holrúmsins.
2. Takmarkaðu dýpt hola
Að takmarka dýpt hola getur dregið verulega úr vinnslukostnaði. Því dýpra sem hola er, því lengri tíma tekur að vinna og þá gæti þurft sérstök verkfæri eða fjölásakerfi. Almenna reglan er að halda dýpt hola ekki meira en fjórum sinnum breidd hennar til að lágmarka tímafrekar og kostnaðarsamar aðgerðir.
3. Auka þykkt þunnra veggja
Að auka þykkt þunnra veggja hjálpar til við að bæta víddarstöðugleika og dregur úr líkum á aflögun við vinnslu. Þunnir veggir eru oft viðkvæmir fyrir titringi, sem gerir þá erfiða að vinna nákvæmlega. Þykkari veggir tryggja samræmdari efnisfjarlægingu og stytta vinnslutíma.
4. Notið staðlaðar gatastærðir
Staðlaðar borstærðir draga ekki aðeins úr þörfinni fyrir viðbótarvinnsluskref heldur lækka einnig verkfæra- og skoðunarkostnað. Notkun staðlaðra borstærða flýtir fyrir framleiðslu, þar sem færri verkfæraskipti og stillingar eru nauðsynlegar. Þetta hjálpar einnig til við að halda vinnslukostnaði lágum og stöðugum.
5. Tilgreindu aðeins vikmörk þegar þörf krefur
Að skilgreina þröng vikmörk eykur óþarflega vinnslukostnað. Tilgreinið aðeins þröngustu vikmörk þegar þau eru mikilvæg fyrir virkni hlutarins. Fyrir flesta eiginleika sem ekki eru mikilvægir eru staðlaðar vikmörk nægjanlegar, sem dregur úr bæði vinnslutíma og kostnaði.
6. Hafðu í huga vinnsluhæfni efnisins
Vinnanleiki efna hefur bein áhrif á kostnað og hraða CNC-vinnslu. Efni sem eru auðveldari í vinnslu, eins og ál, draga úr vinnslutíma og sliti á verkfærum. Þegar hlutir eru hannaðir skal hafa efni með meiri vinnsluhæfni í huga til að hámarka bæði afköst og hagkvæmni.
SPURNINGAR
Af hverju að velja álefni fyrir CNC vinnsluhluta?
Ál er vinsælt val fyrir CNC vinnslu vegna framúrskarandi vinnsluhæfni, mikils styrkleikahlutfalls, tæringarþols og lágs kostnaðar. Það er mjög fjölhæft, hentar fyrir fjölbreyttar atvinnugreinar og auðvelt er að aðlaga það að ýmsum stærðum og gerðum.
Hvað kostar það að CNC álframleiða?
Kostnaður við CNC álvinnslu fer eftir ýmsum þáttum, þar á meðal efnisflokki, flækjustigi hönnunar, vikmörkum, magni og nauðsynlegri yfirborðsáferð. Að meðaltali er kostnaður við álvinnslu tiltölulega lágur samanborið við aðra málma, sérstaklega fyrir algengar gerðir eins og 6061 og 7075. Sérstillingar, sérhæfð verkfæri og þrengri vikmörk geta aukið kostnaðinn, en vinnsluhæfni og hagkvæmni áls gerir það oft að vinsælasta valkostinum bæði fyrir frumgerðasmíði og framleiðslulotur.
Hvað er CNC álvinnsla?
CNC álvinnsla er nákvæmt framleiðsluferli sem notar tölvustýrðar vélar til að skera, móta og móta álhluta út frá sérstökum hönnunarkröfum. Þetta ferli felur í sér ýmsar aðferðir eins og CNC fræsingu, CNC beygju og borun, sem gerir kleift að framleiða mjög nákvæma, flókna og sérsniðna hluti. Álblöndur eins og 6061, 7075 og 2024 eru almennt notaðar til vinnslu vegna kjörins jafnvægis á milli styrks, vinnsluhæfni og kostnaðar.
Hvaða atvinnugreinar nota CNC álvinnslu?
CNC álfræsing er mikið notuð í ýmsum atvinnugreinum, þar á meðal flug- og geimferðaiðnaði, bílaiðnaði, læknisfræði, rafeindatækni og vélfærafræði. Í flug- og geimferðaiðnaði eru álhlutar notaðir vegna léttleika og styrkleika. Bílaiðnaðurinn nýtur góðs af styrkleikahlutfalli áls miðað við þyngd, sem dregur úr þyngd ökutækja og veitir betri eldsneytisnýtingu. Í lækningatækjum veitir ál endingu og tæringarþol, en í rafeindatækni og vélfærafræði er það notað vegna nákvæmni sinnar og léttleika.
Hver eru vikmörkin fyrir CNC-fræsaða álhluta?
Þolmörk fyrir CNC-fræsaða álhluta geta verið á bilinu ±0.05 mm fyrir staðlaða hluti upp í ±0.005 mm fyrir íhluti með mikilli nákvæmni. Nákvæmt þolmörk fer eftir flækjustigi hlutarins, efnisflokki og getu CNC-búnaðarins. Algengt er að þolmörk séu ±0.1 mm til ±0.02 mm fyrir almennar notkunarmöguleika, en þrengri þolmörk eru yfirleitt nauðsynleg fyrir flug-, læknisfræði- og afkastamikla iðnað.