
Þriggja ása CNC-fræsun er frádráttarferli þar sem skurðarverkfæri færist eftir X-, Y- og Z-ásunum til að framleiða flata fleti, göt, raufar, vasa, útlínur og aðgengileg þrívíddarform. Þetta er enn eitt mest notaða CNC-ferlið vegna þess að það sameinar áreiðanlega nákvæmni, einfalda forritun, sveigjanlega efnisvalkosti og stýrðan framleiðslukostnað.
Þessi handbók útskýrir hvernig 3 ása CNC fræsun virkar, hvaða vélar og efni hún styður, hvaða hluti hún getur framleitt og hvar rúmfræðileg mörk hennar byrja.
Hvað er 3 ás CNC fræsun?
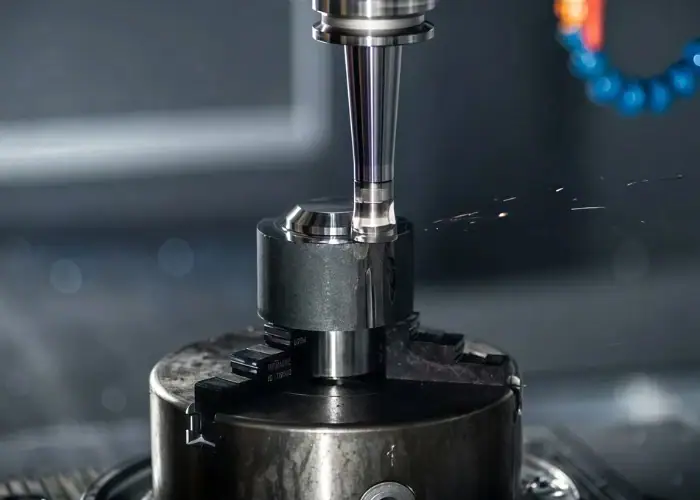
Þriggja ása CNC-fræsun er vinnsluferli þar sem skurðarverkfærið hreyfist eftir þremur hornréttum línulegum áttum á meðan vinnustykkið helst fast í stýrðri stöðu. Ferlið hentar best fyrir hluti sem hægt er að ná til aðaleiginleika að ofan eða eftir takmarkaðan fjölda handvirkra flutningsaðgerða.
X-, Y- og Z-ásarnir útskýrðir
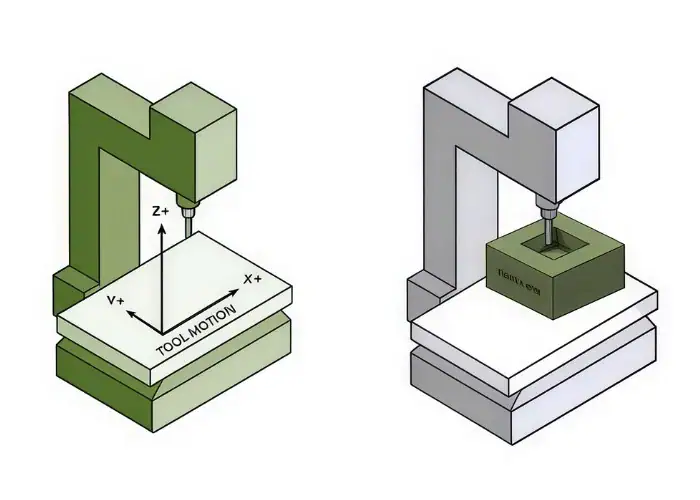
X-, Y- og Z-ásarnir stjórna láréttri stöðu skurðarins, stöðu hans frá fram-til-aftur og lóðréttri skurðardýpt. X-ásinn færist almennt frá vinstri til hægri, Y-ásinn færist fram og aftur og Z-ásinn færir skurðarinn að eða frá vinnustykkinu.
Þessar þrjár hreyfingar skilgreina staðsetningu skurðarins innan umgjörðar vélarinnar. Með því að samhæfa ásana getur vélin fylgt beinum línum, hringlaga brautum, vösum, sniðum og þrívíddarflötum og viðhaldið forritaðri fóðrun og dýpt.
Þriggja ása CNC kerfi stýrir staðsetningu en breytir ekki sjálfkrafa nálgunarhorni skurðarins. Skerinn helst venjulega lóðréttur, sem gerir aðferðir sem eru gerðar ofan frá og niður skilvirkar en takmarkar aðgang að földum, skásettum eða umlykjandi rúmfræði.
Hvernig er 3 ása CNC frábrugðin handvirkri vinnslu?
Þriggja ása CNC-fræsun er frábrugðin handvirkri vinnslu þar sem tölvuleiðbeiningar stjórna hreyfingu verkfæris, snúningshraða, fóðrunarhraða, dýpt og aðgerðaröð. Handvirk fræsun er í meiri mæli háð því að rekstraraðili hreyfi ásana og geri breytingar á framleiðslutíma.
CNC-stýring bætir endurtekningarnákvæmni þar sem sama staðfesta forritið getur framleitt marga íhluti með því að nota samræmd hnit og skurðarbreytur. Rekstraraðili stjórnar enn uppsetningu, verkfærum, frávikum, skoðun og stöðugleika ferlisins, en stýrir ekki handvirkt hverri skurðarhreyfingu.
Handfræsun er enn gagnleg fyrir viðgerðir, stillingar, einföld einskiptisverk og breytingar á verkstæði. CNC-vinnsla er almennt hentugri þegar hlutur krefst endurtekningarhæfra vídda, skjalfestra forrita, flókinna verkfæraferla eða margra framleiðslumagna.
Hvernig virkar 3 ása CNC fræsun?
Þriggja ása CNC-fræsun virkar með því að breyta CAD-líkani og verkfræðiteikningum í forritaðar verkfæraslóðir sem leiða skurðarvélina í gegnum stýrða röð efnisfjarlægingaraðgerða. Allt ferlið felur í sér hönnunarendurskoðun, CAM-forritun, vinnustykki, vinnslu, skoðun og alla nauðsynlega frágang.
CAD hönnun og CAM forritun
CAD hönnun og CAM forritun skilgreina hvernig hlutinn á að líta út og hvernig vélin mun skera hann. CAD líkanið inniheldur rúmfræðina, en teikningin skilgreinir efni, viðmið, vikmörk, þræði, yfirborðsáferð og aðrar framleiðslukröfur.
CAM forritarinn velur skurðarverkfæri og býr til gróffræsingu, hálffrágang, borun, tappskurð, útlínur og frágang. Verkfæraslóðir verða að taka tillit til efnishegðunar, þvermáls skurðar, skurðardýptar, verkfæradrægni, flísafrásogs og vinnuhlutarýmis.
Fullklárað CAM forrit er breytt í véllæsanlegan CNC kóða með viðeigandi eftirvinnslu. Áður en skurður hefst ætti forritarinn eða rekstraraðilinn að staðfesta verkfæranúmer, frávik, spindilskipanir, vinnuhnit og öruggar aðferðarhreyfingar.
Uppsetning vinnustykkis og verkfæraval
Uppsetning vinnustykkis og verkfæraval ákvarðar stífleika, aðgengi og skurðarskilyrði sem þarf til að vinna íhlutinn. Óunnin efni er venjulega haldið í skrúfstykki, mjúkum kjálkum, festiplötu, lofttæmisfestingu, klemmukerfi eða sérsmíðuðu hreiðri.
Festingin verður að koma í veg fyrir hreyfingu án þess að afmynda þunna veggi eða merkja virka fleti. Hún verður einnig að veita nægilegt aðgengi fyrir verkfærahaldara, spindil, mæli og skurðarverkfæri meðan á forritaðri aðgerð stendur.
Val á verkfærum fer eftir efni og rúmfræði eiginleika. Hægt er að nota flatfræsara, flatfræsara, kúlufræsara, borvélar, þráðfræsara, tappara, fasafræsara og borvélar innan sömu hlutaforritunar.
Hreyfing skurðarverkfæra og fjarlæging efnis
Efnisfjarlæging á sér stað þegar snúningsskurðurinn fylgir forrituðum X-, Y- og Z-hreyfingum á meðan hann fjarlægir stýrt magn af efni. Gróffræsingar fjarlægja megnið af efninu en frágangsaðgerðir ákvarða lokavíddir og yfirborðsgæði.
Tenging verkfæra ætti að vera stöðug til að stjórna skurðkrafti, hita, titringi og sliti verkfæris. Of mikil dýpt, léleg flísafrásog, langt verkfæri sem hangir yfir eða skyndileg tenging getur valdið nötri, sveigju, víddarvillu og skemmdum á skurðbrúnum.
Vinnsluröðin ætti einnig að stjórna hreyfingu hluta. Stórar vasar, þunnir veggir og ójöfn efnisfjarlæging geta losað um innri spennu á efninu, þannig að grófvinnsla og frágangur gætu þurft að vera aðskilin með hvíldartímabilum, hlutasnúningi eða milliskoðun.
Skoðun og frágangur
Skoðun og frágangur staðfesta að vélrænni íhluturinn uppfyllir kröfur um stærð, rúmfræði og yfirborð. Mælingar geta verið framkvæmdar meðan á uppsetningu stendur, á milli vélrænna þrepa eða eftir að íhluturinn hefur verið fjarlægður úr festingunni.
Algengur skoðunarbúnaður eru meðal annars þykktarmælir, míkrómetrar, hæðarmælar, bormælar, þráðmælar, yfirborðsgrófleikamælar, sjónkerfi og hnitamælitæki. Valin aðferð ætti að endurskapa gagnakerfi teikningarinnar og mæla þau virknissambönd sem skipta máli.
Eftir skoðun gæti þurft að fjarlægja grind, fægja, blása perlur, anóðgera, húða, duftlakka, hitameðhöndla eða nota aðra aukavinnslu. Þykkt húðunar og frágangsgildi ætti að hafa í huga áður en lokavinnsla fer fram.
Hvaða vélar eru notaðar fyrir 3 ása CNC fræsingu?
Vélarnar sem notaðar eru fyrir 3 ása CNC fræsingu eru meðal annars lóðréttar fræsistöðvar, láréttar fræsistöðvar, gantry fræsingar og CNC fræsarar. Hver vél notar þrjá stýrða línulega ása, en stífleiki hennar, spindlauppröðun, vinnsluumhverfi og hentug efni geta verið mjög mismunandi.
Lóðréttar 3 ás CNC fræsvélar
Lóðréttir þriggja ása CNC fræsarar staðsetja spindilinn lóðrétt fyrir ofan vinnustykkið. Þær eru mikið notaðar fyrir plötur, sviga, hylki, festingar, mót, frumgerðir og aðra hluti sem innihalda aðgengilegar að ofan frá.
Lóðréttar vélar veita góða yfirsýn við uppsetningu og virka á áhrifaríkan hátt með venjulegum skrúfstöngum, mjúkum kjálkum, festiplötum og mælikönnum. Sameiginleg uppsetning þeirra gerir einnig forritun, viðhald, verkfæragerð og þjálfun notenda tiltölulega aðgengileg.
Þau eru almennt fyrsta valið fyrir litla og meðalstóra prismahluta. Hagnýt stærð hlutarins fer eftir áshreyfingu, borðrými, verkfæralengd, festingarhæð og spindilsrými.
Láréttar 3 ás CNC fræsvélar
Láréttir 3 ása CNC fræsarar staðsetja spindilinn samsíða vélarborðinu. Þær eru gagnlegar fyrir þyngri skurð, betri flísafrásog og hluta þar sem helstu eiginleikar eru betur aðgengilegir frá hliðinni.
Láréttar stillingar geta boðið upp á mikla burðarþol og geta stutt við brettakerfi fyrir endurtekna framleiðslu. Hins vegar getur vinnuhlutun og uppsetningarskipulagning verið flóknari en á dæmigerðri lóðréttri vél.
Staðlað lárétt vél hefur enn takmarkaðar nálgunarleiðir nema hún bjóði upp á viðbótar snúningsgetu. Vélin ein og sér breytir ekki þriggja ása kerfi í fjögurra ása eða fimm ása ferli.
Gantry Milling Machines
Gantry-fræsvélar nota brúarbyggingu til að vinna stórar plötur, mót, verkfæraíhluti, burðarhluta og vélagrunna. Helsti kostur þeirra er stórt vinnusvæði sem er stutt af stífum ramma.
Þessar vélar geta unnið úr íhlutum sem eru of langir, breiðir eða þungir fyrir hefðbundna vinnslustöð. Meðal hefðbundinna notkunarsviða eru stórar mótplötur, undirstöður búnaðar, mannvirki fyrir flug- og geimferðir og iðnaðarverkfæri.
Nákvæmni yfir stórt ferðasvið er háð smíði vélarinnar, hitastöðugleika, ástandi undirstöðunnar, kvörðun og stuðningi vinnustykkisins. Stórt vélarumslag útilokar ekki þörfina fyrir stöðuga festingu og skoðun.
Iðnaðar CNC fræsar vs. CNC leiðarar
Iðnaðar CNC-fræsarar henta betur fyrir stífa, nákvæma málmskurði, en CNC-fræsarar eru almennt fínstilltir fyrir stórar plötur og mýkri efni. Fræsarar vinna almennt úr viði, froðu, plasti, samsettum efnum og þynnri efnum sem ekki eru járn.
Vinnslustöð hefur venjulega meiri byggingarmassa, sterkara snúningsvægi, stýrðari áshreyfingu og betri mótstöðu gegn skurðkrafti. Þessir eiginleikar gera hana hentugri fyrir stál, títan, djúpar vasa, þétta GD&T og krefjandi yfirborðskröfur.
Fræsari getur samt sem áður verið hagkvæmasti kosturinn fyrir stórar spjöld, plastplötur, samsettar plötur og skurð með litlum krafti. Val á vél ætti að byggjast á efni, vikmörkum, rúmfræði, skurðálagi og yfirborðsvæntingum frekar en eingöngu ásafjölda.
Hvað getur 3 ás CNC fræsun gert?
Þriggja ása CNC fræsun getur framleitt flatar fleti, snið, göt, þræði, vasa, raufar, þrep, holrými og aðgengilegar þrívíddar útlínur. Sterkasta möguleikinn er skilvirk vinnsla á eiginleikum sem hægt er að ná til með einni fastri skurðarstöðu.
Yfirborðsfræsing og útlínur
Fræsing á yfirborði og útlínur skapa flata fleti, ytri snið, axlir, þrep og stýrðar hlutamörk. Þessar aðgerðir eru algengar á festingarplötum, vélföstum, sviga, girðingum og verkfærahlutum.
Með yfirborðsfræsingu er hægt að koma á stöðugu viðmiðunarfleti áður en aðrir eiginleikar eru fræstir. Útlínur skilgreina síðan ytri rúmfræði með því að nota endafræsara sem fylgir forritaðri jaðri.
Nákvæmni fer eftir stillingu vélarinnar, hlaupi verkfærisins, ástandi skurðarins, vinnuhlutafestingu og fjölda frágangsferla. Stórar sléttar fletir geta þurft skipulagða skörun verkfæra og stýrð hitaskilyrði til að viðhalda sléttleika.
Borun, leiðindi og tappa
Borun, skurður og tappskurður framleiða göt, nákvæmar göt, þræði, mótgöt, undirsökk og festingar. Þriggja ása fræsivél getur staðsett þessa eiginleika nákvæmlega þegar ásar þeirra eru samsíða Z-stefnu vélarinnar.
Borun býr til upphafsholuna, en skurður eða hringlaga innskot geta bætt stærð, ávalarleika og staðsetningu. Tappun eða þráðfræsing framleiðir síðan nauðsynlegan innri þráð.
Hornlaga eða hliðarsnúnar holur krefjast venjulega nýrrar uppsetningar, hornfestingar eða fjölása vél. Holan getur verið einföld, en stefna hennar miðað við aðaluppsetningarpunktinn ræður flækjustigi framleiðslunnar.
Raufar, vasar, þrep og holrými
Raufar, vasar, þrep og opin holrými eru meðal þeirra eiginleika sem henta best fyrir 3 ása CNC fræsingu. Hægt er að gróffræsa þau á skilvirkan hátt með hefðbundnum endafræsum og síðan klára með stýrðum vegg- og gólfferlum.
Opin lögun veitir skurðarvélinni beinan aðgang og gerir kleift að fjarlægja flísar betur. Lokaðar eða djúpar vasar verða erfiðari þar sem verkfærið verður að ná lengra frá handfanginu og fjarlægja flísar um takmarkaða opnun.
Innri hornradíus er ákvarðaður af stærð skurðarins. Snúningsfræsari getur ekki framleitt fullkomlega skarpt innra lóðrétt horn, þannig að hönnun ætti að nota hagnýtar afrætur eða hæðaraðgerðir.
Einfaldar 2.5D og 3D útlínur
Þriggja ása CNC fræsun getur framleitt bæði 2.5D eiginleika og aðgengileg þrívíddarmótuð yfirborð. Kúlufræsar og samhæfð ásahreyfing geta fræst mót, sveigð vasa, mótað yfirborð og mjúkar breytingar frá fastri átt.
Ferlið getur skapað flókin yfirborð svo lengi sem skurðarvélin hefur beinan sjónlínu. Flækjustig rúmfræðinnar ein og sér krefst ekki alltaf fimmása vinnslu.
Takmörkunin kemur upp þegar sama útlínufleturinn liggur utan um margar fleti eða inniheldur undirskurði. Skerinn getur fylgt yfirborðinu nákvæmlega að ofan en getur ekki hallað sér til að ná á bak við hindrun.
Hvaða efni er hægt að vinna með 3 ása CNC fræsingu?
Þriggja ása CNC fræsingarvél getur fræst flest algeng málma, verkfræðiplast, samsett efni og sérhæfð vinnsluefni þegar vélin, verkfærin, vinnuhlutirnir, kælivökvinn og rykstýringar eru viðeigandi. Fjöldi ása ákvarðar hreyfingu en raunveruleg efnisgeta fer eftir heildarvinnslukerfinu.
| Efnishópur | Dæmigert efni | Helstu atriði varðandi vinnslu |
| ál | 6061, 6082, 7075, 2024 | Burr-stjórnun, þunnveggjabjögun, mikill skurðhraði |
| stál | 1018, 4140, 4340, verkfærastál | Skurðarkraftur, hiti, slit á verkfærum, hitameðferðarskilyrði |
| Ryðfrítt stál | 303, 304, 316, 17-4PH | Vinnuherðing, hitastyrkur, stöðug tenging |
| Kopar og kopar | C101, C110, C360 | Viðloðun, myndun grjóts, flísavarnir, yfirborðsmerkingar |
| Verkfræði plastefni | POM, PEEK, nylon, PC, PTFE | Hiti, klemmuaflögun, raki, víddarbati |
| Samsetningar | FR4, G10, CFRP, GFRP | Slit, ryksog, afhýðing, gæði brúna |
Ál er almennt valið vegna þess að það er skilvirkt í vinnslu og styður við léttar byggingar-, rafeinda-, bíla- og frumgerðaríhluti. Stál og ryðfrítt stál krefjast stífari skurðarskilyrða en henta vel fyrir verkfæragerð, iðnaðar-, læknis- og burðarhluta.
Verkfræðiplast krefst beittra verkfæra og stýrðs hita því of mikill hiti eða klemmukraftur getur breytt lokastærðum. Efni eins og nylon geta einnig þurft að taka tillit til raka og mælingaskilyrða.
Efnisflokkur ætti að velja út frá styrk, tæringarþoli, hitastigi, sliti, rafmagnsafköstum, frágangi og kostnaði. Ef efni er valið eingöngu vegna þess að það er auðvelt að vélfæra getur það leitt til íhluta sem uppfyllir ekki kröfur um notkun.
Hvaða hluta er hægt að búa til með 3 ása CNC fræsingu?
Þriggja ása CNC fræsingarvél getur framleitt einfalda til meðalstóra prismahluta þar sem mikilvægir eiginleikar eru aðgengilegir með einni eða fleiri einföldum uppsetningum. Algeng dæmi eru hylki, plötur, sviga, verkfæri, festingar, mót, margvísir, lok og frumgerðir.
| Hlutategund | Dæmigert vélrænt unnin einkenni | Af hverju 3 ásar virka |
| Húsnæði og girðingar | Vasar, tengiop, festingarholur | Flestir eiginleikar eru aðgengilegir að ofan og neðan |
| Sviga og plötur | Prófílar, raufar, göt, mótboranir | Flatt efni og einföld gögn styðja skilvirka festingu |
| Jigs og innréttingar | Staðsetning hola, vasa, viðmiðunarflata | Endurtekningarhæfni og hagnýt vikmörk eru mikilvæg |
| Mótgrunnar og innlegg | Holrými, kæliholur, festingareiginleikar | Hægt er að ná í opin holrými með venjulegum verkfærum |
| Margvíslega | Tengi, boranir, þéttifletir | Hentar þegar göt fylgja einföldum uppsetningarleiðbeiningum |
| Frumgerðir | Blandaðir staðaleiginleikar | Hraðforritun styður hönnunarítrektun |
| Lágt hljóðstyrkshlutar | Endurtakanlegir vasar og snið | Hægt er að dreifa uppsetningarkostnaði án sérstakra verkfæra |
Ferlið er sérstaklega árangursríkt fyrir flata eða kassalaga íhluti. Hús með einum djúpum vasa, nokkrum lóðréttum götum, ytri prófílum og vélrænum botni gæti aðeins þurft tvær aðaluppsetningar.
Þriggja ása búnaður getur einnig stutt flóknari hluti með sérsniðnum festingum og endurtekinni flutningi. Hins vegar ætti að réttlæta hverja auka uppsetningu þar sem hún bætir við meðhöndlun, könnun, röðun, skoðun og hugsanlegum villum.
Hverjir eru helstu kostir 3 ása CNC fræsingar?
Helstu kostir þriggja ása CNC-fræsingar eru einfaldleiki ferlisins, mikil aðgengileiki, minni forritunarfyrirhöfn, áreiðanleg endurtekningarhæfni og hagkvæm framleiðsla á aðgengilegum rúmfræði. Þessir kostir gera það verðmætt fyrir frumgerðir, varahluti, verkfæri og framleiðsluíhluti.
Sannað áreiðanleiki og einfaldleiki ferlis
Þriggja ása CNC fræsun er áreiðanleg vegna þess að vélin stýrir aðeins þremur línulegum hreyfingum og notar viðurkenndar forritunar-, verkfæra- og uppsetningaraðferðir. Færri hreyfikerfi gera ferlið almennt auðveldara í skilningi, notkun, viðhaldi og bilanaleit.
Einföld uppbygging styður einnig við fyrirsjáanlega framleiðslu. Rekstraraðilar geta staðfest hreyfingu ása, verkfærafrávik, vinnuhnit og festingar án þess að stjórna samtímis snúningshreyfingu.
Áreiðanleiki veltur enn á ástandi vélarinnar og ferlisstjórnun. Slitnar leiðarar, spindillinn er ekki í lagi, léleg verkfærahald, rangar frávik eða óstöðug festing getur haft áhrif á gæði hvaða CNC vél sem er.
Lægri véla- og framleiðslukostnaður
Þriggja ása CNC fræsing hefur yfirleitt lægri rekstrar- og forritunarkostnað en fjölása fræsing fyrir einfalda hluti. Vélar, innréttingar, hugbúnaðarkröfur, þjálfun, viðhald og tímakaup eru almennt minna krefjandi.
Staðlaðir skrúfstykki, festiplötur, samsíða vélar, klemmur og algeng skurðarverkfæri geta stutt við fjölbreytt verkefni. Þetta dregur úr þörfinni fyrir sérhæfða snúningshluta eða háþróaða árekstrarhermun.
Kostnaðarhagurinn getur horfið þegar flókinn hlutur krefst margra handvirkra uppsetninga. Kaupendur ættu að bera saman heildartíma forritunar, meðhöndlunar, skoðunar, festinga og vélbúnaðar frekar en að gera ráð fyrir að þrír ásar séu alltaf ódýrari.
Hraðari forritun og uppsetning
Þriggja ása CNC-fræsun styður hraðari forritun þar sem CAM-kerfið stýrir aðallega línulegri stöðu skurðarins frekar en bæði stöðu og breytingu á verkfærastefnu. Staðfesting á verkfæraslóð og prófun vélarinnar er því yfirleitt einfaldari.
Uppsetning er einnig skilvirk fyrir hluti sem passa við venjulega skrúfstykki eða festiplötur. Skýr aðalpunktur og aðgengileg rúmfræði getur dregið úr þörf á könnun, röðun og sérsniðnum vinnuhlutum.
Þessi kostur er dýrmætur fyrir hraðar frumgerðir og hönnunarendurskoðanir. Þegar rúmfræðin breytist er oft hægt að uppfæra forritið og festingarnar án þess að endurbyggja flókna fjölása stefnu.
Góð nákvæmni og endurtekningarhæfni
Þriggja ása CNC fræsingartækni býður upp á góða nákvæmni og endurtekningarhæfni þegar vél, festingar, verkfæri, efni og skoðunarferli eru rétt stjórnað. Eiginleikar sem fræstir eru í einni uppsetningu viðhalda stöðugu sambandi við sama hnitakerfi.
Endurtekningarhæfni styður framleiðslumagn því hægt er að endurnýta staðfest forrit með stýrðum verkfærafrávikum og vinnustykki. Könnun og verkfæramælingar í ferlinu geta dregið enn frekar úr breytingum á uppsetningu.
Vélin ábyrgist ekki ákveðið vikmörk eingöngu út frá ásafjölda. Nauðsynleg nákvæmni verður að meta út frá stærð hluta, efnisstöðugleika, eiginleikatengslum, veggþykkt, yfirborðsáferð og mæligetu.
Víðtækt framboð og framleiðslustuðningur
Þriggja ása CNC fræsun er víða aðgengileg þar sem hún er staðlað ferli í almennum vélaverkstæðum, frumgerðarbirgjum, verkfærasöfnum og framleiðsluaðstöðu. Fagmenn, forritarar, skurðarar, handhafar, varahlutir og þjálfunarúrræði eru víða aðgengileg.
Þessi aðgengi getur aukið sveigjanleika í áætlanagerð og möguleika á birgjum. Það auðveldar einnig að flytja þroskuð forrit milli samhæfðs búnaðar þegar ferlastýringar eru skjalfestar.
Framboð birgja ætti ekki að koma í stað tæknilegrar hæfni. Kaupendur þurfa samt sem áður að meta ástand vélarinnar, reynslu af efni, skoðunarúrræði, gæðakerfi og skilning birgja á teikningunni.
Hverjar eru takmarkanir á 3 ása CNC fræsingu?
Helstu takmarkanir á 3 ása CNC fræsingu eru föst verkfærastilling, takmarkaður aðgangur að földum eiginleikum, margar uppsetningar fyrir marghliða hluti og minni skilvirkni við flóknar rúmfræði. Þessar takmarkanir hafa áhrif á kostnað, nákvæmni, afhendingartíma og framleiðsluhæfni.
Takmarkaður aðgangur að hliðar- og hallaaðgerðum
Þriggja ása CNC-fræsun hefur takmarkaðan aðgang að hliðar- og hallaeiginleikum þar sem verkfærið nálgast venjulega vinnustykkið úr einni fastri átt. Hliðargat eða hallað yfirborð gæti verið ómögulegt að ná til í fyrstu uppsetningu.
Hægt er að færa íhlutinn til í skrúfstykki, hornplötu, sérsniðnum festingum eða mjúkum kjálkum til að afhjúpa eiginleikann. Þetta gerir marga hluta tæknilega vinnsluhæfa, en þessi viðbótaraðgerð eykur uppsetningarvinnuna.
Þegar nokkrir hornréttir vísa í óskyldar áttir getur fjögurra eða fimm ása vinnsla veitt stöðugri og hagkvæmari ferli.
Margar uppsetningar fyrir marghliða hluta
Fjölhliða hlutar krefjast margra uppsetninga þegar ekki er hægt að ná til allra eiginleika þeirra úr einni átt. Hver uppsetning getur falið í sér að fjarlægja hluta, þrífa þá, færa þá til, klemma þá, kanna þá og staðfesta hliðrun.
Mikilvægir eiginleikar sem unnar eru í mismunandi uppsetningum eru háðir nákvæmni festingar og gagnaflutnings. Lítilsháttar breytingar á staðsetningu geta safnast upp og haft áhrif á stöðu, hornréttni, sammiðju eða röðun.
Vel hannaðir mjúkir kjálkar, staðsetningarpinnar, vélrænir gagnapunktar og könnunarferlar geta dregið úr þessari áhættu. Hins vegar spara þeir ekki meðhöndlunartímann sem fylgir endurteknum uppsetningum.
Takmarkanir á undirskurði og faldri rúmfræði
Undirskurðir og falin innri rúmfræði eru erfiðar eða ómögulegar að vinna þegar efni í kring lokar fyrir aðkomu skurðarins. Verkfæri getur ekki farið í gegnum heilan vegg einfaldlega vegna þess að vélin getur samstillt þrjá ása.
Sérstök undirskurðarverkfæri, sleikjóskerar, T-raufarskerar eða sérsniðin festing geta leyst ákveðna eiginleika. Þessi verkfæri þurfa samt aðgangsleið og nægilegt pláss fyrir handhafa.
Fullkomlega lokaðar rásir, öfugsnúnir fletir og djúpt faldir eiginleikar geta þurft EDM, hlutaskiptingu, aukefnaframleiðslu eða hönnunarbreytingu frekar en hefðbundna þriggja ása fræsingu.
Djúp holrými og langt verkfæraframhengi
Djúp holrými eru erfið því skurðarvélin verður að ná lengra frá verkfærahaldaranum til að ná botninum. Meiri yfirhengi dregur úr stífleika og eykur hættu á titringi, beygju, lélegri frágangi og verkfærabroti.
Þröngar holrýmir takmarka einnig flísafrás og aðgang að kælivökva. Endurskornar flísar geta skemmt yfirborðið og aukið hita í kringum skurðbrúnina.
Að auka breidd holrýmisins, minnka dýptina, nota stærri innri radíusa eða skipta rúmfræðinni í þrepasvæði getur bætt vinnsluhæfni. Fimmása aðferð getur einnig leyft styttra verkfæri, en aðeins þegar umhverfisrúmfræðin leyfir halla.
Minnkuð skilvirkni fyrir flókna rúmfræði
Þriggja ása CNC-fræsun verður minna skilvirk þegar hlutur krefst margra uppsetninga, hornfestinga, lítilla verkfæra eða erfiðra gagnaflutninga. Lægri tímakostnaður við vélina tryggir ekki lægri heildarkostnað hlutarins.
Flóknir hlutar geta þurft meiri tíma til að færa til og skoða þá heldur en að skera þá til. Hver umskipti auka einnig framleiðslutíma og líkur á endurvinnslu.
Besta ferlið er því einfaldasta vélasamsetningin sem lýkur allri framleiðsluferlinu áreiðanlega. Fyrir suma hluti eru það þrír ásar, fyrir aðra minnka viðbótarásar heildarvinnuna.
Hönnunarleiðbeiningar fyrir 3 ása CNC fræsingu
Góð hönnun með 3 ása CNC fræsingu heldur mikilvægum eiginleikum aðgengilegum, notar hagnýta radíusa og holrými, veitir stöðuga veggþykkt og býr til skýra fleti fyrir vinnustykki. Þessir valkostir draga úr aðgengi að verkfærum, uppsetningum, titringi, skoðunarerfiðleikum og framleiðslukostnaði.
Haltu eiginleikum aðgengilegum úr einni átt
Aðgangur að eiginleikum ætti að vera aðgengilegur úr einni aðalátt þegar mögulegt er. Göt, vasar, raufar og prófílar sem snúa að ofan gera framleiðandanum kleift að klára meira verk án þess að skipta um festingar.
Tengdir virkniþættir ættu einnig að vera flokkaðir í kringum sameiginleg viðmiðunarpunkta. Þetta gerir kleift að vinna og skoða holur, boranir, þéttifleti og festingarviðmót innan sama hnitakerfisins.
Þegar margar áttir eru nauðsynlegar ættu hönnuðir að lágmarka fjölda þeirra og forðast ótengd samsett horn. Lítil breyting á stefnu getur skapað heila viðbótaruppsetningu.
Notið hagnýta innri horngeisla
Innri horn ættu að nota hagnýta radíusa því sívalningsfræsar geta ekki framleitt fullkomlega skarpa innri lóðrétta horn. Radíusinn ætti að leyfa stöðugu verkfæri að fræsa hlutann án þess að fræsarinn virki að fullu.
Mjög lítil radíus krefst verkfæra með litlu þvermáli. Lítil verkfæri eru minna stíf, fjarlægja minna efni í hverri umferð og geta þurft lengri hringrásartíma.
Að auka óvirkan radíus getur bætt endingartíma verkfæris, yfirborðsáferð og framleiðsluhraða. Hægt er að nota léttisneiðar þegar ferkantaður mótunarhluti verður að passa í innra horn.
Forðastu djúp og þröng holrými
Forðast ætti djúp og þröng holrými því þau krefjast langs verkfæra, takmarkaðs skurðardýpis og erfiðrar flísafjarlægingar. Þessar aðstæður auka nötur, hita, beygju og slit á verkfærum.
Oft er hægt að bæta holrými með því að auka breidd opnunarinnar, minnka dýptina, bæta við stærri hornradíus eða búa til stigvaxandi hæðir. Þessar breytingar gera kleift að fá sterkari verkfæri og stöðugri skurðvirkni.
Dýpt ætti að byggjast á virkni frekar en útliti. Að fjarlægja aukaefni af ósýnilegu svæði getur aukið vinnslukostnað án þess að bæta hlutinn.
Viðhalda viðeigandi veggþykkt
Veggþykktin ætti að vera nægileg til að standast skurðkraft, klemmuþrýsting og efnisálag. Þunnir eða háir veggir geta beygst við vinnslu og færst til eftir að festingin losnar.
Hagnýt þykkt fer eftir efni, vegghæð, lengd, vikmörkum og áferð. Plastveggur getur brugðist öðruvísi við en ál, ryðfrítt stál eða títan við sama nafnþykkt.
Tímabundinn stuðningur, jafnvægi í grófvinnslu, léttar frágangsferlar og stýrð klemmun geta dregið úr aflögun. Hönnunarbreytingar eru yfirleitt áreiðanlegri en að reyna að bæta upp fyrir afar sveigjanlegan vegg með einni vinnslu.
Hönnun fyrir stöðuga vinnustöðu
Stöðug vinnufesting krefst aðgengilegra klemmuflata, skýrra staðsetningarpunkta og nægilegs efnis til að styðja við hlutinn við grófvinnslu og frágang. Festingin ætti að halda íhlutnum án þess að hindra mikilvæga eiginleika.
Fórnarflipar, færanlegir botnar, framlengingar úr hráefni, mjúkir kjálkaprófílar eða festingargöt geta stutt erfiða íhluti. Þessa tímabundnu eiginleika er hægt að fjarlægja við lokavinnslu.
Ræða ætti vinnufestingu áður en hönnunin er fryst. Hluti sem hefur ekkert stíft gripsvæði gæti þurft dýrar sérsniðnar festingar eða óþarfa viðbótaruppsetningar.
Hvar er 3 ás CNC fræsun notuð?
Þriggja ása CNC fræsingarvél er notuð í bílaiðnaði, iðnaðarbúnaði, læknisfræði, geimferðaiðnaði, sjálfvirkni, rafeindatækni, vélfærafræði, neytendavörum, verkfærum og orkuframleiðslu. Hún er verðmætust fyrir plötur, hylki, sviga, undirstöður, festingar og aðra aðgengilega prismahluta.
| Iðnaður | Algengir 3 ás malaðir hlutar | Helsta framleiðsluvirði |
| Bílar | Festingar, hlífar, flansar, verkfæraplötur | Endurteknar víddir og hagkvæm framleiðsla |
| Iðnaðarbúnaður | Botnar, slitplötur, margvísir, festingarhlutar | Stífleiki, staðlað rúmfræði, sveigjanleiki efnis |
| Medical | Tækjahús, bakkar, handföng, sviga | Stýrðar víddir og hrein yfirborðsáferð |
| Aerospace | Festingar, spjöld, sviga, verkfæri | Nákvæmar aðgengisaðgerðir og létt efni |
| Sjálfvirkni | Skynjarafestingar, hreiður, gripplötur | Hröð aðlögun og endurtekningarhæf samsetningarviðmót |
| Electronics | Álhús, hitaklefar, prófunarbúnaður | Nákvæmir vasar, opnir og hitaþolnir fletir |
| Robotics | Mótorfestingar, millistykki, festingarhlutir | Nákvæm holumynstur og uppbyggingarstilling |
| Neysluvörur | Hylki, hlífar, frumgerðir | Hraðvirk endurtekning og snyrtivörur |
| Tool and Die | Mótgrunnar, innlegg, jiggar, festingar | Stöðug gagnagildi og endurtekningarhæf vinnsla |
| Orka og olía og gas | Lokaplötur, stuðningar, þéttihlutir | Sterk efni og stýrð virkniyfirborð |
Iðnaðurinn einn ákvarðar ekki kröfur um ás. Flugfesting með opnum vösum gæti hentað þriggja ása vél, en neytendavara sem inniheldur samsettar sveigjur og falda eiginleika gæti þurft fimm ása vinnslu.
Ákvörðunin ætti að byrja á rúmfræði, aðgengi, vikmörkum, uppsetningarfjölda, efni, magni og skoðun. Iðnaðarmerkingar eru aukaatriði miðað við raunverulegar framleiðslukröfur.
3 ása vs. 4 ása vs. 5 ása CNC fræsun
Munurinn á 3 ása, 4 ása og 5 ása CNC fræsingu er fjöldi stýrðra átta sem notaðar eru til að staðsetja skurðarvélina og snúa vinnustykkinu. Aukaásar bæta aðgengi og draga úr þörf á að færa skurðarvélina, en auka kröfur um búnað, forritun, hermun og ferli.
| aðferð | Stýrð hreyfing | Best passa | Aðaltakmörkun |
| 3 ása fræsing | X, Y og Z | Plötur, vasar, sviga, hylki, opnar útlínur | Föst skurðarstefna |
| 4 ása fræsing | X, Y, Z ásamt einum snúningsás | Sívalningslaga hlutar, geislalaga göt, vísitölubundnar hliðareiginleikar | Snúningur fylgir einum aðalás |
| 5 ása fræsing | X, Y, Z ásamt tveimur snúningsásum | Fjölhliða, hornrétt, djúp og frjáls formrúmfræði | Hærri forritun og vélakostnaður |
Hagnýt samanburður á 4 ása vs. 3 ása CNC vélar hefst með snúningi. Fjögurra ása vélar geta sjálfkrafa vísað eða stöðugt snúið hluta í eina átt, sem gerir það gagnlegt fyrir geislamyndaða eiginleika, sívalningslaga íhluti og nokkrar hliðar sem eru raðaðar í kringum sameiginlega miðlínu.
Fimmása vinnsla bætir við annarri snúningshreyfingu, sem gerir skurðarvélinni eða vinnustykkinu kleift að halla sér í tvær áttir. Hún verður verðmæt fyrir samsett horn, margar mikilvægar fletir, djúpa aðgangsleið, hjól, flókin mót og frjálsar yfirborðsform.
Fyrir lesendur sem leita að útskýringum á CNC-ásum er rétt val ekki sjálfkrafa vélin með flesta ása. Rétt val er sú vél sem hefur minnst flókna aðferð og getur uppfyllt kröfur um rúmfræði, vikmörk, afhendingartíma og framleiðslu án óhóflegra uppsetninga.
Hvað hefur áhrif á kostnað og afgreiðslutíma við 3 ása CNC fræsingu?
Kostnaður og afhendingartími við 3 ása CNC fræsingu eru háðir rúmfræði, efni, uppsetningarfjölda, verkfærum, vikmörkum, yfirborðsáferð, skoðun, aukavinnslu, framleiðslumagni og afhendingarkröfum. Vélartími er aðeins einn hluti af heildarframleiðslukostnaði.

Hlutarrúmfræði og fjöldi uppsetninga
Rúmfræði hluta hefur áhrif á kostnað því hver ný stefna getur krafist viðbótarfestinga, könnunar, röðunar, skurðaraðgerða og skoðunar. Einfaldur hluti getur orðið dýr þegar eiginleikar eru dreifðir yfir nokkrar hliðar.
Aðgengilegar vasar og gatamynstur eru yfirleitt hagkvæm. Falin einkenni, djúp holrými, skásett göt, þunnir veggir og margar nákvæmnisfletir auka áhættu við undirbúning og ferli.
Að fækka uppsetningum er oft verðmætara en að stytta eina verkfæraleið. Hönnunarendurskoðun ætti að skoða alla framleiðsluferlið frekar en aðeins forritaða skurðarferlið.
Kröfur um efni og verkfæri
Efni hefur áhrif á kostnað í gegnum hlutabréfaverð, skurðhraða, slit á skurðarvél, hitastýringu, kælivökvaþörf og áhættu við vinnslu. Ál er almennt hægt að fjarlægja hraðar en hert stál, títan eða nikkelmálmblöndur.
Verkfærakostnaður eykst þegar hlutinn þarfnast langsnúna skurðar, lítilla endafræsa, sérstakra þráða, sérsniðinna verkfæra eða tíðra verkfæraskipta.
Form birgða skiptir einnig máli. Of stórt efni eykur grófvinnslutíma og sóun, en nær nettó birgðir geta kostað meira í kaupum eða krafist stærra lágmarksmagns.
Vikmörk og yfirborðsfrágangur
Þröng vikmörk auka kostnað vegna þess að þau krefjast stöðugs verkfæra, stýrðs hitastigs, viðbótarfrágangs, könnunar, mælinga og skjalfestrar skoðunar.
Fín yfirborðsáferð krefst minni skrefa, hvassari verkfæra, hægari frágangs eða handvirkrar slípunar. Snyrtifletir geta einnig þurft stýrða verkfæraleið og varkára meðhöndlun.
Virknikröfur ættu aðeins að vera notaðar þar sem þörf krefur. Almenn vikmörk og staðlaðar vélrænar frágangar eru venjulega nægjanlegar fyrir svæði sem eru ekki mikilvæg.
Framleiðslumagn og aukastarfsemi
Framleiðslumagn hefur áhrif á hvernig kostnaður við uppsetningu, forritun, innréttingar og skoðun er dreift. Frumgerðir bera meiri fastan verkfræðikostnað á hvern hlut, en endurteknar framleiðslueiningar geta notið góðs af viðurkenndum forritum og endurnýtanlegum vinnuhlutafestingum.
Stærra magn gæti réttlætt sérstakar festingar, uppsetningar með mörgum hlutum, sjálfvirkar mælingar og stjórnun á endingartíma verkfæra. Þessar fjárfestingar geta dregið úr breytingum á verkferlum og meðhöndlun.
Anodisering, húðun, hitameðferð, fæging, óvirkjun og sérstök skoðun bæta við sérstökum afhendingartímastigum. Teikningar ættu að skilgreina þessi ferli snemma svo hægt sé að skipuleggja framleiðslu- og frágangsáætlanir saman.
Hvenær ættir þú að velja 3 ása CNC fræsingu?
Þú ættir að velja 3 ása CNC fræsingu þegar hlutinn hefur aðgengilega rúmfræði, miðlungs flækjustig, hagnýt vikmörk og framleiðsluleið sem krefst ekki mikillar tilfærslu. Það hentar sérstaklega vel þegar kostnaðarstýring og hröð forritun eru mikilvæg.
Hlutir með einfaldri eða ofanfrá-niður rúmfræði
Hlutir með slétt yfirborð, lóðrétta veggi, opna vasa, raufar, göt sem snúa að ofan og beinar útlínur eru sterkir frambjóðendur fyrir þriggja ása fræsingu.
Þessir eiginleikar gera kleift að nota hefðbundin verkfæri og vinnustykki án flókinna nálgunarhorna. Niðurstaðan er fyrirsjáanleg forritun, stöðug skurður og skilvirk skoðun.
Hlutur þarf ekki að vera sjónrænt einfaldur. Hann getur innihaldið nákvæm vasamynstur og útlínur, að því gefnu að skurðarvélin geti náð til þeirra úr fastri átt.
Hraðframleiðsla frumgerða og framleiðsla í litlum upplögum
Hraðvirkar frumgerðir og litlar framleiðslulotur njóta góðs af þriggja ása fræsingu því hægt er að ljúka forritun, uppsetningu og hönnunarbreytingum fljótt.
Ferlið getur framleitt virka hluti beint úr framleiðsluhæfum málmi eða plasti án sérstakra mót. Þetta styður við prófun á passa, samsetningu, vélrænni prófun, hitaprófun og notendaprófun.
Snemmbúnar hönnunir ættu að forðast óþarfa vikmörk og útlitsbreytingar. Kostnaður við frumgerð ætti að einbeita sér að því að staðfesta eiginleika sem hafa áhrif á virkni.
Kostnaðarnæmir almennir verkfræðihlutar
Kostnaðarnæmir almennir verkfræðihlutar henta þegar hægt er að framleiða þá með stöðluðum verkfærum, festingum, efnum og skoðunaraðferðum.
Sviga, plötur, hlífar, vélahlutir, varahlutir og festingarhlutir falla oft undir þennan flokk.
Þriggja ása vinnsla er ekki sjálfkrafa hagkvæm þegar hönnunin inniheldur margar hliðaraðgerðir. Kostnaðarhagkvæmnin fer eftir heildaruppsetningarleiðinni.
Hvenær ættirðu að nota fleiri öxi?
Þú ættir að nota fleiri ása þegar hlutur inniheldur samsetta horn, mikilvæg tengsl milli margra fleta, miklar hliðareiginleika, erfiðar undirskurði, vafinn rúmfræði eða djúp svæði sem krefjast mikils verkfæraframskögunar.
Fjögurra ása vinnsla getur dregið úr meðhöndlun þegar eiginleikar eru dreifðir um sívalningslaga eða vísitölubundna stefnu. Fimm ása vinnsla getur dregið úr uppsetningum þegar eiginleikar þurfa tvær óháðar hornáttir.
Viðbótarásar ættu að veita mælanlegt gildi með aðgengi, styttri verkfærum, færri festingum, bættri röðun eða styttri heildarafhendingartíma.
SPURNINGAR
Hversu nákvæm er 3 ás CNC fræsun?
Þriggja ása CNC fræsun getur framleitt nákvæma og endurtekningarhæfa hluti, en nákvæmni sem nást fer eftir ástandi vélarinnar, efni, stærð hlutarins, lögun eiginleika, stífleika festinga, hlaupi verkfærisins, hitastigi og skoðun. Eiginleikar sem eru unnin í einni uppsetningu viðhalda almennt betri staðsetningartengslum en eiginleikar sem eru fluttir yfir margar uppsetningar.
Getur 3 ás CNC fræsivél flókið hluta?
Þriggja ása CNC fræsingarvél getur unnið flóknar vasa, útlínur, mót og þrívíddarfleti þegar fræsarinn hefur beinan aðgang frá fastri stefnu. Hún hentar síður vel þegar eiginleikar eru faldir, undirskornir, dreifðir yfir margar hliðar eða staðsettir í ótengdum samsettum hornum.
Hvað eru 3 ás CNC vélrænir hlutar?
Þriggja ása CNC-fræsaðir hlutar eru yfirleitt íhlutir með eiginleikum sem hægt er að nálgast úr X-, Y- og Z-áttum. Algeng dæmi eru álhús, sviga, festingarplötur, hlífar, kælibúnaður, mótainnsetningar, jiggar, festingar, margvísir og frumgerðarhlutar. Þessir hlutar innihalda oft flata fleti, göt, raufar, vasa, þrep, þræði og 2.5D útlínur. Þriggja ása vinnsla er tilvalin þegar hægt er að klára flesta eiginleika með 1-2 uppsetningum með venjulegum verkfærum og stöðugri vinnuhlutafestingu.
Hver er munurinn á 3 ása og 5 ása fræsingu?
Munurinn á 3 ása og 5 ása fræsingu er aðgangur að verkfærum og hreyfingarstýring. 3 ása fræsun notar línulega X-, Y- og Z-hreyfingu, þannig að fræsarinn nálgast aðallega hlutinn úr einni fastri átt. 5 ása fræsun bætir við tveimur snúningsöxum, sem gerir verkfærinu eða vinnustykkinu kleift að halla fyrir fjölhorna vinnslu. 3 ása fræsun er hagkvæm fyrir einfalda hluti, en 5 ása fræsing getur minnkað 3-5 uppsetningar í eina fyrir flókin yfirborð, djúp holrými, skáhallt göt og nákvæma fjölhliða hluti.
Hver er munurinn á 3 ása og 4 ása fræsingu?
Munurinn á 3 ása og 4 ása fræsingu er sá að 4 ása fræsing bætir einum snúningsás við venjulegar X, Y og Z hreyfingar. 3 ása fræsing hentar best fyrir flatar fleti, lóðrétt göt, vasa, raufar og opnar útlínur. 4 ása fræsing getur snúið vinnustykkinu, sem gerir það betra fyrir sívalningslaga hluti, geislalaga göt, bogadregin snið og fjölhliða eiginleika. Í samanburði við 3 ása vinnslu getur 4 ása vinnsla dregið úr handvirkri tilfærslu, bætt samræmi og stytt uppsetningartíma fyrir hluti með eiginleika í einni átt.
Niðurstaða
Þriggja ása CNC-fræsun býður upp á áreiðanlega og hagkvæma leið til að framleiða plötur, sviga, hylki, festingar, frumgerðir og aðra hluti með aðgengilegri rúmfræði. Helstu styrkleikar hennar eru einföld forritun, staðlaðar vinnuhlutafestingar, víðtæk efnissamhæfni, endurtekningarnákvæmni og skilvirk framleiðsla. Takmarkanir hennar koma fram þegar hönnun inniheldur falda eiginleika, samsetta horn, djúp holrými eða mikilvæg yfirborð sem dreifast yfir nokkrar stefnur.
Hjá TiRapid bjóðum við upp á nákvæma CNC vinnslu og framleiðsluþjónustu fyrir sérsmíðaða málm- og plasthluta. Teymið okkar styður við frumgerðir og framleiðslu í litlu magni með efnisyfirferð, endurgjöf frá DFM, 3-ása og fjölása fræsingu, víddarskoðun, yfirborðsfrágang og val á ferli byggt á lögun hlutarins, vikmörkum, fjárhagsáætlun, magni og afhendingartíma.
















