
Pencetakan (stamping) adalah proses manufaktur yang banyak digunakan untuk memproduksi komponen logam secara efisien dan dalam skala besar. Memahami apa itu pencetakan membantu para insinyur dan pembeli memutuskan kapan proses ini merupakan pilihan yang tepat dari segi biaya, presisi, dan volume produksi. Dengan menggunakan cetakan dan gaya yang terkontrol, pencetakan dapat memotong, membengkokkan, dan membentuk lembaran logam dengan pengulangan yang tinggi dan limbah minimal.
Dalam panduan ini, saya menjelaskan cara kerja proses pencetakan, bahan apa saja yang umum digunakan, dan kapan pencetakan menjadi solusi manufaktur yang paling efektif.
Apa Itu Pencetakan Stempel?
Pencetakan (stamping) adalah proses manufaktur yang digunakan untuk membentuk bagian-bagian logam dengan menerapkan gaya terkontrol melalui cetakan dan mesin pres. Dari perspektif teknik, pencetakan dirancang untuk kecepatan, konsistensi, dan skalabilitas dalam produksi massal.
Pencetakan, juga dikenal sebagai pencetakan logam atau pembentukan tekan, adalah proses pembentukan logam yang membentuk lembaran logam dengan memaksanya masuk ke dalam cetakan menggunakan mesin pres mekanis, hidrolik, atau servo. Tidak seperti pemesinan CNC, yang menghilangkan material, pencetakan mengandalkan deformasi plastis, memungkinkan bagian-bagian dibentuk dengan cepat dengan limbah material minimal.
Dalam proses manufaktur praktis, pencetakan biasanya dilakukan pada lembaran logam dengan ketebalan antara 0.3 mm dan 6 mm, termasuk baja karbon, baja tahan karat, aluminium, tembaga, dan kuningan. Tergantung pada desain perkakasnya, satu operasi pencetakan dapat mencakup pemotongan, pelubangan, pembengkokan, pengembosan, atau penarikan dangkal, yang sering dikombinasikan dalam cetakan progresif.
Berdasarkan pengalaman saya, proses pencetakan menjadi sangat berharga ketika volume produksi tinggi. Setelah perkakas selesai dibuat, mesin pres dapat menghasilkan ratusan komponen per menit, memberikan dimensi yang sangat konsisten di seluruh batch besar. Tingkat pengulangan ini sulit dicapai dengan proses berbasis pemotongan dengan biaya yang sama.
Saya sering melihat proses pencetakan digunakan setelah desain divalidasi melalui pemesinan CNC atau pemotongan laser. Setelah geometri dan toleransi dikonfirmasi, beralih ke pencetakan memungkinkan produsen untuk mengurangi biaya per unit secara dramatis sekaligus meningkatkan stabilitas produksi. Itulah mengapa pencetakan banyak diadopsi dalam komponen otomotif, terminal listrik, wadah peralatan rumah tangga, dan braket industri.
Apa Itu Pencetakan Logam?
Pencetakan logam adalah proses manufaktur yang membentuk bagian-bagian lembaran logam menggunakan cetakan dan mesin pres. Dari perspektif teknik, proses ini dirancang untuk kecepatan, konsistensi, dan efisiensi biaya dalam produksi volume tinggi.
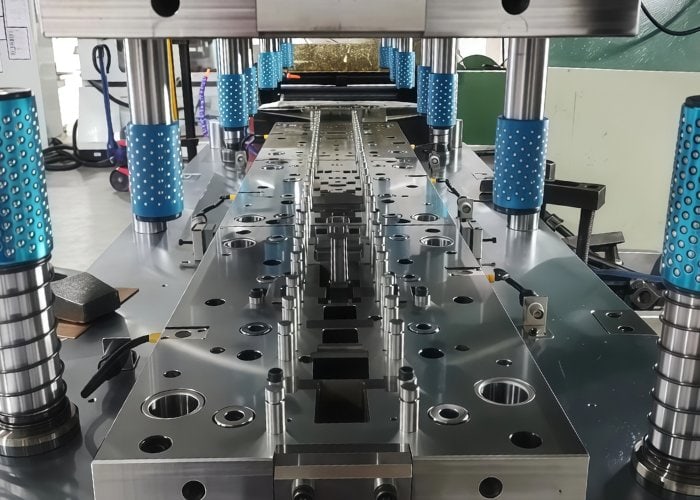
Pencetakan logam , juga dikenal sebagai pengepresan logam, adalah proses pembentukan lembaran logam yang membentuk logam dengan menerapkan gaya terkontrol daripada menghilangkan material. Proses ini bergantung pada deformasi plastis, memungkinkan lembaran logam datar diubah menjadi bagian fungsional dengan limbah minimal.
Dalam proses manufaktur praktis, pencetakan logam biasanya menggunakan material seperti baja karbon, baja tahan karat, aluminium, tembaga, dan kuningan, biasanya dengan ketebalan mulai dari 0.3 mm hingga 6 mm. Tergantung pada desain cetakan, pencetakan dapat melakukan berbagai operasi—termasuk pemotongan, pelubangan, pembengkokan, pengembosan, dan penarikan dangkal—seringkali dalam satu siklus pengepresan.
Berdasarkan pengalaman saya, pencetakan logam menjadi sangat berharga setelah desain produk stabil dan permintaan dapat diprediksi. Setelah pembuatan perkakas selesai, mesin pres dapat menghasilkan ratusan komponen per menit, memberikan konsistensi dimensi yang sangat baik di seluruh produksi massal. Hal ini menjadikan pencetakan sebagai solusi pilihan untuk komponen otomotif, terminal listrik, wadah peralatan rumah tangga, dan braket industri.
Namun, proses pencetakan logam tidak ditujukan untuk perubahan desain yang cepat atau produksi dalam volume rendah. Keunggulannya terletak pada manufaktur yang berulang dan jangka panjang, di mana investasi perkakas dapat diamortisasi dalam jumlah besar untuk mencapai biaya per unit yang sangat rendah.
Apa Itu Proses Pencetakan Stempel? Gambaran Langkah demi Langkah
Proses pencetakan mengikuti urutan terstruktur yang mengubah lembaran logam datar menjadi komponen jadi dengan kecepatan tinggi. Memahami setiap langkah membantu para insinyur mengevaluasi kelayakan, efisiensi biaya, dan skalabilitas produksi.
Langkah 1: Pemilihan dan Persiapan Material
Proses pencetakan dimulai dengan memilih material lembaran logam yang sesuai, umumnya baja karbon, baja tahan karat, aluminium, tembaga, atau kuningan. Ketebalannya biasanya berkisar antara 0.3 mm hingga 6 mm, tergantung pada kekuatan bagian dan batasan pembentukan. Lembaran dapat dipasok dalam bentuk gulungan atau lembaran kosong dan sering kali dilumasi terlebih dahulu untuk mengurangi gesekan dan keausan alat.
Langkah 2: Memasukkan Material ke dalam Mesin Press
Lembaran logam dimasukkan ke dalam mesin pres stamping baik secara manual (untuk pekerjaan volume rendah) atau secara otomatis menggunakan pengumpan gulungan dan pelurus. Dalam produksi volume tinggi, pengumpanan otomatis memastikan posisi yang tepat dan mendukung kecepatan siklus yang melebihi 100 langkah per menit.
Langkah 3: Operasi Pelubangan dan Pembentukan
Setelah diposisikan, mesin pres memberikan gaya melalui penekan, mendorong material ke dalam rongga cetakan. Pada tahap ini, beberapa operasi dapat terjadi, termasuk:
- Kosong(memotong bentuk luar)
- Tajam(membuat lubang)
- Bending(membentuk sudut atau flensa)
- Embossing (menambahkan fitur atau tanda)
- Gambar dangkal(menambah kedalaman)
Pada mesin cetak progresif, tindakan ini terjadi di beberapa stasiun selama satu siklus pengepresan.
Langkah 4: Pengeluaran dan Pemisahan Bagian
Setelah terbentuk, bagian yang dicetak dikeluarkan dari cetakan, sementara material sisa dipisahkan secara otomatis. Pada sistem progresif, bagian jadi keluar secara terus menerus seiring dengan pergerakan strip pada setiap langkah.
Langkah 5: Pemrosesan dan Inspeksi Sekunder
Tergantung pada persyaratan aplikasi, komponen hasil stamping dapat menjalani proses penghilangan gerinda, perlakuan permukaan, perlakuan panas, atau pelapisan. Inspeksi dimensi dan pengecekan kualitas memastikan konsistensi, terutama untuk komponen dengan toleransi ketat atau komponen yang sangat penting untuk keselamatan.
Berdasarkan pengalaman saya, begitu alur kerja ini stabil, proses pencetakan menghasilkan pengulangan yang tak tertandingi. Saya sering melihat pelanggan beralih ke proses ini setelah pembuatan prototipe CNC, sehingga mencapai pengurangan biaya dan keandalan produksi dalam skala besar.
Apa Itu Mesin Press Stamping dan Bagaimana Cara Kerjanya?
Mesin pres penekan adalah mesin inti yang menggerakkan proses penempaan logam dengan menerapkan gaya terkontrol untuk membentuk lembaran logam. Memahami cara kerja mesin pres penekan membantu para insinyur memilih jenis pres, tonase, dan kecepatan yang tepat untuk produksi.
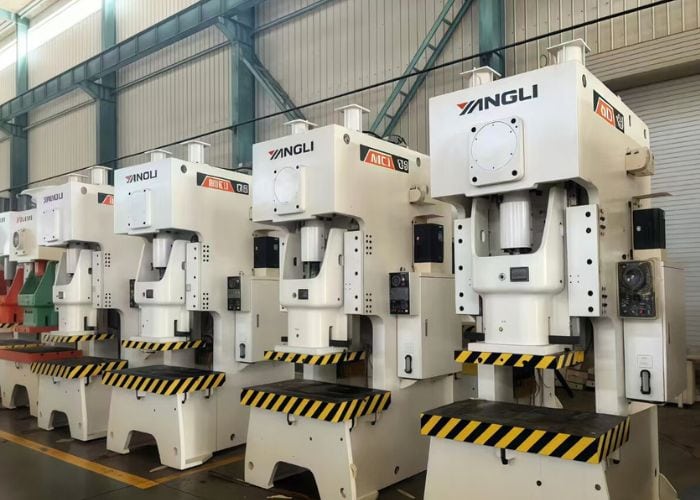
Mesin pres penekan adalah sistem mekanis yang dirancang untuk memberikan gaya, kecepatan, dan kontrol langkah yang presisi untuk membentuk lembaran logam menggunakan cetakan. Pada intinya, mesin pres mengubah energi menjadi gerakan vertikal, mendorong penekan ke dalam cetakan untuk mengubah bentuk logam secara plastis.
Dalam proses manufaktur praktis, mesin pres stamping terdiri dari beberapa komponen utama:
- Bingkai– Memberikan kekakuan struktural dan menyerap beban pembentukan.
- Ram (Geser)– Bergerak secara vertikal untuk menerapkan gaya
- Die Set– Berisi rongga punch dan die
- Sistem Drive– Mekanik, hidrolik, atau berbasis servo
- Control System– Mengatur gerakan, kecepatan, dan kekuatan
Mesin pres stamping biasanya diklasifikasikan menjadi pres mekanik, pres hidrolik, dan pres servo. Pres mekanik unggul dalam produksi kecepatan tinggi, sering beroperasi pada 100–600 langkah per menit, menjadikannya ideal untuk cetakan progresif. Pres hidrolik memberikan gaya yang dapat disesuaikan sepanjang langkah dan lebih disukai untuk deep drawing atau pembentukan yang kompleks. Pres servo menawarkan profil gerakan yang dapat diprogram, menggabungkan fleksibilitas dengan presisi untuk aplikasi tingkat lanjut.
Jenis-Jenis Umum Proses Pencetakan Logam
Pencetakan logam mencakup beberapa proses pembentukan dan pemotongan, yang masing-masing sesuai dengan geometri, material, dan tujuan produksi tertentu. Memahami jenis-jenis pencetakan umum ini membantu para insinyur memilih pendekatan manufaktur yang paling efisien dan hemat biaya.
Kosong
Proses pemotongan lembaran logam (blanking) adalah proses memotong bentuk datar dari lembaran logam, di mana potongan yang dihasilkan menjadi bagian akhir. Ini sering kali merupakan operasi pertama dalam proses stamping dan banyak digunakan untuk braket, ring, dan pelat. Dari pengalaman saya, pemotongan lembaran logam menawarkan konsistensi dimensi yang tinggi dan mendukung waktu siklus yang sangat cepat pada cetakan progresif.
Tajam
Penusukan (piercing) menciptakan lubang atau celah pada lembaran logam menggunakan alat pelubang dan cetakan. Tidak seperti pengeboran, penusukan menghasilkan lubang yang bersih dengan kecepatan tinggi tanpa menghasilkan serpihan. Saya sering melihat penusukan digunakan untuk terminal listrik dan fitur pemasangan, terutama ketika dibutuhkan jarak lubang ke tepi yang rapat.
Bending
Pembengkokan membentuk sudut, flensa, atau saluran dengan cara mengubah bentuk logam secara plastis sepanjang sumbu lurus. Proses ini sangat penting untuk kekuatan struktural dan kesesuaian perakitan. Dalam produksi, pembengkokan sering diintegrasikan dengan pemotongan dan pelubangan untuk meminimalkan operasi sekunder.
Embossing
Teknik timbul (embossing) menambahkan fitur yang menonjol atau cekung, seperti logo, rusuk, atau tanda pengenal. Dari sudut pandang fungsional, teknik timbul meningkatkan kekakuan tanpa menambah ketebalan material. Saya sering merekomendasikan teknik timbul ketika bagian-bagian memerlukan penguatan atau ketelusuran.
Menggambar (Menggambar Dangkal)
Proses pembentukan lembaran logam datar menjadi bentuk dangkal seperti cangkir dilakukan dengan menarik material ke dalam rongga cetakan. Proses ini umum digunakan pada casing, penutup, dan wadah. Meskipun pembentukan yang lebih dalam membutuhkan kontrol material yang cermat, pembentukan dangkal sangat efisien dalam produksi berbasis pencetakan.
Pencetakan Progresif
Pencetakan progresif menggabungkan beberapa operasi—pemotongan, pelubangan, pembengkokan, dan pembentukan—ke dalam satu set cetakan. Dengan setiap langkah penekanan, material bergerak maju ke stasiun berikutnya. Dalam proyek-proyek saya, cetakan progresif adalah tulang punggung produksi volume tinggi, menghasilkan ratusan bagian jadi per menit dengan pengulangan yang sangat baik.
Bahan apa saja yang umum digunakan dalam proses pencetakan logam?
Pemilihan material memainkan peran penting dalam kinerja, biaya, dan keandalan komponen dalam proses pencetakan logam. Dari perspektif teknik, material yang tepat menyeimbangkan kemampuan pembentukan, kekuatan, ketahanan terhadap korosi, dan efisiensi produksi.
Baja karbon
Baja karbon adalah material stamping yang paling banyak digunakan karena kemampuan pembentukannya yang sangat baik, kekuatan, dan efisiensi biaya . Baja karbon rendah mudah dibentuk dan cocok untuk braket, panel, dan komponen struktural. Dalam proyek-proyek saya, baja karbon sering dipilih ketika kekuatan dibutuhkan tanpa biaya material yang berlebihan.
Besi tahan karat
Baja tahan karat menawarkan ketahanan korosi dan daya tahan yang unggul , menjadikannya ideal untuk perangkat medis, peralatan makanan, dan aplikasi luar ruangan. Meskipun lebih sulit dibentuk daripada baja karbon, baja tahan karat berkinerja baik dalam proses pencetakan jika desain cetakan dan pelumasan dioptimalkan. Saya sering merekomendasikan baja tahan karat ketika ketahanan lingkungan jangka panjang sangat penting.
Paduan Aluminium
Aluminium dihargai karena sifatnya yang ringan dan ketahanan terhadap korosi . Aluminium mudah dicetak pada ketebalan yang lebih tipis dan umum digunakan dalam komponen otomotif, elektronik, dan kedirgantaraan. Dari pengalaman saya, pencetakan aluminium secara signifikan mengurangi berat komponen sambil mempertahankan kekuatan yang memadai untuk wadah dan braket.
Tembaga dan Paduan Tembaga (Kuningan, Perunggu)
Tembaga dan paduannya banyak digunakan untuk konduktivitas listrik dan termal . Kuningan dan perunggu menawarkan kekuatan dan ketahanan aus yang lebih baik dibandingkan tembaga murni. Saya sering melihat bahan-bahan ini digunakan pada terminal listrik, konektor, dan komponen kontak di mana konduktivitas dan presisi sangat penting.
Paduan Berkekuatan Tinggi dan Paduan Khusus
Untuk aplikasi yang menuntut, baja berkekuatan tinggi dan paduan khusus dapat digunakan. Material ini memberikan ketahanan lelah yang lebih baik tetapi memerlukan kontrol proses yang tepat. Dalam kasus seperti itu, pemilihan material secara langsung memengaruhi umur pakai cetakan dan kebutuhan tonase pengepresan.
Dari sudut pandang manufaktur, sebagian besar komponen hasil stamping memiliki ketebalan antara 0.3 mm hingga 6 mm , di mana efisiensi pembentukan dan konsistensi dimensi optimal.
Apa Itu Logam yang Dicetak? Bagian dan Aplikasi Khasnya
Logam hasil pengepresan mengacu pada bagian-bagian lembaran logam yang dibentuk melalui proses pengepresan menggunakan cetakan dan mesin pres. Dari perspektif teknik, logam hasil pengepresan didefinisikan oleh kemampuan pengulangannya, efisiensi biaya, dan kesesuaiannya untuk produksi volume tinggi.
Braket Struktural dan Pelat Pemasangan
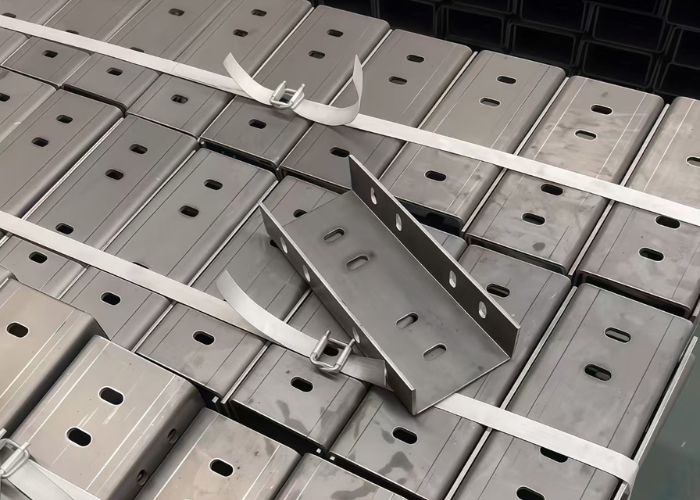
Braket hasil cetakan adalah salah satu komponen logam hasil cetakan yang paling umum. Komponen ini banyak digunakan pada rangka otomotif, peralatan industri, dan peralatan rumah tangga untuk memberikan dukungan struktural dan antarmuka pemasangan yang presisi. Dalam proyek-proyek saya, komponen ini sering menggantikan komponen hasil pemesinan setelah volume produksi melebihi 10,000 unit, sehingga mengurangi biaya per unit secara signifikan.
Terminal dan Konektor Listrik
Logam hasil pengepresan sangat penting dalam aplikasi kelistrikan dan elektronik, terutama untuk terminal, kontak, dan komponen pentanahan. Komponen tembaga dan kuningan hasil pengepresan memberikan konduktivitas yang sangat baik sambil mempertahankan toleransi dimensi yang ketat. Saya sering melihat pengepresan progresif digunakan untuk menghasilkan ribuan terminal identik per jam.
Penutup, Pelindung, dan Perisai
Banyak komponen logam yang dicetak berfungsi sebagai wadah, penutup, atau pelindung elektromagnetik. Komponen-komponen ini mendapat manfaat dari kemampuan pencetakan untuk membentuk dinding tipis dan geometri yang konsisten. Dalam elektronik konsumen dan kontrol industri, wadah yang dicetak membantu mengurangi bobot dan meningkatkan efisiensi perakitan.
Klip, Pegas, dan Penahan
Klip dan elemen pegas yang dicetak banyak digunakan untuk pengencangan, penempatan, dan pengendalian getaran. Dari sudut pandang teknik, pencetakan memungkinkan bagian-bagian ini untuk mempertahankan sifat elastis sambil mencapai bentuk yang presisi. Saya sering menemukan bagian-bagian ini di interior otomotif dan rakitan mekanis.
Panel dan Komponen Penguat
Panel besar yang dicetak dan bagian penguat umum digunakan dalam manufaktur otomotif dan peralatan rumah tangga. Fitur timbul sering ditambahkan untuk meningkatkan kekakuan tanpa menambah ketebalan material, sehingga meningkatkan rasio kekuatan terhadap berat.
Secara keseluruhan, komponen logam yang dicetak paling efektif ketika desainnya stabil dan volume produksinya tinggi, sehingga ideal untuk industri seperti otomotif, elektronik, peralatan rumah tangga, dan peralatan industri.
Pertimbangan Desain Utama untuk Pencetakan Logam
Keberhasilan proses pencetakan logam sangat bergantung pada desain dan juga pada perkakas. Dari perspektif teknik, pertimbangan desain yang tepat mengurangi risiko perkakas, meningkatkan kualitas komponen, dan secara signifikan menurunkan biaya produksi.
Pemilihan Material dan Ketebalan
Pemilihan material secara langsung memengaruhi kemampuan pembentukan, umur pakai cetakan, dan tonase mesin pres. Pada sebagian besar proyek yang saya tangani, ketebalan optimal berkisar antara 0.3 mm hingga 6 mm. Material yang lebih lunak (baja karbon rendah, aluminium) memungkinkan radius yang lebih kecil, sedangkan baja tahan karat membutuhkan desain yang lebih konservatif untuk menghindari keretakan.
Jari-jari Lengkungan dan Jarak Tepi
Tekukan tajam meningkatkan konsentrasi tegangan dan risiko robek. Aturan umum yang saya terapkan adalah radius tekukan bagian dalam minimum ≥ ketebalan material untuk sebagian besar logam. Lubang dan fitur harus ditempatkan setidaknya 1–1.5 kali ketebalan material dari garis tekukan dan tepi untuk menjaga stabilitas dimensi.
Toleransi dan Pengulangan
Pencetakan logam unggul dalam hal pengulangan, bukan toleransi satu kali yang sangat ketat. Saya biasanya menyarankan klien untuk mendesain dengan toleransi fungsional, sehingga proses dapat berjalan efisien di seluruh batch besar. Toleransi yang terlalu ketat seringkali meningkatkan kompleksitas perkakas tanpa manfaat fungsional.
Geometri Bagian dan Kompleksitas Fitur
Komponen hasil stamping bekerja paling baik dengan geometri 2D atau 3D dangkal. Bentuk yang terlalu dalam, lekukan, atau transisi ketebalan yang tiba-tiba meningkatkan biaya perkakas dan risiko cacat. Ketika kompleksitas meningkat, saya sering merekomendasikan pemisahan fitur atau menggabungkan stamping dengan operasi sekunder.
Arah Butir dan Aliran Material
Arah serat lembaran logam memengaruhi kekuatan lentur dan kinerja kelelahan. Pada komponen yang kritis terhadap keselamatan, saya selalu meninjau orientasi serat relatif terhadap garis tekukan untuk mengurangi keretakan dan meningkatkan konsistensi.
Penyelarasan Peralatan dan Volume Produksi
Keputusan desain harus selaras dengan volume produksi yang diharapkan. Untuk produksi di atas 10,000–20,000 unit, investasi pada cetakan progresif sangatlah masuk akal. Untuk volume yang lebih rendah atau desain yang terus berkembang, perkakas yang lebih sederhana atau prototipe CNC dapat mengurangi risiko.
Keuntungan dan Keterbatasan Pencetakan dalam Manufaktur
Pencetakan logam menawarkan efisiensi yang tak tertandingi untuk produksi volume tinggi, tetapi bukan solusi universal. Dari perspektif teknik, memahami baik kelebihan maupun keterbatasannya sangat penting untuk memilih proses manufaktur yang tepat pada tahap yang tepat.
Keunggulan Pencetakan Logam
Berdasarkan pengalaman saya, keuntungan terbesar dari proses stamping adalah skalabilitasnya. Setelah perkakas selesai dibuat, stamping dapat menghasilkan puluhan ribu hingga jutaan komponen identik dengan variasi minimal. Pada pengaturan cetakan progresif, waktu siklus dapat mencapai 100–600 langkah per menit, yang secara dramatis mengurangi biaya per unit.
Keuntungan utama lainnya adalah efisiensi biaya dalam skala besar. Meskipun investasi perkakas tinggi, biaya per bagian sering kali turun 50–80% dibandingkan dengan pemesinan CNC setelah volume melebihi 10,000–20,000 unit. Hal ini menjadikan proses stamping ideal untuk program produksi jangka panjang.
Pencetakan juga memberikan pengulangan dan konsistensi yang sangat baik. Karena proses pembentukan dikendalikan oleh cetakan baja yang dikeraskan, variasi dimensi antar batch sangat rendah. Saya sering melihat keunggulan ini dimanfaatkan dalam braket otomotif, terminal listrik, dan wadah peralatan rumah tangga di mana kemampuan saling tukar sangat penting.
Selain itu, proses pencetakan sangat cocok untuk lembaran logam tipis seperti baja karbon, baja tahan karat, aluminium, tembaga, dan kuningan. Proses ini mempertahankan kontinuitas material, yang dapat menghasilkan kinerja kelelahan yang lebih baik dibandingkan dengan rakitan yang dilas atau dikerjakan dengan mesin.
Keterbatasan Pencetakan Logam
Terlepas dari kelebihannya, proses pencetakan logam (stamping) memiliki keterbatasan yang jelas. Yang paling signifikan adalah biaya pembuatan perkakas awal yang tinggi dan waktu tunggu yang lama. Cetakan yang kompleks mungkin membutuhkan waktu 4–8 minggu atau lebih untuk dirancang, diproduksi, dan divalidasi, sehingga proses pencetakan logam tidak cocok untuk proyek-proyek mendesak.
Pencetakan juga kurang fleksibel dalam hal desain. Setiap perubahan desain besar biasanya memerlukan modifikasi cetakan atau pembuatan ulang peralatan secara menyeluruh, yang dapat memakan biaya dan waktu. Dalam proyek dengan revisi yang sering, saya biasanya merekomendasikan pemesinan CNC atau pemotongan laser hingga desain stabil.
Kompleksitas geometris merupakan kendala lain. Pencetakan paling efektif untuk bentuk 2D atau 3D dangkal. Rongga yang dalam, lekukan, atau penampang tebal seringkali melebihi batas praktis pencetakan dan memerlukan proses alternatif.
Terakhir, proses pencetakan jarang ekonomis untuk produksi volume rendah. Untuk batch kecil, biaya perkakas tidak dapat dibenarkan, terlepas dari efisiensi per bagian.
Kapan Sebaiknya Anda Menggunakan Pencetakan Stempel Dibandingkan Proses Lainnya?
Pencetakan logam harus dipertimbangkan ketika geometri bagian stabil, volume produksi tinggi, dan biaya per unit harus dikendalikan dengan ketat. Dari sudut pandang teknik, pencetakan menjadi pilihan yang paling efisien setelah desain beralih dari validasi ke produksi massal.
Berdasarkan pengalaman saya, proses pencetakan logam (stamping) jelas lebih unggul daripada proses manufaktur lainnya ketika produksi tahunan melebihi 10,000–20,000 unit. Pada skala ini, biaya perkakas awal cepat teramortisasi, sehingga menurunkan biaya per unit sebesar 50–80% dibandingkan dengan pemesinan CNC untuk komponen lembaran logam yang sebanding.
Pencetakan sangat efektif ketika komponen dibuat dari lembaran logam tipis, biasanya baja, baja tahan karat, aluminium, tembaga, atau kuningan, dengan ketebalan mulai dari 0.3 mm hingga 6 mm. Prinsip pembentukannya bergantung pada deformasi plastis yang terkontrol daripada penghilangan material, yang memungkinkan waktu siklus yang sangat cepat—seringkali ratusan komponen per menit dalam pengaturan cetakan progresif.
Saya sering merekomendasikan penggunaan stempel ketika:
- Desain komponen tersebut stabil secara dimensi dan kecil kemungkinannya untuk berubah.
- Geometrinya sebagian besar 2D atau 3D dangkal.
- Toleransi bersifat berulang, bukan sangat ketat.
- Konsistensi kosmetik sangat penting dalam produksi massal.
Dalam proyek nyata, saya sering melihat pelanggan membuat prototipe braket atau wadah menggunakan mesin CNC atau pemotongan laser. Setelah desain diselesaikan dan permintaan meningkat, beralih ke pencetakan logam secara signifikan mengurangi biaya sekaligus meningkatkan konsistensi. Transisi ini umum terjadi pada komponen otomotif, terminal listrik, wadah peralatan rumah tangga, dan komponen pemasangan industri.
Namun, proses pencetakan (stamping) tidak ideal untuk desain dengan volume produksi rendah, sangat kompleks, atau sering direvisi. Dalam kasus tersebut, pemesinan CNC atau pemotongan laser tetap menjadi pilihan yang lebih baik hingga produksi stabil.
Industri yang Umumnya Menggunakan Pencetakan Logam
Pencetakan logam paling banyak digunakan di industri yang membutuhkan produksi yang dapat diskalakan, kualitas komponen yang konsisten, dan biaya per unit yang terkontrol. Dari perspektif teknik, pencetakan menjadi solusi yang lebih disukai setelah desain produk divalidasi dan volume produksi meningkat.
Berdasarkan pengalaman saya, industri otomotif tetap menjadi konsumen terbesar dari logam hasil stamping, mewakili sekitar 35–40% dari permintaan logam hasil stamping global. Struktur kendaraan sangat bergantung pada braket, pelat penguat, panel bodi, dan komponen pemasangan yang dibuat dengan metode stamping karena metode ini menghasilkan kekuatan yang seragam, toleransi yang dapat diprediksi, dan kompatibilitas dengan jalur perakitan otomatis. Setelah peralatan produksi tersedia, jutaan komponen identik dapat diproduksi dengan variasi minimal.
Industri elektronik dan kelistrikan merupakan pengguna utama lainnya, khususnya untuk terminal, penutup pelindung, pegas kontak, dan rangka presisi. Saya sering melihat tembaga, kuningan, dan baja tipis dicetak dengan kecepatan tinggi untuk mendukung desain yang ringkas dan konduktivitas listrik yang tinggi. Dibandingkan dengan pemesinan CNC, pencetakan memungkinkan dinding yang lebih tipis dan jarak antar komponen yang lebih rapat dengan biaya per unit yang jauh lebih rendah untuk volume besar.
Dalam peralatan dan mesin industri , pencetakan logam banyak diterapkan pada braket struktural, wadah, komponen motor, dan pelat pengikat. Industri-industri ini menghargai pencetakan karena pengulangan dan keandalan mekanisnya, terutama dalam program produksi jangka panjang. Saya sering bekerja dengan pelanggan yang membuat prototipe suku cadang tersebut menggunakan mesin CNC dan kemudian beralih ke pencetakan setelah permintaan tahunan melebihi 10,000–20,000 unit.
Sektor peralatan rumah tangga, HVAC, dan energi juga bergantung pada proses pencetakan logam untuk panel, rangka, klip, dan sistem pemasangan. Dalam aplikasi ini, pencetakan logam mendukung integritas struktural dan efisiensi biaya sekaligus memastikan komponen tetap dapat dipertukarkan antar generasi produk.
Pencetakan vs. Pemesinan CNC: Mana yang Tepat untuk Proyek Anda?
Saat memilih antara proses pencetakan logam (stamping) dan pemesinan CNC, keputusan terutama bergantung pada volume produksi, biaya, dan fleksibilitas desain. Dari pengalaman saya, pencetakan logam paling cocok untuk desain stabil bervolume tinggi dengan biaya per unit rendah, sedangkan pemesinan CNC ideal untuk prototipe, geometri kompleks, dan volume rendah hingga menengah. Tabel di bawah ini menyoroti perbedaan utama untuk membantu para insinyur dan pembeli memilih proses yang tepat untuk kebutuhan manufaktur mereka.
| Faktor Perbandingan | Stamping | Mesin CNC |
| Prinsip Manufaktur | Membentuk lembaran logam menggunakan cetakan dan gaya tekan. | Menghilangkan material menggunakan alat pemotong. |
| Volume Produksi Terbaik | Volume tinggi (10,000+ suku cadang) | Volume rendah hingga menengah (1–5,000 bagian) |
| Biaya Perkakas | Biaya cetakan awal yang tinggi | Biaya perkakas rendah |
| Biaya Unit | Sangat rendah setelah amortisasi peralatan | Lebih tinggi per bagian |
| Fleksibilitas desain | Rendah setelah peralatan diperbaiki | Sangat tinggi, mudah dimodifikasi |
| timbal Waktu | Persiapan panjang, produksi cepat | Persiapan cepat, siklus per bagian lebih lambat. |
| Kisaran Ketebalan Bahan | Lembaran logam tipis (biasanya ≤6mm) | Beragam pilihan, termasuk balok tebal. |
| Kompleksitas Geometris | Paling cocok untuk bentuk 2D atau 3D dangkal. | Ideal untuk geometri 3D yang kompleks |
| Akurasi Dimensi | Konsistensi tinggi di seluruh batch besar | Presisi tinggi per bagian individual |
| permukaan Finish | Tergantung pada peralatan dan proses pasca-produksi. | Hasil akhir yang sangat baik dan mudah dikendalikan. |
| Aplikasi khas | Braket, penutup, klip, panel | Prototipe, wadah, komponen presisi |
| Biaya Perubahan Desain | Sangat tinggi (perancangan ulang peralatan) | Rendah (modifikasi program) |
| Kasus Penggunaan Ideal | Desain stabil, produksi massal | Pembuatan prototipe, suku cadang khusus, produksi dalam jumlah kecil. |
Pertanyaan Umum Demo Slot
Logam yang Dicap Biasanya Digunakan untuk Apa?
Logam hasil pengepresan umumnya digunakan untuk braket, penutup, konektor, klip, dan komponen struktural. Saya sering melihat komponen hasil pengepresan diaplikasikan pada otomotif, elektronik konsumen, dan peralatan industri. Komponen-komponen ini seringkali membutuhkan geometri yang konsisten dan volume produksi yang tinggi. Dalam banyak kasus, pengepresan mendukung proses selanjutnya seperti pengelasan, pelapisan, atau perakitan tanpa pemesinan tambahan.
Apa Kegunaan Mesin Press Stamping?
Mesin pres penekan digunakan untuk menghasilkan gaya yang dibutuhkan untuk membentuk logam selama operasi penekan. Dari pengalaman saya, mesin pres mekanis lebih disukai untuk produksi kecepatan tinggi, sedangkan mesin pres hidrolik menawarkan kontrol yang lebih baik untuk pembentukan dalam (deep drawing). Kapasitas mesin pres dapat berkisar dari kurang dari 20 ton hingga lebih dari 1,000 ton, tergantung pada ketebalan material, geometri bagian, dan gaya pembentukan yang dibutuhkan.
Apa Konsep dari Pencetakan Stempel?
Konsep pencetakan (stamping) didasarkan pada penggunaan gaya terkontrol dan perkakas presisi untuk membentuk lembaran logam menjadi geometri yang telah ditentukan. Berdasarkan pengalaman saya, pencetakan mengandalkan punch dan die untuk melakukan operasi pemotongan, pembengkokan, atau pembentukan dalam satu atau beberapa kali penekanan. Konsep ini memungkinkan produsen untuk mencapai konsistensi dimensi di ribuan atau jutaan komponen. Dengan menstandarisasi proses pembentukan, pencetakan meminimalkan variasi, mengurangi limbah material, dan memastikan kinerja mekanis yang dapat diprediksi dalam produksi massal.
Mengapa Stempel Diperlukan?
Pencetakan (stamping) diperlukan ketika produksi volume tinggi, efisiensi biaya, dan pengulangan sangat penting. Dari perspektif saya, pencetakan memungkinkan produsen untuk mengurangi biaya per unit lebih dari 50% dibandingkan dengan pemesinan setelah biaya perkakas diamortisasi. Ini juga memungkinkan waktu siklus yang lebih cepat, seringkali menghasilkan satu bagian jadi per langkah penekanan dalam waktu kurang dari satu detik. Untuk industri seperti otomotif dan elektronik, pencetakan sangat penting untuk memenuhi permintaan sambil mempertahankan kualitas yang konsisten dan toleransi yang ketat.
Kesimpulan
Pencetakan logam paling cocok untuk produksi massal komponen lembaran logam di mana stabilitas desain, efisiensi biaya, dan pengulangan sangat penting. Dengan memahami cara kerja pencetakan, persyaratan material dan desainnya, serta kapan proses ini lebih unggul daripada proses manufaktur lainnya, para insinyur dapat membuat keputusan yang tepat sejak awal siklus hidup produk.
Di TiRapid , kami mendukung proyek pencetakan logam dengan pendekatan yang mengutamakan rekayasa—mulai dari evaluasi desain dan pemilihan material hingga pengembangan perkakas dan produksi massal yang stabil—membantu pelanggan beralih dari pembuatan prototipe ke manufaktur yang dapat diskalakan dengan percaya diri.
















