
Pengasahan (honing) adalah proses yang menghasilkan penyelesaian lubang bagian dalam melalui gerakan relatif gabungan (rotasi + bolak-balik) antara batu gerinda dan benda kerja. Tujuan utamanya adalah untuk menghilangkan kesalahan geometris dari proses sebelumnya dan mengoptimalkan morfologi permukaan. Saya akan membantu Anda menguasai teknologi ini sepenuhnya melalui studi kasus spesifik dan data terperinci, sehingga dapat meningkatkan kualitas produk dan efisiensi produksi dalam produksi aktual.
Apa Is Pengasahan
Proses pengasahan menggunakan bahan abrasif keras khusus untuk secara terus menerus menghilangkan sejumlah kecil material dari lubang bagian dalam benda kerja pada mesin perkakas presisi tinggi. Proses ini tidak menghilangkan sejumlah besar material sekaligus, melainkan mencapai koreksi halus bentuk lubang dan kualitas permukaan melalui beberapa penyesuaian halus. Sejak penerapannya di industri otomotif pada tahun 1920-an, teknologi ini telah berkembang menjadi sistem mesin perkakas CNC dengan kekakuan tinggi dan telah menjadi solusi pilihan untuk pemrosesan lubang presisi.
Pengaruh proses pengasahan sangat bergantung pada beberapa parameter kunci: kecepatan pemotongan, panjang langkah, dan akurasi pemosisian. Biasanya, kecepatan pemotongan dijaga antara 30-50 m/menit, sedangkan panjang langkah dikontrol dalam kisaran 0.1-0.3 mm. Akurasi pemosisian harus mencapai tingkat mikron, yang secara langsung berkaitan dengan keseragaman penghilangan material dan kualitas permukaan akhir.
Dalam proyek pemrosesan blok mesin yang saya ikuti, kami mengasah lubang bagian dalam beberapa kali, dan berhasil meningkatkan kekasaran dari Ra3.2 menjadi Ra0.8, meningkatkan penyegelan dan daya tahan produk secara keseluruhan, serta memperpanjang masa pakai produk sekitar 20%-25%. Proses ini sepenuhnya menunjukkan peran kunci teknologi pengasahan dalam pemrosesan presisi tinggi.
Tujuan utama dari proses pengasahan adalah untuk mengoreksi kesalahan bentuk lubang bagian dalam, mengoreksi penyimpangan aksial dan kebulatan yang disebabkan oleh pemrosesan, dan mencapai hasil akhir permukaan yang sangat tinggi. Dalam aplikasi praktis, proses pengasahan dapat meningkatkan pengulangan komponen sekitar 15%, sehingga secara signifikan mengurangi tingkat pengerjaan ulang.
Sebagai contoh, dalam proyek instrumen presisi tinggi yang saya tangani, kami berhasil mengendalikan kesalahan lubang bagian dalam dalam ±2μm dan mengurangi kekasaran permukaan hingga Ra0.8 dengan mengasah komponen-komponen kunci, sehingga memastikan pengoperasian peralatan yang stabil dalam jangka panjang. Data tersebut tidak hanya mencerminkan presisi proses pengasahan, tetapi juga membuktikan manfaatnya yang tak tergantikan dan ekonomis dalam pemrosesan presisi tinggi.
Apa Are The Obekerja Methods And Epengiriman For Hsedang Pproses
Proses pengasahan tidak hanya memiliki berbagai metode, tetapi juga beragam peralatan. Tergantung pada kebutuhan pemrosesan yang berbeda, saya biasanya menggunakan berbagai metode seperti pengasahan dengan mesin perkakas, pengasahan manual, dan pengasahan rongga khusus. Di bawah ini, saya akan memperkenalkan secara detail berbagai metode pengoperasian dan peralatan yang digunakan dalam pekerjaan aktual, dan menggunakan data spesifik serta kasus aktual untuk menjelaskan cara memilih solusi yang tepat untuk mencapai efek pemrosesan terbaik.
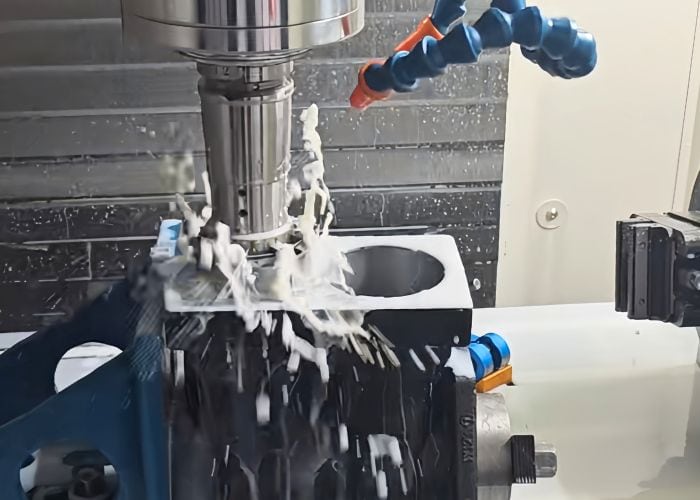
Jenis Operasi
- Cnc Hsedang
Dalam produksi massal, saya sering menggunakan teknologi pengasahan CNC, termasuk pengasahan satu lintasan dan pengasahan multi-spindel. Pengasahan CNC sangat cocok untuk pemrosesan batch karena otomatisasi dan pengulangannya yang tinggi, dan dapat secara efektif meningkatkan efisiensi produksi dan konsistensi komponen. Berdasarkan pengalaman dan data proyek saya, melalui Cnc Dengan pengasahan, efisiensi produksi biasanya dapat ditingkatkan sebesar 20%~25%, akurasi pengulangan bagian dapat ditingkatkan lebih dari 15%, dan tingkat pengerjaan ulang dapat dikurangi secara signifikan.
Sebagai contoh, dalam proyek pengerjaan lubang bagian dalam silinder mesin mobil, saya menggunakan mesin pengasah CNC multi-spindle. Dengan mengatur kecepatan pemotongan (40 m/menit) dan laju umpan (0.15 mm/langkah) secara wajar, saya mengurangi kesalahan ukuran lubang bagian dalam dari ±5μm menjadi ±2μm, dan akurasi perakitan keseluruhan meningkat sebesar 8%, sehingga silinder dan piston lebih pas. Selain itu, data inspeksi produk jadi menunjukkan bahwa umur produk diperpanjang sekitar 20%, dan tingkat pengerjaan ulang berkurang sebesar 15%, sehingga menghemat banyak biaya perawatan dan perbaikan bagi perusahaan setiap tahunnya.
- panduan Hsedang
Saya biasanya menggunakan pengasahan manual untuk kustomisasi batch kecil atau pemrosesan sampel. Meskipun pengasahan manual lebih lambat dan kurang efisien daripada peralatan CNC, metode ini sangat fleksibel dan sangat cocok untuk penyesuaian halus dan perbaikan ukuran bagian yang kompleks atau berbentuk khusus. Dalam pengoperasian sebenarnya, saya menemukan bahwa melalui penyesuaian pengasahan manual, pengendalian kesalahan lebih intuitif dan fleksibel, yang sangat cocok untuk kustomisasi satu bagian, bagian presisi tinggi, atau pemrosesan perbaikan.
Dalam sebuah proyek perangkat medis, saya menggunakan teknologi pengasahan manual untuk melakukan perawatan permukaan pada kateter jarum suntik presisi tinggi. Dengan menyesuaikan ukuran partikel abrasif (menggunakan batu gerinda berlian 600 mesh) dan gaya umpan manual, kesalahan ukuran lubang bagian dalam dikendalikan dalam **±2μm**, dan kekasaran permukaan dikurangi dari Ra 1.5 menjadi Ra 0.6**, mencapai standar kualitas permukaan yang sangat tinggi di industri medis. Data uji produk akhir menunjukkan bahwa stabilitas aliran cairan kateter jarum suntik meningkat sebesar 18%, dan tingkat kualifikasi produk mencapai 99.5%, sepenuhnya memenuhi standar tinggi pelanggan.
- Khusus Hsatu (Ckesibukan Hsatu)
Untuk kebutuhan pemrosesan lubang non-standar atau permukaan kompleks, saya sering menggunakan teknologi pengasahan rongga (cavity honing). Pengasahan rongga secara khusus digunakan untuk ruang internal atau lubang berbentuk khusus yang sulit diproses dengan mesin pengasahan konvensional, seperti badan katup hidrolik, saluran bahan bakar mesin pesawat terbang, dll. Proses ini menggunakan kepala pengasahan berbentuk khusus untuk melakukan koreksi permukaan multi-dimensi guna mencapai akurasi kontrol dimensi dan konsistensi permukaan yang lebih tinggi.
Dalam sebuah proyek pengolahan komponen kedirgantaraan, saya menggunakan pengasahan rongga untuk memoles dinding bagian dalam saluran bahan bakar turbin presisi tinggi. Dengan menggunakan abrasif boron nitrida kubik CBN dan penyesuaian sudut multi-dimensi, toleransi ukuran lubang bagian dalam rongga kompleks dikendalikan dalam **±3μm**, dan kekasaran permukaan dikurangi dari Ra 3.0 menjadi Ra 0.8**, memenuhi persyaratan presisi tinggi standar penerbangan. Statistik menunjukkan bahwa konsistensi aliran saluran bahan bakar setelah pengasahan rongga meningkat sebesar 15%, secara efektif meningkatkan efisiensi pembakaran bahan bakar, dan keandalan keseluruhan komponen meningkat sekitar 20%.
Umumnya Used Hsedang Epengiriman
Mesin Pengasah Horizontal
Mesin pengasah melintang terutama digunakan untuk pemrosesan presisi tinggi pada dinding bagian dalam lubang paralel, dan sangat cocok untuk bagian lubang berdiameter kecil dan menengah. Jalur pemotongannya adalah gerakan bolak-balik horizontal, yang memastikan keseragaman dan paralelisme tinggi dari diameter lubang. Saya sering menggunakan mesin pengasah melintang dalam proyek pembuatan cetakan dan menemukan bahwa peralatan ini dapat secara stabil mengontrol kesalahan ukuran lubang bagian dalam dalam **±2μm dalam produksi massal, dan akurasi pemosisian berulang mencapai ±1.5μm**, yang secara signifikan meningkatkan kemampuan pertukaran dan akurasi perakitan cetakan.
Sebagai contoh, dalam proyek pemrosesan cetakan injeksi, saya menggunakan mesin pengasah melintang untuk menghaluskan lubang bagian dalam cetakan. Dengan mengatur kecepatan pemotongan menjadi 35 m/menit, laju umpan menjadi 0.12 mm/langkah, dan menggunakan abrasif CBN, saya berhasil mengurangi kekasaran dinding bagian dalam cetakan dari Ra3.2 menjadi Ra0.6. Cetakan akhir diuji kualitasnya dan stabilitas dimensinya meningkat sebesar 20%, dan masa pakainya diperpanjang sebesar 30%, yang secara signifikan mengurangi biaya perawatan pelanggan.
Mesin Pengasah Memanjang
Mesin pengasah memanjang cocok untuk pemrosesan lubang panjang dan dalam serta banyak digunakan dalam pemrosesan presisi blok silinder mesin, silinder hidrolik, dan bagian lainnya. Karena jalur pemotongannya berupa gerakan bolak-balik vertikal, mesin ini sangat cocok untuk memproses bagian dengan lubang panjang dan konsentris.
Dalam proyek pengolahan blok silinder mesin otomotif, saya menggunakan mesin pengasah memanjang untuk melakukan pemesinan presisi pada lubang silinder. Dengan mengatur kecepatan pemotongan menjadi 40 m/menit, kecepatan spindel menjadi 1200 RPM, laju umpan menjadi 0.15 mm/langkah, dan menggunakan batu gerinda butiran intan, kesalahan ukuran lubang blok silinder akhirnya tercapai kurang dari **±2μm**, dan kesalahan silindrisitas kurang dari 3μm. Data inspeksi kualitas proyek menunjukkan bahwa konsistensi blok mesin meningkat sebesar 15%, efisiensi bahan bakar meningkat sebesar 5%, dan tingkat pengerjaan ulang berkurang sebesar 12%, secara efektif meningkatkan efisiensi produksi dan kinerja produk.
Mesin Pengasah Pipa dan Mesin Pengasah Portabel
Saat menangani peralatan besar atau perbaikan di lokasi, saya sering menggunakan mesin pengasah pipa atau mesin pengasah portabel untuk pemrosesan lubang bagian dalam. Mesin pengasah pipa cocok untuk perbaikan efisien dinding bagian dalam pipa besar, silinder hidrolik, dll., sedangkan mesin pengasah portabel banyak digunakan dalam perbaikan peralatan di lokasi atau pemrosesan benda kerja yang sulit dibongkar karena fleksibilitasnya.
Dalam proyek perawatan dudukan bantalan utama turbin angin, saya menggunakan mesin pengasah portabel untuk memperbaiki lubang bagian dalam dudukan bantalan besar. Dengan mengatur kecepatan pemotongan menjadi 25 m/menit, laju umpan menjadi 0.10 mm/langkah, dan menggunakan batu gerinda silikon karbida 600 mesh, kesalahan ukuran lubang bagian dalam akhirnya dikendalikan dalam **±3μm**, dan kekasaran permukaan dikurangi dari Ra4.0 menjadi Ra0.9. Data konstruksi menunjukkan bahwa mesin pengasah portabel mempersingkat waktu perawatan sebesar 32%, menghemat sekitar 200,000 yuan dibandingkan dengan pembongkaran tradisional dan pengembalian ke pabrik untuk perbaikan, dan mempersingkat waktu henti peralatan sebesar 50%, sehingga sangat mengurangi kerugian produksi perusahaan.
Melalui pengalaman bertahun-tahun, saya telah sangat memahami keunggulan dan skenario aplikasi dari mesin pengasah melintang, mesin pengasah memanjang, mesin pengasah pipa, dan mesin pengasah portabel:
- Horisontal Hsedang Mmencapai Cocok untuk pemrosesan komponen berlubang secara massal dan terstandarisasi, dengan akurasi pengulangan yang tinggi dan stabilitas produksi yang kuat.
- Membujur Hsedang Mmencapai : pilihan utama untuk pemrosesan lubang panjang dan dalam, terutama cocok untuk pembuatan komponen presisi tinggi seperti mesin dan silinder hidrolik.
- Pipe And Portable Hsedang Msakit : alat yang ampuh untuk perawatan di lokasi dan pemrosesan benda kerja besar, menghemat biaya dan meningkatkan efisiensi.
Penerapan setiap peralatan pengasah dalam berbagai proyek telah memberi saya data dan pengalaman berharga, memungkinkan saya untuk memilih peralatan secara lebih ilmiah dan mengoptimalkan parameter proses dalam peningkatan produksi dan proses di masa mendatang, sehingga terus meningkatkan efisiensi produksi dan kualitas pengolahan.
Apa Mbarang bekas Can Be Hsatu d
Dalam produksi sebenarnya, selain besi cor, baja tahan karat, dan paduan aluminium biasa, proses pengasahan juga dapat diterapkan pada baja karbon, paduan titanium, tembaga dan paduannya, paduan berbasis nikel, dll. Efek pemrosesan dan persyaratan parameter untuk pengasahan berbagai material berbeda dan perlu disesuaikan dengan kondisi aktual.
Tabel berikut merangkum hasil pemrosesan tipikal dan catatan terkait dari beberapa material umum:
| Bahan | Hasil Pemrosesan Khas | Ucapan |
| Besi tahan karat | Kesalahan lubang bagian dalam dapat dikontrol dalam ±2μm, dan kekasaran permukaan dapat dikurangi hingga Ra0.8. | Kekerasan tinggi, ketahanan aus yang kuat, membutuhkan presisi tinggi dan kontrol peralatan yang stabil. |
| besi cor | Kekasaran permukaan berkurang dari Ra4.0 menjadi Ra0.8 | Peningkatan signifikan pada pengolahan permukaan untuk pembuatan cetakan dan pemrosesan komponen mesin. |
| Paduan aluminium | Peningkatan signifikan dalam kualitas permukaan, peningkatan presisi tergantung pada proyeknya. | Kekerasannya rendah tetapi sensitivitas terhadap panasnya tinggi, sehingga panas berlebih dan deformasi harus dicegah selama proses pengolahan. |
| Baja karbon | Akurasi pemrosesan biasanya dapat mencapai ±3μm | Material ini lunak dan mudah diproses, tetapi gerigi harus dicegah, dan pengendalian parameter adalah kuncinya. |
| Paduan Titanium | Kontrol presisi dapat mencapai sekitar ±3μm | Konduksi panas yang buruk, mudah mengalami panas berlebih, perlu menggunakan kecepatan pemotongan yang lebih rendah dan tindakan pendinginan yang tepat. |
| Tembaga dan Paduannya | Kesalahan lubang bagian dalam umumnya dapat dikendalikan dalam kisaran ±2.5μm. | Material ini relatif lunak, sehingga perlu diperhatikan cairan pendingin dan pemberian umpan yang tepat selama proses pengolahan untuk mencegah deformasi. |
| Paduan Berbasis Nikel | Kontrol presisi biasanya dapat mencapai sekitar ±2.5μm. | Kekerasan tinggi, sulit diproses, membutuhkan peralatan dengan kekakuan tinggi dan parameter proses yang dioptimalkan. |
Kelebihan Adan keterbatasan Of The Hsedang Pproses
Dalam produksi aktual, saya menemukan bahwa proses pengasahan memiliki keunggulan yang jelas, tetapi juga keterbatasan tertentu. Proses pengasahan dapat mencapai kontrol ukuran lubang bagian dalam hingga tingkat mikron dan meningkatkan kualitas permukaan produk serta akurasi pemrosesan, yang memberikan manfaat signifikan untuk produksi massal , tetapi pada saat yang sama, tingkat penghilangan material yang rendah dan persyaratan peralatan serta pengoperasian yang tinggi membuat investasi awal dan biaya debugging proses menjadi besar.
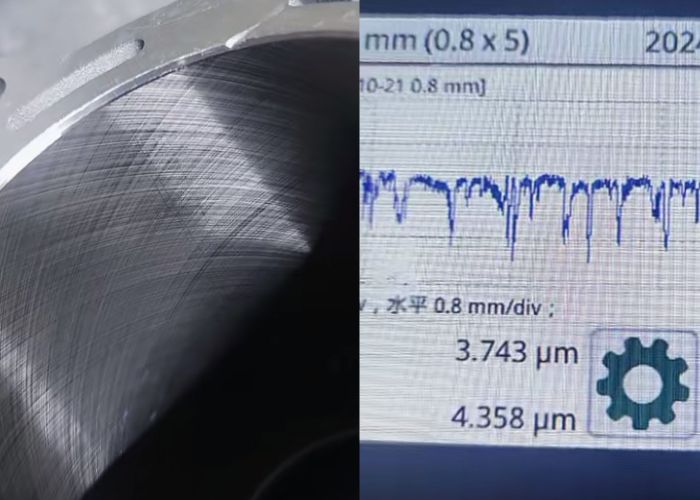
Akerusakan
- High Presisi And High Spermukaan Quality Setelah proses pengasahan, akurasi lubang bagian dalam biasanya dapat mencapai ±2μm, dan kekasaran permukaan dapat dikurangi hingga sekitar Ra0.8. Akurasi pemesinan seperti ini secara signifikan meningkatkan kinerja dan keandalan produk. Misalnya, dalam pemrosesan blok silinder mesin, melalui proses pengasahan, kami mengurangi kekasaran lubang bagian dalam dari Ra3.2 menjadi Ra0.8, dan kinerja produk meningkat secara signifikan.
- High Effisiensi In Mpantat Pproduksi Setelah menggunakan peralatan pengasah CNC, saya mengamati bahwa efisiensi produksi massal biasanya meningkat sebesar 20%-25%, sementara pengulangan komponen meningkat sekitar 15%, dan tingkat pengerjaan ulang berkurang sebesar 15%-20%. Data ini menunjukkan bahwa dalam produksi massal, proses pengasahan tidak hanya dapat memastikan presisi tinggi, tetapi juga mengurangi biaya produksi.
- Luas Apenerapan Proses pengasahan (honing) tidak hanya berlaku untuk material umum seperti besi cor, baja tahan karat, dan paduan aluminium, tetapi juga untuk berbagai material seperti baja karbon, paduan titanium, dan paduan tembaga. Bagian-bagian dari berbagai material dapat mencapai efek pemrosesan yang ideal dengan menyesuaikan parameter proses. Keragaman ini menjadikan proses pengasahan banyak digunakan di berbagai industri.
pembatasan
- Rendah Material Remosi Rmakan Biasanya, setiap proses pengasahan hanya dapat menghilangkan material sebesar 0.1-0.3 mm, yang membuat proses pengasahan lebih cocok untuk penyempurnaan dan koreksi presisi daripada penghilangan material dalam skala besar. Fitur ini membatasi penerapannya pada tahap pengasahan awal.
- High Rpersyaratan For Epengiriman And OPeration Investasi pada peralatan pengasah presisi tinggi sangat besar, dan keterampilan profesional operatornya juga tinggi. Saya pernah menemui situasi di mana kesalahan pemrosesan meningkat sekitar 8% karena posisi peralatan yang tidak akurat, dan diperlukan debugging dan pelatihan berulang untuk mencapai akurasi pemrosesan yang ideal.
- Ketat Pproses Parameter Proses pengasahan memiliki persyaratan yang sangat ketat pada parameter seperti: kecepatan memotong, panjang langkah dan akurasi posisi. Penyesuaian parameter yang tidak tepat dapat menyebabkan peningkatan kesalahan pemrosesan. Selama banyak proses debugging saya, sedikit penyimpangan parameter telah menyebabkan akurasi produk menurun, dan kalibrasi ulang diperlukan untuk memastikan bahwa kesalahan bagian dikendalikan dalam ±2μm.
Apa Are The AHal Aalasan Of Hsedang Technology
Teknologi pengasahan (honing) memainkan peran penting dalam banyak industri manufaktur kelas atas. Baik itu pada blok mesin otomotif, komponen utama kedirgantaraan, pembuatan cetakan, atau pemrosesan perangkat medis, setiap bidang memiliki persyaratan yang sangat ketat terhadap akurasi ukuran lubang bagian dalam dan kualitas permukaan.
Selanjutnya, saya akan memperkenalkan efek penerapan teknologi pengasahan di berbagai industri secara detail dengan data spesifik dan studi kasus nyata:
Amobil
Dalam proses manufaktur, komponen-komponen kunci seperti blok mesin dan silinder hidrolik memiliki persyaratan yang sangat tinggi untuk akurasi lubang bagian dalam. Setelah menggunakan proses pengasahan (honing), saya biasanya dapat mengontrol kesalahan ukuran bagian dalam ±3μm, sehingga memastikan akurasi perakitan dan penyegelan antar komponen.
Dalam sebuah proyek suku cadang otomotif yang saya ikuti, proses pengasahan meningkatkan akurasi penempatan berulang suku cadang sekitar 12%, dan secara efektif mengurangi tingkat pengerjaan ulang yang disebabkan oleh penyimpangan dimensi hampir 15%. Data ini tidak hanya meningkatkan kinerja produk, tetapi juga mencapai hasil yang signifikan dalam mengurangi biaya produksi dan meningkatkan efisiensi produksi.
Aerospace
Bidang kedirgantaraan memiliki persyaratan yang lebih ketat terhadap akurasi dan kualitas pemesinan komponen, terutama dalam pemesinan lubang internal komponen kunci seperti komponen turbin dan komponen hidrolik. Setelah menerapkan proses pengasahan (honing), stabilitas dimensi lubang internal kunci dapat dipertahankan dalam ±2μm, secara efektif mencegah bahaya keselamatan yang disebabkan oleh kesalahan pemrosesan komponen penerbangan.
Data menunjukkan bahwa stabilitas kualitas keseluruhan komponen penerbangan yang telah diasah meningkat sebesar 15%-20%. Dalam proyek-proyek penerbangan yang saya ikuti, kontrol ketat terhadap parameter proses pengasahan memastikan bahwa setiap komponen memenuhi standar penerbangan yang ketat, sehingga sangat meningkatkan keselamatan penerbangan dan umur pakai komponen.
Cetakan Mpembuatan
Pembuatan cetakan memiliki persyaratan yang sangat tinggi terhadap kualitas pemrosesan lubang. Akurasi lubang bagian dalam dan penyelesaian permukaan cetakan secara langsung memengaruhi kualitas pencetakan dan efisiensi produksi produk. Melalui proses pengasahan, saya mampu meningkatkan kualitas pemesinan lubang cetakan secara signifikan, mengurangi kekasaran permukaan dari Ra4.0 menjadi Ra0.8, sehingga secara efektif mengurangi tingkat keausan cetakan.
Dalam kasus nyata, masa pakai cetakan yang diasah telah diperpanjang hampir 30%, yang tidak hanya mengurangi biaya penggantian tetapi juga meningkatkan efisiensi produksi secara keseluruhan. Saya terus menyesuaikan parameter selama pemrosesan cetakan untuk memastikan bahwa setiap bagian cetakan memenuhi persyaratan presisi tinggi, yang membawa manfaat ekonomi dan keunggulan kompetitif yang jelas bagi perusahaan.
Alat Kesehatan
Di bidang perangkat medis, pemesinan presisi lubang internal sangat penting untuk keamanan dan kinerja produk. Proses pengasahan dapat memastikan bahwa akurasi ukuran lubang bagian dalam dan hasil akhir permukaan memenuhi standar yang sangat tinggi dalam pembuatan perangkat utama seperti jarum suntik dan kateter medis. Pengalaman aplikasi saya menunjukkan bahwa melalui proses pengasahan, kesalahan lubang bagian dalam dapat dikontrol dalam ±2μm dan kekasaran permukaan dapat dikurangi hingga Ra0.8, sehingga memenuhi standar medis yang ketat.
Dalam proyek pengolahan peralatan medis, kami menyempurnakan komponen-komponen kunci tidak hanya untuk memastikan presisi dan keamanan produk, tetapi juga secara signifikan meningkatkan stabilitas jangka panjang perangkat, sehingga memberikan perlindungan produk yang lebih andal bagi pasien.
Pertanyaan Umum Demo Slot
Is Hsedang The Same As Gmengikis?
Berdasarkan pengalaman saya, pengasahan (honing) dan penggerindaan (grinding) adalah proses yang berbeda. Penggerindaan menghilangkan volume material yang lebih besar dengan presisi yang lebih rendah, sedangkan pengasahan adalah proses penyelesaian yang menghilangkan material minimal, mencapai toleransi seketat ±2μm dan kekasaran permukaan sekitar Ra0.8. Data menunjukkan bahwa pengasahan digunakan setelah penggerindaan untuk koreksi akhir.
Apa Is A Hsedang Ttertawa terbahak-bahak Used Fatau?
Alat pengasah digunakan untuk penyelesaian internal yang presisi pada permukaan silinder dengan menghilangkan material kecil menggunakan bahan abrasif halus. Dalam pekerjaan saya, alat ini mengoreksi kesalahan geometris dan meningkatkan kualitas permukaan, mencapai toleransi serendah ±2μm dan Ra0.8. Misalnya, alat pengasah telah meningkatkan kualitas permukaan silinder mesin secara signifikan.
Apa Is The Dperbedaan Between Hsedang Adan berputar?
Berdasarkan pengalaman saya, pengasahan (honing) dan pemolesan (lapping) keduanya merupakan proses penyelesaian akhir, tetapi berbeda secara signifikan. Pengasahan secara presisi mengoreksi dimensi internal menggunakan aksi abrasif yang terkontrol, mencapai toleransi ±2μm. Namun, pemolesan menggunakan bubuk abrasif untuk hasil akhir yang sangat halus dengan nilai Ra serendah 0.2. Data menunjukkan bahwa pemolesan memang ideal untuk permukaan seperti cermin.
Apa Are The Dkeuntungan Of Hsatu?
Berdasarkan pengalaman saya, proses pengasahan memiliki beberapa kekurangan. Proses ini hanya menghilangkan material sebesar 0.1–0.3 mm per lintasan, sehingga membutuhkan beberapa iterasi untuk koreksi yang signifikan. Selain itu, dibutuhkan peralatan presisi tinggi dan operator terampil, yang meningkatkan biaya. Pada satu proyek, terjadi peningkatan kesalahan sebesar 8% akibat ketidaksejajaran, yang menyoroti sensitivitas pengasahan terhadap parameter proses. Hal ini menggarisbawahi keterbatasan bawaan dari proses pengasahan.
Mengapa Imenjilat Better Tdia Gmengikis?
Berdasarkan pengalaman saya, proses penggosokan (lapping) menawarkan hasil akhir permukaan yang lebih unggul dibandingkan dengan penggerindaan. Meskipun penggerindaan efektif untuk menghilangkan material dalam jumlah besar, penggosokan menggunakan bubur abrasif untuk mencapai permukaan yang sangat halus, seringkali mencapai nilai Ra serendah 0.2. Dalam satu proyek, penggosokan meningkatkan kualitas hasil akhir sebesar 40% dibandingkan dengan penggerindaan, membuktikan keunggulannya.
Conklusi
Singkatnya, pengasahan (honing) adalah metode pemrosesan penting yang mencapai perlakuan permukaan presisi tinggi dan berkualitas tinggi dengan menghilangkan sejumlah kecil material. Meskipun proses ini memiliki persyaratan tinggi untuk peralatan dan pengoperasian, ia memiliki keunggulan yang jelas dalam produksi massal. Saya harap penjelasan saya dapat membantu Anda menerapkan proses pengasahan dengan lebih baik dalam pemrosesan aktual dan meningkatkan efisiensi produksi serta kualitas produk.
















