
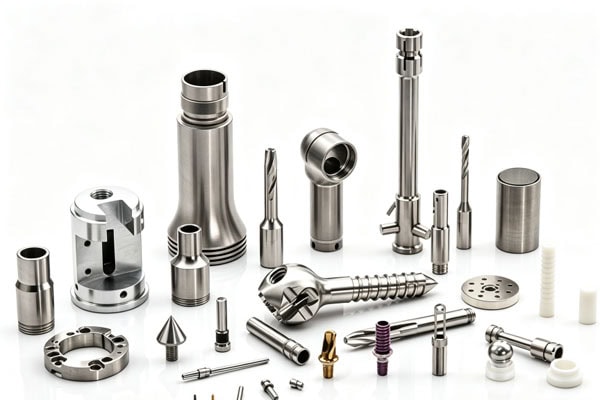
Instrumen endoskopi biasanya perlu melakukan pengamatan, pemosisian, penjepitan, pemotongan, pengangkutan, dan tindakan lainnya dalam ruang yang relatif kecil. Oleh karena itu, dimensi, hubungan pemasangan, dan kondisi permukaan komponen internal perlu tetap stabil. Dibandingkan dengan bagian mekanik umum, bagian bedah untuk instrumen endoskopi seringkali memiliki dimensi kecil, struktur halus, banyak lubang, dan ketebalan dinding yang relatif tipis. Beberapa bagian juga perlu dirakit dengan lensa, kateter, komponen penjepit, atau komponen presisi lainnya. Pemesinan CNC dapat melakukan pemotongan logam atau plastik teknik secara presisi sesuai dengan gambar 3D dan persyaratan teknik, serta menyelesaikan produksi bagian yang disesuaikan melalui proses pembubutan, penggilingan, pengeboran, penyadapan, pemesinan mikro, dan proses lainnya.
Apa saja karakteristik pemesinan dari bagian-bagian bedah endoskopi?
Ruang internal instrumen endoskopi terbatas, sehingga komponen umumnya perlu dibuat lebih kecil sambil tetap mempertahankan kekuatan dan stabilitas yang memadai. Komponen kecil dapat mengandung lubang, alur, ulir, tangga, dan permukaan yang saling bersentuhan secara bersamaan. Oleh karena itu, urutan pengerjaan perlu diatur terlebih dahulu untuk mengurangi variasi dimensi yang disebabkan oleh penjepitan berulang.
Pemesinan Stabil Struktur Berdimensi Kecil
Struktur umum bagian bedah endoskopi meliputi konektor, selongsong, komponen pemosisian, komponen penjepit, struktur pemasangan lensa, komponen pemandu, dan berbagai bagian logam kecil non-standar. Beberapa komponen memiliki diameter luar yang kecil namun tetap membutuhkan lubang atau lekukan internal. Metode pemesinan konvensional mungkin kesulitan menyeimbangkan akurasi dimensi dan kualitas permukaan. Pembubutan CNC cocok untuk bagian tipe poros, tipe selongsong, dan silindris, dan dapat secara kontinu menyelesaikan struktur seperti diameter luar, lubang internal, permukaan ujung, alur, dan ulir. Untuk bagian dengan permukaan datar, kontur tidak beraturan, dan lubang multi-arah, penggilingan CNC atau pemesinan multi-sumbu dapat dikombinasikan untuk menyelesaikan proses.
Mengontrol Gaya Pemesinan untuk Dinding Tipis, Alur Halus, dan Lubang Mikro
Beberapa komponen endoskopi menggunakan ketebalan dinding yang lebih tipis untuk mengurangi ukuran keseluruhan. Jika gaya pemotongan terlalu tinggi selama pemesinan, komponen tersebut dapat mengalami sedikit deformasi, yang pada akhirnya dapat memengaruhi perakitan. Oleh karena itu, metode penjepitan dan urutan pemesinan yang sesuai perlu dipilih sesuai dengan struktur komponen sebelum produksi. Misalnya, permukaan pemosisian utama dapat diproses terlebih dahulu, diikuti oleh struktur halus; untuk area berdinding tipis, jumlah pemotongan per lintasan dapat dikurangi, dengan pemeriksaan ulang dimensi dilakukan selama proses selanjutnya. Untuk alur halus, lubang mikro, dan fitur lainnya, alat kecil dengan ukuran yang sesuai juga harus digunakan sambil mengontrol kondisi pemotongan.
Dimensi Perakitan
Komponen bedah endoskopi jarang digunakan secara independen. Satu selongsong perlu dihubungkan dengan komponen lain, satu komponen pemosisian perlu dimasukkan secara akurat ke posisi pemasangannya, dan satu struktur penjepit perlu mempertahankan pergerakan yang lancar. Oleh karena itu, diameter lubang, diameter poros, celah, hubungan koaksial, dan dimensi posisi yang ditunjukkan pada gambar dapat memengaruhi perakitan akhir. Mengidentifikasi dimensi-dimensi kritis ini sebelum pengerjaan mesin dapat membuat proses produksi lebih stabil.
Cara Mengembangkan Solusi Pemesinan CNC untuk Komponen Endoskopi
Para insinyur perlu terlebih dahulu memastikan karakteristik struktural, material, toleransi, perlakuan permukaan, dan persyaratan perakitan komponen, kemudian menentukan apakah pembubutan, penggilingan, pengeboran, penyadapan, atau pemesinan multi-sumbu sesuai. Komponen endoskopi biasanya memiliki struktur yang relatif kompak. Jika urutan pemesinan tidak diatur dengan benar, hal itu dapat meningkatkan penggunaan alat, jumlah operasi penjepitan, dan pekerjaan penyelesaian selanjutnya. Hal ini juga dapat menyebabkan deformasi di area berdinding tipis, penyimpangan posisi lubang, atau kualitas permukaan yang tidak stabil. Oleh karena itu, mengembangkan rute pemesinan yang wajar sebelumnya dapat membantu meningkatkan efisiensi produksi, mengurangi pengerjaan ulang, dan memastikan bahwa komponen memenuhi persyaratan perakitan dan aplikasi selanjutnya.
Konfirmasikan Gambar dan Dimensi Penting
Setelah menerima file 3D seperti STEP, STP, dan IGES, serta gambar teknik seperti PDF, DWG, dan DXF, struktur, material, dimensi, toleransi, persyaratan permukaan, dan penandaan khusus bagian tersebut dapat diperiksa terlebih dahulu. Perhatian khusus harus diberikan pada posisi perakitan dan dimensi kritis. Untuk dimensi eksternal umum, produksi dapat dilanjutkan sesuai dengan gambar; untuk lubang, alur, ulir, dan permukaan penempatan yang memengaruhi perakitan, ini harus ditandai secara terpisah dalam rencana produksi, dengan metode inspeksi yang sesuai diatur.
Pilih Metode Pemesinan Sesuai dengan Strukturnya
Berbagai bagian cocok untuk berbagai peralatan pemesinan. Bagian silindris umumnya dapat dipertimbangkan untuk diproses dengan mesin bubut CNC terlebih dahulu; bagian dengan permukaan datar dan kontur spasial yang kompleks dapat diproses menggunakan mesin milling CNC; jika strukturnya mengandung fitur kompleks dalam berbagai arah, mesin CNC 5 sumbu dapat digunakan untuk mengurangi jumlah operasi penjepitan. Situs web TiRapid menyediakan layanan milling CNC, bubut CNC, mesin CNC 5 sumbu, dan pemesinan mikro, memungkinkan proses pemesinan dipilih sesuai dengan struktur bagian.
| Metode Pemesinan Umum untuk Struktur Bagian dan Kontrol Utama | ||
| Selongsong, bagian poros | CNC Pembubutan | Diameter luar, lubang dalam, konsentrisitas |
| Rumah-rumah kecil | CNC Milling | Posisi lubang, permukaan datar, ketebalan dinding |
| Konektor tidak beraturan | Mesin milling 3 sumbu/5 sumbu | Kontur, dimensi posisi |
| Bagian dengan alur dan lubang halus | Mesin CNC mikro | Lebar alur, diameter lubang, gerigi |
| Bagian sambungan berulir | Pembubutan/Penggilingan/Pengetapan | Dimensi ulir, kinerja penyambungan |
Mengintegrasikan Inspeksi ke dalam Proses Pemesinan
Komponen endoskopi tidak cocok untuk diperiksa hanya setelah semua proses pemesinan selesai. Dimensi kritis dapat diperiksa selama tahap setengah jadi untuk mengidentifikasi penyimpangan dimensi tepat waktu dan menghindari pemborosan material dan waktu yang disebabkan oleh kelanjutan proses pemesinan. Inspeksi umum dapat mencakup pengukuran dimensi, inspeksi diameter lubang, inspeksi ulir, inspeksi visual, dan inspeksi CMM. Situs web TiRapid menjelaskan kemampuan inspeksi CMM dan penggunaannya dalam kontrol kualitas untuk komponen CNC presisi. Untuk proyek dengan persyaratan yang lebih tinggi, catatan inspeksi dimensi yang sesuai juga dapat diberikan sesuai dengan gambar pelanggan, sehingga memudahkan tim teknik dan pengadaan untuk memastikan apakah komponen tersebut memenuhi persyaratan gambar.
Cara Memilih Material dan Perlakuan Permukaan untuk Bagian Bedah Endoskopi
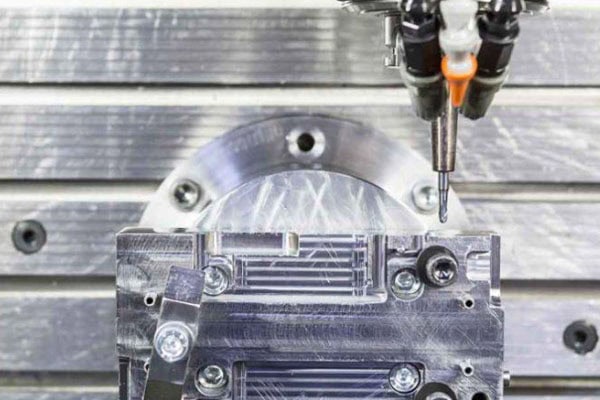
Pemilihan material secara langsung memengaruhi kesulitan pemesinan, kekuatan komponen, ketahanan korosi, dan metode pemrosesan selanjutnya. Pemilihan material yang sebenarnya perlu ditentukan berdasarkan aplikasi komponen, lingkungan kontak, persyaratan perakitan, dan spesifikasi teknik yang diberikan oleh pelanggan. Pemilihan tidak boleh hanya berdasarkan harga. Untuk bagian bedah endoskopi, kompatibilitas biologis material, ketahanan suhu tinggi, ketahanan terhadap pembersihan dan sterilisasi, serta stabilitas dimensi selama penggunaan jangka panjang juga harus dipertimbangkan. Material yang berbeda memiliki persyaratan yang berbeda untuk kecepatan pemotongan, keausan alat, kekasaran permukaan, dan pengendalian deformasi, sehingga perlu dievaluasi terlebih dahulu selama tahap desain. Pemilihan material yang tepat tidak hanya dapat meningkatkan efisiensi pemesinan tetapi juga mengurangi masalah selama perakitan, perawatan permukaan, dan inspeksi kualitas selanjutnya.
Baja tahan karat cocok untuk komponen struktural presisi.
Baja tahan karat seperti 316L umumnya digunakan untuk komponen perangkat medis dan memberikan ketahanan korosi serta sifat mekanik yang baik. Baja tahan karat dapat dipertimbangkan untuk selongsong, konektor, komponen penjepit, penyangga struktural, dan bagian lain sesuai dengan desain spesifik. Namun, baja tahan karat umumnya memiliki kekerasan yang lebih tinggi dan kesulitan pemesinan yang lebih besar daripada aluminium biasa. Oleh karena itu, keausan alat, panas pemotongan, dan deformasi pemesinan perlu dikendalikan selama proses pengerjaan.
Paduan Titanium dan Plastik Rekayasa untuk Struktur Khusus
Paduan titanium menawarkan kekuatan tinggi dan bobot yang relatif rendah serta memiliki nilai aplikasi dalam struktur perangkat medis tertentu. Plastik rekayasa seperti PEEK memberikan sifat-sifat termasuk ketahanan panas dan ketahanan terhadap media kimia dan dapat digunakan untuk komponen isolasi, penopang, atau struktural tertentu. Perlu dicatat bahwa nama material saja tidak menunjukkan bahwa suatu komponen dapat digunakan secara klinis. Tingkat material akhir, perlakuan permukaan, persyaratan pembersihan, dan lingkungan aplikasi harus dikonfirmasi sesuai dengan desain dan persyaratan peraturan produk perangkat medis.
Kualitas Permukaan Perlu Ditentukan Sesuai dengan Aplikasinya
Setelah proses pemesinan, komponen mungkin memerlukan penghilangan gerinda, pemolesan, pasivasi, pemolesan elektrolitik, atau perlakuan khusus lainnya. Untuk bagian bedah endoskopi, gerinda sisa pada tepi dapat memengaruhi perakitan dan penggunaan, sehingga penghilangan tepi tajam umumnya perlu dimasukkan dalam persyaratan pemesinan. Perlakuan permukaan juga dapat memengaruhi dimensi. Jika dimensi lubang atau permukaan yang saling berpasangan berubah setelah pasca-pemrosesan, jarak bebas perakitan juga dapat berubah. Oleh karena itu, persyaratan perlakuan permukaan perlu dikonfirmasi sebelum produksi, dan perubahan dimensi terkait harus dimasukkan dalam pengendalian dimensi.
Proses Produksi Komponen Endoskopi Kustom TiRapid
Produksi komponen bedah endoskopi yang disesuaikan dapat dimulai dengan berkas rekayasa dan kemudian dilanjutkan melalui evaluasi proses, pembuatan prototipe, inspeksi, dan produksi massal. Tim rekayasa pertama-tama menganalisis model 3D, gambar 2D, material, toleransi, dan persyaratan perlakuan permukaan untuk menentukan apakah komponen tersebut cocok untuk pengerjaan mesin dan mengidentifikasi potensi masalah yang disebabkan oleh dinding tipis, lubang dalam, alur halus, atau struktur perakitan yang kompleks. Pembuatan prototipe kemudian dilakukan untuk memverifikasi dimensi, tampilan, dan kinerja perakitan. Berdasarkan hasil inspeksi, parameter pengerjaan mesin dapat dioptimalkan sebelum memasuki produksi batch kecil atau batch besar. Proses ini dapat mengurangi risiko pengerjaan ulang dan memungkinkan pelanggan untuk mengkonfirmasi kinerja komponen dan hasil aplikasi sebelum produksi massal formal.
Evaluasi Gambar dan Rekomendasi DFM
Setelah pelanggan mengirimkan file CAD dan gambar teknik, TiRapid dapat melakukan pemeriksaan DFM (Design for Manufacturing) sesuai dengan struktur bagian, termasuk posisi lubang, ketebalan dinding, aksesibilitas alat, urutan pemesinan, dan pemilihan material. Jika fitur tertentu dapat meningkatkan kesulitan pemesinan, saran modifikasi dapat diberikan sebelum produksi, alih-alih menunggu hingga pemesinan selesai. Untuk proyek perangkat medis yang membutuhkan pengembangan cepat, komunikasi awal ini dapat mengurangi pembuatan prototipe berulang.
Pembuatan Prototipe dan Verifikasi Dimensi
Setelah proses dikonfirmasi, proyek memasuki tahap pembuatan prototipe. Tujuan prototipe bukan hanya untuk memverifikasi tampilan, tetapi juga untuk memeriksa perakitan, pergerakan, dimensi, dan kinerja desain. Misalnya, setelah konektor untuk rakitan penjepit endoskopi dibuat, konektor tersebut perlu dirakit dengan struktur yang sesuai untuk memastikan apakah posisi lubang akurat, apakah ulir beroperasi dengan lancar, dan apakah ada interferensi antara komponen yang bergerak. Setelah prototipe disetujui, parameter produksi dapat disesuaikan sesuai dengan umpan balik aktual.
Produksi Skala Kecil dan Pengendalian Mutu
Setelah prototipe lolos inspeksi, produksi batch kecil dapat diatur sesuai dengan persyaratan proyek. Tujuan utama selama tahap batch kecil adalah untuk menjaga konsistensi dimensi untuk setiap komponen, bukan hanya meningkatkan kecepatan pemesinan. Untuk komponen dari batch yang sama, inspeksi sampel atau inspeksi 100% dapat dilakukan sesuai dengan persyaratan gambar, dengan perhatian khusus pada diameter lubang, diameter luar, ulir, dimensi posisi kritis, dan kondisi permukaan. Untuk komponen yang kompleks secara struktural, peralatan seperti CMM juga dapat digunakan untuk membantu verifikasi dimensi.
Pengemasan dan Dukungan Manufaktur Selanjutnya
Komponen kecil yang presisi rentan terhadap benturan, goresan, atau tercampur selama transportasi, sehingga pengemasan juga perlu disertakan dalam rencana produksi. Setelah inspeksi, komponen dapat diklasifikasikan dan dikemas sesuai dengan nomor komponen, jumlah, dan persyaratan pelanggan. TiRapid menyediakan tidak hanya permesinan CNC tetapi juga fabrikasi lembaran logam dan layanan pencetakan 3D, mendukung produksi mulai dari prototipe dan batch kecil hingga manufaktur skala besar. Situs web ini juga menjelaskan layanan nilai tambah termasuk dukungan file CAD, perakitan, pengadaan, dan desain kemasan, yang dapat mengurangi komunikasi berulang antara pelanggan dan pemasok yang berbeda.
Pertanyaan yang Sering Diajukan
Apakah Komponen Bedah Endoskopi Dapat Diproduksi dalam Jumlah Kecil?
Ya. Untuk pengembangan produk baru, pembuatan prototipe satu bagian atau dalam jumlah kecil dapat dilakukan terlebih dahulu untuk memverifikasi dimensi dan kinerja perakitan sebelum melanjutkan ke produksi massal berikutnya. Hal ini dapat mengurangi investasi besar sebelum desain sepenuhnya dikonfirmasi.
Bisakah Mesin CNC Mengolah Komponen Endoskopi yang Sangat Kecil?
Gambar spesifik dapat dievaluasi untuk menentukan kelayakan. Dimensi bagian, diameter lubang, lebar alur, ketebalan dinding, material, dan toleransi semuanya dapat memengaruhi metode pemesinan. Untuk komponen yang relatif kecil, evaluasi teknik diperlukan sebelum penawaran untuk menentukan alat, peralatan, dan solusi pemesinan yang sesuai.
Informasi apa saja yang biasanya dibutuhkan untuk bagian-bagian endoskopi?
Secara umum disarankan untuk menyediakan file 3D seperti STEP dan STP, bersama dengan gambar teknik yang berisi persyaratan dimensi dan toleransi. Jika ada juga sertifikat material, persyaratan perlakuan permukaan, laporan inspeksi, atau persyaratan pengemasan, semuanya dapat diberikan bersamaan. Informasi yang lebih lengkap umumnya memungkinkan evaluasi teknik dan penawaran harga yang lebih akurat.
Bisakah prototipe dibuat sebelum produksi massal?
Ya. Verifikasi prototipe adalah metode produksi umum selama pengembangan komponen perangkat medis. Prototipe dapat membantu mengidentifikasi masalah dimensi, perakitan, atau struktur terlebih dahulu sebelum beralih ke produksi batch kecil, sehingga membantu mengurangi pengerjaan ulang setelah pemesinan batch.
Keunggulan pemesinan CNC adalah komponen non-standar dapat diproduksi sesuai dengan gambar spesifik, tanpa mengharuskan pelanggan mengubah desain mereka untuk mengakomodasi produk yang sudah ada. Untuk produk yang masih dalam tahap pengembangan awal, sejumlah kecil prototipe dapat diproduksi terlebih dahulu untuk memastikan komponen dapat dipasang dengan benar sebelum meningkatkan jumlahnya. Untuk proyek yang sudah memasuki tahap produksi, pemesinan dalam jumlah kecil atau massal dapat diatur sesuai dengan kebutuhan aktual. Jika Anda sudah memiliki file STEP, STP, PDF, atau file teknik lainnya untuk komponen endoskopi, Anda dapat mengirimkannya langsung ke TiRapid. Para insinyur dapat terlebih dahulu meninjau struktur komponen dan persyaratan pemesinan, kemudian memberikan rekomendasi produksi yang sesuai dan penawaran harga. Hal ini membuat proses dari gambar hingga produk jadi lebih jelas dan juga memudahkan identifikasi potensi masalah pemesinan sejak dini. Untuk proyek instrumen endoskopi yang membutuhkan komponen CNC presisi, memilih produsen yang mampu menangani komunikasi teknik, pemesinan, inspeksi, dan pengiriman selanjutnya dapat mengurangi langkah-langkah perantara dan membuat pelaksanaan proyek lebih efisien.
Email: projects@tirapid.com
Telepon: + 86 760 8999 8536
















