
Penggilingan mendaki (climb milling) dan penggilingan konvensional (conventional milling) adalah dua metode penggilingan umum yang digunakan dalam permesinan CNC. Keduanya dikenal karena perbedaan arah putaran pahat, arah umpan, metode pembentukan serpihan, perilaku gaya potong, dan pengaruhnya terhadap hasil akhir permukaan, umur pahat, stabilitas permesinan, dan akurasi dimensi. Perbedaan-perbedaan ini menjelaskan mengapa kedua metode tersebut banyak digunakan dalam permesinan kasar, penyelesaian akhir, penggilingan kecepatan tinggi, pemotongan material keras, dan produksi komponen presisi.
Dalam panduan ini, kami menjelaskan apa itu climb milling, apa itu conventional milling, bagaimana climb milling dibandingkan dengan conventional milling, dan mengapa metode milling yang tepat harus dipilih dengan cermat.
Apa itu Climb Milling?
Penggilingan mendaki (climb milling) adalah metode penggilingan di mana arah putaran pahat sama dengan arah umpan benda kerja. Metode ini juga disebut penggilingan menurun (down milling) dan umumnya digunakan dalam permesinan CNC modern ketika dibutuhkan hasil akhir permukaan yang lebih baik, akurasi dimensi yang lebih tinggi, panas pemotongan yang lebih rendah, dan masa pakai pahat yang lebih lama.
Definisi dan Prinsip Arah Pemotongan
Pemotongan menanjak (climb milling) berarti arah putaran pahat mengikuti arah pergerakan umpan. Saat pahat memasuki benda kerja, ia memotong dari ketebalan serpihan maksimum ke ketebalan serpihan minimum.
Arah pemotongan ini memungkinkan alat untuk memotong material dengan lebih efisien daripada menggesek permukaan sebelum memotong. Ini juga membantu menekan benda kerja ke arah perlengkapan, yang dapat meningkatkan stabilitas ketika sistem penjepit cukup kaku.
Karena serpihan menjadi lebih tipis saat pahat keluar dari material, pemotongan dengan teknik climb milling biasanya menghasilkan permukaan yang lebih bersih dan mengurangi pembentukan gerinda. Namun, gaya pemotongan yang sama dapat menarik benda kerja atau meja ke depan jika mesin memiliki celah (backlash), sehingga kondisi mesin sangat penting.
Keuntungan dari Climb Milling
Penggilingan mendaki (climb milling) memberikan hasil permukaan yang lebih baik karena mata pisau pemotong menghilangkan material dengan lebih bersih dan mengurangi gesekan pada titik masuk pahat. Dalam kondisi CNC yang sesuai, hal ini dapat membantu mencapai hasil permukaan yang halus seperti Ra<0.8μm, dan dalam penyelesaian kecepatan tinggi, hasil yang lebih halus mungkin dapat dicapai.
Penggilingan mendaki (climb milling) juga dapat meningkatkan masa pakai pahat. Karena serpihan terbentuk lebih teratur dan menghantarkan panas dari zona pemotongan dengan lebih efektif, ujung pahat mengalami gesekan yang lebih sedikit dan akumulasi panas yang lebih sedikit. Dalam produksi batch yang stabil, masa pakai pahat dapat meningkat sekitar 10–25% tergantung pada material, lapisan pahat, cairan pendingin, dan parameter pemotongan.
Keuntungan lainnya adalah panas pemotongan yang lebih rendah. Pembentukan serpihan tebal-ke-tipis memungkinkan panas keluar bersama serpihan dengan cepat, mengurangi risiko deformasi termal. Ini sangat berguna saat mengerjakan material yang sensitif terhadap panas seperti aluminium, paduan tembaga, paduan titanium, plastik teknik, dan plastik berkinerja tinggi.
Kekurangan dari Climb Milling
Penggilingan panjat (climb milling) sensitif terhadap kelonggaran mesin. Jika mesin perkakas memiliki celah yang berlebihan pada ulir utama, ulir bola, atau sistem penggerak, pahat dapat menarik meja atau benda kerja secara tiba-tiba, menyebabkan getaran, kesalahan dimensi, kerusakan pahat, atau pengikisan permukaan.
Penggilingan mendaki juga tidak selalu cocok untuk lintasan kasar pertama pada material keras atau tidak rata. Karena pahat masuk pada ketebalan serpihan maksimum, mata pisau dapat mengalami beban benturan tinggi saat masuk, terutama saat mengerjakan baja yang dikeraskan, material yang dilapisi kerak, permukaan cor, atau material di atas HRC50.
Keterbatasan lainnya adalah risiko getaran akibat kekakuan yang buruk. Jika mesin, perlengkapan, pemegang pahat, atau pengaturan benda kerja tidak stabil, aksi tarikan pada proses climb milling dapat menciptakan bekas getaran dan dimensi yang tidak konsisten. Karena alasan ini, climb milling paling baik digunakan pada mesin CNC yang kaku dengan kompensasi backlash yang andal dan penjepitan yang aman.
Apa itu Penggilingan Konvensional?
Penggilingan konvensional adalah metode penggilingan di mana arah putaran pahat berlawanan dengan arah umpan benda kerja. Metode ini juga disebut penggilingan ke atas dan sering digunakan untuk pemesinan kasar, mesin lama, peralatan penggilingan manual, benda kerja yang tidak stabil, dan situasi di mana kontrol pemotongan lebih penting daripada penyelesaian permukaan.
Definisi dan Prinsip Arah Pemotongan
Penggilingan konvensional berarti pahat berputar berlawanan arah dengan arah pemakanan benda kerja. Selama proses pemotongan, pahat secara bertahap memasuki material dari serpihan tipis hingga serpihan yang lebih tebal.
Karena pemotongan dimulai dengan ketebalan serpihan yang hampir nol, pahat dapat bergesekan sebelum mulai memotong. Hal ini dapat meningkatkan gesekan, panas, dan keausan pahat, terutama pada material yang mengalami pengerasan kerja atau memiliki konduktivitas termal yang buruk.
Namun, masuknya mata pisau secara bertahap juga membuat proses penggilingan konvensional lebih mudah dilakukan dalam operasi pengasahan kasar. Hal ini mengurangi risiko mata pisau tiba-tiba mencengkeram benda kerja, itulah sebabnya metode ini seringkali lebih aman pada mesin manual atau peralatan CNC dengan celah yang cukup besar.
Keuntungan Penggilingan Konvensional
Penggilingan konvensional menawarkan stabilitas tinggi dalam pemesinan kasar karena pahat memasuki pemotongan secara bertahap. Hal ini membantu mengurangi benturan tiba-tiba dan memudahkan pengendalian pemesinan pada benda kerja yang tidak beraturan, bahan baku kasar, hasil coran, hasil tempa, dan material dengan kekerasan yang tidak merata.
Metode ini lebih cocok untuk mesin tanpa kompensasi backlash yang efektif. Karena gaya pemotongan cenderung mendorong melawan arah umpan alih-alih menarik meja ke depan, penggilingan konvensional mengurangi risiko benturan pahat secara tiba-tiba pada mesin yang lebih tua.
Penggilingan konvensional juga dapat berguna untuk menghilangkan material dalam jumlah besar ketika penyelesaian permukaan bukanlah persyaratan utama. Dalam operasi pengasaran dengan toleransi besar, penjepitan yang kuat, dan jalur pahat yang stabil, metode ini dapat menghilangkan material berlebih dengan aman sebelum penyelesaian akhir dengan penggilingan panjat.
Kekurangan Penggilingan Konvensional
Penggilingan konvensional biasanya menghasilkan hasil permukaan yang lebih buruk karena pahat bergesekan sebelum memotong dan keluar dengan ketebalan serpihan yang lebih tinggi. Hal ini dapat meninggalkan bekas pahat yang lebih terlihat, sobekan, dan deformasi sisa, dengan kekasaran yang seringkali lebih tinggi dari Ra1.6μm tergantung pada material dan parameter.
Keausan pahat dapat terjadi lebih cepat pada proses penggilingan konvensional. Gesekan awal menghasilkan gesekan dan panas sebelum mata pisau sepenuhnya memasuki material. Hal ini dapat mempercepat keausan sisi pahat, penumpulan mata pisau, dan pengerasan material, terutama pada baja tahan karat, titanium, dan beberapa paduan tembaga.
Panas hasil pemotongan juga lebih cenderung tetap berada di area kontak antara pahat dan benda kerja. Karena pembentukan serpihan lebih lambat dan gesekan lebih tinggi, panas dapat berpindah ke benda kerja dan pahat, meningkatkan risiko pemuaian termal, variasi dimensi, dan masalah kualitas permukaan.
Perbedaan Utama Antara Penggilingan Naik (Climb Milling) dan Penggilingan Konvensional
Perbedaan utama antara penggilingan panjat (climb milling) dan penggilingan konvensional terletak pada hubungan antara arah putaran pahat dan arah umpan. Pada penggilingan panjat, pahat berputar searah dengan arah umpan, sedangkan pada penggilingan konvensional, pahat berputar berlawanan arah dengan arah umpan.
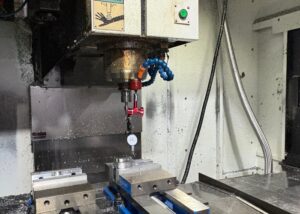
Perbandingan Offset Alat dan Akurasi Pemotongan
Dalam proses pemotongan dengan metode climb milling, gaya potong cenderung menekan benda kerja ke arah fixture ketika pengaturannya kaku. Hal ini membantu meningkatkan stabilitas jalur pahat dan akurasi dimensi, terutama selama proses finishing.
Untuk komponen presisi dengan toleransi ketat seperti ±0.01 mm, proses climb milling seringkali lebih disukai jika mesin CNC memiliki kekakuan dan kompensasi backlash yang baik. Proses ini membantu mengurangi kerusakan permukaan dan meningkatkan konsistensi ukuran pada komponen yang diproduksi berulang.
Pada proses penggilingan konvensional, gaya potong dapat mendorong pahat dan benda kerja ke arah yang kurang menguntungkan. Pada mesin dengan celah yang besar, hal ini dapat menyebabkan defleksi pahat, getaran, dan variasi dimensi. Namun, metode ini masih bisa lebih aman untuk proses pengasahan kasar ketika celah mesin sulit dikendalikan.
Pengaruh Panas dan Arah Gaya Pemotongan
Penggilingan mendaki menghasilkan serpihan dari tebal ke tipis, yang memungkinkan panas meninggalkan zona pemotongan dengan cepat bersama serpihan. Ini membantu mengurangi suhu pahat, pemanasan benda kerja, dan deformasi termal.
Penggilingan konvensional menghasilkan serpihan dari tipis hingga tebal. Alat dapat bergesekan sebelum memotong, dan lebih banyak panas dapat tetap berada di dekat zona kontak. Hal ini dapat meningkatkan gesekan, terutama saat mengolah aluminium, tembaga, baja tahan karat, titanium, atau plastik yang sensitif terhadap panas.
Arah gaya pemotongan juga berbeda. Penggilingan panjat (climb milling) dapat menarik benda kerja ke arah pemotong, sedangkan penggilingan konvensional mendorong melawan arah umpan. Inilah sebabnya mengapa penggilingan panjat membutuhkan kontrol celah balik (backlash) yang lebih kuat dan penggilingan konvensional seringkali lebih aman pada peralatan yang lebih tua.
Analisis Kualitas Permukaan dan Efisiensi Pemrosesan
Penggilingan mendaki (climb milling) biasanya memberikan kualitas permukaan yang lebih baik karena mengurangi gesekan, menurunkan fluktuasi gaya pemotongan, dan menciptakan pemisahan serpihan yang lebih bersih. Dalam operasi penyelesaian akhir, metode ini dapat membantu mencapai permukaan yang lebih halus seperti Ra0.8μm atau di bawahnya jika kekakuan mesin, ketajaman pahat, dan parameter dikontrol dengan baik.
Penggilingan mendaki (climb milling) juga dapat meningkatkan efisiensi pemrosesan karena alat memotong lebih efektif dan menghasilkan gesekan yang lebih sedikit. Dalam pemesinan CNC batch, ini dapat membantu mengurangi waktu siklus sekitar 10–20% tergantung pada geometri bagian, material, jalur pahat, dan kemampuan mesin.
Penggilingan konvensional biasanya meninggalkan lebih banyak bekas pahat dan gerinda karena pahat bergesekan sebelum memotong dan keluar dengan ketebalan serpihan yang lebih tinggi. Hal ini mungkin memerlukan penyelesaian tambahan, pemolesan, penghilangan gerinda, atau proses penggilingan mendaki akhir untuk memenuhi persyaratan kualitas permukaan yang tinggi.
Persyaratan untuk Struktur Mesin Perkakas dan Sistem Kontrol
Penggilingan panjat membutuhkan kekakuan mesin yang lebih tinggi, kontrol servo yang stabil, dan kompensasi celah yang efektif. Jika meja mesin, sekrup bola, spindel, perlengkapan, atau pemegang alat tidak stabil, penggilingan panjat dapat menyebabkan getaran, tersangkutnya alat, atau kesalahan dimensi.
Mesin CNC modern umumnya lebih cocok untuk proses climb milling karena memiliki struktur yang lebih kuat, kontrol umpan yang presisi, dan kompensasi perangkat lunak. Hal ini memungkinkan climb milling untuk menghasilkan hasil akhir yang lebih baik, masa pakai alat yang lebih lama, dan efisiensi yang lebih tinggi.
Penggilingan konvensional lebih cocok untuk mesin-mesin lama, penggiling manual, atau peralatan dengan celah yang cukup besar. Arah pemotongannya lebih toleran dan mengurangi risiko alat tiba-tiba menarik benda kerja ke arah pemotong.
Kapan Memilih Penggilingan Naik (Climb Milling) atau Penggilingan Konvensional?
Penggilingan panjat atau penggilingan konvensional harus dipilih berdasarkan jenis material, tahap pemesinan, kondisi mesin perkakas, kekakuan perlengkapan, persyaratan toleransi, dan target penyelesaian permukaan. Metode terbaik bergantung pada lingkungan pemesinan aktual, bukan pada aturan tetap.
Pemilihan Berdasarkan Jenis Material
Berbagai material memberikan respons yang berbeda terhadap proses penggilingan mendaki (climb milling) dan penggilingan konvensional. Kekerasan material, keuletan, konduktivitas termal, perilaku serpihan, dan kecenderungan pengerasan kerja semuanya memengaruhi strategi penggilingan terbaik.
| Jenis Bahan | Nilai Umum | Metode Penggilingan yang Direkomendasikan | Saran profesional |
| Paduan aluminium | 6061, 7075 | Pendakian Penggilingan | Membantu mengurangi lengketnya alat, meningkatkan pembuangan serpihan, dan menghasilkan hasil akhir permukaan yang lebih baik. |
| Baja Karbon Menengah / Baja Cetakan | P20, H13, S50C | Pengasahan kasar: Penggilingan konvensional, Penyelesaian akhir: Penggilingan panjat | Penggilingan konvensional meningkatkan stabilitas pengerjaan kasar, sedangkan penggilingan mendaki (climb milling) meningkatkan hasil akhir dan presisi. |
| Paduan Titanium | Ti6Al4V, TC4 | Pendakian Penggilingan | Mengurangi penumpukan panas dan beban alat bila dikombinasikan dengan pendinginan yang kuat dan laju umpan yang kecil. |
| Besi tahan karat | 304, 316, 17-4PH | Pengasahan kasar: Penggilingan konvensional, Penyelesaian akhir: Penggilingan panjat | Penggilingan konvensional meningkatkan stabilitas selama pemotongan berat, penggilingan mendaki membantu mengendalikan gerinda dan menghasilkan hasil akhir yang halus. |
| Tembaga | C110, C101 | Penggilingan Konvensional | Gaya pemotongan yang lebih stabil dapat membantu mengurangi pengotoran, penyumbatan, dan panas berlebih. |
| kuningan | H62, C360 | Pendakian Penggilingan | Kemampuan pemesinan yang sangat baik memungkinkan pemotongan kecepatan tinggi dan hasil akhir permukaan yang lebih baik. |
| Rekayasa Plastik | POM, PA6, PTFE | Pendakian Penggilingan | Membantu mengurangi panas, gerinda, peleburan, dan deformasi material. |
| Plastik Berkinerja Tinggi | PEEK, PI, UPE | Pendakian Penggilingan | Mendukung akurasi dimensi yang lebih baik dan permukaan yang lebih bersih pada material mahal. |
| magnesium Alloy | AZ31B, ZK60 | Pendakian Penggilingan | Mengurangi waktu pemotongan dan panas, tetapi keselamatan kebakaran harus dikendalikan dengan cermat. |
| Komposit Serat Karbon | CFRP | Penggilingan Konvensional dengan Alat Khusus | Membantu mengurangi penarikan serat dan delaminasi tepi bila geometri alat sesuai. |
Sesuai dengan Persyaratan Proses
Tahap proses merupakan salah satu faktor terpenting ketika memilih antara pemotongan miring (climb milling) dan pemotongan konvensional (conventional milling) pada mesin CNC. Pemotongan kasar dan pemotongan halus memiliki prioritas yang berbeda, sehingga mungkin memerlukan arah pemotongan yang berbeda.
Dalam proses penggilingan CNC , pengerjaan kasar berfokus pada penghilangan material yang cepat, keamanan alat, dan stabilitas proses. Pengerjaan akhir berfokus pada kualitas permukaan, akurasi dimensi, pengendalian gerinda, dan konsistensi bagian akhir.
Oleh karena itu, penggilingan konvensional sering digunakan untuk pengerjaan kasar dalam kondisi tidak stabil, sedangkan penggilingan panjat (climb milling) sering digunakan untuk penyelesaian akhir pada peralatan penggilingan CNC yang kaku.
Pemesinan Kasar
Pengerjaan kasar membutuhkan pembuangan sejumlah besar material dengan cepat dan aman. Penggilingan konvensional seringkali cocok untuk pengerjaan kasar karena pahat memasuki pemotongan secara bertahap dan memberikan kontrol yang lebih baik saat mengerjakan benda kerja yang tidak beraturan atau dengan toleransi material yang tinggi.
Aksi pemotongan bertahap ini membantu mengurangi kontak alat yang tiba-tiba, terutama pada material dengan permukaan keras, kerak, lapisan coran, atau kekerasan yang tidak merata. Ini juga berguna ketika kekakuan perlengkapan tidak ideal.
Namun, pengerjaan kasar tidak selalu memerlukan penggilingan konvensional. Pada mesin CNC modern yang kokoh dengan perkakas yang kuat dan pengaturan yang stabil, penggilingan panjat (climb milling) juga dapat digunakan untuk pengerjaan kasar yang efisien jika celah dan beban pemotongan dikontrol dengan benar.
Finishing
Penyelesaian akhir membutuhkan hasil akhir permukaan yang lebih baik, akurasi dimensi, dan kualitas tepi. Penggilingan mendaki (climb milling) biasanya lebih disukai untuk penyelesaian akhir karena mengurangi gesekan, menghasilkan pembentukan serpihan yang lebih bersih, dan mengurangi kerusakan permukaan.
Ketika tujuannya adalah untuk mencapai toleransi yang ketat seperti ±0.01mm atau kekasaran permukaan di bawah Ra0.8μm, pemotongan dengan metode climb milling dapat memberikan hasil yang lebih konsisten pada mesin CNC yang kaku.
Untuk komponen kelas atas, proses penggilingan akhir dengan gerakan menanjak dapat mengurangi gerinda, meningkatkan akurasi kontur, dan menurunkan kebutuhan pemolesan manual atau penyelesaian akhir sekunder.
Berdasarkan Jenis Mesin
Jenis mesin sangat memengaruhi apakah pemotongan dengan metode climb milling atau conventional milling lebih aman dan efektif. Pusat permesinan CNC modern dan mesin manual lama berperilaku sangat berbeda di bawah gaya pemotongan.
Mesin CNC dengan kekakuan tinggi biasanya mendukung proses penggilingan mendaki (climb milling) karena memiliki struktur yang lebih kuat, kontrol umpan yang lebih baik, dan kompensasi celah balik (backlash). Mesin manual atau peralatan yang lebih tua mungkin bekerja lebih baik dengan penggilingan konvensional karena lebih sensitif terhadap celah balik.
Sebelum memilih metode, operator mesin harus memeriksa kekakuan spindel, jarak bebas meja, kekuatan perlengkapan, respons servo, kelurusan dudukan pahat, dan beban pemotongan.
Pusat Mesin CNC Presisi Tinggi
Pusat permesinan CNC presisi tinggi umumnya sangat cocok untuk proses penggilingan mendaki (climb milling). Mesin-mesin ini biasanya memiliki sekrup bola (ball screw), kontrol servo, kompensasi pitch, kekakuan spindel yang kuat, dan akurasi umpan yang stabil.
Penggilingan mendaki (climb milling) pada mesin-mesin ini dapat mendukung pemesinan kecepatan tinggi, penyelesaian akhir yang halus, dan produksi batch yang konsisten. Teknologi ini banyak digunakan dalam industri kedirgantaraan, perangkat medis, cetakan presisi, robotika, dan komponen industri kelas atas.
Saat melakukan pemesinan material mahal atau komponen dengan toleransi ketat, pemesinan climb milling dapat mengurangi pengerjaan ulang dengan meningkatkan kualitas permukaan, stabilitas alat, dan pengulangan dimensi.
Mesin Penggilingan Manual atau Konvensional
Mesin penggiling manual dan mesin penggiling konvensional yang lebih tua seringkali lebih cocok untuk penggilingan konvensional. Mesin-mesin ini mungkin memiliki celah (backlash) yang cukup besar dan kemampuan kompensasi yang terbatas.
Pada proses penggilingan dengan cara memanjat (climb milling), kelonggaran (backlash) dapat menyebabkan pahat menarik meja secara tiba-tiba, sehingga menimbulkan getaran, pemotongan berlebihan, atau kerusakan pahat. Penggilingan konvensional mengurangi risiko ini karena gaya potong bekerja berlawanan arah dengan arah pemakanan.
Untuk peralatan lama, pengerjaan kasar, dan pekerjaan dengan toleransi tidak kritis, penggilingan konvensional seringkali lebih aman dan lebih mudah diprediksi.
Analisis Kasus Bisnis Pengolahan
Analisis studi kasus bisnis pengolahan membantu menghubungkan teori penggilingan dengan keputusan manufaktur nyata. Industri yang berbeda memiliki prioritas yang berbeda, seperti toleransi, kekasaran permukaan, biaya material, pengendalian gerinda, waktu siklus, keausan alat, dan keandalan komponen.
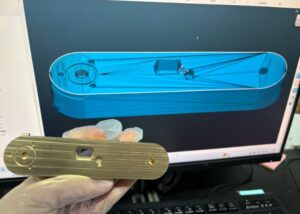
Komponen Dirgantara
Untuk komponen kedirgantaraan, pemotongan dengan teknik climb milling seringkali lebih disukai selama proses finishing karena mendukung integritas permukaan yang lebih baik, akurasi dimensi, dan umur pakai alat yang lebih panjang. Rangka paduan titanium, bagian struktural aluminium, dan komponen berdinding tipis seringkali mendapatkan manfaat dari pembuangan serpihan yang stabil dan panas pemotongan yang lebih rendah.
Karena komponen kedirgantaraan biasanya bernilai tinggi dan memiliki toleransi yang ketat, kekakuan mesin, desain perlengkapan, dan kontrol jalur pahat sangat penting. Penggilingan mendaki (climb milling) dapat mengurangi kerusakan permukaan dan meningkatkan konsistensi bila dikombinasikan dengan pendingin yang kuat dan parameter pemotongan yang dioptimalkan.
Untuk pengerjaan kasar material tebal atau benda kerja yang tidak rata, penggilingan konvensional masih dapat digunakan ketika stabilitas lebih penting daripada hasil akhir permukaan.
Industri Cetakan Presisi
Dalam pembuatan cetakan presisi, pemotongan miring (climb milling) umumnya digunakan dalam operasi penyelesaian untuk meningkatkan kehalusan rongga cetakan, mengurangi bekas pahat, dan mempersingkat waktu pemolesan. Hal ini berguna untuk cetakan injeksi plastik, cetakan die casting, dan elektroda tembaga EDM.
Penggilingan konvensional dapat digunakan selama pemesinan kasar untuk menghilangkan material dengan aman, terutama saat memproses baja cetakan keras atau bahan baku yang tidak beraturan. Setelah toleransi material menjadi stabil, penggilingan menanjak (climb milling) sering digunakan untuk semi-finishing dan finishing akhir.
Strategi gabungan membantu menyeimbangkan umur pakai alat, kualitas permukaan, dan efisiensi produksi.
Alat Kesehatan
Perangkat medis memerlukan kontrol dimensi yang ketat, permukaan yang halus, tepi tanpa gerinda, dan pengulangan proses yang stabil. Penggilingan mendaki (climb milling) seringkali lebih disukai untuk penyelesaian akhir komponen medis seperti sekrup tulang, komponen implan, alat bedah, dan wadah presisi.
Untuk titanium, baja tahan karat, PEEK, dan material kelas medis lainnya, pemotongan dengan teknik climb milling dapat mengurangi penumpukan panas dan cacat permukaan jika digunakan dengan alat yang tajam dan parameter pemotongan yang terkontrol.
Karena komponen medis membutuhkan keandalan yang tinggi, arah penggilingan harus disesuaikan dengan geometri alat, strategi pendinginan, persyaratan penyelesaian permukaan, dan pengendalian kontaminasi.
Saran dan Tips Praktis
Performa penggilingan praktis bergantung pada lebih dari sekadar memilih penggilingan panjat atau penggilingan konvensional. Geometri pahat, parameter pemotongan, penjepitan benda kerja, kekakuan mesin, cairan pendingin, strategi jalur pahat, dan pemeriksaan operator semuanya memengaruhi hasil akhir.
Tips untuk Menentukan Parameter Pemotongan untuk Penggilingan Naik dan Penggilingan Konvensional
Parameter pemotongan harus disesuaikan dengan material, diameter pahat, lapisan pahat, daya spindel, kekakuan perlengkapan, dan target penyelesaian permukaan. Penggilingan panjat (climb milling) dan penggilingan konvensional biasanya membutuhkan strategi parameter yang berbeda.
Untuk proses penggilingan mendaki (climb milling), kecepatan spindel yang lebih tinggi, laju umpan sedang, kedalaman pemotongan kecil, dan pendinginan yang efektif sering digunakan untuk meningkatkan hasil akhir dan mengurangi panas. Untuk penggilingan konvensional (conventional milling), kecepatan yang sedikit lebih rendah, laju umpan sedang, kedalaman pemotongan yang lebih besar, dan pendinginan terus-menerus lebih umum digunakan selama proses pengasaran (roughing).
Nilai-nilai ini harus dianggap sebagai titik awal, bukan standar tetap. Pemotongan percobaan dan inspeksi tetap diperlukan sebelum produksi massal.
Parameter yang Direkomendasikan untuk Penggilingan Mendaki
Parameter pemotongan panjat yang direkomendasikan seringkali mencakup kecepatan spindel tinggi, laju umpan sedang, kedalaman pemotongan dangkal, dan pendinginan yang stabil. Kisaran awal yang umum mungkin adalah 3000–8000 RPM, laju umpan 600–1200 mm/menit, kedalaman pemotongan aksial 0.5–1 mm, dan lebar pemotongan radial 50–70% dari diameter pahat.
Penggilingan panjat (climb milling) mendapat manfaat dari alat yang tajam, penahan benda kerja yang kokoh, dan kontrol mesin yang stabil. Pendinginan paksa atau pelumasan dalam jumlah minimum dapat membantu mengendalikan panas dan meningkatkan pembuangan serpihan.
Untuk penyelesaian akhir, langkah pemotongan yang lebih kecil dan beban pemotongan yang lebih ringan dapat meningkatkan kekasaran permukaan dan akurasi dimensi.
Parameter yang Direkomendasikan untuk Penggilingan Konvensional
Parameter penggilingan konvensional yang direkomendasikan sering menggunakan kecepatan spindel yang sedikit lebih rendah, laju umpan sedang, dan kedalaman pemotongan yang lebih besar untuk pengerjaan kasar. Kisaran awal yang umum mungkin adalah 2000–5000 RPM, laju umpan 400–800 mm/menit, kedalaman pemotongan aksial 1–2 mm, dan lebar pemotongan radial 30–50% dari diameter pahat.
Penggilingan konvensional dapat mentolerir pengaturan yang lebih kasar lebih baik daripada penggilingan panjat, tetapi panas dan gesekan yang berlebihan harus dikendalikan. Pendinginan terus-menerus membantu mengurangi pemanasan benda kerja dan keausan alat.
Untuk material keras, benda kerja yang tidak beraturan, atau mesin tua, parameter konservatif dapat mengurangi kerusakan pahat dan getaran.
Cara Menghindari Bekas Guncangan dan Retakan Saat Memotong
Bekas getaran dan retakan pemotongan dapat dikurangi dengan meningkatkan kekakuan pahat, mengoptimalkan parameter pemotongan, dan menghindari keterlibatan pahat yang tidak stabil. Jarak tumpuan pahat yang lebih pendek, dudukan yang kaku, pahat berlapis, dan perlengkapan yang stabil sangat penting.
Kecepatan pemotongan harus menghindari zona resonansi. Jika terjadi getaran, mengurangi kecepatan spindel, menyesuaikan laju umpan, menurunkan kedalaman pemotongan, atau mengubah jalur kontak pahat dapat membantu menstabilkan pemotongan.
Untuk rongga yang dalam, pemotongan bertahap atau penggilingan arah Z berlapis dapat mengurangi beban pahat yang tiba-tiba. Pratinjau jalur pahat dan inspeksi perlengkapan harus diselesaikan sebelum pengerjaan sebenarnya.
Penjepitan Benda Kerja dan Pengendalian Celah
Penjepitan benda kerja dan pengendalian celah sangat penting untuk proses penggilingan yang stabil. Penjepitan yang buruk dapat menyebabkan pergerakan benda kerja, getaran, kesalahan dimensi, dan kerusakan alat.
Pengaturan yang kokoh harus menggunakan posisi yang andal, area kontak yang cukup, dan gaya penjepitan yang seimbang. Untuk material lunak seperti aluminium atau tembaga, shim pelindung atau rahang lunak dapat membantu mencegah deformasi permukaan.
Backlash sangat penting dalam proses penggilingan panjat (climb milling). Mesin yang lebih tua harus diuji sebelum digunakan untuk penggilingan panjat, dan kompensasi harus diterapkan jika tersedia. Jika backlash tidak dapat dikendalikan, penggilingan konvensional biasanya lebih aman.
Kesalahan Umum dan Solusinya
Kesalahan umum dalam proses penggilingan meliputi penggunaan teknik climb milling pada mesin dengan backlash, pemberian umpan yang berlebihan, penggunaan alat yang tumpul, penjepitan benda kerja yang buruk, dan mengabaikan kebutuhan cairan pendingin. Masalah-masalah ini dapat menyebabkan kerusakan alat, kualitas permukaan yang buruk, alat macet, atau ukuran bagian yang tidak konsisten.
| Masalah | Analisis Penyebab | Saran Solusi |
| Alat Penggilingan Panjat | Kecepatan pemakanan terlalu tinggi, pemasukan alat terlalu agresif, kekakuan kurang baik. | Kurangi kecepatan pemakanan, optimalkan jalur masuk, tingkatkan daya cengkeram pahat. |
| Kekasaran Permukaan yang Buruk pada Penggilingan Konvensional | Gesekan alat, mata pisau tumpul, dampak pemotongan tinggi | Ganti alat, kurangi kecepatan masuk, tambahkan lintasan penyelesaian. |
| Alat Tersangkut atau Teroles | Panas tinggi, pelumasan buruk, lapisan yang tidak sesuai | Tingkatkan pendinginan, gunakan alat berlapis, sesuaikan kecepatan dan laju pemakanan. |
| Ukuran Bagian yang Tidak Konsisten | Pergeseran benda kerja, celah, pergeseran termal spindel | Perkuat perlengkapan, periksa celah, stabilkan suhu. |
| Formasi Duri | Arah pemotongan salah, mata pisau tumpul, strategi keluar yang buruk. | Gunakan teknik penyelesaian pendakian (climb finishing), pertajam alat, optimalkan jalur alat. |
Sebelum melakukan pemesinan, ada baiknya meluangkan beberapa menit untuk memeriksa keamanan perlengkapan, pratinjau jalur pahat, kecepatan pemakanan, kecepatan spindel, pengaturan pendingin, dan kondisi celah. Pemeriksaan pengaturan singkat dapat mencegah kerusakan pahat, bagian yang rusak, dan pengerjaan ulang yang mahal.
Pertanyaan Umum Demo Slot
Mana yang Lebih Baik, Penggilingan Konvensional atau Penggilingan Mendaki?
Dalam pekerjaan saya, saya lebih memilih Climb Milling untuk sebagian besar operasi CNC karena hasil akhirnya yang lebih halus dan masa pakai alat yang lebih lama. Metode ini meminimalkan fluktuasi gaya potong dan mengurangi penumpukan panas. Namun, pada mesin dengan backlash yang terlihat jelas atau tanpa sistem kompensasi, Conventional Milling lebih aman dan stabil. Ketika persyaratan presisi lebih ketat dari ±0.01 mm, Climb Milling menawarkan konsistensi yang lebih unggul—terutama saat mengerjakan paduan aluminium atau titanium.
Apa saja kerugian dari penggilingan panjat (climb milling)?
Meskipun sangat efisien, pemotongan dengan metode climb milling menghadirkan risiko pada mesin dengan kontrol backlash yang buruk. Gerakan pahat menarik benda kerja ke arah alat, berpotensi menyebabkan pengait alat yang tiba-tiba, pergeseran benda kerja, atau pengikisan permukaan. Tanpa kompensasi backlash yang tepat, saya telah mengamati kesalahan toleransi yang melebihi 0.05 mm dan peningkatan pengelupasan pahat, terutama saat memotong material keras seperti baja tahan karat atau baja yang dikeraskan.
Apa Keuntungan dari Penggilingan Up-Cut?
Penggilingan Up-Cut, atau Penggilingan Konvensional, memberikan kontrol yang lebih baik selama operasi pengasahan dan lebih baik dalam menyerap getaran. Saya sering memilihnya saat mengerjakan besi cor, tempaan, atau baja yang dikeraskan, di mana kekakuan dan stabilitas alat lebih penting daripada kualitas permukaan. Ini sangat berguna pada mesin lama atau manual—terutama ketika toleransi di atas ±0.05 mm dan stabilitas pemesinan lebih diutamakan daripada hasil akhir.
Apa itu Up Milling dan Down Milling?
Penggilingan ke atas (Konvensional) memaksa pahat melawan arah umpan, meningkatkan kelancaran masuknya pahat dan menyerap guncangan—ideal untuk pengerjaan kasar atau pengaturan yang tidak stabil. Penggilingan ke bawah (Mendaki) menarik pahat searah dengan arah umpan, menghasilkan hasil akhir yang lebih bersih dan mengurangi keausan pahat. Untuk aluminium, tembaga, dan plastik teknik, saya memilih Penggilingan Mendaki, untuk logam abrasif atau logam dengan resistansi tinggi, Penggilingan Konvensional menghindari distorsi yang disebabkan oleh celah balik.
Apa Itu Reaksi Balik dalam Down Milling?
Backlash pada Climb Milling mengacu pada pergerakan mekanis antara komponen seperti sekrup ulir atau roda gigi. Jika tidak dikoreksi, hal ini dapat menyebabkan pergerakan pahat yang tidak menentu, getaran, dan ketidakakuratan dimensi. Di bengkel saya, kami telah mengukur nilai backlash hingga 0.03 mm pada mesin yang sudah tua—lebih dari cukup untuk merusak komponen dengan toleransi ketat. Itulah mengapa saya selalu memverifikasi kompensasi backlash sebelum menggunakan Climb Milling dalam operasi kritis.
Kesimpulan
Penggilingan mendaki (climb milling) dan penggilingan konvensional bukanlah sekadar lebih baik atau lebih buruk satu sama lain. Keduanya adalah dua strategi penggilingan yang berbeda yang harus dipilih sesuai dengan kekakuan mesin, kontrol celah (backlash), jenis material, tahap pemesinan, persyaratan penyelesaian permukaan, dan target toleransi. Penggilingan mendaki lebih cocok untuk mesin CNC modern yang kaku, proses penyelesaian akhir, pemesinan kecepatan tinggi, dan bagian-bagian yang membutuhkan penyelesaian permukaan yang lebih baik dan umur pahat yang lebih panjang. Penggilingan konvensional lebih cocok untuk mesin yang lebih tua, operasi pengasaran, benda kerja yang tidak stabil, dan situasi di mana stabilitas pemotongan lebih penting daripada kualitas permukaan akhir.
Di TiRapid , kami menyediakan layanan pemesinan CNC presisi untuk komponen logam dan plastik kustom. Jika proyek Anda membutuhkan penggilingan, pembubutan, pengeboran, pembubutan lubang, pembuatan ulir, penyelesaian permukaan, atau pemesinan CNC dengan toleransi ketat, tim teknik kami dapat membantu meninjau perilaku material, metode pemesinan, stabilitas perlengkapan, kontrol toleransi, dan kelayakan produksi untuk mendukung kualitas komponen yang andal dan manufaktur yang efisien.
















