
Amikor sok ügyfél a CNC marást választja, legnagyobb aggodalmuk gyakran nem az, hogy a gép működőképes-e, hanem az, hogy az alkatrészek stabilak lesznek-e a gyártás után, hogy szükség lesz-e utómunkálatokra, és hogy ez befolyásolja-e a teljes szállítási ütemtervet. Valós projektekben olyan problémák, mint a méreteltérés, a felületi sorják, a szerszámkopás és az instabil befogás nagyon gyakoriak. Ha a kezdeti megítélés pontatlan, az könnyen magasabb költségekhez, késedelmes szállításhoz és sorozatgyártási kockázatokhoz vezethet. A CNC marás megbízhatóbbá tételéhez nemcsak a gép specifikációinak vizsgálata a kulcs, hanem a problémák előzetes azonosítása, a kiváltó okok megtalálása, valamint a folyamatok, a szerszámozás és az irányítás együttes optimalizálása, hogy a kockázatokat a kezdetektől fogva kézben tartsák.
A CNC marás leggyakoribb pontossági problémái
A pontossági problémák általában az elsők, amiket az ügyfelek észrevesznek, és ezek azok a fő kockázatok is, amelyek a legkönnyebben átdolgozáshoz és szállítási késedelmekhez vezethetnek, ezért először ezekkel kell foglalkozni.
Méretbeli tűréshatáron kívüli hibák
A helytelen méretek a legkönnyebben észlelhető problémák az ügyfelek számára. Ezek általában a szerszámeltolási beállításokkal, programozási hibákkal, a gép állapotával vagy az ellenőrzési módszerekkel kapcsolatosak. Ha nem ellenőrzik őket időben, a sorozatgyártás során könnyen felerősödhetnek.
- A helytelen programkoordináta-bevitel közvetlenül okozhat megmunkálási méretek eltolódását, és ez a fajta probléma gyakran nem csak egyetlen alkatrészt érint – az egész köteg azonos eltérését okozhatja.
- A hődeformáció és a vezetősín kopása szintén csökkentheti a gyártási sorozatban lévő alkatrészek állandóságát, különösen hosszú, folyamatos megmunkálás után, amikor az ilyen hibák fokozatosan halmozódnak.
- Ha az ellenőrzést nem végzik el időben, a probléma csak a teljes tétel elkészítése után derülhet ki, ekkor pedig az újrafeldolgozás költségei és az időveszteség jelentősen megnő.
A méretbeli eltérés alapvető problémának tűnhet, de a CNC marási projektekben gyakran ez az utólagos megmunkálás fő oka.
A felületi érdesség nem felel meg a követelményeknek
Sok alkatrész megfelelhet a méretkövetelményeknek, de mégsem elégíti ki az ügyfeleket, mert a felületkezelés nem elfogadható, különösen a formafelületek, a külső alkatrészek és az illeszkedő felületek esetében, amelyekre magasabb felületminőségi követelmények vonatkoznak.
- Miután a szerszám eltompul, látható szerszámnyomokat hagyhat maga után, kifehéredést, karcolásokat vagy finom barázdákat okozhatva a felületen, ami közvetlenül befolyásolja a megjelenést és a használhatóságot.
- A túlzott előtolási sebesség vagy a nem megfelelő forgácsolási paraméterek rezgésnyomokat, hullámosodást vagy akár helyi égést okozhatnak a felületen, ami megnehezíti az utófeldolgozást.
- A formák, a külső alkatrészek és az illeszkedő felületek esetében a felületi minőség nemcsak a vizuális megjelenést, hanem az összeszerelés pontosságát és élettartamát is befolyásolja.
Ha a felületi érdességet nem szabályozzák előre, a polírozás és az utólagos megmunkálás költségei később általában jelentősen megnőnek.
Az alkatrész deformációja befolyásolja az összeszerelést
A vékony falú alkatrészek, a mély üregű alkatrészek és a nagy felületű alumínium alkatrészek hajlamosak a deformációra CNC marás során, különösen akkor, ha az anyag nagy belső feszültséggel bír, vagy a szerkezet vékony.
- A túlzott szorítóerő deformálhatja a munkadarabot. Bár megmunkálás közben normálisnak tűnhet, a rögzítés kioldása után az alkatrész visszarugózhat és eldeformálódhat.
- Az ésszerűtlen megmunkálási sorrend deformációt okozhat a belső feszültség feloldása után, különösen nagy felületű anyageltávolítás után, amikor a feszültségváltozások az alkatrészen belül nyilvánvalóbbá válnak.
- Még ha egy deformált alkatrész önmagában is megfelel a méretkövetelményeknek, az összeszerelés során továbbra is okozhat interferenciát, egyenetlen réseket vagy pozicionálási hibákat.
A deformációs problémák gyakran nem a megmunkálás végén jelentkeznek, hanem csak az összeszerelési szakaszban derülnek ki.
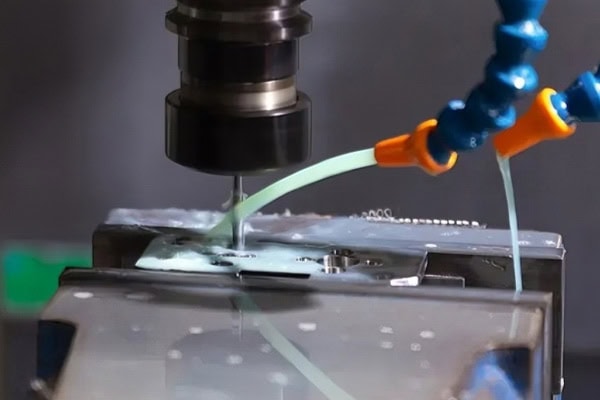
Szerszámozás és folyamatbeállítások okozta problémák
A szerszámok és a folyamatparaméterek apró megmunkálási részleteknek tűnhetnek, de valójában közvetlenül meghatározzák a megmunkálás hatékonyságát, stabilitását és a végső költséget, ezért nem lehet figyelmen kívül hagyni őket.
Gyors szerszámkopás
A rövid szerszáméltartam közvetlenül növeli a megmunkálási költségeket és befolyásolja a folyamat stabilitását. Különösen a sorozatgyártásban a nem megfelelő szerszámkezelés problémák láncolatát okozhatja.
- Ha az anyag keménysége nagy, de a szerszámválasztás helytelen, a kopás jelentősen felgyorsul, és olyan problémák jelentkezhetnek, mint a lepattogzás, az élrátétképződés és a gyenge forgácsolási teljesítmény.
- A nem megfelelő mennyiségű vágófolyadék vagy a rossz forgácseltávolítás szintén növeli a szerszámkopást, mivel a vágási hőt nem lehet időben eltávolítani, és a szerszám működési környezete folyamatosan romlik.
- A szerszám kopása után mind a méretpontosság, mind a felületi minőség romlik. Sok esetben az ügyfelek nem látnak szerszámproblémát – csak azt, hogy a kész alkatrész minősége romlott.
A rossz szerszámkezelés az egyik legkönnyebben figyelmen kívül hagyott rejtett költség a CNC marásban.
Ésszerűtlen szerszámpálya-tervezés
A rossz szerszámpálya-kialakítás nemcsak lassítja a megmunkálást, hanem könnyen problémákat is okozhat kritikus pozíciókban, különösen összetett felületek és mély üregekkel rendelkező szerkezetek esetén, amelyek nagyobb pályatervezési pontosságot igényelnek.
- A túl sok levegős forgácsolási mozgás pazarolja a megmunkálási időt, aminek következtében a gép sok időt tölt nem produktív mozgásokkal, ami természetesen csökkenti az összhatékonyságot.
- A sarkoknál a rossz pályaátmenetek lokális túlforgácsolást, maradékanyag-lerakódást vagy a szerszámterhelés hirtelen változását okozhatják, ami befolyásolja a megmunkálási stabilitást.
- Ha az összetett felületeket nem optimalizálják a szerszámpályán, a felületi kidolgozás rendkívül egyenetlen lesz, és megnő az utólagos megmunkálás és korrekció valószínűsége.
Az ésszerű szerszámpálya-tervezés gyakran hatékonyabban javítja az általános hatékonyságot, mint az orsófordulatszám egyszerű növelése.
Nem egyező vágási paraméterek
A helytelen paraméterbeállítások károsítják a hatékonyságot és a minőséget, sőt akár lerövidíthetik a gép és a szerszámok élettartamát is.
- Ha az orsófordulatszám túl alacsony, a hatásfok romlik, és a megmunkálási ciklus túl lassúvá válik; ha túl magas, az megégetheti a szerszámot, hőt termelhet, vagy ronthatja a felületi minőséget.
- A túlzott előtolás szerszámtörést, karcolásokat vagy instabil vágást okozhat, míg a túl kicsi előtolás növeli a súrlódást és valójában csökkenti a hatékonyságot.
- A különböző anyagokhoz eltérő paraméterek szükségesek. Nem lehet mindenhez egyetlen paraméterkészletet használni, mivel az alumínium, a rozsdamentes acél, a réz és a műszaki műanyagok mind nagyon eltérő forgácsolási tulajdonságokkal rendelkeznek.
A paraméterek illesztésének ésszerűsége közvetlenül meghatározza, hogy a CNC marás képes-e stabil tömegtermelést elérni.
Berendezések és üzemeltetés kockázatai
A gépek állapota és az üzemeltetési fegyelem ugyanolyan fontos. Sok látszólag összetett probléma valójában a rosszul ellenőrzött alapvető folyamatokból ered.
Az instabil befogás hibákat okoz
Sok megmunkálási problémát nem maga a gép okoz, hanem az ésszerűtlen befogási módszerek. Ez különösen igaz a sorozatgyártás és az összetett alkatrészek esetében, ahol az ilyen problémák nagyobb valószínűséggel felerősödnek.
- A munkadarab helytelen pozicionálása az összes további műveletet eltolja. Még ha a program helyes is, a végeredmény akkor is eltérhet a követelményektől.
- Ha a befogóeszköz nem elég merev, a munkadarab elmozdulhat vágás közben, különösen nehéz vágás vagy erős oldalirányú erő hatására.
- Minél többször rögzítenek újra egy alkatrészt, annál nagyobb a kumulatív hiba, és annál alacsonyabb az alkatrészek állandósága.
A befogási stabilitás az elsődleges küszöb a CNC marási pontosság biztosításához.
A gép rezgése befolyásolja a minőséget
A rezgés felületi hullámosságot okozhat, lerövidítheti a szerszám élettartamát és instabillá teheti a megmunkálást. Sok véletlenszerű minőségi probléma valójában a rezgéshez kapcsolódik.
- Ha a gép merevsége nem elegendő, a nagysebességű forgácsolás nagyobb valószínűséggel okoz rezgést, és a szerszámpálya eltérhet az ideális állapottól.
- A rossz orsóállapot felerősítheti a megmunkálási hibákat, különösen nagy fordulatszámon, ahol még a legkisebb rendellenességek is nyilvánvalóvá válnak.
- Hosszú, folyamatos megmunkálás után a berendezés hőstabilitása is csökkenhet, és a hőeltolódás tovább befolyásolja a méreteket és a felületi minőséget.
Ha a rezgést nem szabályozzák megfelelően, számos látszólag véletlenszerű minőségi probléma fog visszatérni.
Programozási és működési hibák
Még a legjobb berendezés is selejtezhet egy alkatrészt, ha a program hibás, ezért a program felülvizsgálatát és az üzemeltetési fegyelem betartását egyidejűleg kell biztosítani.
- A helytelen koordinátarendszer-beállítások miatt a teljes alkatrész elmozdulhat a pozíciójából, és az ilyen hibák általában a műveletek széles skáláját érintik, és a kijavításuk költséges.
- A gép szimuláció nélküli futtatása nagyon kockázatos, mivel számos interferencia, túlvágás és pályahiba előre észlelhető a szimulációs szakaszban.
- Amikor a kezelőknek nincs tapasztalatuk, figyelmen kívül hagyhatják a riasztásokat, a rendellenes hangokat vagy a vágási körülmények változásait, és így elszalaszthatják a legjobb időt a reagálásra.
A programozási és kezelési hibák gyakran a legkönnyebben elkerülhetőek, ugyanakkor a legkönnyebben elkövethetők is.
Hogyan csökkenthetőek ezek a problémák a CNC marás során?
A kockázat valódi csökkentése érdekében nem lehet a problémákat csak a felmerülésük után megoldani. Ehelyett a kontrollpontokat előre kell vinni a tervezésbe, a próbagyártásba és a folyamatirányításba, hogy a veszteségeket a forrásuknál lehessen csökkenteni.
Alaposabbá kell tenni a felhasználói felület áttekintését
A formális megmunkálás megkezdése előtt az anyag, a szerkezet, a tűréshatárok és a kötegkövetelmények megerősítése számos későbbi átdolgozási problémát megelőzhet, és célzottabbá teheti a folyamattervezést.
- Komplex alkatrészek esetében ajánlott először folyamatfelülvizsgálatot végezni, és előre megerősíteni a megmunkálási sorrendet, a befogási tervet és a szerszámválasztást, hogy elkerüljük a gyártás során a gyakori módosításokat.
- A kritikus méretek ellenőrzési módszereit előre meg kell erősíteni, mivel a különböző méretek és tűréshatárok eltérő mérési módszereknek felelnek meg, és biztonságosabb a szabványokat időben egységesíteni.
- Tételes alkatrészek esetében a próbamegmunkálást a teljes gyártás előtt kell elvégezni, hogy a folyamat stabilitása ellenőrizhető legyen, mielőtt hivatalos tömeggyártásra kerülne sor.
Minél részletesebb a front-end áttekintés, annál stabilabb lesz később a CNC marási folyamat.
A folyamatfelügyelet nem hagyható ki
A szerszámok, a rezgés és a méretváltozások valós idejű monitorozása a megmunkálás során segíthet időben észlelni a rendellenességeket, és megakadályozni, hogy a kisebb problémák selejtté váljanak. Ha szerszámkopást észlelnek, azt azonnal ki kell cserélni; ha méretbeli eltérés lép fel, a paramétereket azonnal módosítani kell; ha rendellenes hangok vagy rezgés jelentkezik, a gépet azonnal le kell állítani ellenőrzés céljából. A jó folyamatirányítás számos tételproblémát elháríthat, mielőtt azok elterjednének.
Válasszon tapasztalt megmunkáló partnert
Egy tapasztalt beszállító nemcsak az alkatrészeket tudja legyártani, hanem segíthet az ügyfeleknek előre elkerülni a kockázatokat. Ez különösen fontos összetett projektek és tételes megrendelések esetén.
- Az anyag alapján alkalmasabb folyamatokat tudnak ajánlani ahelyett, hogy egyszerűen általános paramétereket alkalmaznának, ami megkönnyíti a stabilitás elérését.
- Optimalizálhatják a szerszámpályákat és a befogókat összetett szerkezetekhez, hogy csökkentsék a deformáció, rezgés és befogási hibák okozta problémákat.
- Minimalizálhatják a minőségi kockázatokat a kiszállítás előtt, így az ügyfelek magabiztosabban veszik át az alkatrészeket, és kevesebb időt töltenek az utólagos kommunikációval.
A megfelelő partner kiválasztása gyakran több pénzt és időt takarít meg, mint a problémák későbbi megoldása.
Összegzés
A CNC marás gyakori problémái szétszórtnak tűnhetnek, de valójában mind szorosan kapcsolódnak a pontosságszabályozáshoz, a szerszámkezeléshez, a folyamattervezéshez és a működési fegyelemhez. Az ügyfeleket nem csak az érdekli, hogy egyetlen alkatrész megmunkálható-e, hanem az is, hogy a sorozatgyártás stabil-e, a szállítás szabályozható-e, és hogy az utólagos megmunkálás minimalizálható-e. Csak ezen problémák korai azonosításával és megoldásával csökkenthetők a költségek és javítható a hatékonyság. Ha stabilabb CNC marási támogatást keres, a TiRapid professzionális és megbízható gyártási megoldást kínál projektjéhez.
















