
A CNC műszaki műanyagok feldolgozásában az ULTEM (poliéterimid) népszerű választássá vált a kulcsfontosságú alkalmazási területeken nagy szilárdsága, magas hőmérsékleti ellenállása és jó elektromos tulajdonságai miatt. Bár „kényesebb”, mint a hagyományos műanyagok, ésszerű folyamat-előkészítéssel és paraméter-szabályozással az ULTEM teljes mértékben CNC-precízióval feldolgozható, és alkalmazható a rendkívül magas teljesítményigényű iparágakban, mint például az orvostudomány, a repülés és az elektronika. Ez a cikk a sokéves gyakorlati tapasztalataimat ötvözve részletesen elemzi az ULTEM anyagok teljesítményét, modelljeit, feldolgozási technikáit és ipari alkalmazásait.
Mit Is ULTEM
Az ULTEM, a poliéterimid (PEI) teljes neve, egy amorf, nagy teljesítményű hőre lágyuló műanyag, amelyet a SABIC (korábban General Electric Plastics Division) fejlesztett ki. Az ULTEM mindig is az egyik választott anyag volt CNC megmunkálási projektjeimben, különösen akkor, ha magas hőmérsékletű, nagyfeszültségű vagy kémiai korróziós környezetről van szó. Gyakran jelenik meg világos borostyánszínű, áttetsző rudakban vagy lemezekben, kiváló méretstabilitással, elektromos szigeteléssel és termomechanikai szilárdsággal. Hosszú távú felhasználási hőmérséklete akár 170°C is lehet, rövid távú hőállósága pedig akár 210°C-ot is elérhet. UL94 V-0 lángállósági besorolással rendelkezik, így széles körben használják a repülőgépiparban, az orvostudományban és az elektromos iparban.
Egy orvosi ügyfél számára elektromos szigetelési útmutató készlet gyártásához az ULTEM 1000-et választottam. A készülék nemcsak az Ra < 1.6 μm felületi érdességi követelménynek felelt meg, hanem sikeresen teljesítette a 121°C-os, magas hőmérsékletű gőzsterilizálás 500 ciklusos tesztjét is. Az alkatrészek nem mutattak nyilvánvaló deformációt vagy teljesítményromlást, ami teljes mértékben igazolta mérnöki alkalmazhatóságát és stabilitását.
Az ULTEM fő láncszerkezete aromás csoportokból és imidcsoportokból áll, amelyek nagy merevséget és hőállóságot biztosítanak neki. Amorf hőre lágyuló műanyagként nincs egyértelmű olvadáspontja, de üvegesedési hőmérséklete körülbelül 210 °C. Ez a molekuláris elrendezés jó méretstabilitást biztosít a feldolgozás során, így különösen alkalmas CNC esztergáláshoz, maráshoz és precíziós öntéshez.
A kristályos hőre lágyuló műanyagokkal (mint például a PA és a POM) ellentétben az ULTEM nem olvad meg melegítés hatására, hanem fokozatosan lágyul. Ennek a tulajdonságnak köszönhetően folyamatos megmunkálást tudok rajta végezni CNC esztergán anélkül, hogy reológiai problémákkal kellene foglalkoznom, ami alkalmas vékony falú alkatrészek vagy nagy pontosságú tűrésű szerkezetek megmunkálására.
Ahhoz képest Wdik Other Hnagyon-Performance Pműanyagok (Such As PPSU, PC)
Amikor anyagokat választok, gyakran összehasonlítom az ULTEM-et más nagy teljesítményű műszaki műanyagokkal, például a PPSU-val és a PC-vel. A PC-hez (polikarbonáthoz) képest az ULTEM közel 80°C-kal magasabb hőmérséklet-ellenállással rendelkezik (a PC körülbelül 130°C-kal), nagyobb átütési szilárdsággal és karcállóbb felülettel. Mechanikai tulajdonságok tekintetében az ULTEM szakítószilárdsága (110–117 MPa) és hajlítási modulusa (kb. 9000 MPa) is jobb, mint a PPSU-é.
Ezenkívül az ULTEM nedvességfelvételi aránya kevesebb, mint 0.25%, ami nagymértékben csökkenti a vízfelvétel okozta méretváltozásokat, ami kulcsszerepet játszik az orvosi és elektronikai alkatrészprojektjeim stabil összeszerelésében. Bár a PPSU erősebb ütésállósággal rendelkezik, az ULTEM kiegyensúlyozottabb teljesítményt nyújt az elektromos szigetelés, a hőstabilitás és az égésgátlás területén, és különösen alkalmas funkcionális alkatrészalkalmazásokhoz precíziós CNC megmunkálás után.
Mit Are The Main Poperációk Of ULTEM
Az elmúlt tíz évben a precíziós alkatrész-megmunkálásban az ULTEM mindig is a fő választott anyag volt a nagy megbízhatóságú projektekben. Nagy szilárdságáról, kiváló hőstabilitásáról, elektromos szigeteléséről és vegyi ellenállásáról ismert, és különösen alkalmas CNC megmunkáló alkatrészekhez, amelyek zord környezetben működnek.
Mechanikai Serő (Tsilóz Sszilárdság Up T110 MPa-ig)
Az ULTEM szakítószilárdsága 90–117 MPa (modelltől függően), hajlítószilárdsága pedig akár 170 MPa is lehet. Nagy modulusa (akár 9000 MPa) jó szerkezeti stabilitást és deformációállóságot biztosít. Vékony falú tartóelemek megmunkálása során azt tapasztaltam, hogy az ULTEM sokkal kisebb visszarugózással rendelkezik, mint a POM vagy a PA, így könnyebben szabályozhatók a tűrések a precíziós illesztésű szerkezetekben.
Hőség Dvisszaverődés Temperature Up T210°C
Az ULTEM üvegesedési hőmérséklete 210 °C, hődeformációs hőmérséklete (@1.8 MPa) pedig meghaladja a 200 °C-ot, ami jóval magasabb, mint a legtöbb általános műszaki műanyagé. Ez azt jelenti, hogy magas hőmérséklet és nagy nyomás alatt az alkatrészek nem lágyulnak meg, nem folynak, és nem veszítik el a mérettartásukat. Egyszer részt vettem egy repülőgép-hajtómű belső alkatrészeinek projektjében, ahol ULTEM-mel dolgoztam fel egy adag rezgéscsillapító betétet, amelyeket több mint 300 órán át folyamatos 190 °C-os üzemi környezetben tartottak anélkül, hogy látható méretváltozások történtek volna.
Kiváló Elektrikus Insuláció Performance
Elektromos teljesítmény tekintetében az ULTEM átütési szilárdsága meghaladja a 800 V/mil-t (kb. 32 kV/mm), térfogati ellenállása pedig akár 10¹³~10¹⁵ Ω·cm. Ez a teljesítmény különösen kritikus a nagyfrekvenciás szigetelő alkatrészek megmunkálásakor. Egy integrált ULTEM szigetelőhéjat terveztem egy radarmodulhoz, amelyhez 18 kV-nál nagyobb átütési feszültségre volt szükség. A teszteredmények jobbak voltak, mint a PEEK és a PPS esetében, és a teljesítmény nagyon stabil volt.
Kémiai Resistance And Low Water Afelszívódás
Az ULTEM szinte egyáltalán nem szív fel vizet, a telített vízfelvételi aránya mindössze körülbelül 0.9%, ami nagymértékben csökkenti a méretbeli eltolódás kockázatát. Emellett nagyon ellenálló savakkal és lúgokkal szemben, és ellenáll a közönséges ipari közegek, például alkoholok, zsírok és szerves oldószerek okozta korróziónak. Az ULTEM 1000-et laboratóriumi szivattyúk és szelepek szeleptűinek gyártásához használtam, és az alkatrészeket 6 hónapig folyamatosan savas gázkörnyezetnek (pH < 3) tettem ki, és az alkatrészek állapota továbbra is jó volt.
Mit Are The CKÖZÖS Models Of ULTEM
A tényleges feldolgozási projektek során gyakran találkozom olyan ügyfelekkel, akiknek kérdéseik vannak a különböző ULTEM modellek kiválasztásával kapcsolatban. Tapasztalataim szerint a piacon jelenleg kapható fő ULTEM modellek között vannak töltetlen, üvegszálerősítésű, önkenő és egyéb változatok, amelyek az orvosi, légi, elektromos és élelmiszeripari igényeket is lefedik.
Minden modell eltérő teljesítményfókuszokkal rendelkezik. Kiválasztáskor átfogó értékelést kell hozni olyan paraméterek alapján, mint a szilárdság, a hőstabilitás, a méretpontosság és a súrlódási követelmények:
| Modell | Töltelék összetevők | FŐBB JELLEMZŐK | Tipikus alkalmazási forgatókönyvek |
| ULTEM 1000 | Nincs párnázás | Tiszta és átlátszó, kiváló szigetelőképességű, hőálló, orvosi és élelmiszeripari minősítésű | Orvosi berendezések, laboratóriumi berendezések, elektromos szigetelő alkatrészek |
| ULTEM 2100 | 10% üvegszál erősítésű | Közepes szilárdság, fokozott merevség, alacsonyabb hődeformáció | Könnyű terhelésű szerkezeti elemek, szerelvények, félig tartó tartóelemek |
| ULTEM 2200 | 20% üvegszál erősítésű | 2100-nál jobb szilárdság, nagy méretpontosság | Ipari pozicionáló blokkok, elektronikus szerkezeti alkatrészek |
| ULTEM 2300 | 30% üvegszál erősítésű | Nagy szilárdság, nagy merevség, kiváló méretstabilitás | Repülési szerkezeti alkatrészek, autóipari szerelvények, mechanikus konzolok |
| ULTEM 2400 | 40% üvegszál erősítésű | Nagyon nagy modulus, kisebb hőtágulás, de nehezebben feldolgozható | Precíziós szorítóalkatrészek, formabélések |
| ULTEM 4000 | Grafit + PTFE kenőanyag-töltet | Alacsony súrlódási együttható, kiváló kopásállóság, szárazon futás lehetősége | Tolóelemek, vezetősínek, szivattyú- és szelepcsúszkák |
| ULTEM 5000 | Szénszál erősítésű | Kiváló kúszási ellenállás és ütésállóság, nagyobb szilárdság | Nagy terhelésű precíziós alkatrészek, funkcionális házak |
Lehet ULTEM BCNC Processed
Igen, az ULTEM egy nagy teljesítményű hőre lágyuló műanyag, amely kiválóan alkalmas CNC megmunkáláshoz. Hőstabilitással és szerkezeti szilárdsággal rendelkezik, de nem olyan puha, rugalmas és nehezen szabályozható a mérete, mint egyes műanyagok. Tapasztalataim szerint, amennyiben a megfelelő szerszámot és forgácsolási paramétereket választják ki a különböző modellekhez (például ULTEM 1000, 2300 stb.), az esztergálás, marás és fúrás mind ±0.02 mm-es stabil pontosságot érhet el.
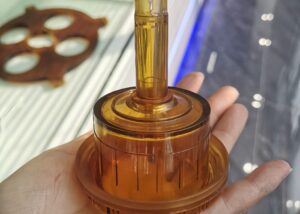
Az alábbiakban részletesebben ismertetem a teljesítménybeli különbségeket és a problémamegoldást különböző feldolgozási formák esetén:
Geometriák Salkalmas Fvagy CNC Turnálás, Mbetegség And Dfúrás
Az általam gyakran feldolgozott ULTEM alkatrészek a következők:
Esztergálás : Φ10–Φ100 mm-es perselyek, összekötő gyűrűk stb., ULTEM 1000-hez alkalmasak, legfeljebb Ra 1.6 μm keményfém szerszámokkal.
Marás : Lemezek, héjak vagy alapok. Az üvegszállal erősített típus ±0.03 mm síkfelületet tud fenntartani, és alkalmas szerkezeti tartóelemekhez.
Fúrás : A ≤Φ6 mm mély furatokat nem ajánlott egy menetben kialakítani. Ezeket szakaszokban kell fúrni és hűteni a belső feszültségi repedések elkerülése érdekében.
Azt javaslom, hogy kerüljük a szerkezetben a „hirtelen keresztmetszet-változásokat” és az „élesszögű kapcsolatokat”, amelyek hatékonyan csökkenthetik a feldolgozás során keletkező maradékfeszültség okozta vetemedést vagy élletörést.
Problémák Of „Edge Cösszeomlás” Aés „Cállványok” Tkalap May Be Entalálkozott During Processing
Bár az olyan erősített anyagok, mint az ULTEM 2300, nagy keménységgel rendelkeznek (Rockwell M 114+), ridegebbek is, különösen a fúrólyuk kimeneténél vagy az éles sarkoknál. Egyszer egy 20 mm vastag ULTEM 2300 lemezbe ágyazott furat megmunkálása során anyagél-repedéssel találkoztam. A fúrófej homlokszögének beállításával és az előfúrás növelésével oldottam meg. Egy másik típus a termikus repedés, amely főként akkor fordul elő, ha a száraz forgácsolási sebesség túl gyors, vagy a szerszám kopott. A megoldás a nem aromás, vízben oldódó hűtőfolyadék használata és a szerszám élesen tartása.
Különbségek ICNC Performance Between Different Models
ULTEM 1000 : Töltetlen, jó képlékenységű, sima feldolgozhatóságú, de kissé gyenge méretstabilitású, alkalmas tömítőgyűrűk vagy szigetelő alkatrészek gyártására.
ULTEM 2300 : 30%-ban üvegszállal erősített, jó merevségű, alacsony hődeformációjú, szerkezeti alkatrészekhez alkalmas, de meg kell akadályoznia a repedést és a szerszám gyors kopását.
ULTEM 4000 : Mivel PTFE-t és grafitot tartalmaz, jó önkenő képességgel rendelkezik, és a megmunkált felület nem könnyen húzható, de különösen kemény szerszámokat igényel.
Általánosságban elmondható, hogy az ULTEM nemcsak CNC-vel megmunkálható, hanem szerkezeti stabilitás, felületi minőség és mérettűrés-szabályozás terén is kiváló. Amíg elsajátítja a paraméter-illesztési és feldolgozási készségeket, ideális anyaggá válik, amely mind a szerkezetet, mind a teljesítményt figyelembe veszi.
Mit Are The Póvintézkedések Wtyúk PULTEM feldolgozás
Az ULTEM megmunkálásakor a legfontosabb szempont a rossz hővezető képesség és a nagy merevség, ami azt jelenti, hogy egy kis figyelmetlenség hőfelhalmozódáshoz, felületi korrózióhoz vagy belső feszültségi repedésekhez vezethet. Összefoglaltam számos kulcsfontosságú tapasztalatot számos sorozatú CNC megmunkálás során: éles keményfém szerszámokat kell használni, alacsonyan kell tartani a fordulatszámot (800-1500 fordulat/perc ajánlott), és mérsékelten kell előtolni (0.05-0.15 mm/fordulat). Különösen az üvegszállal erősített modelleknél (például az ULTEM 2300) szükséges a levegőhűtés vagy a ködhűtés kombinálása a hőfelhalmozódás okozta hőrepedések megelőzése érdekében. Ezenkívül a munkadarab befogása és a pálya optimalizálása is különösen fontos a többtengelyes komplex megmunkálásnál, különben könnyen előfordulhat a sarokél beszakadása vagy repedése.
Íme néhány konkrét stratégia, amit gyakran használok:
Szerszám Material Rajánlás (HSS Vs Carbid VPCD)
Erősítetlen ULTEM (például 1000) megmunkálásakor a HSS szerszámok kielégíthetik a kis tételek követelményeit, de ha a megmunkálási idő meghaladja a 30 percet, a penge jelentősen eltompul. A simításhoz általában ultrafinom szemcséjű keményfém szerszámokat használok, amelyek hőállósága és élszilárdsága több mint 2 órán át képes fenntartani a megmunkálási stabilitást.
30%-ban üvegszállal erősített anyagok, például az ULTEM 2300 feldolgozásakor a PCD (polikristályos gyémánt) szerszámok működnek a legjobban. Az üvegszál nagyon gyorsan kopik a szerszámokat. Kötegelt feldolgozás során a volfrám-karbid szerszámok 4-5-ször gyorsabban kopnak, mint a PCD szerszámok, és a költségük is magasabb.
Feldolgozás Parameter Sbeállítások: Sbepisilt, Fszükség, Ckimondva Depth
Sebesség : Az ULTEM 1000 esetében általában 800–1200 fordulat/perc értékre állítom; ha üvegszálerősítésű modellről van szó, azt javaslom, hogy csökkentse 600–1000 fordulat/perc értékre a hőtágulás elkerülése érdekében.
Előtolási sebesség : 0.05–0.12 mm/fordulat között szabályozva a legstabilabb. A túl magas sebesség éltörést okozhat, míg a túl alacsony sebesség befolyásolhatja a hatékonyságot.
Forgácsolási mélység : A durva megmunkálás 1.0 mm-en belül állítható, és a simítási szakaszban 0.3-0.5 mm/vágás értékre állítottam be a geometriai pontosság megőrzése érdekében.
Hogyan To DEAL Wdik The Iimpact Of Gleány Fiber On Tlol LiFE
Az üvegszál egy erősen abrazív töltőanyag. Amikor az ULTEM 2300 szeleptest szerkezetét megmunkáltam , ugyanazt a szerszámot használtam folyamatos járatásra 6 órán át, hogy teszteljem a szerszám élettartamát. Ennek eredményeként a felületi Ra érték 0.9 μm-ről 2.8 μm-re nőtt, ami közvetlenül befolyásolta az alkatrész illesztési pontosságát. Azt javaslom, hogy a szerszámkopást 2 üzemóránként ellenőrizzék, online szerszámméréssel vagy manuális gyorsellenőrzéssel kombinálva. Ezenkívül a TiAlN-hez hasonló végbevonatok használata is 20-30%-kal meghosszabbíthatja az élettartamot.
tippek For Maintaining A Smoly Saz arcod Finish
Bár az ULTEM önkenő tulajdonságokkal rendelkezik, hosszú távú folyamatos megmunkálás után könnyen apró sorják maradhatnak. Általában az utolsó 0.1 mm-es könnyű forgácsolási folyamat során „polírozó késre” vagy 0.2R-es simító késre váltok, majd nagysebességű szkennelést (2000 fordulat/perc+) és könnyű előtolást (0.02 mm/fordulat) kombinálok, hogy a felületi érdességet Ra < 1.6 μm értéken belül tartsam, ami megfelel az orvostechnikai eszközök és félvezető alkatrészek felületi szabványainak. Ha kefélési nyomok láthatók, akkor ultrafinom csiszolópapírral kézi simítást, vagy finomszemcsés gyöngyszórást alkalmazok a könnyű polírozáshoz.
Összefoglalva, az ULTEM megmunkálása nem egy „szabványos rutin” folyamat. Magas követelményeket támaszt a szerszámokkal, paraméterekkel, hűtéssel és tapasztalattal szemben. Különösen az üvegszálerősítésű változatnál nő jelentősen a megmunkálási nehézség, és a minőség, valamint a költségek biztosítása érdekében precíz vezérlésre és tapasztalatra van szükség. Ha először próbálja ki ezt a típusú anyagot, azt javaslom, hogy egy egyszerű szerkezettel kezdjen, futtasson le néhány mintát, hogy megismerkedjen a feldolgozási viselkedésével, majd fokozatosan bővítse a folyamatot a szerkezeti alkatrészek kötegelt gyártásával. Szükség esetén segíthetek a célzott paraméterbeállítási javaslatok kidolgozásában.
In Wkalap Iiparágak Is ULTEM Processing Cáltalában Uszomjúság
Az ULTEM-et széles körben használják a rendkívül magas teljesítménykövetelményeket támasztó iparágakban, nagy szilárdsága, magas hőmérsékleti ellenállása, erős szigetelése és egyéb tulajdonságai miatt. Ügyfeleim közé tartozik az orvosi, a repüléstechnikai, a félvezető- és az elektromos ipar, és minden iparágnak eltérőek a követelményei az anyagteljesítményre és a tanúsítási megfelelőségre vonatkozóan.
Az alábbiakban felsorolom az általam gyakran feldolgozott ULTEM alkatrészek típusait és a hozzájuk tartozó iparági követelményeket:
| ipar | Gyakori ULTEM alkatrészek | Főbb teljesítménykövetelmények | Tanúsítási szabványok |
| Orvosi ipar | Sebészeti műszerházak, endoszkóp alkatrészek, infúziós interfészek | Autoklávozható (134°C), biokompatibilis, ütésálló | FDA, USP VI. osztály, ISO 10993 |
| légtér | Fülke csatlakozók, kábeltartók, műszerházak | Könnyű, nagy merevségű, tűzálló (UL94 V-0) | FAR 25.853, UL 94 |
| Félvezető berendezések | Ostyarögzítő, vákuumkamra tartószerkezet | Nagy tisztaság, korrózióállóság, gázkibocsátás hiánya, plazmamaratással szembeni ellenállás | SEMI szabványok |
| Elektromos ipar | Nagyfrekvenciás csatlakozóházak, nagyfeszültségű szigetelő alkatrészek, kábelszigetelők | Nagy átütési szilárdság (>800 V/mil) és nagy méretstabilitás | UL 94, IEC szigetelési fokozat |
GYIK
Meg tudod gépelni az Ultemet?
Igen, sikeresen CNC-vel megmunkáltam már Ultem anyagokat rudakban és lemezekben. A megfelelő paraméterekkel – alacsony fordulatszám (~500–1000), éles keményfém szerszámokkal és kis előtolással – akár ±0.02 mm-es tűréshatárokat is el tudok érni, különösen az olyan üvegszálas anyagoknál, mint az Ultem 2300.
Mi az Ultem gyártási folyamata?
Az Ultem anyagot BPA és anhidridek kondenzációs polimerizációjával állítják elő, majd rudakká vagy lemezekké extrudálják. Általában előlágyítva vagy nyersen kapom, a szűk tűrésű megmunkáláshoz pedig gyakran ~200°C-on másodlagos hőkezelést végzek a feszültségmentesítés érdekében a CNC megmunkálás előtt.
Könnyen reped az Ultem?
A töltetlen Ultem képlékeny, de az erősített minőségek, mint például az Ultem 2300, érzékenyebbek a bevágásokra. Ha a forgácsolóerők vagy a szorítónyomás túl nagy, feszültségi repedés léphet fel. Mindig előlágyítom, és kerülöm az éles belső sarkokat, hogy minimalizáljam a repedések kialakulását a megmunkálás során vagy után.
Mi az Ultem megmunkálás toleranciája?
Megfelelő befogással és szerszámpálya-vezérléssel jellemzően ±0.05 mm-t tartok az Ultem 1000 és ±0.02 mm-t az Ultem 2300 esetében. A méretstabilitás a megmunkálás utáni hőkezeléssel javul. Az Ultem hőtágulása (~55–65 ppm/°C) korlátozó tényező a nagy pontosságú alkatrészek esetében.
Mik az Ultem hátrányai?
Bár az Ultem erős és hőstabil, hátrányai vannak: magas költség, korlátozott UV-állóság és mérsékelt kémiai ellenállás az erős bázisokkal szemben. Töltet nélkül gyenge a kopásállósága is. A megmunkálás során az üvegszállal töltött minőségeknél a feszültségrepedés és a szerszámkopás gyakori probléma.
Mi a lehetséges legkisebb megmunkálási tűréshatár?
Nagy pontosságú CNC-vel és merev beállításokkal ±0.01 mm-es pontosságot értem el az Ultem 2300-on repülőgépipari elektromos házakhoz. Ez azonban az anyagtétel stabilitásától, a hőkezeléstől és a környezeti szabályozástól függ. Gyártás szempontjából a ±0.02 mm a praktikusabb és megismételhetőbb a legtöbb Ultem minőség esetében.
CKÖVETKEZTETÉS
Az ULTEM egy olyan műszaki műanyag, amely figyelembe veszi a teljesítményt, a feldolgozhatóságot és a stabilitást. A CNC megmunkálás során magas követelményeket támaszt a szerszámokkal, a paraméterekkel és a környezettel szemben, de amennyiben a megfelelő technológia és előkezelési módszerek elsajátítása megtörténik, a nagy pontosságú és kiváló minőségű tömeggyártási követelmények teljes mértékben teljesíthetők. Az anyagok kiválasztásakor ajánlott átfogóan megítélni, hogy szabványos, üvegszálerősítésű vagy önkenő ULTEM-et használjunk-e a mérettűrések, az üzemi hőmérséklet és a korrózióállósági követelmények alapján az anyag teljesítményének maximalizálása érdekében.
















