
A szikraforgácsolás az egyik legfontosabb precíziós gyártási technológia, amelyet a modern iparban használnak, mivel rendkívül kemény, vezetőképes anyagok és összetett geometriák feldolgozására képes, amelyeket a hagyományos forgácsolási módszerekkel gyakran nehéz előállítani. Különböző típusú szikraforgácsolást, beleértve a huzalos szikraforgácsolást, a süllyesztő szikraforgácsolást és a kis furatú szikraforgácsolást, különböző precíziós gyártási alkalmazásokhoz használnak. A marással vagy esztergálással ellentétben a szikraforgácsolás elektromos kisüléssel távolítja el az anyagot, nem pedig közvetlen forgácsolóerővel.
Ebben az útmutatóban megismerheti, mi a szikraforgácsolás, hogyan működik, mi a különbség a huzalszikraforgácsolás, a süllyesztőszikraforgácsolás és a kis furatú szikraforgácsolás között, milyen anyagokat lehet megmunkálni, valamint a szikraforgácsolás előnyeit és korlátait.
Mit EDM megmunkálásról van szó?
Az EDM megmunkálás, más néven szikraforgácsolás vagy szikraforgácsolás, egy érintésmentes gyártási eljárás, amely nagyfrekvenciás elektromos szikrák segítségével távolítja el a vezető anyagot. Az eljárás ismétlődő impulzusos kisülést generál az elektróda és a munkadarab között, ami rendkívül magas helyi hőmérsékletet hoz létre, és azonnal megolvasztja vagy elpárologtatja a fém kis részeit.
Számos repülőgépipari és orvosi gyártási projektben a szikraforgácsolást gyakran alkalmazzák CNC durva megmunkálás után a legnehezebb belső geometriák és finom szerkezetek simítására. Bár a megmunkálási sebesség lassabb, mint a hagyományos marásnál, a szikraforgácsolás sokkal jobb méretstabilitást és felületi konzisztenciát biztosít kemény anyagokon.
Tipikus szikraforgácsolási képességek a következők:
| Képesség | Tipikus tartomány |
| Tolerancia pontosság | ±0.005–0.01 mm |
| Felületi érdesség | Ra0.2–0.8 μm |
| Maximális keménység | HRC70+ |
| Mély üregmélység | 50 mm+ |
| Mikrofurat átmérője | 0.1 mm+ |
Hogyan működik az elektronikus zene?
Az EDM eljárás úgy működik, hogy szabályozott elektromos kisülést hoz létre két, egymástól nagyon kis rés által elválasztott vezető elektróda között. Az impulzusos egyenáram egy plazmacsatornát hoz létre, amely mikroszekundumok alatt elérheti a 8000°C és 12000°C közötti hőmérsékletet.
Minden egyes kiürítés során:
- A plazmacsatorna az elektróda és a munkadarab között alakul ki
- A fémfelület azonnal megolvad vagy elpárolog
- A dielektromos folyadék elmossa az olvadt részecskéket
- A rés stabilizálódik a következő kisütési ciklus előtt
Ez a folyamat másodpercenként több ezerszer ismétlődik, amíg a kívánt geometriai alak el nem jön.
A marószerszámokkal vagy fúrókkal ellentétben az EDM szerszámok nem fizikailag vágják az anyagot. Emiatt:
- Az anyag keménysége minimálisan befolyásolja a megmunkálhatóságot
- Rendkívül finom szerkezetek hozhatók létre
- A vékonyfalú deformáció jelentősen csökken
- A belső üregek könnyebben gyárthatók
Sok precíziós iparág számára ez a stresszmentes megmunkálási képesség fontosabb, mint maga a megmunkálási sebesség.
Miért használják az EDM-et a precíziós gyártásban??
Az EDM-et széles körben alkalmazzák a precíziós gyártásban, mivel kemény anyagok, mély üregek, vékony falak és mikroszerkezetek megmunkálására alkalmas, amelyeket a hagyományos forgácsolószerszámokkal gyakran nehéz elérni. Mivel az anyagot elektromos kisüléssel távolítja el a forgácsolóerő helyett, segít csökkenteni a deformációt és javítani a méretstabilitást.
Először is, az EDM képes rendkívül kemény, vezetőképes anyagok, például volfrám-karbid, edzett szerszámacél, titánötvözet és nikkel alapú szuperötvözetek megmunkálására. Ezek az anyagok a hagyományos megmunkálás során súlyos szerszámkopást okoznak, de az EDM-et nagyrészt nem befolyásolja a keménység.
Másodszor, az EDM képes összetett belső geometriákat létrehozni nagy méretkonzisztenciával. Mély, keskeny hornyok, éles belső sarkok, mikrofuratok és mély üregek mind könnyebben előállíthatók EDM-mel, mint hagyományos forgácsolószerszámokkal.
Harmadszor, az EDM szinte semmilyen mechanikai forgácsolóerőt nem generál. Ezáltal kiválóan alkalmas:
- Vékonyfalú szerkezetek
- Törékeny alkatrészek
- Nagy pontosságú összeszerelő alkatrészek
- Komplex formaüregek
- Mikroméretű struktúrák
Például számos fröccsöntő forma projektben a hagyományos marás durván megmunkálhatja az üreget, de csak az EDM képes pontosan megmunkálni az éles sarkokat és a mély belső részleteket.
Szikraforgácsolásra alkalmas anyagok
A szikraforgácsolás szinte minden elektromosan vezető anyagot képes megmunkálni, keménységi foktól függetlenül. A legfontosabb követelmény az elektromos vezetőképesség, nem pedig az anyag puhasága.
A gyakori szikraforgácsolási anyagok a következők:
| Anyag típusa | Közös anyagok | Tipikus alkalmazások |
| Szerszám acél | H13, D2 | Fröccsöntő formák, sajtoló szerszámok |
| Karbid | Keményfém | Precíziós szerszámozás |
| Titán ötvözet | Ti-6Al-4V | Repülés, orvosi |
| Nikkelötvözet | Inconel | Turbina alkatrészek |
| Rézötvözet | Berillium-réz | Formabetétek |
| Alumínium ötvözet | 6061, 7075 | Precíziós szerkezetek |
| Rozsdamentes acél | SUS304, SUS420 | Orvosi és ipari alkatrészek |
Bár a szikraforgácsolás számos fémet hatékonyan képes megmunkálni, a nem vezetőképes anyagok, mint például a kerámiák és a műanyagok, általában nem megmunkálhatók standard szikraforgácsolási technológiával.
A szikraforgácsolás fő típusai
A szikraforgácsolásnak három fő típusa van: huzalszikraforgácsolás, süllyesztőszikraforgácsolás és kis furatú szikraforgácsolás. Bár mindegyik elektromos kisülést használ a vezető anyag eltávolítására, minden folyamatot más szerkezetekhez, pontossági követelményekhez és gyártási alkalmazásokhoz terveztek.
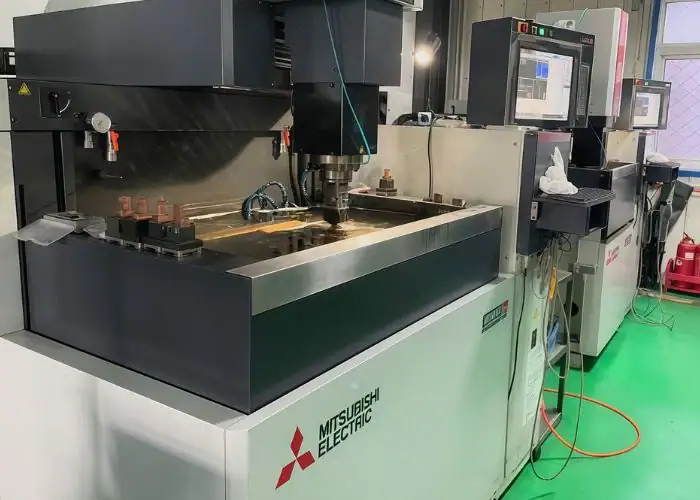
A modern gyártásban három fő szikraforgácsolási módszert alkalmaznak:
- Huzal EDM
- Sinker EDM
- Kis lyuk szikraforgácsolás
Bár mindhárom módszer elektromos kisülést használ az anyag eltávolítására, megmunkálási elveik és alkalmazásuk nagyon eltérő.
Huzal EDM
A huzalos szikraforgácsolás folyamatosan mozgó vékony huzalelektródát használ a vezetőképes anyagok rendkívül nagy kontúrpontossággal történő vágásához. Általában precíziós profilokhoz, lyukasztókhoz, szerszámokhoz és vékonyfalú szerkezetekhez használják.
Sinker EDM
A süllyesztő szikraforgácsolás formázott réz- vagy grafitelektródákat használ mély üregek és összetett belső geometriák létrehozásához. Széles körben használják fröccsöntő formákban, öntőformákban és precíziós szerszámokban.
Kis lyuk szikraforgácsolás
A kislyukú szikraforgácsolás forgó üreges elektródákat használ mély, nagy oldalviszonyú mikrolyukak előállítására. Különösen fontos a repülőgépipari hűtőrendszerekben és az orvosi precíziós szerkezetekben.
Minden egyes szikraforgácsolási módszert különböző gyártási célokra és alkatrész-geometriákra optimalizálnak.
Huzalszikra: Hogyan működik és mikor kell használni
A huzalos szikraforgácsolás az egyik legszélesebb körben használt szikraforgácsolási eljárás kiváló kontúrpontossága és méretstabilitása miatt. A formagyártásban és a repülőgépipari precíziós megmunkálásban a huzalos szikraforgácsolást gyakran tekintik az előnyben részesített eljárásnak edzett anyagok és keskeny profilú vágás esetén.
A huzalszikraforgácsolás működési elve
A huzalos szikraforgácsolás folyamatosan mozgó sárgaréz vagy cinkbevonatú huzalelektródát használ, amelynek átmérője jellemzően 0.1 és 0.25 mm között van. A megmunkálás során a huzal egy programozott CNC vágási útvonalat követ, miközben másodpercenként több ezer elektromos kisülés történik a huzal és a munkadarab felülete között.
Ioncserélt vizet használnak dielektromos folyadékként a vágási zóna hűtésére és az olvadt törmelékrészecskék eltávolítására.
Mivel a huzal soha nem érintkezik fizikailag az anyaggal, a megmunkálás során szinte nincs mechanikai feszültség. Ez lehetővé teszi a huzalszikraforgácsolás számára, hogy rendkívül kemény anyagokat vágjon, miközben kiváló méretkonzisztenciát tart fenn.
A huzalszikra főbb jellemzői
A huzalos szikraforgácsolás egyik legnagyobb előnye, hogy képes stabil pontosságot fenntartani összetett kontúrok és keskeny szerkezetek esetén is.
Tipikus huzalszikraforgácsolási képességek a következők:
| Vizsgált paraméter | Tipikus érték |
| Tolerancia | ± 0.005 mm |
| Felület kidolgozása | Ra0.4 μm |
| Drót átmérő | 0.1 – 0.25 mm |
| Vágási sebesség | 80–180 mm²/perc |
A huzalszikra a következő területeken is jól teljesít:
- Vékony falak
- Éles kontúrok
- Precíziós nyílások
- Edzett acél
- Keményfém szerkezetek
A huzalos szikraforgácsolásnak azonban vannak korlátai is. Mivel a huzalhoz kisülési rés szükséges, a tökéletesen éles belső sarkok nem lehetségesek. A kis sugarakat általában a tervezés során kompenzálni kell.
Ezenkívül a huzalfogyasztás jelentősen hozzájárul a megmunkálási költségekhez a hosszú gyártási ciklusok során.
Tipikus huzalszikraforgácsolási alkalmazások
A huzalszikraforgácsolást széles körben használják:
- Bélyegzés meghal
- Lyukasztó szerszámok
- Formabetétek
- Repülőgépipari kontúr alkatrészek
- Orvosi precíziós alkatrészek
- Keményötvözet profilvágás
Nagy pontosságú kontúrmegmunkáláshoz a huzalos szikraforgácsolás gyakran sokkal jobb méretkonzisztenciát biztosít, mint a hagyományos marás.
Sinker EDM: Hogyan működik és mikor kell használni
A süllyesztő szikraforgácsolást, más néven RAM szikraforgácsolást vagy alakító szikraforgácsolást, főként összetett üregek és vak belső elemek előállítására használják, amelyeket a hagyományos vágószerszámok nem érnek el könnyen. Számos fröccsöntő és öntőforma-projektben a süllyesztő szikraforgácsolás az egyik legfontosabb befejező eljárásnak számít.
A Sinker EDM működési elve
A süllyesztő szikraforgácsoláshoz először egy réz- vagy grafitelektródát kell legyártani, amelynek alakja a végső üreg fordított geometriájához hasonlít.
Az elektróda ismételten kisül a dielektromos olajban lévő munkadarabhoz. Minden elektromos impulzus kis mennyiségű fémet távolít el, amíg az üreg fokozatosan kialakul.
A huzalszikraforgácsolással ellentétben a süllyesztőszikra alkalmas zárt üregekhez és összetett 3D geometriákhoz.
A Sinker EDM főbb jellemzői
A süllyesztett szikraforgácsolás legnagyobb előnye a következők megmunkálásának képessége:
- Mély üregek
- Vak szerkezetek
- Éles belső részletek
- Komplex formafelületek
- Finom textúrájú jellemzők
Tipikus szikraforgácsolási képességek:
| Vizsgált paraméter | Tipikus érték |
| Tolerancia | ± 0.01 mm |
| Felület kidolgozása | Ra0.4–1.2 μm |
| Mély üregmélység | 50 mm+ |
| Elektróda anyaga | Réz vagy grafit |
Bár a süllyesztő szikraforgácsolás kiváló geometriai képességeket biztosít, az elektródagyártás növeli a gyártási időt és a költségeket. Sok összetett formában az elektródagyártás önmagában a teljes gyártási ciklus nagy százalékát teheti ki.
A süllyedő szikraforgácsolás tipikus alkalmazásai
Süllyedő szikraforgácsolást általában a következőkre használják:
- Fröccsöntő üregek
- Présöntő formák
- A kovácsolás meghal
- Repülőgépipari szerszámok
- Orvosi formaszerkezetek
- Komplex üregmegmunkálás
Sok fröccsöntési projektben a CNC marás végzi a durva megmunkálást, míg a süllyesztő szikraforgácsolás a végső részletes geometriát fejezi be.
Kis lyukú szikraforgácsolás: Hogyan működik és mikor kell használni
A kis lyukú szikraforgácsolás egy speciális szikraforgácsolási eljárás, amelyet mély mikrofuratok megmunkálására terveztek vezető anyagokban. A repülőgépiparban, az orvosi berendezésekben és a precíziós szerszámgyártásban gyakran ez az egyetlen praktikus megoldás a nagy oldalarányú mikrofuratokhoz.
Kis lyukú szikraforgácsolás működési elve
A folyamat egy forgó üreges elektródacsövet használ, miközben dielektromos folyadék áramlik az elektróda közepén.
Megmunkálás közben:
- Az elektróda nagy sebességgel forog
- Az impulzusos kisülés fokozatosan erodálja az anyagot
- A dielektromos folyadék eltávolítja a törmeléket és hűti a megmunkálási területet
Mivel az eljárás szinte semmilyen forgácsolóerőt nem hoz létre, rendkívül mély és keskeny furatokat lehet vele fúrni jelentős deformáció nélkül.
A kis lyukú szikraforgácsolás főbb jellemzői
Kis furatú szikraforgácsolás különösen alkalmas:
- Mély hűtőlyukak
- Precíziós szellőzőnyílások
- Üzemanyag-befecskendező lyukak
- Mikrofúvóka-szerkezetek
Tipikus képességek a következők:
| Vizsgált paraméter | Tipikus érték |
| Hole átmérője | 0.1 – 3 mm |
| Tolerancia | ± 0.02 mm |
| Felület kidolgozása | Ra0.8 μm |
| Aspect Ratio | 20: 1+ |
Bár a folyamat lassabb, mint a hagyományos fúrás, sokkal jobb konzisztenciát biztosít kemény anyagokon és mikroszerkezeteken.
Kis lyukú szikraforgácsolás tipikus alkalmazásai
Kis lyukú szikraforgácsolást általában a következőkre használják:
- Turbinalapát hűtőfuratok
- Penész kipufogónyílások
- Precíziós fúvókák
- Orvosi mikrolyukak
- Repülőgépipari hűtőcsatornák
A turbinalapátok gyártása során egyetlen alkatrészen több tucat hűtőfuratot lehet megmunkálni kis furatú szikraforgácsolással.
Speciális szikraforgácsolási módszerek
A standard szikraforgácsolási eljárások mellett számos fejlett szikraforgácsolási technológiát alkalmaznak ultra-nagy pontosságú és speciális gyártási alkalmazásokhoz. Ezeket a módszereket a felületminőség javítására, a hőkárosodás csökkentésére vagy olyan mikroszkopikus struktúrák létrehozására tervezték, amelyeket a hagyományos szikraforgácsolás nem tud hatékonyan elérni.
Porkevert EDM
A por szikraforgácsolás vezetőképes port, például grafitot vagy szilíciumot ad a dielektromos folyadékhoz. A por segít egyenletesebben elosztani a kisülési energiát a megmunkálási zónában, javítva a felület minőségét és csökkentve a lokalizált hőkoncentrációt.
A hagyományos szikraforgácsolással összehasonlítva a por szikraforgácsolás a következőket kínálja:
- Jobb kisülési stabilitás
- Alacsonyabb felületi érdesség
- Csökkentett elektródakopás
- Javított felületi egyenletesség
Számos tükörfényes formázási alkalmazásban a por szikraforgácsolás csökkentheti a felületi érdességet Ra0.2 μm alá, minimalizálva vagy akár kiküszöbölve a kézi polírozási műveleteket.
Ez a módszer különösen alkalmas:
- Optikai öntőformák
- Precíziós fröccsöntő formák
- Orvosi üregszerkezetek
- Magasfényű felületkezelések
Száraz EDM
A száraz szikraforgácsolás a hagyományos dielektromos folyadékot sűrített gázzal, például levegővel vagy nitrogénnel helyettesíti. Ez az eljárás tisztább és környezetbarátabb, mivel kiküszöböli az olajszennyeződést és a folyadékkezelési problémákat.
A száraz szikraforgácsolás egyik fő előnye a csökkentett hőhatásövezet. Az olajalapú szikraforgácsolással összehasonlítva:
- A felületi keményedési rétegek vékonyabbá válnak
- A hőrepedések száma csökken
- A felületi oxidáció csökken
A száraz szikraforgácsolást gyakran használják a következőkre:
- Elektronikus mikroalkatrészek
- Precíziós nyílások
- Vékonyfalú szerkezetek
- Félvezető alkalmazások
Bár a száraz szikraforgácsolás általában lassabb, mint a hagyományos szikraforgácsolás, jelentős előnyöket kínál a szennyeződésre érzékeny iparágak számára.
Mikro szikraforgácsolás
A mikroszikraforgácsolást ultra-kis szerkezetek és mikroszkopikus furatok megmunkálásához tervezték, amelyeket nem lehet hagyományos megmunkálási eljárásokkal előállítani.
Ez az eljárás rendkívül kicsi, néha 0.05 mm-nél kisebb átmérőjű elektródákat használ a következők létrehozására:
- Mikro lyukak
- Mikro slotok
- MEMS struktúrák
- Orvosi mikrofunkciók
Tipikus mikroszikra-szikraforgó képességek a következők:
| Képesség | Tipikus tartomány |
| Hole átmérője | 0.02 – 0.1 mm |
| Tolerancia | ± 0.005 mm |
| Aspect Ratio | 40:1 |
| Felület kidolgozása | Ra0.1–0.3 μm |
A mikroszikraforgácsolást széles körben alkalmazzák a következőkben:
- Orvosi eszközök
- Félvezető szerszámok
- Precíziós csatlakozók
- Repülőgép-érzékelők
Bár a megmunkálási sebesség alacsony, a mikroszikraforgácsolás olyan geometriai képességeket biztosít, amelyek a hagyományos megmunkálási módszerekkel szinte lehetetlenek.
Milyen anyagokat lehet megmunkálni szikraforgácsolással?
Az EDM egyik legnagyobb előnye, hogy az anyag keménysége nagyon csekély mértékben befolyásolja a megmunkálhatóságot. Amíg az anyag elektromosan vezetőképes, az EDM általában hatékonyan képes megmunkálni.
Keményfém és szerszámacél
A volfrám-karbid és az edzett szerszámacél a leggyakoribb szikraforgácsolási anyagok közé tartozik, mivel a hagyományos forgácsolás során súlyos szerszámkopást okoznak.
Az EDM-et széles körben használják:
- Lyukasztó szerszámok
- Penészüregek
- Keményfém szerszámozás
- Kopásálló alkatrészek
Az olyan anyagokat, mint a H13, D2 és a keményfém acél, általában huzalszikraforgácsolással és süllyesztőszikraforgácsolással munkálják meg.
Titán és magas hőmérsékletű ötvözetek
A titánötvözet és a nikkel alapú szuperötvözetek nehezen megmunkálhatók hagyományos módon a hőkoncentráció és a gyors szerszámkopás miatt.
Az EDM számos előnnyel jár ezeknek az anyagoknak:
- Alacsonyabb hőfeszültség
- Nincs vágóerő
- Stabil mikrosajátosság-megmunkálás
- Jobb mélyüreg-képesség
Gyakori alkalmazások:
- Turbinalapátok
- Repülőgép-motor-alkatrészek
- Orvosi implantátumok
- Hőálló szerkezetek
Réz és alumíniumötvözetek
Bár az EDM-et általában kemény anyagokkal hozzák összefüggésbe, a réz és az alumíniumötvözetek is hatékonyan megmunkálhatók.
Alkalmazási területek:
- Precíziós elektronikai alkatrészek
- Formabetétek
- Repülőgépipari házak
- Nagy pontosságú vezetőképes szerkezetek
Azonban, mivel az alumínium magas hővezető képességgel rendelkezik, a kisülési hatékonyság eltérhet az edzett acélhoz vagy keményfémhez képest.
Az EDM megmunkálás előnyei és korlátai
Az EDM számos egyedi gyártási előnnyel rendelkezik, amelyek elengedhetetlenné teszik a precíziós iparágakban. Ugyanakkor gyakorlati korlátai is vannak, amelyeket figyelembe kell venni a folyamat kiválasztása során.
Az EDM megmunkálás előnyei
Az EDM legnagyobb előnye, hogy kemény, vezetőképes anyagokat és összetett geometriákat képes megmunkálni vágási feszültség nélkül.
Az EDM fő előnyei a következők:
- Nincs mechanikus vágóerő
- Kiváló méretpontosság
- Kiváló felületi minőség
- Mély üreges képesség
- Mikro-sajátosságú megmunkálás
- Stabil teljesítmény edzett ötvözeteken
Sok precíziós öntési projektben az EDM az egyetlen praktikus megoldás éles sarkok, keskeny rések és mély belső szerkezetek esetén.
Az EDM kiváló ismétlési pontosságot biztosít nagy volumenű precíziós szerszámalkalmazásokhoz is.
A szikraforgácsolás korlátai
A precíziós előnyei ellenére az EDM általában lassabb, mint a hagyományos megmunkálás.
Az EDM fő hátrányai a következők:
- Alacsony anyagleválasztási sebesség
- Hosszú termelési ciklusok
- Magasabb energiafogyasztás
- Elektróda kopás
- További elektródagyártási költség
- Csak vezetőképes anyagok
Például egy formaüreg durva marása csak néhány órát vehet igénybe, míg a süllyesztett szikraforgácsolással történő megmunkálás jelentősen tovább tarthat az üreg mélységétől és a felületi minőségi követelményektől függően.
Emiatt az EDM-et gyakran kombinálják a CNC marással , ahelyett, hogy teljesen helyettesítenék azt.
Amikor az EDM a jobb választás
A szikraforgácsolás általában a jobb gyártási választás, ha:
- Az anyag keménysége meghaladja a hagyományos megmunkálási képességeket
- A vékony falak deformációnak vannak kitéve
- Mély, keskeny üregekre van szükség
- Mikrolyukak szükségesek
- A felületkezelési követelmények rendkívül szigorúak
- A belső geometriák nehezen hozzáférhetőek
A repülőgépiparban és az orvostudományban a szikraforgácsolást gyakran nem a gyorsabbsága, hanem a nagyobb megbízhatóság és méretstabilitás miatt választják a bonyolult szerkezetek esetében.
EDM alkalmazások iparáganként
A szikraforgácsolást széles körben alkalmazzák azokban az iparágakban, amelyek nagy pontosságot, komplex geometriákat és nehezen megmunkálható anyagokat igényelnek. Mivel kiváló méretstabilitást és minimális forgácsolási feszültséget biztosít a vezetőképes fémek feldolgozásához, a szikraforgácsolás különösen fontos a repülőgépiparban, az orvostudományban, a formagyártásban, az autóiparban és az elektronikai alkalmazásokban.
Repülőgép-alkatrészek
A repülőgépipar nagymértékben támaszkodik az EDM-re a következőkben:
- Turbinalapát hűtőfuratok
- Magas hőmérsékletű ötvözetmegmunkálás
- Motor alkatrészek
- Precíziós repülőgépipari szerszámok
Sok turbina hűtőcsatornája olyan oldalarányokat és felületi konzisztenciát igényel, amelyeket a hagyományos fúrás nem tud elérni.
Orvosi készülék alkatrészei
Az orvosi gyártásban az EDM-et a következőkre használják:
- Sebészeti eszközök
- Implantátum szerszámozás
- Stent formák
- Precíziós üregszerkezetek
A mikroszikraforgácsolás különösen fontos a rendkívül nagy méretkonzisztenciát igénylő miniatűr orvosi alkatrészek esetében.
Formák és szerszámok gyártása
A szerszámgyártás továbbra is az egyik legnagyobb szikraforgácsolási iparág.
A tipikus alkalmazások a következők:
- Fröccsöntő formák
- Présöntő formák
- Bélyegzés meghal
- Precíziós öntőforma betétek
A süllyedő szikraforgácsolás különösen értékes mély üreges szerkezetek és finom belső részletek esetén.
Precíziós autóalkatrészek
Az autóipari alkalmazások közé tartoznak:
- Precíziós szerszámok
- Üzemanyag-befecskendező rendszerek
- Sebességváltó alkatrészek
- Edzett szerszámszerkezetek
A huzalszikraforgácsolást gyakran használják nagy pontosságú kontúrmegmunkáláshoz az autóiparban.
Elektronika és mikroalkatrészek
A mikroszikra és a huzalszikra széles körben használatos az elektronikai gyártásban az alábbiakra:
- Csatlakozószerkezetek
- Félvezető szerszámok
- Vezetőképes mikrokomponensek
- Finomhorony megmunkálás
Ahogy az elektronikai termékek mérete egyre csökken, az EDM egyre fontosabb szerepet játszik a mikro-alkatrészek gyártásában.
GYIK
Hányféle szikraforgácsoló gép létezik?
A szikraforgácsoló gépeknek három fő típusa van: huzalszikraforgácsolás, süllyesztőszikraforgácsolás és kis furatú szikraforgácsolás. A speciális felületkezeléshez, tiszta megmunkáláshoz vagy mikro-sajátosságú alkalmazásokhoz olyan fejlett opciókat is használnak, mint a porszikraforgácsolás, a szárazszikraforgácsolás és a mikroszikraforgácsolás.
Mi a különbség a huzalos szikraforgácsolás és a süllyesztő szikraforgácsolás között?
A huzalos szikraforgácsolás mozgó huzalelektródát használ profilok, hornyok és kontúrok vágásához. A süllyesztő szikraforgácsolás formázott réz- vagy grafitelektródát használ mély üregek és vak belső elemek kialakításához. A huzalos szikraforgácsolás kontúrvágáshoz, míg a süllyesztő szikraforgácsolás szerszámüregek és zárt formák vágásához jobb.
Mire használják a kis lyukú szikraforgácsolást?
A kis furatú szikraforgácsolást (EDM) mély mikrofuratok megmunkálására használják kemény, vezetőképes anyagokban. Gyakori alkalmazási terület turbinalapátok hűtőfurataiban, szerszámszellőző furataiban, üzemanyag-befecskendezőkben, fúvókákban és orvosi mikroalkatrészekben.
Lehet EDM-mel nem vezetőképes anyagokat megmunkálni?
A standard szikraforgácsoló gép nem képes nem vezetőképes anyagok megmunkálására, mivel elektromos kisülésen alapul. Főként vezetőképes fémekhez, például szerszámacélhoz, keményfémhez, titánhoz, rozsdamentes acélhoz, rézötvözetekhez és alumíniumötvözetekhez használják.
Jobb az EDM, mint a CNC marás?
A szikraforgácsolás jobb kemény anyagokhoz, mély üregekhez, vékony falakhoz, mikrofuratokhoz és összetett belső jellemzőkhöz. A CNC marás jobb a gyorsabb anyagleválasztáshoz, általános megmunkáláshoz, alacsonyabb költségekhez és nagyobb külső felületekhez. Sok projektben mindkét eljárást együtt alkalmazzák.
Összegzés
A szikraforgácsolás az egyik legfontosabb precíziós gyártási technológia kemény anyagok, mély üregek és mikroszerkezetek esetében. A huzalos szikraforgácsolás, a süllyesztő szikraforgácsolás és a kis furatú szikraforgácsolás mindegyike egyedi előnyöket kínál az alkatrész geometriájától, tűréshatáraitól és alkalmazási környezetétől függően.
A TiRapidnál precíziós szikraforgácsolási és CNC gyártási szolgáltatásokat kínálunk egyedi fémalkatrészekhez. Akár kemény anyagok megmunkálását, mély üregeket, mikrofuratokat vagy összetett kontúrokat igényel a projektje, csapatunk az Ön tervezési igényei alapján személyre szabott gyártási megoldást kínál.
















