
A vékonyfalú hüvelyek CNC esztergálása gyakori megmunkálási feladat a precíziós gyártásban, automatizálási berendezésekben, autóipari alkatrészekben, hidraulikus rendszerekben, orvostechnikai eszközökben és precíziós átviteli mechanizmusokban alkalmazva. A hagyományos vastagfalú hüvelyekhez képest a vékonyfalú alkatrészek alacsonyabb radiális merevséggel rendelkeznek, és hajlamosabbak a deformációra a tokmány befogása, a vágás, a hő felhalmozódása és a munkadarab eltávolítása során. Ezek a hatások a kerekség, a hengeresség, valamint a belső és külső átmérő méreteinek változásait okozhatják. Még ha egy alkatrész megfelel is a rajzi előírásoknak a gépben való befogás során, oválissá válhat, lokálisan összezsugorodhat, vagy egyenetlen illesztési hézagok alakulhatnak ki a kioldás után. A pontos összeszerelést igénylő hüvelyek, perselyek és precíziós tengelygallérok esetében a megfelelő folyamattervezés, a szorítóerő-szabályozás és a megbízható ellenőrzési eljárás elengedhetetlen a termékminőség és a tételek állandóságának fenntartásához.
Miért gyakoriak a kerekségi hibák a vékonyfalú hüvelyek CNC esztergálásánál?
A vékonyfalú hüvelyek fő megmunkálási kihívása az elégtelen szerkezeti merevség. Esztergálás során a tokmány szorítóereje, a forgácsolóerő és a hődeformáció mind megváltoztathatja a munkadarab tényleges alakját. Ha a fal vékony, az alkatrész viszonylag hosszú, vagy az anyag nagyon rugalmas, akkor már kis külső erők is észrevehető deformációt okozhatnak. A gépészeknek figyelembe kell venniük a falvastagságot, az átmérőt, a hosszúságot, az anyagminőséget és a munkadarab befogási módját, hogy elkerüljék a hagyományos tengelymegmunkálási paraméterek közvetlen alkalmazását a vékonyfalú szerkezetekre.
A tokmány szorítóereje ovális deformációt okozhat
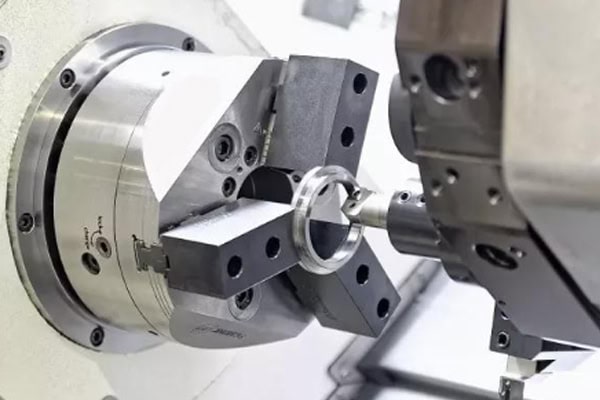
A hagyományos hárompofás tokmányok több befogási ponton keresztül rögzítik a munkadarabokat, és nagy tartásszilárdságot biztosítanak. A túlzott befogóerő azonban deformálhatja a vékony falú hüvely keresztmetszetét. Egy befogás közben kör alakúnak tűnő munkadarab nem feltétlenül tartja meg alakját kioldás után. A tokmány kioldásakor a rugalmas visszaalakulás megváltoztathatja a befogóerő által összenyomott területek méreteit, ami kerekítési hibákat eredményezhet.
- Csökkentse megfelelően a tokmányra nehezedő nyomást, hogy elkerülje a vékony falú szakaszok túlzott radiális terhelését.
- Válasszon puha pofákat, speciális befogóhüvelyeket vagy más, alacsony deformációjú készülékeket a munkadarab átmérőjének és falvastagságának megfelelően.
- Optimalizálja a befogási hosszt és az érintkezési felületet a lokalizált feszültségkoncentráció minimalizálása érdekében.
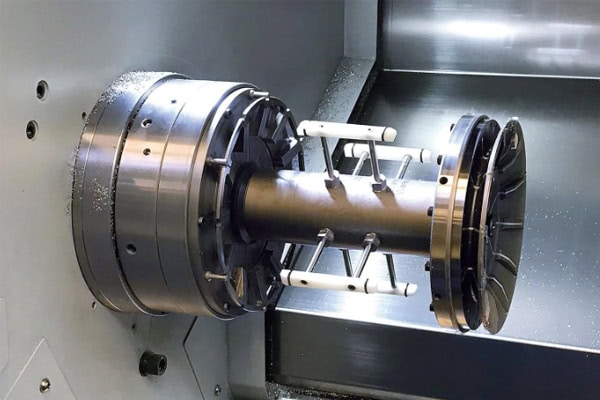
- Nagy pontosságú vékonyfalú hüvelyek esetén érdemes külön tágító tüskéket vagy hidraulikus szerelvényeket használni a befogás egyenletességének javítása érdekében.
- Állítson be egységes befogási paramétereket a sorozatgyártáshoz, hogy csökkentse a kezelők közötti eltéréseket.
A szorítóerőnek egyensúlyban kell lennie a munkadarab stabilitásával és a forgácsolási biztonsággal. A nyomás egyszerű csökkentése nem old meg minden deformációs problémát. Jelentős forgácsolási terheléssel járó műveleteknél a tartószerkezeteket és a szerszámparamétereket is optimalizálni kell a megmunkálási stabilitás javítása érdekében.
A forgácsolóerők és a megmunkálási rezgések befolyásolják a kerekdedséget
A vékony falú hüvelyek érzékenyek a radiális forgácsolóerőkre esztergálás közben. Ez különösen fontos belső furatok, vékony falú külső átmérők és hosszú kinyúlású szerkezetek megmunkálásakor. Lokalizált rezgés vagy rugalmas alakváltozás léphet fel, amikor a vágószerszám áthalad a munkadarab felett. Miután a szerszám elmozdul, az anyag rugalmasan visszaalakulhat, ami eltéréseket okozhat a tényleges forgácsolási átmérő és a programozott méret között. A megmunkálás periodikus szerszámnyomokat, lokalizált hullámosságot és kerekdedségi eltéréseket is eredményezhet.
- Minimalizálja a felesleges szerszám túlnyúlást.
- Válasszon a munkadarab anyagának megfelelő éles vágólapkákat.
- Állítsa be az előtolási sebességet és a forgácsolási mélységet az alkatrész merevségének megfelelően.
- Kerülje a tompa vágóélek okozta megnövekedett forgácsolóerőket.
- Szükség esetén szakaszos megmunkálást és kiegészítő támogatást kell alkalmazni.
A radiális forgácsolóerők és a megmunkálási rezgés csökkentése javíthatja a forgácsolási stabilitást, és minimalizálhatja a körkörösségi hibákat és a felületi hibákat.
A hőmérsékletváltozások és a feszültségcsökkentés méretbeli eltéréseket okoz
A rozsdamentes acél, az alumíniumötvözetek és az ötvözött acélok eltérő hővezetési jellemzőkkel és maradékfeszültség-viszonyokkal rendelkeznek. Forgácsoláskor a hő lokalizált területeken halmozódik fel, a munkadarab hőmérséklete megemelkedik, és méretváltozásokat okoz. Ahogy a munkadarab szobahőmérsékletre hűl, méretei összehúzódhatnak. Vékony falú hüvelyek esetén a hőváltozások kölcsönhatásba léphetnek a szorítófeszültséggel és a maradékfeszültség felszabadulásával is, ami a kerekség, valamint a belső és külső átmérők változásait okozhatja.
Megmunkálás előtt a gyártóknak meg kell erősíteniük az anyag állapotát és a nyersanyag minőségét. A nagyolási, elősimítási és simítási műveleteket a kívánt pontosságnak megfelelően kell elrendezni, megfelelő hűtéssel és méretellenőrzéssel a kritikus szakaszokban. A szigorú méretstabilitási követelményekkel rendelkező alkatrészek esetében az ellenőrzési hőmérsékletet is szabályozni kell, hogy megakadályozzák a forró alkatrészen végzett mérések végső elfogadási eredményként való felhasználását.
Hogyan kell megtervezni a precíziós vékonyfalú hüvelyek CNC esztergálási folyamatát?
A vékonyfalú hüvelyek megmunkálási folyamatát az alkatrész geometriájának, az anyagtulajdonságoknak és a rajzi tűréseknek megfelelően kell kidolgozni. Egy jól megtervezett folyamat csökkenti a forgácsolási deformációt, minimalizálja az ismételt munkadarab-befogást és korlátozza a későbbi méretkorrekciót. A precíziós belső furatokat, külső átmérőket, végfelületeket és koncentrikus illesztési jellemzőket igénylő hüvelyek esetében a kritikus felületeken lehetőség szerint konzisztens megmunkálási alapadatokat kell használni a műveletek közötti stabil pozicionálási kapcsolatok fenntartása érdekében.
A nagyolás, elősimítás és simítás sorrendjének optimalizálása
A nagyolást elsősorban a felesleges anyag hatékony eltávolítására használják, de a felesleges anyagot nem szabad egyetlen művelettel eltávolítani, mielőtt a vékonyfalú szerkezet megfelelő alátámasztást nem kapna. Az elősimítás korrigálja a profilt és a méreteket, miközben egyenletes simítási ráhagyást hagy. A simítás a kerekség, a méretek és a felületi minőség szabályozására összpontosít.
- Nagyolás: Tartson be megfelelő megmunkálási ráhagyást, és kerülje a helyi falvastagság túl korai csökkentését.
- Elősimítás: Belső és külső profilok korrigálása, valamint a falvastagság egyenletességének és a munkadarab befogási feltételeinek ellenőrzése.
- Simítás: Stabil szerszámokat, forgácsolási paramétereket és befogási módszereket használjon a végső méretek szabályozásához.
- A kritikus műveletek között: A kioldási, méret-újraellenőrzési vagy feszültségmentesítési eljárásokat az alkatrész geometriájának megfelelően kell elrendezni.
- Kötegelt gyártás során: A megmunkálási sorrend és paraméterek validálása első cikk ellenőrzésével.
A simítási ráhagyásokat az anyag, a szerszámozás és a gép merevsége alapján kell meghatározni. A túl kicsi ráhagyás súrlódást okozhat, míg a túlzott anyagmennyiség növelheti a forgácsolóerőket. A jól megtervezett megmunkálási sorrend segít a deformáció szabályozásában és csökkenti a végső méretkorrekciók szükségességét.
Használjon speciális szerelvényeket a vékony falú hüvelyek munkadarab-befogásának javításához
A célzott befogók fontos módszert jelentenek a vékonyfalú hüvelyek kerekségének szabályozására. A hagyományos tokmányok alkalmasak szabványos forgó alkatrészekhez, de nagy pontosságú vékonyfalú szerkezetek esetén a befogási pozíció és az erőeloszlás kritikus tényezővé válhat, amely befolyásolja a megmunkálás minőségét. A puha pofák, rugalmas befogóhüvelyek, táguló tüskék vagy egyedi pozicionáló befogók egyenletesebben oszthatják el a befogási terheléseket és csökkenthetik a lokális deformációt.
A belső és külső átmérők pontos illesztését igénylő hüvelyek esetében a munkadarab-befogási stratégia a megmunkálási műveletnek megfelelően választható ki, a belső furatot vagy a külső átmérőt használva helymeghatározó alappontként. A készülék kialakításának megbízható pozicionálást és egyenletes befogást kell biztosítania, miközben lehetővé teszi a kényelmes be- és kirakodást, valamint az ismételhető pozicionálást a sorozatgyártás során. A nagy hossz-átmérő arányú vékonyfalú hüvelyek esetében az axiális megtámasztást és a megmunkálási rezgést is értékelni kell. A szorítóerő növelése önmagában nem megfelelő megoldás minden stabilitási problémára.
Vágási paraméterek és szerszámok kiválasztása az anyagnak megfelelően
A különböző anyagok eltérő forgácsolási ellenállással, hővezető képességgel és rugalmas visszaalakulási jellemzőkkel rendelkeznek. A vékony falú hüvelyeket nem szabad azonos szerszámokkal és paraméterekkel megmunkálni, függetlenül az anyagtól. Az alumíniumötvözetek általában jó megmunkálhatóságot kínálnak, de a vékony falú szerkezeteknél továbbra is szabályozni kell a befogási deformációt és a hőtágulást. A rozsdamentes acél hajlamos az alakváltozásra, ezért fontos a szerszám élessége, a vágási hő és a forgácseltávolítás. Ötvözött acélok esetében a forgácsolási feltételeket a keménység, a hőkezelési állapot és a szerszámanyag alapján kell meghatározni.
| Anyag | Megmunkálási jellemzők | Főbb folyamatszempontok |
| Alumíniumötvözetek | Viszonylag alacsony vágási ellenállás és észrevehető hőtágulás | Szabályozható szorítóerő, forgácsolási hőmérséklet és méret-visszanyerés |
| Rozsdamentes acél | Jelentős alakváltozási keményedés és koncentrált forgácsolási hő | Válasszon megfelelő szerszámokat, és biztosítson folyamatos forgácsolást és hatékony forgácseltávolítást |
| Ötvözött acél | A szilárdság és a keménység az anyag állapotától függően változik | A szerszámozási és forgácsolási paraméterek összehangolása a hőkezelési körülményekkel |
| Sárgaréz | Jó megmunkálhatóság és alkalmasság precíziós forgó alkatrészekhez | Megmunkálási nyomok, méretpontosság és sorjaképződés szabályozása |
A tényleges paramétereket az anyagminőség, a gép képességei, a szerszámspecifikációk, a falvastagság és a rajzi követelmények figyelembevételével kell meghatározni. Nagy pontosságú hüvelyek esetében próbamegmunkálás és első cikk ellenőrzése ajánlott, mielőtt a validált folyamatot sorozatgyártásra alkalmaznák.
Hogyan ellenőrzik a vékonyfalú hüvelyek kerekségét, hengerességét és méretpontosságát?
A vékonyfalú hüvelyek minőségellenőrzése nem támaszkodhat kizárólag a külső vagy belső átmérő egyetlen helyen történő mérésére. A kerekség, a hengeresség, a falvastagság egyenletessége és a mérettűrések különböző geometriai jellemzőket írnak le, és megfelelő ellenőrzési módszereket igényelnek a rajzi előírások alapján. Vékonyfalú alkatrészek esetében maga az ellenőrző szorítóerő is befolyásolhatja a mérési eredményt, ezért a mérőkészülékek által okozott deformációt el kell kerülni.
Kritikus geometriai jellemzők vizsgálata kerekség- és koordinátamérő berendezésekkel
A körkörösségmérő műszer alkalmas meghatározott keresztmetszetek körkörösségi hibáinak kiértékelésére, valamint az olyan eltérések azonosítására, mint az ovalitás és a háromkaréjú profilok. Egy koordináta-mérőgép (CMM) képes a kritikus méretek, a pozíciókapcsolatok és a kiválasztott geometriai tűrések kiértékelésére az ellenőrzési terv szerint. Tényleges képessége a mérőfejtől, a mérési stratégiától és az alkatrész geometriájától függ.
- Körsíkosság-ellenőrzés: A rajzon megadott keresztmetszeti helyeken mérje meg a körsíksági hibákat.
- Hengeresség vizsgálata: A hengeres felület teljes alaki eltérésének értékelése.
- Belső és külső átmérő ellenőrzése: Használjon megfelelő méréstartományú és pontosságú mérőeszközöket.
- Falvastagság-ellenőrzés: Ellenőrizze a falvastagság változásait különböző kerületi pozíciókban.
- Összeszerelés ellenőrzése: Az illeszkedő alkatrészek esetében a funkcionális illeszkedést a tényleges összeszerelés vagy a célra szolgáló mérőeszközök segítségével kell megerősíteni.
Vékonyfalú hüvelyek esetében a mérési módszereknek minimalizálniuk kell a további szorítóerőket. Szükség esetén kis erejű mérőfejek, erre a célra szolgáló tartók vagy érintésmentes mérőberendezések használhatók annak megakadályozására, hogy a rugalmas alakváltozás befolyásolja az eredményeket.
Elsődleges cikkvizsgálat és kötegelt folyamatszabályozás létrehozása
Az első cikk teljes körű ellenőrzése önmagában nem elegendő a teljes tétel állandó minőségének garantálásához. A szerszámkopás, a gép hőmérsékleti viszonyai, a szerelvények kopása és az anyagtételek változásai fokozatosan okozhatják, hogy a későbbi alkatrészek eltérnek a célméretektől. A kritikus vékonyfalú hüvelyek esetében a gyártási mennyiség, a minőségi kockázatok és az ügyfél igényei alapján megfelelő mintavételi gyakoriságot kell meghatározni.
- Első cikk ellenőrzése: Ellenőrizze, hogy a megmunkálási sorrend, a befogás beállítása és a kritikus méretek megfelelnek-e a rajzi követelményeknek.
- Folyamat közbeni mintavétel: A belső és külső átmérők, a kerekdedség és a kritikus illesztési méretek változásainak monitorozása.
- Szerszámkezelés: A vágószerszámok beállítása vagy cseréje a kopási körülmények és az ellenőrzési eredmények alapján.
- Kötegnyilvántartás: Anyaginformációk, megmunkálási paraméterek és ellenőrzési eredmények nyilvántartása.
- Végső ellenőrzés: Teljes körű minőségellenőrzés és vonatkozó jelentések az ügyfél igényei szerint.
Egy stabil minőségirányítási rendszer segít a megmunkálási eltérések korai azonosításában, csökkenti a tételenkénti átdolgozás és selejt kockázatát, és megbízható folyamatreferenciákat biztosít az ismétlődő megrendelésekhez.
Hogyan válasszunk precíziós CNC esztergák gyártóját vékonyfalú hüvelyekhez?
Precíziós vékonyfalú hüvelyek beszerzésekor a beszállítónak többre van szüksége, mint a hagyományos CNC esztergálási képesség. Fontos a kis merevségű munkadarabokkal, precíziós belső furatokkal és szigorú tűréshatárokkal kapcsolatos tapasztalat is. A vevőknek értékelniük kell a gépkonfigurációkat, a befogóberendezések tervezési képességeit, az ellenőrző létesítményeket, az anyagbeszerzési csatornákat és a mintaellenőrzési eljárásokat. Hosszú távú ellátási projektek esetén a folyamatstabilitást és a tételek állandóságát is figyelembe kell venni a beszerzési értékelés során.
Készítsen teljes körű műszaki rajzokat és műszaki követelményeket árajánlatkérés előtt
Az átlátható mérnöki dokumentáció segíti a megmunkáló beszállítókat az alkatrész geometriájának, a megmunkálási kihívásoknak és a gyártási költségeknek a pontos értékelésében. Vékonyfalú hüvelyes projektek esetén különös figyelmet kell fordítani a falvastagságra, a belső és külső átmérő méreteire, a hosszúságra, a kerekségre, a hengerességre, a felületi érdességre és az anyagminőségre. Ha csak a külső méreteket adjuk meg kritikus elfogadási követelmények nélkül, az hiányos árajánlatokhoz vagy nem megfelelő megmunkálási javaslatokhoz vezethet.
- 2D-s műszaki rajzok és 3D-s CAD modellek
- Anyagminőség és hőkezelési állapot
- Belső és külső átmérő, valamint falvastagság tűrései
- Kerekség, hengeresség és koncentrikus illesztési követelmények
- Felületi érdesség és kidolgozási követelmények
- Prototípus mennyiség és tételgyártási követelmények
- Ellenőrzési jelentések és szállítási követelmények
Minél teljesebb a dokumentáció, annál könnyebb a mérnöki csapat számára a folyamat megvalósíthatóságának, a szerelvényekre vonatkozó követelményeknek és az ellenőrzési módszereknek az értékelése. A teljes műszaki információ a pontosabb árajánlatokat és a szállítási idő becslését is támogatja.
Megmunkálási képesség és kötegkonzisztencia validálása minták segítségével
Precíziós vékonyfalú hüvelyek esetében a minta validálása lehetővé teszi a vásárlók számára annak megerősítését, hogy a tényleges megmunkálási eredmények megfelelnek-e a rajzi követelményeknek. A minta ellenőrzése során különös figyelmet kell fordítani a kioldás utáni kerekségre, a belső és külső átmérő méreteire, a falvastagság egyenletességére és a kritikus illesztési feltételekre. A csak a gépben befogott munkadarab mellett végzett méréseket nem szabad a végső minőség elegendő bizonyítékának tekinteni.
A TiRapid CNC esztergálási és precíziós CNC megmunkálási szolgáltatásokat nyújt, és a megmunkálási megoldásokat alkatrészrajzok, anyagok, mérettűrések és gyártási mennyiségek alapján tudja értékelni. A vállalat a prototípusfejlesztéstől a sorozatgyártásig támogatja a projekteket. A vevők az árajánlatkérés szakaszában teljes CAD dokumentációt és minőségi követelményeket nyújthatnak be, lehetővé téve a mérnöki csapat számára a munkadarab-befogás, a megmunkálási sorrend, az ellenőrzési módszerek és a gyártás megvalósíthatóságának felmérését.
A precíziós vékonyfalú hüvelyek kerekségének szabályozása az anyagválasztás, a befogóeszköz-tervezés, a vágási paraméterek, a megmunkálási sorrendek és az ellenőrzési eljárások összehangolt kezelését igényli. A minta validálásával és a folyamatos tételminőség-ellenőrzéssel a gyártók csökkenthetik a vékonyfalú deformáció kockázatát, javíthatják a méretkonzisztenciát, és segíthetnek a vásárlóknak a precíziós alkatrészek megbízhatóbb ellátási folyamatának kialakításában.















