
A műanyag CNC megmunkálás során a forgács morfológiája az egyik legközvetlenebb jel, amely a forgácsolási állapotot tükrözi. A forgácsok alakjának, méretének, színének és egyenletességének megfigyelésével a kezelők gyorsan megállapíthatják, hogy a megmunkálási paraméterek megfelelőek-e, hogy a szerszám megfelelően működik-e, és hogy az anyag az ideális forgácsolási tartományon belül van-e a megmunkálási folyamat megszakítása nélkül. A tényleges gyártás során a tapasztalt kezelők gyakran észlelhetik a rendellenességeket a forgácsváltozásokon keresztül, mielőtt az ellenőrző berendezések megerősítenék a problémát, ezáltal megelőzve a tételek felületi minőségével kapcsolatos problémákat és a túlzott szerszámkopást.
Különböző forgácsmorfológiák felelnek meg a különböző forgácsolási feltételeknek
A műanyag CNC megmunkálás során a gyakori forgácsformák négy fő típusra oszthatók: porszerű forgácsok, szálszerű forgácsok, lemezszerű forgácsok és szemcsés forgácsok. Mindegyik típus különböző forgácsolási feltételeknek és lehetséges megmunkálási problémáknak felel meg.
Porszerű chips
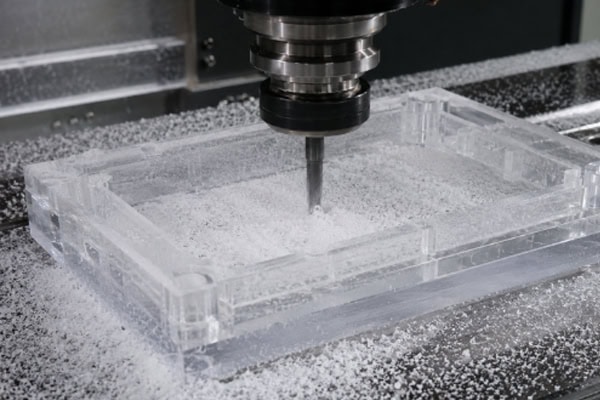
A porszerű forgácsok általában akkor jelennek meg, ha az előtolási sebesség túl alacsony, vagy a forgácsolási mélység túl kicsi. Ilyen körülmények között a szerszám éle nem tud hatékonyan behatolni az anyagba, hanem súrlódást és nyomást hoz létre a felületen, ami miatt az anyag por formájában esik le. Bár ezek a forgácsok nagyon finomnak tűnnek, a forgácsolási területen a tényleges hőmérséklet gyakran viszonylag magas. Ennek az az oka, hogy a súrlódás sokkal több hőt termel, mint a normál forgácsolás, és a műanyagok rossz hővezető képességgel rendelkeznek, ami megnehezíti a hő elvezetését a forgácsokon keresztül. Nagy mennyiségű hő halmozódik fel a munkadarab felületén és a szerszám és az anyag közötti érintkezési területen. Ez a jelenség különösen szembetűnő az akril megmunkálásakor. Amikor nagy mennyiségű porszerű forgács keletkezik, az alkatrész felülete ködös, fehéres megjelenést mutathat, amit az anyag mikroszkopikus változásai okoznak magas hőmérsékleten.
Ha továbbra is porszerű forgácsok jelennek meg, a következő tényezőket kell ellenőrizni:
- Vajon túl alacsony-e az előtolási sebesség, ami megakadályozza, hogy a szerszám hatékonyan vágja az anyagot;
- Vajon a vágási mélység nem elegendő-e a normál vágási feltételek megteremtéséhez;
- Vajon a szerszám éle elkopott-e, ami miatt a vágási művelet súrlódássá alakult-e.
Húrszerű zsetonok
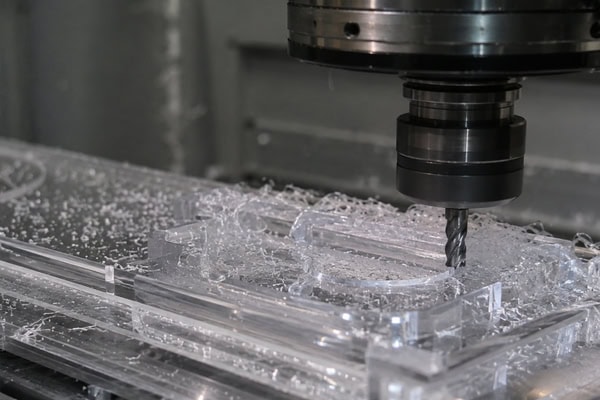
A húrszerű forgácsok gyakori problémát jelentenek a műanyag CNC megmunkálás során. Folyamatos, vékony szálakként vagy forgácscsíkokként jelennek meg, amelyek a szerszám köré tekeredik, és nehezen törhetők. Ez a helyzet főként viszonylag alacsony olvadáspontú anyagok, például nejlon (PA), ABS és polietilén (PE) megmunkálásakor fordul elő. Amikor a forgácsolási területen a hőmérséklet emelkedik, az anyag lokálisan meglágyul, vagy félig olvadt állapotba kerül. A tiszta vágás helyett az anyag megnyúlik és deformálódik, folyamatos, húrszerű forgácsokat képezve. A húrszerű forgácsok a szerszám köré tekeredhetnek, ami rossz forgácseltávolítást és a forgácsolási terület hőmérsékletének további növelését okozhatja, ördögi kört létrehozva. Karcolásokat is hagyhatnak a munkadarab felületén.
Húrszerű chipproblémák esetén a beállítási módszerek a következők:
- Az előtolási sebesség megfelelő növelése a fordulatonkénti vágási mennyiség növelése érdekében, ami vastagabb és könnyebben törhető forgácsot eredményez;
- Annak ellenőrzése, hogy az orsófordulatszám túl magas-e, ami miatt a vágási hőmérséklet meghaladja-e az anyag tűréshatárát;
- Folyamatos sűrített levegő használata a forgácsok eltávolítására a vágási területről;
- A szerszámél élességének ellenőrzése, mivel a kopott szerszámok nagyobb valószínűséggel okoznak szorítást, mint vágást.
A tényleges beállítás során átfogó értékelést kell végezni az anyagtípus és az aktuális megmunkálási paraméterek alapján. Az orsófordulatszám egyszerű csökkentése nem mindig hatékony megoldás. A túl alacsony fordulatszám meghosszabbíthatja a szerszám és az anyag közötti érintkezési időt, és bizonyos esetekben akár növelheti a hőfelhalmozódást.
Lapszerű és szemcsés forgácsok
A lemezszerű vagy egyenletesen elosztott szemcsés forgácsok viszonylag ideális forgácsformák a műanyag CNC megmunkálásában. Ez azt jelzi, hogy a szerszám éle normálisan vág az anyagba, a forgácsolóerők stabilak, és a keletkező hő hatékonyan távozik a forgácsokon keresztül, ahelyett, hogy a munkadarab felületén felhalmozódna. Példaként véve a POM anyagot, megfelelő paraméterek esetén a forgácsok egyenletes, apró pelyhekként jelennek meg, száraz textúrával, hasonlóan a faforgácshoz. Ez a fajta forgács jó forgácsolási körülményeket jelez, és a megmunkált felület általában viszonylag sima. A különböző anyagok eltérő paramétertartományokat igényelnek az ideális forgácsformák eléréséhez. Nem lehet egyetlen szabványt alkalmazni minden műanyagra. Próbaforgácsolásra és megfigyelésre van szükség az egyes anyagok optimális megmunkálási tartományának meghatározásához az aktuális gépi és szerszámozási körülmények között.
Különböző műanyagok forgácsjellemzőinek különbségei
A fizikai tulajdonságok, például a keménység, az olvadáspont és a hővezető képesség közötti különbségek miatt a különböző műanyagok jelentős különbségeket mutatnak a forgácsok morfológiájában a CNC megmunkálás során. Ezen különbségek megértése segít a kezelőknek a megmunkálási paraméterek hatékonyabb beállításában ahelyett, hogy minden probléma felmerülésekor az elejétől kellene kezdeniük a hibaelhárítási folyamatot.
PMMA
Az akril rideg anyag. Normál forgácsolási körülmények között a forgácsok apró, szemcsés részecskékként jelennek meg, kemény és rideg textúrával, hasonlóan a finom cukorkristályokhoz. Ha a forgácsok ragacsossá válnak vagy gyurmára hasonlítanak, az azt jelzi, hogy a vágási hőmérséklet túl magas lett, és az anyag közeledik a lágyuláspontjához. A felület minőségét ezek a körülmények általában befolyásolják. Az átlátszó akril alkatrészek különösen érzékenyek erre a problémára. A forgács morfológiájának változásai gyakran a látható felületi hibák megjelenése előtt következnek be.
POM
A POM egyike azon műanyagoknak, amelyek jobb vágási teljesítményt nyújtanak a CNC megmunkálás során. Megfelelő paraméterek beállítása esetén a forgácsok egyenletes, száraz és sima felületű lapokként jelennek meg. A por megjelenése általában azt jelzi, hogy az előtolási paraméterek túl konzervatívak, és a szerszám nem használja ki teljes mértékben a vágási hatékonyságát. A szabálytalan, nagy darabok azt jelezhetik, hogy az egy menetben történő vágás mennyisége túl nagy, és a szerszámterhelés meghaladja az ésszerű tartományt.
PC
A PC chip morfológiája az akril és a POM közé esik. Normál forgácsolási körülmények között a forgácsok általában lemezszerűek. Különös figyelmet kell fordítani a forgácsélek állapotára. Ha az élek fényesek, vagy enyhe olvadásszerű nyomokat mutatnak, ez annak korai jele, hogy a forgácsolási hőmérséklet túl magas. A PC anyagok nagyon érzékenyek a hőre. A túlzott hőmérséklet belső feszültséget okozhat az alkatrészekben, ami befolyásolhatja a méretstabilitást a későbbi használat során.
PA
Száraz körülmények között a nejlonforgácsok általában hullámosak és lemezszerűek. Ha azonban az anyag nedvességtartalma túl magas, vagy a forgácsolási hőmérséklet megemelkedik, a forgácsok könnyen szálszerű formákká alakulhatnak. A nejlon erős nedvszívó képességgel rendelkezik. Az anyag megmunkálás előtti teljes szárítása hatékonyan csökkentheti a szálszerű forgácsok valószínűségét.
KANDIKÁL
A PEEK egy magas hőmérsékletű, viszonylag nagy vágási ellenállású műszaki műanyag. Normál körülmények között a forgácsok kemény, szemcsés részecskék, amelyek színe valamivel sötétebb, mint az eredeti anyagé. Ha a forgács színe jelentősen sötétebbé vagy barnává válik, az azt jelzi, hogy a vágási hőmérséklet meghaladta az ésszerű tartományt. Bár a PEEK olvadáspontja 340°C felett van, a folyamatos magas hőmérséklet belső feszültséget okozhat a munkadarabban. A megmunkálás után méretváltozások léphetnek fel, ezért a hőmérséklet-szabályozás továbbra is fontos.
Vágó hangok kombinálása az átfogó megítéléshez
A forgács morfológiája vizuális információt nyújt. A forgácsolási hangok változásaival kombinálva teljesebb értékelést nyújthat a megmunkálási körülményekről. Normál forgácsolás során a szerszám és az anyag között keletkező hangnak folyamatosnak és stabilnak kell lennie, nyilvánvaló ingadozások vagy megszakítások nélkül. Ekkor a forgácsok általában egyenletes, lapszerű vagy szemcsés formákként jelennek meg, és a két jel megerősíti egymást. Amikor a hang tompává és nehézzé válik, szabálytalan, szakaszos súrlódási hangokkal kísérve, a forgácsok gyakran porszerűek, ami azt jelzi, hogy a szerszám súrlódik, nem pedig forgácsol.
A legaggasztóbb helyzet az éles és szabálytalan zaj. Ez általában azt jelenti, hogy forgácsok tekeredtek a szerszám köré, vagy rátapadtak a vágóélre, és a forgácsolási körülmények romlottak. A folyamatos megmunkálás felületi károsodást okozhat. A precíziós műanyag alkatrészek megmunkálásakor a vágási rendellenességek hangváltozásokon keresztüli előrejelzése lehetővé teszi a kezelők számára, hogy leállítsák és beállítsák a gépet, mielőtt az a felületi minőséget befolyásolná. Ez az értékelési módszer nem igényel további felszerelést. A kezelők normál gépkezeléssel kapcsolatos ismeretein és a felhalmozott tapasztalatokon alapul. Sok tapasztalt kezelő már kifejlesztette azt a képességét, hogy a hangváltozásokat ösztönös válaszként használja a forgácsolási körülmények megítélésére. A forgácsmegfigyeléssel kombinálva ez nagymértékben javítja a problémaészlelés sebességét.
Gyakori kérdések
A műanyag alkatrészek CNC megmunkálása utáni forgácsokon keresztül visszavezethetők-e a korábbi megmunkálási problémák?
Igen. A megmunkálás befejezése után is értékes diagnosztikai információkat szolgáltathat a forgácsmorfológia. Például a forgácsokba keveredett rendellenes színű részecskék az anyag szennyeződéseire vagy a töltőanyagok egyenetlen eloszlására utalhatnak. A forgácsméret nagy eltérései a megmunkálási paraméterek vagy a szerszámállapot változásaira utalhatnak a feldolgozás során. Ezek a jelek segíthetnek a kezelőknek a következő gyártási tétel előtti beállítások elvégzésében, és megakadályozhatják ugyanazon problémák újbóli előfordulását. A már elkészült alkatrészek minőségének szempontjából azonban a tényleges mérési eredményeknek és a megjelenés ellenőrzésének kell továbbra is a végső alapnak maradnia.
Összegzés
A műanyag CNC megmunkálás forgácsmorfológiája gyakorlati alapot nyújt a forgácsolási körülmények megítéléséhez. Nincs szükség további ellenőrző berendezésekre; a kezelőknek csak tudatosan kell megfigyelniük és tapasztalatokat gyűjteniük a megmunkálás során. A különböző anyagok, paraméterek és szerszámállapotok eltérő forgácsjellemzőket eredményeznek. Ezen összefüggések megértése lehetővé teszi az időben történő beavatkozást, mielőtt a problémák komolyabbá válnának. A forgácsmegfigyelés és a forgácsolási hangok változásainak kombinálásával a megítélés pontossága tovább javítható, segítve a stabil megmunkálási minőség és a termelési hatékonyság fenntartását.
















