
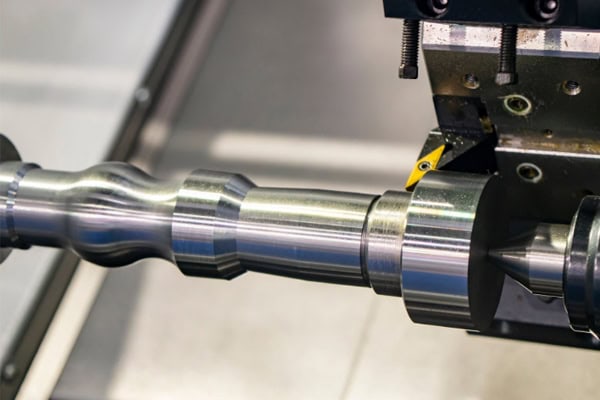
A CNC esztergálás központi szerepet játszik a gépgyártásban. A nagy pontosságú megmunkálás és az egy darabból álló költségellenőrzés egyensúlya elsődleges szempont a mérnökök és a beszerzési döntéshozók számára az iparágakban. A műszaki paraméterek apró módosításai közvetlenül meghatározzák az alkatrészek végső felületi érdességét, mérettűréseit és gyártási ciklusidejét.
A CNC esztergálás pontosságát befolyásoló tényezők
A CNC esztergák tényleges megmunkálási pontosságát a gép hardvere, a szerszám fizikai jellemzői és a forgácsolási környezet korlátozza. A kumulatív hibák kiküszöbölése jelentősen javíthatja az alkatrész állandóságát.
Gépi geometriai hibák és hődeformáció
A gép vezetősínjeinek párhuzamossága, az orsó kifutása és a vezérorsó holtjátéka a méretbeli eltérések alapvető okai. Hosszan tartó nagysebességű forgácsolási műveletek során az orsóház és az előtoló mechanizmusok közötti súrlódás hőt termel, ami a szerkezeti alkatrészek mikron szintű hőtágulásához vezet.
- Orsó radiális ütése: Az orsó forgása során fellépő axiális és radiális eltolódások közvetlenül átkerülnek a munkadarabra, ami torzulást okoz. Ennek enyhítésére nagy pontosságú előfeszített csapágyakat, valamint rendszeres ellenőrzést és beállítást kell alkalmazni.
- Hőmérséklet-egyensúly szabályozása: A folyamatos gépműködésből eredő hőmérséklet-emelkedés megváltoztatja a szerszámcsúcs tényleges koordinátáit. Az állandó hőmérsékletű hűtőrendszerek használata a vágófolyadék hőmérsékletének kezelésére csökkenti a szerkezeti hődeformáció hatását az axiális méretekre.
- Ismétlődő pozicionálási pontosság: A szervohajtáslánc kumulatív hibái a használati idő múlásával növekednek. A lineáris mérőlécek és a szervo visszacsatoló rendszerek kalibrálása rendszeresen kompenzálja a holtjátékot és biztosítja a pontos előtolást.
A geometriai hibák és a hőeltolódás szabályozása a méretstabilitás elsődleges védelme, szilárd alapot teremtve a későbbi nagy pontosságú műveletekhez.
Szerszámkopás és geometria kiválasztása
A forgácsolószerszámok megmunkálás közben intenzív mechanikai súrlódásnak és magas hőmérsékletnek vannak kitéve. A szerszám csúcsának rádiuszának kopása megváltoztatja a tényleges forgácsolási utat, ami nem kívánt méretbeli eltérést eredményez.
- Homlok- és hátszögek optimalizálása: A megfelelő szerszámgeometria-jellemzők kiválasztása jelentősen javítja a forgácsolási viselkedést. A homlokszög növelése csökkenti a forgácsolóerőket és minimalizálja a vékonyfalú deformációt, míg a megfelelő hátszög csökkenti a szerszámoldal és a munkadarab közötti súrlódást.
- Szerszámcsúcs-sugár kompenzáció (G41/G42): Ívek vagy kúpok esztergálásakor pontos szerszámcsúcs-sugár kompenzációt kell meghatározni a túlvágás vagy az alávágás elkerülése érdekében, biztosítva, hogy az összetett profilméretek megfeleljenek a rajzi előírásoknak.
- Bevonatanyag-illesztés: Az alapanyagon alapuló speciális szerszámbevonatok – például a TiAlN bevonatok rozsdamentes acélhoz és a bevonat nélküli vagy gyémántbevonatú lapkák alumíniumötvözetekhez – kiválasztása minimalizálja az élrátétképződést és meghosszabbítja a szerszám élettartamát.
A szerszámgeometriai paraméterek pontos kiválasztása és a szisztematikus kopáskompenzáció bevezetése jelentősen csökkenti a szerszámkopás okozta selejtarányokat.

Forgácsolási paraméterek optimalizálási stratégiái CNC esztergáláshoz
A megfelelő forgácsolási paraméterek beállítása közvetlenül befolyásolja a megmunkálás hatékonyságát és a felületi minőséget. A felületi sebesség, az előtolási sebesség és a forgácsolási mélység kiegyensúlyozott kombinációja optimális megmunkálási feltételeket eredményez.
A forgácsolási sebesség és az előtolási sebesség közötti kapcsolat
A forgácsolási sebesség (VC) és az előtolási sebesség (F) döntő hatással van a felületi minőségre. Az elméleti felületi érdesség egyenesen arányos az előtolás négyzetével, és fordítottan arányos a szerszám csúcssugarával.
| Anyag típusa | Ajánlott vágási sebesség (m/perc) | Simítási előtolási sebesség (mm/ford) | Közös lapkaminőség
|
| Alumíniumötvözet (6061/7075) | 300 - 800 | 0.05 - 0.15 | Keményfém / PCD |
| Szénacél (45# / 1045) | 150 - 280 | 0.08 - 0.20 | Bevonatos keményfém |
| Rozsdamentes acél (304/316) | 100 - 180 | 0.06 - 0.12 | Cermet / CBN |
| Titánötvözet (TC4 / Gr5) | 40 - 80 | 0.05 - 0.10 | Finomszemcsés keményfém |
Hűtőfolyadék kiválasztása és szállítási helye
A hűtőfolyadék nemcsak a hő elvezetésére szolgál, hanem a forgácsok eltávolítására és kenésre is. A pontatlan hűtőfolyadék-adagolás hőrepedést okoz a forgácsolólapkákon.
- Nagynyomású hűtőfolyadék-technológia: A hagyományos, alacsony nyomású hűtőfolyadék nehezen hatol be a forgácsolási zónában kialakult gőzgáton. A 70 bar feletti nagynyomású hűtőfolyadék eltöri a hosszú forgácsokat és meghosszabbítja a szerszám élettartamát mélyfurat-esztergálás során.
- Emulzió kontra szintetikus folyadék: A megfelelő hűtőfolyadék kiválasztása a megmunkálás intenzitása alapján létfontosságú. A nagy teljesítményű forgácsolás extrém nyomású adalékokkal ellátott emulziókat indokol, míg a simító esztergálás a nagy hőelvezetésű szintetikus folyadékok előnyeit élvezi.
- A forgácsolási zóna célzott kezelése: A folyadékáramlás iránya határozza meg a hőelvezetés hatékonyságát. A hűtőfolyadék pontos irányítása a szerszám-forgács határfelületére megakadályozza a száraz forgácsolást és a gyors lapkakopást.
A robusztus hűtőfolyadék-szűrés és a célzott adagolási mechanizmus létrehozása hatékony stratégiaként szolgál a munkadarab felületi minőségének és a szerszámköltségek összehangolására.
A torzítás szabályozása összetett, vékony falú esztergált alkatrészekben
A vékony falú alkatrészek rendkívül érzékenyek a rugalmas és képlékeny alakváltozásra a szorítóerők, a forgácsolóerők és a maradékfeszültségek együttes hatása alatt. Speciális megmunkálási technikákra van szükség ezen hatások elnyomására.
Rögzítési módszerek fejlesztései és speciális szerelvények
A szabványos hárompofás tokmányok könnyen okoznak háromszög alakú torzulást vékony falú hengeres munkadarabokban. Az erő nagyobb érintkezési felületen történő elosztása hatékony megoldást kínál.
- Kör alakú puha pofák: A teljes felületre kiterjedő befogás koncentrált befogási pontokat oszt el széles területen, a pontterhelést egyenletes felületi érintkezéssé alakítva, megakadályozva a körkörös elmozdulást.
- Hidraulikus tágítótüskék: A vékony falú hüvelyalkatrészek hajlamosak a repedésre egyenetlen terhelés alatt külső átmérők megmunkálása során. A tágítótüskékkel a belső furaton keresztül történő elhelyezés egyenletes radiális tágulást biztosít, biztosítva a belső és külső átmérők közötti koncentrikusságot.
- Hidraulikus befogás túlterhelés-szabályozása: A túlzott befogóerő visszapattanó deformációt okoz az alkatrész kioldása után. A hidraulikus nyomás csökkentése a belső támasztógyűrűkkel kombinálva növeli a munkadarab merevségét, elnyomva a befogás torzulását a forrásnál.
A rögzítőelemek geometriájának újrakonfigurálása és a szorítóerő-eloszlás optimalizálása lehetővé teszi a gyártók számára, hogy kiküszöböljék a kezdeti fizikai megterhelést az alkatrész beállítása során.
Folyamatútvonal-felosztás és feszültségmentesítés
A durva megmunkálás nagy mennyiségű belső maradékfeszültséget szabadít fel. A simító esztergálás előzetes feszültségmentesítés nélkül méretbeli eltolódásokat okoz, miután az alkatrészt kioldják a befogásból.
- A durva és simító megmunkálás szigorú szétválasztása: Az egymenetes gyártás erőltetése intenzív belső feszültséget szabadít fel, ami torzuláshoz vezet. A nagyolás után 0.5 mm-es ráhagyás hagyása és az alkatrész több mint 24 órás természetes öregedése vagy feszültségcsökkentő lágyítása stabilizálja a méreteket.
- Szimmetrikus forgácsolási stratégia: Az egyoldalú erőhatás hajlítást idéz elő. Vékony falú, szimmetrikus profilú alkatrészek esetén a váltakozó forgácsolási fogások kiegyenlítik a maradékfeszültséget, biztosítva a pontos geometriai alakzatokat.
- Nagy sebességű könnyű forgácsolás: A nagy fogásmélység a forgácsolóerők hirtelen növekedését okozza. A nagy orsósebesség, a sekély fogásmélység és a kis előtolási sebesség használata csökkenti a kényes, vékony falú szerkezetekre ható mechanikai erőket.
A gyártási lépések szisztematikus megtervezése a feszültségmentesítési módszerekkel együtt alapvető megoldást kínál a precíziós alkatrészek hosszú távú méretstabilitása érdekében.
Módszerek a darabonkénti CNC esztergálási költségek csökkentésére
A költségcsökkentés nem jelenti a minőség feláldozását; inkább az automatizálási szint emelésén, a szerszámpályák optimalizálásán és a szerszámélettartam meghosszabbításán múlik a nem produktív ciklusidő minimalizálása érdekében.
Automatizált be-/kirakodás és felügyelet nélküli gyártás
A kiegészítő, nem forgácsolással járó idő (beállítás, szerszámbeállítás, mérés) a teljes termelési ciklusok nagy részét teszi ki. Az automatizálás integrálása jelentősen növeli a gépek kihasználtságát.
- Rúdlehúzók és rúdadagolók: A kézi anyagadagolás munkaerő-igényes és megszakítja a termelési ritmust. A rúdadagolók esztergaközpontokkal való párosítása folyamatos automatikus rúdfeldolgozást tesz lehetővé, támogatva az éjszakai működést kezelői beavatkozás nélkül.
- Portálrobotos berakodás: A kézi berakodás ciklusbeli eltéréseket és biztonsági kockázatokat okoz. Egyetlen tárcsás vagy tengelyes alkatrészek esetében a portálrobotok másodpercnél rövidebb idő alatt berakodnak, így rendkívül konzisztens gyártási ütemidőket tartanak fenn, miközben csökkentik a sérülésveszélyt.
- Szerszámbeállítás gépen belül és folyamat közbeni ellenőrzés: A gépek leállítása szerszámbeállításhoz és gépen kívüli méréshez értékes orsóóra-veszteséget okoz. A gépek automatikus szerszámbemérőkkel és tapintókkal való felszerelése minimalizálja a beállítási állásidőt és automatikusan kompenzálja a szerszámkopást.
Az automatizált berendezések és az intelligens mérések manuális műveletek helyetti alkalmazása a költségcsökkentés és a hatékonyságnövelés elsődleges mozgatórugója.
Programoptimalizálás és szerszámpálya-csökkentés
A hatékony NC-kód írása kiküszöböli az üresjárati időt, növelve ezzel a forgácsolási hatékonyságot.
- Nem forgácsoló visszahúzási útvonalak optimalizálása: A derékszögű átmenetek szükségtelen lassítási késéseket okoznak. Az ív alapú be- és kivezetési mozgások használata a derékszögek helyett csökkenti az axiális gyorsulási/lassulási időt, összességében lerövidítve az alkatrészenkénti teljes ciklusidőt.
- Előprogramozott ciklusok alkalmazása: A szerszámutak soronkénti programozása hosszú kódot hoz létre, ami túlterhelheti a vezérlés feldolgozási sebességét. Az olyan előprogramozott ciklusok alkalmazása, mint a G71, G72 és G73, leegyszerűsíti a programstruktúrát és felgyorsítja a vezérlő végrehajtását.
- Egyidejű többszerszámos megmunkálás: Az egyrevolveres szekvenciális forgácsolás nem használja ki teljes mértékben a többtengelyes gép képességeit. A kétorsós, kétrevolveres esztergaközpontok az alkatrész mindkét végét egyidejűleg munkálják meg, megduplázva a termelést és csökkentve a berendezések értékcsökkenési költségeit.
Az NC programokon belüli időbeli redundanciák kiküszöbölése és a többtengelyes szinkronizáció kihasználása a teljes gyártási ciklusidőket a legapróbb részletekig lerövidíti.
















