
A sárgaréz megmunkálását széles körben értékelik kiváló megmunkálhatósága, korrózióállósága és vonzó megjelenése miatt. Általában precíziós alkatrészek gyártására használják autóiparban, repülőgépiparban, orvostudományban és elektromos alkalmazásokban. Ez a cikk kiemeli a sárgaréz megmunkálásának legfontosabb szempontjait, beleértve a megmunkálási technikákat, az alapvető paramétereket, a felületkezelést és a tipikus kihívásokat.
Mi az a sárgaréz
A sárgaréz egy réz-cink ötvözet, amelyet széles körben használnak a CNC megmunkálásban kiváló megmunkálhatóságának, stabilitásának és elektromos tulajdonságainak köszönhetően. Alacsony forgácsolási ellenállásának és nagy pontosságának köszönhetően ideális alkatrészgyártáshoz az elektronikai, autóipari, orvosi és dekoratív iparban.
Sárgaréz alkalmasság Fvagy CNC megmunkálás
A sárgaréz az egyik leginkább CNC-barát fém a képlékenysége, alacsony súrlódási együtthatója és stabil mikroszerkezete miatt. Megmunkálhatósági besorolása 100%-os az alapértékhez képest (C360), ami jelentősen magasabb, mint az alumíniumé (~70%) vagy a rozsdamentes acélé (~50%).
Alkalmassági kiemelések:
Kiváló forgácsolási teljesítmény: Az alacsony forgácsolási ellenállás lehetővé teszi a nagy sebességű előtolásokat (400–600 SFM), csökkentve a ciklusidőt, miközben szigorú tűréshatárokat tart fenn.
Méretstabilitás: A megmunkálás során bekövetkező minimális alakváltozás alkalmassá teszi a sárgarezet bonyolult és vékony falú alkatrészekhez. Egyszer egy 0.8 mm vastag sárgaréz házat megmunkáltam 12 000 fordulat/perc fordulatszámon, kiváló stabilitással.
Magas elektromos vezetőképesség: Ideális csatlakozókhoz, csatlakozókhoz és érzékelőházakhoz.
Kiváló korrózióállóság: Vízvezeték-alkatrészekhez, szelepekhez és kültéri szerelvényekhez alkalmas.
Előnyök Oréz ICNC megmunkálás
Kiváló megmunkálhatóság
Az alacsony forgácsolóerő 30–50%-kal növeli az élettartamot.
Megfelelő szerszámozással az elérhető felületi minőség Ra 0.4–1.6 μm között van.
A C360 sárgaréz fémleválasztási sebessége 2–3-szor nagyobb, mint a rozsdamentes acélé.
Gyorsabb megmunkálási ciklusok
Nagyobb előtolást és sebességet tesz lehetővé:
Vágási sebesség: 400–600 sfm
Előtolási sebesség: 0.005–0.015 IPR
Egy gyártási tételben az alumínium sárgarézzel való helyettesítése 22%-kal csökkentette a ciklusidőt.
Kiváló felületi minőség
A sárgaréz természetes módon sima felületeket eredményez, sok alkatrész nem igényel utólagos polírozást.
Méretstabilitás
A magas hővezető képesség csökkenti a hőképződést és minimalizálja a deformációt.
Ideális precíziós alkatrészekhez, például szeleptűkhöz, csatlakozókhoz, mikrokerekes fogaskerekekhez és csatlakozóházakhoz.
Költséghatékonyság
Gyorsabb megmunkálás + hosszú szerszáméltartam = 15–30%-kal alacsonyabb gyártási költség.
Gazdaságosabb, mint a rozsdamentes acél és más keményfémek.
Ingatlanok Oréz Fvagy CNC megmunkálás
A sárgaréz megmunkálása az anyag kiváló elektromos és hővezető képességének köszönhető, így ideális hőelvezető és elektromos csatlakozó alkatrészekhez. A cink javítja a korrózióállóságot nedves vagy sós környezetben, míg a nagy képlékenység támogatja az összetett geometriákat. Bár nem olyan erős, mint az acél, a sárgaréz kiegyensúlyozott szilárdság-keménység profilt kínál, amely számos általános alkalmazáshoz alkalmas.
| Tulajdon kategória | Kulcsparaméter | Jellemző értékek | Alkalmazás fókusz |
| Elektromos vezetőképesség | Elektromos vezetőképesség (IACS %) | 25–28% IIER | Elektromos csatlakozók, sorkapcsok, érintkezők |
| Hővezető | Hővezetőképesség (W/m·K) | 105-125 W/m·K | Hűtőbordák, hőátadó alkatrészek |
| Korróziós ellenállás | Korróziós fokozat | Magas (párás vagy tengeri környezetbe alkalmas) | Vízvezeték-szerelvények, szelepek, hajószerelési cikkek |
| Alakíthatóság / Hajlékonyság | Megnyúlás (%) | 25-45% | Mélyhúzott alkatrészek, hajlított alkatrészek, formázott formák |
| Erősség: | Szakítószilárdság (MPa) | 250-500 MPa | Szerkezeti elemek, teherhordó elemek |
| Keménység | Keménység (HRB) | 60-90 HRB | Kopóalkatrészek, menetes alkatrészek, precíziós illesztések |
Mik a CNC megmunkálásban használt általános sárgarézötvözetek
A különböző sárgarézötvözetek egyedi előnyöket kínálnak a megmunkálhatóság, a szilárdság, a korrózióállóság és a költségek tekintetében. Ezen különbségek megértése segít a mérnököknek a legjobb anyag kiválasztásában az alkalmazásukhoz, javítja a megmunkálási hatékonyságot, csökkenti a költségeket és biztosítja a CNC-megmunkált alkatrészek optimális teljesítményét.
C360 – Automata forgácsolással működő sárgaréz
A C360 körülbelül 3% ólmot tartalmaz, ami kivételes megmunkálhatóságot biztosít neki, és a CNC esztergálás legszélesebb körben használt sárgarézötvözetévé teszi.
Főbb tulajdonságok:
~60% réz, ~35% cink
2.5–3% ólomtartalom a kiváló megmunkálhatóság érdekében
Szakítószilárdság: ~350 MPa
25–40%-kal gyorsabb megmunkálás, mint a C260-nál
Legjobb alkalmazások:
Csavarok, szelepek, elektromos csatlakozók, nagy volumenű esztergáló alkatrészek.
Egy több mint 10 000 esztergált alkatrészt magában foglaló projektben a forgácsolási sebesség optimalizálása 38%-kal csökkentette a teljes megmunkálási időt.
C260 – Sárgaréz (betétes sárgaréz)
A 70/30-as sárgarézként ismert C260 kiemelkedő képlékenységet biztosít, így ideális hidegalakításhoz és hajlításhoz.
Főbb tulajdonságok:
~70% réz, ~30% cink
Szakítószilárdság: ~310 MPa
Megnyúlás: ≥ 30%
Ólommentes és környezetbarátabb
Legjobb alkalmazások:
Elektromos házak, bilincsek, szerelvények, díszítőelemek.
Gyakran ajánljuk a C260-at sajtolt alkatrészekhez, mivel alakíthatósága jobb, mint a C360-é.
C464 – Haditengerészeti réz
A C464 ~1% ónt tartalmaz, ami jelentősen javítja a korrózióállóságot tengervízben.
Főbb tulajdonságok:
~60% réz, ~39% cink, 1% ón
Szakítószilárdság: ~450 MPa
Kiváló ellenállás a cinkkiválás és a sósvízi korrózió ellen
Legjobb alkalmazások:
Hajócsavarok, szelepek, csapágyak, hőcserélők.
Az általunk támogatott hajószivattyú-projektekben a C464 acél megduplázta az élettartamát a hagyományos sárgarézhez képest.
C220 – Kereskedelmi bronz
A C220 több mint 90%-ban rezet tartalmaz, ami vöröses árnyalatot és kiváló korrózióállóságot, valamint jó szilárdságot kölcsönöz neki.
Főbb tulajdonságok:
~90% réz, ~10% cink
Szakítószilárdság: ~275 MPa
Kiváló hajlítási és hegesztési teljesítmény
Legjobb alkalmazások:
Dekoratív hardverek, építészeti elemek, dombornyomott panelek, hangszeralkatrészek.
Gazdagabb színe miatt a C220 népszerű választás a csúcskategóriás esztétikai termékek számára.
Milyen előfeldolgozási lépésekre van szükség a CNC sárgaréz megmunkálása előtt
A sárgaréz megmunkálásának megkezdése előtt elengedhetetlen a megfelelő előkészítés, mivel a különböző sárgarézötvözetek (C360, C260, C464, C220) megmunkálhatóságukban, keménységükben és képlékenységükben eltérőek. A hatékony előfeldolgozás csökkenti a szerszámkopást, megakadályozza az alkatrész deformálódását, javítja a stabilitást és kiváló minőségű eredményeket biztosít. Az alábbiakban egy professzionális és gyakorlati ellenőrzőlista található a megmunkálás előtti alapvető lépésekről.
Ötvözet azonosítás és tanúsítás
A különböző sárgaréz minőségek eltérően viselkednek a megmunkálás során.
Főbb lépések:
Erősítse meg a C360 automata sárgaréz minőségét (legjobb megmunkálhatóság, 2.5–3% ólomtartalom).
Erősítse meg a C260 sárgarézet (nagy képlékenység, de alacsonyabb megmunkálhatóság).
Erősítse meg a C464 Naval Brass minőségét (ónnal fokozott korrózióállóság, nehezebben forgácsolható).
Anyagvizsgálati tanúsítványok igénylése és összetétel-ellenőrzés elvégzése.
Stresszoldó lágyítás
A sajtolásból vagy húzásból származó maradékfeszültség deformációt okozhat a megmunkálás során.
Tipikus feltételek:
Hőmérséklet: 250-300°C
Tartási idő: 1–2 óra
Ideális vékony falú, hosszú tengelyekhez és nagy precíziós sárgaréz alkatrészekhez.
Tisztítás és zsírtalanítás
Az anyag tisztítása javítja a befogás stabilitását és csökkenti az élrátétképződést.
Módszerek:
Alkoholos vagy etanolos törlőkendő
Enyhén lúgos tisztítás
Ultrahangos tisztítás precíziós alkatrészekhez
Elővágás és ráhagyástervezés
A megfelelő anyagméretezés csökkenti a hulladékot és a megmunkálási időt.
Ajánlott juttatások:
Homlokfelület-ráhagyás: 0.3–0.5 mm
Külső kontúr: 0.5–1.0 mm
A C360-nak kevesebb, a C260/C464-nek több stabilitási ráhagyásra van szüksége.
Keménység és anyagegyenletességi ellenőrzés
A keménység változásai befolyásolják a forgácsképződést és a felületminőséget.
Tipikus keménység:
C360: ~78 HRB
C260: ~70 HRB
C464: 80–90 HRB
Szerelvények előkészítése
A sárgaréz puha és hajlamos a deformációra.
Ajánlások:
Használjon puha pofákat vagy védő alátéteket
Vékony falakhoz használjon vákuumos szerelvényeket
Hosszú alkatrészekhez használjon szegnyereg-támaszt
Hűtőfolyadék és kenés beállítása
A sárgaréz gyorsan forgácsol, de a hűtés továbbra is előnyös.
Ajánlott folyadékok:
Vízben oldódó hűtőfolyadék
Könnyű vágóolaj a kiváló felületért
Száraz vágás elfogadható C360 esetén alacsony terhelés mellett
CAM szimuláció és szerszámpálya-optimalizálás
A sárgaréz nagy fordulatszámot tesz lehetővé, ezért a programozást optimalizálni kell.
Ellenőrző lista:
HSM / adaptív szerszámpályák használata
Növelje a forgácsolási sebességet és az előtolást C360 esetén
Csökkentse az oldalirányú erőket vékony falú sárgaréz alkatrészeknél
A sárgaréz CNC megmunkálásakor figyelembe veendő főbb paraméterek
A sárgaréz megmunkálásakor a forgácsolási sebesség, az előtolás, a szerszámválasztás és a forgácsolási mélység optimalizálása közvetlenül befolyásolja a felületminőséget, a pontosságot, a szerszám élettartamát és a megmunkálási stabilitást. Mivel az olyan ötvözetek, mint a C360, C260 és C464, keménységükben, képlékenységükben és ólomtartalmukban különböznek, ezen paraméterek finomhangolása elengedhetetlen.
Vágási sebesség
A forgácsolási sebesség az egyik legfontosabb tényező, amely befolyásolja a megmunkálás hatékonyságát és a felületi integritást.
Ajánlott vágási sebességek:
C360: 350–600 SFM (106–183 m/perc)
C260: 250–450 SFM (76–137 m/perc)
Mérnöki alapelv:
A sárgaréz nagy forgácsolási sebességet tesz lehetővé az alacsony súrlódás és a jó forgácsképződés miatt, de a túlzott hő felgyorsíthatja a szerszámkopást.
Valódi példa:
A C360 csatlakozó megmunkálása során a forgácsolási sebesség 300-ról 500 SFM-re történő növelése 22%-kal csökkentette a ciklusidőt, és 1.2 μm-ről 0.6 μm-re javította a felületi minőséget.
Előtolási sebesség optimalizálása
Az előtolási sebesség befolyásolja a forgácstörést, a sorjaképződést és a méretismétlési pontosságot.
Ajánlott adagolási sebességek:
Simítás: 0.03–0.08 mm/ford
Nagyolás: 0.08–0.20 mm/ford
Elv:
A túl alacsony előtolás súrlódást és sorjákat okoz, a túl nagy előtolás pedig észrevehető szerszámnyomokat eredményez.
Mérnöki tipp:
Mély zsebek esetén ügyeljen a stabil előtolásra, hogy elkerülje a szerszám rezgését és az élek lekerekülését.
Finommegmunkálás és szerszámkiválasztás
A megfelelő szerszámgeometria határozza meg a pontosságot és a felület fényességét.
Legjobb eszközbeállítások:
Anyag: Bevonat nélküli keményfém
Geometria: 10–20°-os homlokszög, éles élek, polírozott hornyok
Marók: 2–3 élű, 40°-os spirálszöggel
Miért működik ez:
A sárgaréz az éles, bevonat nélküli szerszámokat részesíti előnyben, a bevonatok extra súrlódást okozhatnak.
Eredmény példa:
Egy 3 élű, bevonat nélküli keményfém maró a C260 alkatrész érdességét Ra 1.6 μm-ről 0.4 μm-re csökkentette.
Vágási mélység és lépésvezérlés
A forgácsolási mélységnek és a lépésköznek pontosnak kell lennie a rezgés elkerülése és a finom felületek elérése érdekében.
Ajánlott vágási mélység (DOC):
Nagyolás: 0.5–1.5 mm
Simítás: 0.1–0.4 mm
Ajánlott átlépés:
Simítás: a szerszámátmérő 10–30%-a
Elv:
A kisebb átlépés javítja a felületminőséget és csökkenti a kagylónyomokat.
Gyakorlati példa:
A C360 díszítőelemein 15%-os átlépést alkalmazva közel tükörsima, megmunkált felületet kaptunk polírozás nélkül.
Felületkezelési beállítások Fvagy CNC megmunkált sárgaréz
A felületkezelés elengedhetetlen a sárgaréz megmunkálásakor, mivel közvetlenül befolyásolja a megjelenést, a korrózióállóságot, a kopásállóságot és a hosszú távú tartósságot. A megfelelő felületkezelés fokozza az esztétikát, fokozza a védelmet és optimalizálja a funkcionális teljesítményt a CNC megmunkálás után.
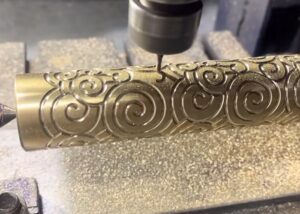
polírozás
A polírozás az egyik leggyakoribb sárgaréz megmunkálási módszer, amellyel sima, fényes és tükörsima megjelenést érnek el.
Főbb pontok:
Elérhető érdesség : Ra 0.2–1.2 μm
Alkalmazások : luxus hardverek, világítástechnikai alkatrészek, dekorációs elemek
Hogyan működik : a csiszolóanyagok eltávolítják a mikrohibákat a fényvisszaverő képesség fokozása érdekében
Előnyök : javítja a megjelenést és kissé fokozza a korrózióállóságot
Példa:
A csúcsminőségű, dekoratív C360 sárgaréz alkatrészek esetében a többlépcsős polírozás a felületi érdességet 32 Ra-ról körülbelül 8 Ra-ra csökkentheti.
Porbevonat és galvanizálás
A bevonatok és a galvanizálás további védelmet nyújtanak és javítják a megjelenést a teljesítményorientált alkalmazásokban.
Gyakori bevonatoló fémek:
Nikkel – nagy keménység és kopásállóság
Króm – tükörsima felület, erős korrózióállóság
Arany/Ezüst – prémium elektronikai vagy dekorációs felhasználásra
A porbevonat előnyei:
3–5× nagyobb korrózióállóság
Testreszabható színek
Alkalmazások:
Elektronika, hajózási hardverek, orvostechnikai eszközök, korrózióveszélyes alkatrészek
Hónolás és polírozás
A honolás szabályozott mikrotextúrákat biztosít a fokozott funkcionális teljesítmény érdekében.
Főbb jellemzők:
Keresztsraffozási mintázatot hoz létre
Tipikus érdesség : Ra 0.4–0.8 μm
Javítja a kenést és a méretkonzisztenciát
Használási esetek:
Hidraulikus alkatrészek, csúszó mechanizmusok, szeleptestek, precíziós furatok
Homokszóró
A homokfúvás tiszta, matt felületet hoz létre, vagy javítja a bevonat tapadását.
Részletek:
Médialehetőségek : üveggyöngyök, gránát
Érdességtartomány : Ra 1.5–4.0 μm
Eltávolítja a megmunkálási nyomokat és egyenletes textúrát biztosít
Alkalmazások:
Dekoratív matt felületek, bevonatolás előtti előkezelés, enyhe sorjátlanítás
Gyakori kihívások Isárgaréz megmunkálás Zés hogyan To Oldd meg őket
Bár a sárgaréz kiváló megmunkálhatóságáról ismert, az ötvözetek, például a C360, C260 és C464 közötti eltérések kihívást jelenthetnek a CNC megmunkálás során. Az olyan problémák, mint a gyors szerszámkopás, a hőfelhalmozódás és a felületi hibák, negatívan befolyásolhatják a pontosságot, a felületminőséget és a szerszám élettartamát.
Szerszámkopási kihívások
Probléma áttekintése
Az ólomötvözetek (pl. C360) nagysebességű megmunkálása továbbra is fokozatos oldal- és homlokkopást okozhat.
A keményebb sárgaréz típusok, mint például a C260 és a C464, felgyorsítják a szerszámkopást, különösen mély forgácsolás vagy folyamatos esztergálás esetén.
Megoldások
Használjon nagy keménységű és kopásállóságú keményfém szerszámokat.
Növelje a homlokszöget és tartsa élesen a vágóéleket a tapadás és a súrlódás minimalizálása érdekében.
Nagyobb forgácsolási sebességet alkalmazzon mérsékelt előtolási sebességgel, csökkentve az élrátétképződést.
Alkalmazzon minimálkeményítőt vagy permetezzen hűtőfolyadékot a hőmérséklet és a súrlódás csökkentése érdekében túlhűtés nélkül.
Hőtermeléssel és hűtéssel kapcsolatos problémák
Probléma áttekintése
A sárgaréz jól vezeti a hőt, de nagy sebességű vagy mélyforgácsolás során továbbra is kialakulnak helyi forró pontok.
A túlzott hő méretbeli eltérést, szerszámlágyulást vagy a vágóél mikrotöredezését okozhatja.
Megoldások
Tartson fenn folyamatos szerszámpályákat az ismételt újrakapcsolási hőcsúcsok elkerülése érdekében.
Csökkentse a forgácsolási mélységet (DOC) és az átlépést a stabil hőeloszlás érdekében.
Használjon nagynyomású hűtőfolyadékot vagy minimálkenést a forgácsolási zóna közvetlen hűtéséhez.
Optimalizálja a szerszámpályákat HEM (nagy hatékonyságú megmunkálás) segítségével a terhelés és a hőkoncentráció csökkentése érdekében.
Felületi hibák ellenőrzése
Probléma áttekintése
A gyakori felületi hibák a következők:
sorját
kínzó
Cseppentő nyomok
Ezeket a problémákat jellemzően tompa szerszámok, alacsony előtolás, géprezgés vagy nem megfelelő forgácsolási paraméterek okozzák.
Megoldások
Növelje az előtolási sebességet, hogy elkerülje az anyag súrlódás miatti szakadását.
Használjon éles marókat, és rendszeresen cserélje a lapkákat a sorjaképződés minimalizálása érdekében.
Csökkentse a rezgést a befogás megerősítésével és a szerszám túlnyúlásának minimalizálásával.
Enyhe letörések hozzáadásával csökkenthető a másodlagos sorjátlanításra fordított idő.
Mit Alkalmazási területek Alkalmasak Fvagy CNC megmunkált sárgaréz alkatrészek
A CNC-megmunkált sárgaréz alkatrészeket széles körben használják kiváló megmunkálhatóságuk, korrózióállóságuk és esztétikájuk miatt. Az autóiparban és az elektromos alkalmazásokban a sárgaréz szilárdságot és magas vezetőképességet biztosít az olyan alkatrészeknek, mint a hűtőmagok és csatlakozók. A repülőgépiparban és az orvostudományban is nagyra értékelik precíziós és antimikrobiális teljesítménye miatt.
| Alkalmazás | Használja az ügyet | Főbb tulajdonságok |
| Autóipar és villamosipar | A sárgarezet autóipari alkatrészekben használják, mint például a hűtőmagok és az elektromos csatlakozók. | Szilárdság, korrózióállóság, vezetőképesség |
| Repülőgépipar és orvostudomány | A sárgarezet nagy precíziós alkatrészekhez használják a repülőgépiparban, valamint antimikrobiális sebészeti eszközökhöz az orvostudományban. | Precízió, szilárdság, antimikrobiális tulajdonságok |
| Dekoratív és építészeti | A sárgarezet dekoratív és építészeti elemekben, például kilincsekben és szerelvényekben használják. | Esztétikai vonzerő |
| Víz- és fűtésszerelés | A sárgarezet széles körben használják vízvezeték-alkatrészekhez, például csapokhoz, szelepekhez és szerelvényekhez, korrózióállósága és tartóssága miatt. | Korrózióállóság, tartósság |
| Hangszerek | A sárgarezet akusztikus tulajdonságai miatt olyan hangszerek gyártásában használják, mint a trombiták, szaxofonok és harsonák. | Akusztikai tulajdonságok, alakíthatóság |
| Tengeri ipar | A sárgarezet tengeri alkatrészekben, például hajócsavarokban, perselyekben és szerelvényekben használják, mivel ellenáll a sósvízi korróziónak. | Korrózióállóság, szilárdság |
| Ipari és hidraulikus | A sárgarezet hidraulikus szerelvényekhez és szelepekhez használják, mivel tartós és nagynyomású környezetben is megmunkálható. | Tartósság, magas megmunkálhatóság |
| Consumer Electronics | A sárgarezet kiváló vezetőképessége miatt csatlakozókban, kapcsolókban és terminálokban használják a szórakoztató elektronikában. | Elektromos vezetőképesség, megmunkálhatóság |
| Energiaipar | A sárgarezet szilárdsága és vezetőképessége miatt olyan energiarendszerekben használják, mint az energiaátviteli és -elosztó alkatrészek. | Szilárdság, vezetőképesség, tartósság |
| Ékszerek és divat | A sárgarezet ékszerekben és divatkiegészítőkben használják esztétikai értéke és könnyű alakíthatósága miatt. | Esztétikai megjelenés, formázhatóság |
GYIK
Sárgaréz Good Fvagy megmunkálás?
Igen, a sárgaréz kiváló anyag a megmunkáláshoz a magas megmunkálhatósága, alacsony súrlódása és könnyű forgácsolhatósága miatt. A 100-as megmunkálhatósági besorolásnak (standard C360 sárgarézzel) köszönhetően a sárgaréz gyors anyageltávolítást és minimális szerszámkopást tesz lehetővé. Alakíthatósága, korrózióállósága és bonyolult formákra alakíthatósága ideálissá teszi CNC megmunkáláshoz, különösen a nagy pontosságot és összetett kialakítást igénylő alkatrészekhez olyan iparágakban, mint az elektronika, az autóipar és a vízvezeték-szerelés.
Mit Is The Mcsiszoló Ttürelmetlenség Fvagy sárgaréz?
A sárgaréz alkatrészek tipikus megmunkálási tűrése ±0.001″ (0.025 mm) és ±0.005″ (0.127 mm) között mozog, a bonyolultságtól és az alkalmazástól függően. Nagy pontosságú alkalmazásokhoz, például elektromos csatlakozókhoz vagy repülőgépipari alkatrészekhez, szigorúbb, ±0.0005″ (0.0127 mm) tűrések is elérhetők. A tűréshatár olyan tényezőktől függ, mint a használt sárgaréz ötvözet, a megmunkálási módszer, a szerszám állapota és az alkatrész geometriája. A rendszeres minőségellenőrzések és az optimalizált megmunkálási paraméterek biztosíthatják a sárgaréz alkatrészek lehető legjobb tűréshatárát.
Miért Is BRass Mérc Mmegindokolható Than Bbronz?
A sárgaréz képlékenyebb, mint a bronz, elsősorban az összetétele miatt. A sárgaréz rézből és cinkből áll, a cinktartalom pedig lágyabbá és könnyebben megmunkálhatóvá teszi az ötvözetet. Ez lehetővé teszi, hogy a sárgaréz repedésmentesen alakítható legyen. Másrészt a bronz réz és ón ötvözet, az óntartalom növeli a keménységét és szilárdságát, ami csökkenti a képlékenységét. Ennek eredményeként a sárgaréz alkalmasabb a bonyolult alakítást igénylő alkalmazásokhoz, míg a bronz jobb szilárdságú és tartósabb.
Miért Is BRass Harder Than Either Of Its Ckomponensek?
A sárgaréz keményebb, mint az egyes alkotóelemei, a réz és a cink, az ötvözési folyamat miatt, amely szilárd oldatot hoz létre, amely erősíti az anyagot. A sárgaréz cinktartalma kristályos szerkezetet alkot, amely javítja az összkeménységet a tiszta rézhez képest. Ezenkívül a cink jelenléte csökkenti a réz alakíthatóságát, így az ötvözet merevebb és ellenállóbb a deformációval szemben. A sárgaréz keménységét a réz és a cink fajlagos aránya is befolyásolhatja, a magasabb cinktartalom jellemzően növeli a keménységet, miközben kissé csökkenti a képlékenységet.
Mit Are Some Tips For Mcsiszoló BRass Ckomponensek?
Sárgaréz alkatrészek megmunkálásakor fontos éles keményfém szerszámokat használni a nagyobb tartósság és a jobb felületi minőség érdekében. Tartsa fenn az optimális forgácsolási sebességet, amely jellemzően 80 és 150 SFM (felületi láb/perc) között van, a sárgaréz ötvözettől függően. Használjon mérsékelt előtolási sebességet a szerszámkopás és a felületi hibák elkerülése érdekében. Alkalmazzon megfelelő hűtési módszereket, például levegőt vagy vágófolyadékokat a hőtermelés kezelésére és az anyag torzulásának csökkentésére. Rendszeresen ellenőrizze a szerszám állapotát, és állítsa be a megmunkálási paramétereket az alkatrész minőségének és hatékonyságának fenntartása érdekében.
Összegzés
A sárgaréz CNC megmunkálása olyan előnyöket kínál, mint a könnyű megmunkálhatóság, a korrózióállóság és az esztétikai megjelenés, így ideális választás számos iparág számára. A sárgaréz tulajdonságainak megértésével és a megfelelő ötvözetek, szerszámok és felületek kiválasztásával kiváló minőségű eredményeket biztosíthat. Akár autóiparban, repülőgépiparban vagy dekorációs alkalmazásokban van szó, a CNC megmunkálás megbízható és költséghatékony megoldást kínál a precíziós alkatrészekhez. Optimalizálja a megmunkálási paramétereket, és kövesse a legjobb gyakorlatokat a hatékonyság, a tartósság és a pontosság elérése érdekében. Készen áll a sárgaréz megmunkálási képességeinek maximalizálására? Beszéljünk arról, hogyan segíthetünk!
















