
CNC obrada plastike je proizvodna metoda koja koristi CNC alatne strojeve kao jezgru, kontrolirajući kretanje alata za rezanje putem programa za precizno rezanje plastičnih materijala. Široko se koristi u elektroničkim kućištima, medicinskim dijelovima, mehaničkim strukturnim komponentama i razvoju industrijskih prototipova. U usporedbi s tradicionalnim metodama obrade, CNC obrada plastike ima prednosti kao što su visoka fleksibilnost, stabilna preciznost i brza izrada prototipa, ali također postavlja veće zahtjeve na kontrolu procesa.
Bit CNC obrade plastike
-
Definicija CNC obrade plastike
CNC obrada plastike odnosi se na proizvodni proces koji koristi računalni numerički upravljački sustav za upravljanje alatima za rezanje strojeva za izvođenje rezanja, glodanja, bušenja i drugih operacija obrade plastičnih materijala. Njegova jezgra je precizna kontrola putanje alata putem digitalnih programa (G-kod), čime se postiže visokoprecizna obrada složenih strukturnih dijelova. Za razliku od injekcijskog prešanja, CNC obrada ne zahtijeva kalupe i može izravno izrezati željeni oblik iz lima ili šipki, što je čini vrlo pogodnom za proizvodnju malih serija i faze razvoja proizvoda.
-
Karakteristike obrade plastike
Plastični materijali karakteriziraju se niskim točkama taljenja, niskom krutošću i visokom toplinskom osjetljivošću, što ih čini osjetljivijima na učinke temperature, sila rezanja i sila stezanja tijekom obrade. Na primjer, toplina stvorena tijekom obrade može uzrokovati omekšavanje i deformaciju materijala, dok neravnomjeran pritisak stezanja može dovesti do savijanja. Stoga CNC obrada plastike nije samo „problem rezanja“ već i „problem kontrole materijala“.
-
Važnost tijeka procesa
Kod CNC obrade plastike, racionalnost tijeka procesa izravno određuje konačnu kvalitetu. Ako je dizajn procesa nerazuman, čak i uz visoku preciznost opreme, mogu se pojaviti problemi poput dimenzijskih odstupanja, hrapavosti površine ili strukturne nestabilnosti. Stoga su standardizirani procesi temelj za osiguranje stabilne proizvodnje.
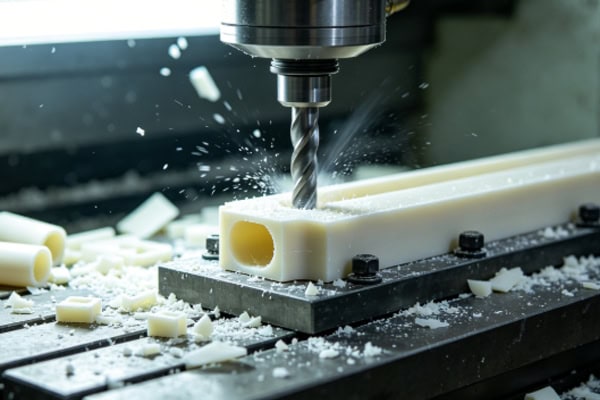
Tijek obrade
-
Dizajn proizvoda i CNC programiranje
Prvi korak u CNC obradi plastike je dizajn proizvoda i generiranje programa. Inženjeri trebaju koristiti CAD softver za dovršetak 3D modeliranja i generiranje putanja alata u CAM softveru. U ovoj fazi potrebno je u potpunosti uzeti u obzir karakteristike plastičnih materijala, kao što su izbjegavanje pretjerano tankih struktura, smanjenje dizajna oštrih kutova i optimizacija ujednačenosti debljine stijenke kako bi se smanjio rizik od deformacije obrade. Nakon što je program generiran, potrebna je simulirana obrada kako bi se provjerila racionalnost putanje alata i izbjegli sudari alata ili prekomjerno rezanje.
-
Priprema i predobrada materijala
Prije strojne obrade, plastični materijal treba pregledati i prethodno obraditi. To uključuje potvrdu da dimenzije materijala zadovoljavaju zahtjeve, provjeru površinskih pukotina ili nedostataka te određivanje je li potrebno žarenje radi oslobađanja unutarnjeg naprezanja. Za visoko higroskopne materijale, sušenje je također potrebno kako bi se spriječili mjehurići zraka ili promjene dimenzija tijekom strojne obrade.
-
Stezanje, pozicioniranje i otklanjanje grešaka u opremi
Fiksiranje materijala ključni je korak koji utječe na točnost obrade. Stezanje mora osigurati jednoliku silu kako bi se izbjegla lokalizirana prezategnutost koja bi mogla dovesti do deformacije. Za tanke ploče ili obradke velike površine obično se koriste metode vakuumske adsorpcije ili višetočkovnog oslanjanja. Istovremeno, podešavanje alatnog stroja, kalibracija nulte točke i provjere stanja alata potrebne su kako bi se osiguralo da je oprema u stabilnom radnom stanju.
-
Izvođenje postupne CNC obrade
Stvarna strojna obrada obično se dijeli u tri faze: gruba obrada, poluzavršna obrada i završna obrada. Gruba obrada se prvenstveno koristi za brzo uklanjanje viška materijala i utvrđivanje osnovnog oblika; poluzavršna obrada se koristi za stabilizaciju strukture i smanjenje unutarnjeg naprezanja; završna obrada se koristi za konačnu kontrolu dimenzija i optimizaciju kvalitete površine. Ovaj fazni pristup učinkovito smanjuje rizike povezane s jednim rezom.
-
Naknadna obrada i kontrola kvalitete
Nakon obrade, obradak treba ostaviti da odstoji kako bi se unutarnje naprezanje postupno oslobodilo. Zatim se provodi dimenzijska kontrola pomoću kalipera, koordinatnih mjernih strojeva ili projektora kako bi se potvrdila sukladnost s konstrukcijskim zahtjevima. Za visokoprecizne dijelove može se izvesti sekundarna završna obrada kako bi se osigurala konzistentnost.
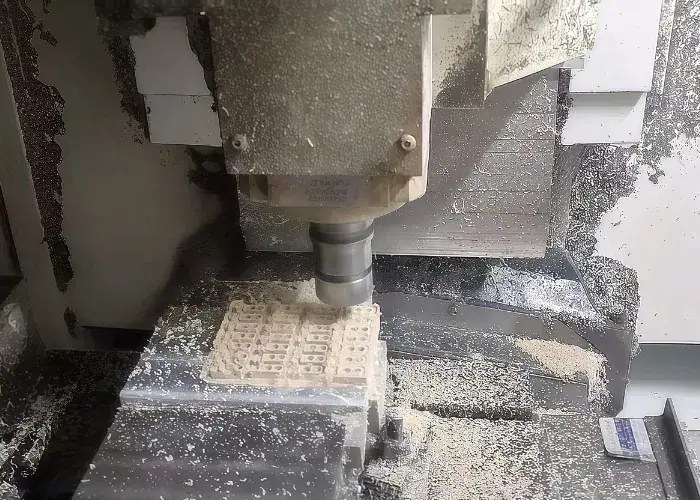
Ključne kontrolne točke koje utječu na kvalitetu
-
Znanstveno podešavanje parametara rezanja
Parametri rezanja, uključujući brzinu vretena, brzinu pomaka i dubinu rezanja, ključni su čimbenici koji utječu na kvalitetu obrade. Prekomjerna brzina vretena može generirati toplinu, što dovodi do omekšavanja materijala; nedovoljna brzina pomaka može povećati vrijeme trenja, što također rezultira akumulacijom topline. Stoga su potrebne dinamičke prilagodbe na temelju karakteristika različitih plastičnih materijala, umjesto korištenja fiksnih parametara.
-
Odabir alata i kontrola trošenja
Stanje alata izravno utječe na performanse rezanja. Oštri alati za rezanje smanjuju otpor rezanju i stvaranje topline; tupi alati povećavaju trenje, što dovodi do hrapavih površina ili čak spaljivanja materijala. Za obradu plastike općenito se preporučuju alati s jednom oštricom ili specijalizirani alati za plastiku kako bi se smanjila toplina rezanja i poboljšala učinkovitost uklanjanja strugotine.
-
Toplinsko upravljanje i optimizacija uklanjanja strugotine
Plastika je vrlo osjetljiva na temperaturu, stoga se akumulacija topline mora kontrolirati tijekom obrade. To se može postići optimizacijom putanje alata kako bi se smanjilo dulje vrijeme zadržavanja rezanja i korištenjem zračnog hlađenja za pomoćno hlađenje. Nadalje, dobar dizajn uklanjanja strugotine ključan je za sprječavanje sekundarnog trenja i stvaranja topline od strugotine u području obrade.
-
Dizajn učvršćenja i kontrola naprezanja
Pribori ne samo da drže obradak na mjestu, već i izravno utječu na deformaciju obrade. Prekomjerna sila stezanja može uzrokovati savijanje nakon otpuštanja naprezanja; nestabilno stezanje može dovesti do vibracija koje utječu na točnost. Stoga treba usvojiti ujednačen dizajn sile, u kombinaciji s mekim podmetanjem kako bi se smanjila lokalizirana koncentracija tlaka.
Zašto materijal određuje rezultate obrade?
-
Visokostabilne inženjerske plastike
POM i PEEK su često korišteni visokoučinkoviti materijali u CNC obradi plastike. POM (polimer oksid) nudi izvrsnu dimenzijsku stabilnost i otpornost na habanje, što ga čini pogodnim za precizne mehaničke dijelove; PEEK (poliesterski bez napora) ima visoku temperaturnu otpornost i visoku čvrstoću, što ga čini pogodnim za vrhunska područja poput zrakoplovstva i medicine. Iako su ovi materijali skuplji, nude najbolju stabilnost obrade.
-
Konvencionalne inženjerske plastike
ABS i PC su široko korišteni materijali opće namjene. ABS ima dobre performanse obrade i nisku cijenu, što ga čini pogodnim za konstrukcijske komponente; PC ima dobru prozirnost i čvrstoću, ali je osjetljiviji na toplinu obrade, što zahtijeva strogu kontrolu parametara.
-
Lako obradivi, ali osjetljivi materijali
PMMA (akril) i PVC se relativno lako obrađuju, ali su vrlo osjetljivi na toplinu i naprezanje, skloni pucanju, savijanju ili izbjeljivanju. Stoga je tijekom obrade potrebna preciznija kontrola procesa, a koncentracija naprezanja treba biti minimizirana.
-
Osnovna načela odabira materijala
U praktičnim primjenama, odabir materijala mora se sveobuhvatno razmotriti u kombinaciji s namjenom proizvoda, zahtjevima za preciznošću i proračunom troškova. Visoka preciznost daje prednost stabilnim materijalima, izgled daje prednost prozirnim materijalima, a projekti osjetljivi na troškove zahtijevaju ravnotežu između performansi i ekonomičnosti.
Česta pitanja
Zašto postoji tako velika razlika u preciznosti između CNC obrade plastike različitih proizvođača? Mnogi kupci smatraju da isti crteži daju značajno različite rezultate kada ih obrađuju različiti proizvođači. Glavni razlog leži u razlikama u mogućnostima upravljanja procesom, uključujući odabir alata, postavke parametara rezanja, dizajn pribora i metode rukovanja materijalom. Čak i korištenjem iste opreme, nedovoljno iskustvo ili nestandardni procesi mogu dovesti do dimenzijskih odstupanja, hrapavosti površine ili deformacije. Stoga stabilnost CNC obrade ne ovisi samo o opremi, već i o ukupnoj razini vještine i akumuliranom iskustvu.
U zaključku
CNC obrada plastike obuhvaća početni dizajn i programiranje, međupripremu materijala i kontrolu obrade te završnu inspekciju i stabilizacijsku obradu. Svaka faza je međusobno povezana i nezamjenjiva. Ako se bilo koji korak ne obavi pažljivo, može dovesti do netočnih dimenzija, deformacije ili nezadovoljavajuće kvalitete površine. Nadalje, plastika je vrlo osjetljiva na temperaturu i naprezanje, što proces obrade čini složenijim nego kod metala, zahtijevajući precizniju kontrolu parametara i racionalniji dizajn pribora. Osim toga, značajne razlike između različitih materijala znače da će čak i uz izvrsne tehnike obrade, neprimjeren odabir materijala otežati postizanje idealnih rezultata.















