
Termoformiranje u odnosu na injekcijsko prešanje uobičajena je usporedba u proizvodnji kada inženjeri trebaju odabrati pravu metodu proizvodnje plastičnih dijelova. Oba procesa mogu proizvesti funkcionalne termoplastične dijelove, ali koriste različite oblike materijala, strukture alata, razine tlaka, pravila dizajna i modele troškova. Pravi izbor ovisi o veličini dijela, geometriji, toleranciji, kvaliteti površine, obujmu proizvodnje i fazi razvoja.
Ovaj vodič objašnjava kako funkcioniraju termoformiranje i injekcijsko prešanje, gdje svaki proces daje najbolje rezultate, kako se razlikuju troškovi izrade alata i vrijeme isporuke, koji su čimbenici dizajna i materijala važni, kako treba procijeniti toleranciju i kvalitetu dijelova te kako inženjeri mogu odabrati bolji proces za plastična kućišta, poklopce, ladice, kućišta, ploče i precizno lijevane komponente.
Što je termoformiranje?
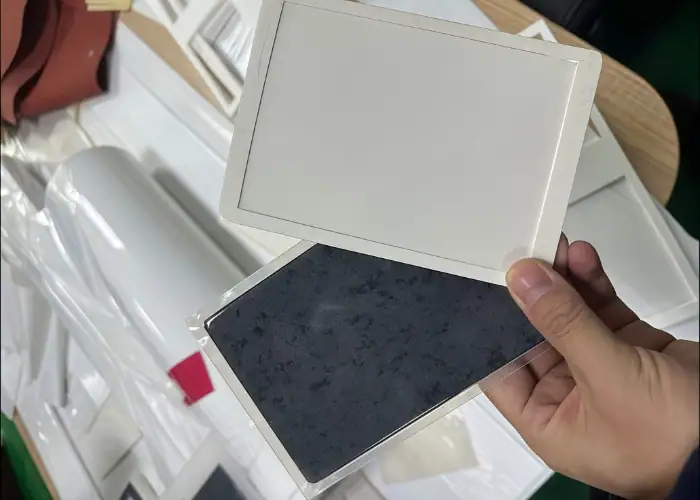
Termoformiranje je proces proizvodnje plastike kojim se zagrijana plastična folija oblikuje preko ili u kalup. Obično se koristi za veće dijelove, plitke do umjereno duboke oblike, ladice za pakiranje, poklopce opreme, unutarnje ploče i plastična kućišta gdje jedna strana dijela jače kontrolira konačnu površinu od druge strane.
Kako funkcionira termoformiranje
Termoformiranje započinje termoplastičnim limom, a ne plastičnim kuglicama. Lim se zagrijava dok ne postane dovoljno mekan za oblikovanje, a zatim se navlači preko kalupa pomoću vakuuma, tlaka, mehaničke pomoći ili kombinacije metoda oblikovanja. Nakon hlađenja, dio se obrezuje kako bi se uklonio višak materijala oko oblikovanog oblika.
Budući da je početni materijal lim, postupak je posebno praktičan za velike plastične dijelove s relativno jednostavnom geometrijom. Može oblikovati široke površine, zakrivljene ploče, pladnjeve, poklopce, obloge i ljuske bez potrebe za teškim dvostranim čeličnim kalupom. To čini termoformiranje atraktivnim za prototipove i proizvodnju manjih serija.
Oblikovani dio obično zahtijeva sekundarno obrezivanje, bušenje, glodanje ili završnu obradu rubova nakon oblikovanja. Ovi dodatni koraci dio su normalnog tijeka rada termoformiranja. Za inženjerske dijelove, metodu obrezivanja, toleranciju ruba, položaj rupe i zahtjeve za površinu treba uzeti u obzir zajedno s postupkom oblikovanja.
Vakuumsko oblikovanje i oblikovanje pod tlakom
Vakuumsko oblikovanje jedna je od najjednostavnijih metoda termoformiranja. Zagrijana plastična folija postavlja se preko kalupa, a vakuum je povlači prema površini alata. Korisna je za poklopce, pladnjeve, ploče, ambalažu i dijelove koji ne zahtijevaju vrlo oštre detalje ili čvrstu definiciju površine.
Tlačno oblikovanje koristi dodatni tlak zraka kako bi se zagrijani lim čvršće pritisnuo uz kalup. To može poboljšati detalje, teksturu površine i definiciju značajki u usporedbi s jednostavnim vakuumskim oblikovanjem. Često se koristi kada dio zahtijeva bolji izgled ili kontroliraniju kvalitetu površine.
Obje metode su ograničene načinom na koji se lim rasteže tijekom oblikovanja. Do stanjivanja materijala može doći u kutovima, dubokim izvlačenjima i područjima visokog istezanja. Inženjeri bi trebali pregledati omjer izvlačenja, radijus kuta, raspodjelu debljine stijenke i zahtjeve za obrezivanje prije nego što odaberu termoformiranje za funkcionalni plastični dio.
Tipične karakteristike termoformiranih dijelova
Termoformirani dijelovi često su veliki, tankostijeni, lagani i relativno otvorenog oblika. Uobičajeni primjeri uključuju pladnjeve, poklopce, štitnike strojeva, obloge uređaja, unutarnje ploče, komponente ambalaže, dijelove za izlaganje, kućišta medicinske opreme i unutarnje obloge vozila.
Postupak je manje prikladan za male, vrlo složene dijelove s mnogo unutarnjih detalja. Ne može stvoriti zatvorene unutarnje elemente na isti način kao što to može injekcijsko prešanje jer se plastični lim oblikuje s jedne strane. Elementi poput dubokih rebara, izbočina, brzih spojeva i preciznih unutarnjih struktura mogu zahtijevati sekundarnu montažu ili drugi postupak.
Termoformiranje i dalje može biti dobra opcija kada je dizajn usklađen s procesom. Velika površina, umjerena dubina, niži proračun za alate, brz razvoj i fleksibilne promjene dizajna idu u prilog termoformiranju. Ključno je izbjeći primjenu očekivanja dizajna injekcijskog prešanja na proces oblikovanja lima.
Što je injekcijsko prešanje?
Brizganje je proces proizvodnje plastike kojim se rastaljena plastika ubrizgava u zatvorenu šupljinu kalupa pod tlakom. Obično se koristi za proizvodnju velikih količina, detaljne plastične komponente, dijelove s uskim tolerancijama, složene oblike, unutarnje značajke, rebra, izbočine, spojeve, navoje i sklopove koji zahtijevaju ponovljivu geometriju.
Kako funkcionira injekcijsko prešanje?
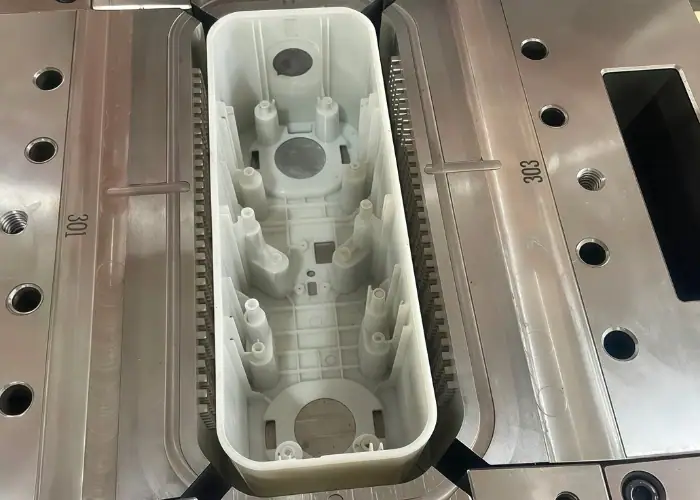
Brizganje započinje plastičnim kuglicama koje se po potrebi suše, tope u zagrijanoj bačvi i ubrizgavaju u šupljinu kalupa. Šupljina definira potpunu geometriju dijela, uključujući vanjske površine, unutarnje značajke, rebra, izbočine, rupe, kopče i ostale detalje oblikovanja. Nakon hlađenja, kalup se otvara i izbacuje gotovi dio.
Za razliku od termoformiranja, injekcijsko prešanje koristi zatvoreni kalup s jezgrom i šupljinom. To omogućuje procesu precizniju kontrolu obje strane dijela. Visoki tlak ubrizgavanja pomaže rastaljenoj plastici da ispuni male detalje, tanke dijelove, složene kutove i funkcionalne značajke koje bi bilo teško stvoriti oblikovanjem lima.
Kalup je obično složeniji i skuplji od alata za termoformiranje. Može uključivati klizače, podizače, igle za izbacivanje, kanale za hlađenje, umetke, vrata, vodilice i ventilacijske elemente. Ovo veće ulaganje u alate može se opravdati kada su važni obujam proizvodnje, složenost dijelova, tolerancija i ponovljivost.
Zašto se injekcijsko prešanje bavi složenom geometrijom?
Brizganje može proizvesti složene dijelove jer rastaljena plastika teče u oblikovanu šupljinu umjesto da se rasteže iz ravne ploče. To omogućuje dizajnerima da uključe rebra, izbočine vijaka, kopče, žive šarke, teksturirane površine, podreze s alatima i precizne značajke montaže.
Postupak je posebno koristan za dijelove kojima je potrebna i funkcionalna čvrstoća i detaljna geometrija. Elektronička kućišta, konektori, komponente medicinskih uređaja, automobilske kopče, nosači, zupčanici, poklopci i precizna kućišta često koriste injekcijsko prešanje jer su njihove značajke male i strogo kontrolirane.
Međutim, složena geometrija i dalje zahtijeva proizvodni dizajn. Debljina stijenke, ugao, položaj otvora, duljina protoka, hlađenje, skupljanje, oznake izbacivača i linije razdvajanja moraju se pregledati prije izrade alata. Injekcijsko prešanje daje veću slobodu dizajna od termoformiranja, ali također zahtijeva jače inženjerstvo kalupa.
Tipične karakteristike dijelova dobivenih injekcijskim prešanjem
Dijelovi izrađeni brizganjem mogu biti mali, detaljni, ponovljivi i vrlo funkcionalni. Često uključuju unutarnje značajke koje smanjuju vrijeme sastavljanja ili zamjenjuju više komponenti. Nakon što je kalup izrađen i validiran, brizganje može proizvesti velike količine s konzistentnim oblikom i relativno niskom jediničnom cijenom.
Proces je manje ekonomičan kada je potreban samo mali broj jednostavnih dijelova. Dizajn i izrada kalupa mogu potrajati, a inženjerske promjene nakon izrade alata mogu biti skupe. Za rano testiranje koncepta ili male količine velikih panela, termoformiranje može biti brže i jeftinije.
Brizganje postaje privlačnije kada dio zahtijeva uske tolerancije, složenu strukturu, proizvodnju s više šupljina, visoku ponovljivost ili dugoročnu stabilnost proizvodnje. Za mnoge plastične proizvode, odluka o procesu manje ovisi o tome može li se dio izraditi injekcijskim prešanjem, a više o tome opravdavaju li volumen i zahtjevi ulaganje u alate.
Termoformiranje u odnosu na injekcijsko prešanje: Brza usporedba
Najlakši način za usporedbu termoformiranja i injekcijskog prešanja jest promatranje alata, geometrije dijela, obujma proizvodnje, tolerancije, oblika materijala i naknadne obrade. Oba procesa mogu proizvesti korisne plastične dijelove, ali rješavaju različite proizvodne probleme.
| Faktor usporedbe | termičke obrade | Injekcijsko oblikovanje |
| Polazni materijal | Termoplastična ploča | Plastične kuglice ili smola |
| Struktura alata | Obično jednostrani kalup | Zatvoreni kalup s jezgrom i šupljinom |
| Trošak alata | Niži početni troškovi alata | Viši početni trošak alata |
| Olovo Vrijeme | Često brže za alate i promjene dizajna | Dulje zbog složenosti kalupa |
| Najbolja veličina dijela | Veliki, tankozidni, otvoreni oblici | Dijelovi s malim do srednje velikim detaljima |
| Detalji geometrije | Ograničeni unutarnji detalji | Snažni detalji i složene značajke |
| Kontrola zida | Stanjivanje lima mora se kontrolirati | Debljina stijenke je projektirana u kalupu |
| Sposobnost tolerancije | Umjereno, ovisi o oblikovanju i obrezivanju | Bolje za uske i ponovljive dimenzije |
| Količina proizvodnje | Mali do srednji volumen, neki veliki dijelovi | Srednje do velike količine, masovna proizvodnja |
| Sekundarne operacije | Često je potrebno obrezivanje i glodanje | Često manje obrezivanja, ali možda će biti potrebna kontrola vrata/bljeskalice |
| Fleksibilnost dizajna | Lakša modifikacija alata | Promjene mogu biti skupe nakon izrade alata |
| Tipična primjena | Pladnjevi, poklopci, ploče, kućišta, obloge | Kopče, kućišta, kapice, konektori, precizne komponente |
Termoformiranje je obično bolji izbor kada je dio velik, tanak, relativno jednostavan i zahtijeva niže troškove alata ili bržu iteraciju dizajna. Brizganje je obično bolji izbor kada je dio manji, detaljniji, ima manje tolerancije ili se proizvodi u velikim količinama.
Razlike u troškovima alata i vremenu isporuke
Izrada alata jedna je od najvećih razlika između termoformiranja i injekcijskog prešanja. Termoformiranje alata obično je jednostavnije jer se lim oblikuje preko jedne površine kalupa. Alati za injekcijsko prešanje moraju izdržati tlak i kontrolirati cijelu 3D šupljinu, pa zahtijevaju više inženjeringa, strojne obrade i validacije.
Trošak alata za termoformiranje
Alati za termoformiranje često se izrađuju od aluminija, kompozitnih materijala ili drugih materijala koji se lakše obrađuju, ovisno o zahtjevima projekta. Budući da je kalup obično jednostran, njegovo projektiranje, obrada, podešavanje i popravak mogu biti jeftiniji od potpunog kalupa za injekcijsko ubrizgavanje.
Zbog nižih troškova izrade alata, termoformiranje je atraktivno za prototipove, prilagođene dijelove, pilot-proizvode i proizvode malih serija. Ako se dizajn promijeni tijekom razvoja, kalup se često može brže modificirati. Za velike ploče ili poklopce, prednost u cijeni može postati još važnija.
Međutim, niži troškovi alata ne znače niže troškove u svakom slučaju. Termoformirani dijelovi mogu zahtijevati obrezivanje, CNC glodanje, bušenje, montažu ili završnu obradu površine. Ako je potrebno mnogo sekundarnih operacija, ukupna razlika u troškovima između termoformiranja i injekcijskog prešanja može se smanjiti.
Trošak alata za brizganje kalupa
Kalupi za injekcijsko brizganje su skuplji jer moraju kontrolirati rastaljenu plastiku pod tlakom. Alat može zahtijevati kaljeni čelik ili aluminij, kanale za hlađenje, sustave za izbacivanje, klizače, podizače, umetke, odzračivanje, poliranje, teksturiranje i precizno poravnanje između polovica kalupa.
Kalup također mora biti izrađen za ponovljivost. Proizvodni kalup za injekcijsko ubrizgavanje može raditi tisuće ili milijune ciklusa, stoga se trajnost, ravnoteža hlađenja i izbacivanje dijelova moraju pažljivo projektirati. To povećava troškove unaprijed, ali može smanjiti troškove po jedinici tijekom dugog proizvodnog ciklusa.
Brizganje je često teško opravdati za vrlo male količine, osim ako dio nema zahtjevnu geometriju ili zahtjeve za performanse. Nakon što se volumen proizvodnje poveća, viši trošak kalupa može se rasporediti na više dijelova. Zbog toga se injekcijsko prešanje često odabire za ponovljenu proizvodnju i masovnu proizvodnju.
Vrijeme isporuke i iteracija dizajna
Termoformiranje alata često ima kraće vrijeme isporuke jer je kalup jednostavniji i lakši za modificiranje. To može pomoći timovima za proizvode da testiraju velike poklopce, ladice, kućišta i dizajn ambalaže prije nego što se odluče za skuplji proces. Također je korisno kada se konačni dizajn još uvijek razvija.
Brizganje plastike općenito zahtijeva više vremena prije početka proizvodnje. Dizajn kalupa, strojna obrada, montaža, poliranje, uzorkovanje i validacija procesa zahtijevaju vrijeme. Promjene dizajna nakon dovršetka kalupa mogu zahtijevati zavarivanje, ponovnu strojnu obradu, zamjenu umetka ili čak novi alat u težim slučajevima.
Za rani razvoj, termoformiranje može omogućiti brže učenje. Za zrelije proizvode, injekcijsko prešanje može pružiti bolju stabilnost proizvodnje. Faza projekta je važna: izrada prototipa i dugoročni proizvodni program mogu zahtijevati različite procesne izbore čak i za slične plastične dijelove.
Razmatranja dizajna i geometrije dijelova
Geometrija dijela često određuje proces prije troškova. Termoformiranje i injekcijsko prešanje oblikuju plastiku na različite načine, tako da ne podržavaju iste oblike. Dizajn koji dobro funkcionira za injekcijsko prešanje može biti nemoguć ili neučinkovit za termoformiranje, a termoformirani dizajn možda neće zahtijevati složenost injekcijskog prešanja.
Debljina stijenke i raspodjela materijala
Termoformiranje započinje s ravnim limom, pa se debljina stijenke mijenja kako se lim rasteže preko kalupa. Duboki izvlačenja, oštri kutovi i visoki elementi mogu uzrokovati stanjivanje. To znači da konačna debljina dijela nije jednostavno ista kao originalna debljina lima u svakom području.
Brizganje kontrolira debljinu stijenke kroz šupljinu kalupa. Projektant definira nominalnu debljinu stijenke, rebra, izbočine i prijelaze u CAD modelu. Izazov nije istezanje lima, već protok materijala, hlađenje, skupljanje, tragovi udubljenja, savijanje i ravnoteža pakiranja.
Za termoformiranje, inženjeri bi trebali procijeniti omjer izvlačenja i rizik od stanjivanja. Za injekcijsko prešanje trebali bi procijeniti ujednačenu debljinu stijenke i mogućnost oblikovanja. Oba procesa zahtijevaju kontrolu stijenke, ali način loma je različit. Termoformiranje riskira rastegnuta tanka područja, dok injekcijsko prešanje riskira neravnomjerno hlađenje i skupljanje.
Detalji, rebra, izbočine i podrezi
Termoformiranje je ograničeno kada dijelovi trebaju detaljne unutarnje značajke. Rebra, izbočine, kopče, kopče i precizne točke montaže možda će trebati lijepiti, mehanički pričvrstiti ili strojno obraditi nakon oblikovanja. To može povećati vrijeme montaže i smanjiti integraciju dizajna.
Brizganje može stvoriti mnoge od ovih značajki izravno u oblikovanom dijelu. Rebra mogu dodati krutost, izbočine mogu podupirati vijke, kopče mogu podupirati montažu, a oblikovani detalji mogu smanjiti sekundarne operacije. Zbog toga je injekcijsko prešanje snažan izbor za funkcionalna kućišta i precizne plastične komponente.
Podrezivanje također zahtijeva pregled procesa. Termoformiranje ima ograničenu mogućnost podrezivanja jer se dio mora osloboditi iz kalupa, a lim se mora oblikovati bez kidanja. Injekcijsko prešanje može podržati podrezivanje klizačima, podizačima, sklopivim jezgrama ili sekundarnim operacijama, ali te značajke povećavaju složenost i troškove alata.
Veličina i oblik dijela
Termoformiranje se često koristi za velike plastične dijelove jer se postupkom mogu oblikovati široke površine jednostavnijim alatima. Veliki poklopci, pladnjevi, unutarnje ploče vozila, kućišta opreme i obloge uređaja uobičajeni su primjeri. Postupak je praktičan kada je dio otvoren, tanak i ne zahtijeva mnogo unutarnjih oblikovanih detalja.
Brizganje je obično bolje za male do srednje dijelove s većom gustoćom elemenata. Vrlo veliki dijelovi brizgani su mogući, ali veličina stroja, sila stezanja, cijena kalupa, vrijeme hlađenja i kontrola savijanja postaju glavni problemi. Za velike tanke ploče, termoformiranje može biti ekonomičnije.
Otvorenost oblika je važna. Plitka ljuska ili ploča dobro pristaje termoformiranju. Zatvorena kutija, precizni konektor, kućište mjenjača ili dio s više unutarnjih značajki obično bolje pristaje injekcijskom prešanju. Geometriju dijela treba pregledati prije usporedbe troškova.
Odabir materijala i kvaliteta površine
I termoformiranje i injekcijsko prešanje koriste termoplaste, ali format materijala i ponašanje obrade su različiti. Termoformiranje koristi plastične ploče, dok injekcijsko prešanje koristi pelete ili smolu. To utječe na dostupnost materijala, površinsku obradu, kontrolu stijenki i raspon vrsta dostupnih za proizvodnju.
Termoformirajući materijali
Termoformiranje obično koristi materijale u pločama kao što su ABS, HIPS, PETG, PVC, polikarbonat, akril, HDPE i druge termoplastike dostupne u obliku ploča. Ovi materijali mogu zadovoljiti različite zahtjeve za otpornost na udarce, prozirnost, krutost, boju, teksturu, kemijsku otpornost i izgled.
Budući da materijal započinje kao ploča, kvaliteta površine može biti jaka prije oblikovanja. Boja, tekstura, sjaj i uzorak mogu se ugraditi u samu ploču. To je korisno za vidljive poklopce, pladnjeve, panele i proizvode gdje je izgled važan, ali nije potrebna složena unutarnja geometrija.
Ograničenje je u tome što nije svaka smola za injekcijsko prešanje lako dostupna ili praktična u obliku lista. Ponašanje materijala tijekom zagrijavanja i istezanja također je važno. Neki se materijali lako oblikuju, dok drugi mogu pokazivati stanjivanje, izbjeljivanje uslijed naprezanja, površinske nedostatke ili lošu reprodukciju detalja ako se uvjeti procesa ne kontroliraju.
Materijali za injekcijsko prešanje
Brizganje može koristiti širok raspon termoplastičnih smola, uključujući robnu plastiku, inženjersku plastiku, punjene materijale, ojačane vrste, vrste usporivače gorenja, prozirne materijale, elastomere i visokoučinkovite polimere. To inženjerima daje više mogućnosti za mehaničke i toplinske performanse.
Aditivi materijala mogu se koristiti za poboljšanje čvrstoće, krutosti, otpornosti na habanje, otpornosti na toplinu, kemijske otpornosti, boje ili otpornosti na plamen. Najlon punjen staklom, polikarbonat, ABS, POM, PP, PE, PBT, PPS i druge inženjerske vrste uobičajeni su u oblikovanim komponentama.
Materijal i dalje mora biti usklađen s dizajnom dijela. Skupljanje, duljina tečenja, osjetljivost na vlagu, ponašanje pri hlađenju, savijanje i površinska obrada utječu na kvalitetu injekcijskog lijevanja. Smola koja dobro mehanički funkcionira i dalje može stvarati probleme s lijevanjem ako debljina stijenke i dizajn otvora nisu prikladni.
Površinska obrada i izgled
Termoformiranje može proizvesti atraktivne površine jer originalni lim već može imati boju, sjaj, teksturu ili dekorativnu završnu obradu. Korisno je za velike vidljive dijelove gdje su izgled, brendiranje i kontinuitet površine važni. Međutim, detalji površine ograničeni su metodom oblikovanja, teksturom alata i istezanjem lima.
Brizganje također može pružiti visoku kvalitetu površine putem poliranih, teksturiranih ili jetkanih kalupa. Može stvoriti detaljne površinske značajke, logotipe, brojeve dijelova, teksture i funkcionalne površine izravno u kalupu. Rezultat je vrlo ponovljiv kada su kalup i proces stabilni.
Rizici kvalitete površine razlikuju se između dva procesa. Termoformiranje može pokazati stanjivanje, stvaranje mreža, tragove obrezivanja ili istezanje teksture. Brizganje može pokazati tragove udubljenja, linije zavara, tragove toka, tragove zatvarača, tragove izbacivanja ili varijacije sjaja. Odabrani proces trebao bi odgovarati zahtjevima vidljive površine.
Tolerancija, ponovljivost i kontrola kvalitete
Očekivanja tolerancije trebaju biti realna za svaki proces. Termoformiranje može proizvesti korisne i ponovljive dijelove, ali je općenito manje precizno od injekcijskog prešanja za složene dimenzije. Injekcijsko prešanje može držati čvršće i ponovljivije elemente, ali zahtijeva dobro osmišljen alat i kontroliranu obradu.
Kontrola tolerancije u termoformiranju
Na toleranciju termoformiranja utječu debljina lima, ujednačenost zagrijavanja, istezanje materijala, temperatura kalupa, ponašanje hlađenja, točnost obrezivanja i stabilnost uređaja. Budući da lim mijenja debljinu i oblik tijekom oblikovanja, konačne dimenzije mogu varirati više nego u kalupu za injekcijsko ubrizgavanje sa zatvorenom šupljinom.
Obrezani rubovi, rupe, utori i izrezi mogu zahtijevati CNC glodanje, rezanje matricama ili sekundarnu strojnu obradu. Ove operacije mogu poboljšati lokaciju elemenata, ali dodaju korake procesa. Točnost gotovog dijela može ovisiti o obrezivanju i pričvršćivanju koliko i o samom oblikovanju.
Za velike termoformirane dijelove, tolerancija bi trebala biti povezana s potrebama montaže. Kozmetički poklopac može omogućiti veću toleranciju od odgovarajućeg kućišta ili zatvorenog kućišta. Inženjeri bi trebali definirati koje su značajke kritične, koji su rubovi obrezani i kako će se dio pregledavati.
Kontrola tolerancije u injekcijskom prešanju
Brizganje može postići visoku ponovljivost jer šupljina definira oblik dijela, a proces se može stabilizirati za ponovljene cikluse. Kritične značajke poput izbočina, kopči, rupa, rebara i spojnih površina mogu se oblikovati s dobrom konzistentnošću kada se kontrolira skupljanje i alati.
Tolerancija i dalje ovisi o materijalu, debljini stijenke, temperaturi kalupa, tlaku pakiranja, hlađenju, položaju otvora i dizajnu dijela. Materijali s velikim skupljanjem ili punjeni materijali mogu se ponašati drugačije u smjeru toka. Debeli dijelovi mogu uzrokovati udubljenje, savijanje ili dimenzijsko pomicanje ako je hlađenje neravnomjerno.
Kontrola kvalitete dijelova izrađenih injekcijskim prešanjem često uključuje dimenzijsku inspekciju, vizualne provjere, funkcionalna ispitivanja, praćenje težine, pregled tlaka u šupljini i validaciju procesa. Nakon što se proces stabilizira, injekcijsko prešanje može podržati proizvodnju s visokom konzistentnošću od dijela do dijela.
Razlike u funkcionalnom pregledu
Termoformirani dijelovi često se pregledavaju s obzirom na ukupni oblik, liniju obrezivanja, položaj rupe, izgled površine, stanjivanje stijenke i pristajanje u veće sklopove. Budući da dijelovi mogu biti veliki i fleksibilni, funkcionalni mjerači ili montažne armature mogu biti korisniji od mjerenja svake dimenzije zasebno.
Dijelovi izrađeni brizganjem često se pregledavaju s obzirom na detaljne dimenzije, savijanje, tragove udubljenja, ispadanje, ostatke otvora, kvalitetu oblikovanih elemenata i prianjanje montaže. Mali elementi mogu zahtijevati pregled CMM-om, optičko mjerenje, igličaste mjerače, mjerače za provjeru ispravnosti/neispravnosti ili automatsku provjeru.
Plan inspekcije trebao bi odražavati kako će se dio koristiti. Termoformirani poklopac opreme i brizgani konektor ne trebaju istu strategiju kvalitete. Izbor procesa trebao bi uključivati ne samo način izrade dijela, već i način provjere.
Primjena termoformiranja i injekcijskog prešanja
Termoformiranje i injekcijsko prešanje služe automobilskoj, industrijskoj, medicinskoj, elektroničkoj, potrošačkoj i ambalažnoj industriji, ali obično služe različitim vrstama dijelova. Razumijevanje prikladnosti primjene pomaže u izbjegavanju odabira procesa samo zato što je poznat ili dostupan.
Automobilska i industrijska oprema
Termoformiranje se često koristi za unutarnje ploče automobila, nadzorne ploče, naslone sjedala, zaštitne poklopce, pladnjeve, štitnike strojeva i kućišta opreme. Ovi dijelovi mogu biti veliki, lagani i vizualno važni, ali im možda nisu potrebni gusti unutarnji detalji.
Brizganje je uobičajeno za automobilske kopče, konektore, ručke, nosače, pričvršćivače, mala kućišta i precizne funkcionalne komponente. Ovi dijelovi često zahtijevaju ponovljivu geometriju, snažnu integraciju značajki i stabilnu proizvodnju u velikim količinama.
Industrijska oprema može koristiti oba procesa. Veliki štitnici, ploče, poklopci i kućišta mogu se termooblikovati, dok se gumbi, kopče, kućišta, brtve, čahure i funkcionalni plastični dijelovi mogu brizgati. Najbolji izbor ovisi o tome ponaša li se dio više poput oblikovane ljuske ili detaljno oblikovane komponente.
Medicina, elektronika i automatizacija
Termoformiranje se koristi za medicinske posude, poklopce uređaja, ploče opreme, zaštitnu ambalažu i transportne komponente. Može proizvesti čiste, lagane dijelove s dobrom vidljivošću i praktičnom ekonomičnošću malog volumena, posebno kada je dizajn velik ili zahtijeva česta ažuriranja.
Brizganje je poželjno za precizne medicinske komponente, kućišta dijagnostičkih uređaja, male mehanizme, elektronička kućišta, konektore, gumbe, kopče i dijelove za automatizaciju. Ovi proizvodi često zahtijevaju strogu kontrolu dimenzija, ponovljivost i integrirane značajke montaže.
U elektronici i automatizaciji, veličina i detalji dijela obično su ključni. Ako komponenta mora smjestiti senzore, zaštititi strujne krugove, uklopiti se u sklop ili držati čvrsto poravnanje, injekcijsko prešanje je često prikladnije. Ako je dio veliki poklopac ili zaštitna ladica, termooblikovanje može biti bolji izbor.
Ambalaža, potrošački proizvodi i veliki omoti
Termoformiranje se široko koristi za pakiranje pladnjeva, školjki, blister pakiranja, posuda za hranu, obloga za uređaje, pladnjeva za izlaganje i velikih zaštitnih poklopaca. Ovi proizvodi često imaju koristi od niskih troškova alata, brze iteracije i učinkovitog oblikovanja lima.
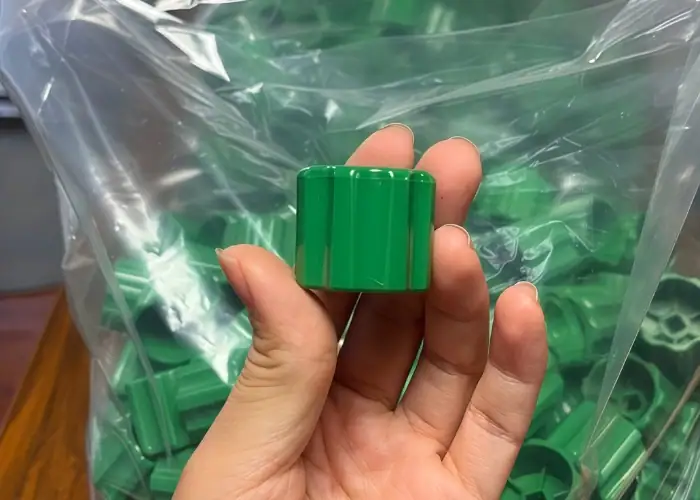
Brizganje je uobičajeno za čepove, zatvarače, male potrošačke proizvode, spremnike s detaljnim navojima, ručke, kućišta, igračke, kuhinjski alat i strukturne plastične komponente. Posebno je korisno kada dio mora uključivati precizne oblikovane elemente ili se proizvoditi u vrlo velikim količinama.
Veliki poklopci i kućišta ključno su područje odlučivanja. Jednostavan veliki poklopac može se termoformirati, dok detaljno kućište s izbočinama, rebrima, kopčama, brtvama i unutarnjim točkama montaže može zahtijevati injekcijsko prešanje ili hibridni pristup. Geometrija i funkcija montaže trebale bi voditi odluku.
Pitanja i odgovori
Je li termoformiranje jeftinije od injekcijskog prešanja?
Termoformiranje obično ima niže početne troškove izrade alata jer se često koriste jednostavniji jednostrani kalupi. Međutim, ukupni trošak ovisi o obrezivanju, radu, otpadu materijala, veličini dijela i obujmu proizvodnje. Brizganje može koštati više u fazi izrade alata, ali može postati ekonomičnije za detaljne dijelove velikih količina.
Koji je postupak bolji za velike plastične dijelove?
Termoformiranje je često bolje za velike, tankostijene plastične dijelove kao što su poklopci, pladnjevi, obloge, ploče i kućišta. Alati su obično jednostavniji i isplativiji za velike površine. Brizganje može izraditi velike dijelove, ali cijena kalupa, veličina stroja, sila stezanja i kontrola hlađenja postaju zahtjevniji.
Koji proces daje bolje tolerancije?
Brizganje općenito pruža bolju kontrolu tolerancija i ponovljivost, posebno za detaljne značajke, spojne površine, rebra, izbočine, kopče i male funkcionalne dijelove. Termoformiranje se može ponoviti za veće oblike, ali istezanje i obrezivanje lima otežavaju uske lokalne tolerancije.
Može li se isti plastični materijal koristiti za oba procesa?
Neki termoplasti dostupni su za oba procesa, ali termoformiranje koristi materijal u listovima, dok se za injekcijsko prešanje koriste peleti ili smola. Ista obitelj polimera može se ponašati drugačije u oblikovanju listova i injekcijskom prešanju. Odabir materijala treba uzeti u obzir dostupnost, debljinu, ponašanje pri oblikovanju, skupljanje, površinsku obradu i funkcionalne zahtjeve.
Zaključak
Termoformiranje i injekcijsko prešanje proizvode korisne plastične dijelove, ali nisu međusobno zamjenjivi procesi. Termoformiranje je bolje za velike, tankostijene, otvorene dijelove s nižim troškovima alata i bržim promjenama dizajna, dok je injekcijsko prešanje bolje za detaljne, ponovljive dijelove s uskim tolerancijama i veće količine proizvodnje. Pravi izbor ovisi o geometriji, ponašanju materijala, proračunu za alate, vremenu isporuke, toleranciji i ukupnim troškovima proizvodnje.
U TiRapidu pružamo usluge precizne CNC obrade metalnih i plastičnih dijelova po narudžbi, pomažući kupcima u razvoju prototipova, komponenti povezanih s kalupima, alatnih umetaka, pribora i funkcionalnih dijelova s kontroliranom kvalitetom obrade i pouzdanim inženjerskim performansama.
















