
Hrapavost površine CNC tokarenja jedan je od najvažnijih pokazatelja kvalitete u preciznoj obradi. Za osovine, čahure, konektore, navojne komponente, dijelove ventila i visokoprecizne rotirajuće komponente, samo ispunjavanje dimenzijskih zahtjeva ne znači nužno da je proces obrade završen. Hrapavost površine, tragovi obrade, neravnine i lokalizirani nedostaci također mogu utjecati na montažu i funkcionalne performanse. Različiti materijali, alati za rezanje, radijusi vrha alata, brzine vretena, brzine pomaka, dubine rezanja i uvjeti hlađenja mogu utjecati na konačnu završnu obradu površine. Prilikom nabave usluga CNC tokarenja, proizvođači bi trebali definirati potrebnu Ra vrijednost prema namjeravanoj primjeni i koristiti kontrolirani proces obrade kako bi održali konzistentnu kvalitetu površine u svim proizvodnim serijama.
Zašto je hrapavost površine važna kod CNC tokarenja?
Hrapavost površine više je od specifikacije vezane uz izgled. Za komponente koje zahtijevaju spajanje, brtvljenje, klizanje ili rotaciju velikom brzinom, mikroskopski profil površine može utjecati na trenje, trošenje, performanse brtvljenja i uvjete montaže. Na primjer, kada osovina dodiruje ležaj ili klipnjača radi s brtvenom komponentom, prekomjerna hrapavost može povećati trenje i trošenje. Nestabilno stanje površine također može smanjiti performanse brtvljenja ili stvoriti abnormalni otpor montaži. CNC procesi tokarenja stoga bi trebali uspostaviti odgovarajuću ciljnu hrapavost površine prema stvarnoj primjeni komponente, umjesto da se jednostavno teži najnižoj mogućoj Ra vrijednosti.
Različite primjene zahtijevaju različite Ra vrijednosti
Različite komponente rade pod različitim uvjetima, tako da se njihovi zahtjevi za hrapavost površine mogu znatno razlikovati. Opći strukturni dijelovi mogu zahtijevati samo standardnu kvalitetu obrade, dok brze osovine, brtvene površine i precizne klizne komponente često zahtijevaju strožu kontrolu površine.
- Opće vanjsko tokarenje: Fokus na dimenzijsku stabilnost i ujednačene tragove obrade
- Precizne osovine: Zajedno kontroliraju toleranciju promjera, kružnost i hrapavost površine
- Brtvljenje površina: Kontrola teksture površine i mikroskopskih nedostataka
- Klizne površine: Smanjuju trenje i abnormalno trošenje
- Navojne spojne površine: Održavanje stabilnih profila navoja i kvalitete površine
- Brzorotirajuće komponente: Zajedno kontroliraju obradu površine i odstupanje
Postavljanje razumnog cilja Ra pomaže u sprječavanju neusklađenosti između mogućnosti obrade i zahtjeva proizvoda, a istovremeno izbjegava nepotrebne troškove završne obrade.
Hrapavost površine može utjecati na montažu
Precizne komponente često je potrebno sastavljati s drugim dijelovima. Čak i kada je dimenzijska inspekcija zadovoljavajuća, očiti tragovi alata, neravnine ili lokalizirane ogrebotine mogu otežati sastavljanje. Za osovine, čahure, pozicione klinove i precizno tokarene komponente, stabilno stanje površine pomaže u poboljšanju konzistentnosti sastavljanja i smanjenju ponovne obrade i ručne završne obrade.
Tijekom CNC tokarenja, dimenzijska točnost i kvaliteta površine trebaju se kontrolirati zajedno. Koordinacija odabira alata, parametara rezanja i uvjeta rashladne tekućine može pomoći u postizanju zahtjeva navedenih na inženjerskom crtežu.
Koji parametri CNC tokarenja utječu na hrapavost površine?
Kvaliteta tokarene površine usko je povezana s parametrima rezanja. Mnogi nedostaci obrade nisu uzrokovani nedovoljnom točnošću stroja, već nepravilnom kombinacijom brzine rezanja, brzine pomaka, dubine rezanja i stanja alata. Čak i kada se koristi isti materijal, stroj i alat, promjene parametara obrade mogu značajno utjecati na konačnu vrijednost Ra i uzorak obrade.
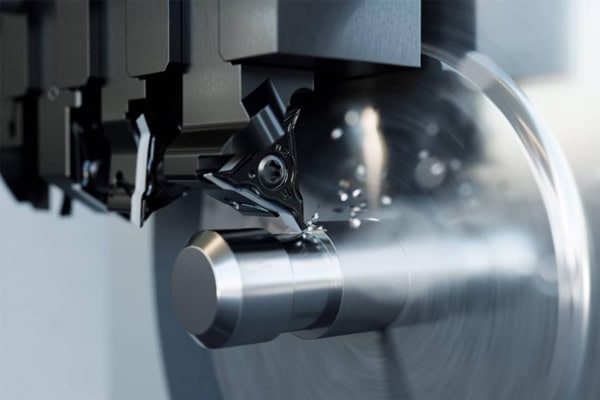
Brzina pomaka izravno utječe na tragove obrade
Brzina pomaka jedan je od ključnih parametara koji utječu na hrapavost tokarene površine. Veća brzina pomaka općenito stvara izraženije teorijske tragove obrade na površini obratka, dok smanjenje brzine pomaka može poboljšati završnu obradu površine nauštrb duljeg vremena obrade. Stvarni proizvodni parametri trebaju se odabrati prema radijusu vrha alata, materijalu, fazi obrade i dimenzijskim zahtjevima.
- Koristite veće brzine posmaka za učinkovitu grubu obradu
- Koristite kontrolirane brzine posmaka tijekom polufinišne obrade
- Pažljivo optimizirajte brzinu pomaka tijekom završne obrade
- Niže brzine posmaka mogu proizvesti finije uzorke obrade
- Previše niske brzine posmaka mogu povećati vrijeme obrade
- Razmotrite vijek trajanja alata i učinkovitost proizvodnje zajedno
Pravilna kontrola brzine posmaka pomaže u uspostavljanju praktične ravnoteže između učinkovitosti obrade i kvalitete površine.
Brzina rezanja utječe na temperaturu i stanje alata
Brzina vretena i brzina rezanja utječu na temperaturu zone rezanja, trošenje alata i stabilnost obrade. Aluminijske legure i mesing često se mogu obrađivati relativno visokim brzinama rezanja uz podršku odgovarajućih alata i mogućnosti stroja. Nehrđajući čelik i legure titana općenito zahtijevaju pažljiviju kontrolu stvaranja topline i opterećenja alata.
Kada brzina rezanja nije prikladna, mogu se pojaviti problemi poput nakupljanja na rubu, brzog trošenja alata, oštećenja površine ili nepravilnih tragova obrade. Tijekom završnih operacija, održavanje stabilne rezne oštrice posebno je važno za minimiziranje varijacija u kvaliteti površine između proizvodnih serija.
Dubina rezanja utječe na stabilnost obrade
Dubina rezanja prvenstveno utječe na uklanjanje materijala i opterećenje rezanja. Grube operacije mogu koristiti veće dubine rezanja za učinkovito uklanjanje viška materijala, dok završne operacije općenito zahtijevaju odgovarajući dodatak za završnu obradu kako bi alat mogao dosljedno proizvesti konačnu površinu.
Ako je dodatak za završnu obradu premalen, alat se može trljati o površinu umjesto da učinkovito reže. Ako je dodatak prevelik, sile rezanja mogu se povećati i utjecati na kvalitetu površine. Program obrade trebao bi odrediti odgovarajuće dodatke za grubu, poluzavršnu i završnu obradu prema dimenzijama sirovine i geometriji dijela.
Kako odabir alata može smanjiti hrapavost površine CNC tokarenja?
Alat za rezanje izravno dodiruje obratak, tako da stanje njegove oštrice, radijus vrha, materijal alata i geometrija utječu na konačnu površinsku obradu. Za projekte preciznog CNC tokarenja, odabir alata ne bi se trebao usredotočiti samo na to može li alat ukloniti materijal. Dugoročna stabilnost tijekom kontinuirane proizvodnje jednako je važna.
Odaberite odgovarajući radijus vrha alata
Polumjer vrha alata utječe na teoretski uzorak obrade. Odgovarajući polumjer vrha može poboljšati završnu obradu površine i ojačati reznu oštricu. Međutim, veći polumjer vrha nije uvijek bolji. Prilikom obrade tankostijenih dijelova, vitkih osovina ili komponenti s ograničenom krutošću, pretjerano veliki polumjer vrha može povećati radijalne sile rezanja i dovesti do vibracija.
- Odaberite radijus vrha prema operaciji tokarenja
- Uskladite alate za završnu obradu s ciljanom Ra vrijednošću
- Smanjite rizike od deformacija i vibracija prilikom obrade tankostijenih dijelova
- Uzmite u obzir krutost alata za vitke osovine
- Provjerite dostupnost alata za male precizne komponente
- Izbjegavanje smetnji prilikom obrade složenih profila
Radijus vrha alata treba biti pravilno usklađen s brzinom posmaka i drugim parametrima rezanja kako bi se postigla stabilna kvaliteta površine.
Odaberite rezne pločice prema materijalu
Različiti materijali zahtijevaju različite materijale i premaze pločica. Aluminijske legure općenito imaju oštre rubove rezanja i učinkovito odvođenje strugotine. Nehrđajući čelik zahtijeva ravnotežu žilavosti, otpornosti na habanje i toplinskih performansi. Tvrđi materijali mogu zahtijevati karbid ili druge specijalizirane alate na temelju stvarnih uvjeta obrade.
Stabilno stanje alata pomaže u smanjenju varijacija u tragovima alata i površinskim nedostacima. Tijekom proizvodnje velikih količina, proizvođači bi također trebali uspostaviti postupke upravljanja vijekom trajanja alata i zamijeniti alate na odgovarajućim granicama trošenja kako bi spriječili primjetne razlike u kvaliteti površine između dijelova.
Kako stezanje obratka i krutost stroja utječu na kvalitetu površine?
Čak i uz odgovarajuće alate i parametre rezanja, nestabilno držanje obratka ili nedovoljna krutost stroja mogu generirati značajne vibracije. Vibracije rezanja mogu stvoriti periodične uzorke na površini obratka i, u težim slučajevima, uzrokovati dimenzijske varijacije, ljuštenje alata i lokalizirane nedostatke obrade. Ovaj problem je posebno važan pri obradi vitkih osovina, tankostijenih čahura i komponenti s dugim prepustom alata ili obratka.
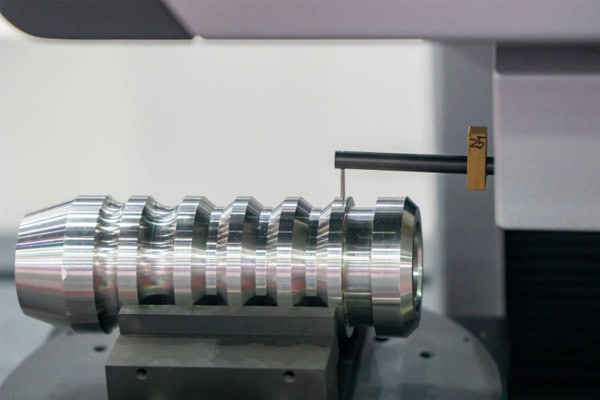
Optimizirajte prihvat obratka kako biste smanjili vibracije
Metodu stezanja obratka treba odabrati prema duljini obratka, promjeru, materijalu i strukturnim karakteristikama. Za duga vratila, kontraši, stabilni nasloni ili nasloni s vodilima mogu pružiti dodatnu potporu tijekom obrade. Za tankostijene komponente, silu stezanja treba pažljivo kontrolirati kako bi se spriječila deformacija.
- Minimizirajte prevjes alata
- Povećati krutost stezanja obratka
- Koristite potporu kontrašilice kada je to prikladno
- Dodajte podršku za obradu dugih osovina
- Kontrolirajte pritisak stezanja za tankostijene dijelove
- Provjerite uvjete stezanja stezne glave
- Smanjite pogreške uzrokovane ponovljenim stezanjem obradaka
Stabilan stezni element pruža pouzdanu osnovu za preciznu završnu obradu i pomaže u smanjenju površinskih nedostataka povezanih s vibracijama.
Stanje stroja također zahtijeva redovitu provjeru
Odstupanje vretena, stanje vodilica, točnost pozicioniranja kupole i trošenje pribora mogu utjecati na rezultate obrade. Ako se točnost stroja postupno pogorša nakon dugotrajnog rada, kvaliteta površine može se smanjiti čak i kada program obrade ostane nepromijenjen.
Za serijsku CNC tokarenje, proizvođači bi trebali uspostaviti redovite postupke inspekcije i održavanja stroja. Inspekcija prvog komada i inspekcija tijekom procesa također mogu pomoći u prepoznavanju promjena u uvjetima obrade prije nego što utječu na veliki broj komponenti.
Kako precizna CNC tokarska obrada može postići stabilnu kontrolu Ra?
Stabilna kontrola hrapavosti površine zahtijeva koordinirano upravljanje planiranjem procesa, alatima, stanjem stroja, hlađenjem i inspekcijom. Za precizne komponente koje se isporučuju tijekom dugih proizvodnih ciklusa, postizanje ciljane Ra vrijednosti na jednom probnom dijelu nije dovoljno. Naknadne proizvodne serije također moraju održavati dosljedne uvjete obrade.
Uspostavite kontrolirani proces od grube do završne obrade
Pravilno planirani slijed obrade smanjuje opterećenje završne obrade. Gruba obrada se uglavnom koristi za učinkovito uklanjanje materijala, poluzavršna obrada ispravlja profil i dimenzije, a završna obrada utvrđuje konačne dimenzije i kvalitetu površine. Za visokoprecizne komponente mogu se uvesti dodatne završne operacije prema materijalu i geometriji dijela.
- Učinkovito uklonite višak materijala tijekom grube obrade
- Ispravite profil tijekom poluzavršne obrade
- Kontrolirajte konačne dimenzije tijekom završne obrade
- Prilagodite parametre rezanja prema materijalu
- Odaberite alate za završnu obradu na temelju potrebne Ra vrijednosti
- Koristite rashladnu tekućinu za kontrolu temperature rezanja
- Pažljivo pregledajte kritične površine
Standardizirani proces obrade smanjuje varijacije uzrokovane ručnim podešavanjem i pomaže u održavanju konzistentne kvalitete između proizvodnih serija.
Koristite profesionalnu opremu za provjeru hrapavosti površine
Hrapavost površine ne smije se procjenjivati isključivo vizualnim pregledom. Kada je na inženjerskom crtežu definiran određeni Ra zahtjev, treba koristiti profesionalnu opremu za mjerenje hrapavosti površine kako bi se provjerio rezultat na određenim mjestima pregleda.
Inspekcija se ne bi trebala usredotočiti samo na jednu komponentu. Treba pratiti i promjene između proizvodnih serija i različitih faza rada stroja. Ako se vrijednost Ra postupno povećava, mogući uzroci mogu uključivati trošenje alata, promjene parametara rezanja ili probleme sa stanjem stroja.
Podaci inspekcije mogu se koristiti za pravovremeno prilagođavanje parametara alata i obrade, smanjujući rizik od nedosljednosti u kvaliteti površine tijekom serijske proizvodnje.
Kako odabrati proizvođača CNC tokarskih strojeva za precizne komponente?
Kada komponente zahtijevaju kontroliranu hrapavost površine, uske dimenzijske tolerancije i stabilnu serijsku proizvodnju, procesne mogućnosti dobavljača mogu izravno utjecati na konačnu kvalitetu. Prilikom nabave usluga CNC tokarenja, kupci bi trebali uzeti u obzir više od cijene. Mogućnosti stroja, iskustvo s materijalima, oprema za inspekciju, inženjerska komunikacija i dosljednost proizvodnje su sve važni faktori koje treba uzeti u obzir.
Pripremite potpune informacije o dijelovima prije narudžbe
Jasni inženjerski crteži pomažu dobavljaču strojne obrade da točno razumije zahtjeve za komponente. Za dijelove sa specifičnim Ra zahtjevima, kritične površine trebaju imati jasno definirane specifikacije hrapavosti površine. Također treba navesti materijal, dimenzije, tolerancije, količine i posebne zahtjeve za obradu.
- 2D inženjerski crteži
- 3D CAD modeli
- Ocjena materijala
- Kritične dimenzijske tolerancije
- Zahtjevi za hrapavost površine
- Količina proizvodnje
- Zahtjevi za površinsku obradu
- Zahtjevi za inspekciju kvalitete
Potpunije informacije omogućuju inženjerskom timu da učinkovitije procijeni izvedivost strojne obrade, konfiguraciju alata i planiranje proizvodnje te pomaže u generiranju točnije ponude.
Potvrdite mogućnost serijske obrade s uzorcima
Za precizne komponente, validacija uzorka omogućuje kupcima da potvrde dimenzije, završnu obradu površine i uvjete montaže prije nego što se krene u masovnu proizvodnju. Kritične dimenzije i ključne površine mogu se pregledati tijekom proizvodnje uzorka kako bi se provjerilo ispunjava li predloženi proces zahtjeve dizajna.
Za komponente koje zahtijevaju dugoročnu opskrbu, kupci također mogu zatražiti relevantne evidencije inspekcije kako bi uspostavili jasniju referencu kontrole kvalitete za sljedeće proizvodne serije.
TiRapid pruža CNC tokarenje, preciznu CNC obradu i proizvodne usluge od izrade prototipova do proizvodnje. Na temelju inženjerskih crteža, specifikacija materijala, dimenzijskih tolerancija i zahtjeva za završnu obradu površine, njegov inženjerski tim može razviti odgovarajuće rješenje za obradu. Za projekte s definiranim Ra vrijednostima, dimenzijskim tolerancijama i zahtjevima za isporuku serije, pružanje cjelovitih inženjerskih informacija tijekom faze ponude pomaže inženjerskom timu u procjeni izvedivosti obrade i proizvodnih zahtjeva.
Odgovarajućim odabirom alata, parametara rezanja, metoda stezanja obratka, sustava hlađenja i postupaka inspekcije, proizvođači mogu učinkovito poboljšati kvalitetu površine CNC tokarenih komponenti. Za precizne osovine, čahure, konektore i druge rotacijske komponente, jasno definiranje potrebne Ra vrijednosti i kontinuirano praćenje procesa obrade praktičnije je od jednostavnog traženja najniže moguće vrijednosti hrapavosti. Stabilna kontrola procesa pomaže u održavanju odgovarajuće ravnoteže između dimenzijske točnosti, završne obrade površine i konzistentnosti serije, a istovremeno smanjuje rizike ponovne obrade i poboljšava dugoročnu pouzdanost opskrbe.
















