
CNC tokarenje se široko koristi u preciznim strojevima, automobilskim komponentama, opremi za automatizaciju, elektronici i industrijskim armaturama. Za tvrtke koje zahtijevaju prilagođene osovine, metalne čahure, navojne spojeve i precizne rotirajuće komponente, hrapavost površine utječe na trenje, točnost prianjanja, performanse brtvljenja i vijek trajanja. Čak i kada dio zadovoljava dimenzijske zahtjeve navedene u inženjerskom crtežu, vidljivi tragovi alata, neravnine ili lokalizirane ogrebotine i dalje mogu utjecati na montažu i rad opreme. Odabir prikladnih alata za rezanje, optimizacija parametara obrade, kontrola vibracija obratka i primjena pouzdanih postupaka inspekcije mogu poboljšati završnu obradu površine CNC tokarenjem, smanjiti ponovnu obradu i otpad te povećati konzistentnost proizvodnje.
Čimbenici koji utječu na hrapavost površine CNC tokarenja
Hrapavost površine CNC tokarenja obično se procjenjuje pomoću parametara kao što su Ra i Rz. Ra predstavlja aritmetički prosjek apsolutnih odstupanja profila i često se navodi na inženjerskim crtežima. Različite komponente zahtijevaju različite završne obrade površine. Opći strukturni dijelovi mogu dati prioritet učinkovitosti obrade, dok dosjedi ležajeva, brtvene površine i klizne kontaktne površine mogu zahtijevati strožu kontrolu kvalitete površine. Razumijevanje glavnih čimbenika koji utječu na hrapavost pomaže proizvođačima da razviju učinkovitije procese obrade.
Brzina rezanja i posmak
Brzina rezanja i posmaka izravno utječu na uvjete rezanja, trošenje alata i teksturu površine. Veća brzina posmaka općenito stvara uočljivije geometrijske tragove alata, dok smanjenje brzine posmaka može poboljšati teorijsku hrapavost površine, iako se vrijeme obrade može povećati. Brzina rezanja utječe na temperaturu rezanja, stvaranje nakupina na rubu i trošenje alata, a različiti materijali različito reagiraju na promjene brzine.
- Prilagodite brzinu pomaka na odgovarajući način: Za precizne osovine, čahure i spojnice koje zahtijevaju visokokvalitetnu završnu obradu površine, brzina završne obrade može se smanjiti kada to proizvodni zahtjevi dopuštaju. Prilagodbe bi također trebale uzeti u obzir radijus vrha alata, svojstva materijala i stanje alata kako bi se spriječila nestabilna kvaliteta površine uzrokovana neprikladnim postavkama.
- Odaberite odgovarajuću brzinu rezanja: Za materijale s dobrom obradivošću, poput aluminijskih legura, brzine rezanja mogu se odabrati prema preporukama alata i mogućnostima stroja. Prilikom obrade određenih vrsta nehrđajućeg čelika, posebnu pozornost treba posvetiti toplini rezanja i ojačavanju kako bi se spriječilo abnormalno trošenje alata i površinski nedostaci uzrokovani neprikladnim brzinama.
- Kontrolirajte dubinu rezanja: Završne operacije općenito koriste odgovarajuću dubinu rezanja kako bi se održali stabilni uvjeti rezanja. Ako je dodatak premalen, alat može trljati ili deformirati materijal umjesto da ga učinkovito reže. Preveliki dodatak može povećati opterećenja rezanja i uzrokovati vibracije ili dimenzijske promjene.
- Validacija kombinacija parametara: Brzina rezanja, brzina pomaka, dubina rezanja i geometrija alata međusobno su povezani. Umjesto podešavanja samo jednog parametra, proizvođači bi trebali provjeriti kombinaciju probnom obradom kako bi uravnotežili hrapavost površine, vrijeme ciklusa i vijek trajanja alata.
Za serijsku CNC tokarenje, zabilježite parametre rezanja i rezultate kontrole površine tijekom proizvodnje prvog artikla. Primjena provjerenih procesa na sljedeće dijelove i prilagodbe na temelju trošenja alata mogu smanjiti varijacije u kvaliteti površine između serija.
Materijal alata za rezanje i geometrija vrha
Materijal alata, oštrina rezne oštrice, radijus vrha i dizajn lomca strugotine utječu na obrađenu površinu. Prekomjerno trošenje alata može uzrokovati tragove povlačenja, ogrebotine ili kidanje materijala. Neprikladan odnos između geometrije alata i brzine pomaka također može stvoriti uočljive periodične tragove alata. Odabir alata stoga bi trebao odražavati materijal obratka, geometriju dijela i potrebnu hrapavost površine.
- Odaberite prikladne materijale alata: Prilikom obrade aluminijskih legura, važna je oštrina alata i kontrola nabora na rubu. Kod nehrđajućeg čelika, otpornost na habanje, žilavost i otpornost na toplinu moraju se uzeti u obzir zajedno. Teško obradivi materijali poput titanovih legura također zahtijevaju procjenu stabilnosti alata pod visokim temperaturama i opterećenjima rezanja.
- Odaberite odgovarajući radijus vrha alata: Pod odgovarajućim uvjetima, veći radijus vrha alata može poboljšati teorijsku hrapavost površine. Međutim, također može povećati radijalne sile rezanja, čineći vitke osovine i tankostijene komponente osjetljivijima na vibracije. Konačni odabir treba uzeti u obzir krutost obratka, brzinu pomaka i stabilnost stroja.
- Pravovremeno zamijenite istrošene alate: Kako se alati za rezanje koriste, njihovi se rubovi postupno troše i postaju manje oštri, što potencijalno povećava sile rezanja i smanjuje kvalitetu površine. Vođenje evidencije o vijeku trajanja alata, praćenje promjena na obrađenoj površini i zamjena alata kada dosegnu utvrđena ograničenja mogu smanjiti rizik od nedostataka hrapavosti u serijskoj proizvodnji.
- Provjerite ugradnju alata: Nepravilna visina alata, prekomjerni prepust alata i nedovoljno stezanje mogu utjecati na stabilnost rezanja. Smanjenje nepotrebnog prepusta i osiguravanje sigurne ugradnje alata pomažu u smanjenju vibracija i nepravilnih uzoraka površine.
Za visokoprecizne CNC tokarene dijelove, upravljanje alatima treba biti uključeno u standardizirane proizvodne postupke. Dosljedne specifikacije alata, zapisi o vijeku trajanja i redoviti pregledi alata mogu poboljšati ponovljivost i smanjiti varijacije kvalitete površine uzrokovane razlikama u stanju alata.
Krutost obratka i stabilnost stroja
Čak i uz odgovarajuće parametre rezanja, nestabilno držanje obratka, loše stanje stroja ili prekomjerne vibracije mogu spriječiti proizvođače da postignu ujednačenu površinsku obradu. Vitke osovine, tankostijene čahure i komponente malog promjera posebno su osjetljive na sile rezanja i mogu razviti tragove vibracija, lokaliziranu valovitost ili dimenzijske promjene.
Prihvat obratka treba planirati prema promjeru obratka, duljini, debljini stijenke i položaju obrade. Vitke osovine mogu zahtijevati kontrašilicu ili drugu prikladnu metodu podupiranja. Tankostijene čahure zahtijevaju pažljivo kontrolirane sile stezanja kako bi se spriječila deformacija. Čeljusti stezne glave, mekane čeljusti i površine za lociranje također trebaju ostati čiste kako strugotine i ostaci ne bi utjecali na točnost pozicioniranja.
Stanje vretena stroja, istrošenost vodilica, krutost kupole i kvaliteta održavanja također mogu utjecati na rezultate obrade. Redovite provjere rada vretena, točnosti stezaljke i kritičnih komponenti stroja pomažu u identificiranju izvora vibracija. Ako se na površini pojavi pravilna valovitost, provjerite stroj, alat, raspored stezanja obratka i parametre rezanja umjesto da se oslanjate samo na smanjenje brzine posmaka.
Metode za poboljšanje završne obrade površine CNC tokarenja
Poboljšanje završne obrade površine CNC tokarenja zahtijeva koordinirano planiranje procesa, optimizaciju parametara rezanja, upravljanje rashladnom tekućinom i redoslijed operacija. Različiti materijali i geometrije komponenti zahtijevaju različite strategije obrade. Učinkovit proces završne obrade trebao bi zadovoljavati specifikacije crteža, a istovremeno minimizirati vibracije, toplinsku deformaciju i trošenje alata.
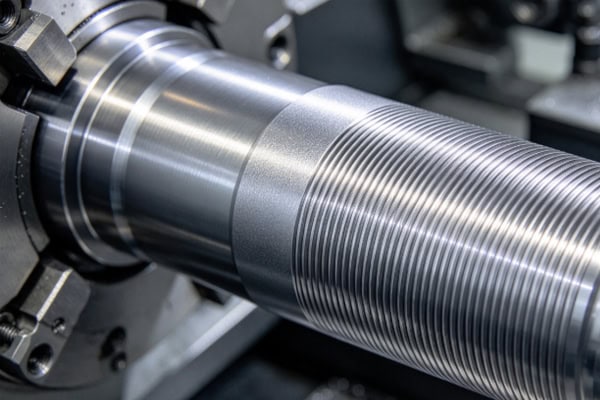
Optimizirajte operacije grube i završne obrade
Gruba i završna obrada služe različitim proizvodnim svrhama. Gruba obrada učinkovito uklanja višak materijala, dok završna obrada postiže konačne dimenzije i kvalitetu površine. Ako su dodaci za obradu loše raspoređeni ili ako obradak ostane osjetljiv na deformacije prije završne obrade, hrapavost površine može postati nekonzistentna.
- Održavajte odgovarajući dodatak za završnu obradu: Tijekom grube obrade ostavite odgovarajuću količinu materijala na temelju materijala obratka, dimenzija i naknadnih operacija. Prekomjerni dodatak povećava opterećenje završne obrade, dok nedovoljan dodatak može spriječiti stabilno rezanje i ugroziti kvalitetu površine i kontrolu dimenzija.
- Planirajte redoslijed obrade: Za tokarene dijelove sa stepenicama, utorima, unutarnjim rupama i navojima, rasporedite operacije prema geometriji komponente. Površine koje zahtijevaju koncentričnost ili precizno prianjanje trebaju se obrađivati u uvjetima stabilnog pozicioniranja kako bi se smanjile pogreške uzrokovane ponovljenim podešavanjem.
- Kontrolirajte opterećenja završne obrade: Tijekom završne obrade održavajte kontinuirane i stabilne uvjete rezanja. Izbjegavajte česti ulazak i izlazak alata ili velike varijacije u opterećenju rezanja uzrokovane neravnomjernim dodacima. Za vitke osovine i tankostijene komponente optimizirajte potporu i redoslijed obrade kako biste smanjili deformaciju.
- Izbjegavajte nepotrebne sekundarne operacije: Ako odgovarajuća izrada alata i optimizirani parametri rezanja mogu postići zadanu hrapavost površine, dodatne operacije poliranja ili završne obrade mogu biti nepotrebne. Kada funkcija dijela zahtijeva finiju završnu obradu, odaberite prikladnu metodu završne obrade ili naknadne obrade prema zahtjevima crteža.
Jasno odvajanje grube i završne obrade poboljšava stabilnost procesa i sprječava nepotrebne troškove uzrokovane kompenzacijom problema u ranijim operacijama.
Učinkovito koristite rashladnu tekućinu i podmazivanje
Toplina koja se stvara tijekom rezanja utječe na trošenje alata, dimenzijsku stabilnost obratka i stanje površine. Odgovarajuće hlađenje i podmazivanje mogu smanjiti temperature u zoni rezanja, poboljšati odvod strugotine i smanjiti trenje između alata i obratka pod odgovarajućim uvjetima. Međutim, metoda hlađenja mora odgovarati materijalu, alatu i parametrima obrade. Samo povećanje protoka rashladne tekućine ne jamči bolju završnu obradu površine.
- Održavajte stabilnu opskrbu rashladnom tekućinom: Za operacije koje zahtijevaju rashladnu tekućinu, osigurajte da ona učinkovito dospije u zonu rezanja. Loše pozicioniranje rashladne tekućine ili nekonzistentni protok mogu uzrokovati lokalizirane promjene temperature koje utječu na vijek trajanja alata i konzistentnost obrade.
- Održavajte rashladnu tekućinu čistom: Strugotine, onečišćenja i ostaci ulja u rashladnoj tekućini mogu utjecati na uvjete obrade i povećati rizik od ogrebotina na površini. Redovito održavajte sustave za filtriranje i provjeravajte stanje rashladne tekućine kako biste podržali stabilnu proizvodnju.
- Prilagodite metode hlađenja materijalu: Aluminijske legure, nehrđajući čelik i legure titana imaju različite karakteristike rezanja. Odaberite metode hlađenja prema preporukama proizvođača alata i uvjetima procesa. Neke operacije više ovise o učinkovitom odvođenju strugotine i upravljanju toplinom nego o jednostavnom povećanju volumena rashladne tekućine.
- Spriječite toplinske učinke na dimenzije: Za dijelove s uskim tolerancijama pratite porast temperature tijekom kontinuirane obrade. Po potrebi prilagodite vrijeme ciklusa, uvjete hlađenja i postupke inspekcije kako biste smanjili utjecaj promjena temperature na dimenzijska mjerenja.
Upravljanje rashladnom tekućinom treba biti integrirano s održavanjem opreme i procesnom dokumentacijom. Stabilni uvjeti hlađenja pomažu u smanjenju abnormalnog trošenja alata i površinskih nedostataka, a istovremeno poboljšavaju konzistentnost kvalitete tijekom kontinuirane proizvodnje.
Kontrolirajte neravnine, ogrebotine i preostale strugotine
Površinski nedostaci nisu uvijek uzrokovani parametrima rezanja. Neravnine, ogrebotine od krhotina, tragovi stezanja i oštećenja od rukovanja također mogu utjecati na izgled, montažu i konačni prihvat. Precizno tokareni dijelovi stoga zahtijevaju odgovarajuće zaštitne mjere tijekom obrade, čišćenja, inspekcije i pakiranja.
Neravnine se obično javljaju na rubovima komponenti, izlazima žljebova i mjestima odreza. Mogu se kontrolirati optimizacijom putanja alata, podešavanjem parametara rezanja i primjenom odgovarajućih operacija uklanjanja neravnina. Za dijelove s malim otvorima ili složenim rubovima definirajte prihvatljive dimenzije skošenih rubova i ograničenja neravnina kako biste spriječili da uklanjanje neravnina ošteti kritične značajke.
Ogrebotine od strugotine mogu se pojaviti tijekom obrade ili tijekom rukovanja dijelovima, čišćenja i prijenosa. Pravovremeno uklanjanje strugotine s obratka i pribora, korištenje odgovarajućih alata za čišćenje i sprječavanje sudara metalnih dijelova može smanjiti neželjene ogrebotine. Proizvodi sa strogim zahtjevima za izgledom mogu također zahtijevati zaštitne separatore ili prikladnu ambalažu kako bi se spriječila oštećenja tijekom transporta.
Ako komponenta zahtijeva eloksiranje, galvanizaciju ili neku drugu površinsku obradu, prije početka strojne obrade potvrdite odnos između potrebne hrapavosti površine i postupka završne obrade. Neke površinske obrade ne mogu ukloniti duboke ogrebotine ili izražene tragove alata, pa će možda biti potrebno postići potrebno stanje površine tijekom ranije faze proizvodnje.
Kontrola hrapavosti površine CNC tokarenja i upravljanje kvalitetom
Prikladan proces obrade mora se provjeriti inspekcijom. Za precizne komponente sa strogim zahtjevima za površinu, samo vizualni pregled ne može točno utvrditi zadovoljava li hrapavost specifikacije crteža. Odabir prikladne mjerne opreme, definiranje mjesta inspekcije i provedba dosljednih kontrola procesa pomažu u pouzdanoj procjeni rezultata obrade i sprječavaju da neusklađeni dijelovi dođu do montaže.
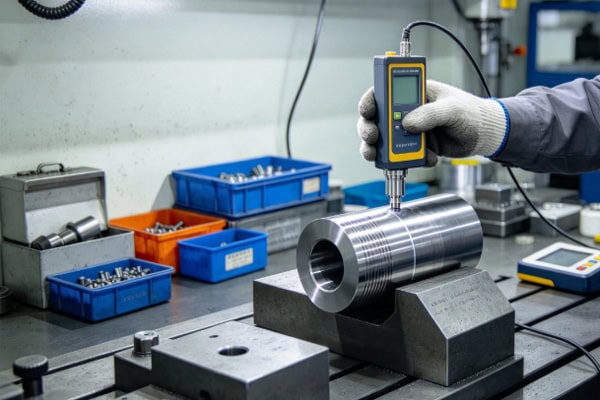
Odaberite odgovarajuću metodu mjerenja hrapavosti površine
Metodu inspekcije treba odabrati prema geometriji komponente, položaju površine, parametrima crteža i kriterijima prihvatljivosti. Uobičajene metode uključuju kontaktne profilometre koji mjere profile površine i optičku mjernu opremu za analizu površine gdje je to prikladno.
- Uređaji za mjerenje hrapavosti kontaktne površine: Igla se pomiče duž određene mjerne putanje kako bi prikupila podatke o profilu površine i izračunala parametre hrapavosti. Odaberite ispravan smjer mjerenja, duljinu procjene i graničnu valnu duljinu te osigurajte da je obradak čist i sigurno pozicioniran.
- Optička mjerna oprema: Za određene mikrostrukture, specijalizirane površine ili mjesta koja nisu prikladna za kontaktno mjerenje, mogu se razmotriti optičke metode. Prije upotrebe provjerite mjerne mogućnosti opreme, primjenjivi raspon i kompatibilnost sa zahtjevima prihvaćanja crteža.
- Standardizirajte uvjete mjerenja: Mjesto mjerenja, smjer i stanje obratka mogu utjecati na rezultate. Za cilindrične tokarene površine odredite smjer mjerenja prema primjenjivim standardima i zahtjevima crteža te koristite ponovljive lokacije mjerenja.
- Kalibrirajte i održavajte opremu: Mjerni instrumenti zahtijevaju redovitu kalibraciju i održavanje. Istrošena igla, abnormalno stanje opreme ili nedosljedni radni postupci mogu uzrokovati pogreške u mjerenju i nepouzdane procjene kvalitete.
Rezultate inspekcije treba usporediti s parametrima i primjenjivim standardima navedenim u inženjerskom crtežu. Ako crtež specificira Ra, Rz ili neki drugi parametar, inspekciju treba provesti prema tom zahtjevu, umjesto da se različiti parametri hrapavosti tretiraju kao zamjenjivi.
Uspostaviti inspekciju prvog artikla i praćenje procesa
Dosljedno upravljanje kvalitetom trebalo bi obuhvaćati odobrenje prvog artikla, inspekciju tijekom procesa i konačno prihvaćanje. Inspekcija prvog artikla provjerava ispunjavaju li program, alati, metoda stezanja obratka i parametri rezanja zahtjeve. Inspekcija tijekom procesa pomaže u identificiranju problema uzrokovanih trošenjem alata, promjenama stanja stroja ili varijacijama u uvjetima obrade.
- Odobrenje prvog artikla: Prije početka serijske proizvodnje, provjerite kritične dimenzije, hrapavost površine, navoje i relevantne geometrijske tolerancije. Nakon što rezultati zadovoljavaju zahtjeve, nastavite s proizvodnjom koristeći verificirani proces.
- Uzorkovanje tijekom procesa: Odredite učestalost uzorkovanja na temelju količine narudžbe, rizika dijela i zahtjeva kvalitete. Za komponente osjetljive na trošenje alata ili koje zahtijevaju strogu kvalitetu površine, pomno pratite promjene hrapavosti i skratite intervale inspekcije kada je to potrebno.
- Sljedivost nedostataka: Kada kvaliteta površine ne zadovoljava zahtjeve, zabilježite seriju dijelova, stanje stroja, korištenje alata i parametre obrade. Istraživanje uzroka i provedba korektivnih radnji pomaže u sprječavanju ponavljanja nedostataka.
- Vodite evidenciju kvalitete: Za dijelove koji zahtijevaju dosljednu isporuku serija, čuvajte relevantne podatke o inspekciji, revizijama procesa i zapise o korektivnim radnjama. Ovi zapisi podržavaju sljedivost i pomažu u provjeri kvalitete budućih narudžbi.
Kombiniranjem kontrole hrapavosti s podacima o procesu obrade lakše je rano otkrivanje trendova kvalitete i smanjenje otpada u serijama i troškova ponovne obrade.
Odaberite pouzdanog dobavljača preciznog CNC tokarerskog stroja
Za tvrtke koje outsourcingom preciznog tokarenja prepuštaju posao, mogućnosti opreme dobavljača, iskustvo u procesu i postupci upravljanja kvalitetom izravno utječu na konačnu završnu obradu površine. Odluke o kupnji trebale bi uzeti u obzir više od same cijene po jedinici. Također je važno potvrditi da dobavljač ima mogućnosti obrade i inspekcije potrebne za ispunjavanje zahtjeva crteža.
Prilikom procjene dobavljača provjerite imaju li CNC tokarski pribor prikladan za ciljane materijale i geometriju dijela, mogu li razviti odgovarajuće alate i parametre rezanja te imaju li odgovarajuću opremu za mjerenje hrapavosti površine. Za komponente koje zahtijevaju precizno prileganje, potvrdite da dobavljač razumije navedene dimenzije, tolerancije i zahtjeve za završnu obradu površine te da može dostaviti dogovorene zapise o inspekciji.
Prilikom zahtjeva za ponudu, dostavite cjelovite inženjerske crteže, vrste materijala, parametre hrapavosti, zahtjeve za tolerancije, količine narudžbe i rasporede isporuke. Ako proizvod zahtijeva specifične površinske obrade, standarde uklanjanja neravnina ili izvješća o inspekciji, unaprijed priopćite te zahtjeve. Jasne tehničke informacije omogućuju dobavljačima da procijene izvedivost procesa i smanjuju pogreške u ponudama i naknadne promjene.
Konzistentna kvaliteta CNC tokarene površine ovisi o odgovarajućim parametrima rezanja, prikladnom alatu, pouzdanom držanju obratka, učinkovitom hlađenju i podmazivanju te standardiziranim postupcima inspekcije. Optimiziranje završnih operacija, minimiziranje vibracija, kontrola trošenja alata i redovito mjerenje hrapavosti površine mogu poboljšati konzistentnost i pouzdanost preciznih komponenti. Za projekte strojne obrade po narudžbi, jasno definirani zahtjevi za crteže i dobavljač s dokazanim mogućnostima kontrole procesa i kvalitete pomažu uravnotežiti točnost obrade, rokove isporuke i troškove proizvodnje.
















