
Glodalica za plohu je rotacijski alat za rezanje s više oštrica koji se koristi za obradu ravnih površina, velikih površina i elemenata ramena na obratku. Jedan je od najčešćih alata za glodanje u CNC obradi jer može učinkovito uklanjati materijal uz dobru površinsku obradu i stabilne dimenzijske rezultate.
U ovom vodiču saznat ćete što je glodalica za ravnanje, kako radi, koje se vrste obično koriste, kako odabrati pravu glodalicu za različite materijale i ciljeve obrade te koje najbolje prakse pomažu u poboljšanju vijeka trajanja alata i kvalitete površine.
Što je glodalica za čelno glodanje?
Glodalica za čeono glodanje je alat za glodanje dizajniran uglavnom za rezanje s pločicama ili zubima smještenim na čeonoj strani i vanjskom rubu tijela glodalice. Obično se koristi za obradu ravnih površina na glodalicama i obradnim centrima.
U usporedbi s glodalom za rezanje, glodalo za čeono glodanje obično ima veći promjer, nosi više pločica i bolje je prilagođeno za pokrivanje široke širine rezanja u jednom prolazu. Glodalice za rezanje se češće koriste za utore, džepove, bočne stijenke i detaljne konturne elemente, dok su glodalice za čeono glodanje poželjnije za obradu površina i obradu velikih ravnih površina.
Tipične primjene uključuju obradu ravnih površina, glodanje ramena, obradu površina velikih dijelova, pripremu baze kalupa, obradu ploča za pričvršćivanje i opću grubu ili završnu obradu širokih površina obratka.
Glavne vrste glodala za čeono glodanje
Različite glodalice za čeono glodanje dizajnirane su za različite zadatke obrade. Neke su bolje za opću obradu površina, dok su druge prikladnije za završnu obradu, glodanje ramena ili grubu obradu visokim posmakom. Obično se klasificiraju prema dizajnu glodala, kutu nagiba i materijalu rezanja, a svaka vrsta drugačije utječe na performanse obrade.
Od strane Cutter Designa
Dizajn rezača utječe na krutost, zamjenu umetaka, mogućnost podešavanja i ukupnu fleksibilnost obrade. Ova klasifikacija je posebno važna pri odabiru rezača za glodanje ravnine za različite veličine rezača, zahtjeve troškova i razine točnosti. U praktičnoj obradi, strukturni dizajn rezača često određuje koliko se lako može održavati, koliko je stabilan pod opterećenjem i koliko je prikladan za opću proizvodnju ili operacije veće preciznosti.
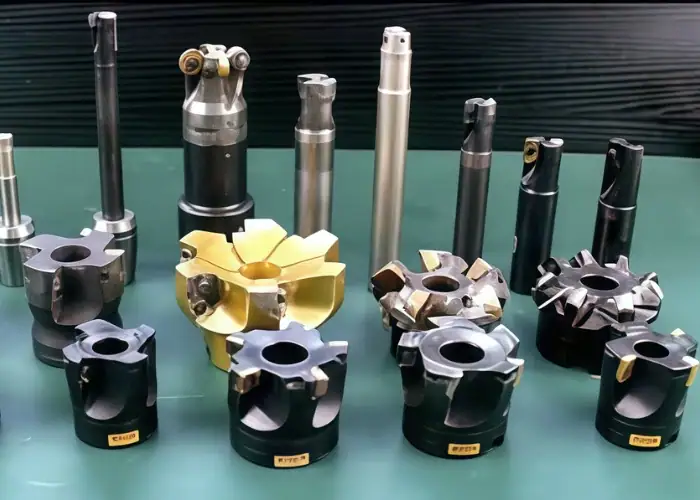
Glodalice za čeono glodanje
Glodalice za ploha izrađene su kao jedno tijelo, obično od HSS-a ili karbida. Budući da su tijelo rezača i rezni dio integrirani, nude dobru krutost i stabilne performanse rezanja. Često se koriste u primjenama manjeg promjera, lakšim rezovima ili preciznim radovima gdje su čvrstoća i točnost rezača važne. Osim toga, njihova jednostavna struktura čini ih pouzdanima u primjenama gdje pomicanje ili podešavanje umetka nije poželjno. Međutim, nakon što se rezna oštrica istroši, cijeli alat obično treba ponovno naoštriti ili zamijeniti, što može smanjiti fleksibilnost pri ponovljenoj proizvodnoj upotrebi.
Indeksirajuća čeona glodala
Indeksirajuće glodalice za čelo koriste zamjenjive pločice montirane na tijelo rezača. Ovo je najčešći tip u modernoj CNC obradi jer se pločice mogu mijenjati nakon istrošenosti bez zamjene cijelog rezača. Prikladne su za grubu, poluzavršnu i završnu obradu u širokom rasponu materijala. Njihova fleksibilnost, niži dugoročni troškovi alata i široka dostupnost pločica čine ih praktičnim izborom za većinu proizvodnih okruženja. Također omogućuju proizvođačima lakšu promjenu kvaliteta i geometrija pločica, što pomaže u prilagodbi jednog tijela rezača različitim materijalima i ciljevima obrade.
Glodalice za čelo uloška
Čeone glodalice s patronama koriste podesive patrone s umetcima koje omogućuju fino podešavanje položaja umetka. Obično se koriste kada je potrebno bolje aksijalno ili radijalno podešavanje, posebno kod visokopreciznog glodanja ravnih površina, glodala velikog promjera ili zahtjevnih primjena završne obrade. Ovaj dizajn se često preferira kada se ravnost površine i točnost rezača moraju preciznije kontrolirati. Budući da se svaka patrona može pojedinačno podesiti, ovi glodači su korisni u operacijama gdje čak i male razlike u položaju umetka mogu utjecati na kvalitetu površine, tragove rezača ili dimenzijsku konzistentnost.
Po kutu vođenja
Kut vođenja utječe na debljinu strugotine, smjer sile rezanja, opterećenje alata i obradu površine. Odabir pravog kuta vođenja može poboljšati stabilnost obrade, smanjiti vibracije i bolje prilagoditi rezač potrebnoj operaciji. Također utječe na to kako se sila rezanja raspoređuje između radijalnog i aksijalnog smjera, što je posebno važno kada je krutost stroja, prepust ili stabilnost stezanja obratka ograničena.
Glodalice za čeono glodanje od 45 stupnjeva
Glodalice s kutom od 45 stupnjeva široko se koriste za opće glodanje ravnih površina jer smanjuju debljinu strugotine, raspoređuju opterećenje rezanja i poboljšavaju glatkoću rezanja. Često su prvi izbor za produktivno glodanje ravnih površina i dobru završnu obradu površine na mnogim materijalima. Ova vrsta se obično koristi kada su potrebne uravnotežene performanse rezanja i učinkovito uklanjanje materijala. U mnogim slučajevima, glodalice s kutom od 45 stupnjeva također pomažu u smanjenju udara rezanja, što ih čini prikladnim za širok raspon rutinskih CNC obradnih primjena.
Glodalice za čeono glodanje od 90 stupnjeva
Čeone glodalice od 90 stupnjeva koriste se kada je potreban pravi rameni ili gotovo vertikalni zid. Prikladne su za ramensko glodanje i čeono glodanje gdje je važna kontrola geometrije na rubu, iako su sile rezanja obično izravnije nego kod glodala od 45 stupnjeva. Posebno su korisne kada se obrađena površina mora jasno spojiti s vertikalnom površinom. Iz tog razloga se često odabiru kada su oštrina ruba, definicija stepenice i točnost ramena važniji od glatkijeg rezanja koje pružaju manji kutovi vođenja.
Glodalice za čeono rezanje s visokim posmakom
Glodalice za čeono rezanje s velikim posmakom koriste vrlo mali kut ulaska i dizajnirane su za malu dubinu rezanja s vrlo velikim brzinama posmaka. Često se koriste za grubu obradu, postavke s velikim prepustom i primjene gdje je produktivnost važnija od završne obrade. Budući da usmjeravaju velik dio sile rezanja aksijalno, mogu dobro raditi u određenim nestabilnim postavkama ako se pravilno koriste. Posebno su korisne kada proizvođači žele poboljšati brzinu uklanjanja metala bez pretjeranog radijalnog naprezanja rezača ili vretena.
Glodalice s okruglim pločicama za čelo
Glodalice s okruglim pločicama pružaju jake rubove pločica i glatko rezanje. Korisne su za teške materijale, isprekidane rezove i primjene koje zahtijevaju jaču potporu ruba, iako se učinkovita geometrija rezanja mijenja s dubinom rezanja. Često se odabiru kada su čvrstoća ruba i pouzdane performanse pločice važnije od definicije oštrog kuta. U praksi su također dobra opcija za primjene gdje se opterećenja rezanja razlikuju ili gdje je materijal obratka teško dosljedno obrađivati.
Rezanjem materijala
Materijal rezača ili pločice utječe na tvrdoću, otpornost na habanje, otpornost na toplinu i brzinu rezanja. Različiti materijali rezača prikladni su za različite uvjete obrade i materijale obratka. U mnogim slučajevima, odabir materijala rezača ima izravan utjecaj na vijek trajanja alata, učinkovitost obrade i sposobnost održavanja stabilnih performansi pri različitim temperaturama i opterećenjima rezanja.
HSS
HSS glodalice za plohanje nude dobru žilavost i nižu cijenu. Općenito se koriste u lakšim uvjetima ili obradi nižih brzina gdje uvjeti rezanja nisu previše zahtjevni. Iako su manje otporne na habanje od karbida, i dalje su korisne u nekim općim primjenama obrade. Često se biraju za jednostavnije poslove, manje radionice ili situacije gdje su žilavost i ekonomičnost alata važniji od maksimalne brzine rezanja.
Karbid
Karbidne glodalice za plohanje široko se koriste jer pružaju visoku tvrdoću, veliku otpornost na habanje i dobre performanse rezanja pri većim brzinama. Prikladne su za opću CNC obradu i mogu se primijeniti na mnoge uobičajene materijale, uključujući čelik, lijevano željezo i obojene metale. Njihova svestranost čini ih jednom od najpraktičnijih opcija u modernoj proizvodnji, posebno kada su potrebni i produktivnost i stabilan vijek trajanja alata.
Obloženi karbid
Rezači od karbida s premazom pružaju bolju otpornost na toplinu i dulji vijek trajanja alata od neobloženih karbida u mnogim proizvodnim okruženjima. Obično se koriste u obradi većih brzina ili većih količina gdje je potrebna bolja kontrola trošenja i stabilnije performanse rezanja. Premaz pomaže u smanjenju trenja i poboljšava otpornost na toplinu i abraziju, što ove rezače čini posebno vrijednima u ponovljenim proizvodnim operacijama.
PCD
PCD rezači su posebno prikladni za aluminij i druge obojene metale. Nude izvrsnu otpornost na habanje i mogu proizvesti vrlo dobru površinsku obradu u pravim uvjetima. Često se biraju za brzu obradu i primjene gdje je kvaliteta površine kritična. Zbog svoje jake otpornosti na habanje u obradi obojenih metala, široko se koriste kada su važni dugi vijek trajanja alata i vrlo konzistentna kvaliteta završne obrade.
Keramičke
Keramička glodala za čeono glodanje uglavnom se koriste u brzoj obradi lijevanog željeza i nekih superlegura otpornih na toplinu. Mogu raditi pri vrlo visokim brzinama rezanja, ali obično zahtijevaju stabilne uvjete rezanja i pravilnu kontrolu primjene. Specijaliziranija su od HSS ili karbidnih alata. Zbog toga se keramička glodala općenito koriste u zahtjevnijim okruženjima gdje njihova sposobnost velike brzine može donijeti značajne prednosti u produktivnosti pod pravim uvjetima postavljanja.
| Metoda klasifikacije | Tip | Glavna značajka | Tipična upotreba |
| Dizajnom rezača
|
Glodalice za čeono glodanje | Jednodijelna konstrukcija s dobrom krutošću | Rad s malim promjerom, lagani rezovi, precizne primjene |
| Indeksirajuće glodalice za čelo | Zamjenjivi umeci za fleksibilnost i niže troškove alata | Opća gruba obrada, poluzavršna obrada i završna obrada | |
| Glodalice za čelo u patronama | Podesivi položaj umetka za veću točnost | Rezači velikog promjera i zahtjevni završni radovi | |
| Po kutu vođenja | Glodalice za plohe od 45 stupnjeva | Manje opterećenje rezanja i glatkije rezanje | Općenito glodanje površine i bolja završna obrada površine |
| Glodalice za plohe od 90 stupnjeva | Bolja kontrola geometrije ramena i rubova | Glodanje ramena i definirane značajke zida | |
| Glodalice za čeone površine s visokim posmakom | Vrlo mali kut ulaska za velike brzine posmaka | Produktivne postavke za grubu obradu i obradu s dugim prepustom | |
| Glodalice s okruglim pločicama za čelo | Snažna podrška ruba i glatko rezanje | Teški materijali i isprekidani rezovi | |
| Rezanjem materijala
|
HSS | Dobra čvrstoća i niža cijena | Opća obrada malom brzinom |
| Karbid | Visoka tvrdoća i otpornost na habanje | Opća CNC obrada | |
| Obložen karbid | Bolja otpornost na toplinu i habanje | Proizvodna strojna obrada | |
| PCD | Izvrsno za obojene materijale | Aluminij i kompoziti | |
| Keramičke | Mogućnost vrlo velike brzine | Lijevano željezo i neke superlegure |
Ključne značajke rezača koje utječu na performanse
Nekoliko značajki rezača izravno utječe na performanse obrade. Promjer rezača utječe na pokrivenost površine i opterećenje vretena. Broj pločica mijenja produktivnost i raspodjelu sile. Nagib pločice utječe na odvođenje strugotine i ravnotežu opterećenja, dok kut ulaska utječe na debljinu strugotine i smjer rezanja.
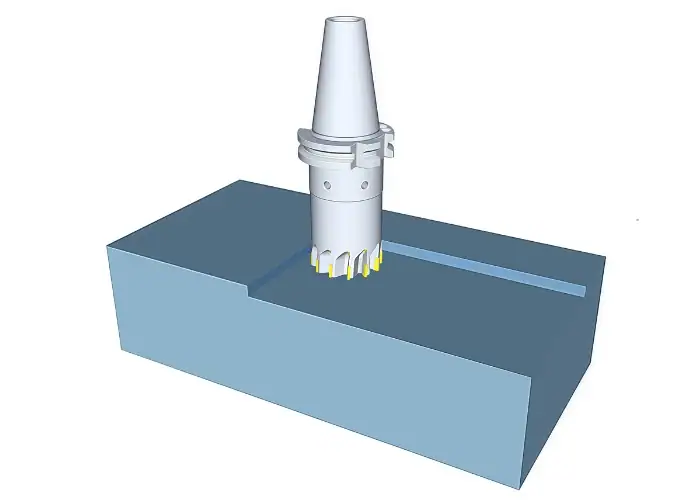
Pozitivna geometrija pločice obično smanjuje silu rezanja i često je korisna za aluminij, nehrđajući čelik i postavke niže krutosti. Negativna geometrija pruža jače rezne rubove i često se koristi za stabilnije strojeve i teže rezanje.
Brzine i posmaci glodala za čeono glodanje
Performanse glodanja ravnine ovise o korištenju prave kombinacije parametara. Najvažnije vrijednosti su brzina rezanja, brzina vretena, pomak po zubu, pomak stola, dubina rezanja i širina rezanja.
Brzinu rezanja treba odabrati prema materijalu obratka, kvaliteti pločice, materijalu rezača i uvjetima hlađenja. Tvrđi ili toplinski otporniji materijali obično zahtijevaju konzervativnije brzine. Posmak po zubu utječe na debljinu strugotine i opterećenje rezanja na svakoj pločici. Ako je preniska, može doći do trenja, ako je previsoka, može se povećati trošenje ili lom pločice.
Dubina rezanja i širina rezanja također utječu na silu rezanja, stvaranje strugotine i opterećenje stroja. Veliki zahvat može poboljšati produktivnost, ali također povećava rizik od vibracija i preopterećenja rezne pločice.
U praksi, aluminij često omogućuje veću brzinu rezanja i glatkije odvođenje strugotine. Čelik obično zahtijeva uravnoteženu kombinaciju brzine i žilavosti pločice. Nehrđajući čelik zahtijeva više pažnje na toplinu i stabilnost rezanja, dok lijevano željezo često preferira vrste otporne na habanje i stabilan spoj.
Uobičajeni problemi i rješenja za glodanje površine
Glodanje lica može dati izvrsne rezultate, ali problemi se često javljaju kada izbor rezača, podešavanje ili uvjeti rezanja nisu dobro usklađeni.
| Problem | Česti uzrok | Tipično rješenje |
| Loša obrada površine | Istrošeni umetak ili nestabilna postavka | Zamijenite umetke, poboljšajte krutost |
| ćaskanje | Dugi prepust ili loše pozicioniranje | Smanjite prepust, prilagodite položaj rezača |
| Prekomjerno trošenje | Pogrešna brzina ili nagib umetanja | Smanjite brzinu, promijenite kvalitet pločice |
| Nagomilani rub | Loše podmazivanje ili prianjanje materijala | Koristite oštrije pločice, poboljšajte rashladnu tekućinu |
| Neravne oznake | Varijacija visine umetanja | Provjerite dosjed pločice i tijelo rezača |
| Lom umetka | Agresivno opterećenje rezanja | Smanjite opterećenje, koristite jaču geometriju |
Ove probleme rijetko uzrokuje samo jedan faktor. U većini slučajeva, stabilne performanse proizlaze iz usklađivanja rezača, pločice, stanja stroja i strategije rezanja kao jednog sustava.
Tipične primjene glodala za čeono glodanje
Glodalice za čeono glodanje široko se koriste u mnogim scenarijima obrade jer su ravne površine, široke referentne površine i velike kontaktne površine uobičajene u proizvedenim dijelovima. U usporedbi s manjim glodalicama, glodalice za čeono glodanje mogu pokriti šire područje rezanja u jednom prolazu, što ih čini vrlo učinkovitima za grubu i završnu obradu velikih ili srednje velikih obratka.
Glodanje lica
Glodanje ravnim površinama najčešća je primjena glodala za ravnim površinama. Koristi se za obradu širokih ravnih površina, poboljšanje ravnosti i stvaranje točnih referentnih ravnina za kasnije operacije. Ovaj se postupak široko koristi i u fazama grube i u završnoj obradi.
Glodanje ramena
Kod glodanja ramena, određene glodalice za čeono glodanje, posebno modeli s kutom od 90 stupnjeva, mogu obrađivati ravne površine zajedno s okomitim stijenkama ili stepenastim elementima. Ovaj postupak je koristan kada dio zahtijeva definirani rub, rame ili prijelaz između dvije površine.
Grubo glodanje
Glodalice za čeono glodanje često se koriste u grubom glodanju za brzo uklanjanje viška materijala s velikih površina obratka. U ovom procesu, produktivnost i brzina uklanjanja materijala obično su važniji od konačne obrade površine.
Polu-završna obrada
U poluzavršnim operacijama, glodalice za čeono glodanje pomažu u usavršavanju obrađene površine nakon grube obrade i pripremaju obratka za završnu obradu. Cilj je poboljšati dimenzijsku konzistentnost uz ostavljanje kontrolirane količine materijala za posljednji prolaz.
Završno glodanje
Kod završnog glodanja, glodalice za čeono glodanje koriste se za postizanje bolje ravnosti, glatkije kvalitete površine i ujednačenijih tragova rezača. Geometrija rezača, stanje pločice i kontrola parametara posebno su važni u ovoj fazi.
Oblaganje velikih površina
Obrada velikih površina uobičajen je postupak za osnovne ploče, ploče za učvršćivanje, stolove strojeva i konstrukcijske ploče. Glodalice za čeono glodanje posebno su prikladne za ovu vrstu rada jer mogu učinkovito pokriti široke površine uz održavanje stabilnih performansi obrade.
Glodanje s velikim posmakom
Glodanje s velikim posmakom je specijalizirani proces koji koristi čeone glodalice s vrlo malim kutom ulaska i plitkom dubinom rezanja. Često se primjenjuje kada je potrebna visoka produktivnost, posebno kod grubih operacija i postavki s velikim prepustom.
Precizna priprema površine
Glodalice za plohe se također koriste za preciznu pripremu površine prije brušenja, montaže, brtvljenja ili sekundarne obrade. U ovom procesu, glavni zahtjevi su stabilna ravnost, pouzdana kontrola dimenzija i konzistentna završna obrada površine.
Posebno su vrijedni u procesima obrade koji zahtijevaju učinkovito uklanjanje materijala, dobru ravnost i pouzdanu kvalitetu površine na velikim površinama dijelova. Kada se tip rezača, geometrija umetka i uvjeti rezanja pravilno usklade, rezači za čelno glodanje mogu podržati i visoku produktivnost i stabilnu točnost obrade.
Kako odabrati pravu glodalicu za čeono glodanje?
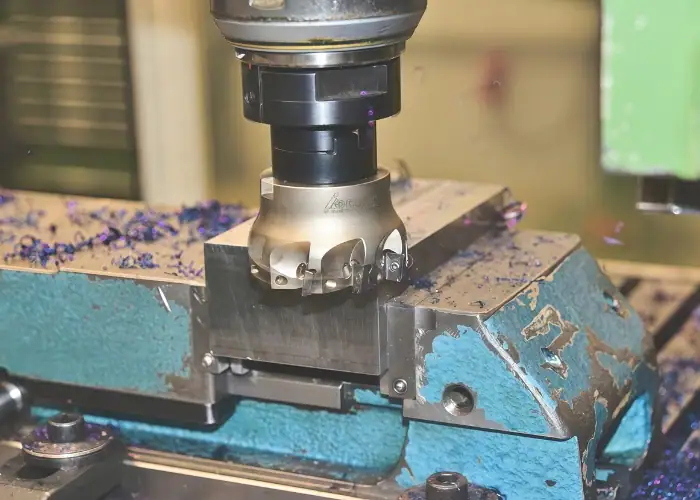
Odabir pravog glodala za čeonu obradu ovisi o materijalu obratka, namjeni obrade i uvjetima stroja. Različiti glodači dizajnirani su za različita opterećenja rezanja, zahtjeve za završnu obradu površine i ciljeve produktivnosti, stoga odabir ne bi trebao biti samo na temelju promjera.
Po materijalu obratka
Materijal obratka jedan je od najvažnijih čimbenika pri odabiru rezača jer utječe na silu rezanja, stvaranje topline, trošenje pločice i stvaranje strugotine. Za aluminij i druge obojene materijale često se preferiraju rezači s oštrim rubovima i pozitivnom geometrijom jer smanjuju otpor rezanju i poboljšavaju odvođenje strugotine. Za čelik, nehrđajući čelik i lijevano željezo, čvrstoća pločice, otpornost na habanje i toplinska stabilnost postaju važnije.
Cilj strojne obrade
Cilj obrade također utječe na izbor rezača. Standardna glodalica za čelo od 45 stupnjeva često je prikladna za opću obradu površina jer omogućuje glatko rezanje i uravnotežene sile rezanja. Glodalica za čelo od 90 stupnjeva obično je prikladnija kada su potrebne značajke ramena ili definirani rubovi. Glodalice za čelo s velikim posmakom obično se koriste za produktivnu grubu obradu, dok se rezači s brisačkim pločicama često preferiraju za završnu obradu i bolju kvalitetu površine.
Po uvjetima stroja
Prilikom odabira glodala za čeonu obradu treba uzeti u obzir i uvjete stroja. Snaga vretena, krutost stroja, prepust alata i stabilnost stezanja obratka utječu na performanse rezanja. U postavkama niže krutosti, glodali s lakšim djelovanjem rezanja često su sigurniji izbor. U stabilnijim i snažnijim strojevima, veći glodali i agresivniji parametri rezanja obično se mogu učinkovitije primijeniti.
Odabir u praksi
U praktičnoj obradi, najbolja glodalica za ravnanje je ona koja istovremeno odgovara materijalu, zadatku obrade i stvarnim uvjetima rezanja. Odgovarajuća glodalica ne samo da poboljšava učinkovitost, već i pomaže u postizanju bolje obrade površine, duljeg vijeka trajanja alata i stabilnijih rezultata obrade.
Pitanja i odgovori
Glodanje lica u odnosu na glodanje krajeva: Koja je razlika?
Glodalica za plosnatu obradu uglavnom se koristi za velike ravne površine i obično ima više pločica. Glodalica s krajnjim rezačom je manja i fleksibilnija za utore, džepove i profile. Glodalice s krajnjim rezačima učinkovitije su za obradu površina, dok su glodalice s krajnjim rezačima bolje za detaljnu geometriju.
Čeona glodalica u odnosu na leteću glodalicu: Koja je razlika?
Čeona glodalica obično koristi više reznih rubova ili pločica, što je čini učinkovitijom i stabilnijom za obradu velikih ravnih površina. Leteći rezač obično koristi jedan rezni rub, pa je jednostavniji i može proizvesti dobru završnu obradu, ali je općenito sporiji i manje produktivan.
Koji je rezač najbolji za glodanje aluminija na čelu?
Za aluminij je obično najbolji izbor rezač s oštrim reznim rubovima, pozitivnom geometrijom i dobrim odvodom strugotine. PCD i polirane karbidne pločice se obično koriste kada su važna kvaliteta završne obrade i produktivnost.
Kada trebam koristiti indeksnu glodalicu za čeono glodanje?
Indeksirajuća glodalica za čeono glodanje korisna je kada želite niže troškove alata, lakšu zamjenu pločica i veću fleksibilnost u gruboj, poluzavršnoj i završnoj obradi. Često se koristi u CNC obradi jer se istrošene pločice mogu zamijeniti bez zamjene cijelog tijela rezača.
Kako veličine glodala za čelno glodanje utječu na performanse obrade?
Veličine glodala za ravnanje utječu na pokrivenost površine, stabilnost rezanja, opterećenje stroja i produktivnost. Veće glodalo može pokriti šire područje u jednom prolazu, ali također zahtijeva veću snagu vretena i stabilno podešavanje za učinkovit rad.
Koje su glavne vrste glodala za čeono glodanje?
Glavne vrste glodala za čeono glodanje obično se klasificiraju prema dizajnu rezača, kutu vođenja i materijalu rezanja. Uobičajeni primjeri uključuju glodala za čeono glodanje u punom obliku, indeksirana glodala za čeono glodanje, glodala za čeono glodanje od 45 stupnjeva, glodala za čeono glodanje od 90 stupnjeva i glodala za čeono glodanje s velikim posmakom.
Zaključak
Glodalica za ravno glodanje važna je jer proizvođačima pruža praktičan način za učinkovitu, preciznu i dosljednu obradu ravnih površina u širokom rasponu materijala i industrija. Kada se vrsta glodalice, geometrija pločice, stanje stroja, parametri rezanja i strategija putanje alata ispravno usklade, glodalica za ravno glodanje može istovremeno poboljšati kvalitetu površine, produktivnost i vijek trajanja alata.
U TiRapidu podržavamo proizvođače s preciznim CNC rješenjima za obradu prilagođenih metalnih i plastičnih dijelova kroz programe izrade prototipova i proizvodnje. Prenesite svoj crtež kako biste razgovarali o svojim zahtjevima za obradu i dobili prilagođeno rješenje za svoj sljedeći projekt.
















